Piața mașină de ambalare cu flux orizontal s-a transformat într-un instrument esențial pentru producătorii care doresc să-și optimizeze operațiunile de ambalare. Totuși, maximizarea eficienței ambalatorului cu flux orizontal necesită o abordare strategică privind utilizarea foliei. Mulți operatori întâmpină dificultăți legate de consumul excesiv de material, etanșare neuniformă și calitate nesatisfăcătoare a ambalajelor, toate acestea având un impact direct asupra costurilor de producție și a profitabilității. Înțelegerea modului corect de optimizare a consumului de folie al ambalatorului cu flux orizontal este esențială pentru menținerea unui avantaj competitiv în mediul actual de producție dinamic.

Optimizarea utilizării foliei se traduce direct prin economii de costuri măsurabile și îmbunătățiri operaționale. O mașină orizontală de ambalare în flux bine reglată nu doar reduce deșeurile de material, ci și consolidează integritatea etanșărilor, prelungește durata de viață a echipamentului și îmbunătățește aspectul general al ambalajelor. Prin implementarea unor tehnici sistematice de optimizare, producătorii pot obține reduceri imediate ale ratelor de consum de folie, în timp ce îmbunătățesc simultan calitatea produselor și satisfacția clienților.
Înțelegerea modelelor de consum de folie
Modul în care mașina dvs. orizontală de ambalare în flux utilizează folia
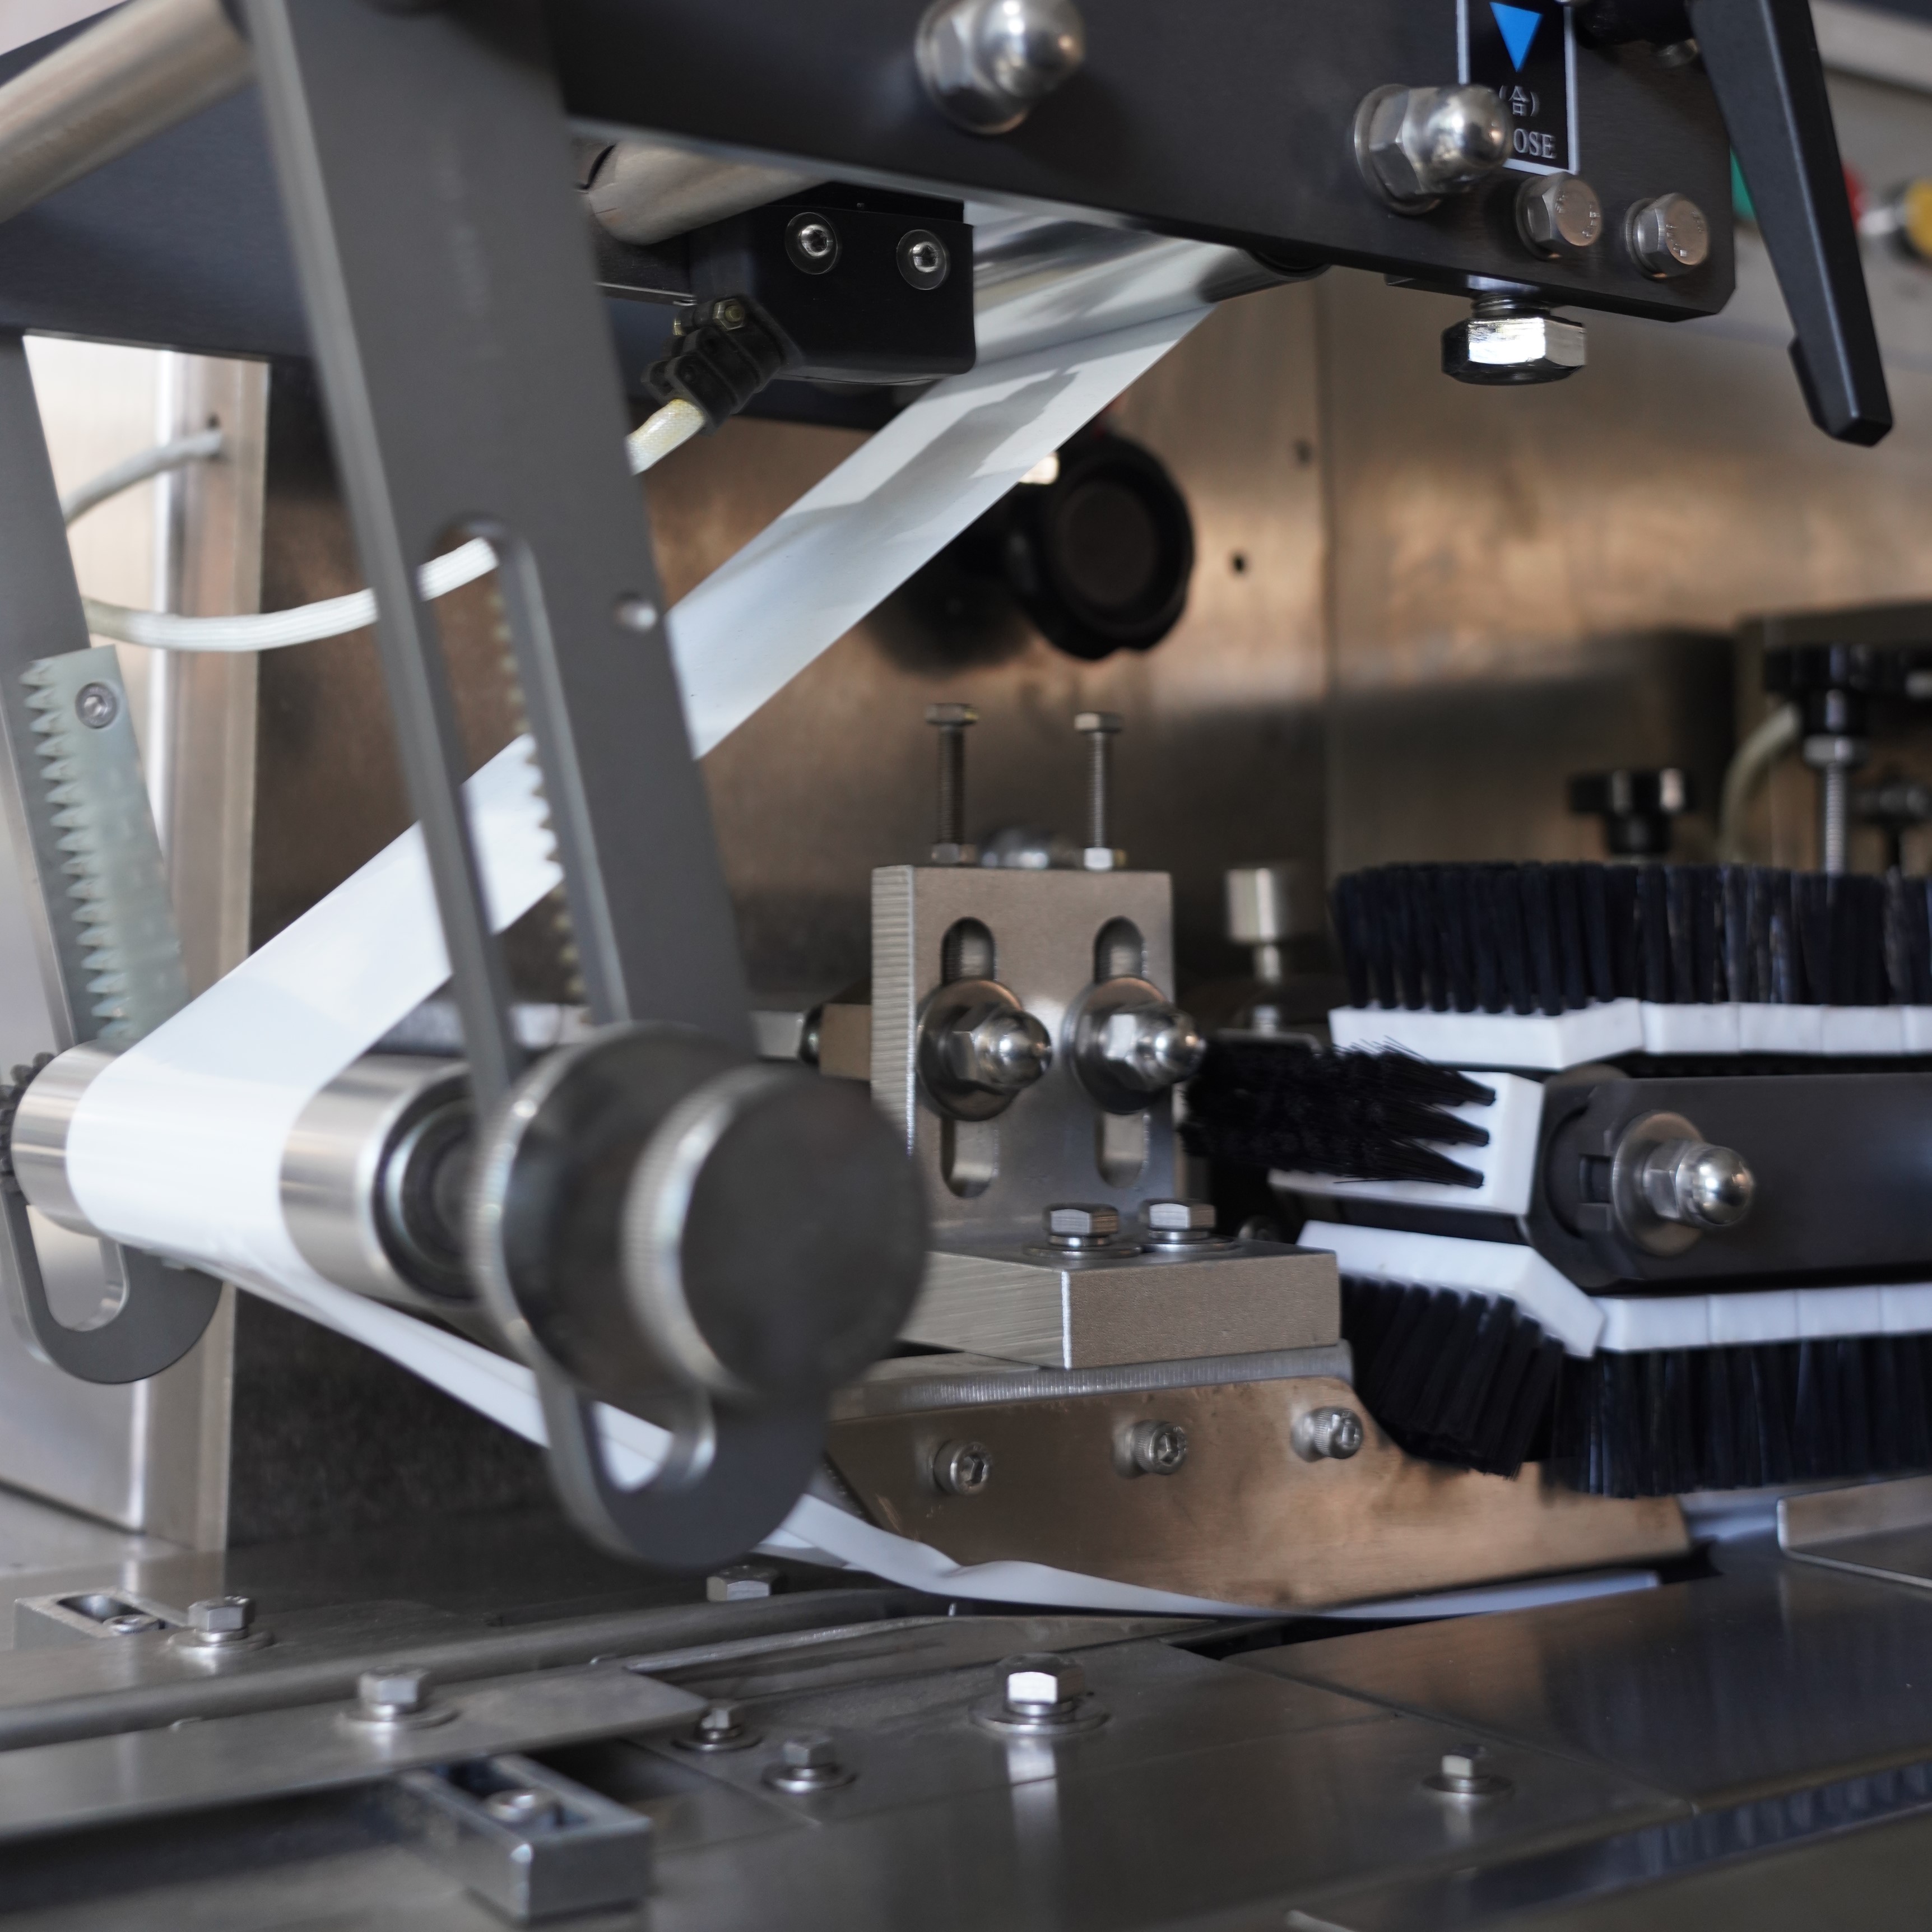
Fiecare mașină de ambalare în flux orizontal funcționează prin tragerea foliei dintr-un rol de alimentare, înfășurarea acesteia în jurul produselor și crearea de ambalaje etanșe prin aplicarea căldurii și presiunii. Traseul foliei prin mașina dumneavoastră de ambalare în flux orizontal implică mai multe puncte de contact în care pot apărea pierderi, dacă setările nu sunt calibrate corespunzător. Lungimea excesivă de folie pe ciclu, controlul incorect al tensiunii și rolele ghid de aliniat necorespunzător contribuie toate la creșterea ratei de consum. Atunci când înțelegeți exact modul în care mașina dumneavoastră de ambalare în flux orizontal mișcă și prelucrează folia, obțineți informații despre locurile unde există oportunități de optimizare.
Mecanismul de alimentare cu folie al mașinii de ambalare în flux orizontal este conceput pentru precizie, dar chiar și abateri minime pot avea un efect cumulativ, generând deșeuri semnificative pe parcursul a mii de cicluri de producție. Derapajul foliei, formarea de pliuri și incoerențele privind suprapunerea reprezintă provocări frecvente care determină operatorii să utilizeze mai multă folie decât este strict necesar din punct de vedere tehnic. Prin monitorizarea atentă a acestor tipare, producătorii pot identifica aspectele operației mașinii de ambalare în flux orizontal care conduc la consum excesiv și pot aplica măsuri corective specifice.
Surse frecvente de deșeuri în livrarea foliei
Deșeurile de folie la o mașină de ambalare în flux orizontal provin, de obicei, din mai multe surse previzibile. Înregistrarea incorectă între avansarea foliei și poziționarea produsului poate determina mașina de ambalare în flux orizontal să consume o cantitate suplimentară de folie pentru a obține o suprapunere corectă. Irregularitățile de tensiune determină întinderea neuniformă a foliei, necesitând lungimi inițiale mai mari de alimentare pentru compensare. De asemenea, fluctuațiile de temperatură în zona de etanșare afectează vitezele de retragere ale foliei, făcând ca mașina de ambalare în flux orizontal să consume cantități variabile, în funcție de condițiile ambientale. Înțelegerea acestor surse specifice de deșeuri permite tehnicilor să aplice soluții țintite, nu ajustări generale care ar putea compromite calitatea ambalajului.
Strategii de calibrare și ajustare
Sincronizarea tensiunii și vitezei foliei
Tensiunea corectă a foliei este fundamentală pentru optimizarea consumului de material al mașinii dvs. de ambalare în flux orizontal. Tensiunea excesivă provoacă întinderea inutilă a foliei și accelerează uzura rolelor, în timp ce tensiunea insuficientă generează pliuri și defecte de ambalare. Mașina dvs. de ambalare în flux orizontal trebuie să mențină o tensiune constantă și moderată pe întreaga traiectorie a foliei. Majoritatea producătorilor constată că o tensiune cuprinsă între 2 și 5 livre funcționează bine pentru foliile standard, dar setarea optimă pentru mașina dvs. specifică de ambalare în flux orizontal depinde de tipul de folie, grosimea acesteia și dimensiunile produsului.
Sincronizarea vitezei de avansare a foliei cu viteza de deplasare a produsului este la fel de esențială pentru o mașină de ambalare în flux orizontal. Atunci când aceste viteze nu sunt potrivite, mașina de ambalare în flux orizontal trebuie fie să avanseze prea mult folie, fie să încetinească, ambele situații ducând la deșeuri sau probleme de calitate. Modelele moderne de mașini de ambalare în flux orizontal dispun de comenzi digitale care permit potrivirea precisă a vitezelor. Alocarea unui timp suplimentar pentru ajustarea perfectă a sincronizării dintre debitul de alimentare al produsului și viteza de avansare a foliei va reduce imediat cantitatea de folie necesară pe ambalaj de către mașina dumneavoastră de ambalare în flux orizontal.
Optimizarea temperaturii de etanșare și a timpului de menținere
Parametrii de etanșare influențează direct cantitatea de folie de care are nevoie mașina dvs. de ambalare în flux orizontal pentru a crea sigilii fiabile. O temperatură excesivă de etanșare poate topi prea mult folia, generând legături slabe care necesită material suplimentar suprapus. În schimb, o temperatură insuficientă duce la sigilii incomplete, iar mașina dvs. de ambalare în flux orizontal compensează acest lucru prin creșterea suprapunerii. Determinarea temperaturii optime de etanșare pentru compoziția și grosimea specifică a foliei dvs. asigură faptul că mașina dvs. de ambalare în flux orizontal creează sigilii puternice cu un consum minim de material.
Timpul de contact, adică durata în care barele de etanșare rămân în contact cu filmul, influențează, de asemenea, eficiența materialului. O mașină de ambalare în flux orizontal, calibrată corect din punctul de vedere al timpului de contact, asigură o rezistență constantă a etanșărilor pentru fiecare ambalaj. Dacă timpul de contact este prea scurt, etanșările pot fi nesigure, ceea ce obligă mașina de ambalare în flux orizontal să folosească mai mult film pentru a asigura un prag de siguranță. Dacă timpul de contact este prea lung, se pierde capacitatea de producție și se consumă energie inutil. Testarea diferitelor valori ale timpului de contact pe mașina dvs. specifică de ambalare în flux orizontal va evidenția punctul optim care echilibrează viteza, calitatea și consumul de material.
Considerente legate de întreținere și de tipul de film
Impactul întreținerii regulate asupra eficienței filmului
O mașină de ambalat cu flux orizontal, bine întreținută, funcționează cu o eficiență mult mai mare a foliei decât una afectată de uzură și dezaliniere. Rolele ghid care sunt chiar ușor uzate sau murdare provoacă erori de urmărire a foliei, forțând mașina de ambalat cu flux orizontal să utilizeze folie de corecție, care se pierde. Barele de etanșare care nu sunt perfect plane sau paralele creează zone slabe care necesită o suprapunere suplimentară. Atenția acordată curățării regulate și întreținerii programate asigură faptul că fiecare componentă a mașinii de ambalat cu flux orizontal funcționează la eficiența maximă.
Programările de întreținere preventivă, specifice componentelor traseului filmului, vor aduce îmbunătățiri spectaculoase în consumul de material. Inspectați rolele ghidaj săptămânal, curățați suprafețele traseului filmului în mod regulat și verificați alinierea barei de etanșare lunar. O mașină de ambalare în flux orizontal întreținută conform acestui program consumă, în mod tipic, cu 5–10% mai puțin film decât mașinile care funcționează cu întreținere amânată. Investiția în disciplina întreținerii se amortizează rapid prin reducerea costurilor materiale și prin îmbunătățirea consistenței producției.
Alegerea tipului și grosimii potrivite ale filmului
Tipul și grosimea foliei pe care o alegeți influențează în mod semnificativ performanța mașinii dvs. de ambalare cu flux orizontal și consumul de material. Folii mai groase necesită, în general, o suprapunere mai mică pentru a obține sigilări fiabile, în timp ce foliile mai subțiri necesită margini de suprapunere mai mari. Mașina dvs. de ambalare cu flux orizontal poate rula diferite materiale de folie la viteze și temperaturi diferite, astfel încât alegerea specificațiilor foliei potrivite capacităților mașinii dvs. asigură eficiență optimă. Consultarea furnizorului dvs. de folie cu privire la compatibilitatea cu modelul specific al mașinii dvs. de ambalare cu flux orizontal poate evidenția oportunități de reducere a consumului prin o selecție mai bună a materialului.
Testarea diferitelor opțiuni de folie pe mașina dvs. mașină de ambalare cu flux orizontal în condiții reale de producție oferă date valoroase despre ratele reale de consum. Unele filme cu proprietăți superioare de alunecare pot permite mașinii dvs. de ambalare în flux orizontal să funcționeze cu tensiune redusă și cu margini de toleranță mai strânse. Compoziția filmului influențează, de asemenea, modul în care sistemul de încălzire al mașinii de ambalare în flux orizontal răspunde, reducând potențial necesarul de energie pentru etanșare. Colaborarea cu producătorul echipamentului dvs. și cu furnizorii de materiale pentru optimizarea selecției filmului în funcție de aplicația specifică a mașinii dvs. de ambalare în flux orizontal poate debloca economii semnificative.
Întrebări frecvente
Care este procentul tipic de deșeuri de film la o mașină de ambalare în flux orizontal?
Standardele din industrie sugerează că mașinile orizontale de ambalare în flux, corect optimizate, consumă în mod tipic între 3 și 8 la sută din folia utilizată datorită pornirii, ajustărilor și toleranțelor normale de funcționare. Totuși, mașinile care funcționează fără o atenție deosebită acordată optimizării consumă adesea între 15 și 25 la sută sau chiar mai mult. Procentul real depinde în mare măsură de dimensiunea produsului, tipul de folie, volumul de producție și nivelul de competență al operatorului. Prin aplicarea strategiilor descrise, puteți viza limita inferioară a intervalului tipic și, eventual, puteți obține performanțe sub media din industrie.
Cât de des trebuie să recalebrez setările foliei pentru mașina mea orizontală de ambalare în flux?
Parametrii de tensiune a foliei, viteză și etanșare trebuie verificați de fiecare dată când schimbați tipul de produs, furnizorul de folie sau specificațiile foliei pe mașina dvs. de ambalare în flux orizontal. Mulți producători recomandă recalibrarea trimestrială, chiar și atunci când se rulează același produs, pentru a compensa uzura rolelor ghid și a barelor de etanșare. Dacă utilizați mașina de ambalare în flux orizontal în mod continuu pentru perioade lungi de producție, verificarea lunară contribuie la menținerea unei eficiențe constante a materialelor. De asemenea, modificările din mediu, cum ar fi variațiile de umiditate sau temperatură, impun verificarea setărilor mașinii de ambalare în flux orizontal.
Poate îmbunătăți actualizarea mașinii mele de ambalare în flux orizontal eficiența utilizării foliei?
Modelele mai noi de mașini pentru ambalare în flux orizontal dispun de comenzi digitale avansate, o concepție îmbunătățită a barelor de etanșare și sisteme mai precise de urmărire a foliei, care consumă în mod natural mai puțin material decât echipamentele mai vechi. Totuși, chiar și investiții semnificative în modernizarea mașinii de ambalare în flux orizontal vor da rezultate dezamăgitoare dacă nu se acordă atenție calibrării de bază și întreținerii. Majoritatea producătorilor constată că optimizarea mai întâi a mașinii actuale de ambalare în flux orizontal, apoi evaluarea dacă beneficiile modernizării justifică costul, reprezintă abordarea cea mai responsabilă din punct de vedere financiar. O optimizare corectă oferă adesea 50–70 % din îmbunătățirea pe care ar aduce-o înlocuirea echipamentului.

 EN