 EN
Hur minskar man filmavfall med en förproducerad påsepackningsmaskin?
2026/09/20
Förproducerade påsepackningsmaskiner: Minska filmavfall, sänk totala ägarkostnader (TCO) och uppnå snabbare avkastning på investeringen (ROI)

2026/10/19
Marknaden horisontell flödesförpackningsmaskin har blivit ett oumbärligt verktyg för tillverkare som söker effektivisera sina förpackningsoperationer. Att maximera effektiviteten med din horisontella flödesförpackningsmaskin kräver dock en strategisk ansats till filmanvändning. Många operatörer kämpar med överdriven materialslöseri, ojämna förseglingar och inkonsekvent förpackningskvalitet – allt vilket direkt påverkar produktionskostnaderna och lönsamheten. Att förstå hur man korrekt optimerar filmförbrukningen i din horisontella flödesförpackningsmaskin är avgörande för att bibehålla konkurrensfördelen i dagens snabbt föränderliga tillverkningsmiljö.

Att optimera filmanvändningen innebär direkt mätbara kostnadsbesparingar och operativa förbättringar. En välinställd horisontell flowpack-maskin minskar inte bara materialspill, utan förbättrar också tätheten i förseglingen, förlänger utrustningens livslängd och förbättrar den totala förpackningens utseende. Genom att tillämpa systematiska optimeringstekniker kan tillverkare förvänta sig omedelbara minskningar av sin filmförbrukning samtidigt som produktkvaliteten och kundnöjdheten förbättras.
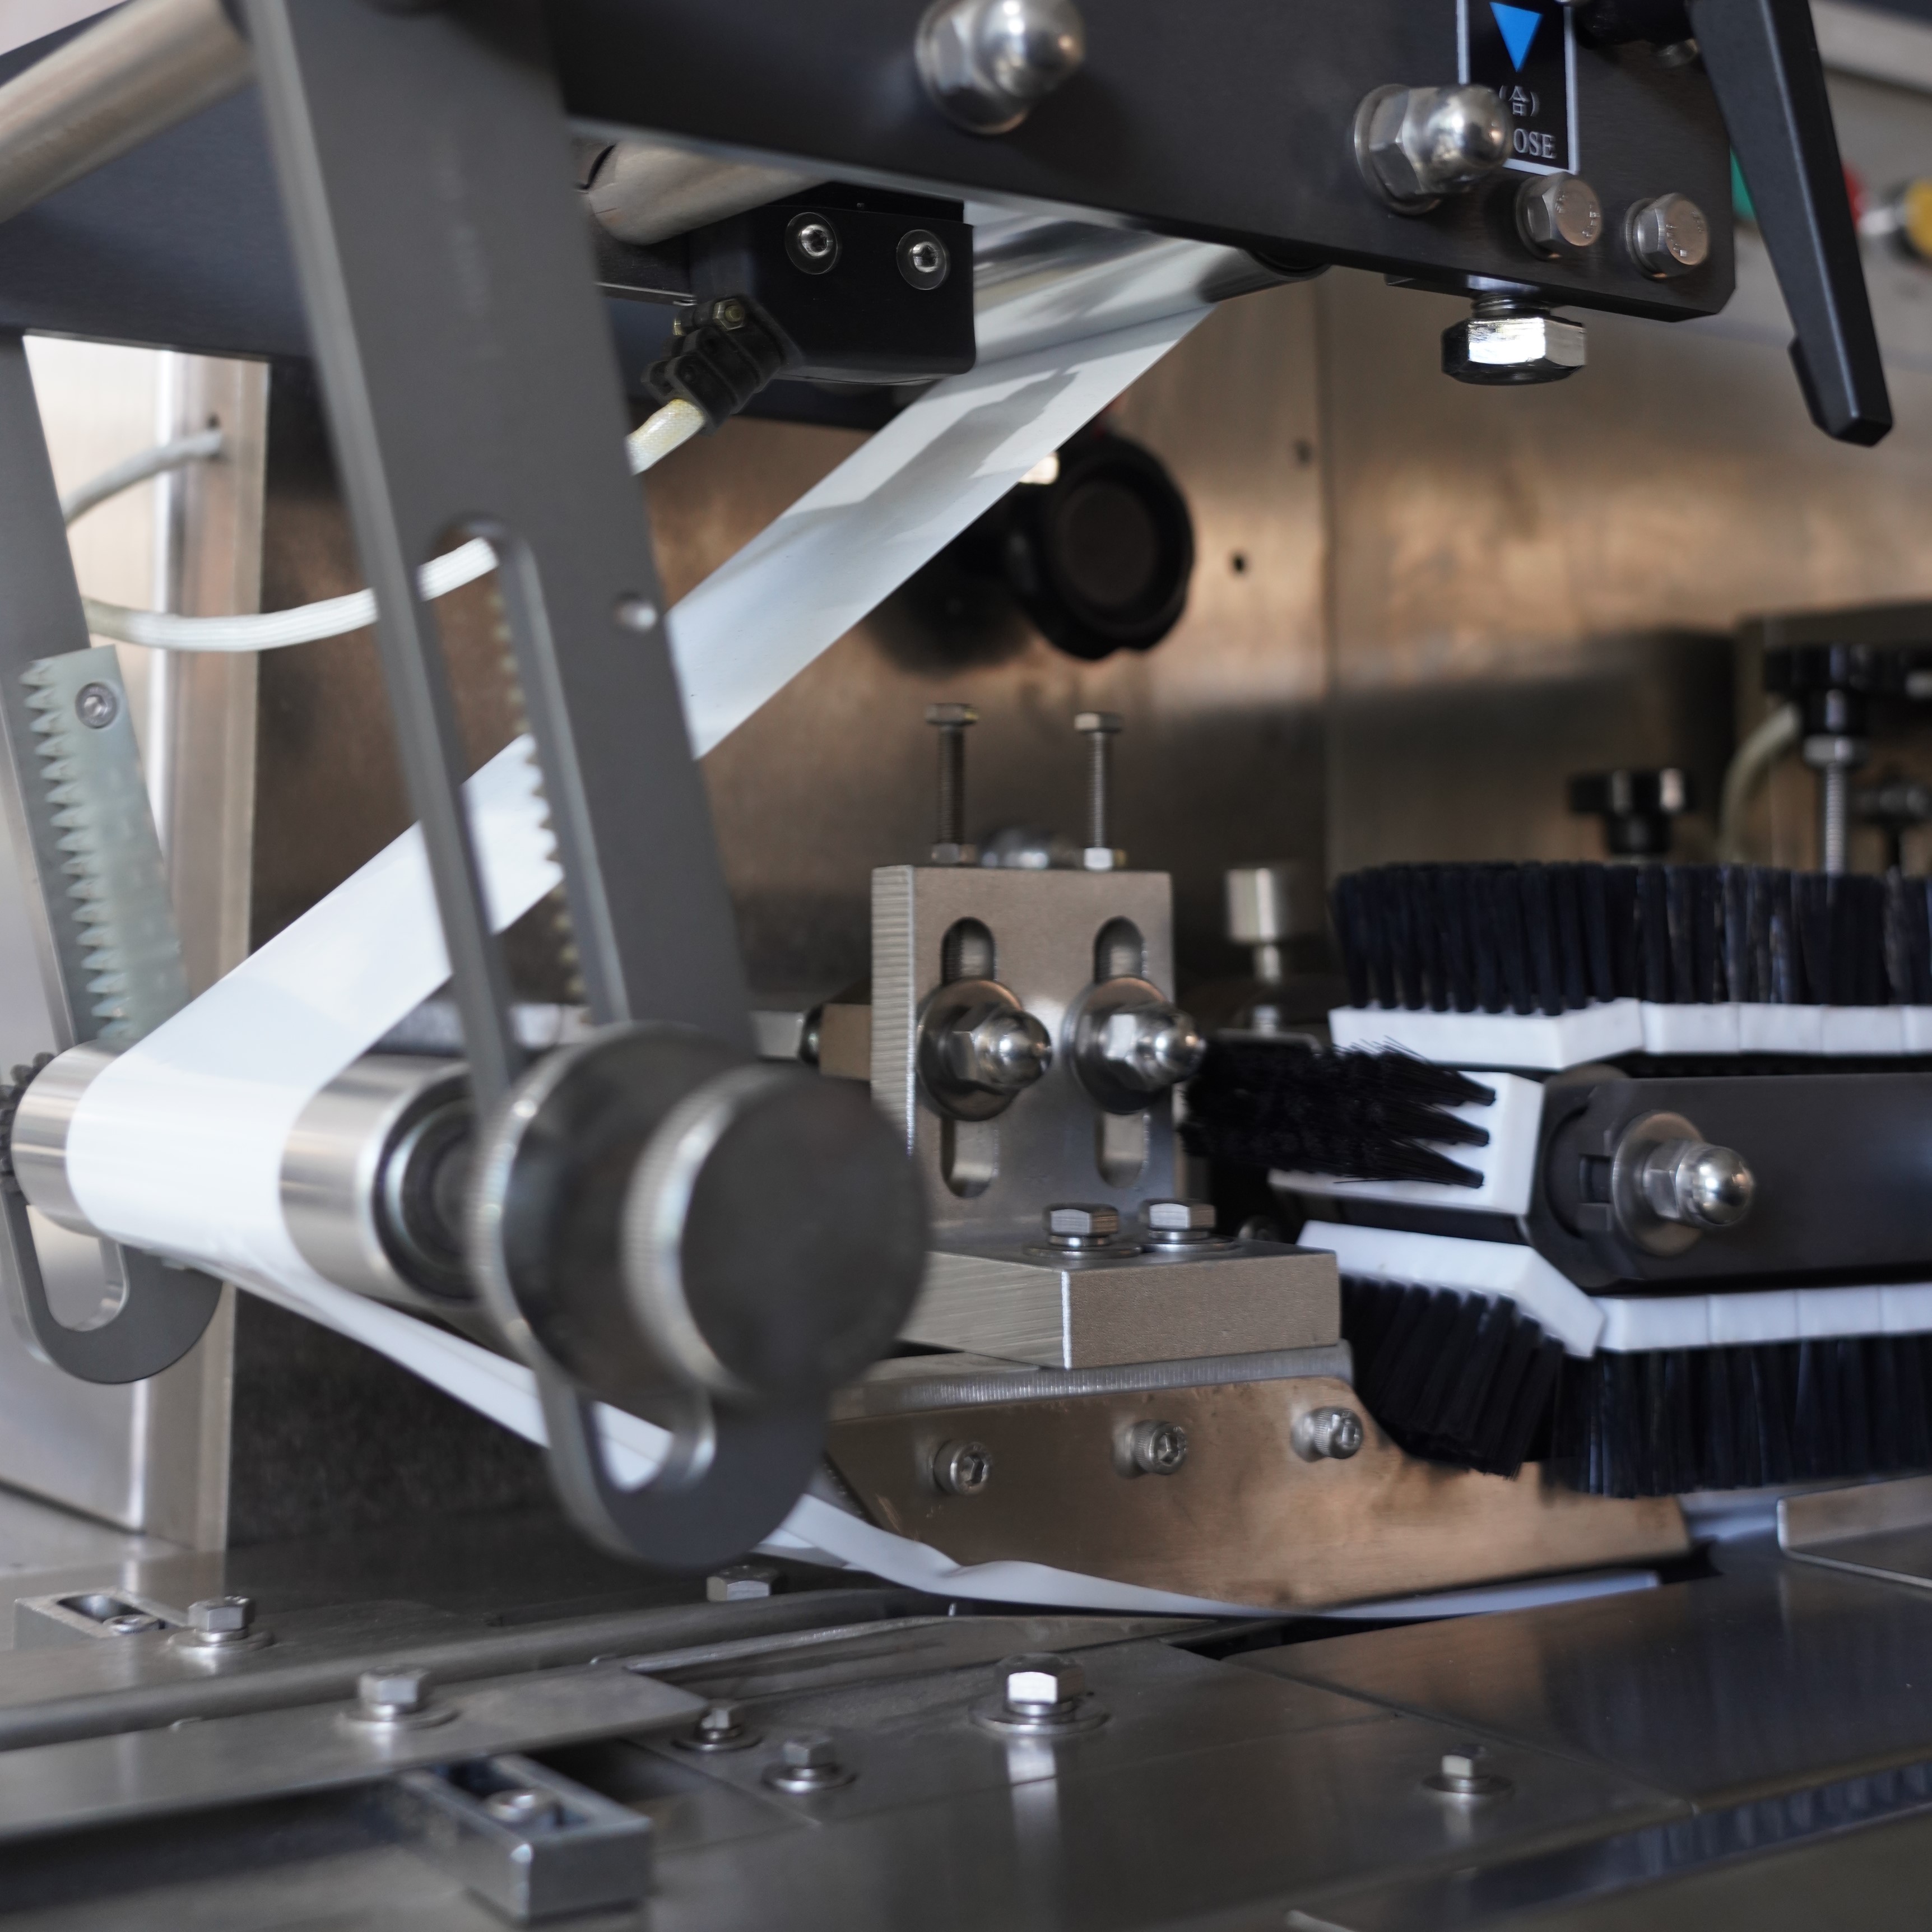
Varje horisontell flowpack-maskin fungerar genom att dra film från en förrådsrulle, omsluta produkterna med filmen och skapa förseglade paket genom tillämpning av värme och tryck. Filmens väg genom din horisontella flowpack-maskin innebär flera kontaktpunkter där spill kan uppstå om inställningarna inte är korrekt kalibrerade. Överdriven fyllängd per cykel, otillräcklig spänningskontroll och feljusterade guidarullar bidrar alla till högre förbrukningshastigheter. När du förstår exakt hur din horisontella flowpack-maskin rör sig och behandlar filmen får du insikt i var optimeringsmöjligheterna finns.
Filmfördelningsmekanismen för den horisontella flowpack-maskinen är utformad för precision, men även små avvikelser kan ackumuleras till betydande slöseri över tusentals produktionscykler. Filmkrypning, veckbildning och inkonsekventa överlappningar är vanliga utmaningar som leder operatörer att använda mer film än vad som tekniskt är nödvändigt. Genom noggrann övervakning av dessa mönster kan tillverkare identifiera vilka aspekter av driften av deras horisontella flowpack-maskin som driver överdriven förbrukning och vidta målade riktiga åtgärder.
Filmavfall i en horisontell flowpack-maskin uppstår vanligtvis från flera förutsägbara källor. Felaktig registrering mellan filmens framförsel och produktens placering kan tvinga den horisontella flowpack-maskinen att förbruka extra film för att uppnå korrekt överlappning. Spänningsvariationer orsakar ojämn sträckning av filmen, vilket kräver längre initiala fördelningslängder för kompensation. Temperaturfluktuationer i förseglingsområdet påverkar också filmens krympningshastighet, vilket leder till att den horisontella flowpack-maskinen förbrukar varierande mängder beroende på omgivningsförhållandena. Att förstå dessa specifika avfallskällor gör det möjligt for tekniker att genomföra målade åtgärder istället för generella justeringar som kan försämra förpackningens kvalitet.
Rätt filmsspänning är grundläggande för att optimera materialanvändningen i din horisontella flowpack-maskin. För hög spänning orsakar onödig filmsträckning och ökar slitage på rullarna, medan för låg spänning ger veck och förpackningsfel. Din horisontella flowpack-maskin bör bibehålla en konstant, måttlig spänning hela vägen längs filmens bana. De flesta tillverkare finner att en spänning mellan 2 och 5 pund fungerar bra för standardfilm, men den optimala inställningen för din specifika horisontella flowpack-maskin beror på filmtyp, tjocklek och produktmått.
Att synkronisera filmens framdrivningshastighet med produktens rörelse är lika avgörande för en horisontell flowpack-maskin. När dessa hastigheter inte stämmer överens måste horisontell flowpack-maskinen antingen driva fram för mycket film eller bromsa in, vilket i båda fallen leder till slöseri eller kvalitetsproblem. Moderna modeller av horisontella flowpack-maskiner har digitala styrningar som möjliggör exakt hastighetsanpassning. Att investera tid i att finjustera perfekt synkronisering mellan produktens tillskottshastighet och filmens framdrivningshastighet minskar omedelbart mängden film som din horisontella flowpack-maskin behöver per förpackning.
Tätningens parametrar påverkar direkt hur mycket folie din horisontella flödesförpackningsmaskin måste använda för att skapa pålitliga tätningar. För hög tätningstemperatur kan smälta folien överdrivet och skapa svaga förbindelser som kräver extra överlappande material. Å andra sidan leder otillräcklig temperatur till ofullständiga tätningar, vilket din horisontella flödesförpackningsmaskin kompenserar genom att öka överlappningen. Att hitta den optimala tätningstemperaturen för just din folies sammansättning och tjocklek säkerställer att din horisontella flödesförpackningsmaskin skapar starka tätningar med minimalt material.
Väntetid – tiden som förseglingsstängerna är i kontakt med foliet – påverkar också materialutnyttjandet. En horisontell flowpack-maskin med korrekt kalibrerad väntetid ger konsekvent förseglingstyrka på varje förpackning. Om väntetiden är för kort kan förseglingarna bli otillförlitliga, vilket tvingar din horisontella flowpack-maskin att använda mer folie för säkerhetsmarginal. Om väntetiden är för lång slösas produktionskapacitet bort och onödig energi förbrukas. Genom att testa olika väntetider på din specifika horisontella flowpack-maskin avslöjar du den optimala punkten som balanserar hastighet, kvalitet och materialförbrukning.
En välunderhållen horisontell flowpack-maskin arbetar med långt bättre filmeffektivitet än en maskin som lider av slitage och feljustering. Styrrullar som är ens något slitna eller smutsiga orsakar fel i filmens riktning, vilket tvingar din horisontella flowpack-maskin att använda korrektionsfilm som går förlorad. Förseglingsstänger som inte är helt jämna eller parallella skapar svaga ställen som kräver extra överlappning. Att regelbundet rengöra och utföra schemalagd underhåll säkerställer att varje komponent i din horisontella flowpack-maskin fungerar med högsta effektivitet.
Förhållningsåtgärder för underhåll som särskilt riktar sig mot komponenter i filmens löpbanan ger dramatiska förbättringar av materialförbrukningen. Granska ledningsrullar veckovis, rengör ytor i filmens löpbanan regelbundet och verifiera justeringen av förseglingsstangen månadsvis. En horisontell flowpack-maskin som underhålls enligt denna schema förbrukar vanligtvis 5–10 procent mindre film än maskiner som drivs med uppskjutet underhåll. Investeringen i en strukturerad underhållsrutin återbetalar sig snabbt genom minskade materialkostnader och förbättrad produktionssamkonsistens.
Typen och tjockleken på foliet du väljer påverkar i hög grad hur din horisontella flowpack-maskin presterar och förbrukar material. Tjockare filmer kräver i allmänhet mindre överlappning för att uppnå tillförlitliga förseglingar, medan tunnare filmer kräver större marginaler för överlappning. Din horisontella flowpack-maskin kan köra olika filmmaterial vid olika hastigheter och temperaturer, så att välja filmspecifikationer som matchar din maskins kapacitet säkerställer optimal effektivitet. Att konsultera din filmsleverantör om kompatibilitet med din specifika modell av horisontell flowpack-maskin kan avslöja möjligheter att minska förbrukningen genom bättre materialval.
Att testa olika filmalternativ på din horisontell flödesförpackningsmaskin ger under verkliga produktionsförhållanden värdefull data om förbrukningshastigheter i praktiken. Vissa filmer med överlägsna glidegenskaper kan möjliggöra att din horisontella flowpack-maskin kör med minskad spänning och strängare toleransmarginaler. Filmens sammansättning påverkar också hur uppvärmningssystemet i din horisontella flowpack-maskin reagerar, vilket potentiellt kan minska kraven på förseglingsenergi. Genom att samarbeta med din utrustningstillverkare och dina materialleverantörer för att optimera filmvalet till just ditt horisontella flowpack-maskinfall kan du uppnå betydande besparingar.
Branschstandarderna anger att korrekt optimerade horisontella flowpack-maskiner vanligtvis slösar bort mellan 3 och 8 procent av foliet vid igångkörning, justering och normal drifttolerans. Maskiner som drivs utan optimeringsinsatser slösar dock ofta bort 15 till 25 procent eller mer. Den faktiska procentsatsen beror i hög grad på produktstorlek, folietyp, produktionsvolym och operatörens kompetensnivå. Genom att tillämpa de strategier som beskrivs kan du sikta på den lägre delen av det typiska intervallet och potentiellt uppnå en prestanda under branschgenomsnittet.
Filmens spänning, hastighet och förseglingsparametrar bör verifieras varje gång du byter produkttyp, filmleverantör eller filmspecifikationer på din horisontella flowpack-maskin. Många tillverkare rekommenderar kvartalsvis omkalibrering även när samma produkt körs, för att kompensera för slitage på guidrullar och förseglingstänger. Om du kör din horisontella flowpack-maskin kontinuerligt under långa produktionsserier hjälper månatlig verifiering till att bibehålla konsekvent materialanvändningseffektivitet. Miljöförändringar, såsom förändringar i luftfuktighet eller temperatur, kräver också att du kontrollerar inställningarna på din horisontella flowpack-maskin.
Nyare modeller av horisontella flowpack-maskiner har avancerade digitala styrsystem, förbättrad design av förseglingsstänger och mer exakta filmspårningssystem som från början förbrukar mindre material än äldre utrustning. Dock ger även betydande investeringar i upgradering av din horisontella flowpack-maskin besvikande resultat om grundläggande kalibrering och underhåll försummas. De flesta tillverkare finner att det mest ekonomiskt ansvarsfulla tillvägagångssättet är att först optimera sin nuvarande horisontella flowpack-maskin och sedan utvärdera om uppgraderingens fördelar motiverar kostnaden. Rätt optimering ger ofta 50–70 procent av den förbättring som en utrustningsuppgradering skulle ge.

2026/09/20
Förproducerade påsepackningsmaskiner: Minska filmavfall, sänk totala ägarkostnader (TCO) och uppnå snabbare avkastning på investeringen (ROI)

2026/09/20
Minska byttiden för förproducerade-påsar-maskiner med 40 % med beprövade bästa praxis

2026/09/20
Förproducerade-påsar-maskiner: Öka kapaciteten, minska slöseriet och förbättra avkastningen på investeringen

2026/09/20
Roterande jämfört med linjära förproducerade-påsar-maskiner: Jämförelse av hastighet, avkastning på investeringen och skalbarhet

2026/09/20
Förproducerad påsepackningsmaskin: Öka genomströmningen, minska arbetskraftskostnaderna och förbättra förseglingens integritet

2026/09/21
Förproducerad påsepackningsmaskin: Påstyper, material och fyllningsguide

