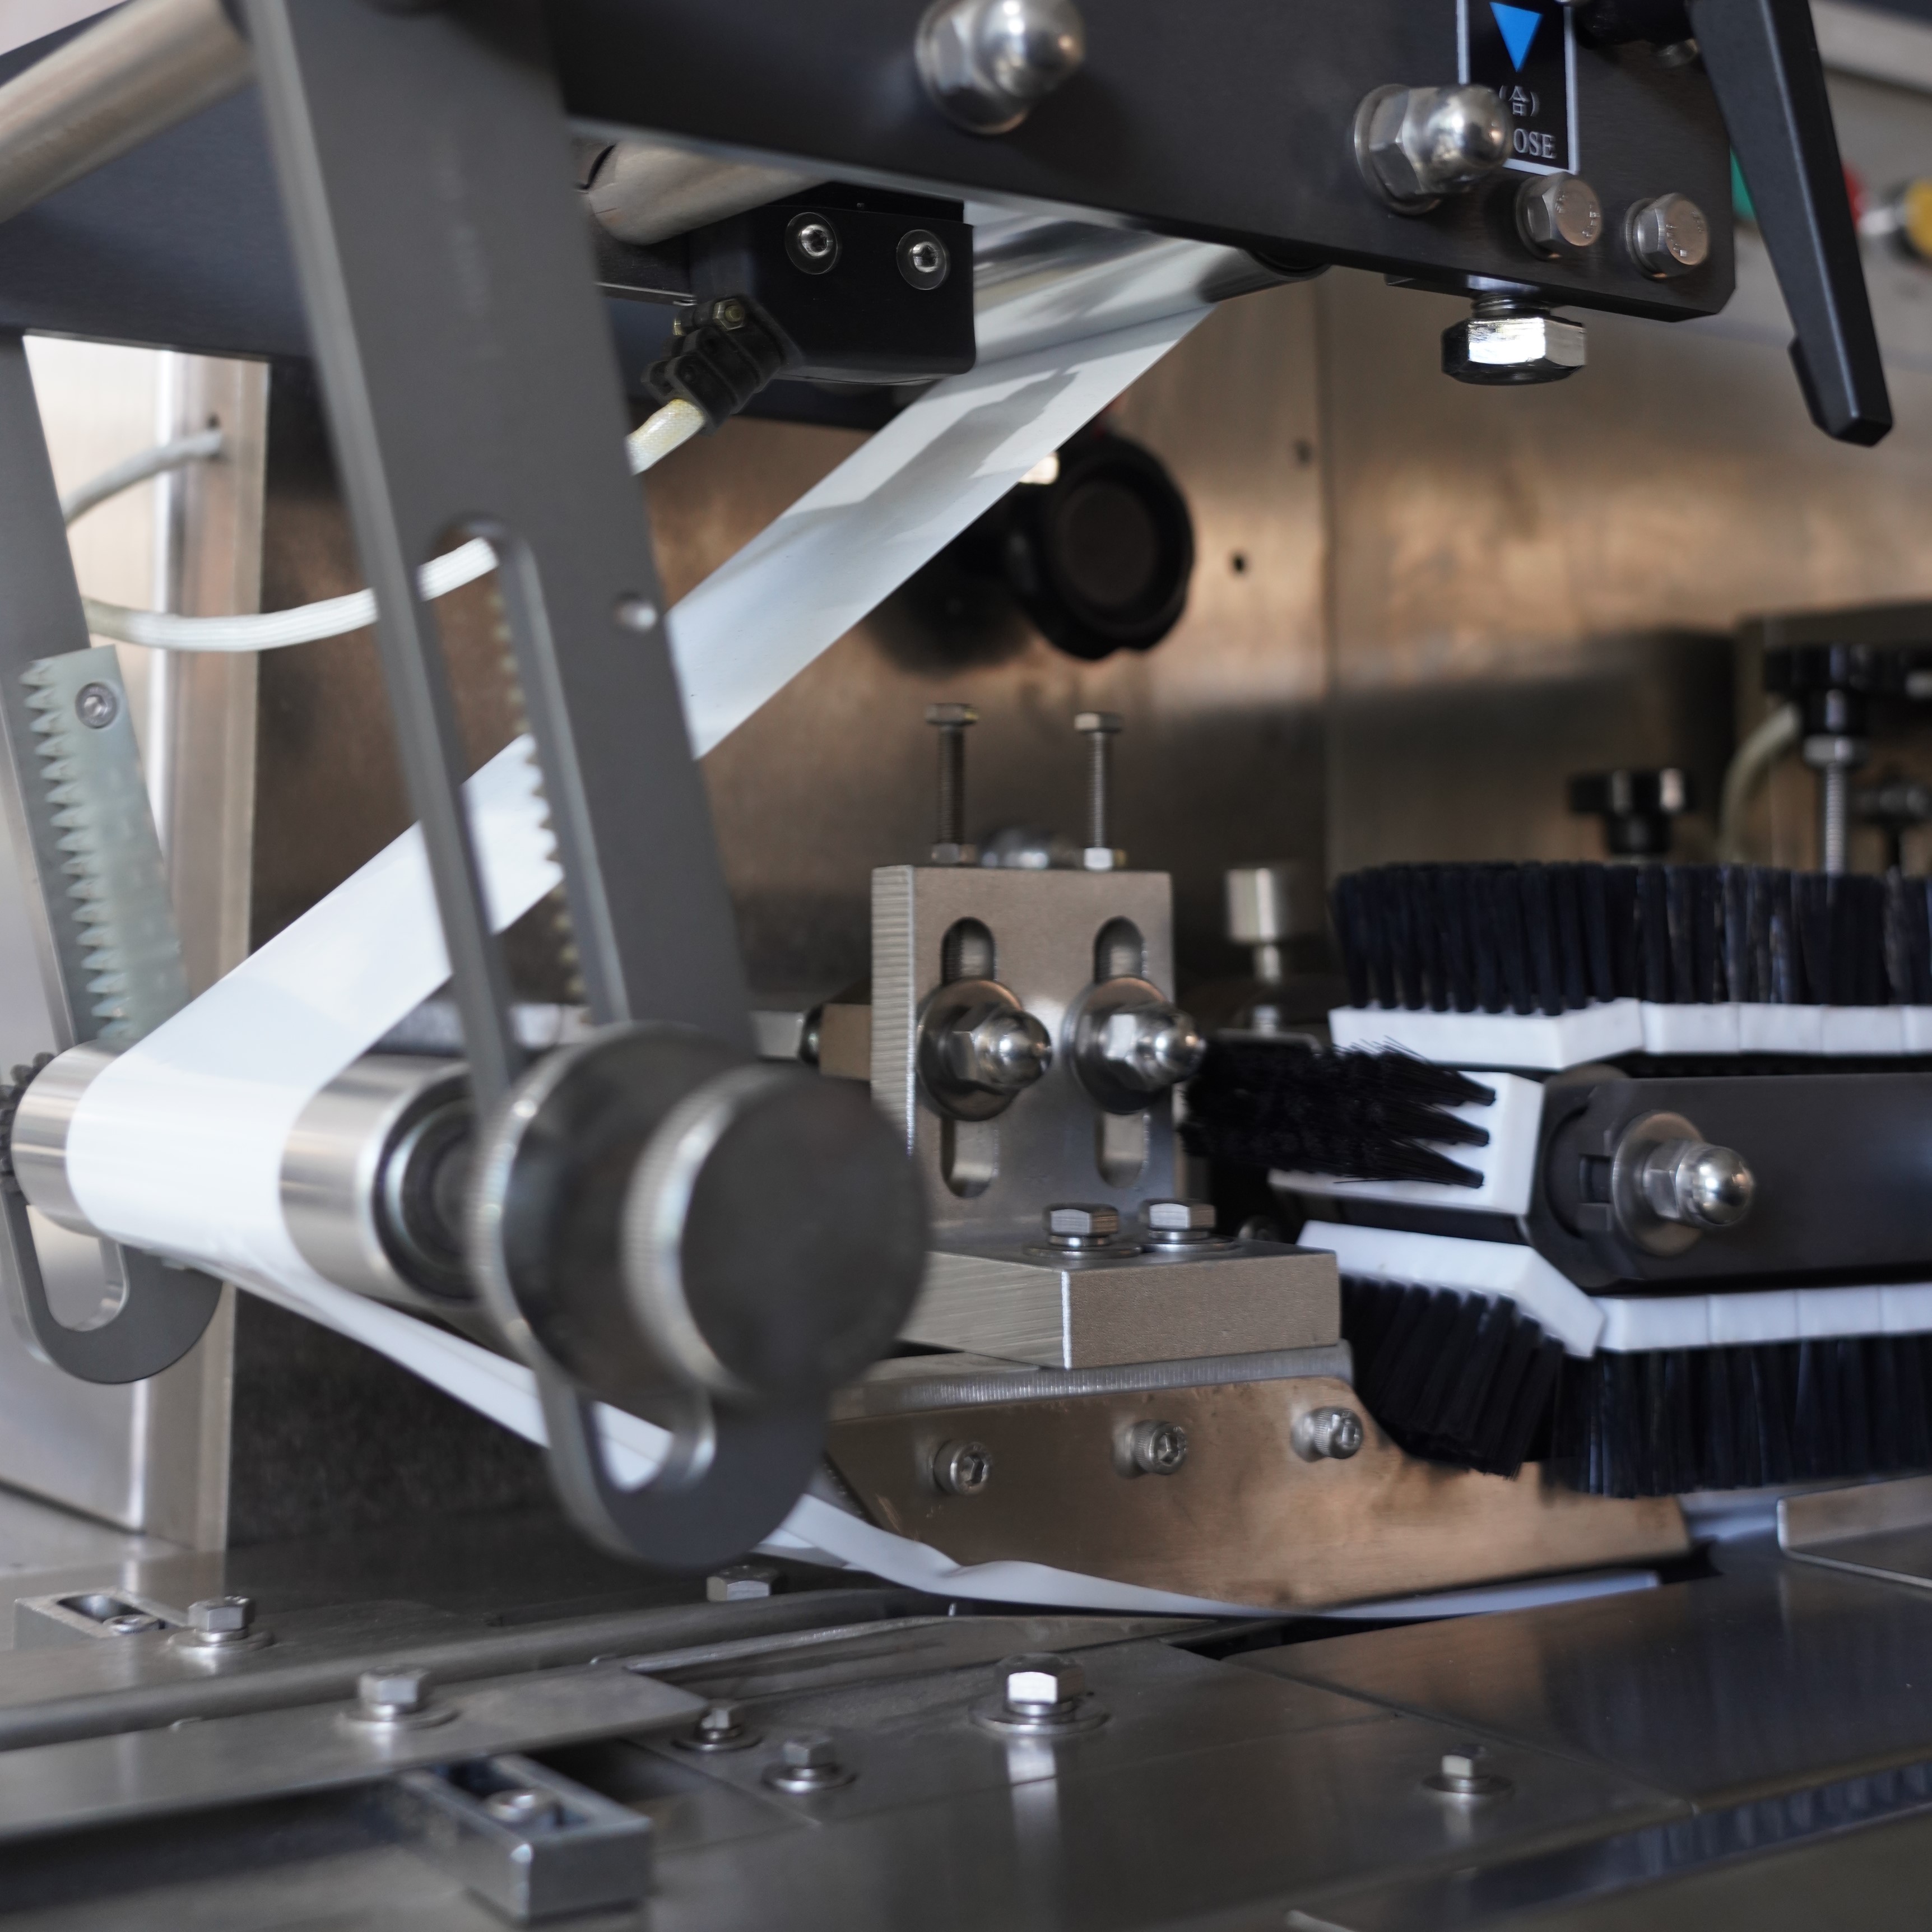
The horizontaliu sraigtiniu pakavimo įrenginiu tapo būtina priemone gamintojams, siekiantiems supaprastinti savo supakuojamąsias operacijas. Tačiau maksimalaus efektyvumo pasiekimas su horizontaliuoju srautiniu supakuojamuoju įrenginiu reikalauja strateginio požiūrio į plėvelės naudojimą. Daugelis operatorių kovoja su per dideliu medžiagos š waste, netolygiu sandarinimu ir nestabilia supakuotės kokybe, visi šie veiksniai tiesiogiai veikia gamybos kaštus ir pelningumą. Supratimas, kaip tinkamai optimizuoti horizontaliojo srautinio supakuojamojo įrenginio plėvelės sunaudojimą, yra esminis konkurencinės pranašumų išlaikymui šiandienos sparčiai besikeičiančioje gamybos aplinkoje.

Plėvelės naudojimo optimizavimas tiesiogiai reiškia matuojamas kaštų taupymo ir veiklos pagerinimo naudas. Gerai sureguliuota horizontalioji srauto pakuotės mašina ne tik sumažina medžiagų š waste, bet taip pat gerina sandarumo kokybę, padidina įrangos tarnavimo trukmę ir pagerina visos pakuotės išvaizdą. Taikydami sistemingas optimizavimo technikas, gamintojai gali tikėtis nedelsiant sumažinti plėvelės suvartojimą, tuo pačiu pagerindami gaminio kokybę ir klientų pasitenkinimą.
Plėvelės suvartojimo modelių supratimas
Kaip jūsų horizontalioji srauto pakuotės mašina naudoja plėvelę
Kiekvienas horizontalusis srautinis pakuotės įrenginys veikia, traukdamas plėvelę iš tiekimo ritinio, apvyniodamas ja prekes ir suformuodamas hermetiškas pakuotes taikydami šilumą ir slėgį. Plėvelės judėjimo kelias per jūsų horizontalųjį srautinį pakuotės įrenginį apima keletą kontaktinių taškų, kuriose gali kilti nuostolių, jei nustatymai nėra tinkamai sureguliuoti. Kiekvieno ciklo metu per didelis plėvelės ilgis, netinkamas įtempimo valdymas ir neteisingai išlyginti vedamieji ritinėliai visi padidina suvartojimo normą. Kai tik suprantate, kaip tiksliai jūsų horizontalusis srautinis pakuotės įrenginys judina ir apdoroja plėvelę, įžvelgiate galimybes optimizuoti procesą.
Horizontalaus srauto pakuotės mašinos plėvelės padavimo mechanizmas sukurtas tikslumui užtikrinti, tačiau net nedideliai nuokrypiai per tūkstančius gamybos ciklų gali susikaupti ir sukelti reikšmingą atliekų kiekį. Plėvelės slinkimas, raukšlių susidarymas ir netaisyklingas persidengimas – tai dažni iššūkiai, dėl kurių operatoriai naudoja daugiau plėvelės, nei techniškai būtina. Stebėdami šiuos reiškinius, gamintojai gali nustatyti, kurie horizontalaus srauto pakuotės mašinos veikimo aspektai sukelia per didelį medžiagos suvartojimą, ir imtis tikslinės korėcinės veiklos.
Dažniausiai pasitaikančios plėvelės pristatymo atliekų priežastys
Plėvelės atliekos horizontalioje supakavimo mašinoje dažniausiai kyla iš kelių numatytinų šaltinių. Netinkamas plėvelės judėjimo ir gaminio padėties sinchronizavimas gali priversti horizontaliąją supakavimo mašiną sunaudoti papildomos plėvelės, kad būtų pasiektas tinkamas persidengimas. Įtempimo netolygumai sukelia nevienodą plėvelės išsitempimą, todėl reikia didesnių pradinių padavimo ilgių kompensavimui. Temperatūros svyravimai sandarinimo zonoje taip pat veikia plėvelės susitraukimo našumą, dėl ko horizontalioji supakavimo mašina sunaudoja skirtingus kiekius priklausomai nuo aplinkos sąlygų. Šių konkrečių atliekų šaltinių supratimas leidžia technikams įdiegti tikslinius sprendimus vietoj bendrų pataisymų, kurie gali pabloginti pakuočių kokybę.
Kalibravimo ir reguliavimo strategijos
Plėvelės įtempimas ir greičio sinchronizavimas
Tinkamas plėvelės įtempimas yra pagrindinis horizontaliosios srauto pakuotės mašinos medžiagų naudojimo optimizavimo veiksnys. Per didelis įtempimas sukelia nereikalingą plėvelės išsitempimą ir pagreitina ritinėlių ausimą, o per mažas įtempimas sukelia raukšles ir pakuotės defektus. Jūsų horizontalioji srauto pakuotės mašina turėtų palaikyti nuolatinį, vidutinį įtempimą visuose plėvelės kelio ruožuose. Dauguma gamintojų nustatė, kad standartinėms plėvelėms geriausiai tinka 2–5 svarų įtempimas, tačiau optimalus jūsų konkrečios horizontaliosios srauto pakuotės mašinos įtempimas priklauso nuo plėvelės tipo, storio ir gaminio matmenų.
Tiksliai sinchronizuoti plėvelės judėjimo greitį su gaminio judėjimu yra vienodai svarbu horizontaliajam srautiniam pakuotuvui. Kai šie greičiai nesutampa, horizontalusis srautinis pakuotuvas priverstas arba per daug judinti plėvelę, arba ją stabdyti – abiem atvejais kyla medžiagų švaistymo ar kokybės problemų. Šiuolaikiniai horizontaliųjų srautinių pakuotuvų modeliai turi skaitmenines valdymo sistemas, leidžiančias tiksliai sureguliuoti greičius. Investavus laiko į tobulą sinchronizaciją tarp gaminio padavimo našumo ir plėvelės judėjimo greičio, iš karto sumažėja plėvelės kiekis, reikalingas kiekvienai pakuotei.
Sandarinimo temperatūros ir laikymo trukmės optimizavimas
Hermetiškumo parametrai tiesiogiai veikia tai, kiek plėvelės jūsų horizontaliojo srauto pakuotės įrenginys turi naudoti patikimiems sandarinimams sukurti. Per didelė sandarinimo temperatūra gali perdaug ištopyti plėvelę ir sukurti silpnas sąsajas, kurios reikalauja papildomo persidengiančio medžiagos kiekio. Atvirkščiai, nepakankama temperatūra sukelia nepilnus sandarinimus, kuriuos jūsų horizontalusis srauto pakuotės įrenginys kompensuoja padidindamas persidengimą. Optimalios sandarinimo temperatūros nustatymas konkrečiai jūsų plėvelės sudėčiai ir storio užtikrina, kad jūsų horizontalusis srauto pakuotės įrenginys suktų stiprius sandarinimus su minimaliu medžiagos kiekiu.
Laukimo trukmė – tai laikas, kurį sandarinimo juostos liečia plėvelę, – taip pat veikia medžiagų naudingumą. Horizontaliojo srauto pakuotės įrenginys su tinkamai sureguliuota laukimo trukme užtikrina vienodą sandarinimo stiprumą kiekvienoje pakuotėje. Jei laukimo trukmė per trumpa, sandarinimas gali būti netikslus, todėl jūsų horizontaliojo srauto pakuotės įrenginys priverstas naudoti daugiau plėvelės saugos atsarga. Jei laukimo trukmė per ilga, švaistoma gamybos galia ir sunaudojama nereikalinga energija. Išbandydami skirtingas laukimo trukmes savo konkrečiame horizontaliojo srauto pakuotės įrenginyje, rasite optimalų balansą tarp greičio, kokybės ir medžiagų sąnaudų.
Techninė priežiūra ir plėvelės rūšių apsvarstymai
Reguliarios techninės priežiūros poveikis plėvelės naudingumui
Gerai prižiūrima horizontalioji pakuotės mašina veikia žymiai efektyviau naudodama plėvelę nei ta, kuri yra nusidėvėjusi arba neteisingai sureguliuota. Net šiek tiek nusidėvėję ar nešvarūs vedamieji ritinėliai sukelia plėvelės judėjimo klaidas, priverčiančias jūsų horizontaliąją pakuotės mašiną naudoti koriguojamą plėvelę, kuri vėliau išmeta. Sandarinimo juostos, kurios nėra visiškai lygios arba lygiagrečios, sukuria silpnas vietas, reikalaujančias papildomo persidengimo. Reguliari valymo ir numatyto технинio aptarnavimo laikymasis užtikrina, kad kiekvienas jūsų horizontaliosios pakuotės mašinos komponentas veiktų maksimalia efektyvumu.
Profilaktinės priežiūros grafikai, specialiai nukreipti į plėvelės judėjimo kelio komponentus, leidžia žymiai sumažinti medžiagų suvartojimą. Patikrinkite vedamąsias rituliuotes kas savaitę, reguliariai valykite plėvelės judėjimo kelio paviršius ir patikrinkite sandarinamosios juostos išdėstymą kas mėnesį. Horizontaliojo supakuotojo prietaiso, prižiūrimo šiuo grafiku, plėvelės suvartojimas paprastai būna 5–10 procentų mažesnis nei prietaisų, kuriems atidėta priežiūra. Priežiūros disciplinos investicija greitai apsimoka dėl sumažėjusių medžiagų sąnaudų ir pagerėjusios gamybos nuoseklumo.
Tinkamos plėvelės rūšies ir storio pasirinkimas
Film tipo ir storis, kurį pasirenkate, labai paveikia jūsų horizontaliosios pakuotės mašinos našumą ir medžiagų suvartojimą. Storesniems filmams paprastai reikia mažesnio persidengimo, kad būtų pasiekti patikimi sandarinimai, o plonesniems filmams reikia didesnio persidengimo krašto. Jūsų horizontalioji pakuotės mašina gali veikti su skirtingais filmo medžiagų tipais skirtingais greičiais ir temperatūromis, todėl filmo specifikacijų parinkimas atsižvelgiant į jūsų mašinos galimybes užtikrina optimalų naudingumą. Susitarus su filmo tiekėju dėl suderinamumo su jūsų konkretaus horizontaliosios pakuotės mašinos modeliu galima atrasti galimybių sumažinti medžiagų suvartojimą geriau parinkus medžiagas.
Išbandykite skirtingas filmo parinktis savo horizontaliu sraigtiniu pakavimo įrenginiu tikromis gamybos sąlygomis suteikia vertingų duomenų apie realaus pasaulio suvartojimo normas. Kai kurie plėvelės, turinčios puikią slydimo savybę, gali leisti jūsų horizontaliajai pakuotės įrenginiui veikti su mažesniu įtempimu ir tikslingesniais nuokrypio ribos reikalavimais. Plėvelės sudėtis taip pat veikia horizontaliosios pakuotės įrenginio šildymo sistemos atsaką, galbūt sumažindama sandarinimo energijos poreikį. Dirbant kartu su savo įrangos gamintoju ir medžiagų tiekėjais, kad optimaliai parinktumėte plėvelę konkrečiai jūsų horizontaliosios pakuotės įrenginio programai, galima pasiekti reikšmingų taupymų.
DUK
Koks yra tipiškas plėvelės š waste procentinis dydis horizontaliojoje pakuotės įrenginyje?
Pramonės standartai rodo, kad tinkamai optimizuotos horizontaliosios pakavimo mašinos paprastai švaisto 3–8 procentus plėvelės paleidimo, reguliavimo ir įprastos eksploatacijos tolerancijos metu. Tačiau mašinos, kurios veikia be optimizavimo pastangų, dažnai švaisto 15–25 procentus ar daugiau. Tikrasis švaistymo procentas labai priklauso nuo gaminio dydžio, plėvelės tipo, gamybos apimties ir operatoriaus kvalifikacijos lygio. Taikydami aprašytas strategijas galite siekti žemiausios tipinės ribos ir galbūt pasiekti rezultatus, geriau nei pramonės vidurkis.
Kaip dažnai reikia perkalibruoti horizontaliosios pakavimo mašinos plėvelės nustatymus?
Plėvelės įtempimas, greitis ir sandarinimo parametrai turi būti patikrinti kiekvieną kartą keičiant gaminio tipą, plėvelės tiekėją arba plėvelės specifikacijas horizontaliojo srauto pakuotės įrenginyje. Daugelis gamintojų rekomenduoja kas ketvirtį atlikti pakartotinę kalibravimą net tada, kai gaminama tas pats gaminys, kad būtų atsižvelgta į orientaciniais ritinėliais ir sandarinimo juostomis sukeltą nusidėvėjimą. Jei horizontalųjį srauto pakuotės įrenginį naudojate nuolat ilgoms gamybos serijoms, kas mėnesį atliekamas patikrinimas padeda išlaikyti nuoseklią medžiagų naudojimo efektyvumą. Taip pat reikia tikrinti horizontaliojo srauto pakuotės įrenginio nustatymus dėl aplinkos sąlygų pokyčių, pvz., drėgmės ar temperatūros svyravimų.
Ar mano horizontaliojo srauto pakuotės įrenginio modernizavimas gali pagerinti plėvelės naudojimo efektyvumą?
Naujesios horizontalių srautų pakuotės mašinų modeliai turi pažangias skaitmenines valdymo sistemas, patobulintą sandarinimo juostos konstrukciją ir tikresnes plėvelės stebėjimo sistemas, kurios prigimtinai sunaudoja mažiau medžiagos nei senesnės įrangos. Tačiau net dideli investicijos į horizontalių srautų pakuotės mašinos atnaujinimą duos nusivylimą keliančius rezultatus, jei bus nepaisoma pagrindinės kalibravimo ir techninės priežiūros. Dauguma gamintojų nustato, kad racionaliausias finansinis požiūris – pirma optimaliai sureguliuoti esamą horizontalių srautų pakuotės mašiną, o vėliau įvertinti, ar atnaujinimo nauda pateisina išlaidas. Teisinga optimizacija dažnai užtikrina 50–70 procentų to pagerinimo, kurį galėtų suteikti įrangos atnaujinimas.

 EN