 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/09/29
フィルム廃棄量は、現代の包装工場における最も大きな運用コストの一つであり、その削減方法を理解することは 垂直包装機 収益性と持続可能性の向上には不可欠です。フィルムが1メートルでも廃棄されれば、その分がそのまま収益損失、環境負荷、および競争力の低下につながります。縦型包装機は高速で稼働し、1シフトあたり数千個の包装を処理するため、わずかな効率低下でも、長期間にわたって積み重なると大きなロスへと発展します。この課題は、オペレーターが最適化手法について十分な知識を持たない場合、あるいは機械が適切な保守メンテナンスを行わずに運用されている場合にさらに深刻化します。縦型包装機におけるフィルムロスを削減するには、技術的知見、予防保全、そして現場のベストプラクティスを戦略的に組み合わせ、材料効率を最大限に高める必要があります。
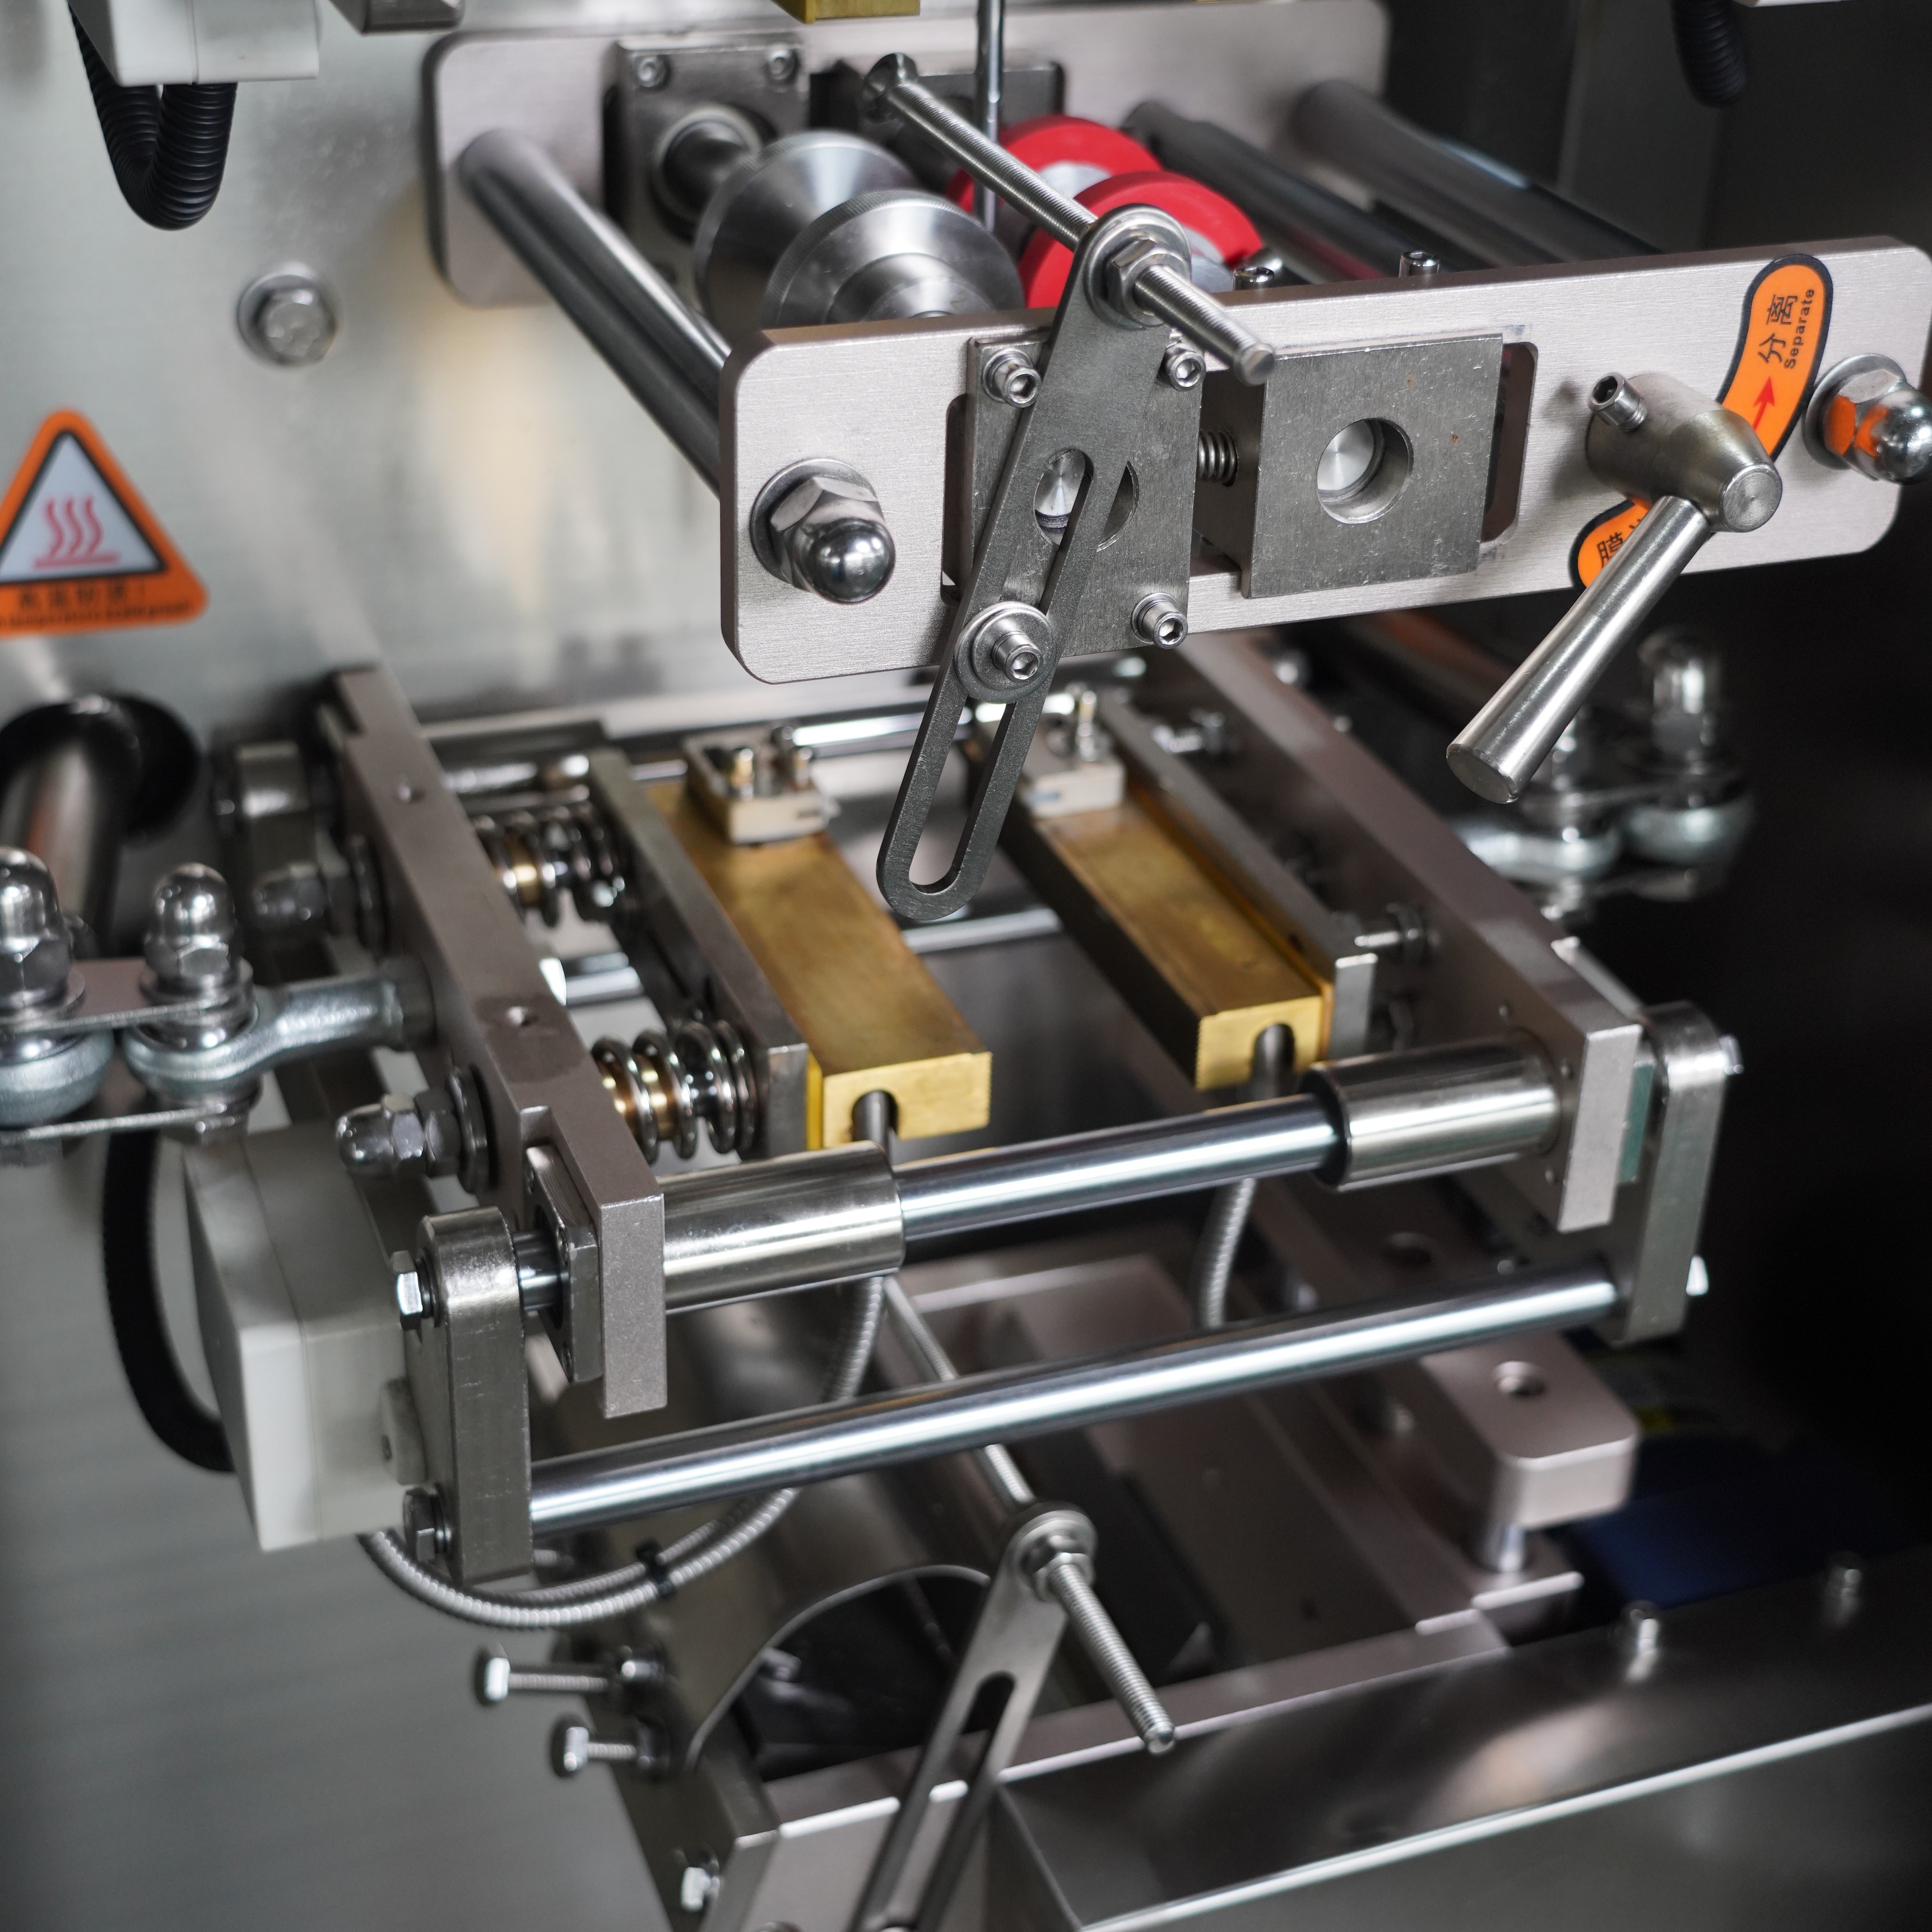
業界のリーダーは、縦型包装機におけるフィルム廃棄物の削減が、最終的な収益性およびブランド評判に直接影響することを認識しています。縦型包装機を最適な効率で稼働させることで、資源を節約し、資材コストを削減するとともに、顧客やステークホルダーに対して環境負荷への配慮を示すことができます。廃棄物の削減機会は、機械の初期設定から日常的な生産運転、定期的な保守作業に至るまで、さまざまな運用領域にわたり存在します。これらの領域を的確に理解し、対象を絞った対策を実施することで、現行の運用状況に応じて15~30%の廃棄物削減が可能です。本包括的なガイドでは、包装業界の専門家が実際に採用している、実践的かつ即効性のある手法を通じて、縦型包装機におけるフィルム廃棄物を削減するための具体的な戦略を解説します。
フィルムの張力が不適切なまま放置されることは、縦型包装機における廃棄ロスの主な原因の一つです。張力設定がメーカー仕様から外れると、フィルムがしわになったり、破れたり、あるいは密閉性が確保できなくなったりして、作業員が製品全体を廃棄せざるを得なくなります。縦型包装機では、フィルムの unwinding(展開)と sealing(シール)の両方の張力を慎重に調整し、材料の流れを安定させる必要があります。張力が高すぎるとフィルムが断裂し、緊急停止が発生して生産が中断されます。一方、張力が低すぎるとしわが生じ、シールの信頼性が損なわれます。作業員は機械の取扱説明書を確認し、基準となる張力パラメーターを定め、その設定値を記録して再現性を確保すべきです。校正済みの計測器を用いた定期的な張力検証により、生産中の縦型包装機が常に最適な性能を維持でき、数週間・数か月にわたって蓄積する高額な材料ロスを防ぐことができます。
フィルムガイドの位置がずれていると、加工中に材料が横方向にズレて走行し、エッジ部のロスやシール不良を引き起こし、頻繁な機械停止が必要になります。縦型包装機のガイドが不適切な位置に設置されている場合、わずか数ミリメートルのずれでも、目に見えるフィルムの損傷や大幅なロス率増加につながります。フィルムは、ロールからシールステーションに至るまでの機械内の全経路を、完全にまっすぐなパスで通過する必要があります。お客様の縦型包装機では、初回の据付時およびすべての大規模保守作業後に、必ずガイドの点検と調整を行うべきです。適切なガイドのアライメントにより、フィルムは成形チューブへ同心状に導入され、シールステーションを歪みなく通過し、生産サイクル全体を通じて寸法の安定性が保たれます。縦型包装機のガイドアライメントを重視している工場では、起動時のロスが劇的に減少し、材料の総合的な使用効率も向上しています。
シールバーおよび加熱プレートにフィルムの残留物が蓄積すると、不完全なシールや包装不良が発生し、材料の不合格や廃棄品の増加を招きます。長期間使用している縦型包装機では、ポリマーの付着物、ほこり、フィルムの破片などが徐々に蓄積し、正確な熱伝達やシール圧の均一な印加を妨げます。適切な清掃手順を実施しない場合、これらの付着物がシールバーを断熱し、設定温度は正しくても実効温度が低下してシール品質が劣化します。オペレーターは、承認済みの溶剤と柔らかいブラシを用いた毎日の清掃スケジュールを確立し、縦型包装機のシールバー表面を常に清潔な状態に保つ必要があります。定期的な清掃・保守により、複数の包装品を廃棄せざるを得ないようなシール不良を未然に防ぐことができます。縦型包装機は、シール部品が清潔に保たれているときに最も高い性能を発揮します。このシンプルな予防措置は、生産工程全体でシールの信頼性を安定させることで、直接的にフィルムのロスを削減します。
起動フェーズは、縦型包装機を運用する際の最も廃棄量が大きくなる時期です。この段階では、装置が適切なフィルム張力、温度安定性、および同期状態を確保してはじめて、合格品の包装が可能になります。このフェーズを急いで進めると、過剰な不良品が発生し、各生産ロットの収益性が著しく低下します。縦型包装機の運転速度は、フィルム張力が安定し、シール温度が最適レベルに達するまで、徐々に上げていく必要があります。こうした制御された起動プロセスは、通常5~10分程度で済みますが、数十個から数百個に及ぶ不良品を未然に防ぐことができます。経験豊富なオペレーターは、縦型包装機における慎重な起動手順が、全体の廃棄率低減と利益率向上に直結することを理解しています。多くの工場では、自社で導入している縦型包装機の機種や用途要件に応じた、正式な起動チェックリストおよびタイミング手順を定めています。
生産中の継続的な監視により、オペレーターは、縦型包装機における実際の故障の前兆となるドリフトの初期サインを早期に検出できます。フィルムの張力やシールの外観、パッケージ成形状態などにわずかな変化が見られた場合、直ちに調整を行うことで、大量の材料ロスを招く連鎖的な不良を防ぐことができます。通常、縦型包装機は、訓練を受けたオペレーターが正しく認識・解釈できるよう、視覚的および触覚的なフィードバック信号を提供します。さらに、高度な縦型包装機では、廃棄物発生前にパラメーターのドリフトをオペレーターに知らせる統合監視システムが搭載されています。定期的なオペレーター教育を実施することで、初期兆候が予防的な調整を要することを迅速に察知し、機械を故障するまで稼働させるという誤ったコスト削減(=「故障待ち運用」)を回避できます。こうした能動的な運用姿勢を貫くことで、製造工程全体を通じて最適な条件を維持し、フィルムのロスを直接的に低減できます。
フィルム素材そのものが、縦型包装機におけるロス率に大きく影響します。品質の低いフィルムは、破れやすさやシール不良、寸法ばらつきが顕著になるためです。縦型包装機は、厚み、引張強度、熱的特性など、厳密な仕様を満たすフィルムで初めて最適な性能を発揮します。品質が一貫して高い信頼できるサプライヤーからフィルムを調達することで、低品質素材に起因する原因不明のトラブルによるストレスを回避できます。品質に問題のあるフィルムを使用して縦型包装機を運転すると、一見機械の不具合のように見える現象の多くは、実際には素材の不備が原因であり、不要な故障診断に時間を費やし、資源を無駄にすることになります。工場では、サプライヤーとの品質保証契約を締結し、フィルムを縦型包装機に装填する前に、入荷時の材質検査を実施して特性を確認する必要があります。こうした素材管理の徹底により、互換性がない、あるいは欠陥のあるフィルムによるロスを未然に防ぎ、生産全体の安定性を確保できます。
不適切な条件下で保管されたフィルムは、もろさ、湿気吸収、静電気の帯電を引き起こし、縦型包装機への供給時に送り不良や材料の破損を招きます。温度、湿度、静電気管理などの環境制御は、縦型包装機によるフィルムの処理性能に直接影響します。フィルムロールは、通常、華氏60~75度(約15.5~23.9℃)、湿度40~50%の空調管理された環境下で保管する必要があります。静電気の放電対策を講じることで、フィルムの貼りつきや折れ込みといった問題を防ぎ、縦型包装機の運転を妨げたり、供給工程で無駄を生じさせたりすることを未然に防げます。適切な保管および取扱いにより、フィルムは縦型包装機へ最適な状態で届けられ、本ガイド全体で解説するすべてのキャリブレーションおよび運用手法の効果を最大限に発揮できます。
張力設定の不適切さとシール温度のずれが、縦型包装機におけるフィルムロスの大部分を占めます。その他の主な要因には、フィルムガイドの位置ずれ、シールバーの清掃不足、および安定化フェーズを飛ばす起動手順などがあります。これらの主要なロス要因に対処することで、縦型包装機の運用効率を大幅に向上させることができます。
シールバーおよびガイドの日常清掃、ダイスおよび成形チューブの週次点検、そして機械全体の月次総合点検は、縦型包装機における廃棄物低減の標準的なメンテナンス手順です。具体的な実施頻度は、生産量、使用材料の種類、機械の使用年数などに応じて異なります。そのため、ご使用の機器の取扱説明書を確認し、自社の運用状況に適したメンテナンス強度を確保することが重要です。
はい。オペレーターへの教育訓練は、縦型包装機の廃棄率に直接影響を与えます。熟練したオペレーターは、異常の初期兆候を的確に把握し、起動時の正しい手順を実行し、経験の浅いスタッフが見落としがちなパラメーター変更にも適切に対応できます。包括的なオペレーター教育訓練への投資は、縦型包装機におけるフィルム廃棄量削減および全体的な運用品質向上において、最も高い投資対効果を発揮する施策の一つです。







