Plėvelės atliekos yra viena didžiausių operacinės veiklos sąnaudų šiuolaikinėse pakuotės įmonėse, todėl svarbu suprasti, kaip jas sumažinti vertikalinę pakuotės mašiną yra būtinas pelningumo ir atsakingumo gerinimui. Kiekvienas prarastas plėvelės metras tiesiogiai reiškia prarastą pajamų sumą, aplinkos poveikį ir sumažėjusią konkurencingumo pranašumą. Vertikali pakavimo mašina veikia dideliais greičiais, per pametą apdoroja tūkstančius pakuočių, todėl net nedidelės neefektyvumų problemos laikui bėgant susikaupia į reikšmingą medžiagų švaistymą. Ši problema dar labiau pasunkėja, kai operatoriai neturi pakankamų žinių apie optimizavimo technikas arba kai mašinos veikia be tinkamų techninės priežiūros protokolų. Plėvelės švaistymo mažinimas vertikalioje pakavimo mašinoje reikalauja strateginės techninės supratimo, profilaktinės priežiūros ir operacinės geriausios praktikos derinio, kuris kartu padeda maksimaliai padidinti medžiagų naudojimo efektyvumą.
Pramonės lyderiai supranta, kad plėvelės atliekų sumažinimas vertikaliame pakuotės įrenginyje tiesiogiai veikia pelningumą ir prekės ženklo reputaciją. Kai jūsų vertikalus pakuotės įrenginys veikia optimaliu našumu, išsaugoma medžiagų, mažėja medžiagų sąnaudos ir klientams bei suinteresuotiesiems šalių atstovams demonstruojama aplinkosauginė atsakomybė. Galimybė pašalinti atliekas egzistuoja keliuose veiklos srityse – nuo pradinio įrenginio paruošimo iki kasdieninių gamybos ciklų ir reguliarių techninės priežiūros darbų. Šių sričių supratimas ir tikslinės intervencijos įdiegimas gali sumažinti atliekas nuo penkiolikos iki trisdešimt procentų, priklausomai nuo esamų veiklos praktikų. Ši išsami instrukcija nagrinėja praktines, taikomas strategijas, kaip sumažinti plėvelės atliekas vertikaliame pakuotės įrenginyje, remiantis patikrintomis technikomis, kurias šiandien naudoja pakuotės specialistai.
Įrenginio paruošimo ir kalibravimo optimizavimas
Tikslus plėvelės įtempimo valdymas
Neteisinga plėvelės įtempimas vis dar yra viena pagrindinių š waste priežasčių vertikalioje pakavimo mašinoje. Kai įtempimo nustatymai nukrypsta nuo gamintojo nurodytų reikšmių, plėvelė susiraukšlėja, plyšta arba netinkamai sujungiama, todėl operatoriams tenka išmesti visus partijos rinkinius. Jūsų vertikali pakavimo mašina reikalauja tikslaus tiek išvyniojimo, tiek sandarinimo įtempimo reguliavimo, kad būtų užtikrintas pastovus medžiagos srautas. Per didelis įtempimas sukelia plėvelės plyšimą ir priverčia sustabdyti gamybą avarinėje tvarkoje, o per mažas įtempimas sukelia raukšles, kurios pažeidžia sandarinimo vientisumą. Operatoriams reikia perskaityti mašinos naudojimo instrukcijas, nustatyti pradines įtempimo reikšmes ir jas dokumentuoti, kad būtų užtikrinta nuoseklumas. Reguliariai tikrinant įtempimą kalibruotais prietaisais užtikrinama, kad jūsų vertikali pakavimo mašina išlaikytų optimalų našumą visą gamybos ciklą ir būtų išvengta brangios medžiagų praradimo, kuris kaupiasi savaitėmis ir mėnesiais.
Tinkama plėvelės vediklio padėtis
Neteisingai sureguliuoti plėvelės vedikliai sukelia medžiagos šoninį judėjimą per apdorojimą, dėl ko susidaro kraštų atliekos ir sandarinimo sutrikimai, reikalaujantys dažnų įrenginio sustabdymų. Kai vertikalaus pakuotės įrenginio vedikliai yra neteisingai išdėstyti, net milimetrinis nustatymo nuokrypis lemia matomą plėvelės pažeidimą ir didelius atliekų kiekius. Plėvelė turi judėti visiškai tiesia kryptimi per visą įrenginio kelio ruožą – nuo ritės iki sandarinimo vietos. Jūsų vertikalaus pakuotės įrenginio vedikliai turi būti patikrinti ir sureguliuoti pradinės paleidimo fazės metu bei po kiekvieno esminio techninės priežiūros įvykio. Teisingai sureguliuoti vedikliai užtikrina, kad plėvelė įeitų į formavimo vamzdį koncentriškai, išeitų iš sandarinimo vietų be iškreipimų ir išlaikytų matmeninę vientisumą visą gamybos ciklo trukmę. Įmonės, kurios vertikaliuose pakuotės įrenginiuose pirmiausia dėmesį skiria vediklių tikslumui, praneša apie žymų pradinių atliekų sumažėjimą ir pagerintą bendrą medžiagų naudojimo efektyvumą.
Profilaktinės priežiūros protokolai plėvelės atliekų sumažinimui
Reguliarios valymo ir sandarinamosios juostos priežiūros
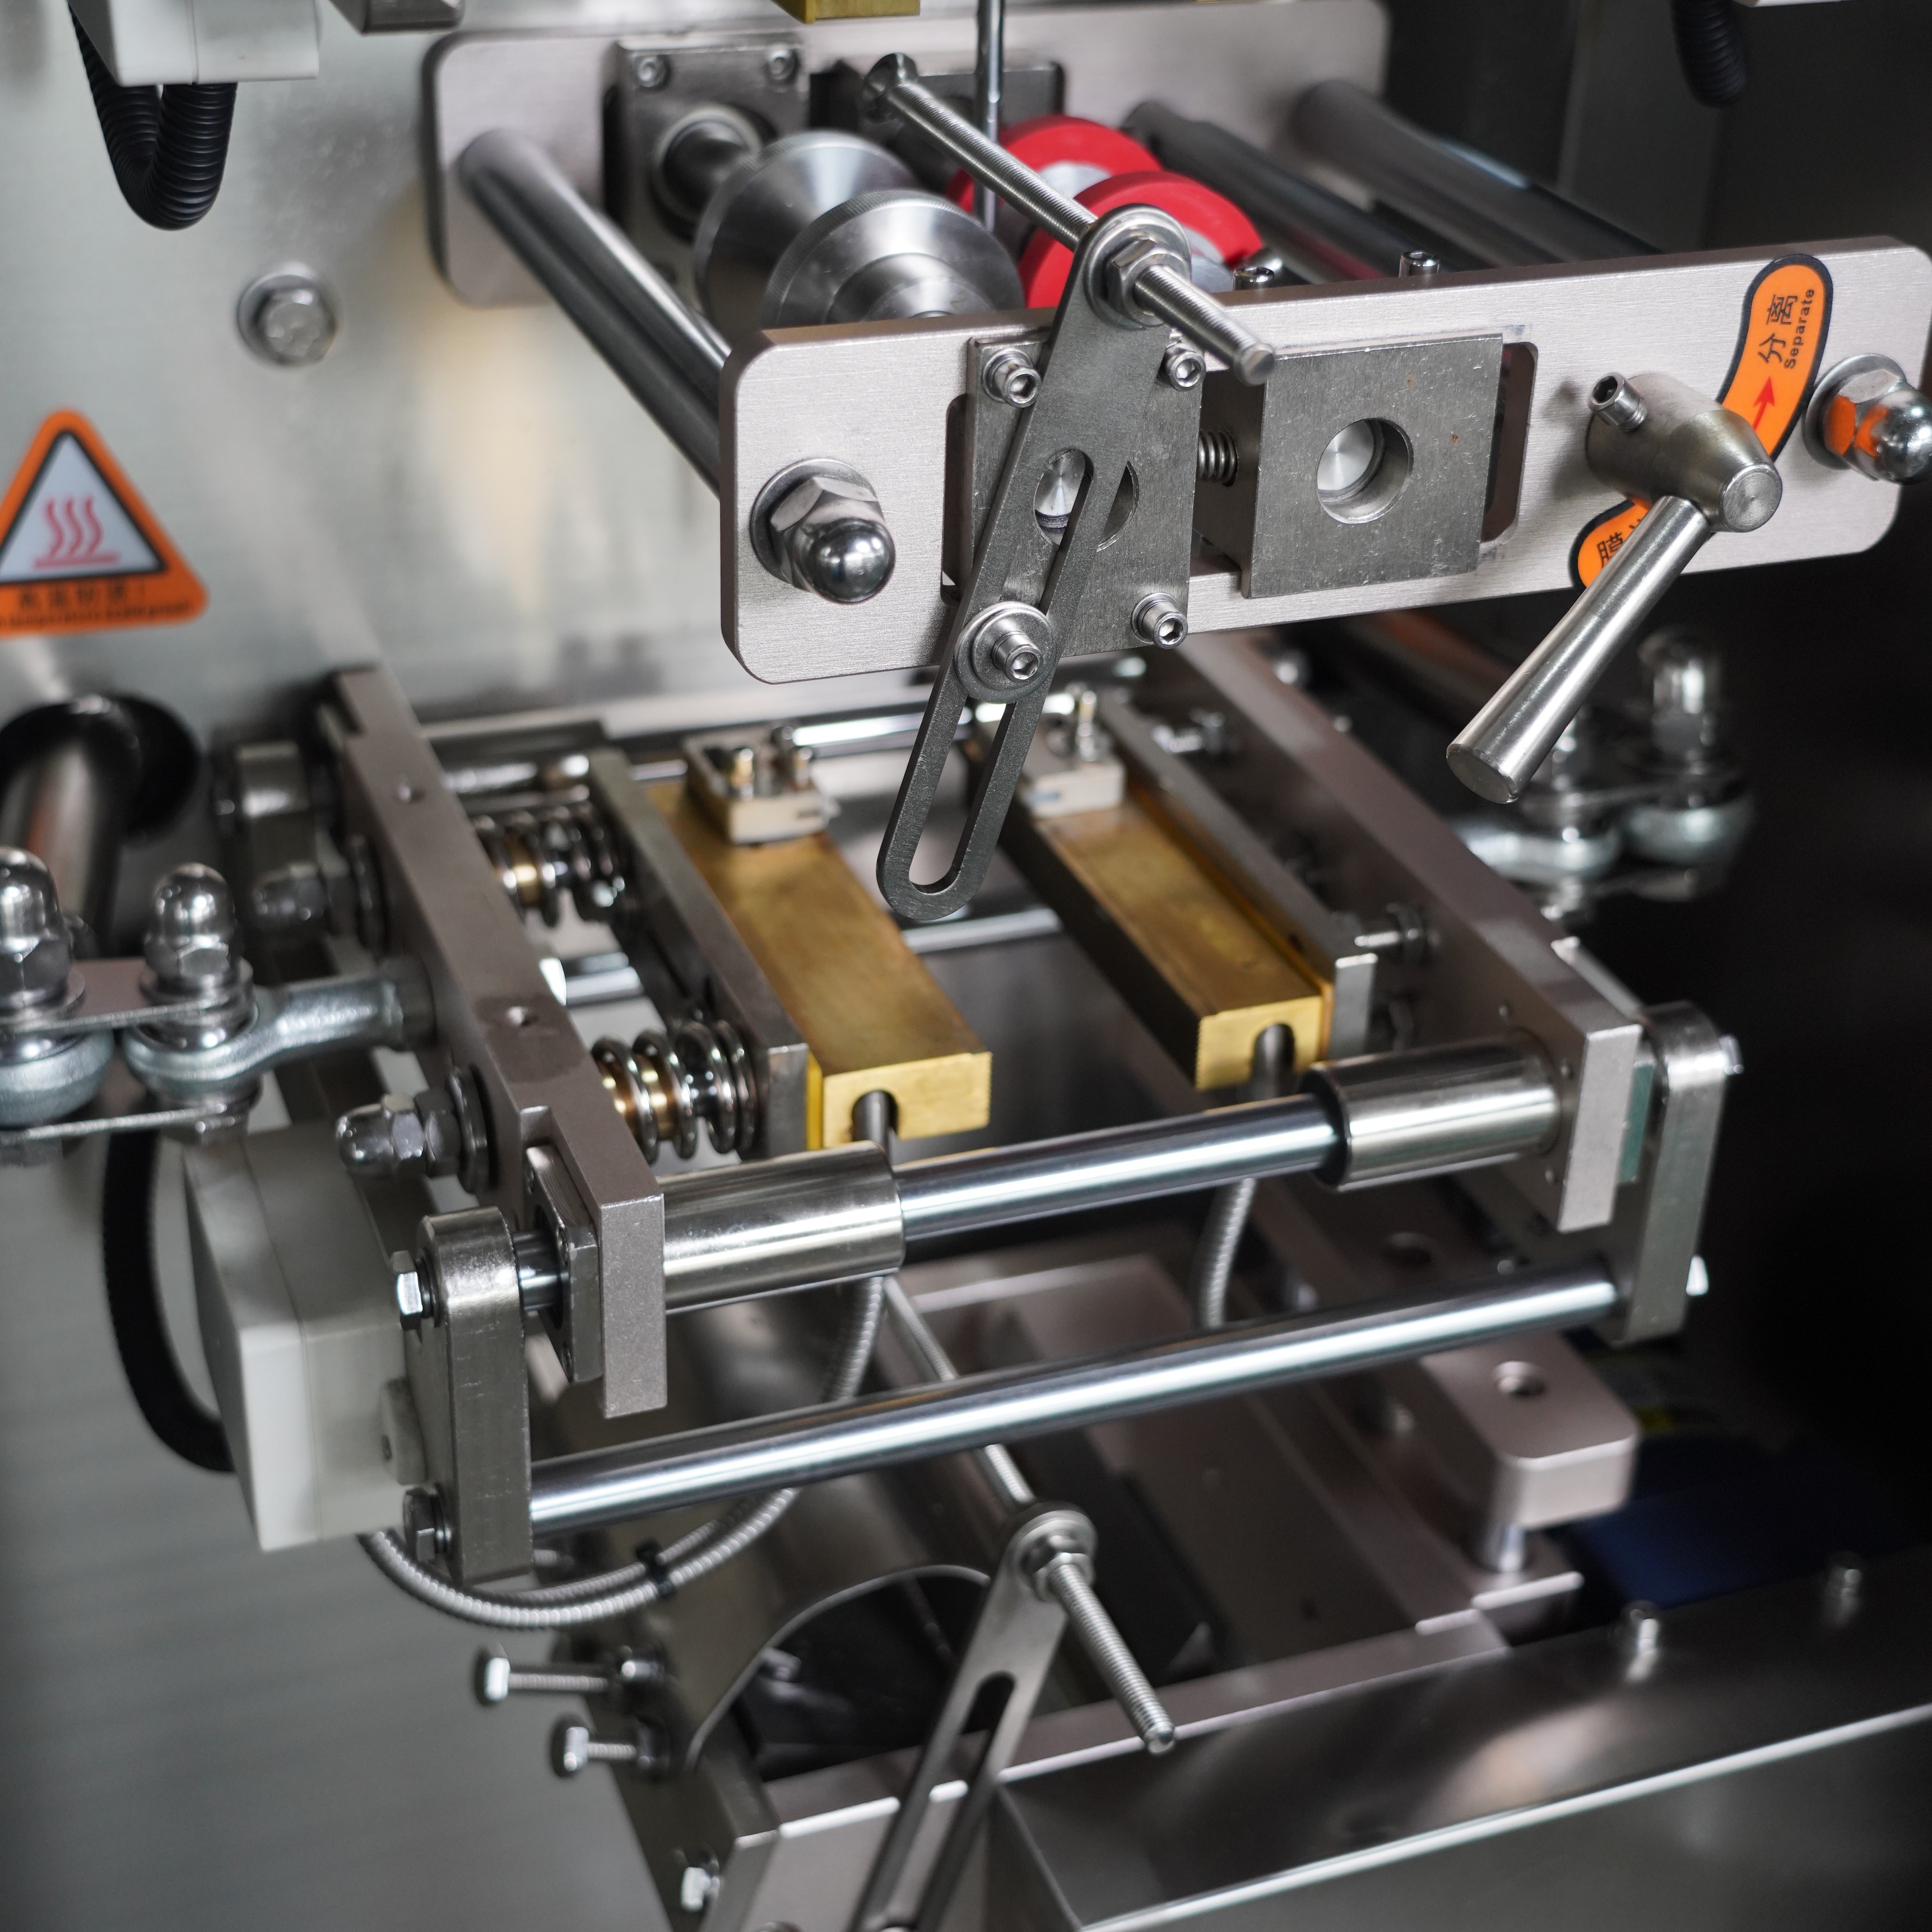
Kaupiamasis plėvelės likutis ant sandarinimo juostų ir šildymo plokščių sukelia nepilnus sandarinimus ir pakuotės gedimus, dėl kurių medžiaga turi būti atmesta ir kaupiamos atliekos. Laikui bėgant vertikali pakuotės mašina kaupia polimerų nuosėdas, dulkes ir plėvelės šukas, kurios trukdo tiksliai šilumos perdavimui ir sandarinimo slėgio taikymui. Jei netaikomi tinkami valymo protokolai, šios nuosėdos izoliuoja sandarinimo juostas, sumažindamos veiksmingą temperatūrą ir pablogindamos sandarinimo kokybę net tada, kai mašinos parametrai atrodo teisingi. Operatoriams reikėtų nustatyti kasdienius valymo grafikus, naudojant patvirtintus tirpiklius ir minkštus šepetėlius, kad palaikytų beveik idealiai švarias sandarinimo juostas savo vertikalinėje pakuotės mašinoje. Reguliari priežiūra neleidžia sandarinimo gedimams, kurie kitu atveju reikalautų išmesti kelias pakuotes. Jūsų vertikali pakuotės mašina veikia geriausiai, kai sandarinimo komponentai lieka švarūs, o šis paprastas profilaktinis veiksmas tiesiogiai sumažina plėvelės š waste, užtikrindamas nuoseklią sandarinimo vientisumą visą gamybos ciklą.
Veiklos geriausios praktikos gamybos metu
Paleidimo ir greičio didinimo strategijos
Pradžios etapas yra didžiausios šiukšlių kiekio fazė, veikiant vertikaliam pakuotės įrengimui, nes įranga turi pasiekti tinkamą įtempimą, temperatūros stabilumą ir sinchronizaciją prieš pradedant gaminti priimtinas pakuotes. Operatoriai, kurie skubina šį etapą, sukuria per daug atliekų, dėl ko kiekvienos gamybos ciklo pelningumas mažėja. Jūsų vertikalus pakuotės įrengimas turėtų palaipsniui padidinti greitį, leisdamas plėvelės įtempimui stabilizuotis ir sandarinimo temperatūroms pasiekti optimalius lygius dar prieš pradedant pilnu greičiu gaminti. Šis kontroliuojamas pradžios būdas vertikaliame pakuotės įrengime paprastai trunka tik penkias–dešimt minučių, tačiau neleidžia atmesti dešimčių ar šimtų netinkamų pakučių. Patyrę operatoriai supranta, kad kantrūs pradžios veiksmai su jų vertikaliuoju pakuotės įrengimu tiesiogiai susiję su žemesniu bendru šiukšlių kiekiu ir aukštesniais pelno maržomis. Daugelis įmonių parengia oficialius pradžios patikrinimo sąrašus ir laiko protokolus, kurie yra specialiai pritaikyti konkrečiai jų vertikalaus pakuotės įrengimo modeliui ir taikymo reikalavimams.
Realus laikas stebėti ir reguliuoti
Tolygus stebėjimas gamybos metu leidžia operatoriams aptikti ankstyvus nuokrypių požymius, kurie atsiranda prieš faktines gedimo situacijas vertikaliame pakavimo įrenginyje. Kai operatoriai pastebi subtilius pokyčius plėvelės įtempime, sandarinimo išvaizdoje arba pakuotės formavime, nedelsiant atlikta korekcija neleidžia defektams plisti ir taip išvengiama reikšmingų medžiagų nuostolių. Jūsų vertikalus pakavimo įrenginys paprastai suteikia vizualinius ir taktilius grįžtamųjų ryšių signalus, kuriuos apmokyti operatoriai mokosi atpažinti ir teisingai interpretuoti. Šiuolaikiški vertikalūs pakavimo įrenginiai turi integruotas stebėjimo sistemas, kurios įspėja operatorius apie parametrų nuokrypius dar prieš atsirandant medžiagų nuostoliams. Reguliarios operatorių mokymo programos užtikrina, kad jūsų vertikalus pakavimo įrenginys būtų nedelsiant patikrintas, kai pasireiškia ankstyvieji požymiai, nurodantys, kad reikia profilaktinės korekcijos – taip išvengiama klaidingo ekonominio sprendimo, kai įrenginiai veikia iki pilno gedimo. Aktyvi veiklos disciplina tiesiogiai sumažina plėvelės nuostolius, užtikrindama optimalias sąlygas visą gamybos ciklą.
Medžiagų pasirinkimas ir saugojimo sąlygos
Plėvelės kokybė ir suderinamumas
Plėvelės medžiaga pati labai paveikia atliekų kiekius vertikalioje pakuotės mašinoje, nes žemesnės kokybės plėvelė labiau linkusi plyšti, blogai užsandrinti ir neturėti nuoseklių matmenų. Jūsų vertikali pakuotės mašina veikia optimaliai su plėvele, atitinkančia tiksliai nustatytus reikalavimus storio, tempiamosios stiprybės ir šilumos savybėms. Patikimų tiekėjų plėvelės įsigijimas, kurie išlaiko nuoseklią kokybės lygį, padeda išvengti nesuprantamų gedimų, kuriuos sukelia žemos kokybės medžiaga. Kai vertikali pakuotės mašina veikia su nepakankamos kokybės plėvele, akivaizdūs mašinos problemų požymiai dažnai rodo ne įrangos gedimą, o medžiagos netinkamumą, todėl veltui praleidžiamas laikas ir išnaudojamos papildomos priemonės klaidų šalinimui. Įmonėms reikėtų sudaryti tiekėjų kokybės sutartis ir atlikti įeinamosios medžiagos tyrimus, kad prieš įkraunant plėvelę į vertikalią pakuotės mašiną būtų patikrintos jos charakteristikos. Toks medžiagų tvarkymo disciplinos laikymasis padeda išvengti atliekų, kurios kyla dėl nesuderinamos ar defektinės plėvelės ir kurios kitu atveju sukeltų gamybos problemas visoje ciklo trukmėje.
Tinkamas saugojimas ir aplinkos sąlygos
Plėvelė, laikoma netinkamomis sąlygomis, tampa trapia, įgeria drėgmę ir susidaro statinis elektros krūvis, dėl ko kyla problemų tiekiant medžiagą vertikaliąja pakuotės mašina ir gali įvykti medžiagos gedimas. Aplinkos sąlygų kontrolė – įskaitant temperatūrą, drėgmę ir statinio elektros krūvio valdymą – tiesiogiai veikia tai, kaip gerai jūsų vertikali pakuotės mašina apdoroja medžiagą. Plėvelės ritės turi būti laikomos klimatuojamoje aplinkoje, paprastai esant 15,6–23,9 °C temperatūrai ir 40–50 % santykinės drėgmės. Statinio elektros krūvio neutralizavimo priemonės neleidžia plėvelei lipti viena prie kitos ar susisukti, todėl išvengiama trikdžių vertikaliosios pakuotės mašinos veikime ir medžiagos švaistymo tiekimo etape. Tinkamas saugojimas ir tvarkymas užtikrina, kad medžiaga pasiektų jūsų vertikaliąją pakuotės mašiną optimaliomis sąlygomis, taip maksimaliai padidinant visų šiame vadove aptartų kalibravimo ir eksploatacijos metodų efektyvumą.
DUK
Kas sukelia daugiausia plėvelės atliekų vertikalioje pakuotės mašinoje?
Neteisingi įtempimo nustatymai ir sandarinimo temperatūros neatitikimai sukelia didžiąją dalį plėvelės atliekų vertikalioje pakuotės mašinoje. Kitos svarbios atliekų priežastys – netinkamas plėvelės vediklių išdėstymas, nepakankamas sandarinimo juostų valymas ir paleidimo procedūros, kurių metu praleidžiamos būtinos stabilizavimo fazės. Šių pagrindinių atliekų šaltinių pašalinimas paprastai duoda ryškiausius efektyvumo pagerinimus, veikiant vertikalioje pakuotės mašinoje.
Kaip dažnai reikia prižiūrėti vertikalią pakuotės mašiną, kad būtų sumažintos atliekos?
Kasdieninis sandarinamųjų juostų ir vediklių valymas, kas savaitę atliekama šablonų ir formavimo vamzdžių patikra bei kas mėnesį vykdoma išsami techninė priežiūra yra standartiniai vertikaliosios pakavimo mašinos atliekų sumažinimo protokolai. Konkrečus dažnumas pri dependi nuo gamybos apimties, medžiagų tipų ir mašinos amžiaus, todėl susipažinus su įrangos naudojimo instrukcija užtikrinama, kad vertikali pakavimo mašina gautų tinkamą techninės priežiūros intensyvumą jūsų veiklos kontekste.
Ar operatorių mokymas tikrai gali sumažinti plėvelės atliekas vertikaliojoje pakavimo mašinoje?
Taip, operatorių mokymas tiesiogiai veikia atliekų kiekius vertikaliojoje pakavimo mašinoje, nes patyrę operatoriai atpažįsta ankstyvus įspėjamuosius požymius, teisingai atlieka paleidimo procedūras ir tinkamai reaguoja į parametrų pokyčius, kuriuos mažiau patyrę darbuotojai gali praleisti. Investicijos į išsamų operatorių mokymą yra viena iš labiausiai pelningų priemonių, kurios sumažina plėvelės atliekas vertikaliojoje pakavimo mašinoje ir gerina bendrą operacinę puikybę.

 EN