 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/29
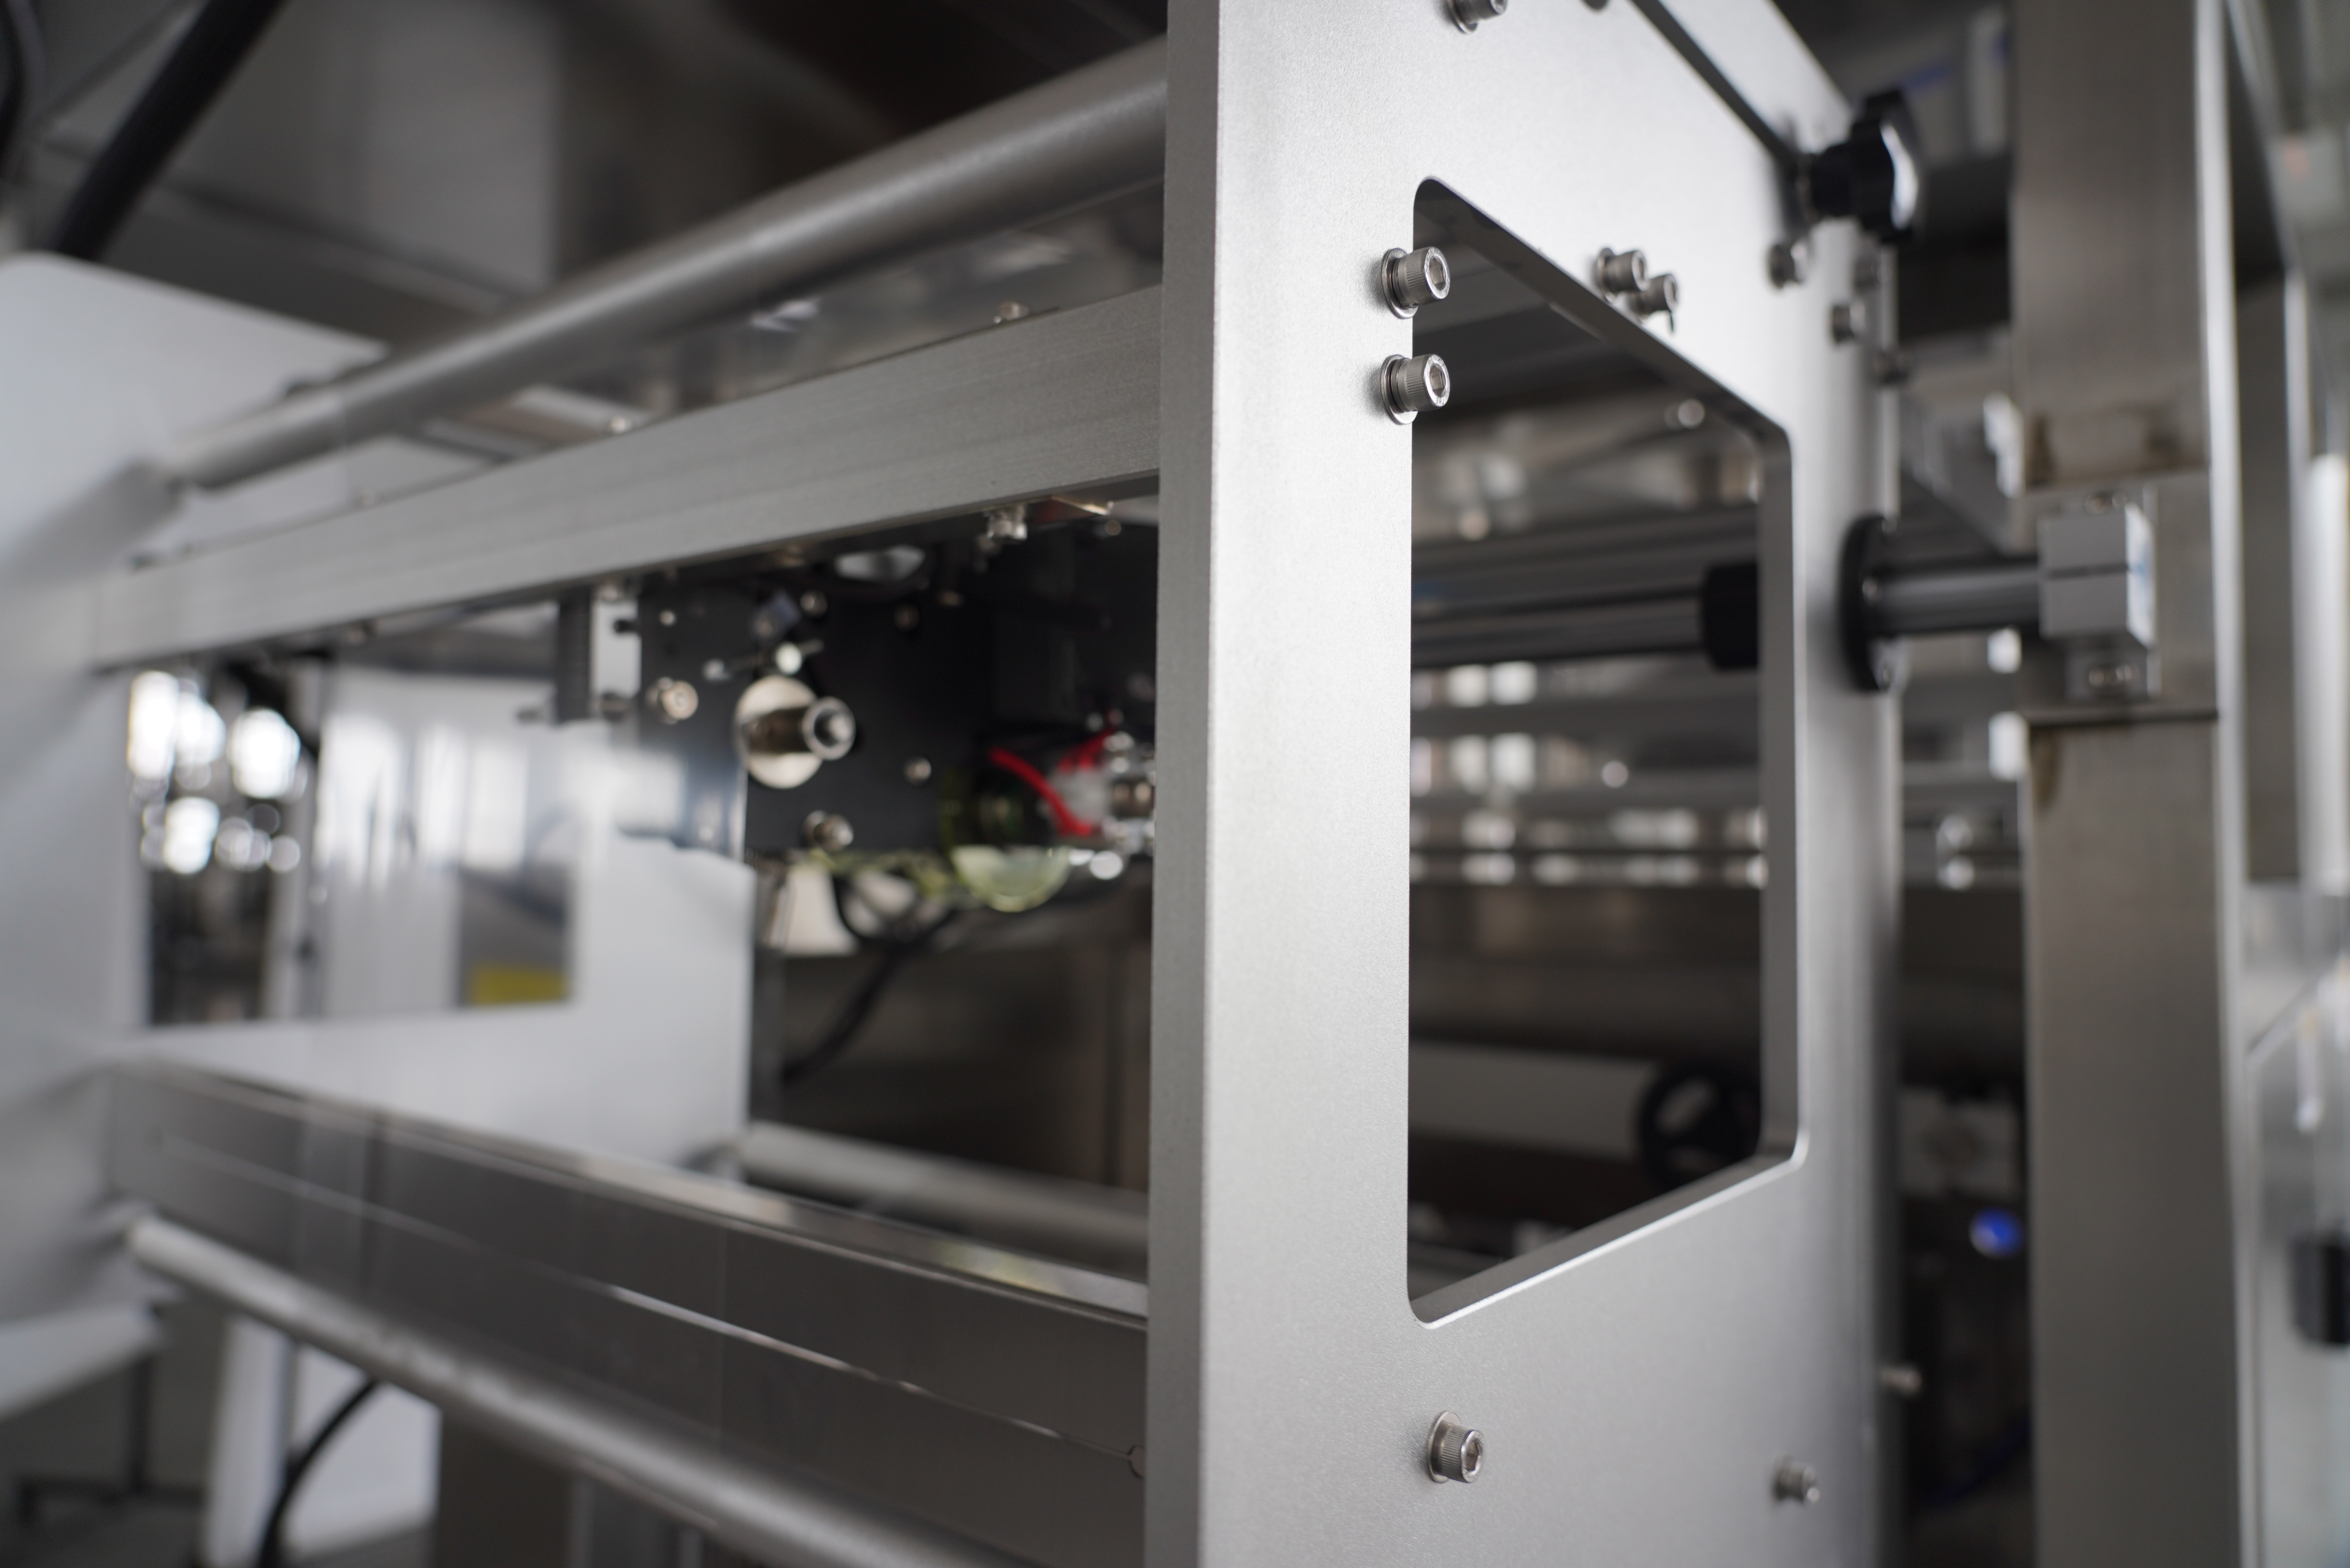
Kalvojäte edustaa yhtä merkittävimmistä toimintakustannuksista nykyaikaisissa pakkaustehdaslaitoksissa, ja sen vähentämisen ymmärtäminen pystysuuntainen pakkauskone on olennainen kannattavuuden ja kestävyyden parantamiseksi. Jokainen hukkaan menevä metri kalvoa muuttuu suoraan menetetyksi tuloksi, ympäristövaikutukseksi ja heikentyneeksi kilpailuetuksi. Pystysuora pakkauskone toimii korkealla nopeudella ja käsittelää tuhansia paketteja vuorossa, mikä tarkoittaa, että pienetkin tehottomuudet kertyvät ajan myötä merkittäväksi jätteeksi. Haaste kasvaa, kun käyttäjillä ei ole riittäviä tietoja optimointimenetelmistä tai kun koneet toimivat ilman riittäviä huoltoprotokollia. Kalvojätteen vähentäminen pystysuorassa pakkauskoneessa vaatii strategisen yhdistelmän teknistä ymmärrystä, ennakoivaa huoltoa ja toiminnallisia parhaita käytäntöjä, jotka toimivat yhdessä materiaalitehokkuuden maksimoimiseksi.
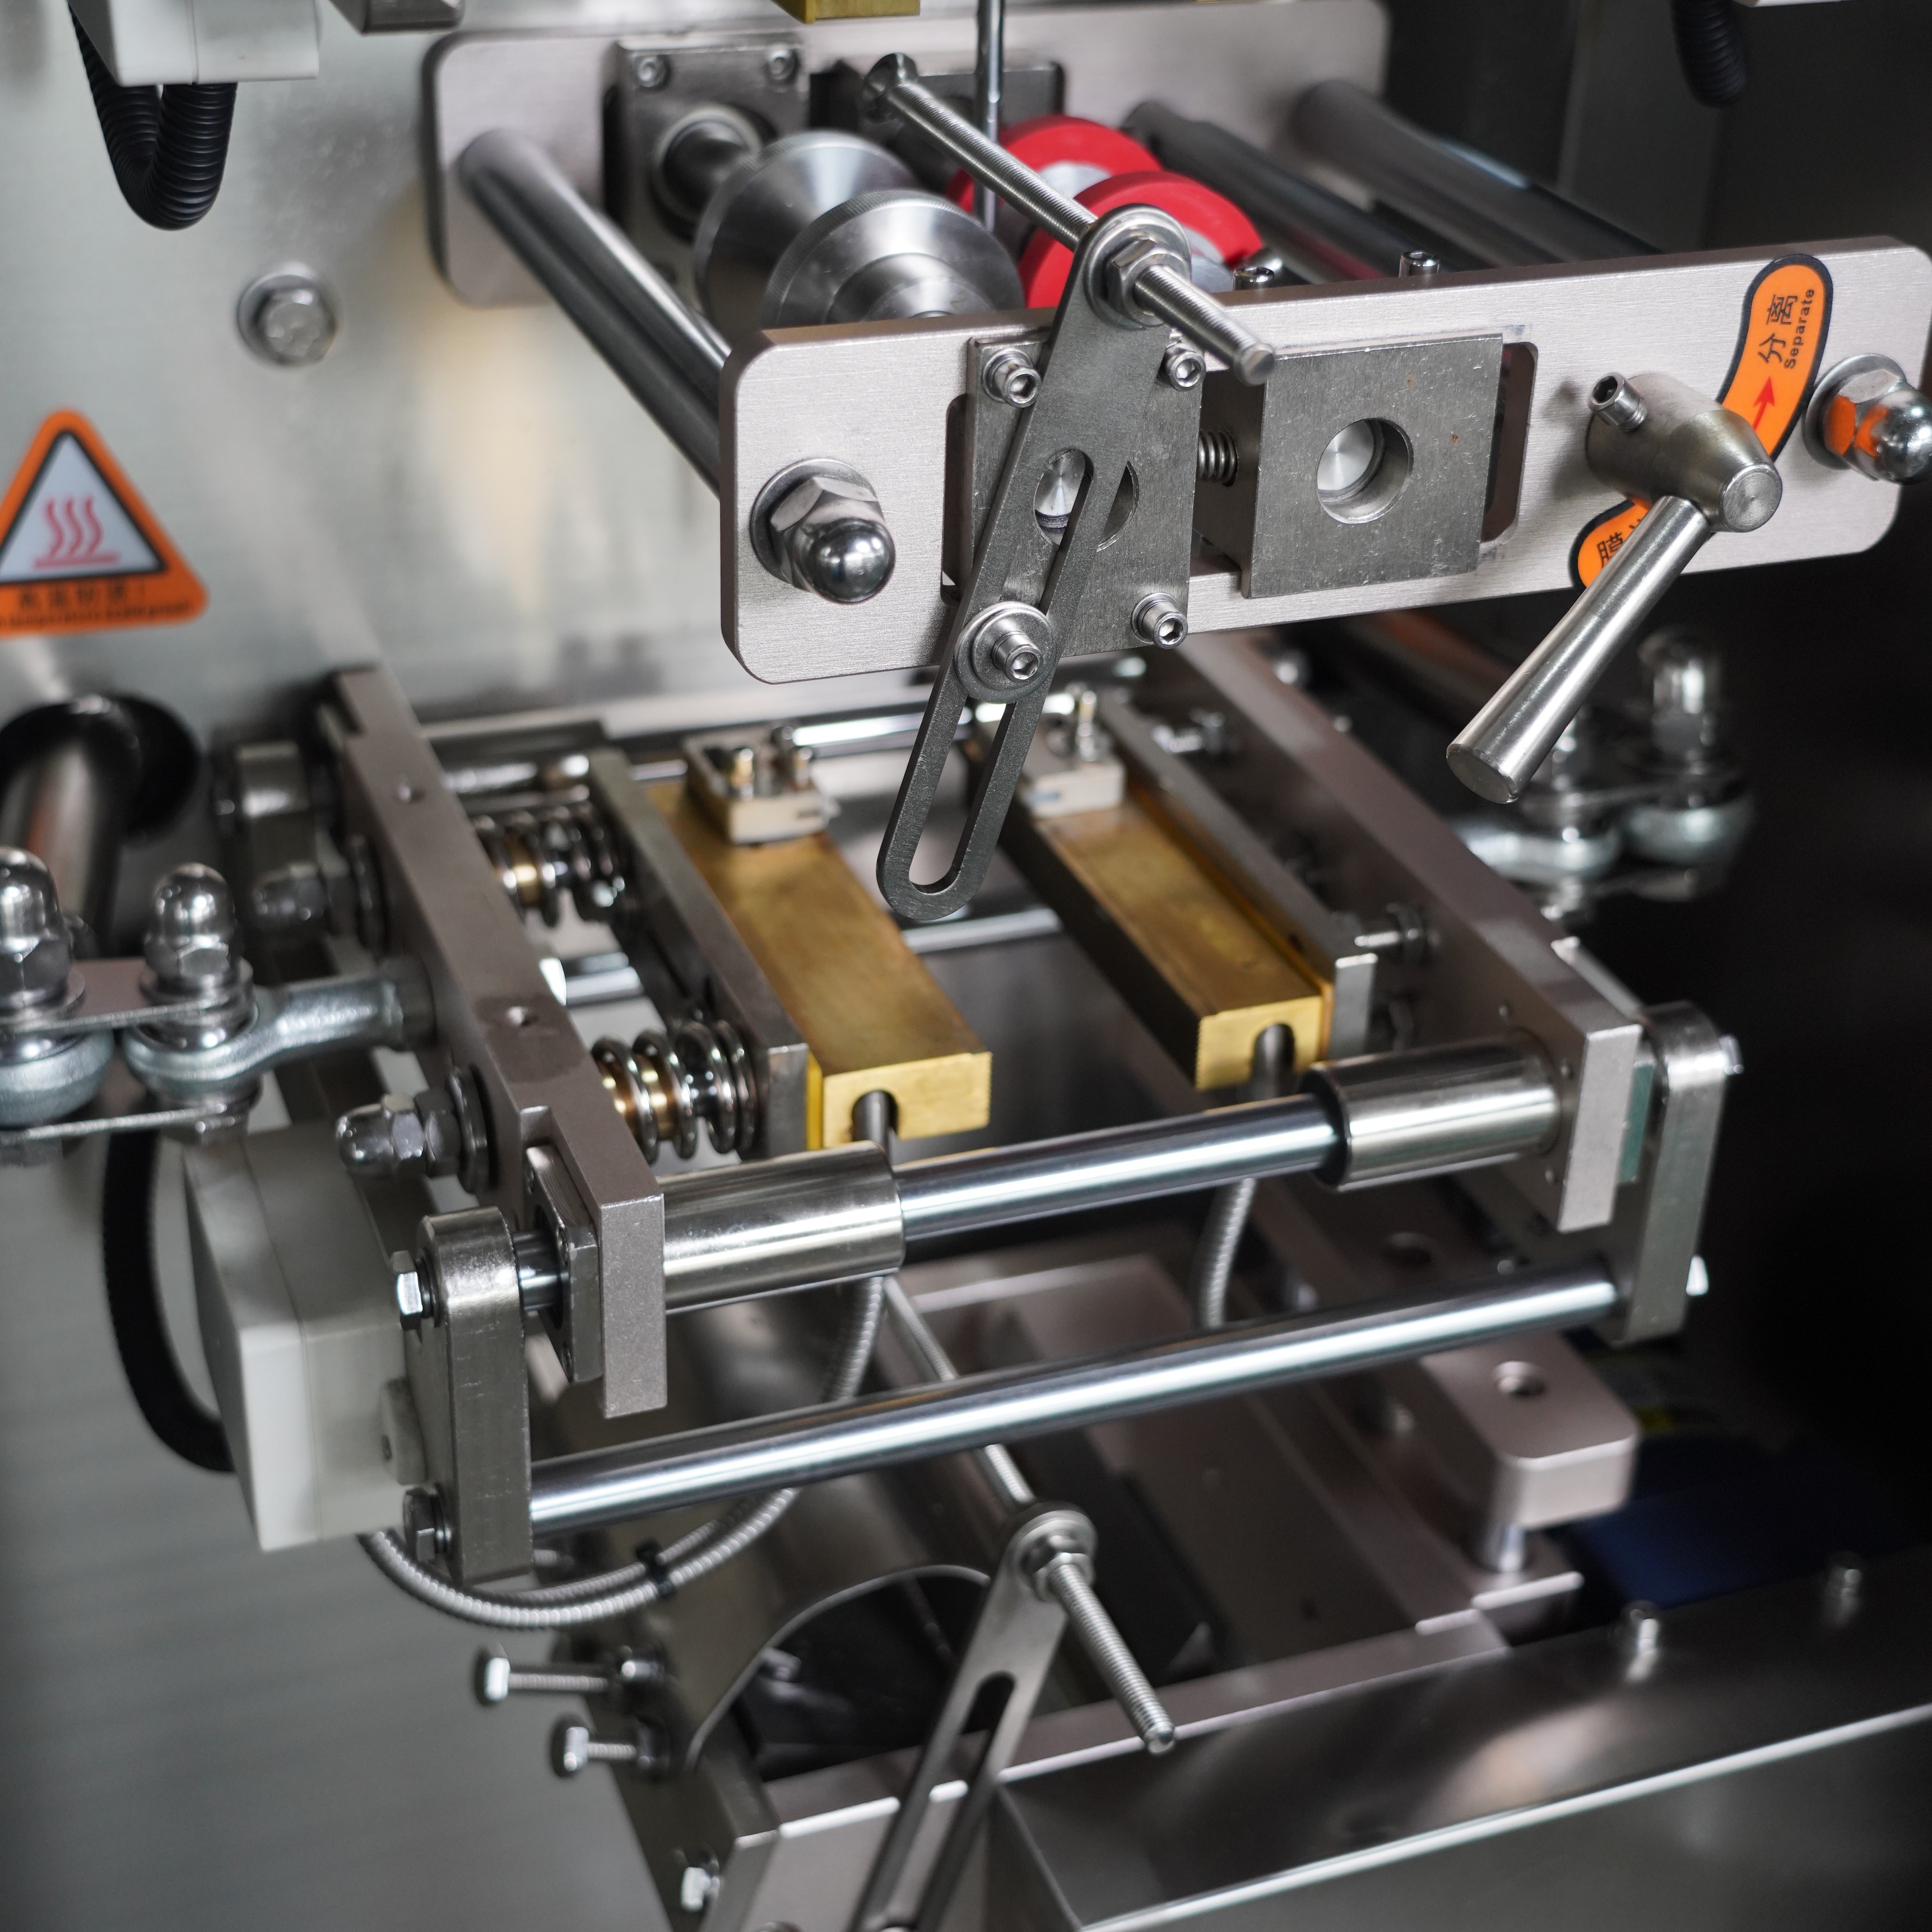
Alalla johtavat yritykset ymmärtävät, että kalvojätteen vähentäminen pystypakkauskoneella vaikuttaa suoraan liiketoiminnan tulokseen ja brändin maineeseen. Kun pystypakkauskoneesi toimii optimaalisella teholla, säilytät resursseja, vähennät materiaalikustannuksia ja osoitat asiakkaille ja sidosryhmille ympäristövastuullisuuttasi. Mahdollisuus poistaa jätettä on olemassa useilla eri toimintatasoilla – alkaen koneen alkuperäisestä asennuksesta päivittäisiin tuotantokierroksiin ja säännöllisiin huoltokierroksiin saakka. Näiden toimintatasojen ymmärtäminen ja kohdattujen toimenpiteiden toteuttaminen voi vähentää jätettä viidestätoista prosentista kolmeenkymmeneen prosenttiin riippuen nykyisistä toimintatavoista. Tämä kattava opas käsittelee käytännöllisiä ja toteutettavia strategioita kalvojätteen vähentämiseksi pystypakkauskoneella käyttäen todistettuja menetelmiä, joita pakkausalan ammattilaiset käyttävät tänä päivänä.
Virheellinen kalvon jännitys on edelleen yksi johtavimmista syistä jätteiden muodostumiselle pystysuorassa pakkauskoneessa. Kun jännitysasetukset poikkeavat valmistajan määrittämistä arvoista, kalvo joko rippeilee, repeytyy tai ei sulautu oikein, mikä pakottaa käyttäjät hylkäämään koko erän. Pystysuoran pakkauskoneesi vaatii huolellista kalibrointia sekä purkutensionille että sulautustensionille, jotta materiaalin virtaus pysyy tasaisena. Korkea jännitys aiheuttaa kalvon katkeamisen ja hätäpysäytykset, jotka keskeyttävät tuotantoa, kun taas liian alhainen jännitys aiheuttaa rippeilyä, joka heikentää sulauksen tiukkuutta. Käyttäjien tulisi tarkistaa koneen käyttöopas, määrittää perusjännitysparametrit ja dokumentoida nämä asetukset yhdenmukaisuuden varmistamiseksi. Säännöllinen jännityksen tarkistus kalibroitujen mittalaitteiden avulla varmistaa, että pystysuora pakkauskoneesi säilyttää optimaaliset suorituskykyominaisuutensa koko tuotantokauden ajan ja estää kustannuksellisen materiaalin menetyksen, joka kertyy viikoittain ja kuukausittain.
Epäkohdallisesti asennetut kalvohyvänkäytön ohjaimet aiheuttavat materiaalin sivuttaista liikettä käsittelyn aikana, mikä johtaa reuna-aineen hukkaantumiseen ja tiivistysten epäonnistumiseen ja pakottaa koneen pysähtymään usein. Kun pystysuuntaisen pakkauskoneen ohjaimet on asennettu väärin, jopa millimetrin luokkaa oleva epätarkkuus näkyy kalvon vaurioina ja merkittävinä hukkauksina. Kalvon on kuljettava täysin suoraa rataa koko koneen läpi rullasta tiivistysasemalle. Pystysuuntaisen pakkauskoneen ohjaimet on tarkistettava ja säädettävä alustavassa asennuksessa sekä jokaisen laajamittaisen huoltotapahtuman jälkeen. Oikein säädettyjen ohjaimeen varmistetaan, että kalvo menee muotoputkeen keskitetysti, poistuu tiivistysasemilta ilman vääntymiä ja säilyttää mitoituksensa vakiona koko tuotantokierroksen ajan. Teollisuuslaitokset, jotka antavat etusijan ohjaimeen pystysuuntaisessa pakkauskoneessaan, raportoivat merkittäviä vähennyksiä käynnistysvahingoissa ja parantuneita kokonaismateriaalin hyötykäyttöasteita.
Kertynyt kalvopäällyste tiivistyspuikoissa ja lämpölevyissä aiheuttaa epätäydellisiä tiukkuuksia ja pakkausten epäonnistumisia, mikä pakottaa materiaalin hylkäämisen ja jätteiden kertymisen. Ajan myötä pystypakkauskoneessa kertyy polymeerisaostumia, pölyä ja kalvopaloja, jotka häiritsevät tarkkaa lämmön siirtymistä ja tiukkuuspaineen soveltamista. Ilman asianmukaisia puhdistusmenettelyjä nämä saostumat eristävät tiukkuuspuikkoja, mikä alentaa tehollista lämpötilaa ja vaarantaa tiukkuuden laadun, vaikka koneen asetukset näyttäisivät oikeilta. Käyttäjien tulisi laatia päivittäiset puhdistusajat käyttäen hyväksi hyväksyttyjä liuottimia ja pehmeitä harjoja tiukkuuspuikkojen pinnan pitämiseksi täysin puhtaana pystypakkauskoneessa. Säännöllinen huolto estää tiukkuusepäonnistumia, jotka muuten pakottaisivat useiden pakkausten hylkäämisen. Pystypakkauskone toimii parhaiten, kun tiukkuusosat pysyvät puhtaina, ja tämä yksinkertainen ennaltaehkäisevä toimenpide vähentää suoraan kalvojätteitä ylläpitämällä johdonmukaista tiukkuuden eheytä koko tuotantokauden ajan.
Käynnistysvaihe edustaa korkeinta jätteiden määrää vaativaa ajanjaksoa pystypakkauskoneen käytössä, sillä laitteen on saavutettava oikea jännitys, lämpötilan vakautuminen ja synkronointi ennen kuin se tuottaa hyväksyttäviä pakkausyksiköitä. Operaattorit, jotka kiirehtivät tätä vaihetta, tuottavat liiallista romua, joka vähentää kannattavuutta jokaisella tuotantokerralla. Pystypakkauskoneesi nopeuden tulisi kasvaa asteittain, jotta kalvon jännitys voi vakautua ja sulku lämpötilat saavuttavat optimaaliset tasot ennen täysnopeista tuotantoa. Tämä hallittu käynnistysmenetelmä pystypakkauskoneessa kestää yleensä vain viisi–kymmenen minuuttia, mutta estää kymmeniä tai satoja hylättyjä pakkausyksiköitä. Kokemukset operaattorit ymmärtävät, että kärsivällinen käynnistysproseduuri pystypakkauskoneessa liittyy suoraan alhaisempaan kokonaistehottomuusasteikkoon ja korkeampiin voittomarginaaleihin. Monet teollisuustilat laativat virallisesti käynnistysvalintaluettelot ja ajoitusprotokollat, jotka ovat erityisesti sovitettu niiden pystypakkauskoneen malliin ja sovellusvaatimuksiin.
Jatkuvan valvonnan toteuttaminen tuotannossa mahdollistaa operaattoreiden havaita varhaiset poikkeamat, jotka edeltävät todellisia vikoja pystysuorassa pakkauskoneessa. Kun operaattorit huomaavat hienovaraisia muutoksia kalvon jännityksessä, tiivisteen ulkoasussa tai pakkausten muodostumisessa, välittömät säädöt estävät ketjureaktiota, joka aiheuttaa merkittävää materiaalihävikkiä. Pystysuora pakkauskone antaa yleensä visuaalisia ja taktiilisia palautteita, joita koulutetut operaattorit oppivat tunnistamaan ja tulkkaamaan oikein. Edistyneemmissä pystysuorissa pakkauskoneissa on integroituja valvontajärjestelmiä, jotka varoittavat operaattoreita parametrien poikkeamista ennen kuin hävikkiä syntyy. Säännöllinen operaattorikoulutus varmistaa, että pystysuora pakkauskone saa nopeaa huomiota silloin, kun varhaiset indikaattorit viittaavat ennaltaehkäiseviin säätöihin, mikä välttää väärien säästöjen luomisen ajamalla koneita vikaantumiseen asti. Toiminnallinen ennakoiva kurinalaisuus vähentää suoraan kalvohävikkiä pitämällä tuotantokierrosten aikana optimaaliset olosuhteet.
Kalvoaineisto itse vaikuttaa merkittävästi jätteen määrään pystysuorassa pakkauskoneessa, sillä alhaisemman laatuinen kalvo on altis repeämille, huonolle sulautumiselle ja mitallisille epäjohdonmukaisuuksille. Pystysuora pakkauskoneesi toimii parhaiten kalvolla, joka täyttää tarkat vaatimukset paksuudeltaan, vetolujuudeltaan ja lämpöominaisuuksiltaan. Luotettavilta toimittajilta hankittu kalvo, joka vastaa jatkuvasti laatuvaatimuksia, estää turhien ja selittämättömien vikojen aiheuttaman ärsytyksen, joka liittyy huonolaatuisiin materiaaleihin. Kun käytät pystysuoraa pakkauskoneitasi alalaatuisella kalvolla, ilmeiset koneongelmat heijastavat usein pikemminkin materiaalin riittämättömyyttä kuin laitteiston vikaa, mikä tuhlaa aikaa ja resursseja tarpeettomaan vianetsintään. Teollisuuslaitosten tulisi tehdä toimittajien laatusopimuksia ja suorittaa saapuvan materiaalin testaus varmistaakseen kalvon ominaisuudet ennen kuin se ladataan pystysuoraan pakkauskoneeseen. Tämä materiaalikurinalaisuus estää jätteen syntymisen yhteensopimattomasta tai viallisesta kalvosta, joka muuten aiheuttaisi tuotantoon ongelmia koko erän ajan.
Kalvo, joka on säilytetty epäasianmukaisissa olosuhteissa, muuttuu haurkaaksi, imee kosteutta ja varautuu staattisesti, mikä aiheuttaa syöttöongelmia ja materiaalin vaurioitumista pystysuorassa pakkauskoneessa. Ympäristötekijöiden, kuten lämpötilan, kosteuden ja staattisen sähkön hallinnan, säätely vaikuttaa suoraan siihen, kuinka hyvin pystysuora pakkauskone käsittelee materiaalia. Kalvopullot tulisi säilyttää ilmastoiduissa tiloissa, yleensä 15–24 °C lämpötilassa ja 40–50 %:n suhteellisessa kosteudessa. Staattisen sähkön hajottamistoimet estävät kalvon tarttumista ja taittumisia, jotka häiritsevät pystysuoran pakkauskoneen toimintaa ja aiheuttavat jäteä syöttövaiheessa. Oikea varastointi ja käsittely varmistavat, että materiaali saapuu pystysuoraan pakkauskoneeseen optimaalisessa kunnossa, mikä maksimoi kaikkien tässä oppaassa käsiteltyjen kalibrointi- ja käyttömenetelmien tehokkuuden.
Virheelliset jännitysasetukset ja tiivistystulpan lämpötilan epälinjaukset aiheuttavat suurimman osan kalvohävikistä pystysuorassa pakkauskoneessa. Muut merkittävät tekijät ovat virheellinen kalvohyvän sijoittaminen, riittämätön tiivistystulppien puhdistus sekä käynnistysmenettelyt, jotka ohittavat välttämättömät vakautusvaiheet. Näiden pääasiallisten hävikin lähteiden korjaaminen tuottaa yleensä suurimmat tehokkuusparannukset pystysuoran pakkauskoneen käytössä.
Tiukkojen tiivistyspalkkien ja ohjainten päivittäinen puhdistus, muottien ja muotoiluputkien viikoittainen tarkastus sekä kattavat huoltotarkastukset kuukausittain ovat tyypillisiä toimintatapoja jätteen vähentämiseksi pystysuorassa pakkauskoneessa. Tarkka taajuus riippuu tuotantomäärästä, materiaalityypeistä ja koneen iästä, joten laitteen käyttöohjeen noudattaminen varmistaa, että pystysuora pakkauskone saa teollisuusympäristöönne sopivan huollon intensiteetin.
Kyllä, käyttäjäkoulutus vaikuttaa suoraan jätteen määrään pystysuorassa pakkauskoneessa, sillä taitavat käyttäjät havaitsevat varhaiset varoitusmerkit, suorittavat oikein käynnistysmenettelyt ja reagoivat asianmukaisesti parametrien muutoksiin, joita vähemmän kokemukseen perustuvat henkilöt saattavat jättää huomioimatta. Laajamittaisen käyttäjäkoulutuksen satsaaminen on yksi tehokkaimmin tuottoa tuottavista toimenpiteistä kalvohävikin vähentämiseksi pystysuorassa pakkauskoneessa ja kokonaistehokkuuden parantamiseksi.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

