 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/29
يمثّل هدر الفيلم أحد أكبر التكاليف التشغيلية في مرافق التغليف الحديثة، ولذلك فإن فهم كيفية تقليله على ماكينة التغليف العمودية يُعَدُّ ذلك ضروريًّا لتحسين الربحية والاستدامة. فكل مترٍ من الفيلم الذي يُهدر يُترجم مباشرةً إلى خسارة في العائدات، وتأثيرٍ بيئيٍّ سلبيٍّ، وتراجعٍ في الميزة التنافسية. وتَعمل آلة التغليف الرأسية بسرعاتٍ عاليةٍ، وتُجهِّز آلافَ العبوات في كل وردية، ما يعني أن أصغر أوجه عدم الكفاءة تتراكم مع الوقت لتُسبِّب هدرًا كبيرًا. ويتفاقم التحدي عندما يفتقر المشغلون إلى المعرفة الكافية حول تقنيات التحسين، أو عندما تَشتغل الآلات دون بروتوكولات صيانة كافية. ولتخفيض هدر الفيلم على آلة التغليف الرأسية، لا بد من اعتماد نهجٍ استراتيجيٍّ يجمع بين الفهم التقني، والصيانة الوقائية، وأفضل الممارسات التشغيلية، بحيث تعمل هذه العناصر معًا لتحقيق أقصى كفاءة ممكنة في استهلاك المواد.
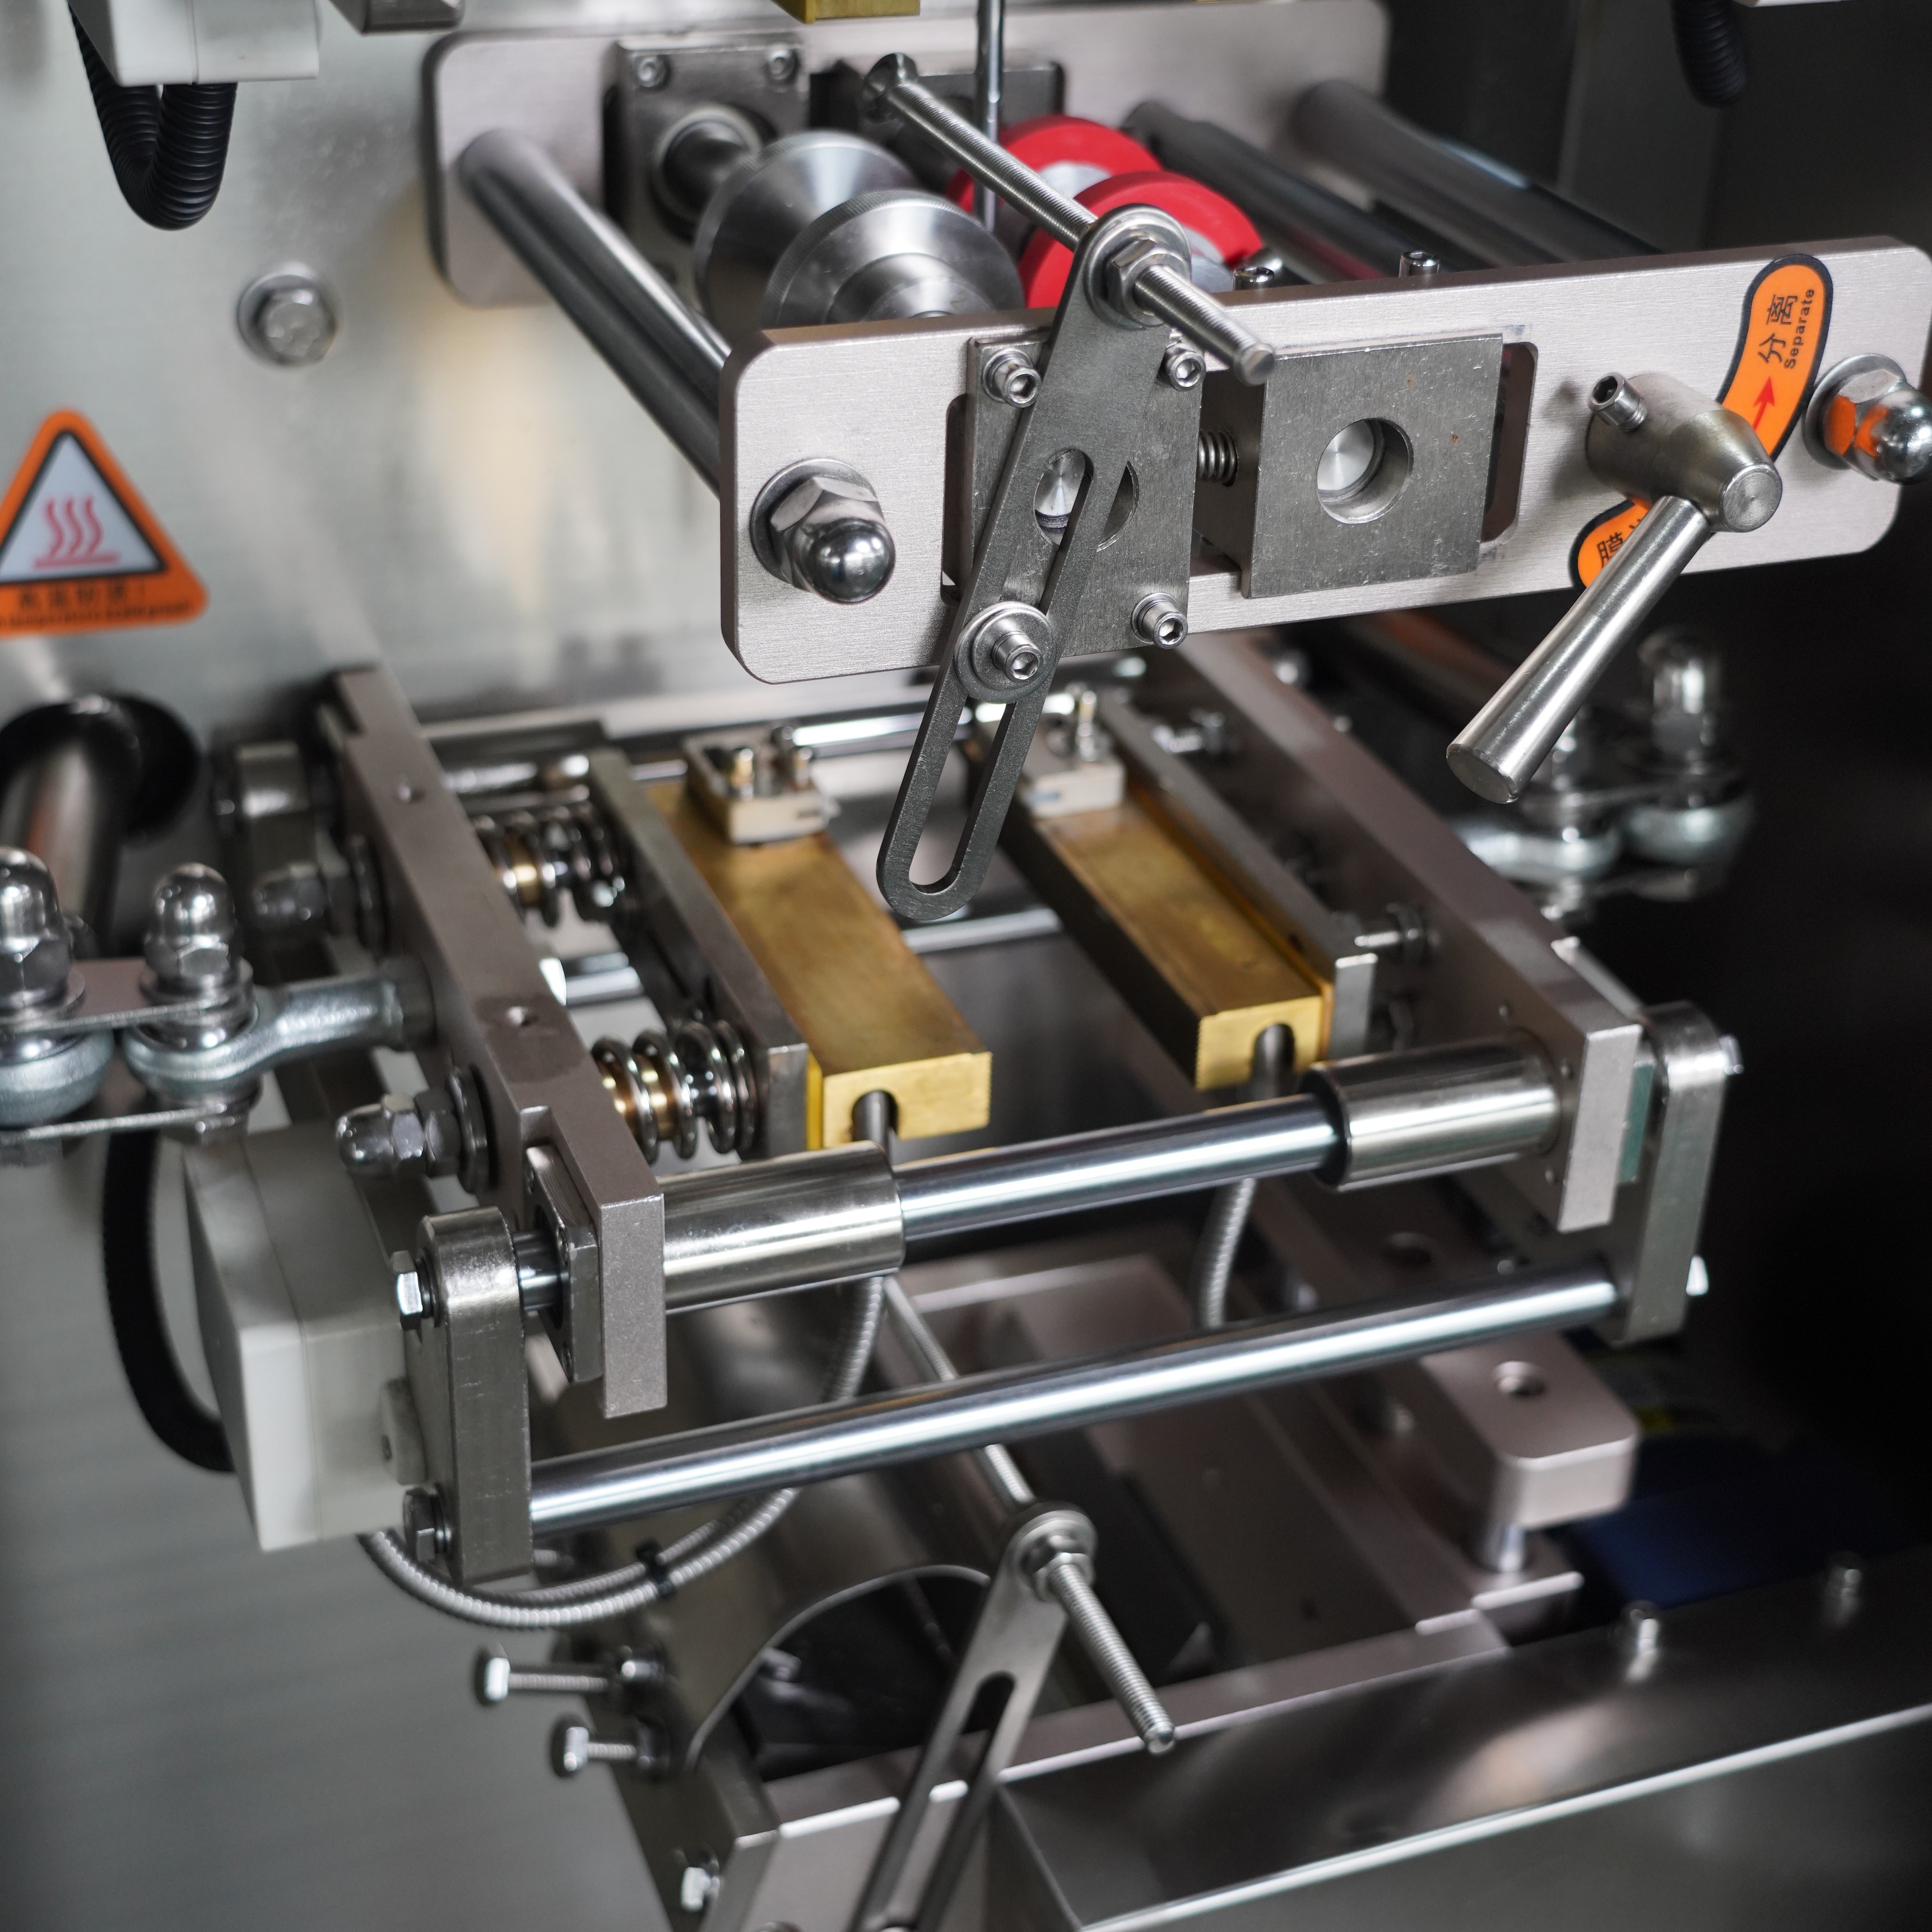
يُدرك قادة القطاع أن خفض هدر الفيلم على آلة التغليف الرأسية يؤثر مباشرةً على الأداء المالي والسمعة التجارية. فعند تشغيل آلة التغليف الرأسية بكفاءةٍ مثلى، تتمكّن من حفظ الموارد، وتخفيض تكاليف المواد، وإظهار التزامك بالمسؤولية البيئية أمام العملاء وأصحاب المصلحة. وتتوفّر فرص حقيقية للقضاء على الهدر عبر عدة مجالات تشغيلية: بدءاً من إعداد الآلة الأولي ومروراً بدورات الإنتاج اليومية ووصولاً إلى دورات الصيانة الدورية. وبفهم هذه المجالات وتطبيق تدخلاتٍ مستهدفة، يمكن خفض الهدر بنسبة تتراوح بين خمسة عشر وثلاثين في المئة، وذلك وفقاً للممارسات التشغيلية السائدة حالياً. ويستعرض هذا الدليل الشامل استراتيجيات عملية وقابلة للتنفيذ لتقليل هدر الفيلم على آلات التغليف الرأسية، مستنداً إلى تقنيات مُثبتة يستخدمها محترفو التغليف اليوم.
تظل توتر الفيلم غير الصحيح واحدةً من الأسباب الرئيسية لإهدار المواد على آلة التغليف الرأسية. وعندما تنحرف إعدادات التوتر عن المواصفات التي حددها الصانع، فإن الفيلم يتجعّد أو يتمزّق أو لا يُغلَق بشكلٍ سليم، ما يجبر العاملين على التخلّص من دفعات كاملة. وتتطلب آلة التغليف الرأسية الخاصة بك معايرةً دقيقةً لتوتر عملية اللفّ والتفكيك ولتوتر الإغلاق للحفاظ على تدفّق المواد باستمرار. فالتّوتر المرتفع يتسبب في تمزّق الفيلم وحدوث إيقافات طارئة تعطّل الإنتاج، بينما يؤدي التوتر غير الكافي إلى ظهور تجاعيد تُضعف سلامة الإغلاق. وينبغي للعاملين الرجوع إلى دليل التشغيل الخاص بالآلة، وتحديد قيم توتر أساسية، وتوثيق هذه الإعدادات لضمان الاتساق. كما أن التحقّق الدوري من التوتر باستخدام أجهزة معايرةٍ معتمدةٍ يضمن أداءً أمثل لآلة التغليف الرأسية طوال دورات الإنتاج، ويمنع خسارة المواد المكلفة التي تتراكم على مدى أسابيع وأشهر.
تؤدي أدلة الفيلم غير المحاذاة إلى انحراف المادة جانبيًّا أثناء المعالجة، ما يُسبِّب هدرًا عند الحواف وفشلًا في الإغلاق، ويستلزم إيقاف الآلة بشكل متكرر. وعندما تكون أدلّة آلة التغليف الرأسية موضعها غير صحيح، فإن أي عدم محاذاة حتى لو بلغت بضعة ملليمترات يؤدي إلى تلفٍ مرئيٍّ في الفيلم ومعدلات هدرٍ كبيرة. ويجب أن يمرّ الفيلم في مسارٍ مستقيمٍ تمامًا عبر كامل مسار الآلة، من لفافة التغذية وحتى محطة الإغلاق. وينبغي فحص أدلّة آلة التغليف الرأسية وضبطها أثناء التركيب الأولي وبعد كل عملية صيانة كبرى. ويضمن المحاذاة الصحيحة للأدلّة دخول الفيلم لأنبوب التشكيل بشكل مركزي، وخروجه من محطات الإغلاق دون تشويه، والحفاظ على ثبات الأبعاد طوال دورة الإنتاج. وتُبلِّغ المنشآت التي تولي أولويةً لمحاذاة الأدلّة في آلات التغليف الرأسية عن تخفيضاتٍ كبيرةٍ في هدر المواد أثناء التشغيل الأولي وتحسينٍ ملحوظٍ في معدلات الاستفادة الكلية من المواد.
تتراكم بقايا الفيلم على قضبان الإغلاق والألواح الحرارية، مما يؤدي إلى إغلاقات غير كاملة وفشل في التعبئة، ما يُجبر المشغلين على رفض المواد وتراكم النفايات. وبمرور الوقت، تتراكم رواسب البوليمر والغبار وقطع الفيلم على آلة التعبئة الرأسية، مما يعوق انتقال الحرارة بدقة وتطبيق ضغط الإغلاق بشكلٍ دقيق. وفي غياب بروتوكولات التنظيف المناسبة، تعمل هذه الرواسب كعازلٍ حول قضبان الإغلاق، فتنقص درجة الحرارة الفعّالة وتُضعف جودة الإغلاق حتى لو بدت معايير تشغيل الآلة سليمة. وعليه، يجب أن يضع المشغلون جداول تنظيف يومية باستخدام المذيبات المعتمدة والفرش الناعمة للحفاظ على نظافة سطح قضبان الإغلاق في آلات التعبئة الرأسية. ويمنع الصيانة المنتظمة فشل عمليات الإغلاق التي قد تؤدي في حال إهمالها إلى التخلّي عن عددٍ كبير من العبوات. وتؤدي آلة التعبئة الرأسية أفضل أداءٍ لها عندما تبقى مكونات الإغلاق نظيفة، وهذه التدابير الوقائية البسيطة تقلّل هدر الفيلم مباشرةً من خلال الحفاظ على ثبات جودة الإغلاقات طوال دورة الإنتاج.
تمثل مرحلة التشغيل الأولي أطول فترة هدر عند تشغيل آلة التغليف الرأسية، لأن المعدات يجب أن تحقق الشد المناسب واستقرار درجة الحرارة والتناسق قبل إنتاج عبوات مقبولة. ويؤدي استعجال المشغلين لهذه المرحلة إلى إنتاج كميات زائدة من النفايات التي تُضعف الربحية في كل دفعة إنتاج. وينبغي أن تزيد سرعة آلة التغليف الرأسية لديك تدريجيًّا، مما يسمح باستقرار شد الفيلم ووصول درجات حرارة الإغلاق إلى مستوياتها المثلى قبل بدء الإنتاج بسرعته القصوى. وعادةً ما تتطلب هذه الطريقة المتحكَّل بها للتشغيل الأولي لآلة التغليف الرأسية خمسة إلى عشر دقائق فقط، لكنها تمنع رفض عشرات أو مئات العبوات. ويُدرك المشغلون ذوو الخبرة أن اتباع إجراءات تشغيل أولي صبورٍ على آلات التغليف الرأسية الخاصة بهم يرتبط ارتباطًا مباشرًا بانخفاض معدلات الهدر الإجمالية وارتفاع هوامش الربح. وتضع العديد من المرافق قوائم تحقق رسمية وإجراءات زمنية محددة تتوافق مع طراز آلة التغليف الرأسية المستخدمة ومتطلبات التطبيق.
يسمح المراقبة المستمرة أثناء الإنتاج للمُشغلين باكتشاف إشارات التحذير المبكرة للانحراف التي تسبق الأعطال الفعلية في آلة التغليف الرأسية. وعندما يلاحظ المشغلون تغيّرات طفيفة في شد الفيلم، أو مظهر الختم، أو تشكُّل العبوة، فإن التعديل الفوري يمنع العيوب المتراكمة التي تتسبّب في هدر كبير للمواد. وتوفّر عادةً آلة التغليف الرأسية الخاصة بك إشارات تغذية راجعة بصرية ولمسية يتعلّم المشغلون المدربون التعرّف عليها وتفسيرها بشكلٍ صحيح. كما تتضمّن الطرازات المتقدمة من آلات التغليف الرأسية أنظمة مراقبة مدمجة تنبيه المشغلين إلى انحراف المعايير قبل حدوث الهدر. ويضمن التدريب المنتظم للمشغلين أن تتلقّى آلة التغليف الرأسية الخاصة بك اهتمامًا فوريًّا عند ظهور المؤشرات المبكرة التي تدلّ على ضرورة إجراء تعديل وقائي، تجنّبًا للاقتصاد الكاذب المتمثّل في تشغيل الآلات حتى حدوث العطل. وبذلك، تقلّل الانضباط التشغيلي الاستباقي الهدر في الفيلم مباشرةً من خلال الحفاظ على الظروف المثلى طوال دورات الإنتاج.
تؤثر مادة الفيلم نفسها تأثيرًا كبيرًا على معدلات الهدر في آلة التغليف الرأسية، إذ تكون الأفلام منخفضة الجودة أكثر عُرضةً للتمزق وسوء تكوين الختم وعدم الاتساق البُعدي. وتؤدي آلة التغليف الرأسية الخاصة بك أداءً مثاليًّا عند استخدام فيلمٍ يتوافق بدقة مع المواصفات المحددة بالنسبة للسماكة ومقاومة الشد والخصائص الحرارية. ويساعد شراء الفيلم من مورِّدين موثوقين يلتزمون بمعايير جودة ثابتة في تجنُّب الإحباط الناجم عن الأعطال غير المفسَّرة التي ترافق المواد الرديئة. وعند تشغيل آلة التغليف الرأسية باستخدام فيلمٍ دون المستوى المطلوب، فإن المشكلات الظاهرة في الآلة غالبًا ما تعكس نقصًا في مواصفات المادة لا خللًا في المعدات، ما يؤدي إلى إهدار الوقت والموارد في عمليات تشخيص غير ضرورية. ولذلك، ينبغي أن تضع المنشآت اتفاقيات جودة مع المورِّدين وأن تُجري اختباراتٍ على المواد الداخلة للتحقق من خصائص الفيلم قبل تحميله في آلة التغليف الرأسية. وهذه الانضباطية في التعامل مع المادة تمنع الهدر الناجم عن استخدام فيلمٍ غير متوافق أو معيب، الذي قد يتسبَّب في مشكلات إنتاجية طوال دورة التشغيل بأكملها.
يؤدي تخزين الفيلم في ظروف غير مناسبة إلى هشاشته، وامتصاصه للرطوبة، وتراكم الشحنة الكهروستاتيكية، ما يسبب مشاكل في التغذية وفشل المواد عند تحميلها على آلة التعبئة العمودية. وتؤثر الضوابط البيئية — ومنها درجة الحرارة والرطوبة وإدارة الشحنات الكهروستاتيكية — تأثيراً مباشراً على كفاءة معالجة الآلة العمودية للمواد. ويجب تخزين لفات الفيلم في بيئات خاضعة للتحكم المناخي، عادةً بين ٦٠ و٧٥ فهرنهايت، مع رطوبة نسبية تتراوح بين ٤٠ و٥٠٪. كما أن إجراءات تبديد الشحنة الكهروستاتيكية تمنع التصاق الفيلم وطيّه، وهي مشاكل تُعطل تشغيل آلة التعبئة العمودية وتُنتج هدراً أثناء مراحل التغذية. ويضمن التخزين والتعامل السليمان وصول المادة إلى آلة التعبئة العمودية في أفضل حالة ممكنة، ما يعزز أقصى قدر ممكن من فعالية جميع تقنيات المعايرة والتشغيل المذكورة في هذا الدليل.
تُسبِّب إعدادات التوتر غير الصحيحة وانحراف درجة حرارة الختم أغلب حالات إهدار الفيلم في آلة التغليف العمودية. ومن العوامل المهمة الأخرى التي تساهم في ذلك سوء محاذاة دليل الفيلم، وعدم تنظيف قضبان الختم بشكل كافٍ، وإجراءات التشغيل الأولي التي تتجاهل مراحل الاستقرار الضرورية. ومعالجة هذه المصادر الرئيسية لإهدار الفيلم عادةً ما تؤدي إلى أكبر تحسينات ملحوظة في الكفاءة أثناء تشغيل آلة التغليف العمودية.
يُعَدُّ تنظيف أشرطة الإغلاق والأدلّة يوميًّا، وفحص القوالب وأنابيب التشكيل أسبوعيًّا، والقيام بفحوصات صيانة شاملة شهريًّا بروتوكولات قياسية للحد من الهدر في آلة التغليف الرأسية. ويعتمد التكرار المحدَّد لهذه العمليات على حجم الإنتاج وأنواع المواد والعمر التشغيلي للآلة، لذا فإن الرجوع إلى دليل تشغيل المعدّات يضمن تلقّي آلة التغليف الرأسية مستوى الصيانة المناسب لسياق التشغيل الخاص بك.
نعم، يؤثِّر تدريب المشغِّلين تأثيرًا مباشرًا في معدلات الهدر في آلة التغليف الرأسية، إذ يستطيع المشغِّلون المهرة اكتشاف علامات التحذير المبكِّرة، وتنفيذ إجراءات التشغيل الأولي السليمة، والاستجابة بشكل مناسب للتغيُّرات في المعايير التي قد يغفل عنها العاملون الأقل خبرة. ويمثِّل الاستثمار في تدريب شامل للمشغِّلين أحد أكثر التدخلات فعاليةً من حيث العائد في الحد من هدر الفيلم في آلة التغليف الرأسية وتحسين الكفاءة التشغيلية الشاملة.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

