 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/29
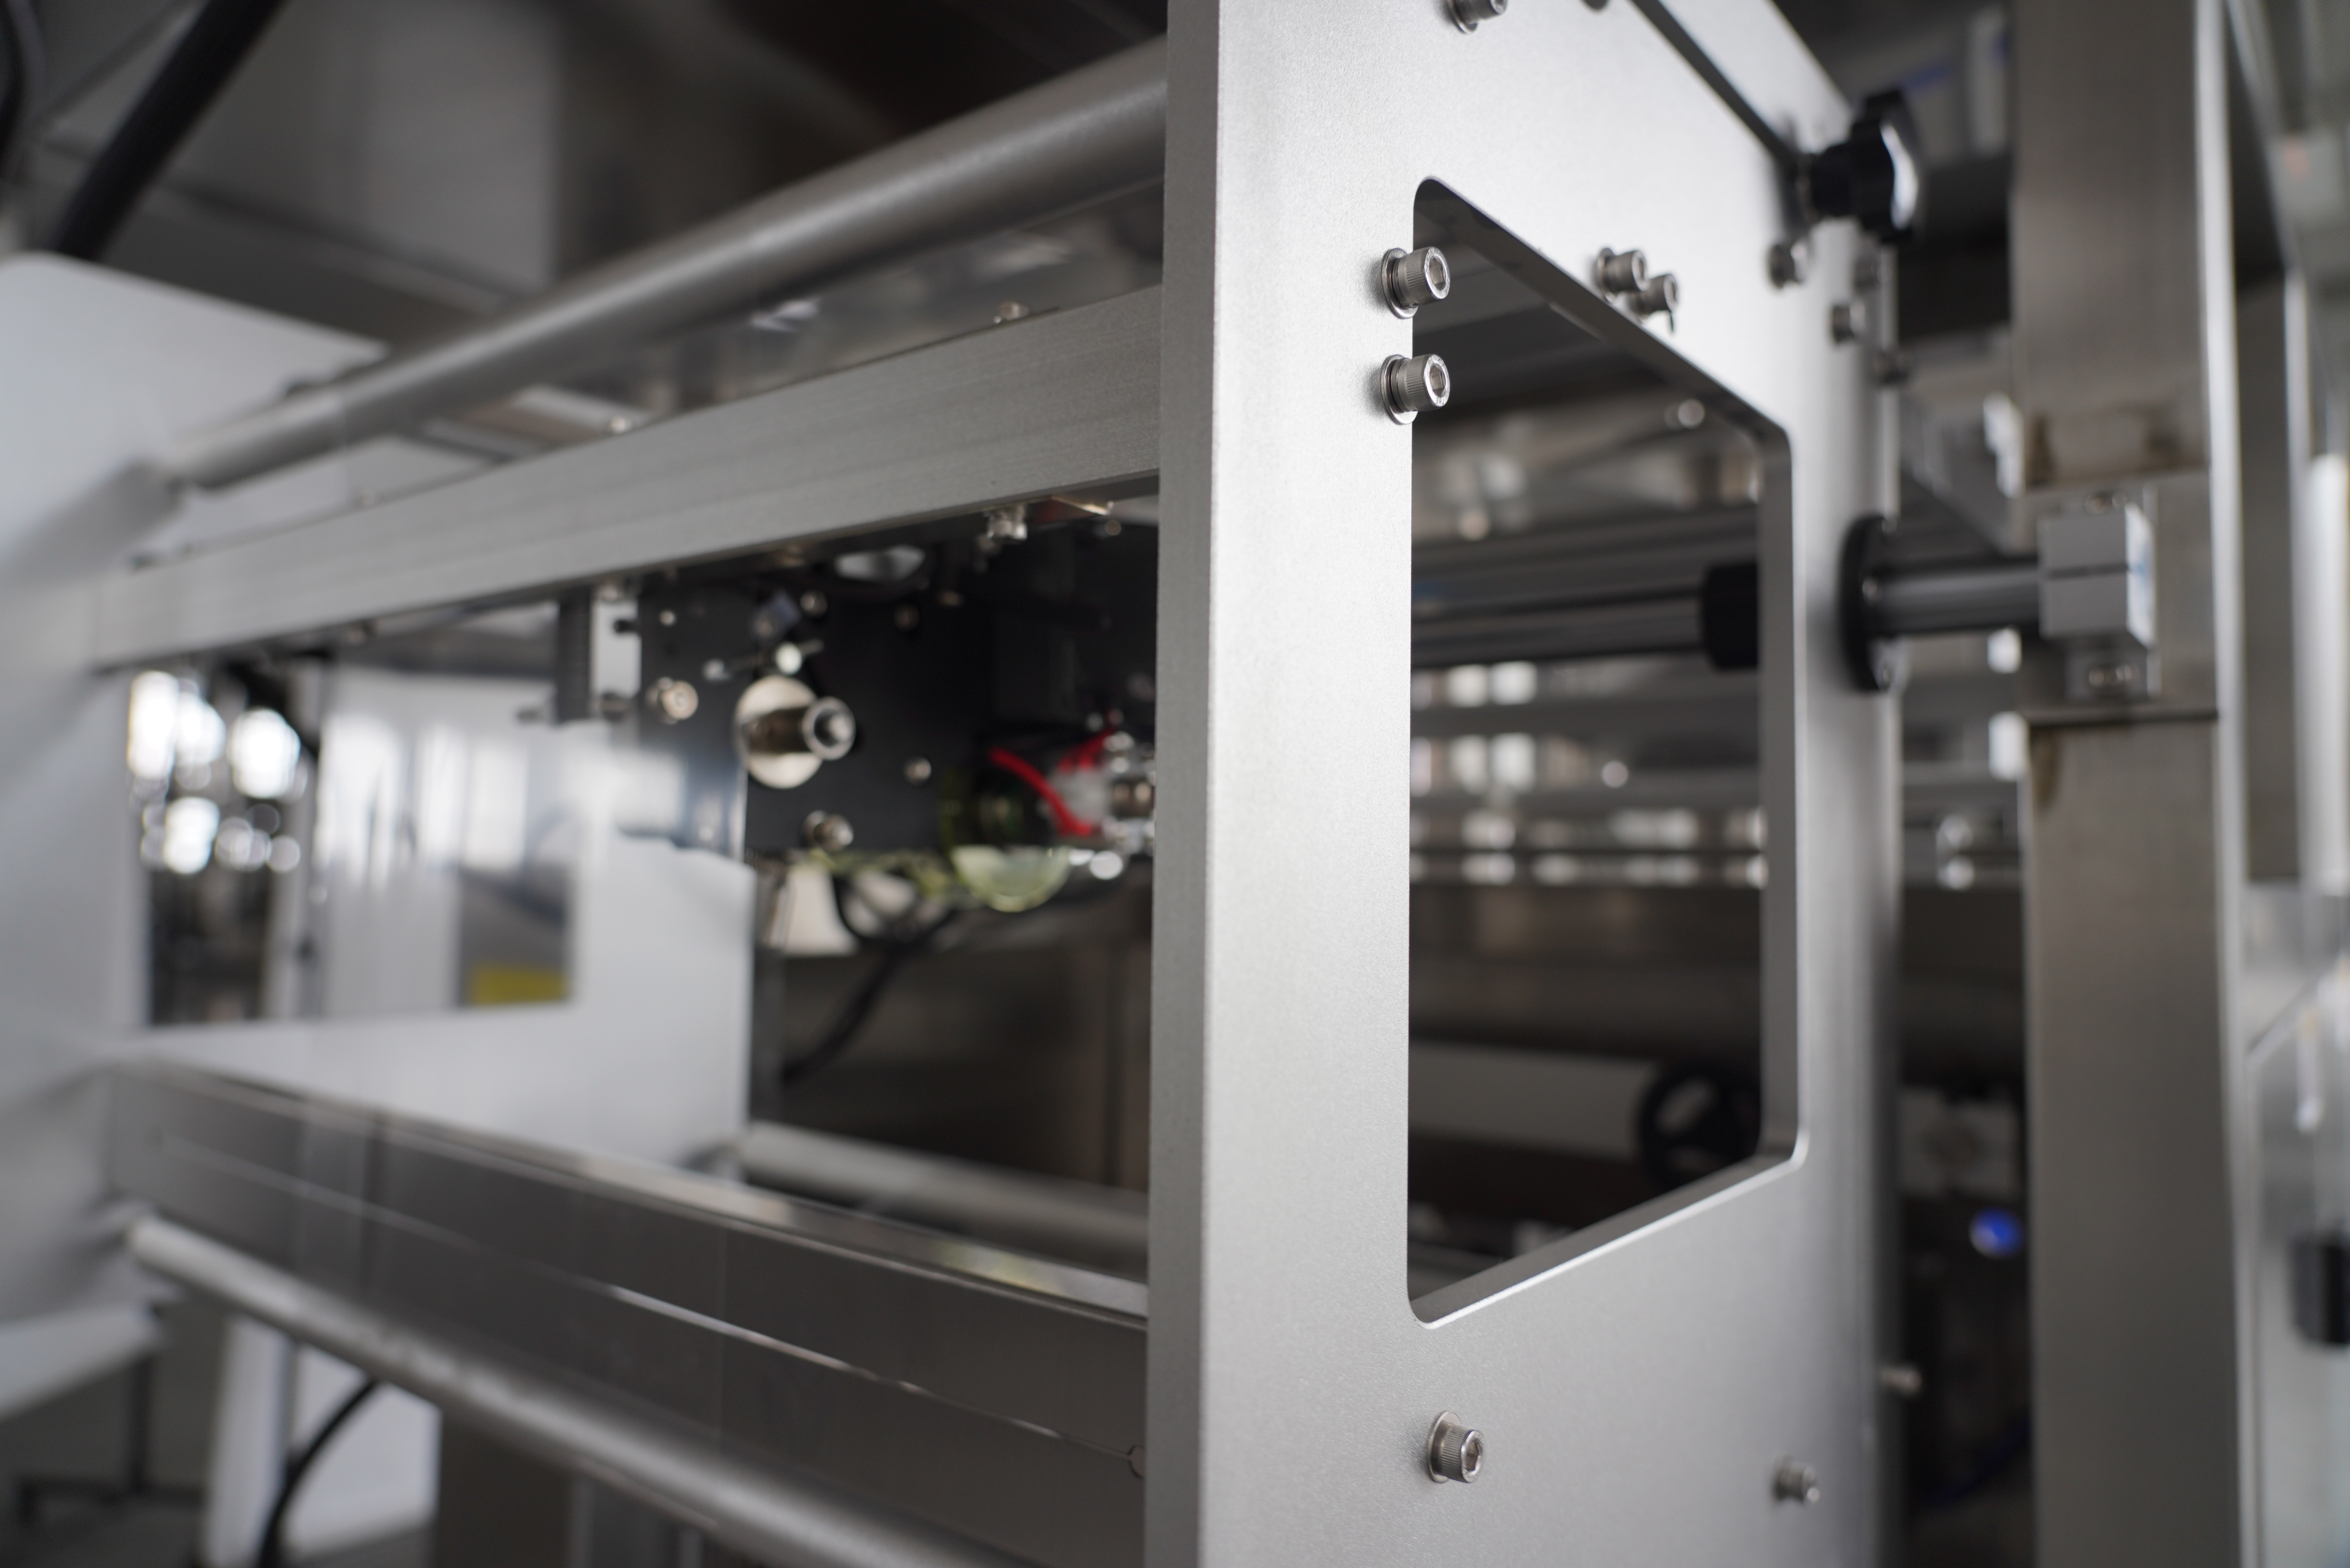
Odpad z fólie představuje jednu z nejvýznamnějších provozních nákladů v moderních balicích zařízeních a pochopení toho, jak jej na vertikální balicí stroj je nezbytný pro zlepšení rentability a udržitelnosti. Každý metr fólie, který se ztratí, se přímo promítne do ztráty příjmů, dopadu na životní prostředí a snížené konkurenční výhody. Svislý balicí stroj pracuje vysokou rychlostí a za směnu zpracuje tisíce balení, což znamená, že i malé neefektivnosti se v průběhu času kumulují a vedou k významnému odpadu. Výzva se ještě zvyšuje, pokud obsluha nemá dostatečné znalosti optimalizačních technik nebo pokud stroje nejsou provozovány v souladu s přiměřenými postupy údržby. Snížení odpadu fólie na svislém balicím stroji vyžaduje strategickou kombinaci technického porozumění, preventivní údržby a provozních osvědčených postupů, které společně maximalizují efektivitu využití materiálu.
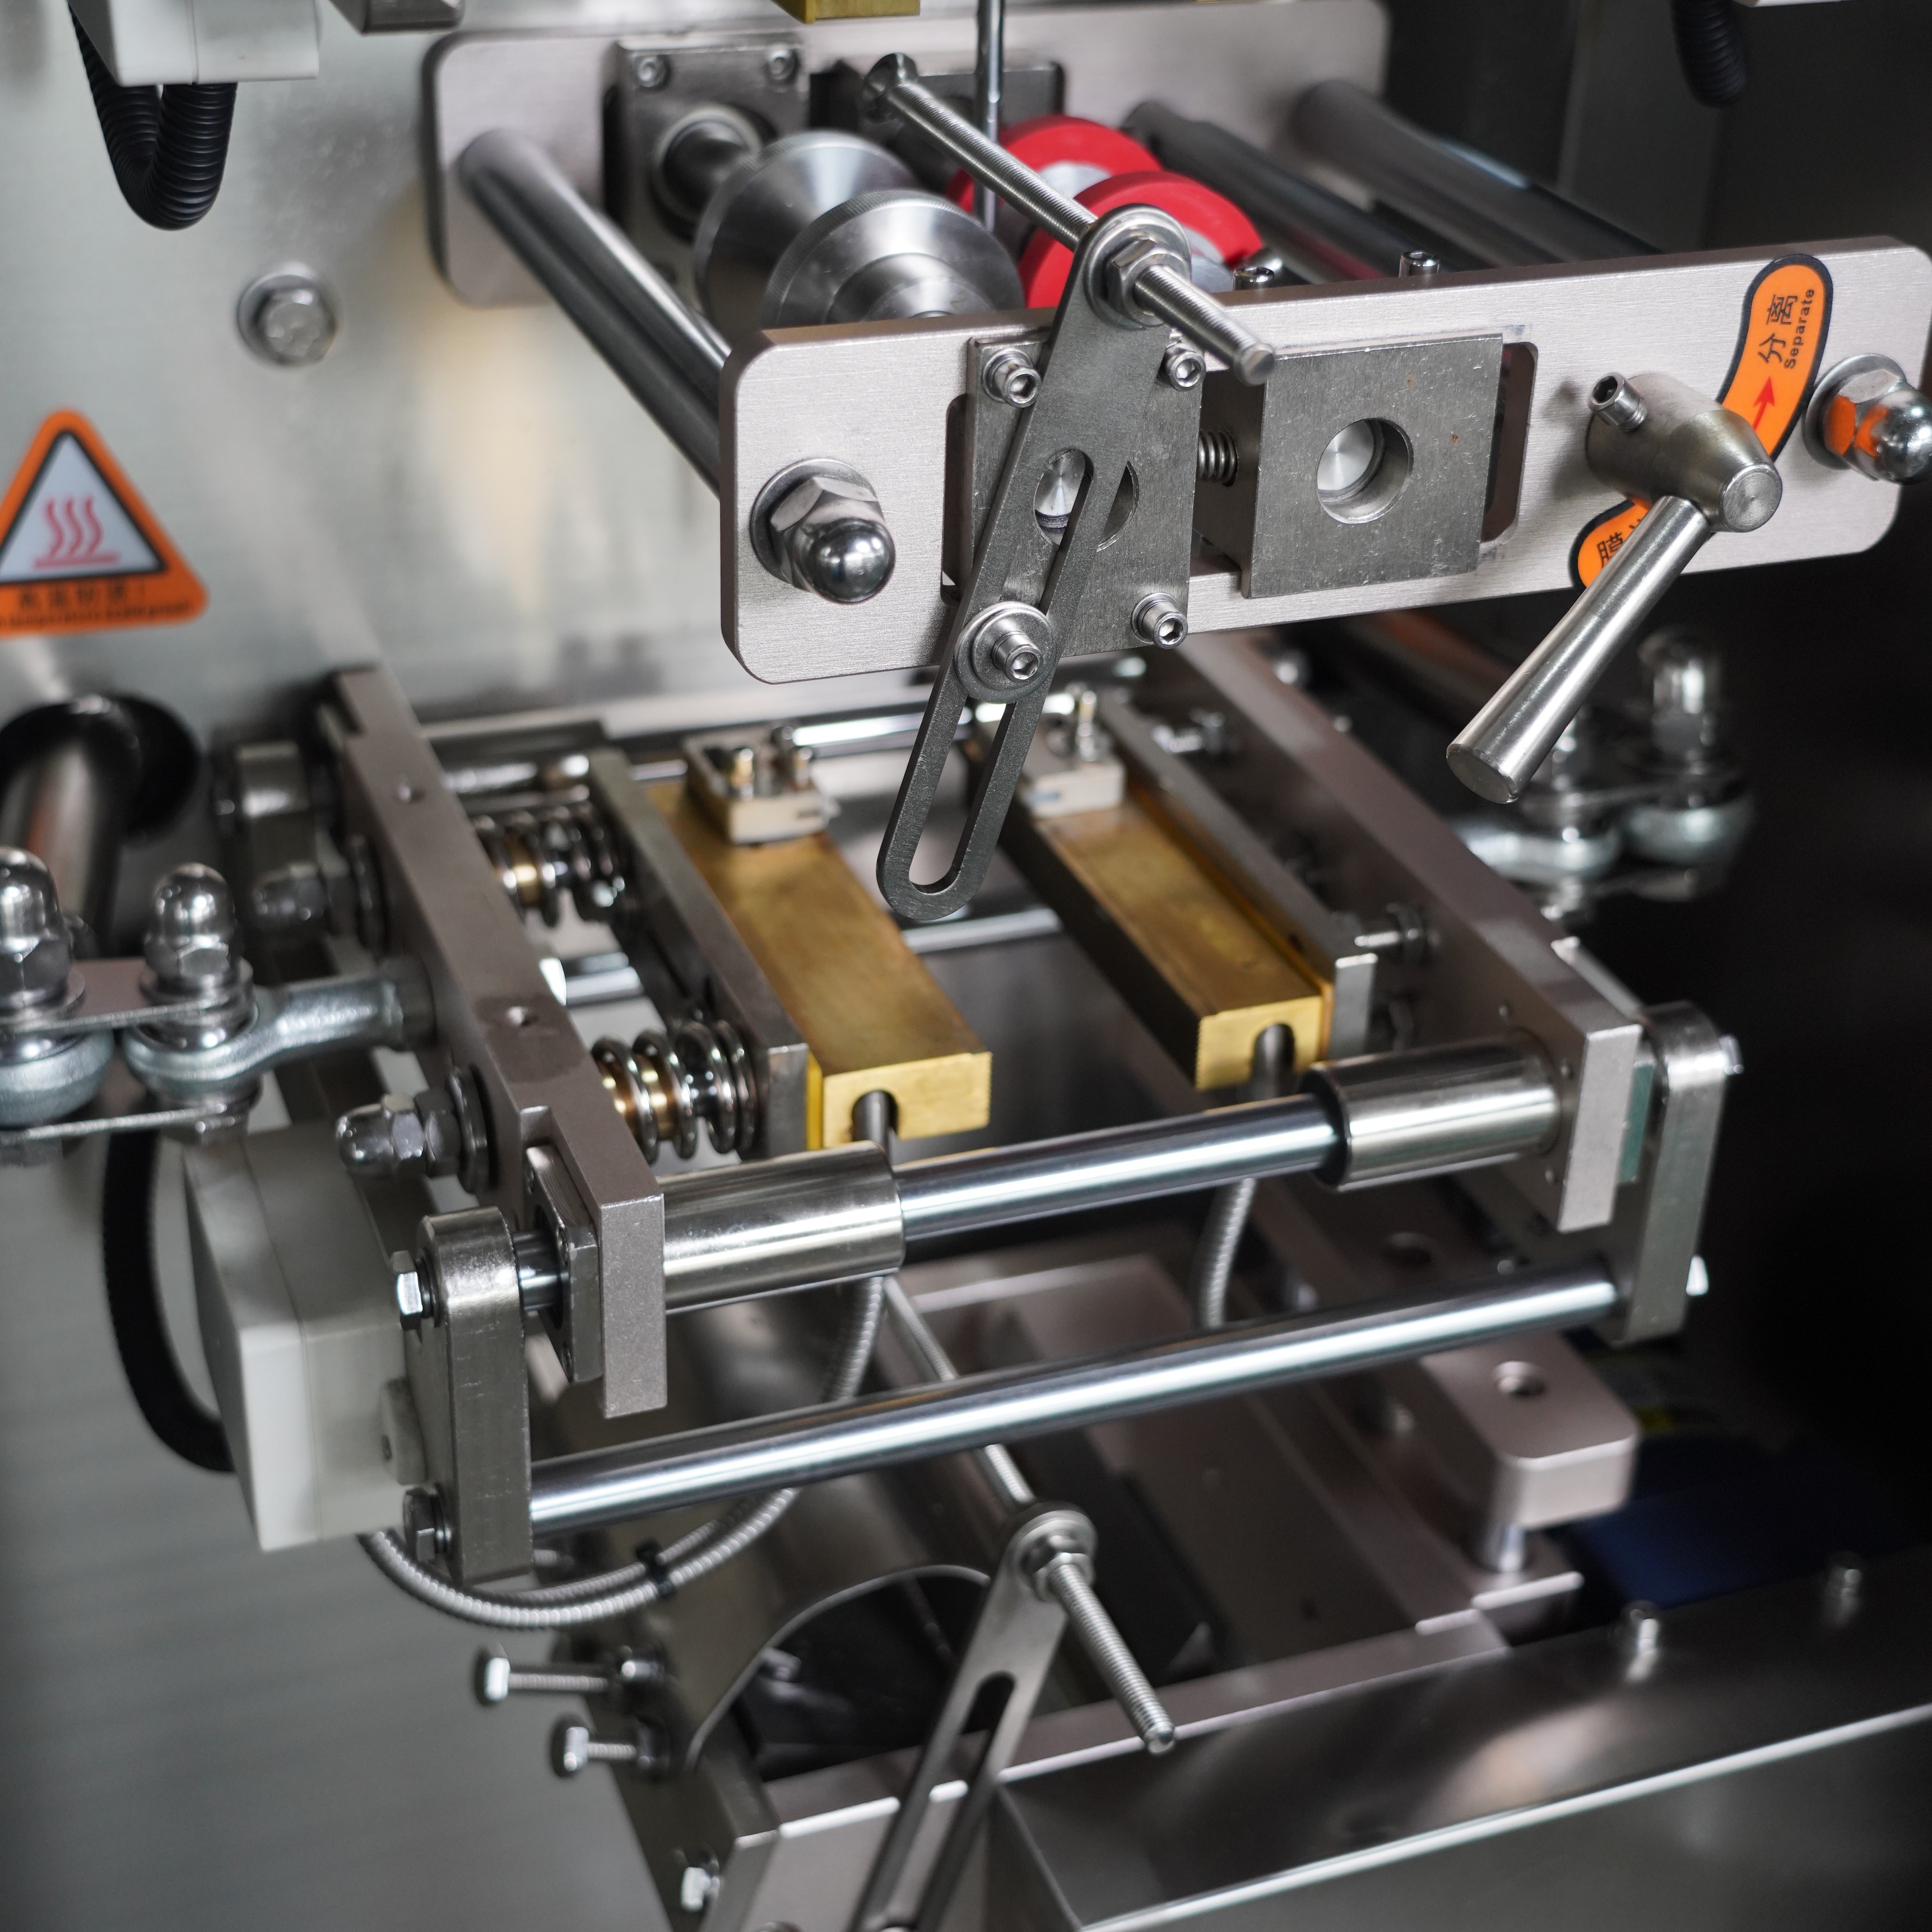
Odborníci z průmyslu uvádějí, že snížení odpadu z fólie na svislém balicím stroji přímo ovlivňuje výsledný hospodářský výsledek a pověst značky. Pokud váš svislý balicí stroj pracuje s optimální účinností, šetříte zdroji, snižujete náklady na materiál a prokazujete zákazníkům i dalším zainteresovaným stranám svou ekologickou zodpovědnost. Možnost eliminace odpadu existuje v několika provozních oblastech – od počátečního nastavení stroje až po každodenní výrobní směny a pravidelné údržbové cykly. Pochopení těchto oblastí a implementace cílených opatření může snížit odpad o patnáct až třicet procent, v závislosti na současných provozních postupech. Tento komplexní průvodce popisuje praktické a aplikovatelné strategie ke snížení odpadu z fólie na svislém balicím stroji prostřednictvím ověřených technik, které dnes používají odborníci v oboru balení.
Nesprávné napětí fólie zůstává jednou z hlavních příčin odpadu na svislých balicích strojích. Pokud se nastavení napětí odchylují od výrobce stanovených specifikací, fólie se buď krčí, trhne nebo se nesprávně uzavírá, což nutí obsluhu vyřadit celé šarže. Váš svislý balicí stroj vyžaduje pečlivou kalibraci napětí jak při odvíjení, tak při uzavírání, aby byl zajištěn stálý tok materiálu. Vysoké napětí způsobuje přetržení fólie a nouzová zastavení, která ruší výrobu, zatímco nedostatečné napětí vede ke krčení, jež ohrožuje těsnost uzavření. Obsluha by měla konzultovat návod k obsluze stroje, stanovit základní parametry napětí a tyto nastavení dokumentovat za účelem zachování konzistence. Pravidelná kontrola napětí pomocí kalibrovaných přístrojů zajistí, že váš svislý balicí stroj udržuje optimální výkon po celou dobu výrobních cyklů a zabrání drahocennému ztrácení materiálu, jehož náklady se hromadí po týdny a měsíce.
Nesprávně seřízené vodící lišty způsobují boční posun materiálu během zpracování, čímž vzniká odpad po okrajích a poruchy těsnění, které vyžadují časté zastavení stroje. Pokud jsou u svislého balicího stroje vodící lišty umístěny nesprávně, i drobné nesrovnalosti v řádu milimetrů se projeví viditelným poškozením fólie a výrazným zvýšením množství odpadu. Fólie musí procházet celou strojní dráhou – od kotouče až po těsnicí stanici – dokonale rovnou cestou. Vodící lišty vašeho svislého balicího stroje je třeba zkontrolovat a případně seřídit při počáteční instalaci a po každé rozsáhlejší údržbě. Správné seřízení vodících lišt zajistí, že fólie vstupuje do tvárné trubice souosě, opouští těsnicí stanice bez deformace a zachovává rozměrovou stálost po celou dobu výrobního cyklu. Provozy, které dávají přednost správnému seřízení vodících lišt u svých svislých balicích strojů, hlásí výrazné snížení odpadu při spuštění provozu a zlepšenou celkovou účinnost využití materiálu.
Nasazení filmového odpadu na těsnicích lištách a tepelných deskách způsobuje neúplná těsnění a poruchy balení, které vedou k odmítnutí materiálu a hromadění odpadu. V průběhu času se na svislém balicím stroji usazují polymerové nánosy, prach a úlomky filmu, které brání přesnému přenosu tepla a aplikaci těsnicího tlaku. Bez správných postupů čištění tyto nánosy izolují těsnicí lišty, snižují efektivní teplotu a ohrožují kvalitu těsnění i v případě, že se parametry stroje zdají být správné. Obsluha by měla zavést denní grafiky čištění pomocí schválených rozpouštědel a měkkých kartáčků, aby udržela těsnicí lišty svislého balicího stroje v dokonale čistém stavu. Pravidelná údržba zabrání poruchám těsnění, které by jinak vyžadovaly zahození několika balení. Svislý balicí stroj dosahuje nejlepšího výkonu, pokud zůstávají těsnicí komponenty čisté, a tato jednoduchá preventivní opatření přímo snižují odpad filmu udržením stálé integrity těsnění po celou dobu výrobního cyklu.
Fáze spuštění představuje období nejvyšších ztrát při provozu svislé balicí strojní jednotky, protože zařízení musí nejprve dosáhnout správného napětí fólie, teplotní stability a synchronizace, než začne vyrábět přijatelné balení. Obsluha, která tuto fázi uspěchá, vyvolá nadměrné množství odpadu, který snižuje ziskovost každé výrobní dávky. Rychlost vaší svislé balicí strojní jednotky by měla postupně narůstat, aby se napětí fólie stabilizovalo a teploty uzavírání dosáhly optimální úrovně ještě před zahájením plné výrobní rychlosti. Tento kontrolovaný postup spuštění svislé balicí strojní jednotky obvykle trvá jen pět až deset minut, avšak zabrání desítkám či stovkám odmítnutých balení. Zkušení obsluhovatelé si uvědomují, že trpělivý postup spuštění jejich svislé balicí strojní jednotky přímo souvisí s nižší celkovou mírou odpadu a vyššími hrubými zisky. Mnoho provozoven stanovuje formální kontrolní seznamy pro spuštění a časové protokoly specifické pro daný model svislé balicí strojní jednotky a požadavky konkrétní aplikace.
Průběžné sledování během výroby umožňuje obsluhám detekovat rané varovné signály posunu, které předcházejí skutečným poruchám na svislém balicím stroji. Pokud obsluhy pozorují jemné změny napětí fólie, vzhledu těsnění nebo tvorby balení, okamžitá úprava zabrání řetězovým vadám, jež způsobují významné odpadní množství materiálu. Váš svislý balicí stroj obvykle poskytuje vizuální a hmatové zpětné vazby, které vyškolené obsluhy naučí rozpoznávat a správně interpretovat. Pokročilé modely svislých balicích strojů zahrnují integrované monitorovací systémy, jež upozorňují obsluhy na posun parametrů ještě před vznikem odpadu. Pravidelné školení obsluh zajišťuje, že váš svislý balicí stroj získá včasnou pozornost v případě, že rané indikátory naznačují nutnost preventivní úpravy, čímž se vyhnete zdánlivě úspornému, ale ve skutečnosti nevýhodnému provozování strojů až do poruchy. Proaktivní provozní disciplína přímo snižuje odpad fólie udržením optimálních podmínek po celou dobu výrobních cyklů.
Samotný filmový materiál výrazně ovlivňuje míru odpadu na svislé balicí stroji, protože nižší kvalita filmu zvyšuje náchylnost k trhání, špatnému tvoření uzavření a nekonzistentnosti rozměrů. Váš svislý balicí stroj dosahuje optimálního výkonu pouze tehdy, je-li použit film splňující přesné specifikace tloušťky, pevnosti v tahu a tepelných vlastností. Nákup filmu od spolehlivých dodavatelů, kteří udržují stálé standardy kvality, předchází frustraci z nevysvětlitelných poruch, které často provází materiál nízké kvality. Pokud provozujete svůj svislý balicí stroj s podprůměrným filmem, zdánlivé problémy se strojem často ve skutečnosti odrážejí nedostatečnou kvalitu materiálu, nikoli poruchu zařízení – což plýtvá časem i prostředky na zbytečné odstraňování závad. Zařízení by měla uzavřít s dodavateli dohody o kvalitě a provádět příjemní kontrolu materiálu, aby ověřily jeho vlastnosti ještě před jeho naložením do svislého balicího stroje. Tato disciplína v práci s materiálem předchází odpadu způsobenému neslučitelným nebo vadným filmem, který by jinak vyvolal výrobní potíže po celou dobu jednoho výrobního běhu.
Fólie uložená za nevhodných podmínek ztrácí pružnost, nasává vlhkost a nabití statickou elektřinou, což způsobuje potíže při podávání a poškození materiálu po naložení do svislého balicího stroje. Řízení prostředí – včetně teploty, vlhkosti a ochrany proti statické elektřině – přímo ovlivňuje, jak dobře váš svislý balicí stroj zpracovává materiál. Role fólie je třeba ukládat v prostředích s regulovaným klimatem, obvykle při teplotě mezi 15,6 a 23,9 °C a vlhkosti mezi 40 a 50 %. Opatření proti hromadění statické elektřiny zabrání lepení a skládání fólie, které narušují provoz vašeho svislého balicího stroje a způsobují odpad v etapách podávání. Správné skladování a manipulace zajistí, že materiál dorazí do vašeho svislého balicího stroje v optimálním stavu, čímž se maximalizuje účinnost všech kalibračních a provozních metod popsaných v tomto průvodci.
Nesprávné nastavení napětí a nesoulad teploty těsnění způsobují většinu odpadu fólie na svislé balicí strojní lince. Dalšími významnými příčinami jsou nesprávné nastavení vodítek fólie, nedostatečné čištění těsnících lišt a startovací postupy, které vynechávají nutné fáze stabilizace. Řešení těchto hlavních zdrojů odpadu obvykle přináší nejvýraznější zlepšení účinnosti při provozu svislé balicí strojní linky.
Denní čištění těsnicích lišt a vodítek, týdenní kontrola razítek a tvarovacích trubek a měsíční komplexní údržbové kontroly představují standardní postupy pro snížení odpadu na svislé balicí stroj. Konkrétní frekvence závisí na výrobním objemu, typech materiálů a stáří stroje, proto konzultace uživatelské příručky zajistí, že váš svislý balicí stroj obdrží vhodnou intenzitu údržby pro vaše provozní podmínky.
Ano, školení obsluhy má přímý dopad na míru odpadu na svislém balicím stroji, protože zkušení obsluhovatelé rozpoznávají rané varovné signály, správně provádějí startovní postupy a adekvátně reagují na změny parametrů, které méně zkušení zaměstnanci mohou přehlédnout. Investice do komplexního školení obsluhy patří mezi opatření s nejvyšším návratem investic pro snížení odpadu z fólie na svislém balicím stroji a zlepšení celkové provozní excelence.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

