 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/02
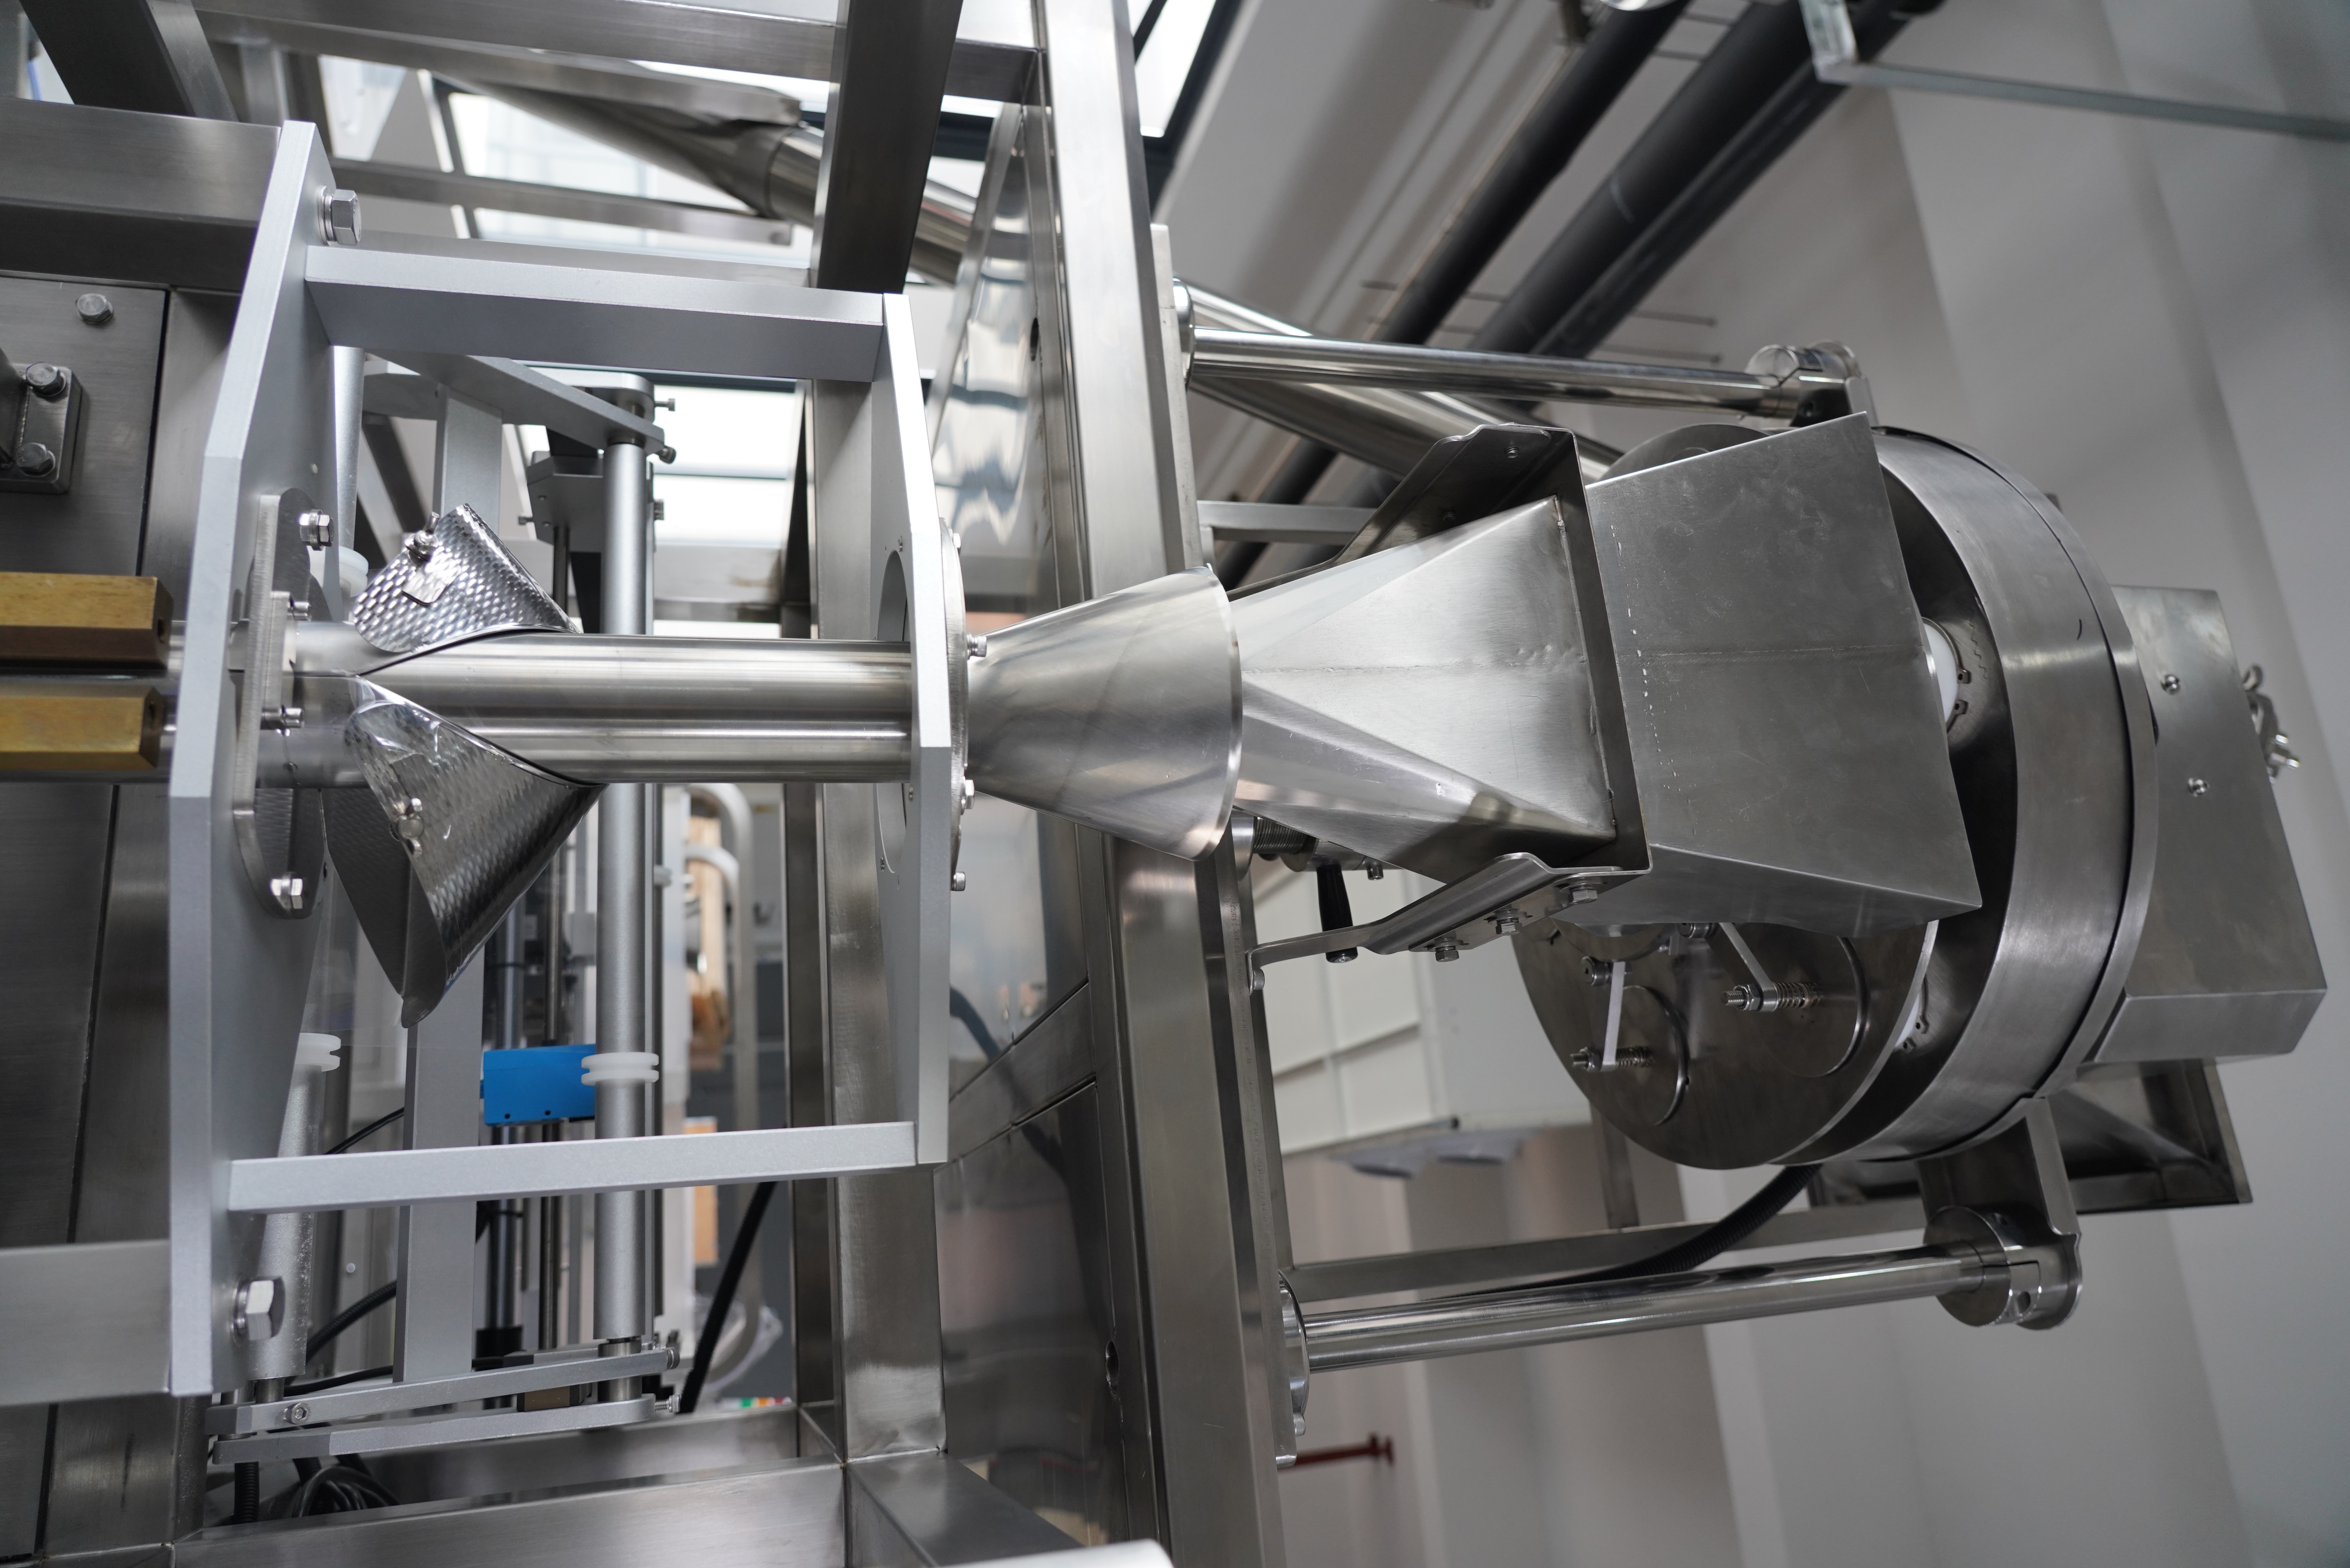
縦型バッグ製造機におけるフィルムロスは 縦型バッグ製造機 食品・医薬品・産業用包装分野のメーカーにとって、重大な運用課題です。フィルムが1メートル無駄になるごとに、利益率、環境持続可能性、生産効率に直接悪影響を及ぼします。縦型バッグ製造機におけるフィルムロスを削減するには、機器に関する知識、運用上の厳格さ、そして予防保全を組み合わせた包括的なアプローチが必要です。幸いなことに、ほとんどのフィルムロス削減策は大規模な設備投資を伴わず実施可能であり、規模を問わずあらゆる工場で導入できます。
縦型バッグ製造機は、連続したフィルムロールからフィルムを供給し、チューブを形成して製品を充填し、両端をシールした後、個別のパッケージに切断するという工程で動作します。この一連の工程の各ステップにおいて、オペレーターの操作ミス、機械の位置ずれ、あるいは最適でない設定などにより、フィルムのロスが発生する可能性があります。ロスが発生する箇所を特定し、的確な対策を講じることで、メーカーは収益性を大幅に向上させるとともに、持続可能性目標の達成も支援できます。
縦型バッグ製造機におけるフィルムのロスは、通常、以下の5つの主な原因から生じます:機械の起動時に発生するスタートアップロス(初期ロス)、エッジトリミングやシール不良、供給機構とシール機構の速度不一致、製品のこぼれによる部分的なパッケージ拒否、およびロール交換時のフィルム継ぎ足しが不適切な場合。それぞれの原因には異なる是正措置が必要です。スタートアップロスはほぼ避けられないものの、適切なウォームアップ手順やフィルムの事前位置決めによって最小限に抑えることができます。エッジトリミングによるロスは、縦型バッグ製造機が必要以上に広い公差でフィルムを切断する際に発生し、この設定は日常的な運転中に見落とされがちです。
削減戦略を実施する前に、縦型バッグ製造機の廃棄率のベースラインを確立してください。1週間の生産期間において、フィルムの消費量と実際の包装出力数を記録し、機種切替によるダウンタイムも含めて評価します。廃棄率は、使用したフィルム総量に対する廃棄フィルム量の割合(%)で算出します。多くのメーカーでは、3~7%の廃棄率が一般的ですが、最適化された運用では1~2%を達成しています。この測定値が、縦型バッグ製造機への対策が有効かどうかを評価するためのベンチマークとなります。定期的なモニタリングにより、廃棄率が知らないうちに上昇することを防げます。
縦型バッグ製造機におけるフィルム廃棄を最も効果的に低減する要因は、フィルムの走行経路全体で適切な張力を維持することです。張りすぎるとシワやフィード不良、シールの早期破損が生じ、いずれも廃棄につながります。逆に張力が不足するとたるみが発生し、トラッキングエラーおよびエッジの折れ込みを招きます。ご使用の縦型バッグ製造機のフィルム張力は、フィルムの厚さ・幅・材質に応じて調整してください。また、フィルムメーカーと連携し、ご使用の素材に最適な張力範囲を確認することをおすすめします。さらに、フィード速度とシールジャウの閉じる速度が正確に同期していることを確認してください。速度の不一致は隙間や不完全なシールを引き起こし、結果として包装品の不合格を招きます。
シールの密閉性は、包装品が品質検査に合格するか、廃棄物となるかを直接左右します。縦型バッグ充填機では、シール温度をフィルム材質に応じて個別に調整する必要があります。一律のデフォルト値で設定してはいけません。実際、多くのオペレーターが、必要以上に高温でシールを行っており、これによりフィルムの強度が低下し、もろさが増して、シール後の破損が発生しています。縦型バッグ充填機で製品を切り替えるたびに、文書化された温度校正手順を確実に実施してください。
縦型バッグ製造機におけるフィルムのロス増加の主な原因は、装置の劣化です。ローラーの摩耗、シールジョーのずれ、異物の付着などにより、性能が低下します。予防保全計画を策定し、フィルム通路の週1回の清掃、ローラーやベアリングの月1回の点検、シールジョーのアライメント確認の3か月ごとの実施を含めるようにしてください。また、廃棄率の上昇傾向と装置の状態との関係を把握するため、詳細な保全記録を残すよう心がけてください。近年の多くの縦型バッグ製造機では、センサーによる診断機能が搭載されており、部品の摩耗を故障前に警告してくれます。これらの機能が有効に活用されているか、定期的に確認しましょう。
垂直バッグ製造機のフィルム通路には、ほこり、製品残渣、フィルムの破片がたまりやすく、これがトラッキングエラーおよびフィルム端部の損傷を引き起こします。毎日の清掃手順を実施し、すべてのフィルムガイド部に圧縮空気を吹きかけて清掃するとともに、異物を確実に除去してください。特に、垂直バッグ製造機では成形コラーやシールジョー周辺に汚れが最も多く付着するため、重点的に清掃を行ってください。フィルム通路を清潔に保つことで、摩擦が低減され、トラッキング性能が向上し、装置の寿命も延びます。当初、廃棄率の高さに悩んでいた多くの工場では、垂直バッグ製造機のフィルム通路に対する厳格な清掃手順を導入しただけで、即座に改善が見られました。
すべてのフィルムが、あらゆる縦型バッグ製造機で均一に動作するわけではありません。一部の素材は、トラッキングエラー、静電気の発生、またはシール不良を起こしやすいという本質的な特性を持っています。ご使用のフィルムのグレードが、お使いの特定の装置に対して最適化されているかどうかは、フィルム供給元および縦型バッグ製造機のメーカーと共同で検証してください。一般的に、薄手のフィルムは、張力の変動やシール温度のばらつきに対してより敏感であるため、縦型バッグ製造機ではより多くのロスが発生します。コスト削減を目的としてフィルムを選定する場合、材料費の削減分が、ロス率の上昇によって相殺されないよう十分に注意してください。大量発注を決定する前に、新しいフィルムを実際にご使用の縦型バッグ製造機で試運転することをおすすめします。
フィルムの保管条件は、縦型バッグ製造機における性能に大きく影響します。湿度に敏感な素材は、不適切な保管中に水分を吸収し、静電気の発生やシール不良を引き起こすことがあります。フィルムロールは、理想的には相対湿度40~60%の温度・湿度管理された環境で保管してください。また、縦型バッグ製造機での使用前に、少なくとも24時間は包装工程と同じ環境にフィルムを慣らす(アクリマタイズ)必要があります。縦型バッグ製造機へのロール装着時には、生産開始前にフィルムがまっすぐかつ中央に送られていることを必ず確認してください。初期の位置ずれは、その後の連続運転中に廃棄ロスを次々と引き起こします。
オペレーターのスキルは、縦型バッグ製造機におけるロス率に直接影響します。たとえ機械が完璧な状態でも、オペレーターに十分な訓練が行われていないと、過剰なロスが発生します。縦型バッグ製造機のセットアップ、速度および張力調整、機種切替手順、トラブルシューティングを網羅した体系的な訓練プログラムを策定してください。また、オペレーターが監督のもとで実際の縦型バッグ製造機の設定を調整できる実践的な演習時間を必ず設けてください。独立して操作を開始する前に、その能力を確認する認定制度を導入することで、ロス低減に効果があることが実証されています。特に、新しいフィルム材質や製品を縦型バッグ製造機で取り扱い始める際には、四半期ごとの訓練の見直し・更新を実施してください。
最新の縦型バッグ製造機システムでは、監視およびデータ収集機能が統合されることが increasingly 一般的になっています。これらのシステムは、フィルム消費量、包装数、ダウンタイムの継続時間、不良品の発生件数といった主要なパフォーマンス指標を追跡します。こうしたデータを分析することで、廃棄量が増加し始めた正確なタイミングを特定し、特定の製品、シフト、あるいは環境条件との関連性を明らかにすることができます。このような可視化により、廃棄量が急増する前に迅速な対応が可能になります。また、一部の高度な縦型バッグ製造機では、リアルタイムのフィードバックに基づいて張力や温度を自動調整する機能が備わっており、オペレーター依存による廃棄量のばらつきを大幅に低減できます。
主要メーカーでは、縦型バッグ充填機の部品故障を未然に予測する予知保全アルゴリズムをすでに導入しています。振動パターン、温度変化、作業サイクル時間などを監視することで、これらのシステムは、放置すれば廃棄ロスを増加させるような性能劣化を早期に検出し、保守担当者にアラートを発信します。縦型バッグ充填機への基本的なアナリティクス導入には高価な新規設備投資は不要です。多くの既存機器は、安価なセンサーやソフトウェアソリューションで容易にアップグレード可能であり、故障の未然防止を通じて大幅な廃棄ロス削減が実現できます。
縦型バッグ製造機の包括的最適化を実施したメーカーでは、通常、導入後3か月以内に廃棄率を40~60%削減しています。もともと廃棄率が5%だった工場では、シールのキャリブレーション改善、オペレーターへの訓練、予防保全の実施により、廃棄率を2%以下にまで引き下げられるケースが多く見られます。具体的な改善効果は、導入前の廃棄率や設備の経年劣化具合、および新たな運用方法を継続して定着させる取り組みの度合いによって異なります。業界トップクラスの運用を行っている縦型バッグ製造機ユーザーの中には、廃棄率を1%未満に抑えているところもあります。
縦型バッグ製造機の再キャリブレーション頻度は、生産量および機種切替の頻度によって異なります。大量生産を行う場合は、特に異なるフィルム材質や製品サイズへの切り替え時に、シール温度およびフィルム張力の設定を週1回確認することをお勧めします。少量生産の場合は、月1回の再キャリブレーションで十分な場合があります。また、新しいフィルム材質を導入した場合や、縦型バッグ製造機での廃棄率が上昇したと感じた場合には、直ちに再キャリブレーションを行う必要があります。さらに、季節による湿度変化も、特に湿気に対して敏感なフィルムを使用する場合、縦型バッグ製造機の設定調整を必要とする要因となります。
はい、古い垂直式バッグ充填機のモデルでも、重点的な最適化とメンテナンスによって大幅な廃棄物削減が可能です。ただし、最新の高度な自動化機能を備えた機器ほどの性能には達しない場合があります。旧式の垂直式バッグ充填機では、オペレーターへの丁寧な教育、厳密なメンテナンス、そして精密なキャリブレーション調整が非常に効果的です。また、センサーの後付けやシールジョーのアップグレードといった改造も、性能向上に寄与します。しかし、こうした対策を講じても、古い垂直式バッグ充填機で廃棄物が継続的に高水準のまま改善されない場合は、継続的なトラブルシューティングよりも、機器の交換の方が長期的にはコスト効率が良い可能性があります。







