 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/02
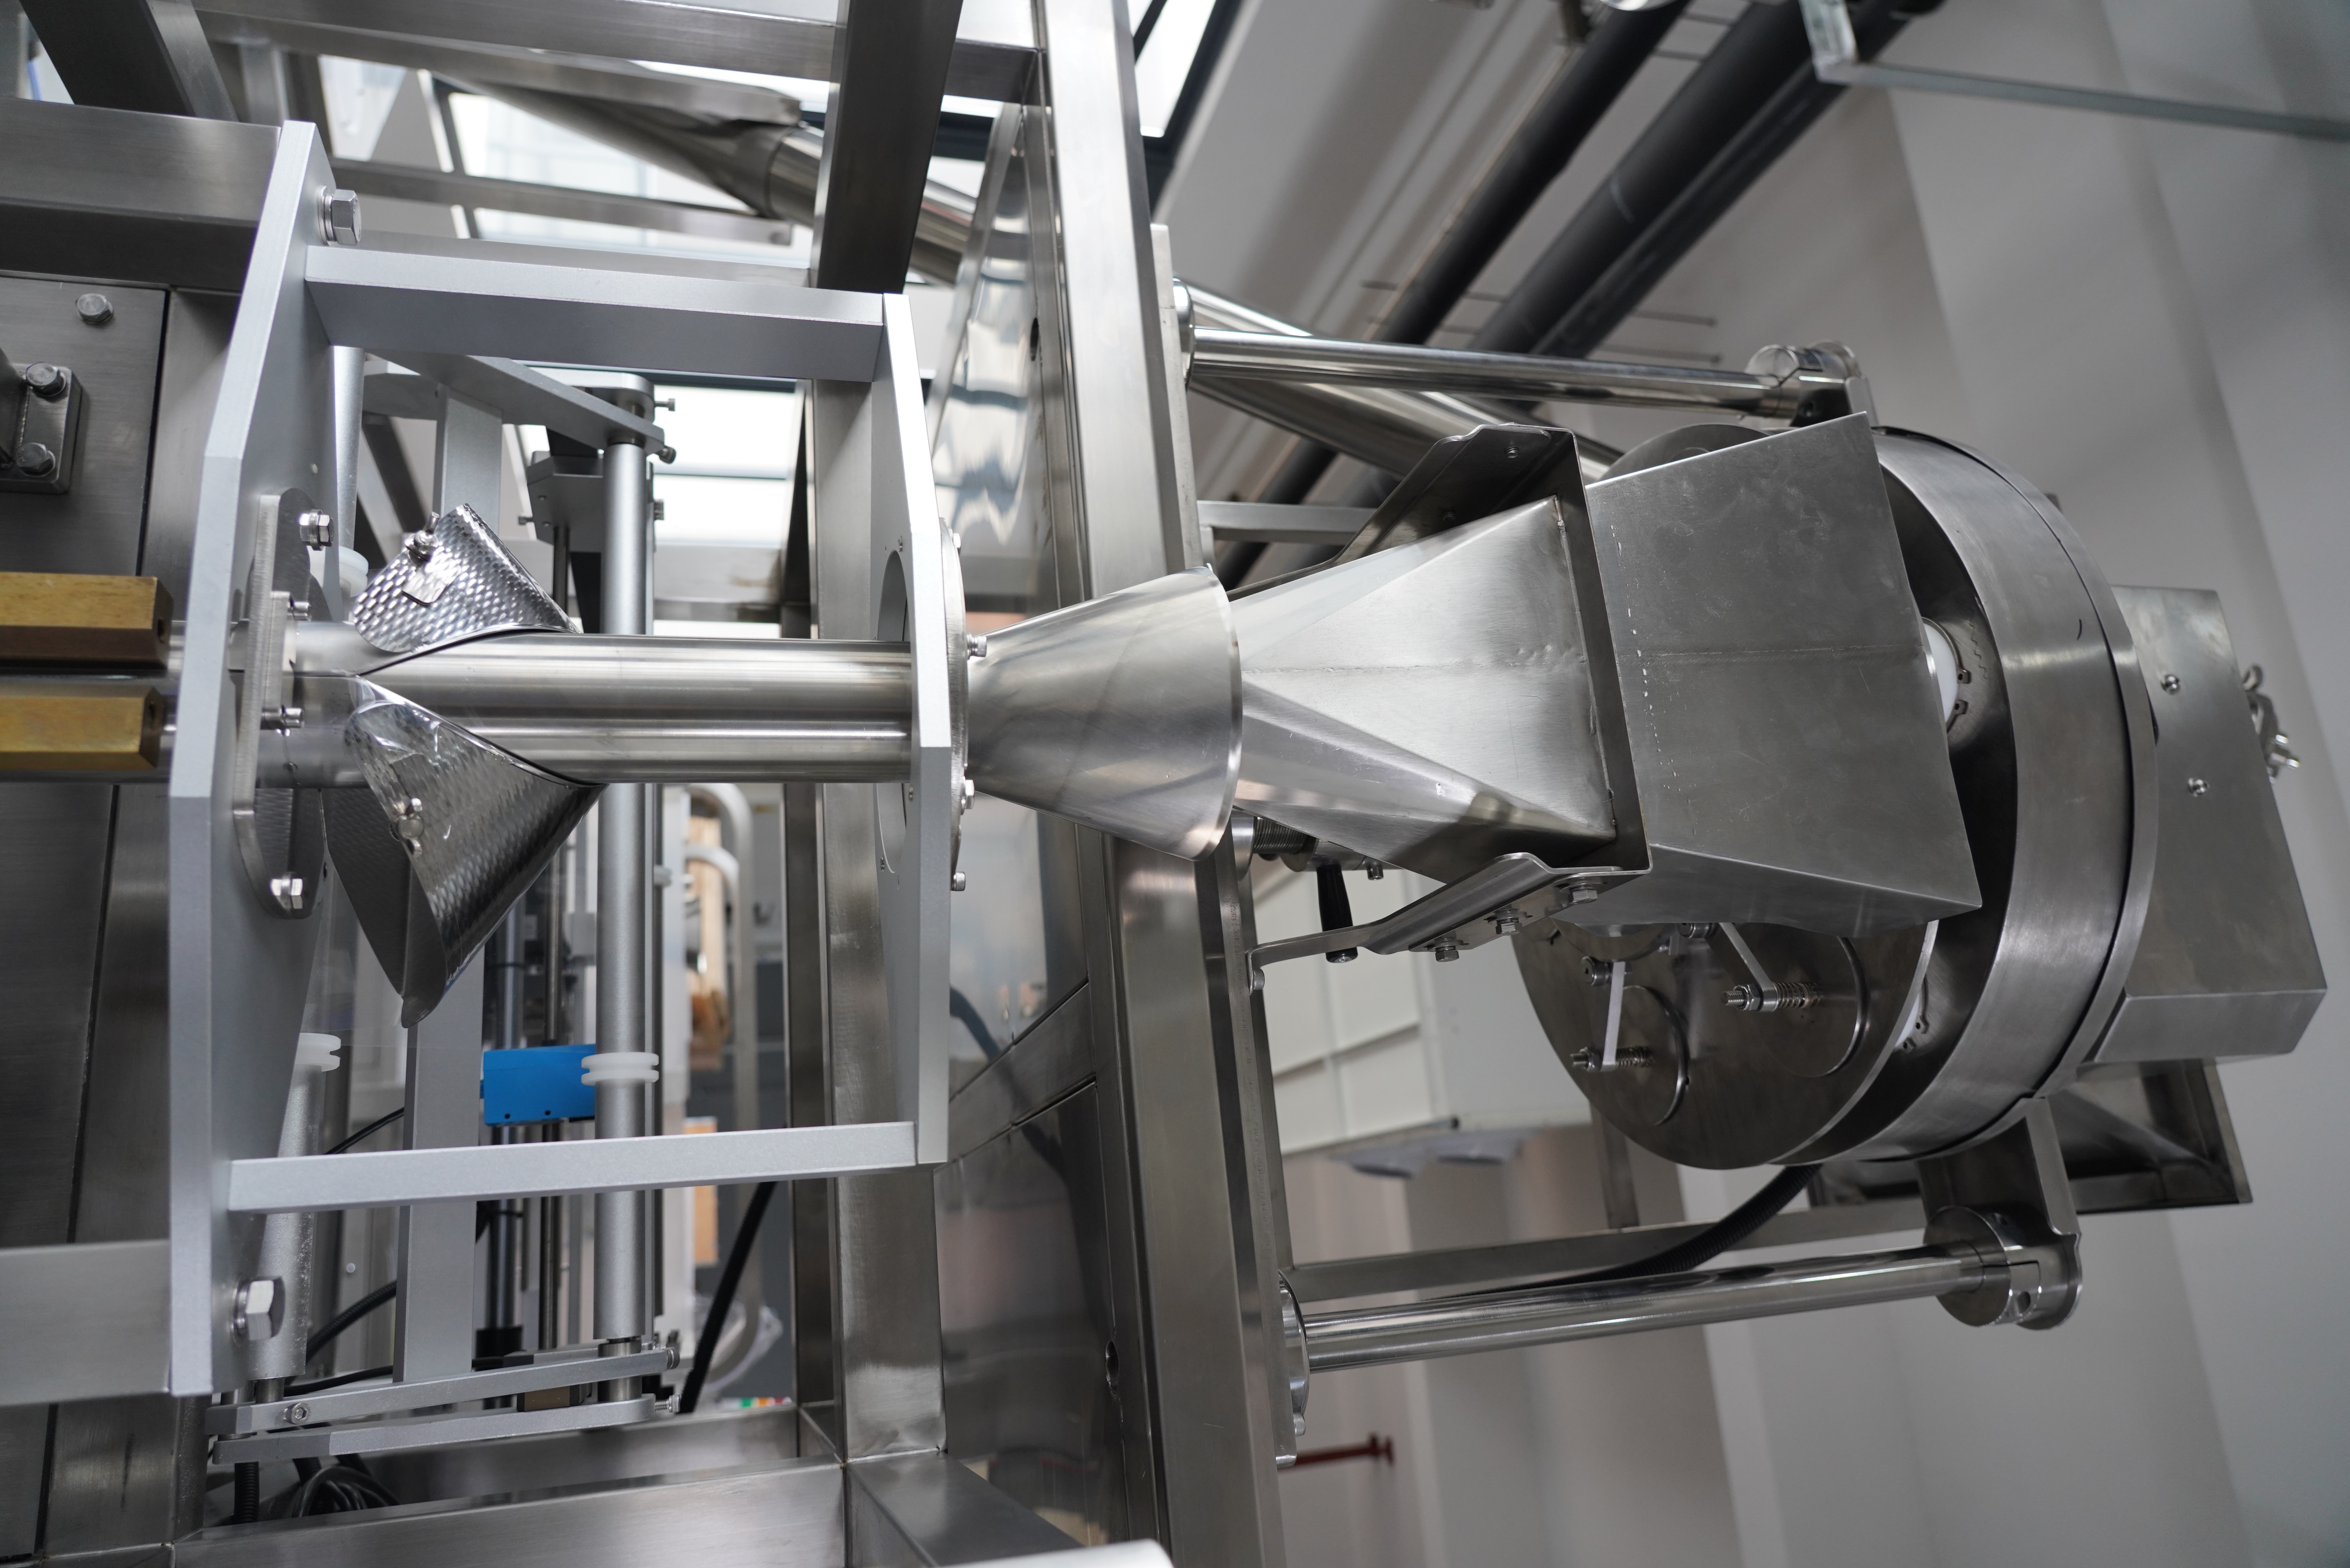
Odpad fólie u svislý bager představuje významnou provozní výzvu pro výrobce v potravinářském, farmaceutickém a průmyslovém balicím sektoru. Každý metr ztracené fólie má přímý dopad na rentabilitu, environmentální udržitelnost a efektivitu výroby. Pochopení toho, jak snížit odpad fólie u svislého bagru, vyžaduje komplexní přístup, který kombinuje znalosti zařízení, provozní disciplínu a preventivní údržbu. Dobrou zprávou je, že většina strategií ke snížení odpadu fólie je realizovatelná bez větších kapitálových investic, což je činí dostupnými pro provozy všech velikostí.
Svislý balicí stroj funguje tak, že z nekonečného roli fólie vytváří trubku, naplní ji produktem, uzavře oba konce a jednotlivé balíčky odstřihne. Každý krok tohoto procesu představuje potenciální zdroj ztráty fólie způsobené chybou obsluhy, mechanickou nesouosostí nebo nepatřičnými nastaveními. Identifikací míst, kde dochází ke ztrátám, a implementací cílených řešení mohou výrobci výrazně zlepšit svůj ziskový ukazatel a zároveň podporovat cíle udržitelnosti.
Odpad z fólie na svislém balicím stroji obvykle vzniká z pěti hlavních zdrojů: odpad při uvedení stroje do provozu během jeho inicializace, odpad z řezání okrajů a selhání těsnění, nesoulad rychlostí mezi podávacím a těsnicím mechanismem, rozlití produktu, které způsobuje částečné odmítnutí balení, a nesprávné spojování fólie při výměně kotoučů. Každý z těchto zdrojů vyžaduje jiná nápravná opatření. Odpad při uvedení do provozu je téměř nevyhnutelný, ale lze ho minimalizovat správnými postupy předehřátí a předem nastaveným polohováním fólie. Odpad z řezání okrajů vzniká, když svislý balicí stroj řeže fólii s většími tolerancemi, než je nutné – tento parametr je často při běžném provozu přehlížen.
Než začnete uplatňovat strategie snižování odpadu, stanovte výchozí úroveň odpadu u svého svislého balicího stroje. Zaznamenejte spotřebu fólie ve vztahu ke skutečnému výstupu balení po dobu jednoho výrobního týdne, přičemž zohledněte prostoj při výměně nastavení. Vypočítejte odpad jako procento celkové spotřeby fólie. Většina výrobců zjišťuje, že typická úroveň odpadu činí 3 až 7 procent, avšak optimalizované provozy dosahují 1 až 2 procent. Toto měření se stane vaším referenčním bodem pro posouzení účinnosti zásahů provedených na vašem svislém balicím stroji. Pravidelné sledování brání nezpozorovanému postupnému nárůstu úrovně odpadu.
Nejvýznamnějším faktorem snižujícím odpad filmu na svislém balicím stroji je udržení přesného napětí po celé trase filmu. Nadměrné napětí způsobuje vrásky, chybné podávání a předčasné selhání uzavření, což vše přispívá k odpadu. Nedostatečné napětí umožňuje povolení filmu, což vede k chybám sledování a přehnutí okrajů. Napětí filmu na vašem svislém balicím stroji je třeba nastavit podle tloušťky, šířky a typu materiálu filmu. Spolupracujte se svým dodavatelem filmu, abyste potvrdili optimální rozsahy napětí specifické pro váš materiál. Dále zajistěte, aby rychlost podávání svislého balicího stroje přesně odpovídala rychlosti uzavírání těsnicích čelistí; nesoulad mezi nimi vytváří mezery a neúplná uzavření, která nutí odmítnutí balení.
Těsnost uzavření přímo určuje, zda balení projde kontrolou kvality, nebo se stane odpadem. U vašeho svislého balicího stroje musí být teplota uzavírání nastavena přesně podle konkrétního typu fóliového materiálu, nikoli na univerzální výchozí hodnotu. Mnoho obsluhujících pracovníků provozuje uzavírání při vyšší teplotě, než je nutné, což snižuje pevnost fólie a zvyšuje její křehkost, čímž vznikají poruchy po uzavření. Zaveďte dokumentovaný postup kalibrace teploty pro každou změnu výrobku na vašem svislém balicím stroji.
Degradace vybavení je hlavní příčinou zvýšeného odpadu fólie u svislých balicích strojů. Opotřebované válečky, nesprávně seřazené těsnicí čelisti a hromadění nečistot všechny přispívají ke ztrátě výkonu. Zavedte plán preventivní údržby, který zahrnuje týdenní čištění dráhy fólie, měsíční kontrolu válečků a ložisek a čtvrtletní ověření seřízení těsnicích čelistí u vašeho svislého balicího stroje. Vedete podrobné záznamy o údržbě, abyste mohli spojit jakýkoli nárůst míry odpadu s stavem zařízení. Mnoho moderních modelů svislých balicích strojů obsahuje diagnostické systémy založené na senzorech, které upozorňují obsluhu na opotřebení komponent dříve, než dojde k poruchám, proto zajistěte jejich aktivní sledování.
Prach, zbytky produktu a úlomky fólie se hromadí podél dráhy fólie ve vašem svislém balicím stroji, což způsobuje chyby sledování a poškození okrajů. Zavedte denní čisticí rutinu, která zahrnuje odvětrání všech oblastí vodítek fólie stlačeným vzduchem a odstranění jakéhokoli cizího materiálu. Věnujte zvláštní pozornost tvarovacímu límci a oblasti uzavíracích čelistí, kde se u svislého balicího stroje nejčastěji hromadí nečistoty. Čistá dráha fólie snižuje tření, zlepšuje sledování a prodlužuje životnost zařízení. Mnoho provozoven, které původně trpěly vysokou mírou odpadu, dosáhlo okamžitého zlepšení pouze díky přísným protokolům čištění dráhy fólie na svých svislých balicích strojích.
Ne všechny fólie se na každém svislém balicím stroji chovají stejně. Některé materiály jsou z povahy věci náchylnější k chybám při sledování, hromadění statické elektřiny nebo poruchám uzavírání. Spolupracujte se svým dodavatelem fólií a výrobcem vašeho svislého balicího stroje, abyste ověřili, že vybraná třída fólie je optimalizována pro vaše konkrétní zařízení. Tenčí fólie obvykle způsobují na svislém balicím stroji vyšší odpad kvůli vyšší citlivosti na kolísání napětí a teploty uzavírání. Pokud je výběr fólie řízen snížením nákladů, ujistěte se, že úspory nevedou k vyšším mírám odpadu, které by kompenzovaly výhodu nižších nákladů na materiál. Požádejte o zkušební běhy s novými typy fólií na svém svislém balicím stroji ještě před tím, než dáte objednat velké množství.
Podmínky skladování fólie výrazně ovlivňují její výkon na svislém balicím stroji. Materiály citlivé na vlhkost během nevhodného skladování nasávají vlhkost, což způsobuje problémy se statickou elektřinou a uzavíráním. Fóliové kotouče uchovávejte v prostředí s regulovanou teplotou a vlhkostí, ideálně při relativní vlhkosti 40 až 60 procent. Před použitím fólie na svislém balicím stroji ji nechte alespoň 24 hodin aklimatizovat v prostředí, ve kterém bude balena. Při nastavování kotouče na svislém balicím stroji ověřte, zda fólie běží rovně a centrováně, než spustíte výrobu; špatné zarovnání na začátku způsobuje řetězové ztráty po celou dobu provozu.
Schopnosti obsluhy přímo ovlivňují míru odpadu na svislém balicím stroji. I stroje v dokonalém stavu vyvolají nadměrné množství odpadu, pokud obsluha nemá dostatečné školení. Vypracujte strukturovaný školicí program, který zahrnuje nastavení svislého balicího stroje, úpravu rychlosti a napětí, postupy pro výměnu nástrojů a odstraňování poruch. Zahrňte i praktickou část, během které mohou operátoři pod dozorem upravovat nastavení vašeho svislého balicího stroje. Certifikační programy, které ověřují odbornou způsobilost ještě před samostatným provozem, se ukázaly jako účinné prostředky ke snížení odpadu. Školení aktualizujte každé čtvrtletí, zejména při zavádění nových druhů fólií nebo výrobků do vašeho svislého balicího stroje.
Moderní svislé bagrůvky stále častěji zahrnují integrované systémy monitorování a sběru dat. Tyto systémy sledují klíčové ukazatele výkonnosti, jako je spotřeba fólie, počet balíčků, doba prostojů a počet odmítnutých kvalitních výrobků. Analýzou těchto údajů lze přesně určit, kdy se zvyšuje odpad, a tento nárůst propojit s konkrétními výrobky, směnami nebo environmentálními podmínkami. Tato transparentnost umožňuje rychlý zásah ještě před tím, než se problém s odpadem značně zhorší. Některé pokročilé systémy na svislých bagrůvkách dokážou automaticky upravovat napětí a teplotu na základě zpětné vazby v reálném čase, čímž výrazně snižují variabilitu odpadu závislou na operátorovi.
Vedoucí výrobci nyní využívají algoritmy prediktivní údržby, které předpovídají poruchy komponent na svislém bagrovači ještě před tím, než k nim dojde. Sledováním vzorů vibrací, teplotních trendů a dob cyklů mohou tyto systémy upozornit týmy provádějící údržbu na degradaci, která by jinak vedla ke zvýšení odpadu. Zavedení základních analytických nástrojů na váš svislý bagrovač nepotřebuje drahé nové vybavení; mnoho starších strojů lze vybavit cenově dostupnými senzory a softwarovými řešeními, která umožňují výrazné snížení odpadu díky včasnému předcházení poruchám.
Výrobci, kteří provádějí komplexní optimalizaci svislého balicího stroje, obvykle sníží odpad o 40 až 60 procent během prvních tří měsíců. Zařízení, která původně pracovala s odpadem 5 procent, často dosáhnou odpadu 2 procenta nebo nižšího díky zlepšené kalibraci uzavírání, školení obsluhy a preventivní údržbě. Přesné zlepšení závisí na vaší výchozí úrovni odpadu, stáří zařízení a závazku udržovat nové postupy. Některé nejlepší provozy využívající svislý balicí stroj dosahují úrovně odpadu pod 1 procento.
Frekvence překalibrace vašeho svislého balicího stroje závisí na objemu výroby a četnosti změn výrobních nastavení. U provozů s vysokým výrobním objemem je třeba týdně ověřovat teplotu těsnění a nastavení napětí fólie, zejména při přepínání mezi různými typy fólií nebo velikostmi výrobků. U provozů s nízkým výrobním objemem lze překalibraci provádět měsíčně. Okamžitá překalibrace je nutná pokaždé, když zavádíte nový typ fólie nebo pozorujete zvýšenou míru odpadu na svém svislém balicím stroji. Rovněž sezónní změny vlhkosti mohou vyžadovat úpravy nastavení na vašem svislém balicím stroji, zejména u fólií citlivých na vlhkost.
Ano, starší modely svislých balicích strojů mohou dosáhnout významného snížení odpadu prostřednictvím zaměřené optimalizace a údržby, i když nemusí dosáhnout výkonu novějších zařízení s pokročilou automatizací. Starší systémy svislých balicích strojů velmi těží z školení obsluhy, důkladné údržby a přesné kalibrace. Instalace senzorů nebo modernizace těsnicích čelistí u staršího svislého balicího stroje může dále zlepšit jeho výkon. Pokud však zůstává u staršího svislého balicího stroje odpad stále vysoký i přes všechny tyto opatření, může se nakonec ukázat jako cenově výhodnější výměna zařízení než další odstraňování poruch.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

