 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/02
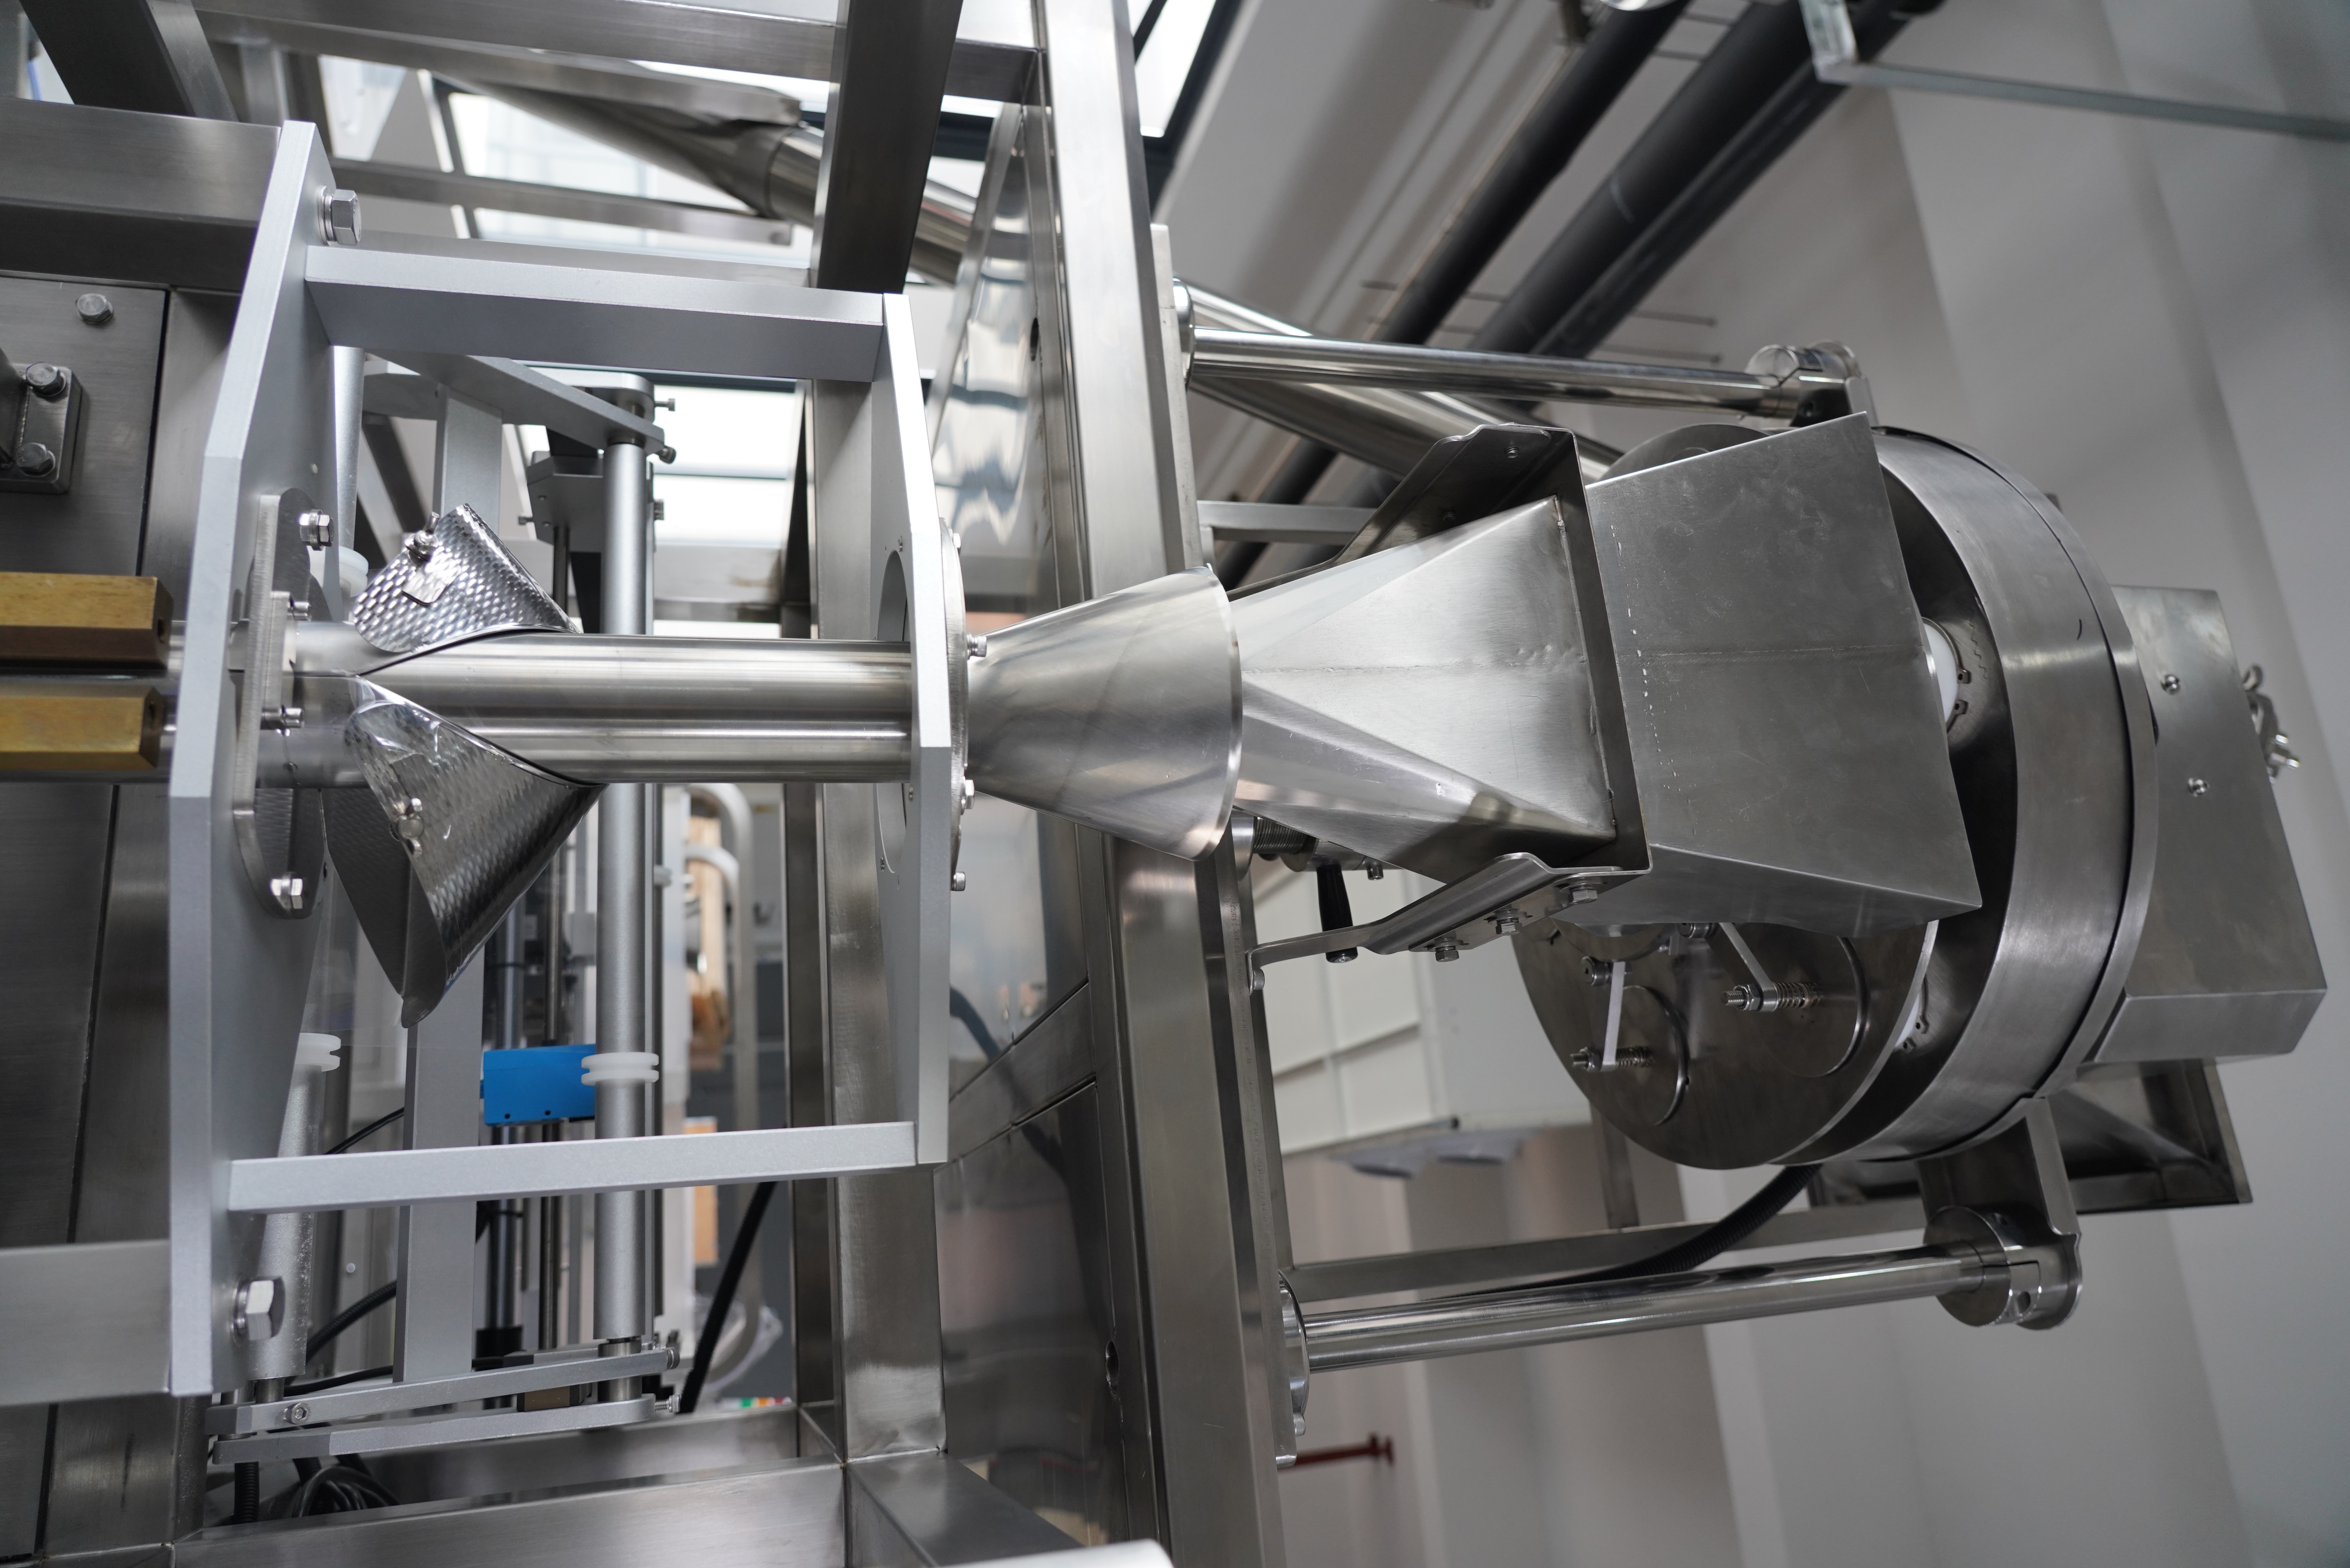
Muovikalvon hukkaaminen pystysuuntainen pussitin edustaa merkittävää toiminnallista haastetta valmistajille elintarvikkeiden, lääkkeiden ja teollisen pakkaamisen aloilla. Jokainen hukattu metri muovikalvoa vaikuttaa suoraan kannattavuuteen, ympäristölliseen kestävyyteen ja tuotantotehokkuuteen. Muovikalvon hukkaamisen vähentäminen pystysuuntaisessa pussittajassa edellyttää kattavaa lähestymistapaa, joka yhdistää laitteistotietoa, toiminnallista kuria ja ennakoivaa huoltoa. Hyvä uutinen on, että useimmat muovikalvon hukkaamisen vähentämiseen tähtäävät strategiat voidaan toteuttaa ilman merkittäviä pääomasijoituksia, mikä tekee niistä saatavilla olevia kaikille laitoksille riippumatta niiden koosta.
Pystysuuntainen pussintekolaitteisto toimii syöttämällä muovikalvoa jatkuvasta rullasta, muodostaen siitä putken, täyttäen sen tuotteella, tiukentamalla päät ja leikkaamalla yksittäiset pakkaukset. Jokainen tämän prosessin vaihe tarjoaa mahdollisuuksia kalvon hukkaantumiseen esimerkiksi käyttäjän virheiden, mekaanisen epäsuuntautumisen tai alioptimaalisten asetusten vuoksi. Tunnistamalla, missä jäte syntyy, ja toteuttamalla kohdennettuja ratkaisuja valmistajat voivat huomattavasti parantaa liiketoiminnan tulostaan samalla kun tukevat kestävyystavoitteitaan.
Kalvopäästöjä pystysuorassa pussikoneessa syntyy yleensä viidestä pääasiallisesta lähteestä: käynnistyspäästöt koneen käynnistämisen yhteydessä, reunan leikkaus ja tiivistystila epäonnistuvat, syöttö- ja tiivistysmekanismien nopeudet eivät täsmää, tuotteen vuodatus aiheuttaa osittaisen pakkausten hylkäämisen ja kalvon liittäminen on tehty virheellisesti rullavaihdoksen yhteydessä. Jokainen lähteistä vaatii erilaisia korjaavia toimenpiteitä. Käynnistyspäästöt ovat melkein välttämättömiä, mutta niitä voidaan vähentää asianmukaisilla lämmitysprotokollilla ja kalvon esiasennuksella. Reunan leikkauspäästöt syntyvät, kun pystysuora pussikone leikkaa kalvoa suuremmalla toleranssilla kuin mitä olisi tarpeen, mikä on asetus, jota usein unohdetaan tavanomaisen käytön aikana.
Ennen vähentämisstrategioiden käyttöönottoa on määritettävä pystysuoran pussikoneen jätteiden määrän perustaso. Seuraa kalvon kulutusta verrattuna todelliseen pakkaustuotantoon yhden tuotantoviikon ajan, ja ota huomioon vaihtoaikojen aiheuttama tuotantokatko. Laske jätteet prosentteina koko käytetystä kalvosta. Useimmat valmistajat havaitsevat, että 3–7 prosenttia jätteitä on tyypillistä, mutta optimoidut toiminnot saavuttavat 1–2 prosentin jätetasot. Tämä mittaus muodostaa vertailukohtasi siihen, arvioitko, toimiiko pystysuoran pussikoneesi parannustoimet. Säännöllinen seuranta estää jätteiden määrän nousua huomaamatta.
Tärkein tekijä, joka vähentää kalvohävikkiä pystysuorassa pussikoneessa, on tarkka kalvon jännityksen säilyttäminen koko kalvopolun ajan. Liiallinen jännitys aiheuttaa rippeitä, virheellisiä syöttöjä ja varhaisia tiivistysten epäonnistumisia, mikä kaikki lisää hävikkiä. Riittämätön jännitys taas aiheuttaa löysyyttä, joka johtaa seurantavirheisiin ja reunojen taittumiseen. Pystysuoran pussikoneesi kalvon jännitystä tulee säätää kalvon paksuuden, leveyden ja materiaalin tyypin mukaan. Ota yhteys kalvotoimittajaasi varmistaaksesi, että käytät optimaalisia jännitysalueita juuri sinun materiaalillesi. Lisäksi varmista, että pystysuoran pussikoneesi syöttönopeus vastaa tarkasti tiivistysleuan sulkeutumisnopeutta; nopeuserot aiheuttavat aukkoja ja epätäydellisiä tiukistuksia, jotka pakottavat pakkausten hylkäämisen.
Tiivistyksen eheys määrittää suoraan, hyväksytäänkö pakkaukset laatutarkastuksessa vai joutuvatko ne hylkäyksen kohteeksi. Pystysuorassa pussikoneessasi tiivistystä varten käytettävän lämpötilan on oltava kalibroitu tiettyyn kalamateriaaliin, ei asetettu yleispäteväksi oletusarvoksi. Monet käyttäjät käyttävät tiivistystä liian korkealla lämpötilalla, mikä heikentää kalvojen lujuutta ja lisää niiden haurautta, aiheuttaen tiivistyksen jälkeisiä vikoja. Toteuta dokumentoitu lämpötilakalibrointimenettely jokaisen tuotteen vaihtoon pystysuorassa pussikoneessasi.
Varusteiden kulumisesta johtuva suorituskyvyn heikkeneminen on yksi tärkeimmistä syistä, joiden takia pystysuorassa pussikoneessa syntyy enemmän kalvojätettä. Kulumiset rullat, epäkohdassa olevat sulkuhampaat ja likaantuminen kaikki vaikuttavat suorituskykyyn. Laadi ennakoiva huoltosuunnitelma, joka sisältää viikoittaisen kalvopolun puhdistamisen, kuukausittaisen tarkastuksen rulloista ja laakeriin sekä neljännesvuosittaisen tarkistuksen sulkuhammasta pystysuorassa pussikoneessa. Pidä yksityiskohtaisia huoltolokia, jotta voit yhdistää mahdollisen jätteen määrän kasvun laitteiston kunnon kanssa. Monet nykyaikaiset pystysuorat pussikoneet sisältävät anturipohjaisia diagnostiikkajärjestelmiä, jotka varoittavat käyttäjiä komponenttien kulumaan ennen vikojen syntymistä, joten varmista, että näitä seurataan aktiivisesti.
Pölyä, tuotteen jäämiä ja kalvopaloja kertyy pystysuoran pussikoneen kalvopolkuun, mikä aiheuttaa seurantavirheitä ja reunavaurioita. Toteuta päivittäinen puhdistusmenettely, joka sisältää kaikkien kalvohyötävien alueiden purkamisen paineilmalla sekä kaiken vierasmateriaalin poistamisen. Kiinnitä erityistä huomiota muodostuskaulukseen ja tiivistysleuka-alueeseen, joissa pölyä ja likaa kertyy yleisimmin pystysuorassa pussikoneessa. Puhdas kalvopolku vähentää kitkaa, parantaa seurantaa ja pidentää laitteiston käyttöikää. Monet teollisuustilat, jotka alun perin kamppailivat jätteiden kanssa, saavuttivat välittömän parannuksen ainoastaan tiukentamalla pystysuoran pussikoneensa kalvopolun puhdistusmenettelyjä.
Kaikki kalvot eivät toimi yhtä hyvin kaikissa pystysuorissa pussikoneissa. Joitakin materiaaleja on luonnostaan alttiimpia seurantavirheille, staattiselle sähkövaraukselle tai sulkuviasteille. Työskentele kalvotoimittajasi ja pystysuoran pussikoneesi valmistajan kanssa varmistaaksesi, että valitsemasi kalvoluokka on optimoitu juuri sinun laitteistollesi. Ohuemmat kalvot aiheuttavat yleensä enemmän hukkaa pystysuorassa pussikoneessa, koska ne ovat herkempiä jännityksen vaihteluille ja sulku lämpötilan heilahteluille. Jos kustannusten alentaminen ohjaa kalvon valintaa, varmista, etteivät säästöt johtaisi korkeampiin hukka-asteisiin, jotka kumoaisivat materiaalikustannusten edun. Pyydä kokeilukäyntiä uusilla kalvotyypeillä pystysuorassa pussikoneessasi ennen suurten tilausten tekemistä.
Kalvon säilytysolosuhteet vaikuttavat merkittävästi pystysuoran pussikoneen suorituskykyyn. Ilmankosteudelle herkät materiaalit imevät kosteutta epäasianmukaisessa säilytyksessä, mikä johtaa staattisen sähkön ongelmiin ja sulkuongelmiin. Säilytä kalvorullat ilmastoiduissa tiloissa, mieluiten 40–60 prosentin suhteellisella kosteudella. Anna kalvon tottua pakkausympäristöön vähintään 24 tuntia ennen kuin käytät sitä pystysuorassa pussikoneessa. Rullan asennuksen yhteydessä pystysuorassa pussikoneessa varmista, että kalvo kulkee suorana ja keskitettynä ennen tuotannon käynnistämistä; huono alustava sijoittuminen aiheuttaa kasaantuvaa jätettä koko tuotantokerralla.
Käyttäjän taitotaso vaikuttaa suoraan pystysuoran pussikoneen jätteiden määrään. Vaikka koneet olisivat täydellisessä kunnossa, niistä syntyy liiallisia jätteitä, jos käyttäjillä ei ole riittävää koulutusta. Laadi rakennettu koulutusohjelma, joka kattaa pystysuoran pussikoneen asennuksen, nopeuden ja jännityksen säätämisen, vaihtoprosessit sekä vianetsinnän. Sisällytä koulutukseen käytännön harjoittelua, jossa käyttäjät voivat säätää pystysuoran pussikoneen asetuksia valvovan henkilökunnan ohjaamana. Todistusohjelmat, joissa varmistetaan osaaminen ennen itsenäistä käyttöä, ovat osoittautuneet tehokkaiksi jätteiden vähentämisessä. Päivitä koulutusta neljännesvuosittain, erityisesti silloin, kun pystysuoraan pussikoneeseen otetaan käyttöön uusia kalvojen laatuja tai tuotteita.
Nykyiset pystysuuntaiset pussijärjestelmät sisältävät yhä useammin integroituja seuranta- ja tietojenkeruukykyjä. Nämä järjestelmät seuraavat keskeisiä suorituskykyindikaattoreita, kuten kalvojen kulutusta, pakkausten määrää, käyttökatkojen kestoa ja laadullisia hylkäyksiä. Tämän tiedon analysoinnilla voidaan tarkentaa juuri milloin jätteet lisääntyvät ja yhdistää ne tiettyihin tuotteisiin, työvuoroihin tai ympäristöolosuhteisiin. Tämä näkyvyys mahdollistaa nopean puuttumisen ennen kuin jätteet kasvavat liian suuriksi. Joissakin edistyneissä pystysuuntaisen pussijärjestelmän järjestelmissä jännitystä ja lämpötilaa voidaan säätää automaattisesti reaaliaikaisen palautteen perusteella, mikä vähentää merkittävästi operaattorista riippuvaisia jätteiden vaihteluita.
Johtavat valmistajat käyttävät nyt ennakoivaa huoltosalgoritmia, joka ennustaa komponenttien vioittumisia pystysuorassa pussittimessa ennen kuin ne tapahtuvat. Seurantaan käytetään värähtelymalleja, lämpötilatrendejä ja kiertoaikoja, ja näin järjestelmät voivat varoittaa huoltotiimejä heikkenemisestä, joka muuten lisäisi jätettä. Perustason analytiikan käyttöönotto pystysuorassa pussittimessa ei vaadi kalliita uusia laitteita; monet vanhat koneet voidaan varustaa edullisilla sensoreilla ja ohjelmistoratkaisuilla, jotka tuovat merkittävää jätteen vähentämistä varhaisen vioittumisen ehkäisyn avulla.
Valmistajat, jotka toteuttavat kattavan optimoinnin pystysuorassa pussittimessa, vähentävät jätettä tyypillisesti 40–60 prosenttia kolmen ensimmäisen kuukauden aikana. Toimilaitokset, jotka toimivat aiemmin 5 prosentin jätetasolla, saavuttavat usein 2 prosentin tai pienemmän jätetasoan parannetun tiivistyksen kalibroinnin, käyttäjäkoulutuksen ja ennakoivan huollon avulla. Tarkka parannus riippuu alkuperäisestä jätetasosta, laitteiston iästä ja sitoumuksesta ylläpitää uusia käytäntöjä. Jotkut parhaat luokan toimintatavat pystysuoralla pussittimella saavuttavat jätetasot alle 1 prosentin.
Upright-pussipakkauskoneen uudelleenkalibrointitaajuus riippuu tuotantomäärästä ja vaihtojen tiukkuudesta. Suuritehoisissa toiminnoissa on tarkistettava sulku lämpötila ja kalvon jännitysasetukset viikoittain, erityisesti kun siirrytään eri kalvomateriaaleihin tai tuotekokoihin. Pienitehoisissa toiminnoissa uudelleenkalibrointi voidaan tehdä kuukausittain. Aina kun otat käyttöön uuden kalvotyypin tai huomaat, että upright-pussipakkauskoneessa syntyy enemmän jätettä, on uudelleenkalibrointi suoritettava välittömästi. Myös kausittaisten kosteusmuutosten vuoksi saattaa olla tarpeen säätää upright-pussipakkauskoneen asetuksia, erityisesti kosteudelle herkillä kalvoilla.
Kyllä, vanhemmat pystysuorat pussikoneet voivat saavuttaa merkittävää jätteen vähentämistä keskitetyn optimoinnin ja huollon avulla, vaikka niiden suorituskyky ei ehkä saavuta uudempia, edistyneellä automaatiolla varustettuja laitteita. Vanhoja pystysuoria pussikoneita hyötyvät erityisesti käyttäjäkoulutuksesta, huolellisesta huollosta ja tarkoituksenmukaisista kalibrointisäädöistä. Vanhan pystysuoran pussikoneen varustaminen antureilla tai tiivistysleukojen päivittäminen voi lisätä suorituskykyä entisestään. Jos kuitenkin jätteen määrä pysyy korkeana vanhassa pystysuorassa pussikoneessa näiden toimenpiteiden jälkeenkin, laitteiston vaihto saattaa lopulta olla kustannustehokkaampi ratkaisu kuin jatkuva vianetsintä.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

