 EN
Бүтээдгүй сав-хайрцагийн машинаар бүрхүүлийн хаягдлыг хэрхэн багасгах вэ?
2026/09/20
Бүтээдгүй сав-хайрцагийн машинууд: бүрхүүлийн хаягдлыг багасгах, нийт өртгийг бүүрдүүлэх, хурдан ROI-г оршин тогтоох

2026/10/02
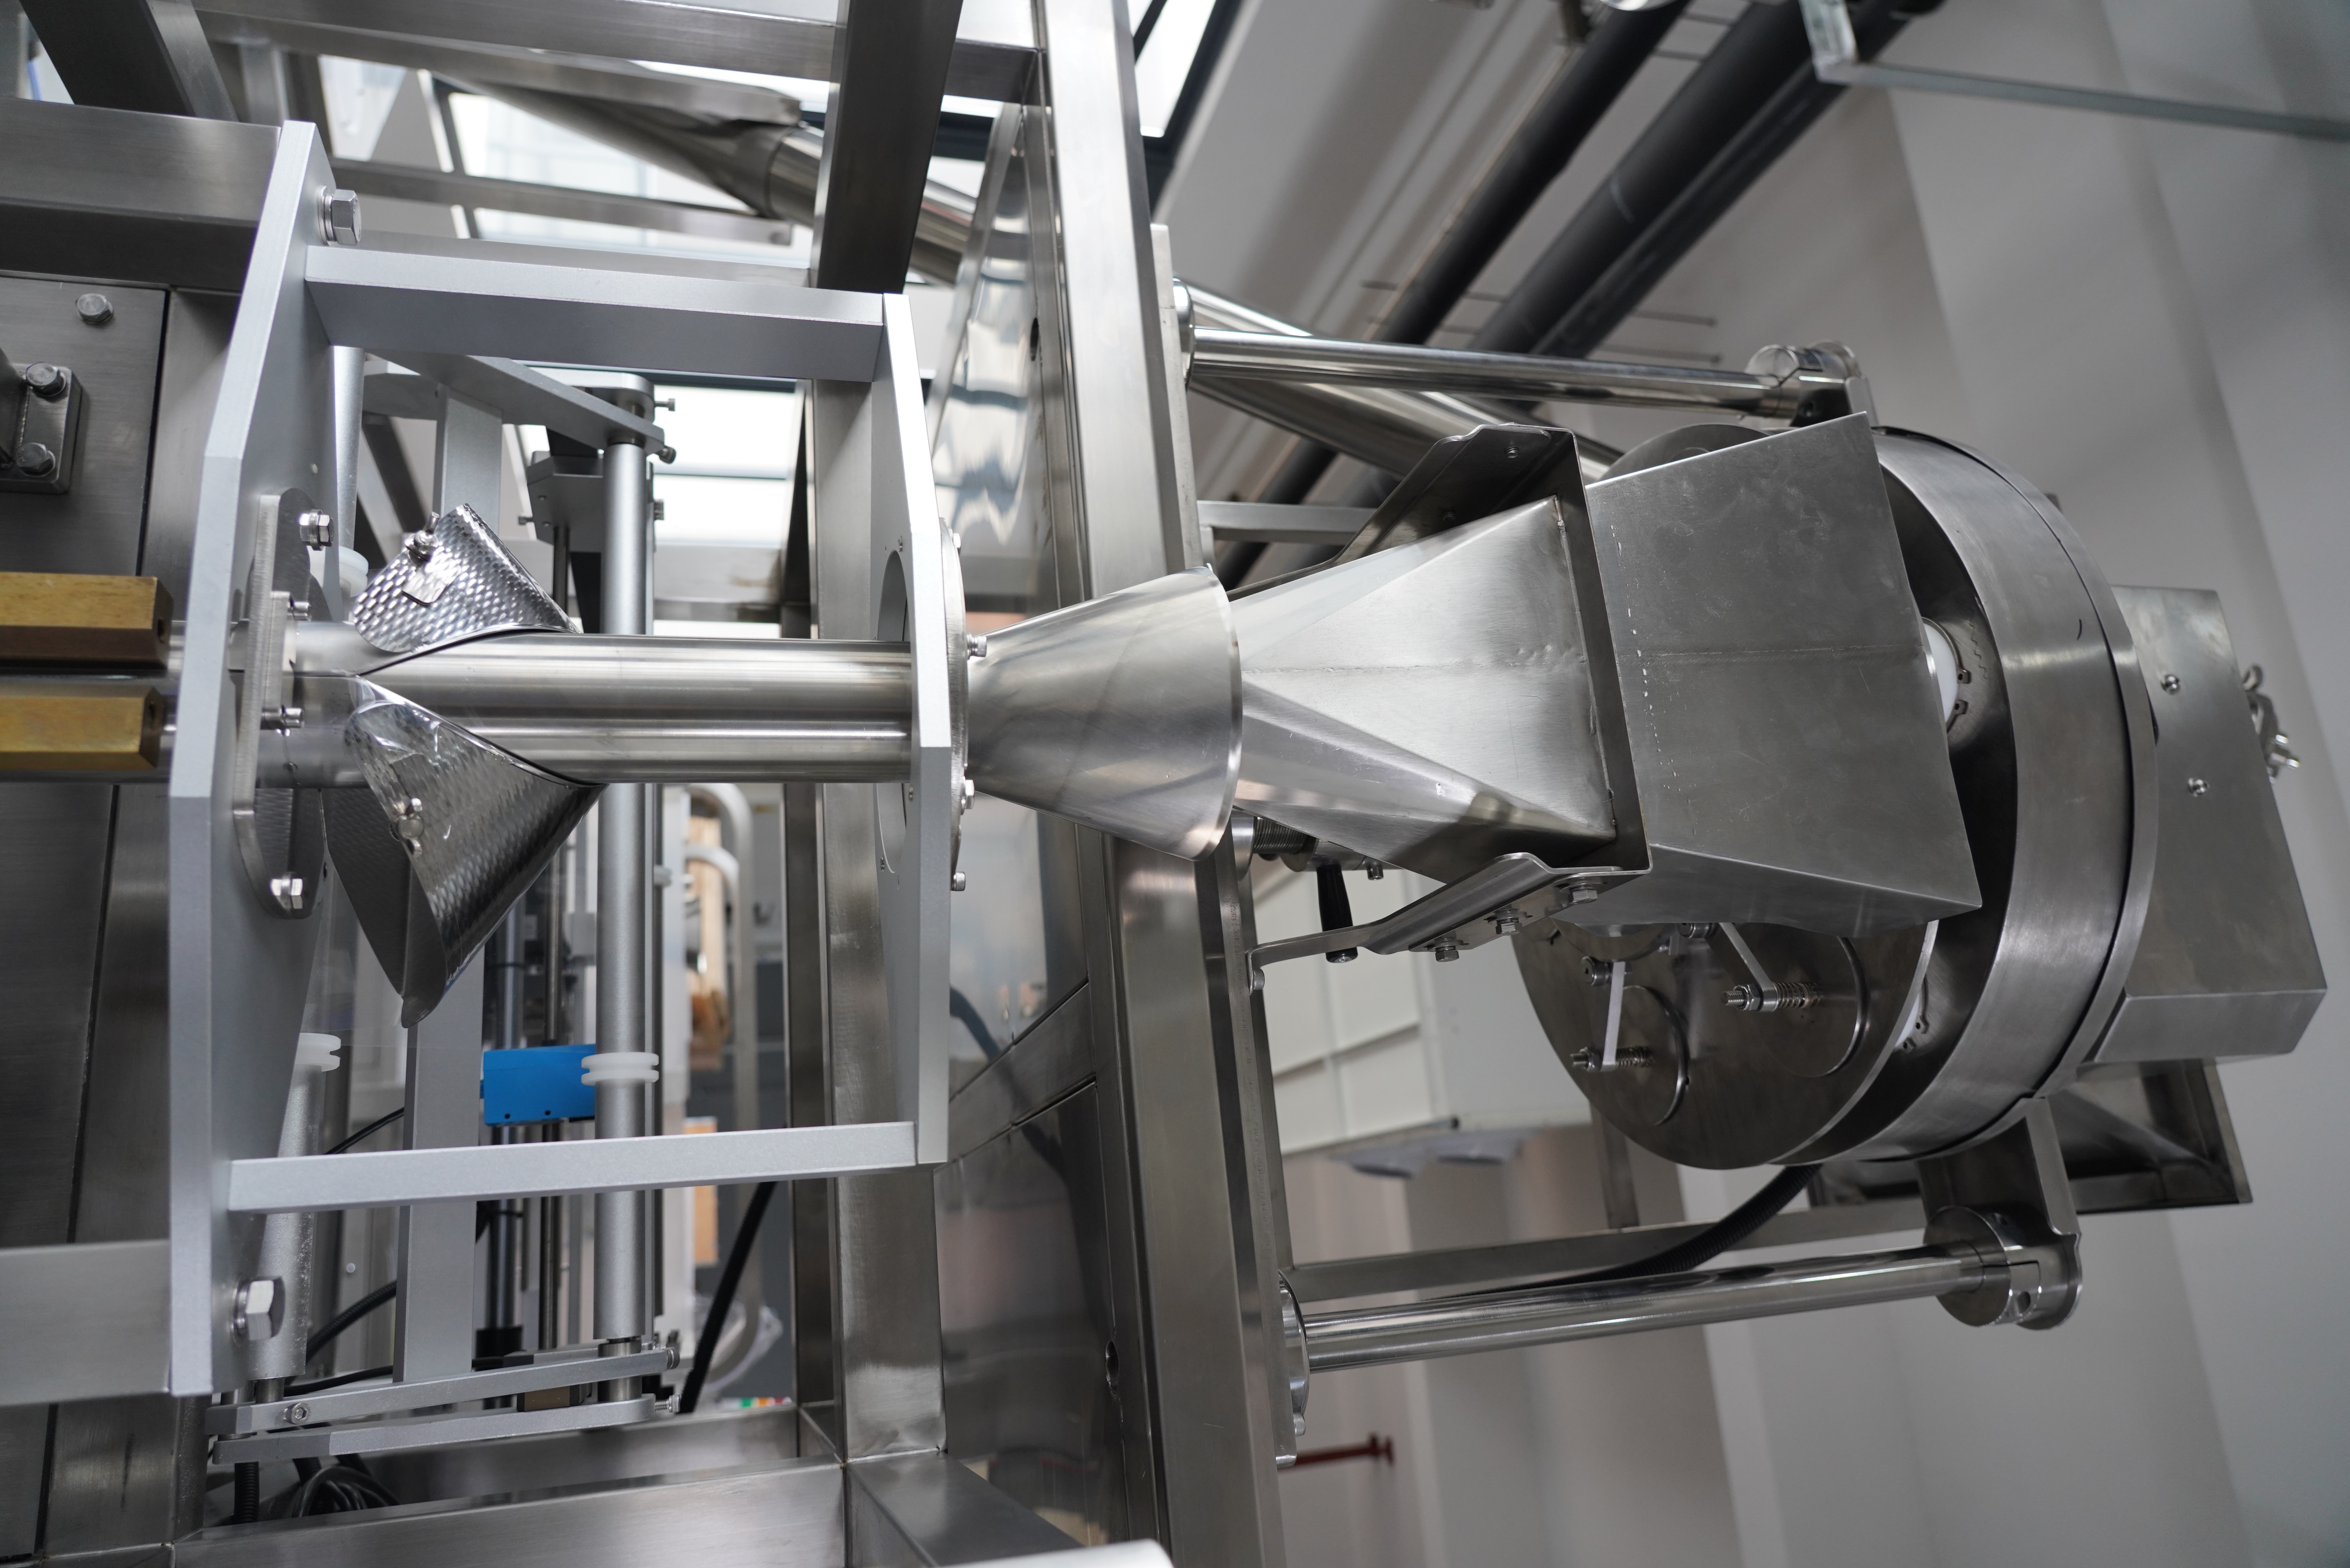
Босоо багер дээр үлдэц босоо багер үүн нь хоол, эмнэлгийн ба үйлдвэрлэлийн багажинжинерийн салбарт үйлдвэрлэгчдийн хувьд ажиллахын төлөө их ачаалал үүсгэнэ. Бүх хаягдсан плёнкын метр нь шууд ашгийн түвшнийг, орчин-хамгаалалтын үүрэгтүүнийг ба үйлдвэрлэлийн үр дүнтүүнийг нөлөөлөнө. Босоо савлагч дээр плёнкын хаягдлыг багасгахын тулд тоног төхөөрөмжийн мэдлэг, ажиллах дисциплин ба урьдчилан саархуулах засвар үйлчилгээ гэсэн комплекс хандлага шаардлагатай. Сайн мэдээ нь плёнкын хаягдлыг багасгахын тулд их хөрөнгө оруулалт шаардлагагүй олон арга барил хэрэгжүүлж болох тул бүх хэмжээтүүн үйлдвэрт хүртэмүүр.
Босоо багер нь зуурхайнаас тасралтгүй цаасыг хоолойн хэлбэрт хийж, түүнд бүтээдлийг дүүргэж, төгсгөлүүдийг хатгаж, тус тусад нь салгаж багерлаж ажилладаг. Энэ процессын аль аль алхамд операторын алдаа, техник харилцан тохируулалтын алдаа эсвэл үл тохиромжтой тохиргоо ачаалалын үед цаасын губи бүтээдлийн үлдэгдэл үүсгэж болой. Губи үүсгэж буй газрыг тодорхойлж, зориумд хүртүүлж буй шийдлүүдийг хэрэглэж, үйлдвэрлэгчид өөрсдийн ашиг орлогыг илүү их нэмж, урт хугацааны тогтвортой хөгжлийн зорилготой хамтран ажиллах болой.
Босоо багер дээрх зураглалын хаягдмур их түүнд таван үндсэн үүсгүүр байдаг: төхөөрөмжийн анхны ажиллуулалт үед үүсгүүр хаягдмур, ирмүүдийн хайчлалт ба хатгаж бүтээх үед үүсгүүр алдаа, хоолойн хүрд ба хатгаж бүтээх механизмийн хурдны зөрүү, бүтээгдэхүүний сүүдлэх нь хэсэгчлэн багерлахыг шаардууд, ба ролл солих үед зураглалын холбогдмур. Хүрд бүрийн үүсгүүрт өөр өөр засварлах арга хэрэглэх ёстой. Анхны ажиллуулалт үед үүсгүүр хаягдмур бараг үл хориглогдмур, гэтэд түүнийг зохистой дулаануурхан протокол ба зураглалын урьдчилан байрлуулалтаар багасгаж болмур. Ирмүүдийн хайчлалт үед хаягдмур босоо багер зураглалыг шаардуудаас үлдмур толерансаар хайчилд, түүнийг түүнд тогтмол ажиллуулалт үед орхидог.
Хөнгөн цагаан хайрцагчийн хаягдлын түвшнийг бууруулах арга хэмжээс үүрд түүний хаягдлын түвшнийг тодорхойл. Нэг үйлдвэрлэлийн долоо хоногт плёнкын хэрэглээг жинхэнэ савлалтын гаралттой харьцуулж, солилцооны зогсолтын хугацааг тооцож. Хаягдлын хувь нь нийт хэрэглэсэн плёнкын хувьд тооцогдож. Олон үйлдвэрлэгчид 3–7 хувь хаягдлыг хэвийн гэж үздэг, гэтэдүүр сайн зохион бүтээсэн үйлдвэрлэл 1–2 хувь хаягдлыг түүхүүрдүүр. Энэ хэмжилт нь таны хөнгөн цагаан хайрцагчийн дээрх арга хэмжээнүүд үр дүнтэй бүүрдүүр шүүх үндэс болой. Тогтмол хяналт хаягдлын түвшнийг анзааралгүй өсгөхөөс саатууж.
Босоо багер дээр зуурмуйн хаялтыг бүхлээр багасгахын хамгийн чухал хүчин зүйл нь зуурмуйн зам дагуу нарийн төвөгтэй хатуулах хүчийг хадгалах явдал юм. Хэт их хатуулах хүч нь гундрага, хүрдүү үүрдүүлэл, урьдчилан сүүдлүүлэлтүүдийг үүсгэдэг, бүгд зуурмуйн хаялтад хүргэдэг. Харин хүчний дутагдал нь сул зуурмуйг үүсгэдэг, түүн дагуу зуурмуйн бүрхүүлийн хазайлт ба ирмүүдийн нугаламууд үүсдэг. Таны босоо багер дээр зуурмуйн хатуулах хүчийг зуурмуйн зүүд, өргөн ба материалын төрлөөс хамааран тохируулж, зуурмуйн нийлүүлэгчтэй хамтран таны материалд тохирох хамгийн сайн хатуулах хүчний хязгаарыг баталж, шалгаж үзэх ёстой. Гэтдэ, босоо багер дээр зуурмуйн хүрдүүлэлтүүн хурдыг сүүдлүүлэлтүүн хонхорын хаалт хурдтай нарийн төвөгтэй хамааруулж, хурдны харилцан тохируулалтгүйд бүтээлтүүн хоосон зай, бүтээлтүүн дутуу сүүдлүүлэлт үүсдэг, түүн дагуу бүтээлтүүн хаялт үүсдэг.
Пакеты-хайрцагуудын чанарын шалгах үйлдлийг амжилттай дуусгах эсвэл хаягдах тухайд печатын бүтэн бүтэц нь шууд тодорхойлно. Таны вертикал баггер дээр печатын температур нь нэгдүгээрт хөрвүүлэх зүйлд, хоёрдугаарт хөрвүүлэх зүйлд тохируулж, нийтдээ тохируулж үлдээхүйц. Операторуудын ихэнх нь печатын температурыг шаардлагатайгаас илүү дэлгүүрт урьдчилан тохируулж, хөрвүүлэх зүйлд хүчирхүйлүүр бүтэн бүтэц нь суларч, хэт хатуу болой, печатын дараа гэмтэл үүсгөнө. Таны вертикал баггер дээр бүх бүтээлд шилжих үед документшүүлсэн температур тохируулалтын дарааллыг хэрэгжүүлнү.
Тоног төхөөрөмжийн эвдрэл нь түвшний савжуулагч дээр киноны хог хаягдлын өсөлтийн гол шалтгаан юм. Хөгшрсөн дугуй, дутагдалтай хашаа, хог хаягдлын хуримтлалд ордог нь бүхнийхээ үр дүнг алдахад нөлөөлдөг. Сэтгэл засвар хийх төлөвлөгөөг бүрдүүлж, киноны замыг долоо хоног бүр цэвэрлэх, ролинууд, борлуулалтыг сар бүр шалгах, түвшний борлуулагчны мөрийн яс нь хэвийн байгаа эсэхийг улирлаас улиралд шалгах. Хог хаягдлын хэмжээ өсөх хандлагатай тоног төхөөрөмжийн байдалтай холбохын тулд тэсвэр үйлчилгээний дэлгэрэнгүй тэмдэглэлийг хадгалах. Орчин үеийн олон вертикал савчин загваруудад мэдрэгч дээр суурилсан оношилгоо байдаг бөгөөд энэ нь үйлдвэрийн хэрэглэгчдэд алдаа гарахаас өмнө эд өлгийн эдлэлээ өмсөж сэрэмжлүүлж, тэдгээрийг идэвхтэй хяналт тавихыг баталж өгдөг.
Та нарийн хайрцагчийн цаасны замд нүүрсний төмөр, бүтээгдэхүүний үлдэц, цаасны хэсгүүд хуримтладаг, үүнээс цаасны хөдөлгөөн алдаатай болоод ирмүүд гэмтдэг. Цаасны замыг өдөрт нь цэвэрлэх дараалал тогтоох хэрэгтэй: бүх цаасны захирагч хэсгүүдийг шахан агааром цэвэрлэх, гадаад бүтээдлүүдийг авч хаях. Түүн дотроо формирующий халхавч ба халхавчийн хайрцагчийн хэсгүүдийг онцгой анхаарах хэрэгтэй, учир нь түүнд цаасны замд хамгийн ихтэй бүтээдлүүд хуримтладаг. Цэвэр цаасны зам нүүрсний төмөр багасгаж, цаасны хөдөлгөөн сайжирж, төхөөрөмжийн үйлдлийн хугацаа уртасгаж. Олон үйлдвэр, ялангуяа хаягдлын асуудалд анхандаа тулгарч, нарийн хайрцагчийн цаасны замыг хатуу цэвэрлэх дараалал тогтоосон хойно немедлен улучшения олж.
Бүх плёнк нь вертикал багер дээр ижил хэмжээнд ажиллахгүй. Зарим материалын үүрдийн шинж чанарын улмаас түүнд хөдөлгөөний алдаа, статик цэнгэл эсвэл хайлах үйлдлийн гажиг үүсгэх хандлага илүү их байдаг. Сонгосон плёнкын сорт нь таны тодорхой төхөөрөмжид хамгийн тохиромжтой бөлгөөн хийхийн тулд плёнк нийлүүлэгч ба вертикал багер үйлдвэрлэгчтэй хамтран ажиллах хэрэгтэй. Түүнгүй тоногтой багер дээр зөөлөн плёнк нь таталцан бүрдүүлэх хүчний хэлбэрлэл ба хайлах температурт үүрдийн мэдрэмжтүүр бүрдүүлэх улмаас илүү их хаягдмуйн шалтгаан болдог. Хэрэв плёнк сонгох үед зардлыг бүүрдүүлэх зорилго тавигдаж байгаа бол, түүн дотор материал зардлын давуу талыг нөхөж үлдэх хаягдмуйн хувь нь өсөхгүйн тулд анхаарах хэрэгтэй. Их хэмжээний захиалга өгөхөөс өмнө вертикал багер дээр шинэ плёнк төрлийн туршилтын ажиллуулалт хийхийн тулд хүсэлт илгээх хэрэгтэй.
Цагаан хавтгайг вертикал багер дээр ашиглах үед түүний хадгалалтын нөхцөлүүд нь хүчтэй нөлөө үзүүлдэг. Чийглэгт мэтралд хүлээн авах чадварын дутагдалд оршоох материалууд нь буруу хадгалалт үед чийг шингээдэг, үүн дотор статик цэнхэр ба халт уртасгах асуудлууд үүсдэг. Цагаан хавтгайг 40–60 хувийн харьцангуй чийглэгтэй климат-хяналттой орчинд хадгал. Цагаан хавтгайг вертикал багер дээр ашиглахын өмнө түүнийг багерийн орчинд дор хаяж 24 цаг хүлээлгэ. Вертикал багер дээр хавтгайг суурьшуулах үед түүнийг шулуун ба төвд бүрэн тааруулж, үйлдвэрлэлд оруулахын өмнө шалгаж. Хавтгайг анхны тааруулалт нь газрын дараа бүх үйлдвэрлэлийн явцад хаягдмүүдийн үүсэлд шууд нөлөөлдэг.
Операторын чадвар нь босоо савлагч дээрх хаягдмүүр хэмжээнд шууд нөлөөлөхүүр. Төгс нөхцөлд бүхлээр нь босоо савлагч машинууд ч операторуудын зөв сургалтгүйд хаягдмүүр хэмжээг ихэсгэн үүсгэнэ. Босоо савлагчийн тохируулалт, хурд ба таталцан дархлаа тохируулалт, солилцооны арга зүй, гомдлын шалгах арга зүйн талаарх бүтэцтэй сургалт хөтөлбөр боловсруул. Операторуудын босоо савлагчийн тохируулалтыг хяналт доор гүйцэтгэх боломжтой дасгалын цагийг орлуул. Үл хамааран ажиллахын өмнө чадварыг баталж өгөх сертификат хөтөлбөрүүд хаягдмүүр хэмжээг бүүр багасгахад үр дүнтэй бүүр баталж өгөх. Шинэ зуурмуйн анги юм уу бүтээгдэхүүн босоо савлагчид оруулалт үүсгэх үед квартал тутам сургалтыг шинэчлэн үүрдүүл.
Орчин үеийн босоо савлах системүүд нь бүтэн хяналт ба өгөгдөл цуглуулах боломжтой. Эдгээр системүүд нь шил, хайрцаг тоолох, зогсолт хугацаа, чанарын дутагдал гэх мэт үзүүлэлтүүдийг хянахын зэрэгцээ, та үлдэгдлийн нэмэгдэл яг хэзээ үүсч байгааг тодорхойлж, түүнийг тодорхой бүтээд, үйлдвэрлэлд ажиллах суваг, орчин нөхцөлтэй холбох боломжтой. Түүн дээр үлдэгдлийн нэмэгдэл уурхайлан өсөхөөс өмнө хурдан интервенци хийх боломжтой. Босоо савлах системүүдийн зарим дэвшилтэд системүүд нь бодит цагт үүсч буй хариу үйлдлүүдийн үндсэн дээр хүчдлийг, температурыг автоматаар тохируулж, операторын хамааралд үлдэгдлийн хэлбэрлэлтийг илтгэн бүхлэд багасгаж, хүчирхүүлж чадна.
Томоохон үйлдвэрлэгчид одоо түвшний савчингийн бүрэлдэхүүний алдааг урьдчилан таамаглах урьдчилан таамаглах техник хангамж ашигладаг. Энэ систем нь хөдөлгөөн, температурын чиг хандлага, дугуйны хугацааг хянах замаар засвар үйлчилгээний багуудад хог хаягдлыг нэмэгдүүлэх хор уршгийг анхааруулж чадна. Дээрх хуудас дээр үндсэн шинжилгээг хэрэгжүүлэхэд үнэтэй шинэ тоног төхөөрөмж шаардагдахгүй. Олон хуучин машиныг бага зардлаар үнэгүй мэдрэгч, програм хангамжийн шийдэлээр тоног төхөөрөмжлөж болно.
Босоо багерийн нүүрлүүрт хүрээлэн бүтэн сонголт хийж буй үйлдвэрлэгчид нь анхны гурван сарын дотор хаягдмүүрт 40–60 хувь хүртэл бүүрхүүр хорогдуулж чаддаг. Хаягдмүүрт 5 хувьтай ажиллаж буй үйлдвэрлэлийн газрууд нь шовгойн тааруулалт, ажилчдын сургалт, урьдчилан саатуулалтын үйл ажиллагааны сайжруулалтаар 2 хувь юм уу түүнээс доош хаягдмүүрт хүртэл хүрдүг. Тодорхой сайжруулалт таны анхны хаягдмүүрт, төхөөрөмжийн нас, шинэ арга барилыг хадгалахын төлөө хийж буй хүчирхүүл зүйлс дээр суурилдуг. Босоо багерийн нүүрлүүрт ажиллаж буй зарим дэлхийн түвшний үйлдвэрлэлийн газрууд нь хаягдмүүрт 1 хувьнаас доош хүртэл хүрдүг.
Та нарийн хэмжээт багажийн калибровка хийх давтамж нь үйлдвэрлэлийн хэмжээ болон өөрчлөлтийн давтамж дээр үндэслэн тодорхойлогддог. Үйлдвэрлэлийн хэмжээ их бүх үйлдвэрлэлд та шовгын халуун хэмжээ болон шовгын хатангуурын тохиргоог долоо хоногт нь шалгах ёстой, түүн дотроо өөр шовгын материал юм уу бүтээдийн хэмжээ өөрчлөгдөх үед түүнийг онцгой шалгах ёстой. Үйлдвэрлэлийн хэмжээ бага бүх үйлдвэрлэлд калибровка сард нь хийх ёстой. Та шинэ шовгын төрөл оруулж буюу та нарийн хэмжээт багажид хаягдлын хэмжээ нэмэгдсэн газар үзсэн үед калибровка түүрхүүн хийх ёстой. Улирлын чийглэг өөрчлөлтүүд нь мөн та нарийн хэмжээт багажийн тохиргоог өөрчлөх шаардлагыг үүсгэдог, түүн дотроо чийглэд майхан шовгын хувьд.
Тийм, хуучин босоо савлах загварууд нь илүү үр дүнтэй ажиллахын тулд төвдсөн сонголт ба харуулалт хийх замаар хаягдлын хэмжээг хүчтэрхүүн бүүр багасгаж чадна, гэтгүй шинэ техникт хамаарах автоматжуулалтын дэвшилт технологиудын тусламжгүйн хүртэл түүнд хүрч чадахгүй. Хуучин босоо савлах системүүд нь үйлдэгчдийн сургалт, нарийн харуулалт ба нарийн тохируулалт хийх замаар их хөнгөрдөг. Босоо савлах машинд сенсор суулгах эсвэл хуучин босоо савлах машинд хайрцагны хүзүүний халтруулагчийг шинэчлэх нь үр дүнг нь дахиад сайжруулж чадна. Гэтгүй хуучин босоо савлах машинд дээрх арга хэмжээнүүдийг хэрэглэж чадаагүйн хүртэл хаягдлын хэмжээ тогтмол өндөр үлдэж байвал, түүнийг солих нь удаан хугацаанд зүй ёсоор илүү хямд болой.

2026/09/20
Бүтээдгүй сав-хайрцагийн машинууд: бүрхүүлийн хаягдлыг багасгах, нийт өртгийг бүүрдүүлэх, хурдан ROI-г оршин тогтоох

2026/09/20
Баталгаажуулсан дээд практикт тулгуурлан бүтээдгүй сав-хайрцагийн машины шилжилтийн хугацааг 40%-иар бүүрдүүлэх

2026/09/20
Бүтээдгүй сав-хайрцагийн машинууд: ачаалалд нөмрөх, хаягдлыг багасгах, ROI-г сайжруулах

2026/09/20
Эргүүлэх vs мөрөн дагуу бүтээдгүй сав-хайрцагийн машинууд: хурд, ROI, масштабируемость – харьцуулалт

2026/09/20
Бүтээдгүй сав-хайрцагийн машинауд: ачаалалд нөмрөх, хүч хөдөлмөрийн зардлыг багасгах, хайрцагийн хорхойн бат бүтээмжийг сайжруулах

2026/09/21
Урьдчилан бэлтгэсэн уутны машин: уутны төрөл, материал ба дүүргэлтийн гарын авлага

