 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

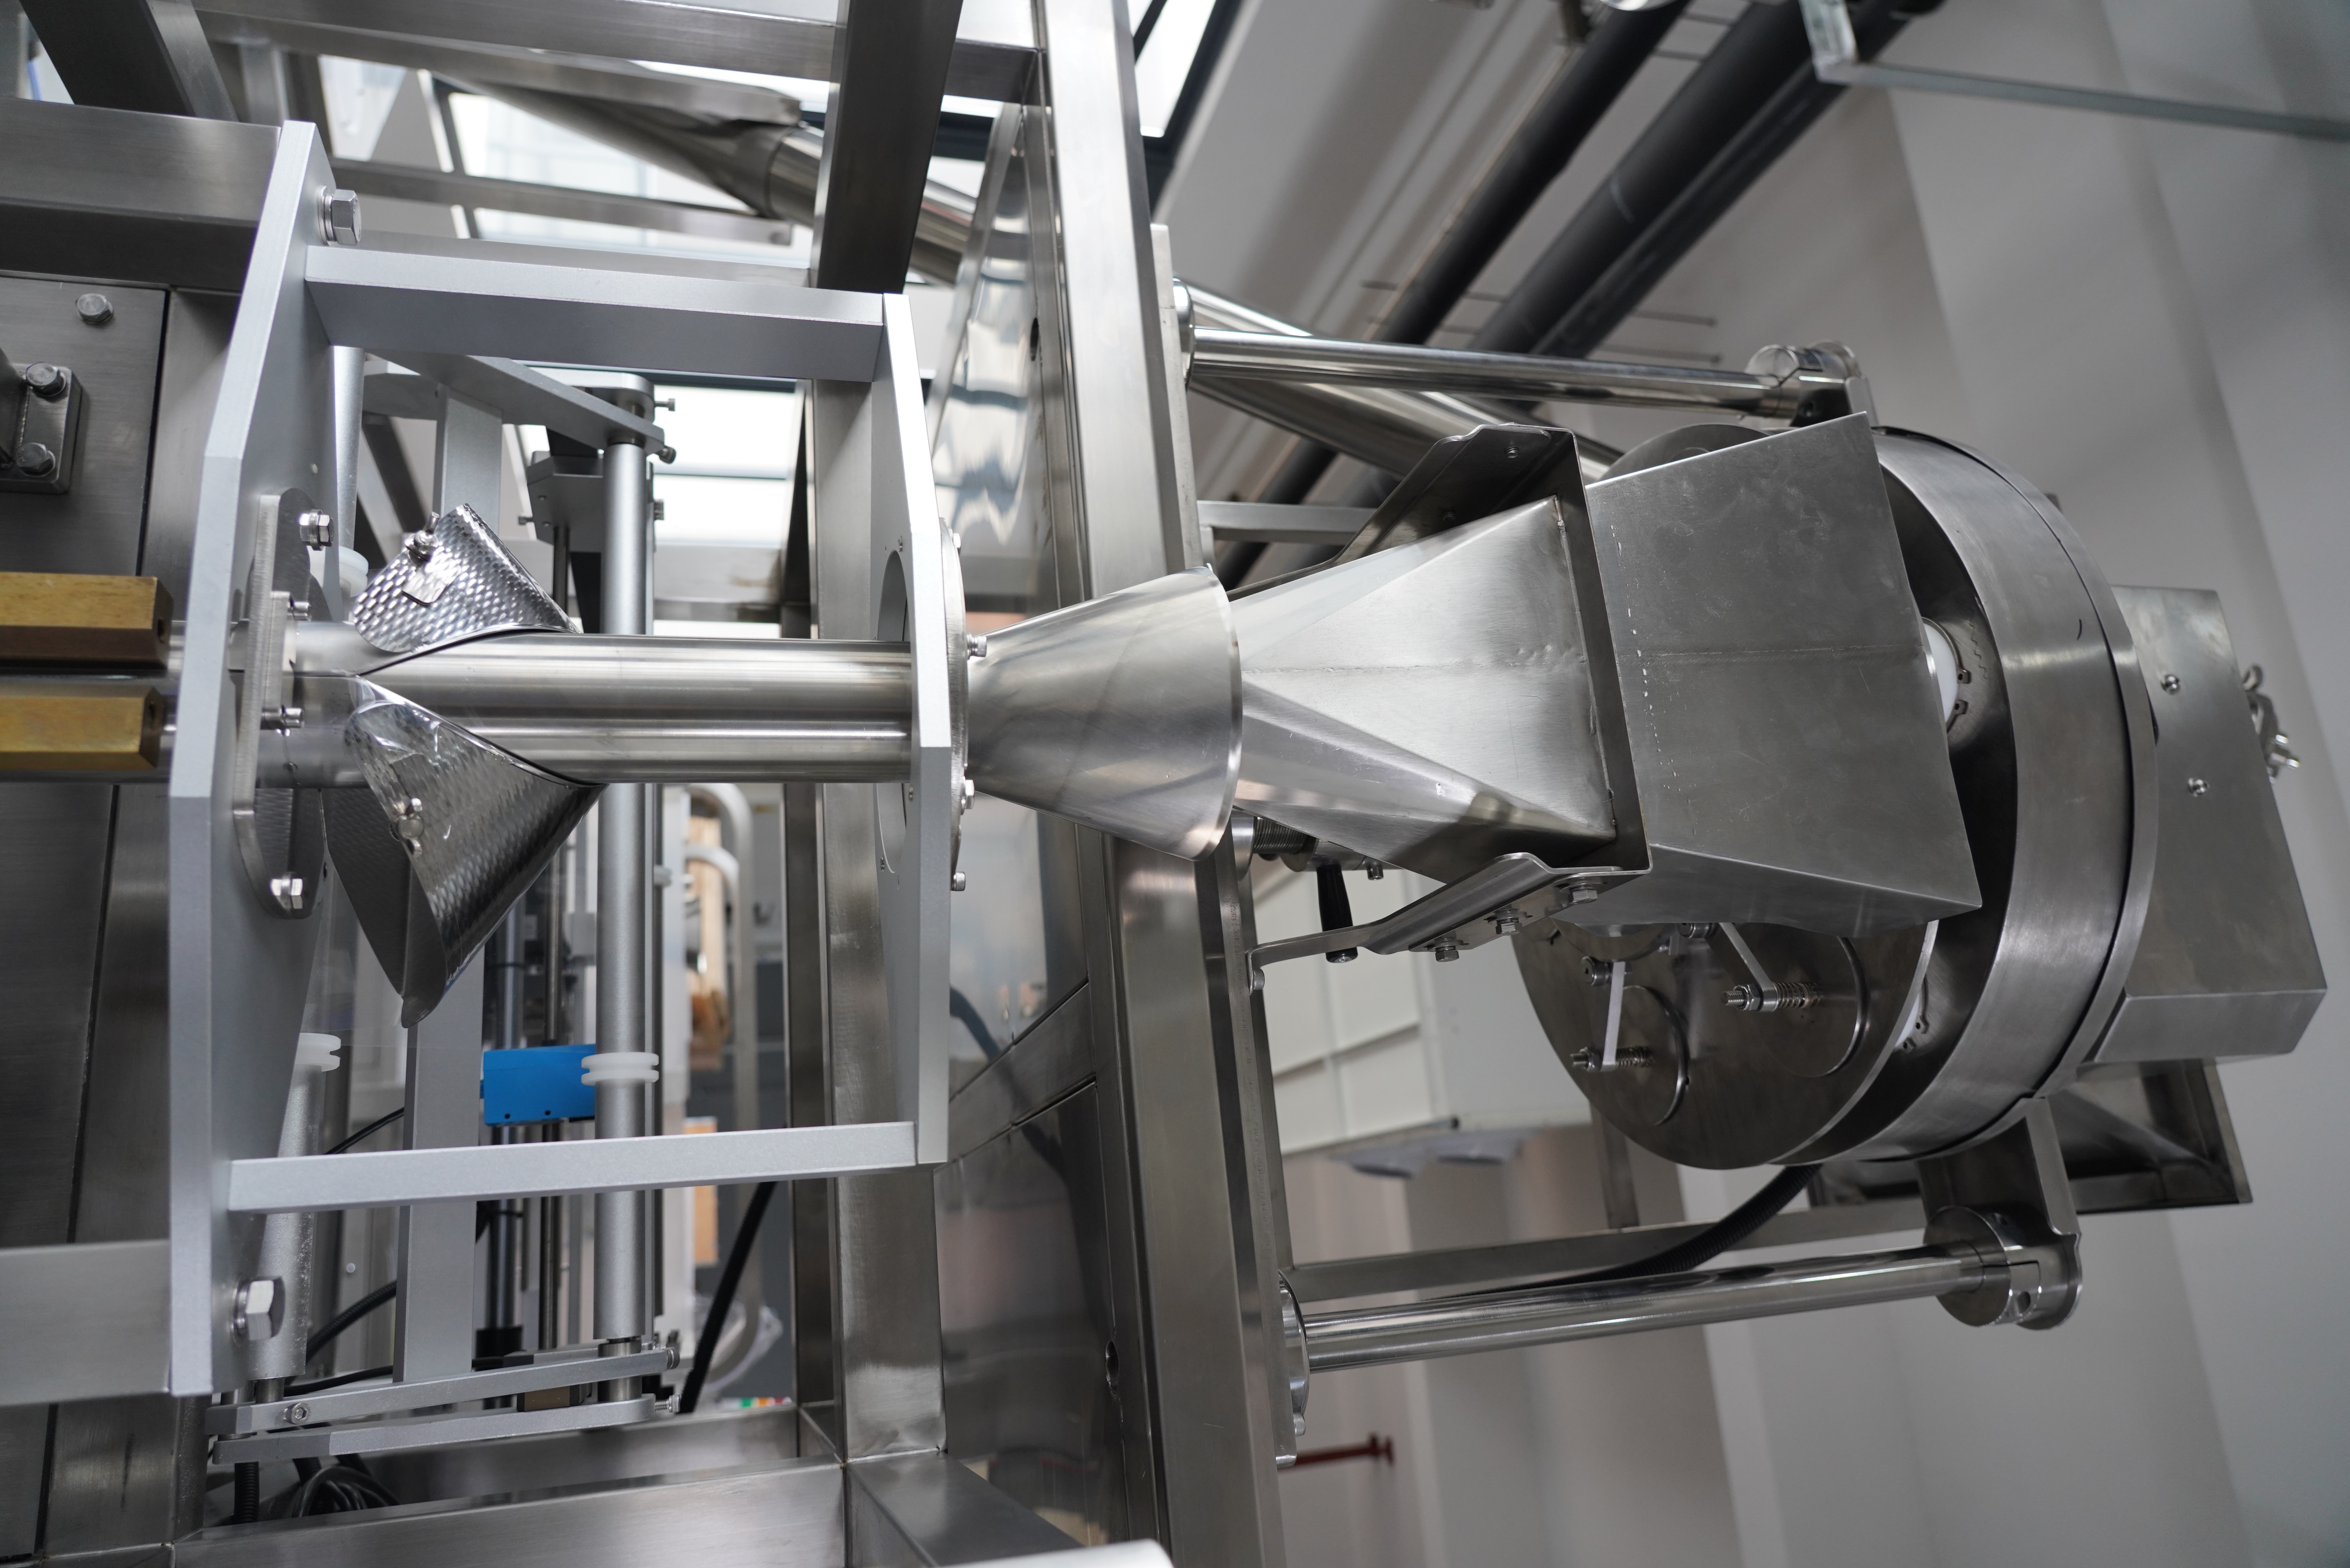
Występuje w maszyna do pakowania pionowego stanowi istotne wyzwanie operacyjne dla producentów z sektorów opakowań żywnościowych, farmaceutycznych oraz przemysłowych. Każdy metr zmarnowanej folii wpływa bezpośrednio na rentowność, zrównoważoność środowiskową oraz wydajność produkcji. Zrozumienie sposobów redukcji odpadów folii w wertykalnej maszynie do pakowania wymaga kompleksowego podejścia łączącego wiedzę o sprzęcie, dyscyplinę operacyjną oraz konserwację zapobiegawczą. Dobrą wiadomością jest to, że większość strategii redukcji odpadów folii można wdrożyć bez znacznych inwestycji kapitałowych, co czyni je dostępными dla obiektów o dowolnej wielkości.
Maszyna do pakowania pionowego działa poprzez podawanie folii z ciągłej rolki, formowanie z niej tuby, napełnianie jej produktem, zamykanie końców i cięcie pojedynczych opakowań. Każdy etap tego procesu wiąże się z ryzykiem utraty folii spowodowanym błędami operatora, niedoskonałą regulacją mechaniczną lub nieoptymalnymi ustawieniami. Identyfikując miejsca powstawania odpadów oraz wdrażając skierowane rozwiązania, producenci mogą znacznie poprawić wyniki finansowe, wspierając jednocześnie cele zrównoważonego rozwoju.
Odpady z folii na maszynie do pakowania pionowego pochodzą zwykle z pięciu głównych źródeł: odpadów startowych podczas uruchamiania maszyny, obcinania krawędzi i awarii zgrzewania, niezgodności prędkości między mechanizmem podawania a zgrzewającym, wylewania się produktu powodującego odrzucenie częściowych opakowań oraz nieprawidłowego łączenia folii podczas wymiany rolek. Każde ze źródeł wymaga innych działań korygujących. Odpady startowe są praktycznie nieuniknione, ale można je zminimalizować dzięki odpowiednim protokołom rozgrzewania i wcześniejszemu pozycjonowaniu folii. Odpady z obcinania krawędzi powstają, gdy maszyna do pakowania pionowego tną folię z większymi tolerancjami niż to konieczne – ustawienie to często pomijane jest podczas rutynowej eksploatacji.
Przed wdrożeniem strategii redukcji należy ustalić punkt odniesienia wskaźnika odpadów dla pionowego pakowacza worków. Rejestruj zużycie folii w stosunku do rzeczywistej liczby zapakowanych jednostek przez jeden tydzień produkcyjny, uwzględniając czas postoju związany z przełączaniem produkcji. Odpady oblicz jako procent całkowitego zużycia folii. Większość producentów stwierdza, że typowy poziom odpadów mieści się w zakresie 3–7%, ale zoptymalizowane procesy osiągają 1–2%. Pomiar ten staje się punktem odniesienia do oceny skuteczności interwencji wprowadzanych w pionowym pakowaczu worków. Regularne monitorowanie zapobiega niezauważonemu wzrostowi poziomu odpadów.
Najważniejszym czynnikiem redukującym odpad filmu na maszynie do pionowego pakowania jest utrzymywanie precyzyjnego napięcia w całym torze przesuwu filmu. Nadmierne napięcie powoduje fałdy, nieprawidłowe załadunki oraz przedwczesne uszkodzenia zgrzewów, co wszystko prowadzi do odpadu. Zbyt małe napięcie powoduje luźny przebieg filmu, co skutkuje błędami pozycjonowania i zgięciami krawędzi. Napięcie filmu na maszynie do pionowego pakowania należy dostosować w zależności od grubości, szerokości oraz rodzaju materiału filmu. Współpracuj z dostawcą filmu, aby potwierdzić optymalne zakresy napięcia dla konkretnego materiału. Dodatkowo upewnij się, że prędkość podawania maszyny do pionowego pakowania dokładnie odpowiada prędkości zamykania żądań zgrzewających; rozbieżności powodują luki i niekompletne zgrzewy, które wymuszają odrzucenie opakowań.
Integralność zabezpieczenia bezpośrednio decyduje o tym, czy opakowania przejdą kontrolę jakości, czy staną się odpadami. W przypadku Twojej maszyny do pionowego pakowania temperatura zabezpieczania musi być dostosowana do konkretnego materiału folii, a nie ustawiana na uniwersalny domyślny poziom. Wielu operatorów stosuje temperaturę zabezpieczania wyższą niż to konieczne, co prowadzi do obniżenia wytrzymałości folii i zwiększenia jej kruchości, powodując awarie po zabezpieczeniu. Wdroż dokumentowaną procedurę kalibracji temperatury dla każdej zmiany produktu na maszynie do pionowego pakowania.
Degradacja wyposażenia jest główną przyczyną wzrostu odpadów folii na maszynach do pakowania pionowego. Zużyte wałki, niewłaściwie ustawione żądła zgrzewające oraz nagromadzenie się zanieczyszczeń wpływają na pogorszenie wydajności. Wprowadź harmonogram konserwacji zapobiegawczej obejmujący czyszczenie ścieżki folii raz w tygodniu, cotygodniową kontrolę wałków i łożysk oraz sprawdzanie ustawienia żadeł zgrzewających co kwartał na maszynie do pakowania pionowego. Przechowuj szczegółowe dzienniki konserwacji, aby ustalić korelację między wzrostem wskaźnika odpadów a stanem urządzenia. Wiele nowoczesnych modeli maszyn do pakowania pionowego wyposażonych jest w diagnostykę opartą na czujnikach, która ostrzega operatorów o zużyciu komponentów jeszcze przed wystąpieniem awarii – upewnij się, że te systemy są aktywnie monitorowane.
Pył, pozostałości produktu oraz fragmenty folii gromadzą się wzdłuż ścieżki folii w pionowym pakowaczu worków, powodując błędy śledzenia i uszkodzenia krawędzi. Wprowadź codzienną procedurę czyszczenia obejmującą usuwanie zanieczyszczeń za pomocą sprężonego powietrza ze wszystkich obszarów prowadnic folii oraz usuwanie wszelkich obcych materiałów. Szczególną uwagę zwróć na kołnierz formujący i obszar szczęk uszczelniających, gdzie zanieczyszczenia gromadzą się najczęściej w pionowym pakowaczu worków. Czysta ścieżka folii zmniejsza tarcie, poprawia śledzenie i wydłuża żywotność urządzenia. Wiele zakładów, które początkowo miały problemy z odpadami, odnotowało natychmiastową poprawę wyłącznie dzięki rygorystycznym protokołom czyszczenia ścieżki folii w swoim pionowym pakowaczu worków.
Nie wszystkie folie działają w taki sam sposób na każdej maszynie do pakowania pionowego. Niektóre materiały są z natury bardziej podatne na błędy śledzenia, gromadzenie się ładunków statycznych lub uszkodzenia szwów. Współpracuj z dostawcą folii oraz z producentem maszyny do pakowania pionowego, aby upewnić się, że wybrany stopień folii jest zoptymalizowany do konkretnego sprzętu. Cienkie folie zwykle powodują większe straty przy użyciu maszyny do pakowania pionowego ze względu na większą wrażliwość na wahania napięcia i temperatury zgrzewania. Jeśli wybór folii jest podyktowany obniżeniem kosztów, upewnij się, że oszczędności nie przekładają się na wyższy poziom odpadów, który zniweluje korzyści wynikające z niższych kosztów materiału. Zażądaj próbnych uruchomień nowych typów folii na swojej maszynie do pakowania pionowego przed złożeniem dużych zamówień.
Warunki przechowywania folii znacząco wpływają na jej wydajność w maszynach do pionowego pakowania. Materiały wrażliwe na wilgotność pochłaniają parę wodną podczas nieodpowiedniego przechowywania, co prowadzi do problemów z elektrycznością statyczną oraz z uszczelnianiem. Rolki folii należy przechowywać w środowisku o kontrolowanej temperaturze i wilgotności, najlepiej przy względnej wilgotności powietrza wynoszącej od 40 do 60 procent. Przed użyciem folii w maszynie do pionowego pakowania należy pozostawić ją w środowisku pakowania przez co najmniej 24 godziny, aby się do niego zaaklimatyzowała. Podczas montażu rolki na maszynie do pionowego pakowania należy upewnić się, że folia jest prawidłowo i symetrycznie podawana, zanim uruchomiona zostanie produkcja; niewłaściwe ustawienie na początku procesu powoduje narastające marnotrawstwo przez cały czas pracy maszyny.
Umiejętności operatora mają bezpośredni wpływ na wskaźnik odpadów w maszynach do pakowania pionowego. Nawet maszyny w idealnym stanie będą generować nadmierną ilość odpadów, jeśli operatorzy nie posiadają odpowiedniego szkolenia. Opracuj zorganizowany program szkoleniowy obejmujący konfigurację maszyny do pakowania pionowego, dostosowanie prędkości i napięcia, procedury zmiany ustawień oraz rozwiązywanie problemów. Dołącz czas na praktyczne ćwiczenia, podczas których operatorzy będą mogli samodzielnie regulować ustawienia na maszynie do pakowania pionowego pod nadzorem instruktora. Programy certyfikacyjne potwierdzające kompetencje przed przystąpieniem do niezależnej pracy okazały się skuteczne w redukcji odpadów. Odświeżaj szkolenia co kwartał, szczególnie przy wprowadzaniu nowych gatunków folii lub produktów do maszyny do pakowania pionowego.
Nowoczesne pionowe systemy do pakowania w worki coraz częściej zawierają zintegrowane funkcje monitoringu i zbierania danych. Systemy te śledzą kluczowe wskaźniki wydajności, takie jak zużycie folii, liczba zapakowanych jednostek, czas przestoju oraz liczba odrzuconych produktów z powodu braków jakości. Analizując te dane, można dokładnie określić moment wzrostu odpadów i powiązać go z konkretnymi produktami, zmianami pracy lub warunkami środowiskowymi. Taka przejrzystość umożliwia szybkie interwencje jeszcze przed eskalacją odpadów. Niektóre zaawansowane systemy w pionowych maszynach do pakowania w worki mogą automatycznie dostosowywać napięcie i temperaturę na podstawie informacji zwrotnej w czasie rzeczywistym, znacznie ograniczając zmienność odpadów zależną od operatora.
Wiodące firmy wykorzystują obecnie algorytmy konserwacji predykcyjnej, które przewidują awarie komponentów na maszynach do pionowego pakowania przed ich wystąpieniem. Monitorując wzorce wibracji, trendy temperatury oraz czasy cykli, te systemy mogą ostrzegać zespoły serwisowe o degradacji, która w przeciwnym razie zwiększyłaby odpady. Wdrożenie podstawowej analityki na maszynie do pionowego pakowania nie wymaga zakupu drogiego nowego sprzętu; wiele starszych maszyn można wyposażyć w niedrogie czujniki i oprogramowanie, co pozwala znacznie zmniejszyć odpady dzięki zapobieganiu awariom wczesnym etapem.
Producentom, który wprowadza kompleksową optymalizację pionowego pakowacza, zwykle zmniejsza odpady o 40–60 procent w ciągu pierwszych trzech miesięcy. Obiekty, które wcześniej pracowały przy poziomie odpadów wynoszącym 5 procent, często osiągają wartość 2 procent lub niższą dzięki poprawionej kalibracji zgrzewania, szkoleniu operatorów oraz konserwacji zapobiegawczej. Dokładna wielkość poprawy zależy od początkowego poziomu odpadów, wieku sprzętu oraz zaangażowania w utrzymywanie nowych praktyk. Niektóre operacje klasy światowej wykorzystujące pionowy pakowacz osiągają poziom odpadów poniżej 1 procent.
Częstotliwość ponownej kalibracji pionowego pakowacza zależy od objętości produkcji oraz częstotliwości zmiany ustawień. W przypadku produkcji o dużej wydajności należy weryfikować temperaturę zgrzewania i napięcie folii co tydzień, szczególnie podczas przełączania się między różnymi rodzajami materiału foliowego lub rozmiarami produktów. W przypadku produkcji o niskiej wydajności ponowna kalibracja może być przeprowadzana raz na miesiąc. Natychmiastowa ponowna kalibracja jest konieczna za każdym razem, gdy wprowadzany jest nowy typ folii lub zauważalny jest wzrost odpadów w pionowym pakowaczu. Zmiany wilgotności powietrza w poszczególnych porach roku mogą również wymagać dostosowania ustawień pionowego pakowacza, zwłaszcza przy stosowaniu folii wrażliwych na wilgoć.
Tak, starsze modele pionowych maszyn do pakowania w worki mogą osiągnąć znaczne zmniejszenie odpadów dzięki skupieniu się na optymalizacji i konserwacji, choć nie zawsze osiągną poziom wydajności nowszych urządzeń wyposażonych w zaawansowaną automatykę. Starsze pionowe systemy do pakowania w worki korzystają znacznie z szkolenia operatorów, starannej konserwacji oraz precyzyjnych korekt kalibracji. Modernizacja czujników lub ulepszenie żarów zgrzewających w starszej pionowej maszynie do pakowania w worki może dalszo poprawić jej wydajność. Jeśli jednak odpady pozostają nadal na wysokim poziomie mimo tych działań w przypadku starszej pionowej maszyny do pakowania w worki, wymiana sprzętu może ostatecznie okazać się bardziej opłacalna niż dalsze rozwiązywanie problemów.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

