Predstavuje významnú prevádzkovú výzvu pre výrobcov v potravinárskom, farmaceutickom a priemyselnom baliacom sektore. Každý meter odpadovej fólia priamo ovplyvňuje ziskovosť, environmentálnu udržateľnosť a výrobnú efektívnosť. Porozumenie tomu, ako znížiť odpad fólia pri zvislom balíčkovacom stroji, vyžaduje komplexný prístup, ktorý kombinuje znalosti o zariadení, prevádzkovú disciplínu a preventívnu údržbu. Dobrá správa je, že väčšina stratégií na zníženie odpadu fólia je realizovateľná bez väčších kapitálových investícií, čo ich robí dostupnými pre prevádzky všetkých veľkostí. zvislý balíčkovací stroj zvislý balíčkovací stroj
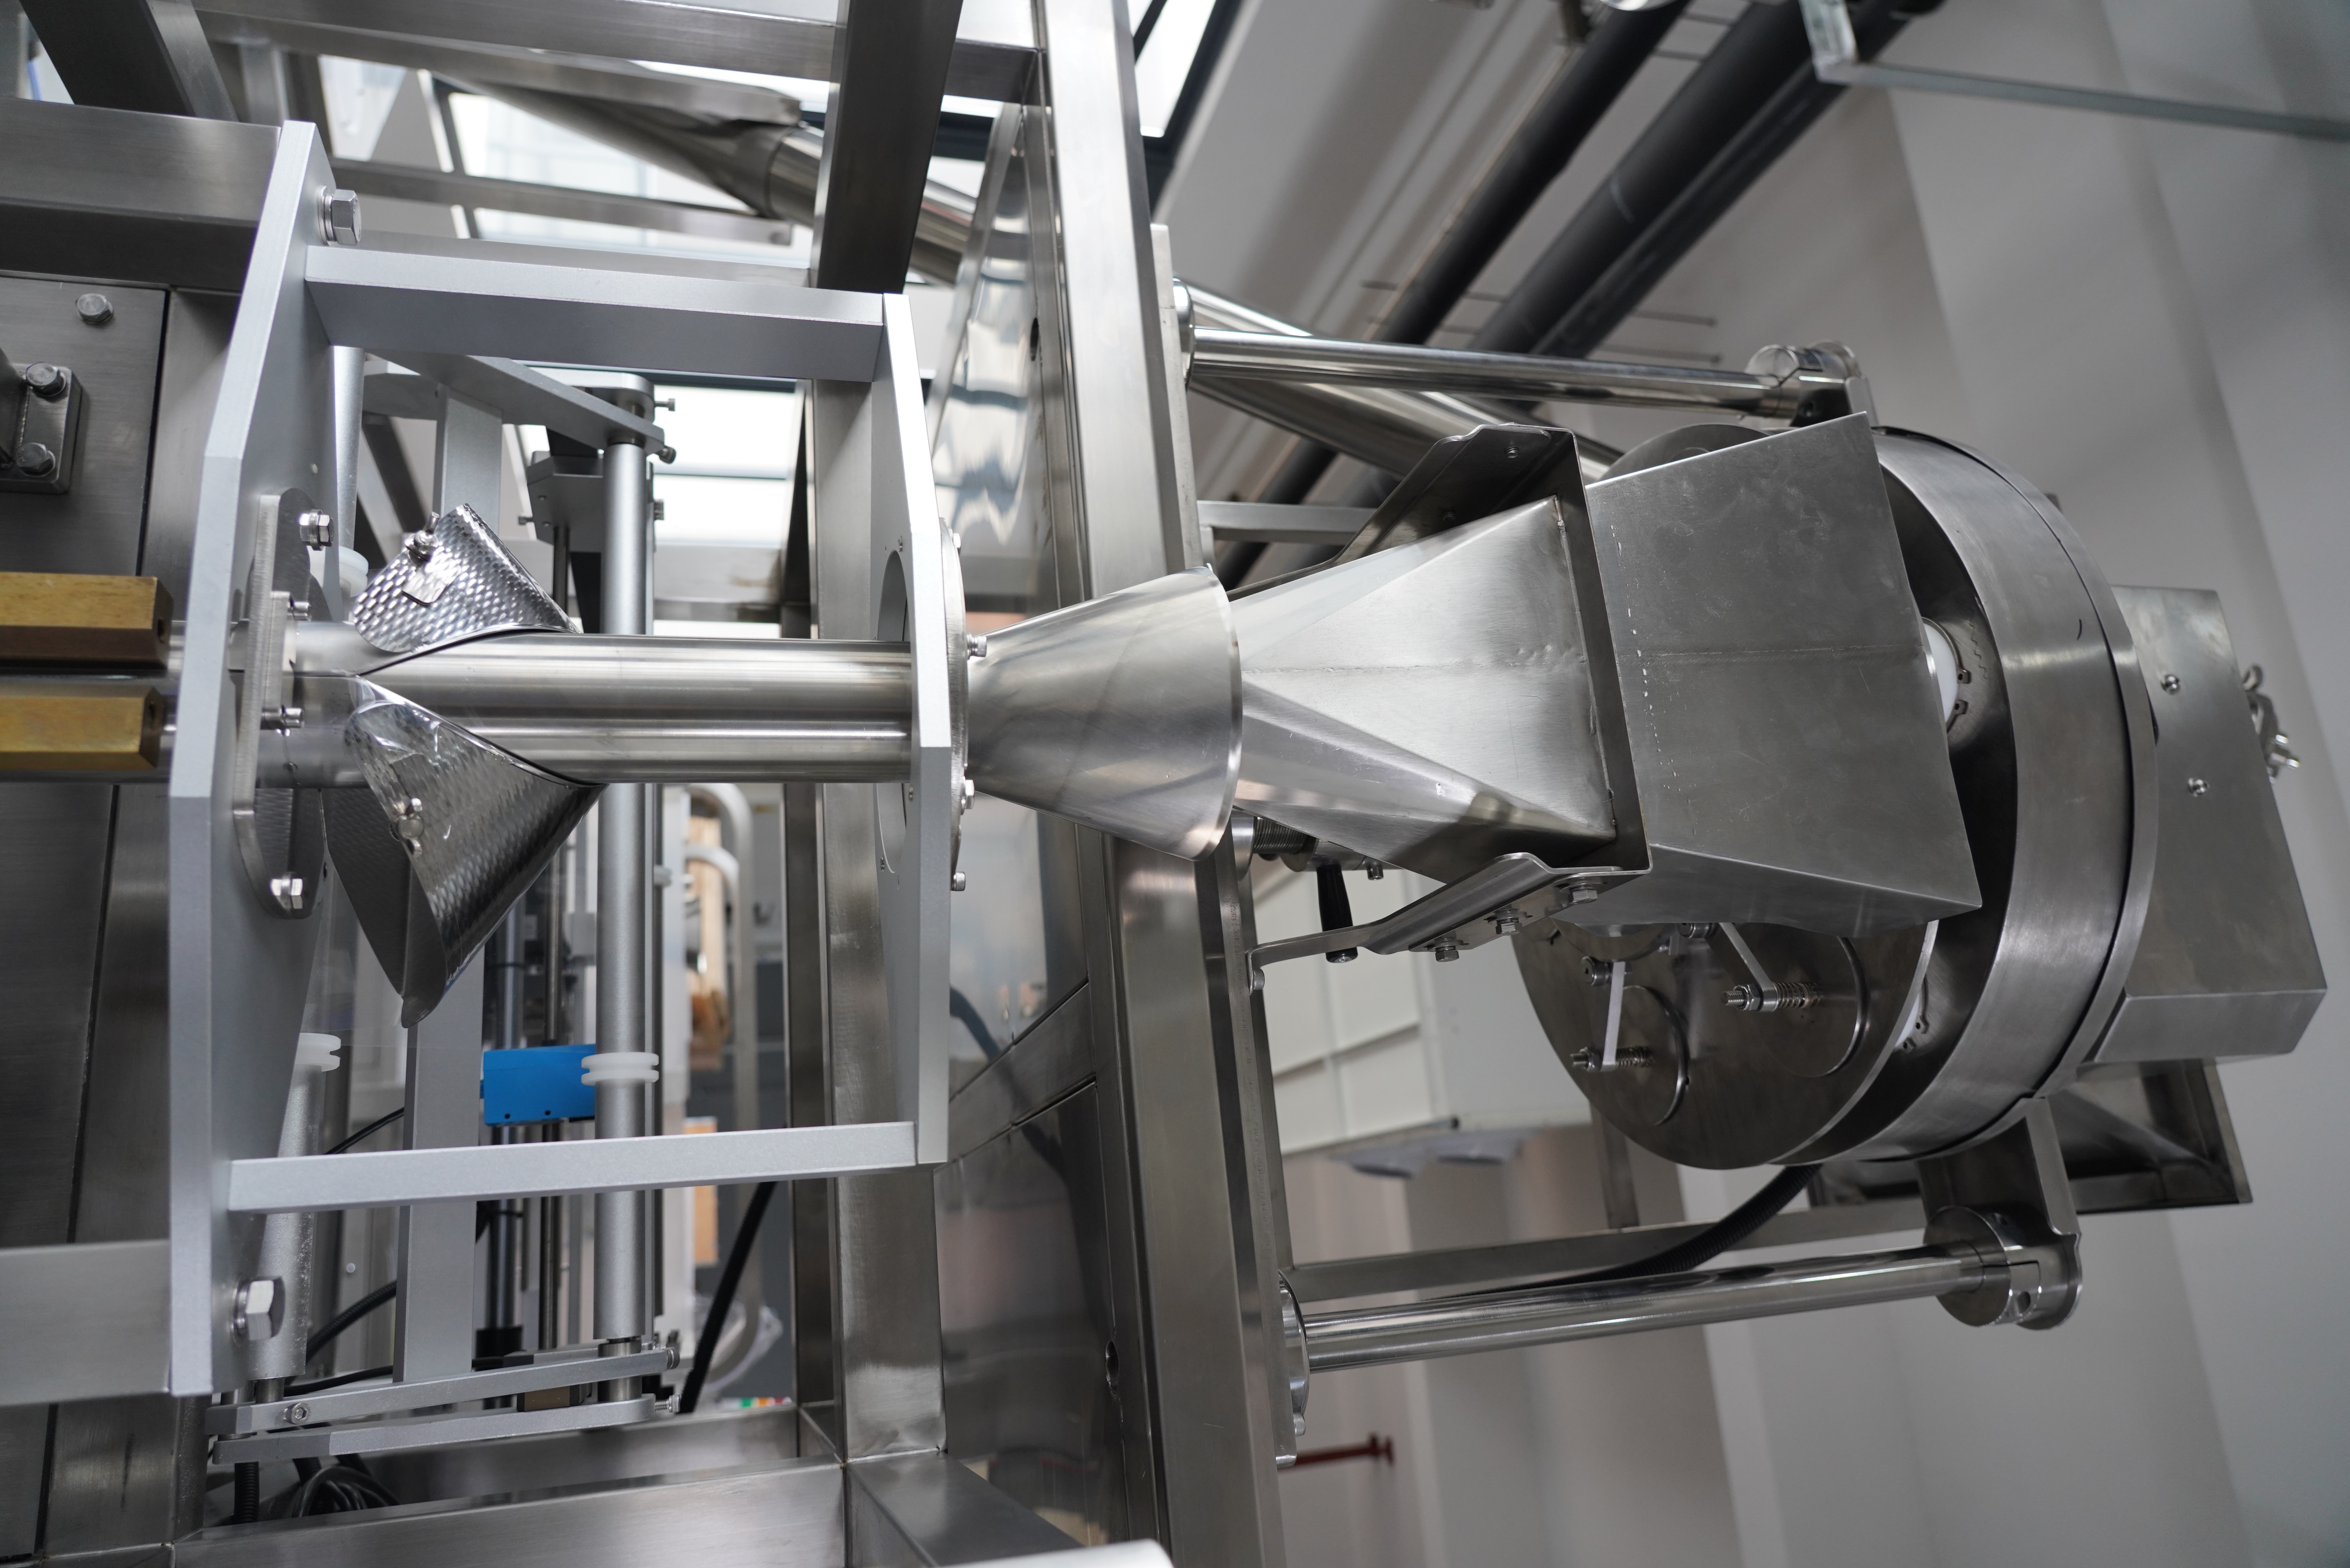
Zvislý balíčkovací stroj pracuje tak, že z nekonečného roláku dodáva fóliu, vytvára z nej rúrku, napĺňa ju výrobkom, uzatvára oba koncové časti a nakoniec jednotlivé balíky oreže. Každý krok tohto procesu prináša možnosti straty fólie spôsobené chybami obsluhy, mechanickou nesúladnosťou alebo nepodľa optimálnych nastavení. Identifikáciou miest, kde dochádza ku strate, a implementáciou cielených riešení môžu výrobcovia výrazne zlepšiť svoje výsledky, pričom súčasne podporujú ciele udržateľnosti.
Pochopte zdroje straty fólie vo vašom zvislom balíčkovacom stroji
Identifikácia bežných miest straty
Odpad z fólia na vertikálnom balíčkovacom stroji sa zvyčajne vyskytuje z piatich hlavných zdrojov: odpad pri štarte počas inicializácie stroja, odpad z orezávania okrajov a poruchy tesnenia, nesúlad rýchlostí medzi podávacím a tesniacim mechanizmom, výliatok výrobku, ktorý spôsobuje čiastočné odmietnutie balenia, a nesprávne spojenie fólie počas výmeny rolí. Každý z týchto zdrojov vyžaduje iné nápravné opatrenia. Odpad pri štarte je takmer nevyhnutný, ale môže sa minimalizovať vhodnými protokolmi predohrievania a predpôkladovým umiestnením fólie. Odpad z orezávania okrajov vzniká, keď vertikálny balíčkovací stroj strihá fóliu s väčšími toleranciami, ako je potrebné – nastavenie, ktoré sa často prehliada počas bežnej prevádzky.
Meranie aktuálnej miery odpadu
Pred implementáciou stratégií na zníženie odpadu si stanovte východiskovú úroveň množstva odpadu vašej zvislej balickej strojovej jednotky. Zaznamenajte spotrebu fólia vzhľadom na skutočný výstup balení počas jedného výrobného týždňa, pričom zohľadnite výpadky spôsobené výmenou nastavení. Vypočítajte odpad ako percentuálny podiel z celkovej spotrebovanej fólia. Väčšina výrobcov zistí, že typická úroveň odpadu je 3 až 7 percent, avšak optimalizované prevádzky dosahujú len 1 až 2 percent. Toto meranie sa stáva vaším referenčným bodom na posúdenie účinnosti opatrení vykonaných na vašej zvislej balickej strojovej jednotke. Pravidelné monitorovanie bráni nezbadateľnému postupnému nárastu úrovne odpadu.
Prevádzková optimalizácia vašej zvislej balickej strojovej jednotky
Jemné nastavenie napätia fólia a zarovnanie rýchlosti
Najvýznamnejším faktorom zníženia odpadu fólia na zvislom balíčkovacom stroji je udržiavanie presného napätia po celej dĺžke dráhy fólia. Nadmerné napätie spôsobuje vrásky, nesprávne podávanie a predčasné poruchy zvarov, čo všetko prispieva k odpadu. Nedostatočné napätie umožňuje povolenie fólia, čo vedie k chybám pri sledovaní polohy a zahnutiu okrajov. Napätie fólia na vašom zvislom balíčkovacom stroji by sa malo nastaviť podľa hrúbky, šírky a typu materiálu fólia. Spolupracujte so svojím dodávateľom fólia, aby ste potvrdili optimálne rozsahy napätia konkrétne pre váš materiál. Okrem toho sa uistite, že rýchlosť podávania zvislého balíčkovacieho stroja presne zodpovedá rýchlosti uzatvárania zvarových čelistí; nesúlad medzi týmito rýchlosťami spôsobuje medzery a neúplné zvary, čo núti odmietnuť balenie.
Kvalita zvarov a regulácia teploty
Tesnosť uzáveru priamo určuje, či balenia prejdú kontrolou kvality alebo sa stanú odpadom. Pre váš zvislý balíkovač musí byť teplota uzáveru kalibrovaná na konkrétny typ fóliového materiálu, nie nastavená na všeobecnú predvolenú hodnotu. Mnohí obsluhoví pracovníci nastavujú teplotu uzáveru vyššie, ako je potrebné, čo spôsobuje zníženie pevnosti fólie a zvyšuje jej krehkosť, čo vedie k poruchám po uzatvorení. Zavedenie zdokumentovanej rutiny kalibrácie teploty pre každú výmenu výrobku na vašom zvislom balíkovači.
Údržba a starostlivosť o zariadenie na zníženie odpadu pri zvislom balíkovači
Plány preventívnej údržby
Degradácia vybavenia je jednou z hlavných príčin zvýšenia odpadu fólia na vertikálnom balení. Opotrebované valčeky, nesprávne zarovnané tesniace čeľuste a hromadenie nečistôt všetky prispievajú k strate výkonu. Zavedte plán preventívnej údržby, ktorý zahŕňa týždenné čistenie dráhy fólia, mesačnú kontrolu valčekov a ložísk a štvrťročnú verifikáciu zarovnania tesniacich čeľustí na vašom vertikálnom balení. Vedite podrobné záznamy o údržbe, aby ste mohli prepojiť akýkoľvek vzostupný trend v mierach odpadu s stavom vybavenia. Mnohé moderné modely vertikálnych balenie obsahujú diagnostické systémy založené na senzoroch, ktoré upozorňujú obsluhu na opotrebovanie komponentov ešte pred výskytom porúch, preto sa uistite, že tieto systémy aktívne monitorujete.
Inšpekcia a čistenie dráhy fólia
Prach, zvyšky produktu a úlomky fólia sa hromadia pozdĺž dráhy fólia vo vašom vertikálnom balíčkovacom stroji, čo spôsobuje chyby pri sledovaní polohy fólia a poškodenie okrajov. Zavedte denný režim čistenia, ktorý zahŕňa odvzdušnenie všetkých oblastí vodičov fólia stlačeným vzduchom a odstránenie akéhokoľvek cudzieho materiálu. Venujte osobitnú pozornosť tvaremu límecu a oblasti tesniacich čeľustí, kde sa nečistoty na vertikálnych balíčkovacích strojoch najčastejšie hromadia. Čistá dráha fólia zníži trenie, zlepší sledovanie polohy fólia a predĺži životnosť zariadenia. Mnohé prevádzky, ktoré pôvodne zaznamenávali problémy s odpadom, dosiahli okamžité zlepšenie len prísne dodržiavaním protokolov čistenia dráhy fólia na svojom vertikálnom balíčkovacom stroji.
Výber materiálu a osvedčené postupy manipulácie s fóliou
Výber kompatibility fólia
Nie všetky fóliové materiály sa rovnako dobre správajú na každom zvislom balíčkovacom stroji. Niektoré materiály sú z povahy veci viac náchylné na chyby pri sledovaní polohy, tvorbu štatického náboja alebo poruchy zvarov. Spolupracujte so svojím dodávateľom fólií a výrobcom zvislého balíčkovacieho stroja, aby ste overili, či je vybraná trieda fólia optimalizovaná pre vaše konkrétne zariadenie. Tenšie fóliové materiály sa zvyčajne viac plýtvajú na zvislom balíčkovacom stroji kvôli vyššej citlivosti na zmeny napätia a kolísanie teploty pri zváraní. Ak je výber fólie ovplyvnený snahou o zníženie nákladov, uistite sa, že úspory sa neprevedú na vyššiu mieru odpadu, ktorá by kompenzovala výhodu nižších materiálových nákladov. Pred objednaním veľkých objemov požiadajte o skúšobné behy s novými typmi fólií na vašom zvislom balíčkovacom stroji.
Ukladanie a príprava pred spustením
Podmienky skladovania fólie výrazne ovplyvňujú jej výkon na zvislom balíčkovacom stroji. Materiály citlivé na vlhkosť počas nevhodného skladovania absorbovajú vlhkosť, čo spôsobuje problémy so štatikou a uzatváraním. Fóliové kotúče uchovávajte v prostredí s regulovanou teplotou a vlhkosťou, ideálne pri relatívnej vlhkosti 40 až 60 percent. Pred použitím fólie na zvislom balíčkovacom stroji ju nechajte aklimatizovať v balíčkovom prostredí aspoň 24 hodín. Počas nastavovania kotúča na zvislom balíčkovacom stroji sa uistite, že fólia beží rovno a je centrovane umiestnená, predtým než spustíte výrobu; nesprávne zarovnanie na začiatku spôsobuje postupné odpadovanie počas celého behu.
Školenie obsluhy a štandardná práca
Školiace programy založené na kompetenciách
Schopnosti operátora priamo ovplyvňujú mieru odpadu na zvislom balíčkovacom stroji. Aj stroje v dokonalej kondícii generujú nadmerné množstvo odpadu, ak operátori nemajú primerané školenie. Vypracujte štruktúrovaný program školenia, ktorý bude pokrývať nastavenie zvislého balíčkovacieho stroja, úpravu rýchlosti a napätia, postupy pre výmenu nástrojov a odstraňovanie porúch. Zahrňte aj praktické cvičenia, počas ktorých môžu operátori pod dohľadom upravovať nastavenia vášho zvislého balíčkovacieho stroja. Certifikačné programy, ktoré overujú odbornú spôsobilosť pred samostatným prevádzkovaním stroja, sa ukázali ako účinné prostriedky na zníženie odpadu. Školenie obnovujte každý štvrťrok, najmä keď do zvislého balíčkovacieho stroja uvádzate nové druhy fólií alebo výrobkov.
Technológia a monitorovanie RIEŠENIA
Sledovanie výkonnosti v reálnom čase
Moderné zvislé bagrovacie systémy čoraz viac zahŕňajú integrované funkcie monitorovania a zhromažďovania údajov. Tieto systémy sledujú kľúčové ukazovatele výkonnosti, vrátane spotreby fólia, počtu balíkov, trvania výpadkov a chybných výrobkov. Analýzou týchto údajov môžete presne určiť, kedy sa zvyšuje odpad, a tento nárast spojiť so špecifickými výrobkami, smenami alebo environmentálnymi podmienkami. Táto prehľadnosť umožňuje rýchle zásahy ešte pred tým, ako sa problém s odpadom zhorší. Niektoré pokročilé systémy v zvislých bagrovacích strojoch dokážu automaticky upravovať napätie a teplotu na základe spätnej väzby v reálnom čase, čím výrazne znížia variabilitu odpadu spôsobenú ľudským faktorom.
Preventívna analytika a prediktívna údržba
Vedúci výrobcovia dnes využívajú algoritmy prediktívnej údržby, ktoré predpovedajú poruchy komponentov na zvislom balíčkovacom stroji ešte pred ich výskytom. Sledovaním vzorov vibrácií, teplotných trendov a časov cyklov tieto systémy dokážu upozorniť tímy zodpovedné za údržbu na degradáciu, ktorá by inak zvýšila odpad. Implementácia základných analytických nástrojov na vašom zvislom balíčkovacom stroji nepotrebuje drahé nové vybavenie; mnoho starších strojov sa dá doplniť cenovo dostupnými senzormi a softvérovými riešeniami, ktoré zabezpečujú významné zníženie odpadu prostredníctvom predčasného predchádzania poruchám.
Často kladené otázky
Aké je typické zníženie odpadu dosiahnuteľné optimalizáciou zvislého balíčkovacieho stroja?
Výrobcovia, ktorí implementujú komplexnú optimalizáciu zvislého balíčkovacieho stroja, zvyčajne znížia odpad o 40 až 60 percent počas prvých troch mesiacov. Prevádzky, ktoré pôvodne pracovali s odpadom 5 percent, často dosiahnu odpad 2 percent alebo menej prostredníctvom zlepšenej kalibrácie závesov, školenia obsluhy a preventívnej údržby. Presné zlepšenie závisí od východiskovej miery odpadu, veku zariadenia a záväzku udržiavať nové postupy. Niektoré najlepšie prevádzky využívajúce zvislý balíčkovací stroj dosahujú mieru odpadu pod 1 percent.
Ako často by som mal znova kalibrovať nastavenia na mojom zvislom balíčkovacom stroji?
Frekvencia prekalibrácie vašej zvislej balickej strojovej jednotky závisí od výrobného objemu a frekvencie výmeny výrobných nastavení. Pri vysokovýkonných prevádzkach by sa mali týždenne overovať teplota zvaru a nastavenia napätia fólie, najmä pri prechode medzi rôznymi typmi fólií alebo veľkosťami výrobkov. Pri nízkovýkonných prevádzkach je možné prekalibráciu vykonať raz mesačne. Okamžitá prekalibrácia je potrebná vždy, keď zavádzate nový typ fólie alebo si všimnete zvýšenie odpadu na vašej zvislej balickej strojovej jednotke. Zmeny vlhkosti vzduchu v priebehu ročných období môžu tiež vyžadovať úpravy nastavení na vašej zvislej balickej strojovej jednotke, najmä pri fóliách citlivých na vlhkosť.
Môžu staršie modely zvislých balicích strojov dosiahnuť rovnaké zníženie odpadu ako novšie stroje?
Áno, staršie modely zvislých balíčkových strojov môžu dosiahnuť významné zníženie odpadu prostredníctvom cieľovej optimalizácie a údržby, hoci nemusia dosiahnuť výkonnostné úrovne novších zariadení s pokročilou automatizáciou. Staršie zvislé balíčkové systémy veľmi profitujú z odbornej prípravy obsluhy, dôkladnej údržby a presných kalibračných nastavení. Dopolnenie senzorov alebo modernizácia tesniacich čeľustí na staršom zvislom balíčkovom stroji môže ďalšie zlepšiť jeho výkon. Ak sa však odpad na staršom zvislom balíčkovom stroji stále udržuje na vysokej úrovni napriek týmto opatreniam, nahradenie zariadenia sa nakoniec môže ukázať ako cenovo výhodnejšie než ďalšie odstraňovanie porúch.

 EN







