 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/27
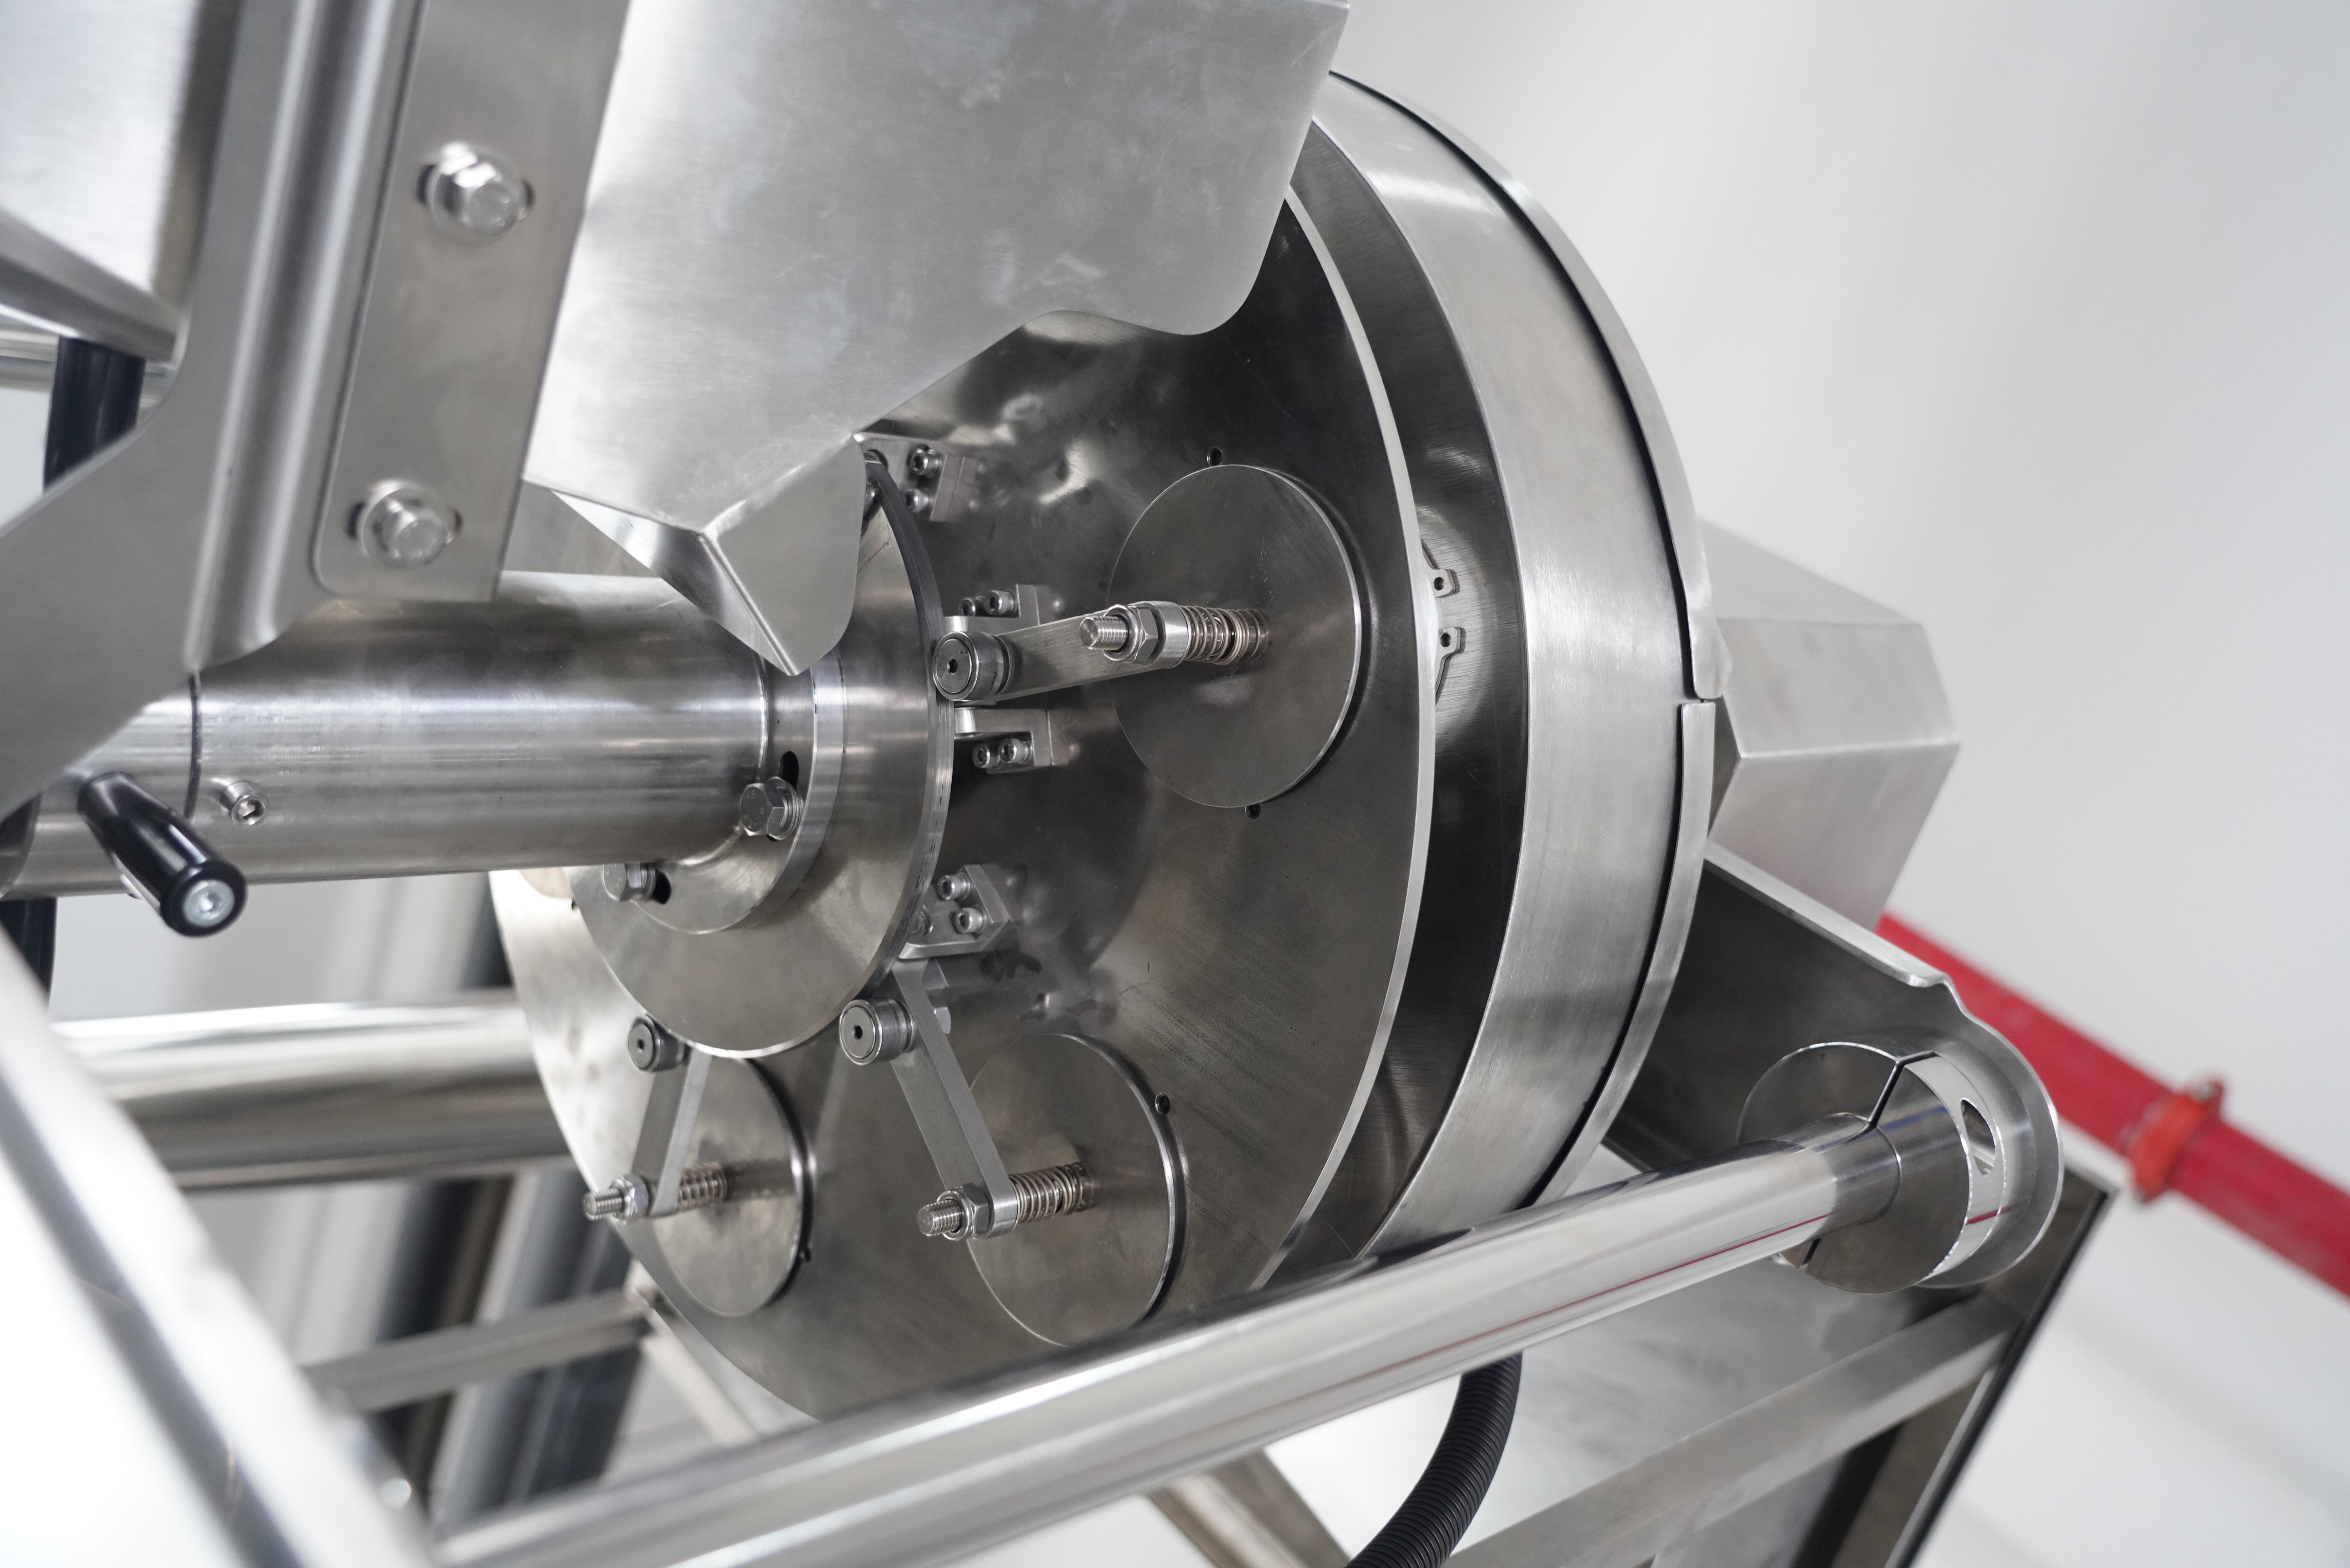
フィルム詰まりは、あらゆる 垂直型詰め込みシール機 の操作者にとって最も生産性を損なう課題の一つです。包装工程中にフィルムが詰まったり、ねじれたり、位置がずれたりすると、即座に生産が停止し、高額なダウンタイムと材料の無駄が発生します。フィルム詰まりの根本原因を理解し、予防的な対策を講じることは、縦型フォーム・フィル・シール機の運用を担当するすべての方にとって不可欠です。本ガイドでは、実践的で即効性のある方法を紹介し、あなたのVFFS機が常に安定して稼働し、フィルムがすべての工程でスムーズに送られるよう支援します。
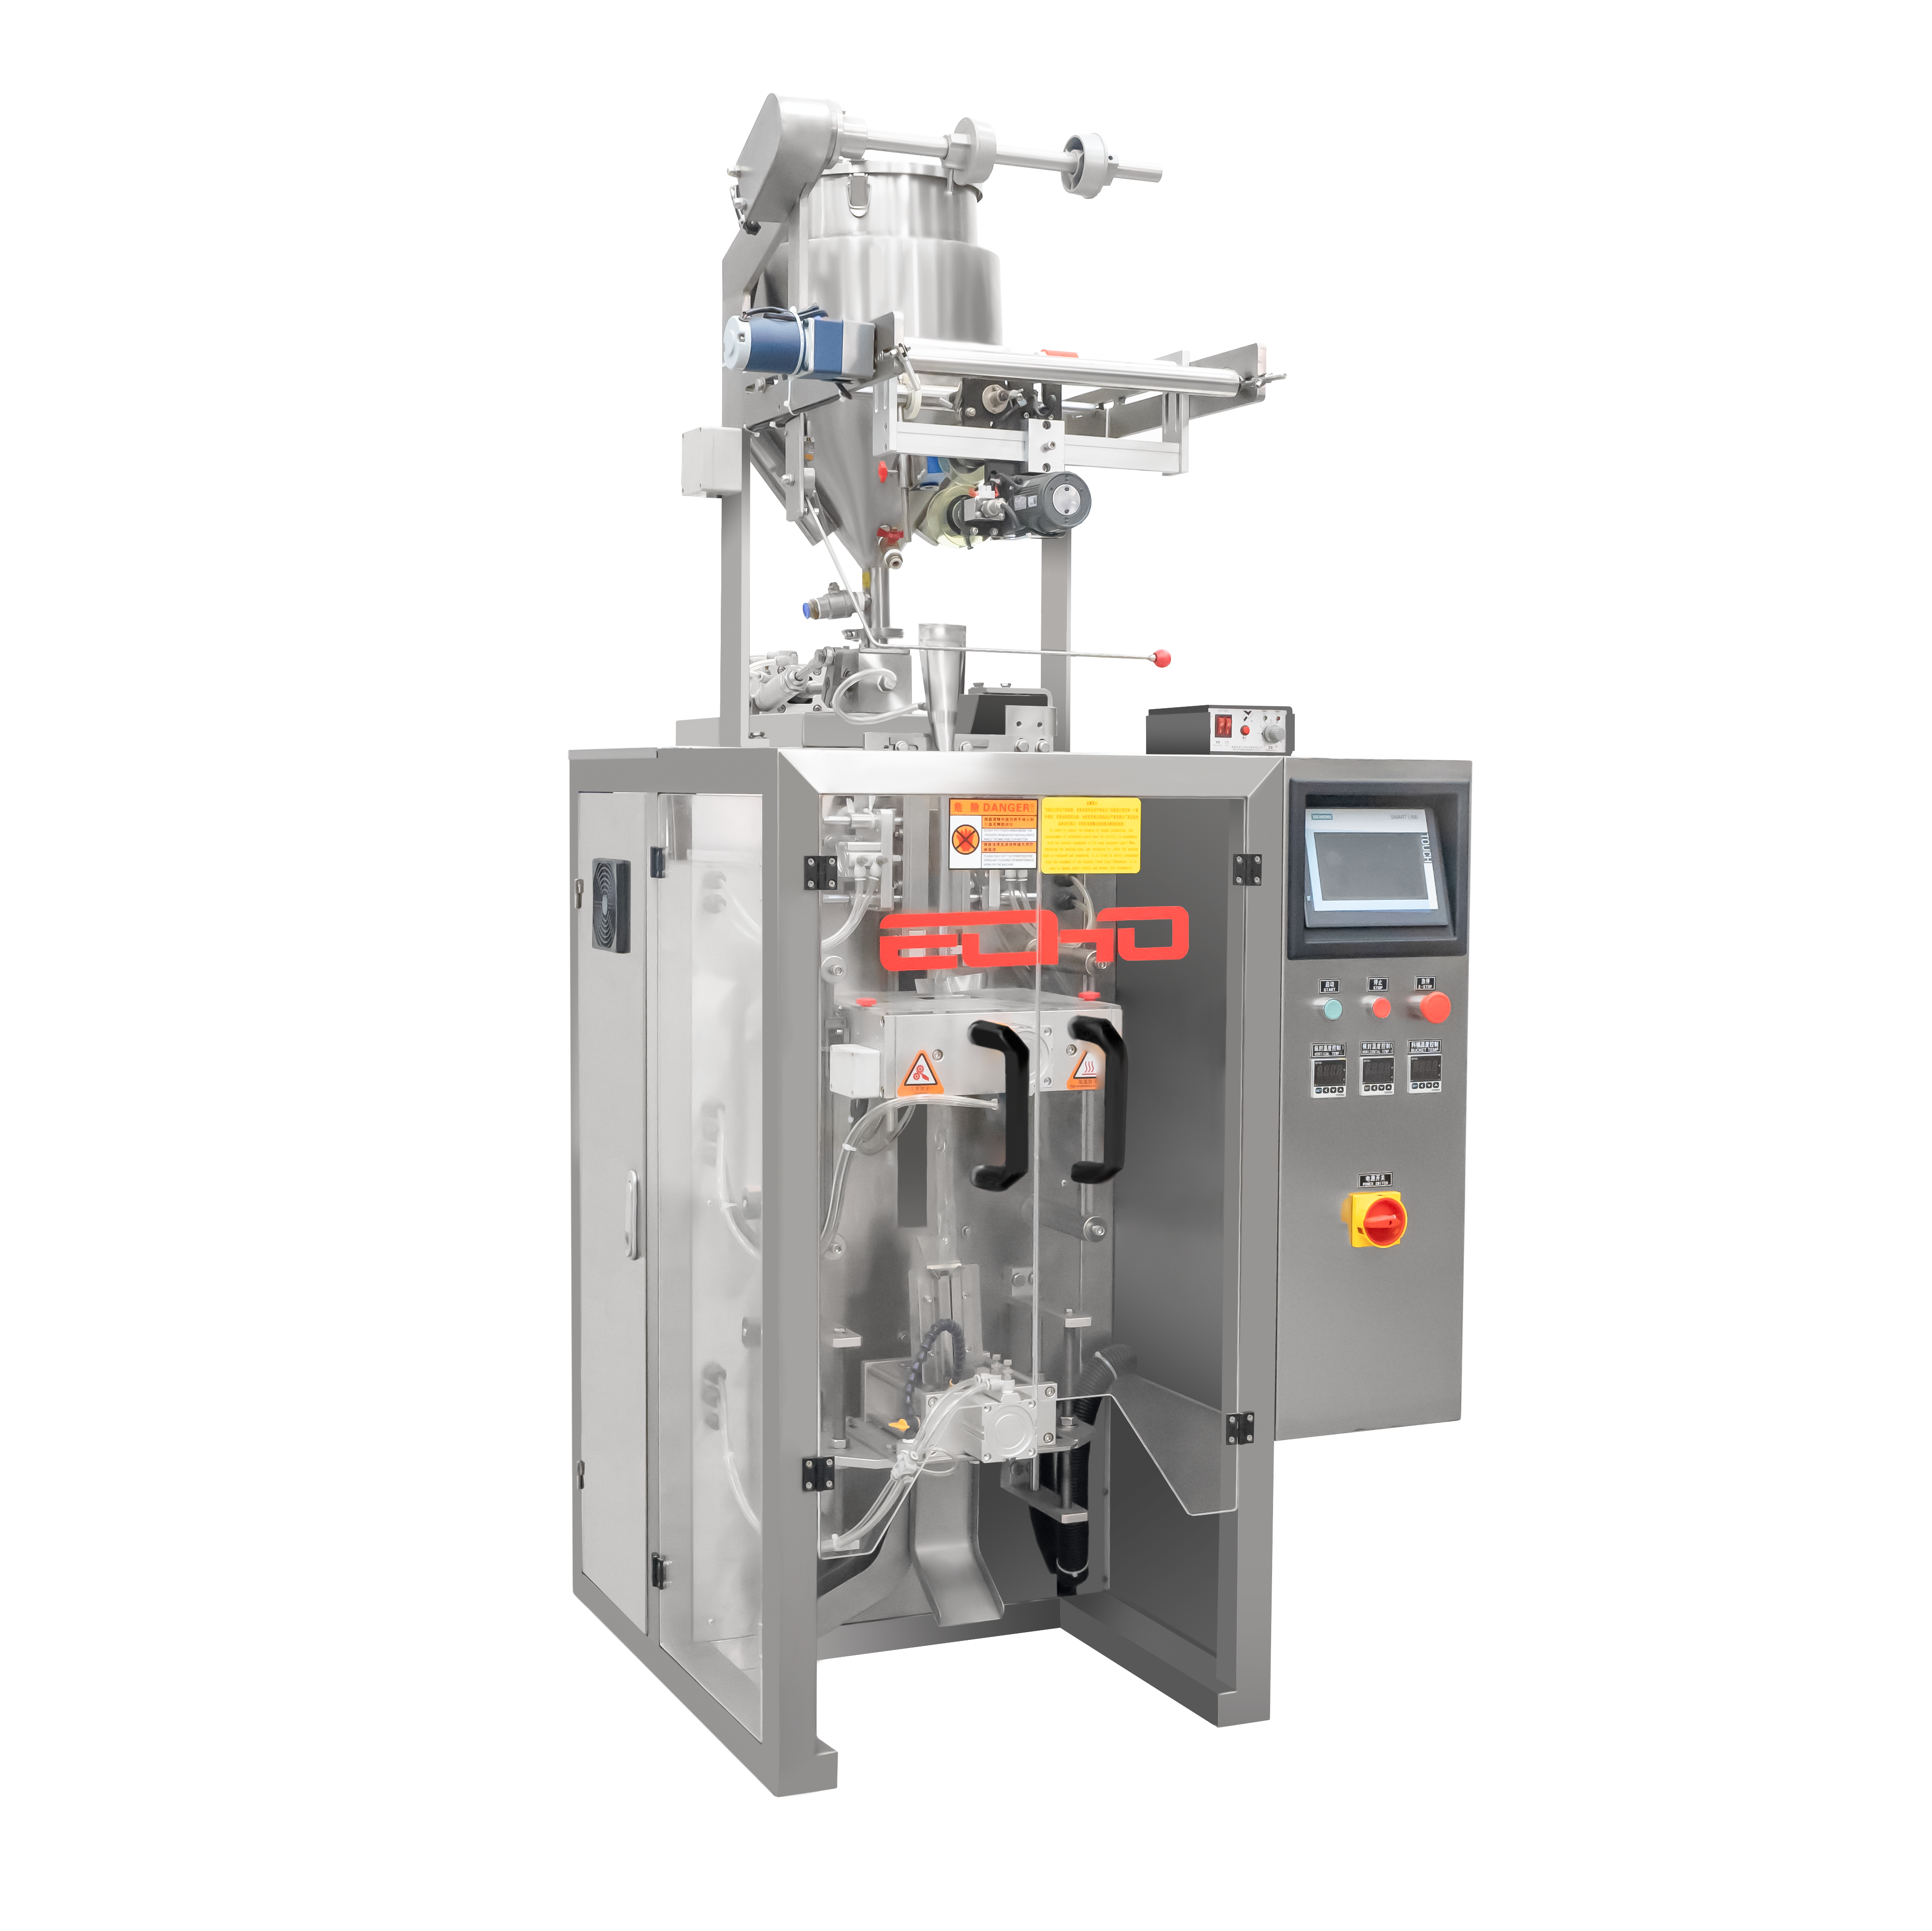
縦型フィルム製袋充填密封機は、正確なフィルム張力、アライメント、送り機構に依存して信頼性高く動作します。いずれかの部品がキャリブレーションから外れたり、汚染されたりすると、すぐにフィルム詰まりが発生します。その経済的影響は、単なる一時的な停止にとどまらず、繰り返される詰まりによって製品品質が損なわれ、機械部品に過度な負荷がかかり、生産スケジュールが乱れるなど、多方面に及びます。トラブル対応よりも、事前の予防に時間を投資することで、操作員はこうした事象を大幅に減らし、縦型フィルム製袋充填密封機の使用寿命を延ばすことができます。
フィルムの詰まりの主な原因は、縦型フォーム・フィル・シール機におけるフィルムの位置ずれです。フィルムガイドレール、ローラー、または駆動部品が正しい位置からずれると、フィルムの走行パスが歪み、端部が引っ掛かったり、しわになったりします。わずか数十分の1ミリメートル程度の小さなずれでも、詰まりを引き起こすことがあります。定期的に位置合わせを確認することで、フィルムが横方向へのズレや引っかかりなく、縦型フォーム・フィル・シール機内をまっすぐ送られるようになります。
縦型フォーム・フィル・シール機のローラーが摩耗または損傷している場合も、フィルムの詰まりに大きく寄与します。ローラーが劣化すると、平らな部分(フラットスポット)や凹凸のある表面、あるいはグリップ力の低下などが生じ、フィルムが滑ったり、しわになったりします。各ローラーを点検し、亀裂、溝状の摩耗、光沢の消失などの摩耗兆候が見られたら、速やかに交換してください。ローラーの適切な保守管理により、多くのフィルム詰まりを、縦型フォーム・フィル・シール機の運転サイクルに支障をきたす前に防ぐことができます。
フィルムの張力が不適切であることも、縦型フォーム・フィル・シール機における詰まりの主な原因の一つです。張力が緩すぎるとフィルムがたるんでしわになり、逆に強すぎると破れたり、不均一に伸びたりします。最適な張力設定は、フィルムの厚さ、幅、材質によって異なります。推奨張力範囲については、縦型フォーム・フィル・シール機の取扱説明書を確認してください。また、起動時およびフィルム材質を変更した後には、張力計を用いて設定値を実際に確認しましょう。
フィルムの品質が劣っていると、縦型フォーム・フィル・シール機における張力関連の問題がさらに悪化します。厚みにばらつきがある、表面に汚れが付着している、あるいは製造上の欠陥があるフィルムは、破れやすくなったり、機械に引っかかりやすくなったりします。信頼性の高いサプライヤーからフィルムを調達し、入荷したロールは目視で明らかな欠陥がないか必ず確認してください。また、温度・湿度を管理された環境でフィルムを保管することで、吸湿や寸法変化を防ぎ、フィードシステム作動時の詰まりを未然に防止できます。
汚染は、あらゆる縦型フィル・フォーム・シール機において、知らず知らずのうちに詰まりを引き起こす要因です。ほこり、製品残渣、接着剤の付着がフィルムガイド、ローラー、センサーに蓄積し、フィルムの移動を不安定にする引っかかりや摩擦を生じさせます。縦型フィル・フォーム・シール機のフィルムと接触するすべての表面について、週1回の清掃スケジュールを実施してください。精密部品を傷つけないよう、柔らかいブラシとエアブローで汚れを取り除きます。特に、粒子が隠れやすく、長期間にわたって堆積しやすいガイド壁面やローラーの溝には注意を払ってください。
縦型フォーム・フィル・シール機における可動部品の潤滑は、同様に極めて重要です。潤滑が不十分なローラーやベアリングではフィルムの移動が抵抗を受け、スリップや詰まりが発生しやすくなります。メーカーが指定する潤滑剤(通常は軽量機械油または指定されたベアリンググリース)を、ご使用の縦型フォーム・フィル・シール機の機種に応じて定められた量だけ使用してください。過剰な潤滑はホコリを吸着させ、粘着性の堆積物を生じるため、必ず指定通りに実施してください。適切な潤滑は機械的摩擦を低減し、すべてのサイクルにおいてフィルムの搬送を安定させます。
現代の縦型フィルム成形充填密封機(VFFS)では、光学式および機械式センサーを用いてフィルムの位置を検出し、それに応じた調整を自動的に実行します。センサーのキャリブレーションがずれると、モーターや張力制御装置に誤った信号が送られ、フィルムの動きが不安定になったり、詰まりが発生したりします。VFFS機のセンサー応答性は、テスト用フィルムを走行させ、印合精度を観察することで、四半期ごとに点検してください。ずれが確認された場合は、機器の取扱説明書に記載された手順に従って再キャリブレーションを行ってください。
フィルムの通路を視覚的に点検することにより、VFFS機で重大な詰まりが発生する前に早期の異常兆候を把握できます。フィルムが各工程を通過する際に、斜め走行、波打ち、幅方向の張力不均一などの現象がないかを確認してください。また、フィルムの端部がガイドマークに対して常に一定の位置で揃っているかもチェックしましょう。日常点検時に軽微なずれを早期に発見できれば、詰まりが発生する前に適切な調整を行うことができます。
チームが各シフトをどのように始めるかは、縦型フォーム・フィル・シール機における詰まりの発生頻度に大きく影響します。毎日の作業開始前には、冷間起動テストを実施してください:生産を開始する前に、無負荷状態で低速運転し、フィルムを機械に通してスムーズな動きを確認します。この工程により、生産遅延を引き起こす可能性のあるアライメント不良や機械的不具合を事前に検出できます。フィルムは意図的に、かつ均一に送り込み、急な引っ張りを避けます。こうした動作はフィルムのたるみや、縦型フォーム・フィル・シール機における誤った張力検知を招く原因となります。
フィルムロールの適切な装着は、縦型フォーム・フィル・シール機における詰まりを多く防ぎます。ロールが支持シャフトの中央に正確に装着され、軸方向の遊びやガタツキがないことを確認してください。緩んだロールは不均一な巻き取りと張力変動を引き起こし、フィルムが縦型フォーム・フィル・シール機へ進入する際の安定性を損ないます。ご使用の縦型フォーム・フィル・シール機の機種に合わせて設計されたセンター用ブッシングおよびエンドフランジを用いて、ロールを確実に固定してください。
縦型フォーム・フィル・シール機の運転速度を、フィルム搬送能力を超えて高速化すると、詰まりのリスクが直接的に高まります。すべての縦型フォーム・フィル・シール機には、駆動システムが一定の張力を維持できなくなる、あるいはフィルム通路が安定しなくなるといった限界点を超える最大フィルム速度が定められています。使用するフィルムの厚さや材質ごとに、機械の最大許容速度を確認し、絶対にそれを超えないでください。安全マージンを確保し、負荷変動への余裕を持たせるため、最大許容速度の85~90%で運転することを推奨します。
製品の充填重量およびそのばらつきは、縦型フォーム・フィル・シール機におけるフィルム詰まりに影響を与えます。充填重量が不均一だと、袋の成形がアンバランスになり、フィルムの張力が変化して詰まりを引き起こします。各袋が縦型フォーム・フィル・シール機のシールステーションに到達する前に、充填装置が一定量を正確に供給していることを確認してください。充填重量にばらつきがあると、フィルムの走行経路が補正を試みるため、運転の安定性が低下し、詰まりが発生しやすくなります。
機械的なアライメント不良が、縦型フォーム・フィル・シール機におけるフィルム詰まりの最も一般的な原因です。フィルムガイド、ローラー、または駆動系の位置がわずかにずれただけでも、フィルムの走行経路が不安定になり、エッジが引っ掛かったり、たるんだりして詰まりが発生します。定期的なアライメント点検およびセンサーのキャリブレーションにより、現代の縦型フォーム・フィル・シール機では、大多数の詰まり事故を未然に防ぐことができます。
縦型フォーム・フィル・シール機の予防保守スケジュールには、フィルムと接触するすべての面を毎週清掃すること、潤滑状態を毎月点検すること、センサーのキャリブレーションを四半期ごとに再調整することが含まれます。また、生産中のフィルム張力およびフィルム通路の位置合わせについては、毎日の目視点検を実施することで、詰まりに至る前の初期兆候を早期に発見できます。こうした定期的な保守作業により、ダウンタイムが大幅に削減され、縦型フォーム・フィル・シール機の信頼性の高い稼働寿命が延長されます。
はい、フィルムの品質は、縦型フォーム・フィル・シール機における詰まりに直接影響します。厚みが不均一なフィルムや表面に欠陥があるもの、あるいは汚染されたフィルムは、縦型フォーム・フィル・シール機内で破れたり、たるんだり、引っかかりやすくなります。信頼性の高いサプライヤーからフィルムを調達し、入荷したロールを欠陥の有無で点検したうえで、寸法安定性を保つため、温湿度が制御された環境で保管してください。高品質なフィルムは、縦型フォーム・フィル・シール機へスムーズに供給され、詰まりによる生産停止を大幅に低減します。







