 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/10/27
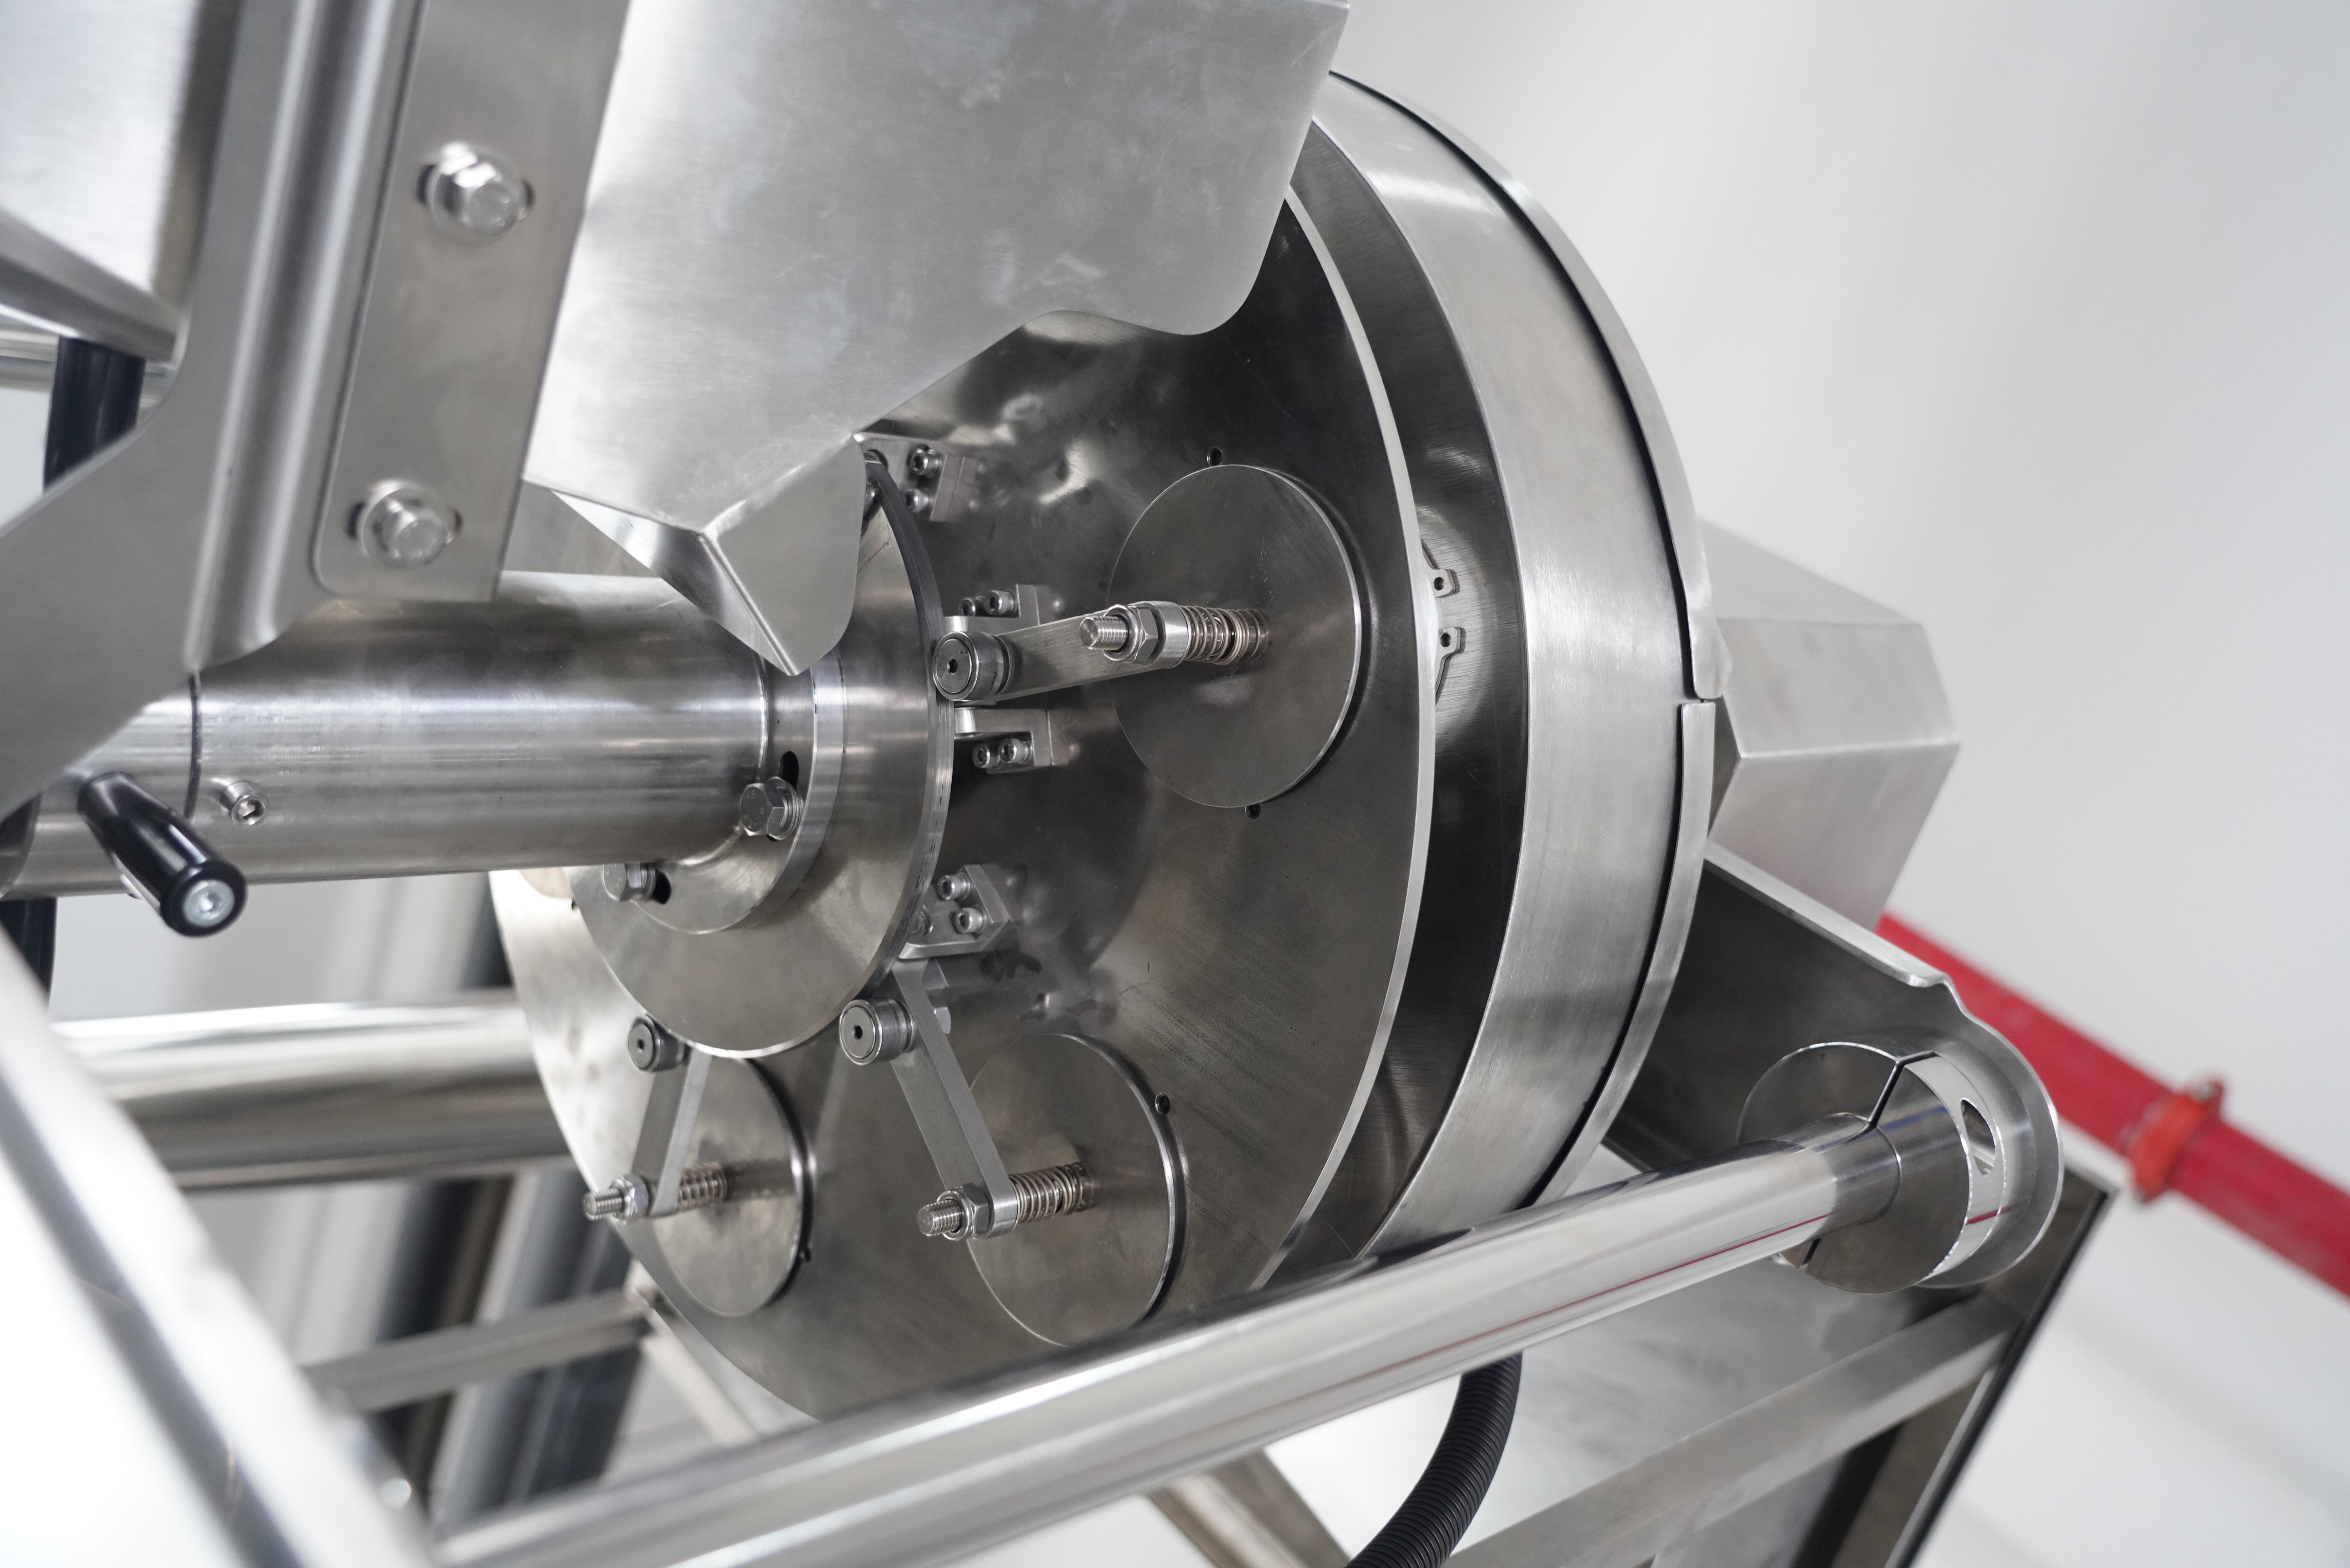
Zakleszczenia folii stanowią jedno z najbardziej uciążliwych wyzwań stawianych operatorom każdej maszyna do pionowego formowania, wypełniania i hermetyzacji . Gdy folia zakleszcza się, skręca lub przesuwa się z położenia podczas cyklu pakowania, produkcja natychmiast się zatrzymuje, powodując kosztowny simply downtime oraz marnowanie materiału. Zrozumienie przyczyn zakleszczeń folii oraz wdrożenie strategii zapobiegawczych jest kluczowe dla każdego, kto zarządza pracą maszyny do pionowego formowania, napełniania i zamykania. W tym przewodniku przedstawiono praktyczne, skuteczne metody zapewniające nieprzerwaną pracę maszyny VFFS oraz swobodne przemieszczanie się folii w każdym cyklu.
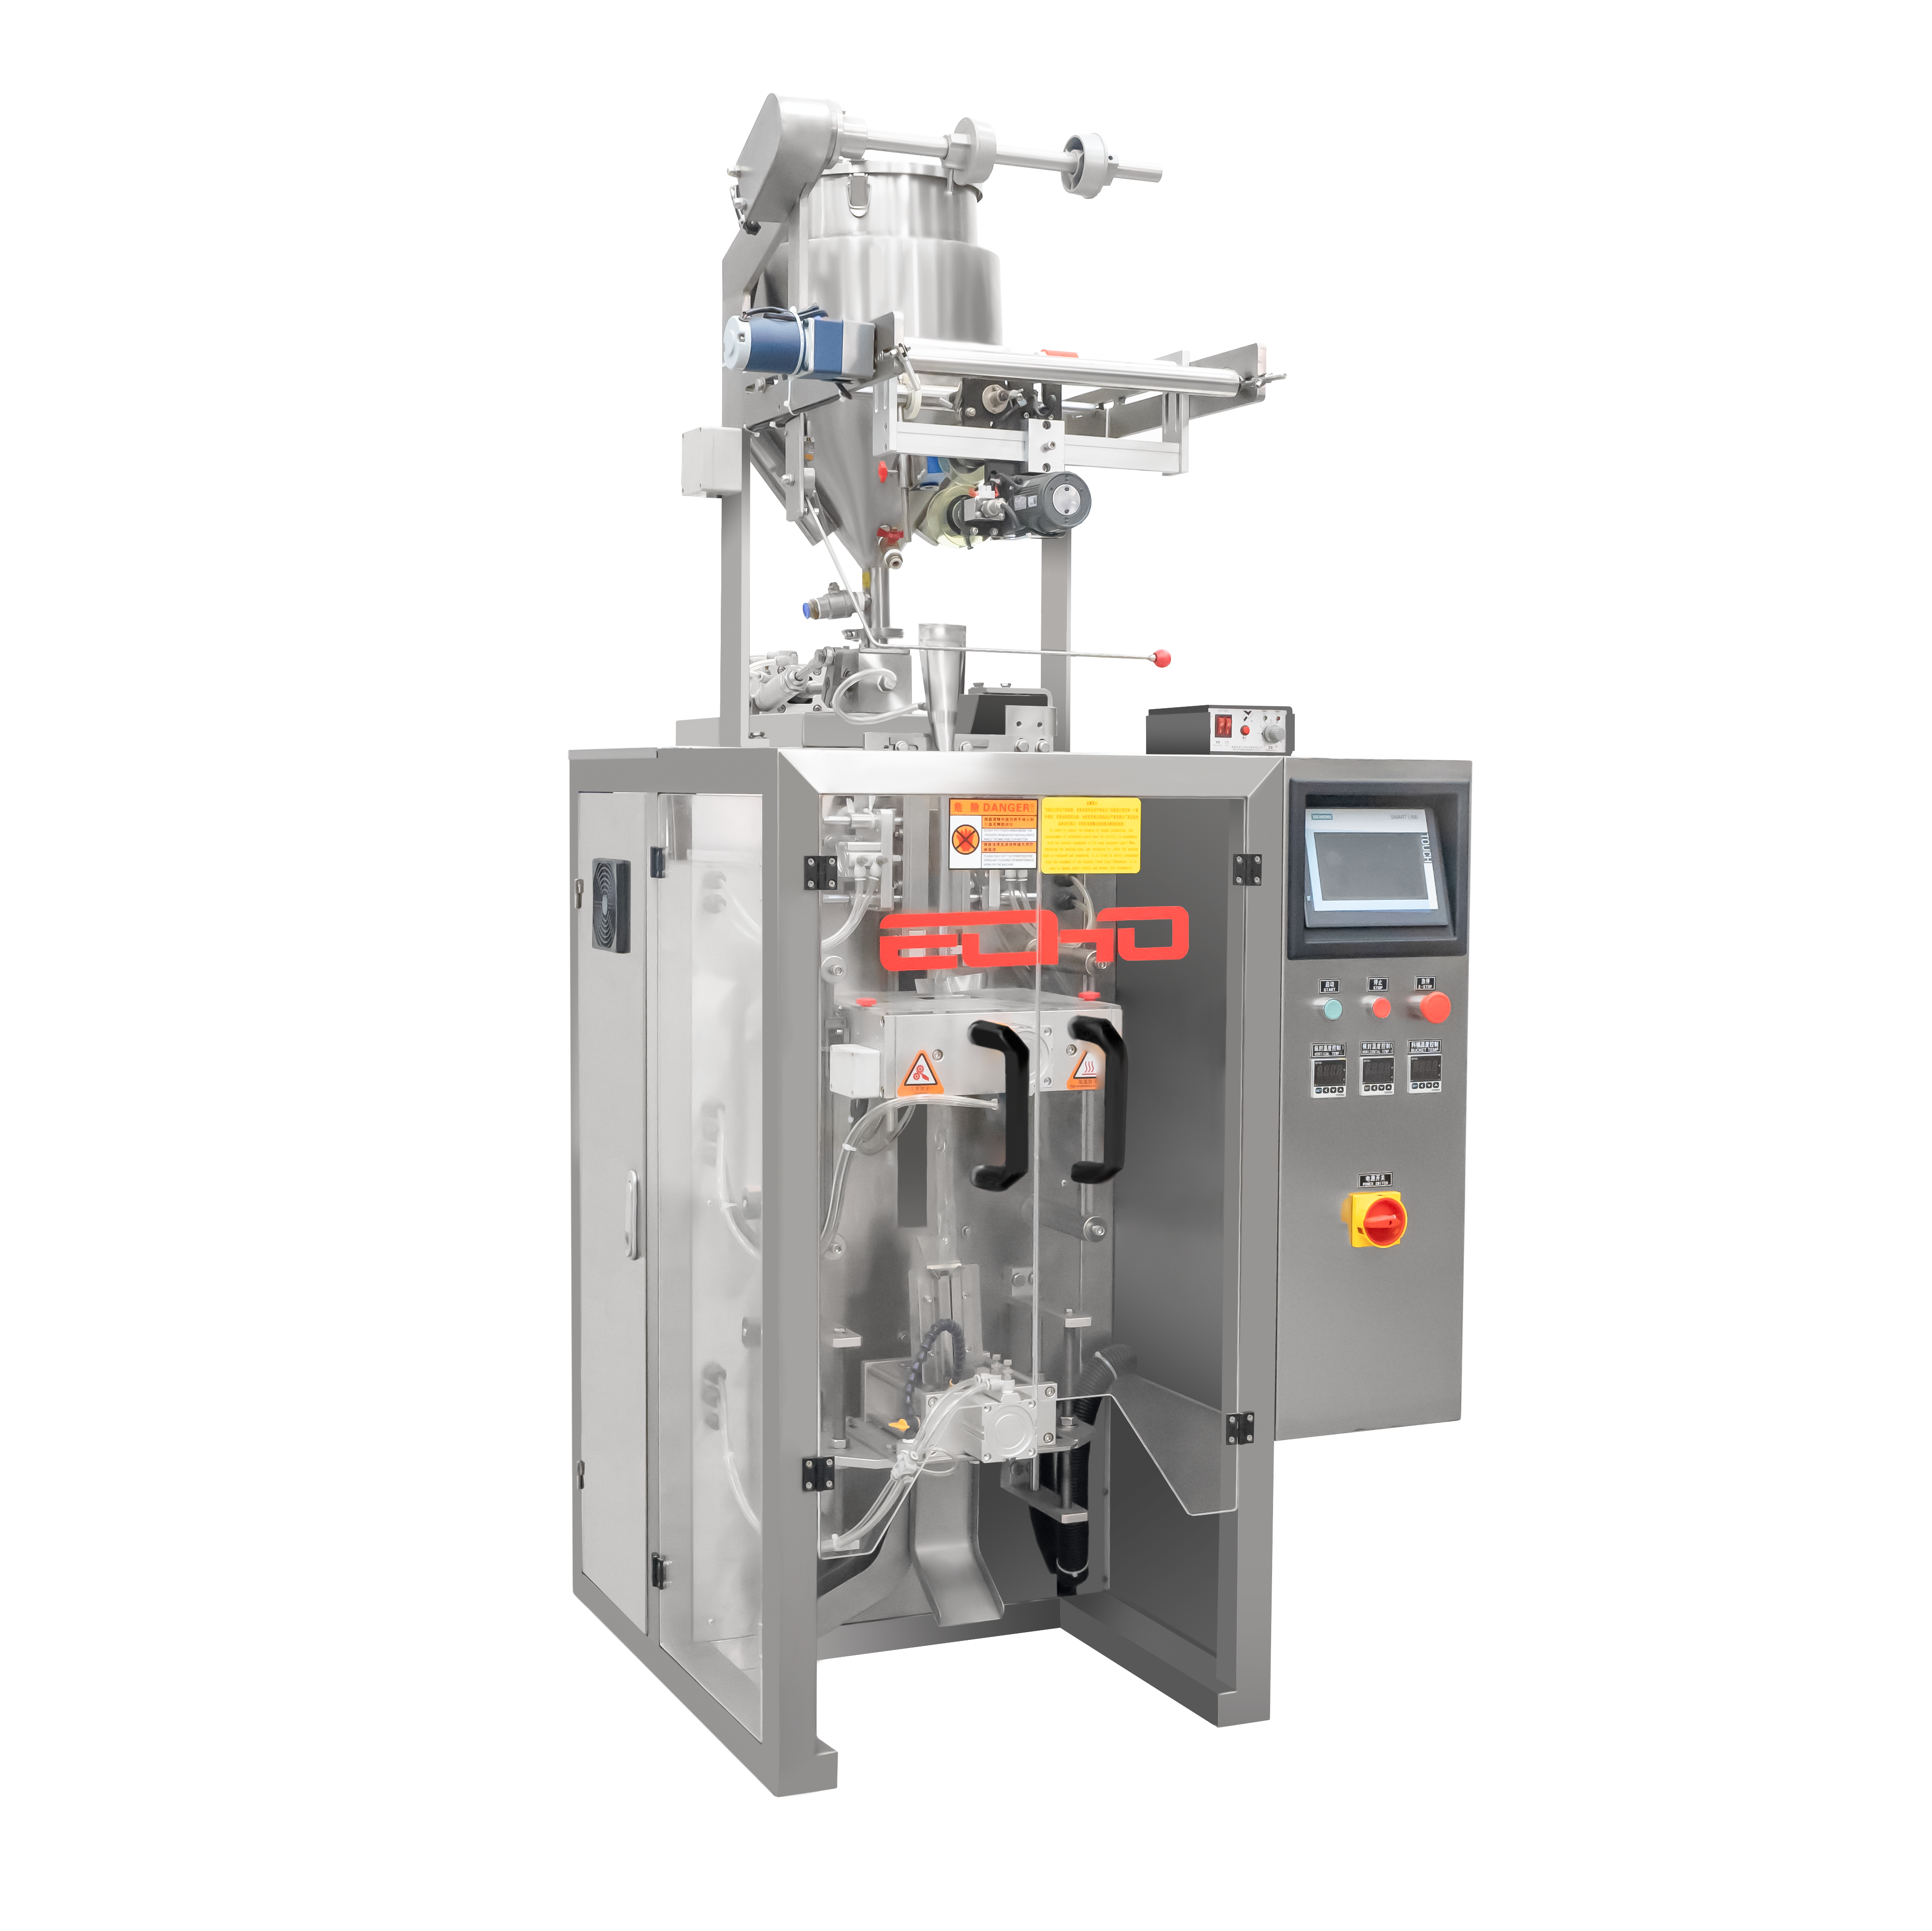
Maszyna do pionowego formowania, napełniania i zamykania opakowań zależy od precyzyjnego napinania folii, jej prawidłowego pozycjonowania oraz mechanizmów podawania, aby działać niezawodnie. Gdy którykolwiek z elementów wykracza poza zakres kalibracji lub ulega zanieczyszczeniu, szybko pojawiają się zapychania folii. Skutki finansowe wykraczają poza natychmiastowe przestoje; powtarzające się zapychania pogarszają jakość produktu, obciążają elementy mechaniczne oraz zakłócają harmonogramy produkcji. Inwestując czas w zapobieganie awariom zamiast w usuwanie ich skutków, operatorzy mogą znacznie zmniejszyć liczbę incydentów oraz wydłużyć okres eksploatacji maszyny do pionowego formowania, napełniania i zamykania opakowań.
Niezgodność ustawienia jest główną przyczyną zakleszczeń folii w maszynie do pionowego formowania, napełniania i zgrzewania. Gdy prowadnice folii, wałki lub elementy napędowe odchylają się od prawidłowej pozycji, ścieżka folii staje się krzywa, co powoduje, że krawędzie zapinają się i gromadzą. Nawet niewielkie odchylenie — często zaledwie ułamek milimetra — wystarcza, by spowodować zakleszczenie. Regularne sprawdzanie ustawienia zapewnia, że folia przesuwa się prosto przez maszynę do pionowego formowania, napełniania i zgrzewania, bez bocznego przesuwania ani zacinania.
Zużyte lub uszkodzone wałki w maszynie do pionowego formowania, napełniania i zgrzewania również znacznie przyczyniają się do zakleszczeń. W miarę zużywania się wałków mogą one tworzyć płaskie obszary, nieregularne powierzchnie lub tracić chwyt, co powoduje poślizg lub gromadzenie się folii. Sprawdź każdy wałek pod kątem widocznych oznak zużycia i wymień te, które mają pęknięcia, bruzdy lub utratę połysku. Prawidłowa konserwacja wałków zapobiega wielu zakleszczeniom folii jeszcze przed ich zakłóceniem cyklu pracy maszyny do pionowego formowania, napełniania i zgrzewania.
Nieodpowiednie napięcie folii to kolejna główna przyczyna zatkania się maszyny do pionowego formowania, napełniania i zgrzewania. Jeśli napięcie jest zbyt słabe, folia zwisa i gromadzi się; jeśli zbyt silne — pęka lub rozciąga się nieregularnie. Optymalne ustawienie napięcia zależy od grubości, szerokości oraz składu materiału folii. Zapoznaj się z instrukcją obsługi maszyny do pionowego formowania, napełniania i zgrzewania w celu uzyskania zalecanych zakresów napięcia oraz używaj mierników napięcia do weryfikacji ustawień przy uruchomieniu i po każdej zmianie materiału.
Niska jakość folii pogarsza problemy związane z napięciem na maszynie do pionowego formowania, napełniania i zgrzewania. Folie o nieregularnej grubości, zanieczyszczone powierzchniowo lub posiadające wady produkcyjne są bardziej podatne na pęknięcia i zaplątywanie się. Zawsze zakupuj folię od sprawdzonych dostawców i sprawdzaj przyjmowane role pod kątem widocznych wad. Przechowywanie folii w warunkach kontrolowanej temperatury i wilgotności zapobiega także wchłanianiu wilgoci oraz zmianom wymiarowym, które mogą spowodować zatkanie się systemu podawania folii w maszynie do pionowego formowania, napełniania i zgrzewania.
Zanieczyszczenia są ukrytym czynnikiem powodującym zacinanie się maszyn typu vertical form fill seal. Pył, pozostałości produktu oraz osad kleju gromadzą się na prowadnicach folii, wałkach i czujnikach, powodując opór i tarcie, które destabilizują ruch folii. Wprowadź tygodniowy harmonogram czyszczenia wszystkich powierzchni maszyny vertical form fill seal, które mają kontakt z folią. Do usuwania zanieczyszczeń używaj miękkich szczotek i sprężonego powietrza, unikając zadrapań precyzyjnych elementów. Szczególną uwagę zwróć na ściany prowadnic i bruzdy wałków, gdzie cząstki gromadzą się i nasilają się w czasie.
Smazanie elementów ruchomych ma takie samo znaczenie w przypadku maszyn typu VFFS (vertical form fill seal). Niewystarczająco smarowane wałki i łożyska utrudniają przesuwanie folii i zwiększają ryzyko poślizgu lub zakleszczenia. Używaj wyłącznie smarów zatwierdzonych przez producenta – zwykle lekkiego oleju maszynowego lub określonej masy smarną do łożysk – w ilościach zalecanych dla konkretnego modelu maszyny VFFS. Nadmiar smaru przyciąga kurz i powoduje lepkie osadzanie się brudu, dlatego należy dokładnie przestrzegać wytycznych. Prawidłowe smarowanie zmniejsza tarcie mechaniczne i zapewnia stabilny transport folii w każdym cyklu.
Nowoczesne maszyny do pionowego formowania, napełniania i zamykania opakowań wykorzystują czujniki optyczne i mechaniczne do wykrywania położenia folii i wyzwalania korekt. Jeśli czujniki odchyliły się od kalibracji, wysyłają błędne sygnały do silników napędowych i regulatorów napięcia, co powoduje niestabilny ruch folii oraz zakleszczenia. Sprawdzaj reakcję czujników co kwartał na swojej maszynie do pionowego formowania, napełniania i zamykania opakowań, przepuszczając próbny odcinek folii i obserwując dokładność rejestracji. Przeprowadź ponowną kalibrację w przypadku wykrycia odchylenia, zgodnie z konkretnymi procedurami podanymi w instrukcji obsługi maszyny.
Wizualna kontrola ścieżki folii pozwala wykryć wczesne objawy zagrożenia przed wystąpieniem poważnych zakleszczeń na maszynie do pionowego formowania, napełniania i zamykania opakowań. Zwracaj uwagę na skręcanie, falowanie lub nieregularne napięcie na całej szerokości folii podczas jej przemieszczania się przez poszczególne sekcje maszyny do pionowego formowania, napełniania i zamykania opakowań. Upewnij się, że krawędzie folii są zawsze dokładnie wyrównane względem znaczników prowadzących. Wczesne wykrycie niewielkiego odchylenia podczas rutynowych kontroli umożliwia wprowadzenie korekty jeszcze przed powstaniem warunków sprzyjających zakleszczeniom.
Sposób, w jaki zespół rozpoczyna każdą zmianę, ma istotny wpływ na częstotliwość zatkania maszyny do pionowego formowania, napełniania i zgrzewania. Na początku każdego dnia przeprowadź test zimnego uruchomienia: przewijaj folię przez maszynę do pionowego formowania, napełniania i zgrzewania z niską prędkością i bez obciążenia, aby sprawdzić płynność ruchu przed rozpoczęciem produkcji. Ten krok pozwala wykryć problemy z ustawieniem lub usterki mechaniczne jeszcze przed ich wpływowaniem na opóźnienia produkcyjne. Przewijaj folię celowo i równomiernie, unikając gwałtownych ruchów, które mogą spowodować jej zgrupowanie lub fałszywe odczyty naprężeń na maszynie do pionowego formowania, napełniania i zgrzewania.
Poprawne montowanie rol folii zapobiega wielu zatkaniom maszyny do pionowego formowania, napełniania i zgrzewania. Upewnij się, że rola jest wyśrodkowana na osi wsporczej i nie ma luźności osiowej ani drgania. Luźne role powodują nieregularne rozwijanie oraz zmienne naprężenie, co destabilizuje folię przy jej wprowadzaniu do maszyny do pionowego formowania, napełniania i zgrzewania. Używaj wkładek wyśrodkowujących i tarcz końcowych zaprojektowanych specjalnie dla konkretnego modelu maszyny do pionowego formowania, napełniania i zgrzewania, aby solidnie utrzymywać role w odpowiednim położeniu.
Eksploatacja maszyny do pionowego formowania, napełniania i zamykania opakowań z prędkością przekraczającą jej zdolność transportu folii bezpośrednio zwiększa ryzyko zakleszczeń. Każda maszyna do pionowego formowania, napełniania i zamykania opakowań ma maksymalną dopuszczalną prędkość folii, powyżej której układ napędowy nie jest w stanie utrzymać stałego napięcia ani ścieżka folii nie może się ustabilizować. Zweryfikuj maksymalną prędkość maszyny dla każdej grubości folii oraz rodzaju materiału i nigdy jej nie przekraczaj. Eksploatuj maszynę z prędkością wynoszącą 85–90 % maksymalnej dopuszczalnej prędkości, aby zapewnić margines bezpieczeństwa oraz zapas mocy na wypadek zmian obciążenia.
Masa i spójność napełniania produktu wpływają również na zacinanie się folii w maszynie do pionowego formowania, napełniania i zgrzewania. Niejednorodna masa napełnienia powoduje niestabilne formowanie torebek, co zmienia naprężenie folii i wywołuje zacinanie się. Upewnij się, że Twój system napełniania dawkuje stałe porcje przed dotarciem każdej torebki do stacji zgrzewania w maszynie do pionowego formowania, napełniania i zgrzewania. Jeśli masa napełnienia się zmienia, ścieżka folii musi kompensować te odchylenia, co pogarsza stabilność działania i zwiększa prawdopodobieństwo zacinania się folii w maszynie do pionowego formowania, napełniania i zgrzewania.
Niedoskonała regulacja mechaniczna jest główną przyczyną zacinania się folii w maszynie do pionowego formowania, napełniania i zgrzewania. Gdy prowadnice folii, wałki lub układy napędowe odchylają się od położenia roboczego – nawet nieznacznie – ścieżka folii staje się niestabilna, co powoduje chwytywanie i gromadzenie się jej krawędzi. Regularne sprawdzanie regulacji oraz kalibracja czujników zapobiegają większości incydentów zacinania się folii w nowoczesnych maszynach do pionowego formowania, napełniania i zgrzewania.
Harmonogram konserwacji zapobiegawczej dla maszyny do pionowego formowania, napełniania i zamykania powinien obejmować tygodniowe czyszczenie wszystkich powierzchni stykających się z folią, miesięczne sprawdzanie smarowania oraz kwartalną rekaliczkę czujników. Codzienne wizualne inspekcje napięcia folii i wyrównania jej toru podczas produkcji pozwalają wykryć wczesne oznaki problemów, zanim eskalują one do zakleszczeń. Taka rutynowa konserwacja znacznie zmniejsza czas przestoju i wydłuża niezawodny okres eksploatacji maszyny do pionowego formowania, napełniania i zamykania.
Tak, jakość folii ma bezpośredni wpływ na zacinanie się maszyny do formowania, napełniania i zgrzewania w pionie. Folie o nieregularnej grubości, wadach powierzchniowych lub zanieczyszczeniach są podatne na rozrywanie, gromadzenie się i zakleszczanie się wewnątrz maszyny do formowania, napełniania i zgrzewania w pionie. Zakupuj folię od sprawdzonych dostawców, przeprowadzaj kontrolę przyjmowanych rolek pod kątem wad oraz przechowuj materiał w warunkach kontrolowanych, aby zachować stabilność wymiarową. Wysokiej jakości folia płynnie przesuwa się przez maszynę do formowania, napełniania i zgrzewania w pionie i znacznie zmniejsza przerwy w produkcji spowodowane zacinaniem się.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

