Zaseknutie fólia predstavuje jednu z najviac rušivých výziev, s ktorými sa stretávajú obsluhoví technici akéhokoľvek zvislý stroj na formovanie, naplnenie a zapečatovanie . Keď sa fólia zachytí, skrúti alebo posunie počas balicího cyklu, výroba sa okamžite zastaví, čo spôsobuje nákladné výpadky a odpad materiálu. Porozumenie základným príčinám zaseknutia fólia a implementácia preventívnych stratégií je nevyhnutné pre každého, kto riadi prevádzku zvislého formovacieho, plniaceho a zatváracieho stroja. Tento sprievodca predstavuje praktické, aplikovateľné metódy, ktoré zabezpečia hladký chod vášho zvislého formovacieho, plniaceho a zatváracieho stroja a voľný pohyb fólia cez každý cyklus.
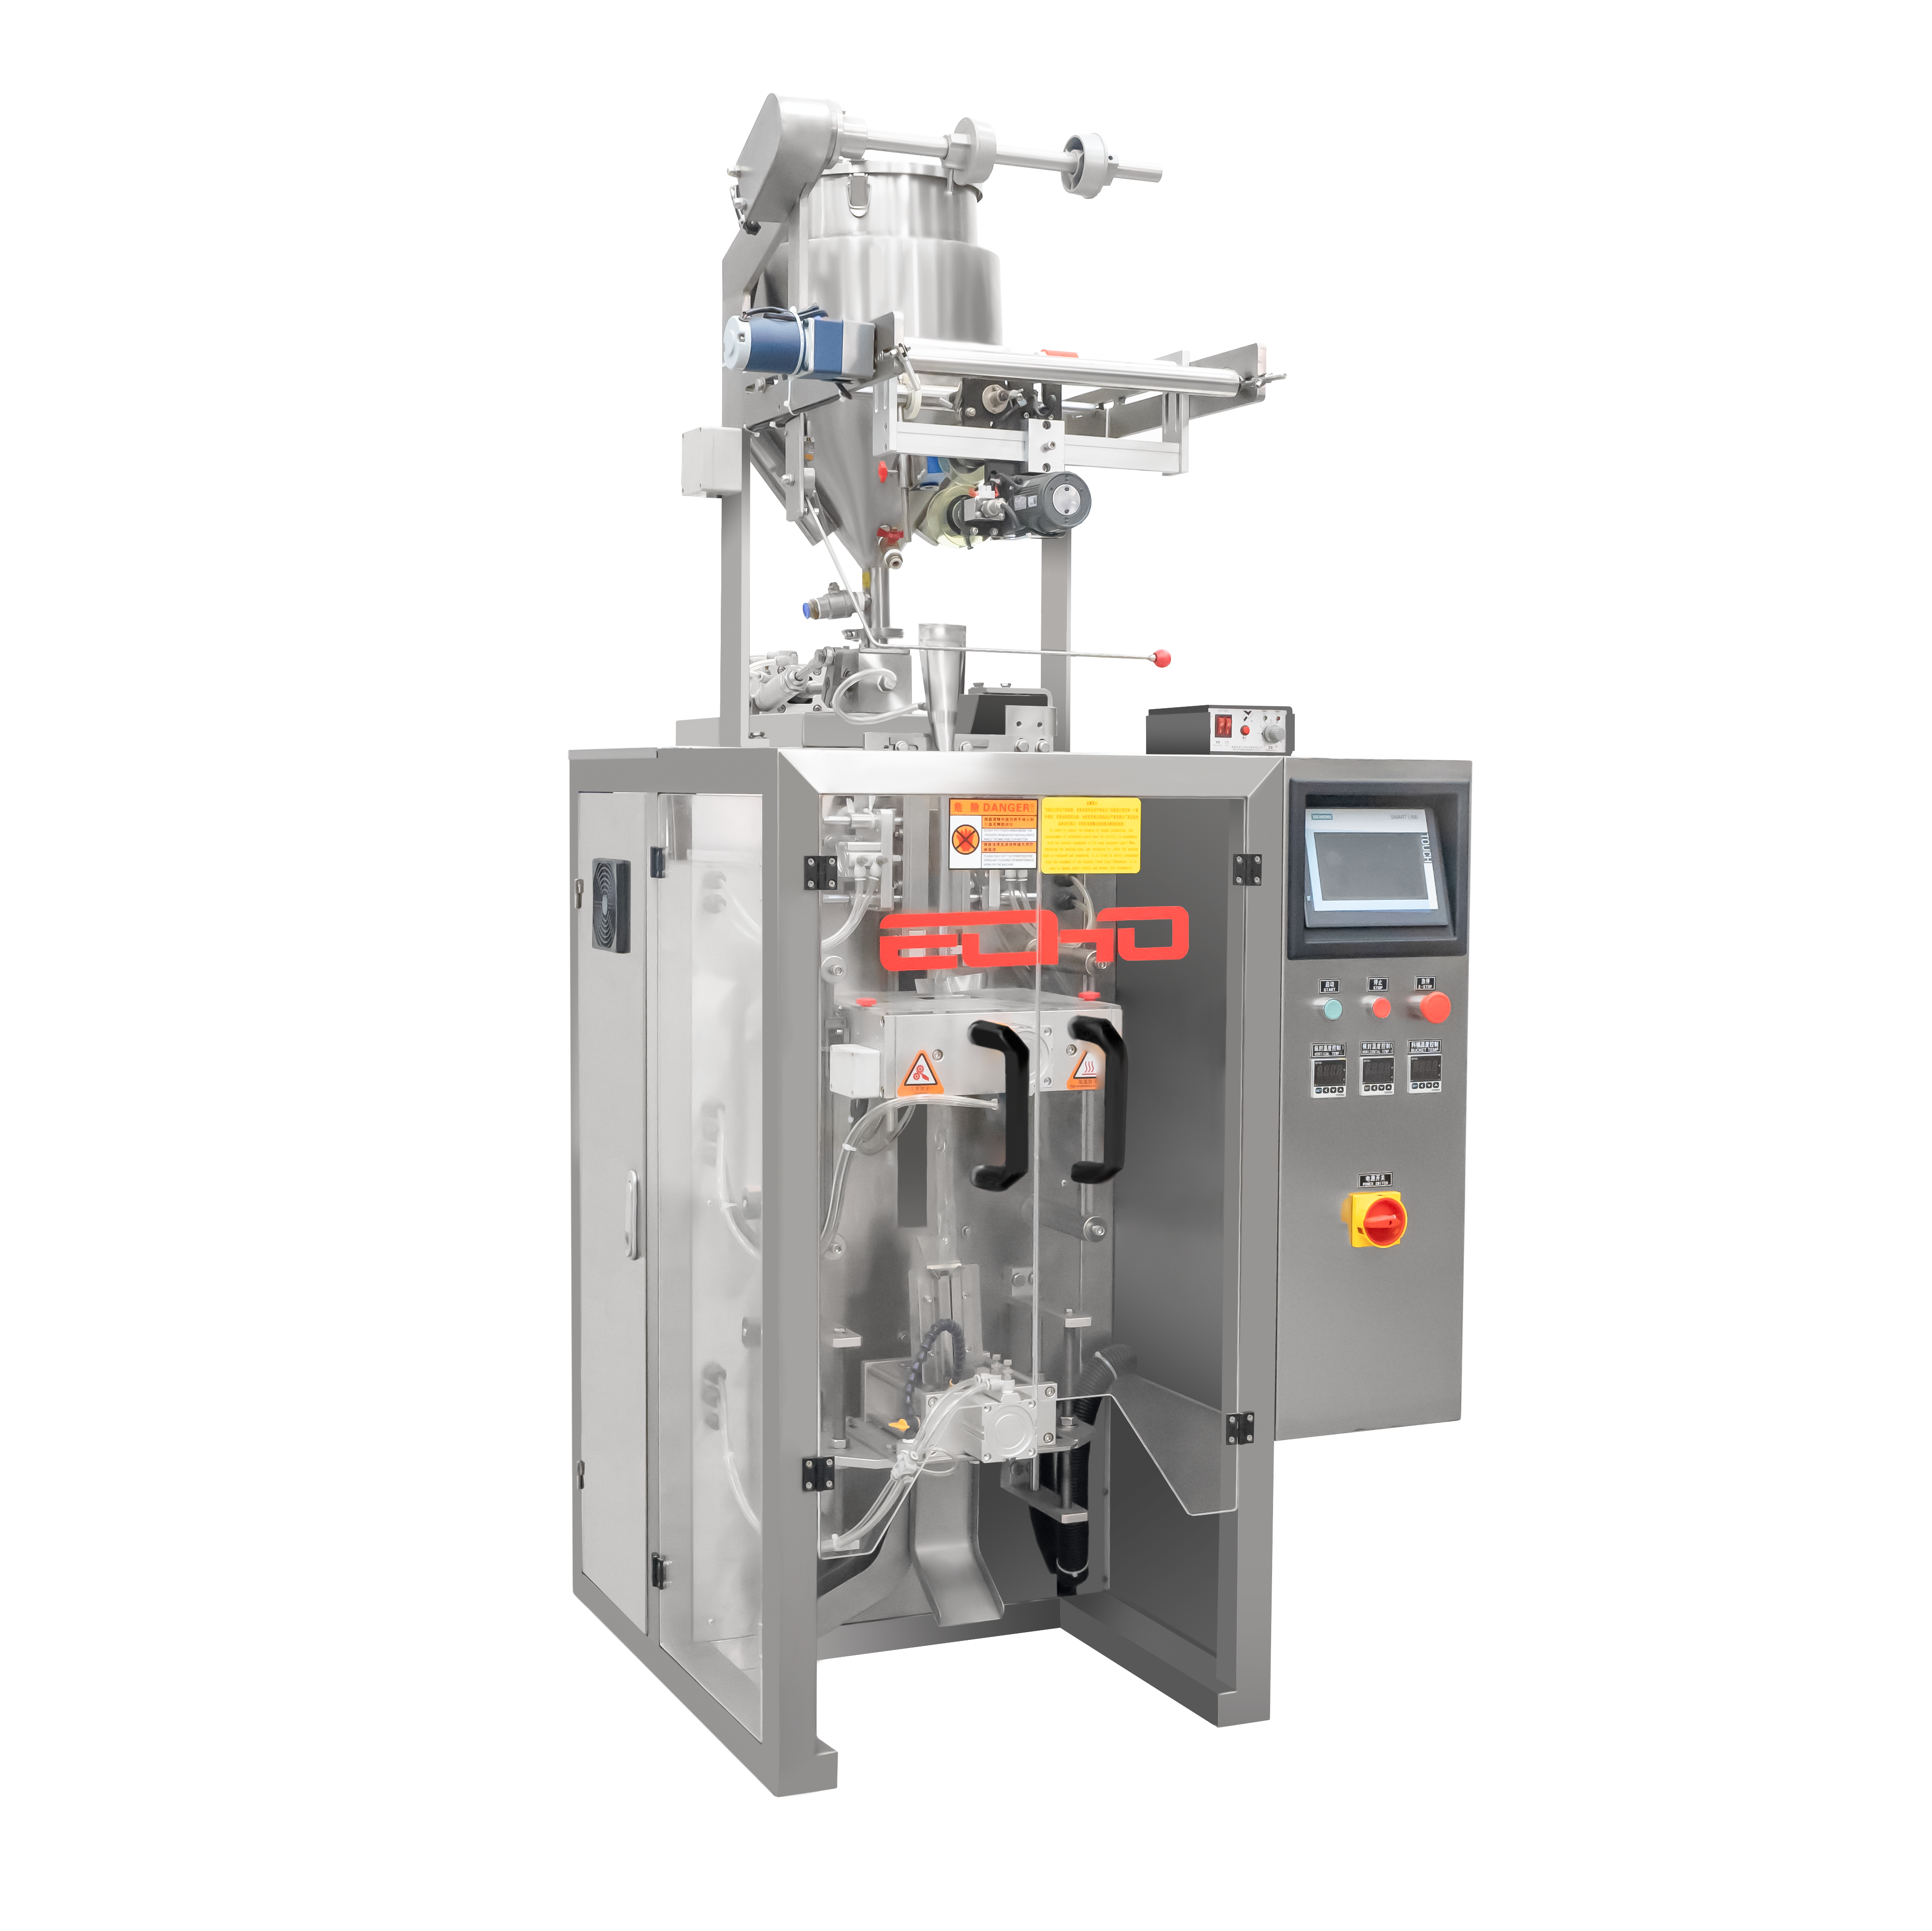
Zvislá forma napĺňania a zatáčania stroja závisí od presného napätia fólie, zarovnania a mechanizmov pre podávanie, aby spoľahlivo fungovala. Ak sa ktorýkoľvek komponent vychýli z kalibrácie alebo sa znečistí, následne rýchlo vzniknú zablokovania fólie. Finančný dopad sa neobmedzuje len na okamžité zastavenie; opakujúce sa zablokovania poškodzujú kvalitu výrobkov, zaťažujú mechanické komponenty a narušujú výrobné plány. Ak operátori investujú čas do prevencie namiesto odstraňovania porúch, môžu výrazne znížiť počet incidentov a predĺžiť životnosť svojej zvislej formy napĺňania a zatáčania stroja.
Porozumenie príčin zablokovania fólie v zvislých formách napĺňania a zatáčania strojov
Mechanické nesprávne zarovnanie a problémy s vodičmi
Nesúlad je hlavnou príčinou zaseknutí fólia na zvislom stroji na formovanie, plnenie a zápečatenie. Keď sa vodiace lišty fólia, valčeky alebo pohonné komponenty vychýlia z polohy, dráha fólia sa stane křivá, čo spôsobuje zachytávanie a hromadenie okrajov. Už malé odchýlky – často len zlomok milimetra – sú postačujúce na vznik zaseknutia. Pravidelná kontrola súladu zabezpečuje rovný priechod fólia cez zvislý stroj na formovanie, plnenie a zápečatenie bez bočného posunu alebo zasekania.
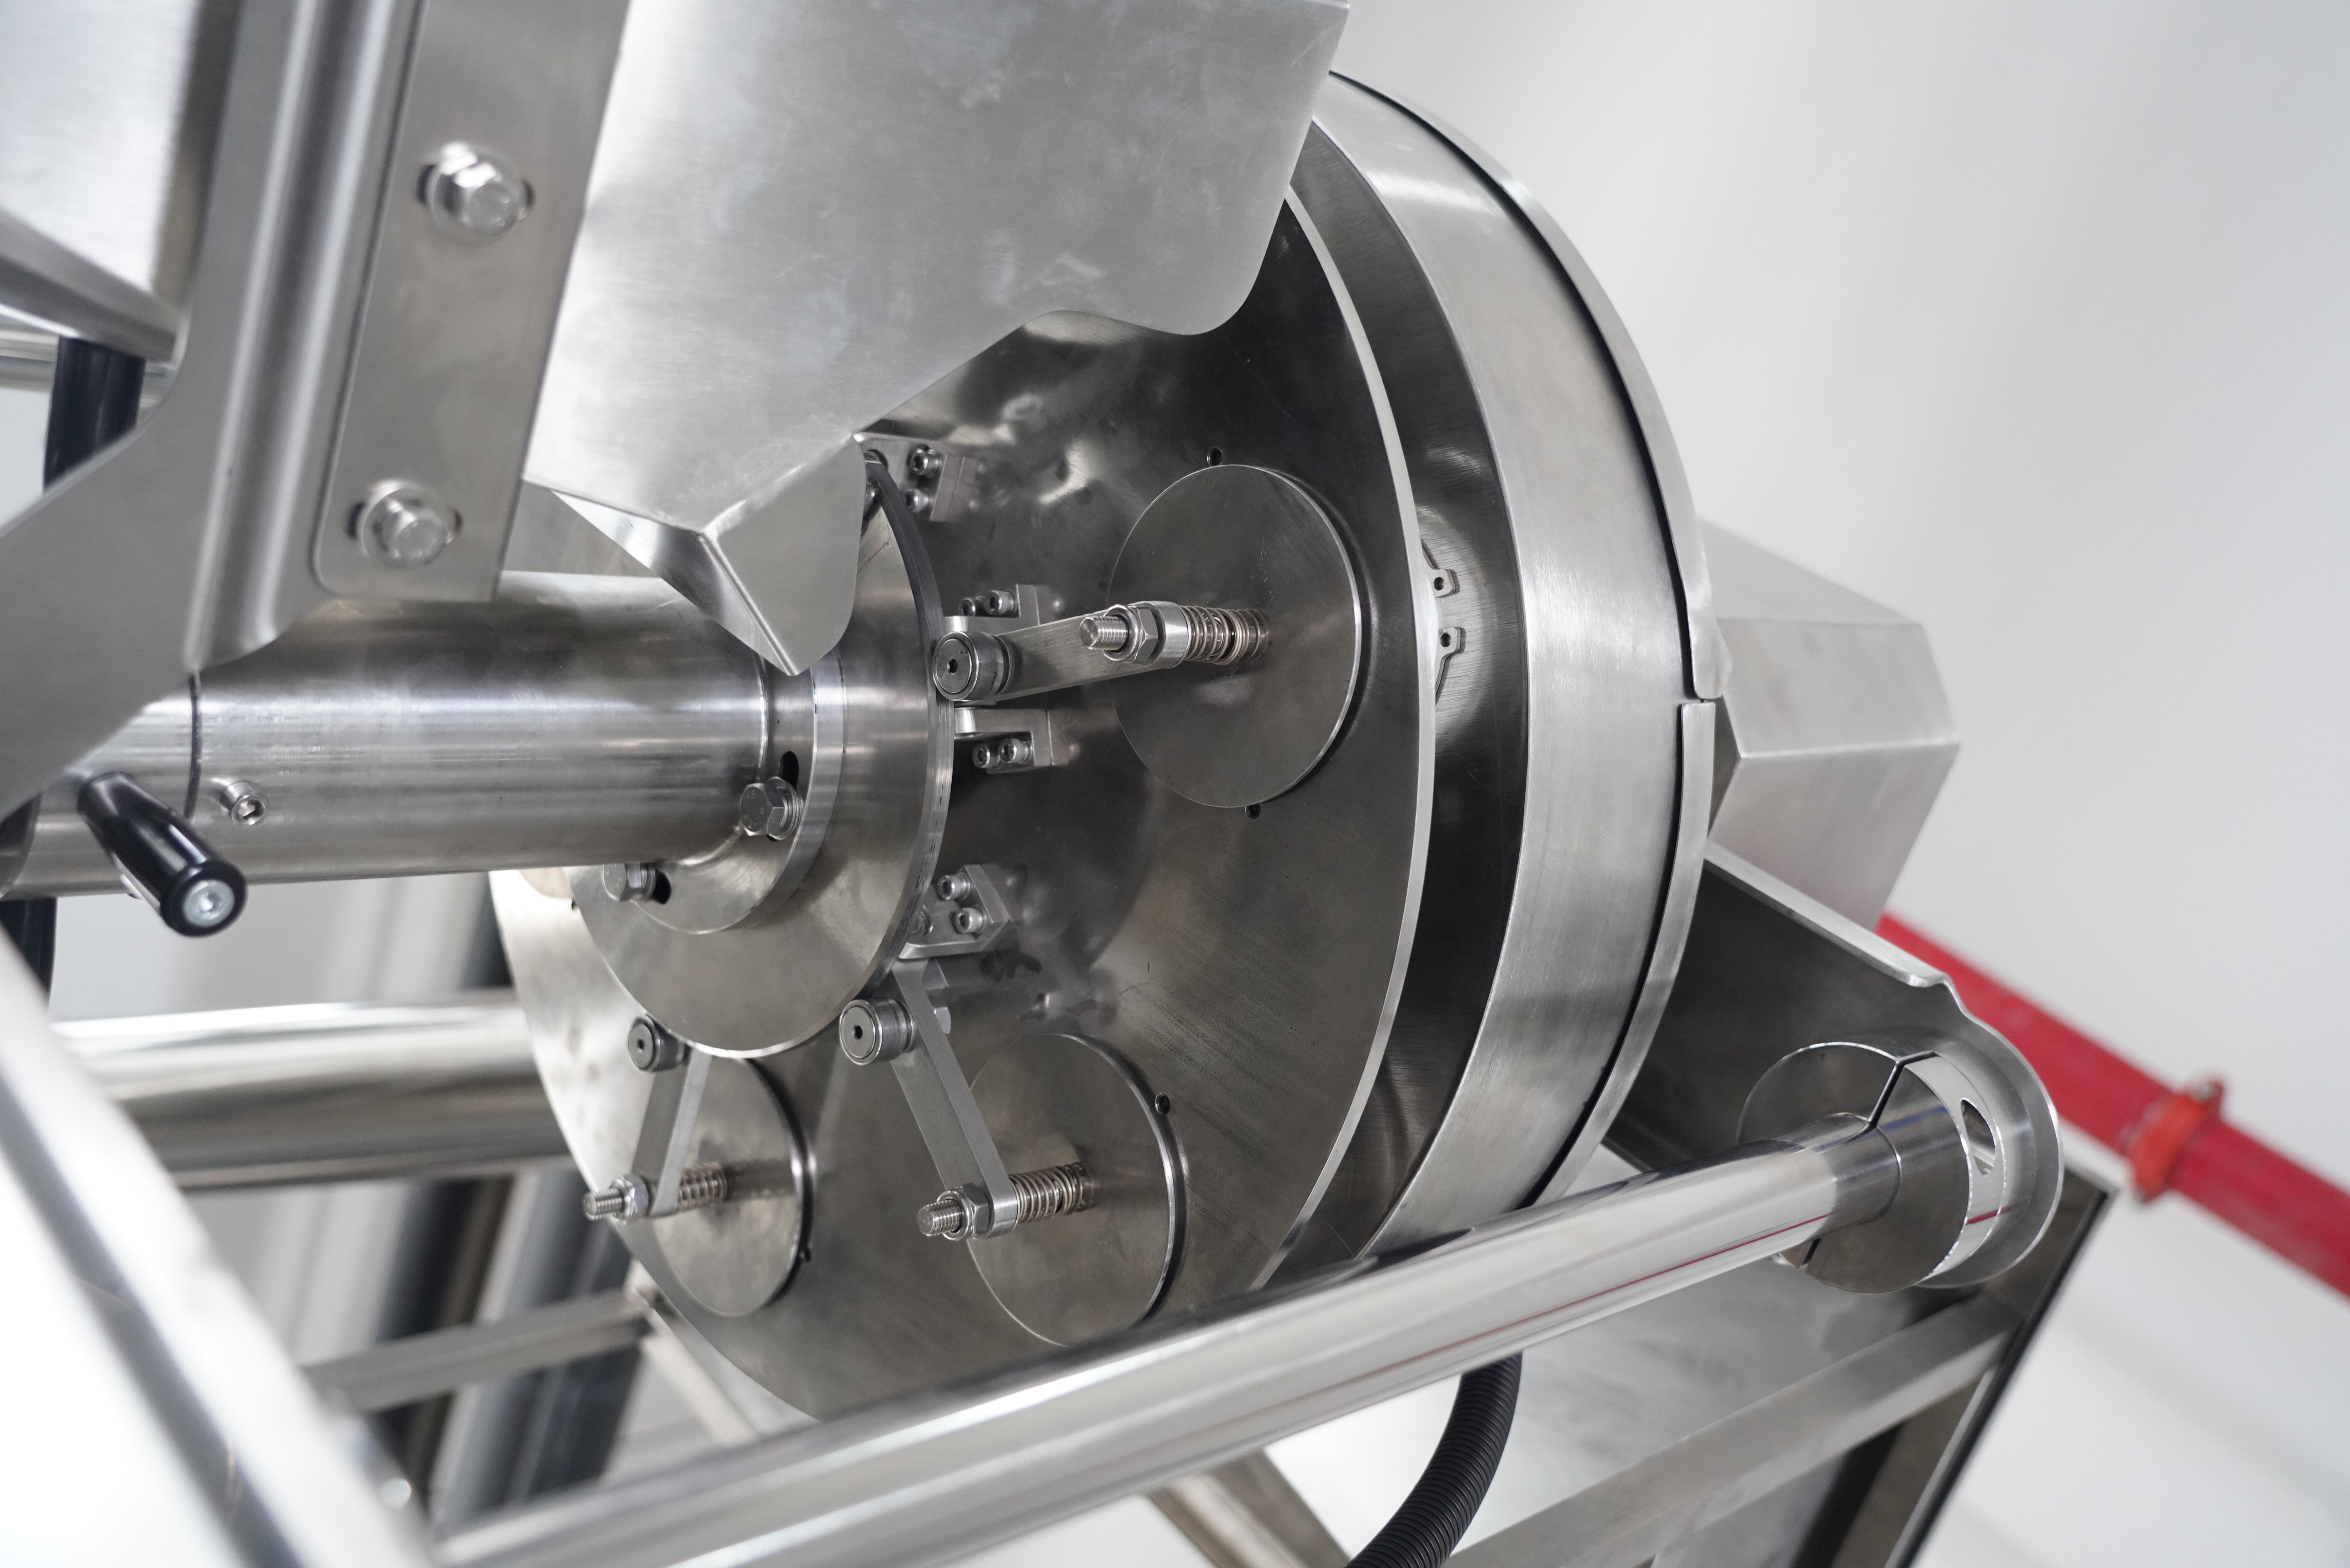
Opotrebované alebo poškodené valčeky na vašom zvislom stroji na formovanie, plnenie a zápečatenie tiež významne prispievajú k zaseknutiam. So zhoršovaním stavu valčekov sa môžu objaviť ploché miesta, nerovné povrchy alebo znížená adhézia, čo spôsobuje šmýkanie alebo hromadenie fólia. Prejdite každý valček a skontrolujte viditeľné známky opotrebovania; vymeňte všetky valčeky s trhlinami, drážkami alebo stratou lesku. Správna údržba valčekov predchádza mnohým zaseknutiam fólia ešte predtým, než narušia cyklus vášho zvislého stroja na formovanie, plnenie a zápečatenie.
Napätie fólia a faktory kvality materiálu
Nesprávne napätie fólie je ďalšou hlavnou príčinou zaseknutí na zvislých strojoch na formovanie, plnenie a zatáčanie. Ak je napätie príliš nízke, fólia sa previsuje a hromadí sa; ak je príliš vysoké, trhne sa alebo sa nerovnomerne natiahne. Optimálne nastavenie napätia závisí od hrúbky, šírky a zloženia materiálu fólie. Pre odporúčané rozsahy napätia sa pozrite do návodu na obsluhu vášho zvislého stroja na formovanie, plnenie a zatáčanie a na overenie nastavení pri štarte a po každej zmene materiálu použite merače napätia.
Zlá kvalita fólie zhoršuje problémy s napätím na zvislých strojoch na formovanie, plnenie a zatáčanie. Fólie s nepravidelnou hrúbkou, povrchovým znečistením alebo výrobnými chybami majú tendenciu trhať sa a zachytávať sa. Vždy zakúpte fóliu od spoľahlivých dodávateľov a skontrolujte prichádzajúce kotúče na viditeľné nedostatky. Ukladanie fólie za podmienok kontrolovanej teploty a vlhkosti tiež zabraňuje absorpcii vlhkosti a zmene rozmerov, ktoré môžu spôsobiť zaseknutia pri zapnutí prívodného systému vášho zvislého stroja na formovanie, plnenie a zatáčanie.
Základná preventívna údržba na zníženie zaseknutí fólie
Pravidelný postup čistenia a mazania
Znečistenie je tichým katalyzátorom zaseknutí na akomkoľvek zvislom stroji na formovanie, plnenie a uzatváranie. Prach, zvyšky výrobkov a nános lepidla sa hromadia na vodičoch fólie, valčekoch a senzoroch, čím vzniká odpor a trenie, ktoré destabilizujú pohyb fólie. Zavedte týždenný harmonogram čistenia všetkých povrchov stroja na formovanie, plnenie a uzatváranie, ktoré prichádzajú do kontaktu s fóliou. Na odstránenie nečistôt používajte mäkké kefky a stlačený vzduch, aby ste nepoškodili presné komponenty. Venujte osobitnú pozornosť stenám vodičov a drážkam valčekov, kde sa častice skrývajú a postupne sa hromadia.
Mazanie pohyblivých súčiastok je rovnako dôležité aj na zvislom stroji na tvorbu, plnenie a uzatváranie vreciek. Nedostatočne namazané valčeky a ložiská bránia pohybu fólia a zvyšujú pravdepodobnosť šmyku alebo zaseknutia. Používajte výhradne mazivá schválené výrobcom – zvyčajne ľahký strojový olej alebo špecifikovaný ložiskový tuk – v množstvách uvedených pre váš konkrétny model zvislého stroja na tvorbu, plnenie a uzatváranie vreciek. Nadmerné mazanie priťahuje prach a spôsobuje lepkavé usadeniny, preto presne dodržiavajte pokyny. Správne mazanie zníži mechanické trenie a stabilizuje prenos fólia počas každého cyklu.
Kalibrácia senzorov a overenie dráhy fólia
Moderné zvislé stroje na formovanie, plnenie a zatáčanie sa spoliehajú na optické a mechanické snímače na zisťovanie polohy fólie a spúšťanie úprav. Ak sa snímače vychýlia z kalibrácie, posielajú nesprávne signály pohonným motorom a regulátorom napätia, čo spôsobuje nepravidelný pohyb fólie a zaseknutia. Testujte reakciu snímačov štvrťročne na vašom zvislom stroji na formovanie, plnenie a zatáčanie tak, že prevediete testovaciu fóliu a pozorujete presnosť registrácie. V prípade zaznamenaného vychýlenia znovu kalibrujte snímače podľa konkrétnych postupov uvedených v návode k stroju.
Vizuálna kontrola dráhy fólie poskytuje predbežné varovné signály ešte pred výskytom väčších zaseknutí na zvislom stroji na formovanie, plnenie a zatáčanie. Hľadajte skosenie, vlnitosť alebo nerovnomerné napätie cez šírku fólie počas jej pohybu jednotlivými časťami zvislého stroja na formovanie, plnenie a zatáčanie. Skontrolujte, či sa okraje fólie stále rovnako zarovnávajú s vodítkami. Identifikácia drobného vychýlenia počas bežných kontrol umožňuje korekčné nastavenie ešte pred vznikom podmienok vedúcich k zaseknutiu.
Prevádzkové odporúčané postupy na minimalizáciu rizika zaseknutia
Protokol spustenia a manipulácia s materiálom
Spôsob, akým vaša skupina začína každú zmenu, výrazne ovplyvňuje frekvenciu zaseknutí na zvislej strojovej jednotke pre tvorbu formy, plnenie a závesné uzatváranie. Každý deň začnite testom studeného štartu: pretiahnite fóliu cez zvislú strojovú jednotku pre tvorbu formy, plnenie a závesné uzatváranie pri nízkej rýchlosti a bez zaťaženia, aby ste overili hladký pohyb pred začiatkom výroby. Tento krok odhalí problémy s zarovnaním alebo mechanické poruchy ešte predtým, než spôsobia oneskorenia výroby. Pretiahnite fóliu úmyselne a rovnomerne, vyhýbajte sa náhlym trhnutiam, ktoré môžu spôsobiť hromadenie materiálu alebo falošné indikácie napätia na vašej zvislej strojovej jednotke pre tvorbu formy, plnenie a závesné uzatváranie.
Správne upevnenie kotúča fólie predchádza mnohým zaseknutiam na zvislej strojovej jednotke pre tvorbu formy, plnenie a závesné uzatváranie. Uistite sa, že kotúč je presne centrovane umiestnený na svojom nosnom hriade bez akéhokoľvek axiálneho posuvu alebo kývania. Voľné kotúče spôsobujú nerovnomerné odvíjanie a premenné napätie, čo destabilizuje fóliu pri vstupe do vašej zvislej strojovej jednotky pre tvorbu formy, plnenie a závesné uzatváranie. Používajte centrovacie vložky a koncové prstene navrhnuté špecificky pre váš model zvislej strojovej jednotky pre tvorbu formy, plnenie a závesné uzatváranie, aby ste kotúče pevne upevnili.
Optimalizácia rýchlosti a zaťaženia
Prevádzka vašej zvislej výrobného stroja na plnenie a uzatváranie v tvare vrecka rýchlejšie, ako je jeho kapacita pre dopravu fólie, priamo zvyšuje riziko zaseknutia. Každý zvislý výrobný stroj na plnenie a uzatváranie v tvare vrecka má maximálnu hodnotu rýchlosti fólie, nad ktorú pohonný systém nedokáže udržať konzistentné napätie alebo sa fóliová dráha nedokáže stabilizovať. Overte maximálnu rýchlosť stroja pre každú hrúbku fólie a typ materiálu a nikdy ju neprekračujte. Prevádzkujte stroj pri 85–90 % maximálnej udávanej rýchlosti, aby ste zachovali bezpečnostnú rezervu a poskytli priestor na kolísanie zaťaženia.
Hmotnosť a konzistencia výplne výrobku tiež ovplyvňujú zaseknutia na zvislom stroji na tvorbu, plnenie a zatáčanie vreciek. Nerovnomerné hmotnosti výplne spôsobujú nesymetrické tvorenie vreciek, čo mení napätie fólie a vyvoláva zaseknutia. Uistite sa, že váš systém na plnenie dáva pred každým vreckom, ktoré sa približuje k záverovej stanici zvislého stroja na tvorbu, plnenie a zatáčanie vreciek, rovnaké dávky. Ak sa hmotnosť výplne mení, fóliová dráha je nútená kompenzovať túto zmenu, čo znižuje stabilitu a zvyšuje pravdepodobnosť zaseknutí na vašom zvislom stroji na tvorbu, plnenie a zatáčanie vreciek.
Často kladené otázky
Aká je najčastejšia príčina zaseknutí fólie na zvislom stroji na tvorbu, plnenie a zatáčanie vreciek?
Mechanické nesúladenie je hlavnou príčinou zaseknutí fólie na zvislom stroji na tvorbu, plnenie a zatáčanie vreciek. Keď sa fóliové vodiče, valčeky alebo pohonné systémy aj len mierne vychýlia z polohy, fóliová dráha sa stáva nestabilnou, čo spôsobuje zachytávanie a sčasťovanie okrajov fólie. Pravidelné kontroly zarovnania a kalibrácia senzorov zabraňujú väčšine prípadov zaseknutí na moderných zvislých strojoch na tvorbu, plnenie a zatáčanie vreciek.
Ako často by ste mali čistiť a udržiavať svoju zvislú formovaciu, plniacu a zatváraciu stroj, aby ste predišli zaseknutiam fólia?
Plán preventívnej údržby pre vašu zvislú formovaciu, plniacu a zatváraciu stroj by mal zahŕňať týždenné čistenie všetkých povrchov, ktoré prichádzajú do kontaktu s fóliou, mesačné kontroly mazania a štvrťročnú kalibráciu senzorov. Denné vizuálne kontroly napätia fólie a zarovnania jej dráhy počas výroby pomáhajú včas odhaliť varovné príznaky, kým sa nezhoršia na zaseknutia. Táto pravidelná údržba výrazne zníži výpadky a predĺži spoľahlivú prevádzkovú životnosť vašej zvislej formovacej, plniacej a zatváracej stroja.
Môže kvalita fólia ovplyvniť frekvenciu zaseknutí na zvislej formovacej, plniacej a zatváracej stroji?
Áno, kvalita fólia je priamo spojená s upchávaním na zvislom stroji na tvorbu, plnenie a uzatváranie vreciek. Fólie s nepravidelnou hrúbkou, povrchovými chybami alebo kontamináciou majú tendenciu sa trhať, hromadiť sa a zachytávať sa vo vnútri vášho zvislého stroja na tvorbu, plnenie a uzatváranie vreciek. Získavajte fóliu od spoľahlivých dodávateľov, kontrolujte prichádzajúce kotúče na prítomnosť chýb a ukladajte materiál za kontrolovaných podmienok, aby ste udržali rozmernú stabilitu. Kvalitná fólia sa hladko prechádza cez váš zvislý stroj na tvorbu, plnenie a uzatváranie vreciek a výrazne zníži výpadky výroby spôsobené upchávaním.

 EN