 EN
Wie lässt sich Folienabfall mit einer Fertigbeutel-Verpackungsmaschine reduzieren?
2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/10/27
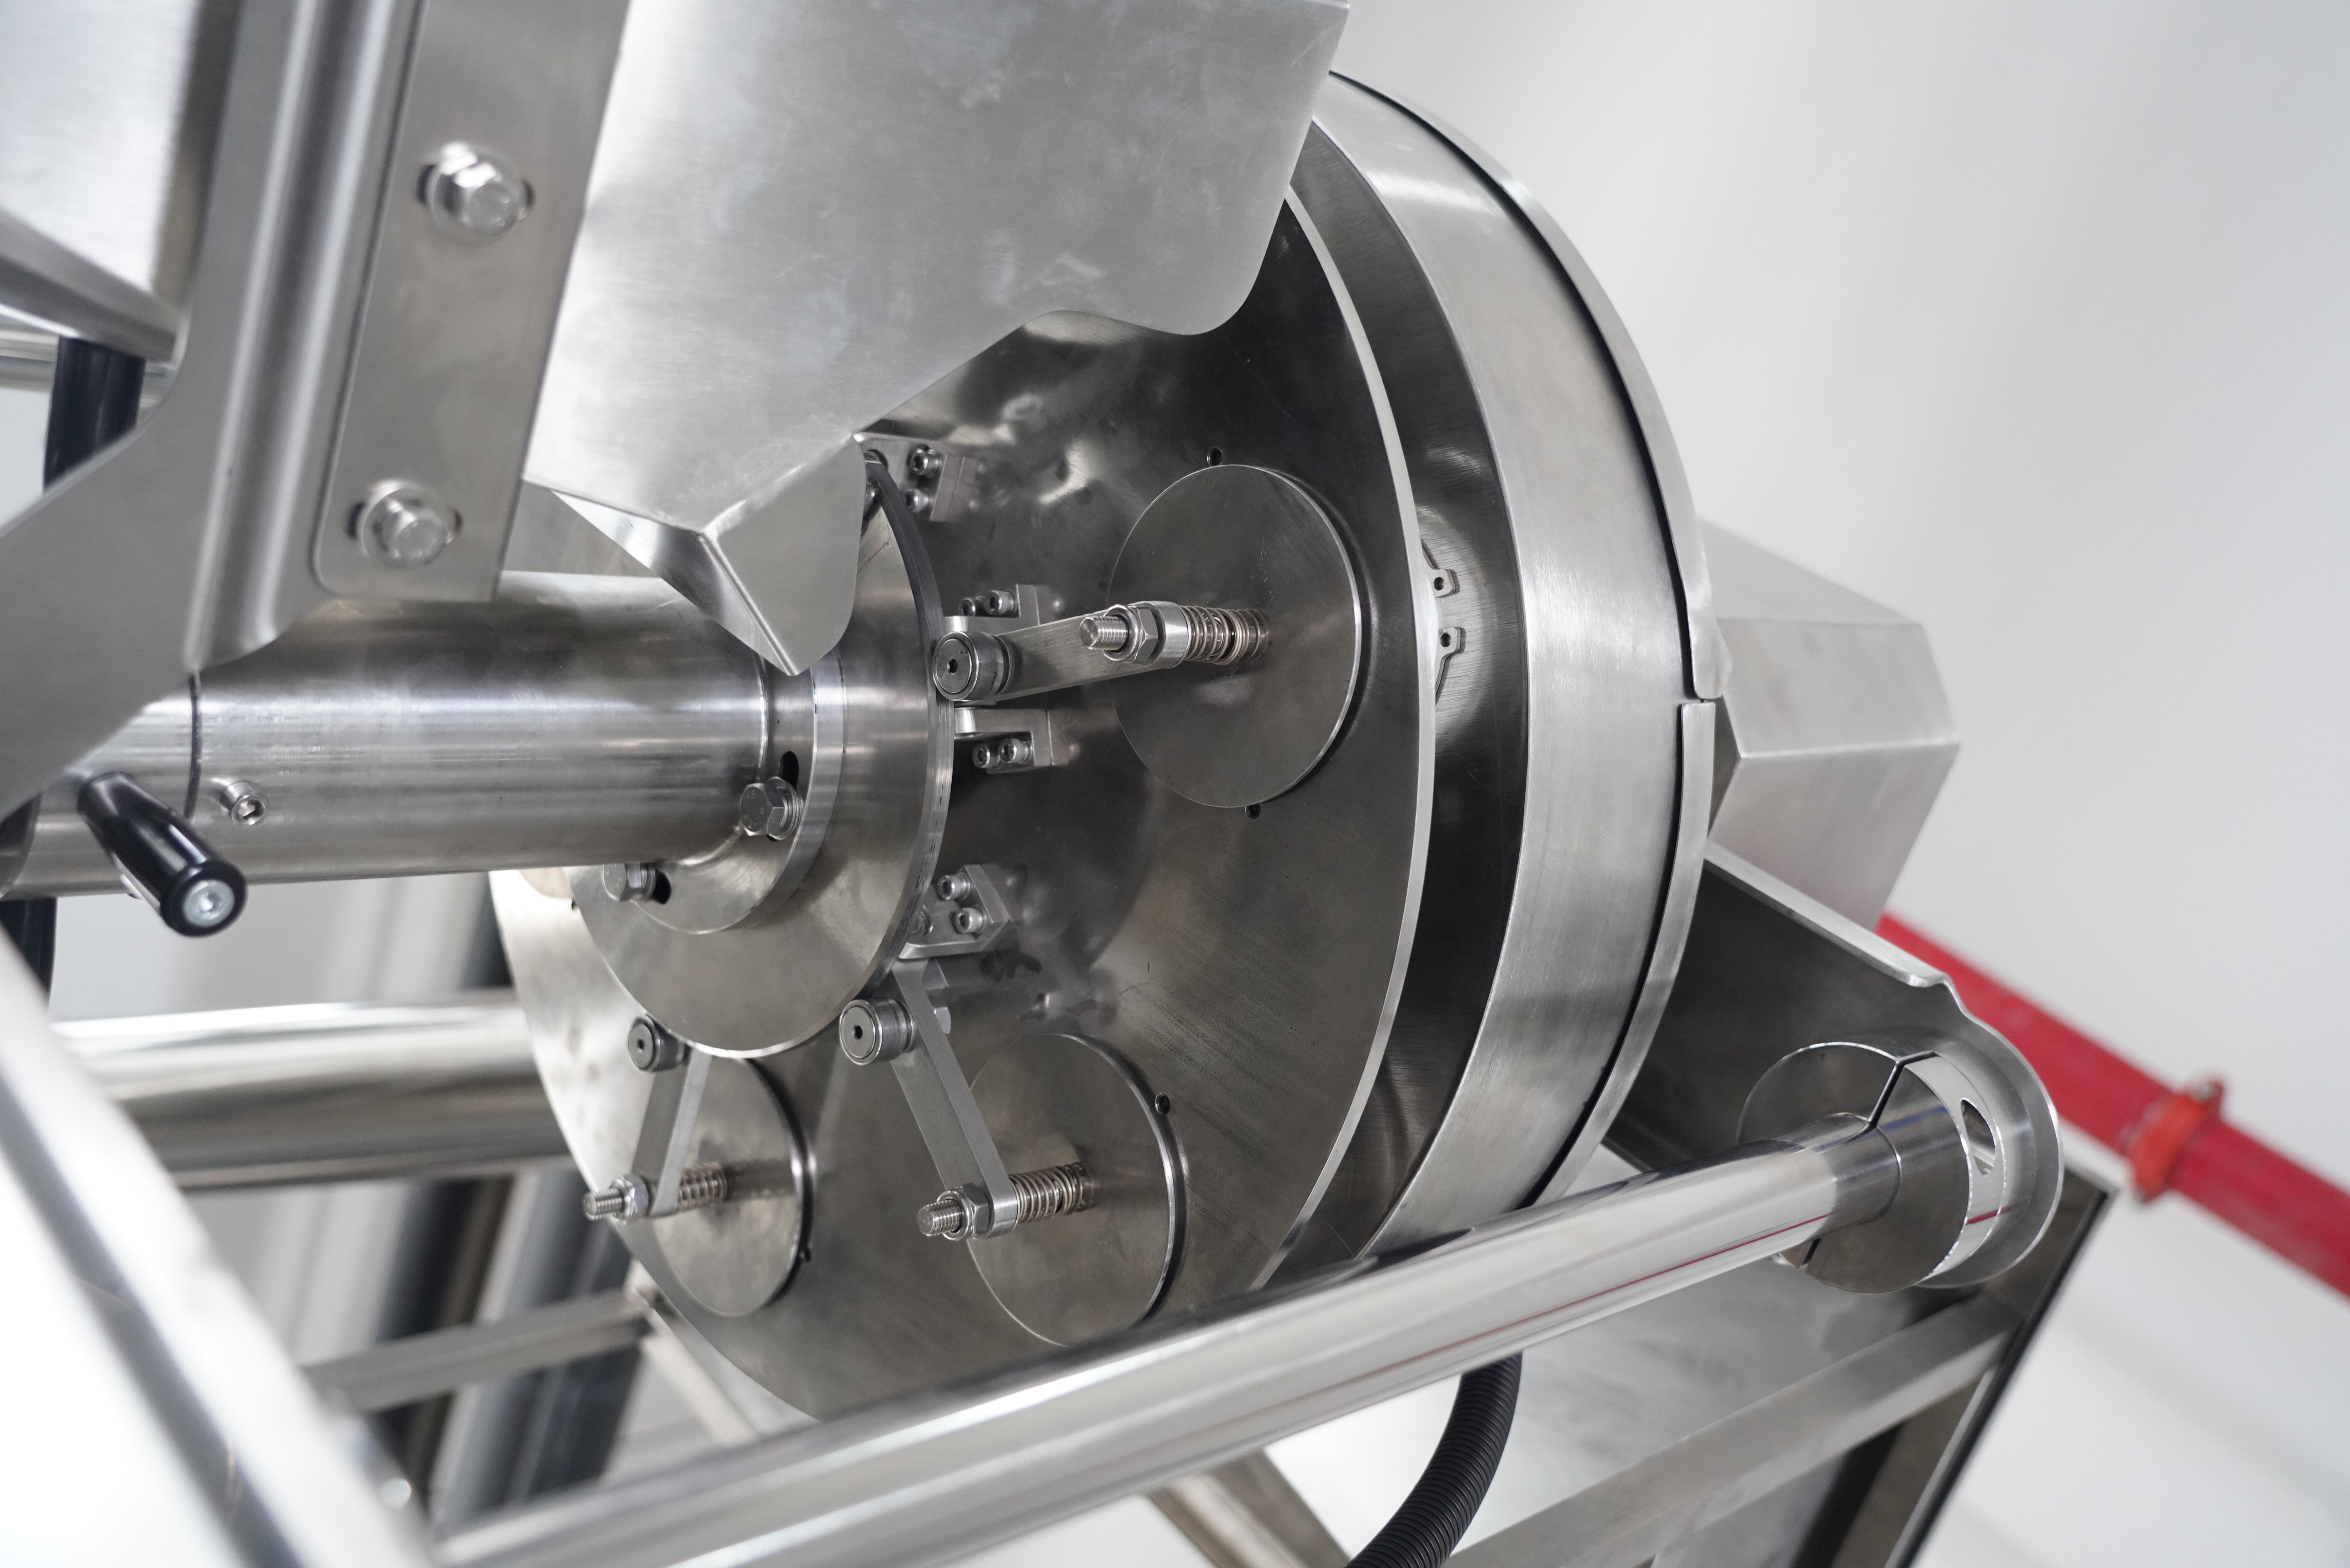
Folienstaus zählen zu den störendsten Herausforderungen für Bediener jeder vertikale Form-Füll-Verschluss-Maschine . Sobald die Folie während des Verpackungszyklus hängen bleibt, sich verdreht oder falsch ausrichtet, kommt die Produktion sofort zum Stillstand – mit teuren Ausfallzeiten und verschwendetem Material. Das Verständnis der Ursachen von Folienstaus sowie die Umsetzung präventiver Strategien ist unverzichtbar für alle, die eine vertikale Form-, Füll- und Versiegelungsmaschine betreiben. Dieser Leitfaden stellt praktische, umsetzbare Methoden vor, um Ihre vertikale Form-, Füll- und Versiegelungsmaschine stets reibungslos laufen zu lassen und die Folie in jedem Zyklus frei durch die Maschine zu führen.
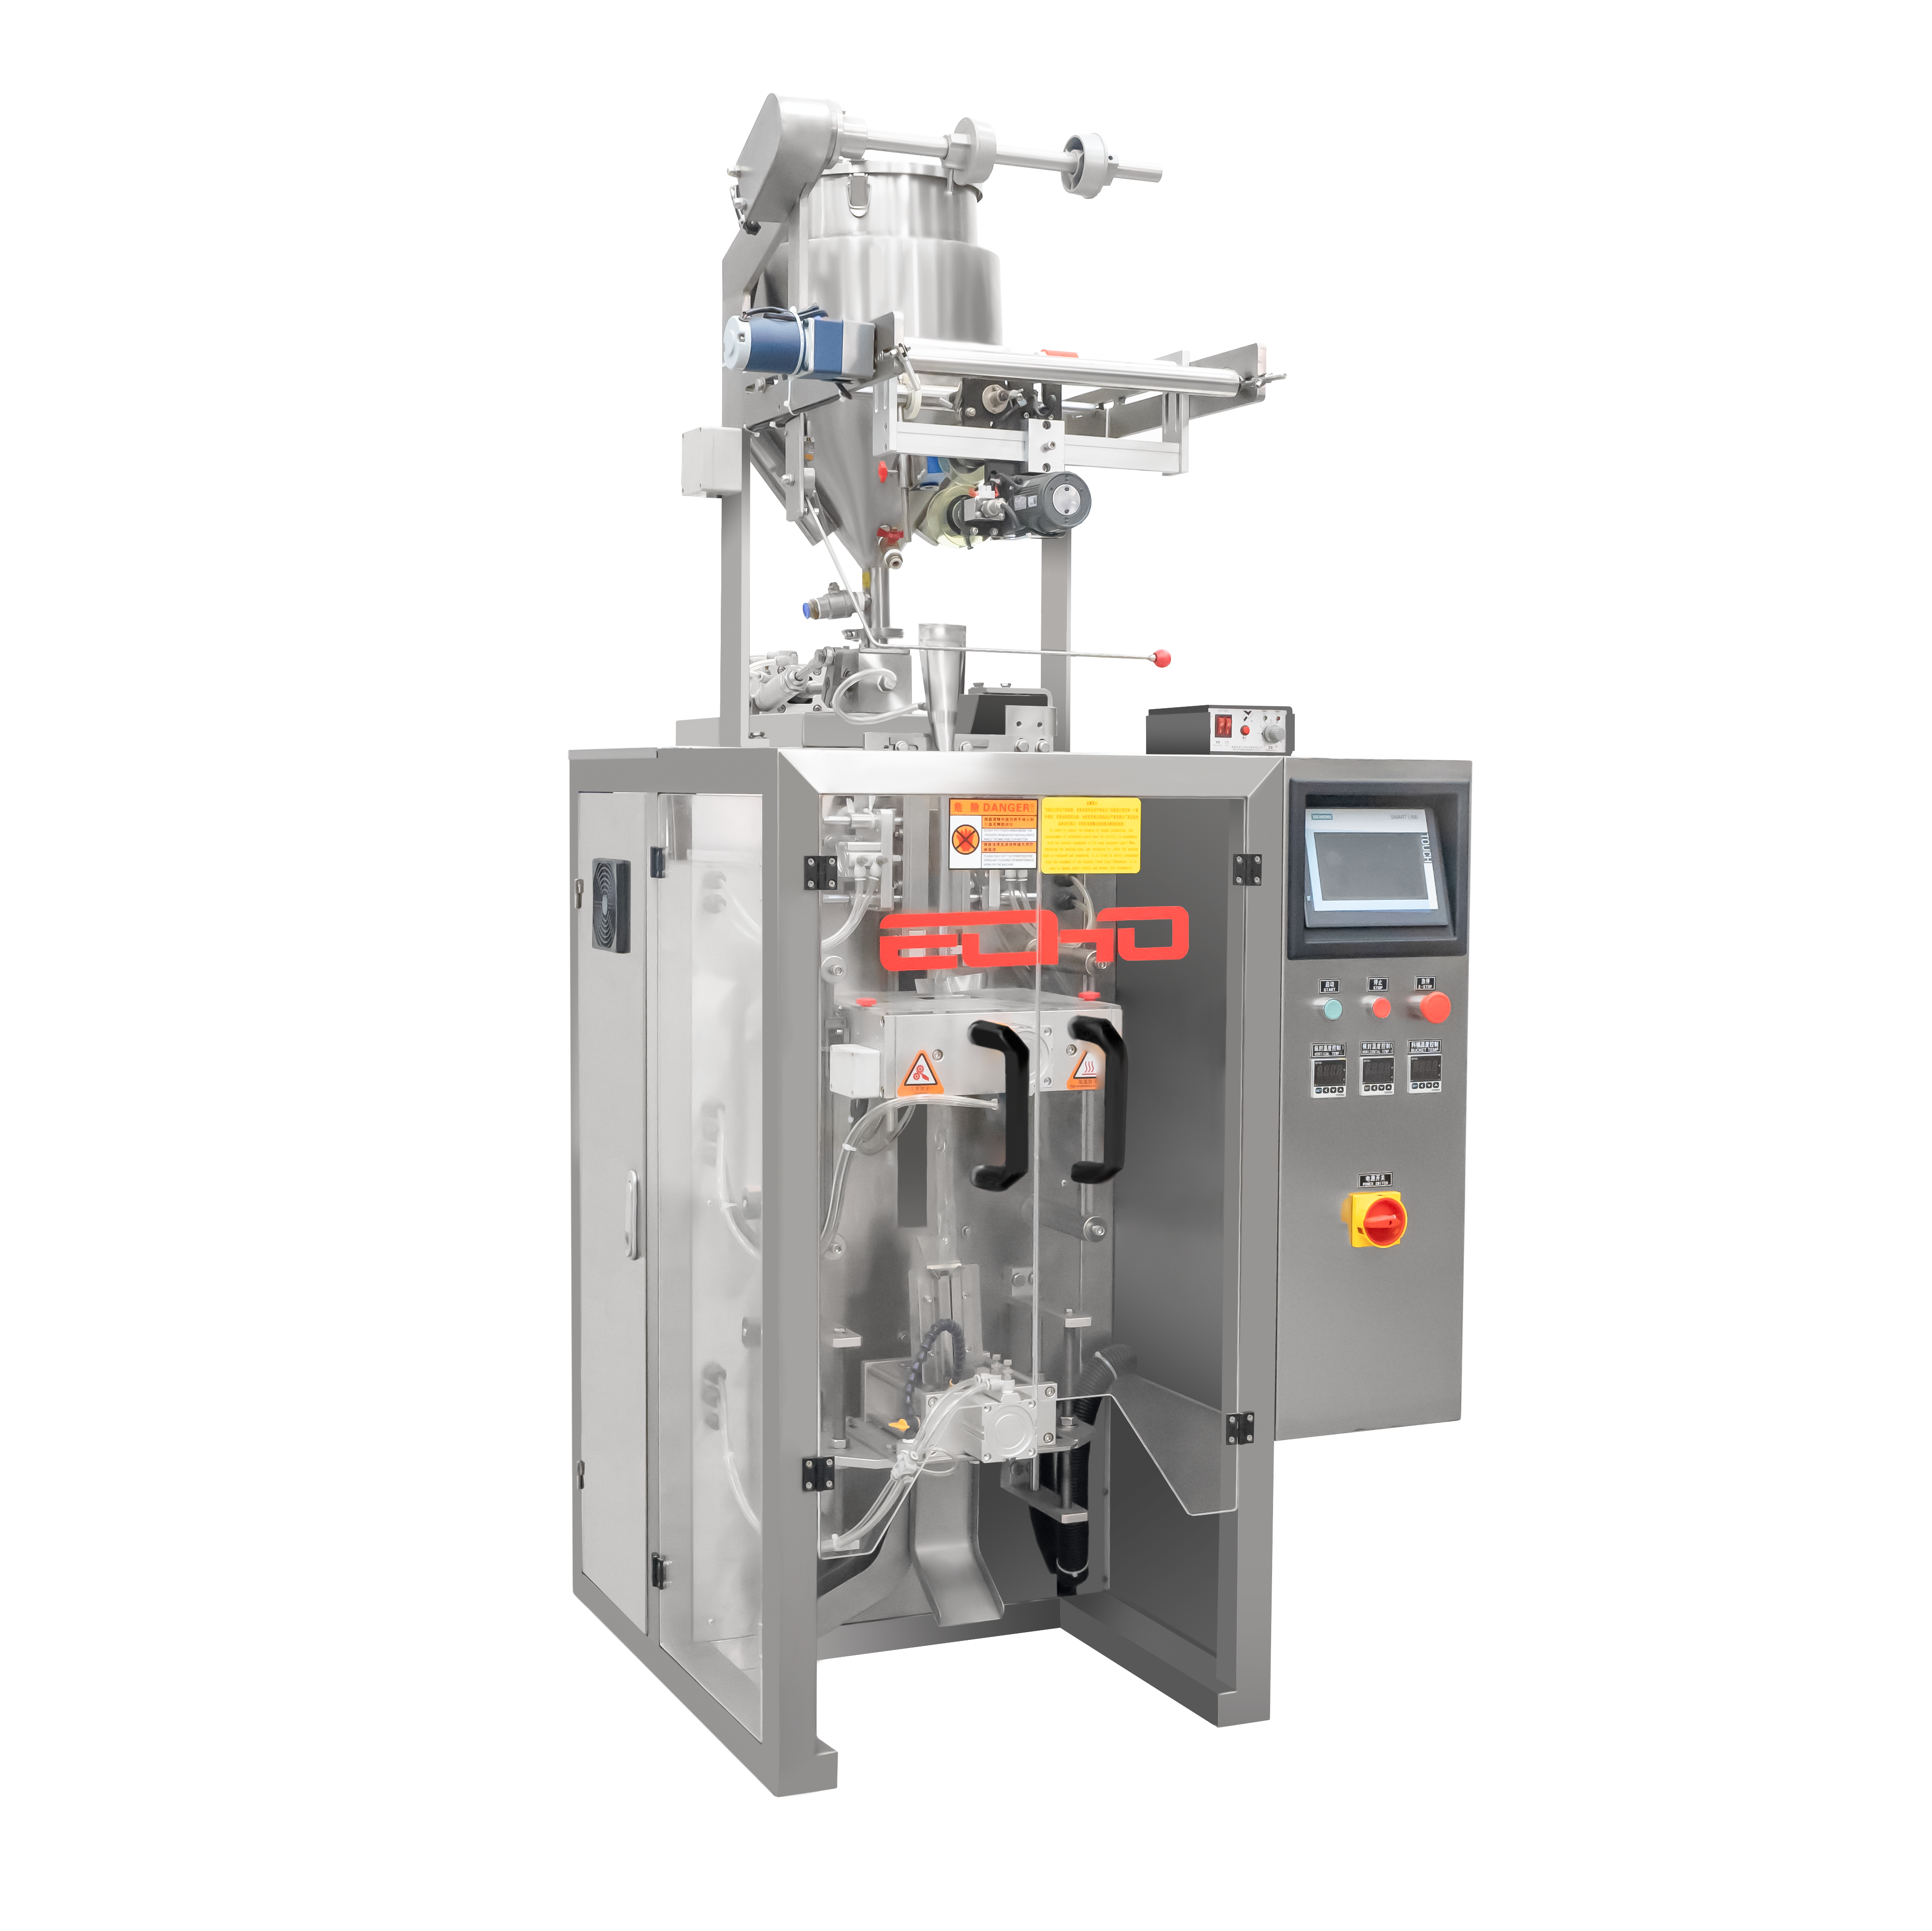
Eine Vertikalschlauchbeutelmaschine ist auf eine präzise Folienspannung, -ausrichtung und -zuführung angewiesen, um zuverlässig zu arbeiten. Sobald eine Komponente außer Kalibrierung gerät oder verschmutzt wird, folgen Folienstaus rasch. Die finanziellen Auswirkungen gehen über die unmittelbare Anlagenstillstandzeit hinaus: Wiederholte Staus beeinträchtigen die Produktqualität, belasten mechanische Komponenten und gefährden die Produktionsplanung. Durch Investitionen in präventive Maßnahmen statt in die Fehlersuche nach Ausfällen können Bediener Störungen deutlich reduzieren und die Lebensdauer ihrer Vertikalschlauchbeutelmaschine verlängern.
Eine Fehlausrichtung ist der Hauptauslöser für Folienstaus an einer vertikalen Form-, Füll- und Versiegelungsmaschine. Wenn sich die Folienführungsleisten, Rollen oder Antriebskomponenten aus ihrer Position bewegen, verläuft der Folienweg schief, wodurch sich die Ränder verfangen und zusammenballen. Bereits eine geringe Abweichung – oft nur ein Bruchteil eines Millimeters – reicht aus, um einen Stau zu verursachen. Regelmäßige Überprüfung der Ausrichtung stellt sicher, dass die Folie gerade durch die vertikale Form-, Füll- und Versiegelungsmaschine läuft, ohne seitlich abzudriften oder zu verklemmen.
Abgenutzte oder beschädigte Rollen an Ihrer vertikalen Form-, Füll- und Versiegelungsmaschine tragen ebenfalls erheblich zu Staus bei. Mit fortschreitendem Verschleiß können Rollen Flachstellen, unebene Oberflächen oder reduzierten Grip entwickeln, wodurch die Folie rutscht oder sich zusammenballt. Prüfen Sie jede Rolle auf sichtbaren Verschleiß und ersetzen Sie alle Rollen mit Rissen, Rillenbildung oder Verlust des Glanzes. Eine ordnungsgemäße Rollenwartung verhindert viele Folienstaus, bevor sie Ihren Zyklus an der vertikalen Form-, Füll- und Versiegelungsmaschine stören.
Eine falsche Folienspannung ist eine weitere Hauptursache für Staus an einer Vertikal-Form-Füll-Versiegelungs-Maschine. Ist die Spannung zu gering, hängt die Folie durch und staucht sich; ist sie zu hoch, reißt oder dehnt sie sich ungleichmäßig. Die optimale Spannungseinstellung hängt von der Folienstärke, -breite und -Materialzusammensetzung ab. Konsultieren Sie das Handbuch Ihrer Vertikal-Form-Füll-Versiegelungs-Maschine für die empfohlenen Spannungsbereiche und verwenden Sie Spannungsmesser, um die Einstellungen bei Inbetriebnahme und nach jedem Materialwechsel zu überprüfen.
Schlechte Folienqualität verschärft Spannungsprobleme an einer Vertikal-Form-Füll-Versiegelungs-Maschine. Folien mit unregelmäßiger Dicke, Oberflächenkontamination oder Herstellungsfehlern neigen zum Reißen und Verhaken. Beziehen Sie Folien stets von vertrauenswürdigen Lieferanten und prüfen Sie eingehende Rollen auf sichtbare Mängel. Die Lagerung der Folie unter kontrollierten Temperatur- und Luftfeuchtigkeitsbedingungen verhindert zudem Feuchtigkeitsaufnahme und dimensionsbezogene Veränderungen, die Staus auslösen können, sobald das Zuführsystem Ihrer Vertikal-Form-Füll-Versiegelungs-Maschine aktiviert wird.
Verunreinigungen sind ein stiller Auslöser für Staus an jeder vertikalen Form-, Füll- und Versiegelungsmaschine. Staub, Produktreste und Kleberablagerungen sammeln sich auf Folienführungen, Rollen und Sensoren und erzeugen Zugkraft und Reibung, die die Folienbewegung destabilisieren. Führen Sie einen wöchentlichen Reinigungsplan für alle folienberührenden Oberflächen Ihrer vertikalen Form-, Füll- und Versiegelungsmaschine durch. Verwenden Sie weiche Bürsten und Druckluft, um Schmutz zu entfernen, ohne präzise Komponenten zu beschädigen. Achten Sie besonders auf Führungswände und Rollennuten, in denen sich Partikel verstecken und sich im Laufe der Zeit ansammeln.
Die Schmierung beweglicher Komponenten ist bei einer vertikalen Form-, Füll- und Versiegelungsmaschine ebenso entscheidend. Unzureichend geschmierte Rollen und Lager behindern die Folienbewegung und erhöhen die Wahrscheinlichkeit von Rutschen oder Blockierungen. Verwenden Sie ausschließlich vom Hersteller zugelassene Schmierstoffe – in der Regel leichtes Maschinenöl oder spezifizierte Lagerfette – in den für Ihr Modell einer vertikalen Form-, Füll- und Versiegelungsmaschine vorgeschriebenen Mengen. Eine Über-Schmierung zieht Staub an und führt zu klebrigen Ablagerungen; befolgen Sie daher die Anleitungen genau. Eine sachgemäße Schmierung verringert die mechanische Reibung und stabilisiert den Folientransport während jedes Zyklus.
Moderne vertikale Form-, Füll- und Versiegelungsmaschinen nutzen optische und mechanische Sensoren, um die Folienposition zu erkennen und Anpassungen auszulösen. Wenn Sensoren ihre Kalibrierung verlieren, senden sie falsche Signale an Antriebsmotoren und Zugkraftregler, was zu unregelmäßiger Folienbewegung und Staus führt. Prüfen Sie vierteljährlich die Sensorreaktion an Ihrer vertikalen Form-, Füll- und Versiegelungsmaschine, indem Sie Testfolie laufen lassen und die Registrierungsgenauigkeit beobachten. Nehmen Sie eine Neukalibrierung vor, falls eine Abweichung festgestellt wird, und folgen Sie dabei genau den spezifischen Verfahren in der Bedienungsanleitung Ihrer Maschine.
Die visuelle Inspektion des Folienwegs liefert frühzeitige Warnhinweise, bevor sich größere Staus an einer vertikalen Form-, Füll- und Versiegelungsmaschine bilden. Achten Sie darauf, ob die Folie schräg läuft, wellig ist oder eine ungleichmäßige Zugspannung über ihre Breite aufweist, während sie durch die einzelnen Abschnitte der vertikalen Form-, Füll- und Versiegelungsmaschine läuft. Stellen Sie sicher, dass die Folienränder sich stets konsistent mit den Führungsmarkierungen ausrichten. Die Identifizierung geringfügiger Abweichungen bei Routinekontrollen ermöglicht korrigierende Einstellungen, bevor sich Staubedingungen entwickeln.
Die Art und Weise, wie Ihr Team jede Schicht beginnt, beeinflusst die Stauhäufigkeit an einer vertikalen Form-, Füll- und Versiegelungsmaschine erheblich. Beginnen Sie jeden Tag mit einem Kaltstarttest: Führen Sie die Folie mit niedriger Geschwindigkeit und ohne Last durch die vertikale Form-, Füll- und Versiegelungsmaschine, um eine reibungslose Bewegung vor Produktionsbeginn zu überprüfen. Dieser Schritt erfasst Ausrichtungs- oder mechanische Probleme, bevor sie zu Produktionsverzögerungen führen. Führen Sie die Folie bewusst und gleichmäßig ein und vermeiden Sie plötzliche Ruckbewegungen, die das Material zusammenballen oder falsche Zugkraftmesswerte an Ihrer vertikalen Form-, Füll- und Versiegelungsmaschine auslösen können.
Eine korrekte Montage der Folienrolle verhindert viele Staus an einer vertikalen Form-, Füll- und Versiegelungsmaschine. Stellen Sie sicher, dass die Rolle zentriert auf ihrer Tragwelle sitzt und weder axiales Spiel noch Wackeln aufweist. Lose Rollen verursachen ein ungleichmäßiges Abwickeln und eine variable Zugkraft, die die Folie beim Eintritt in Ihre vertikale Form-, Füll- und Versiegelungsmaschine destabilisieren. Verwenden Sie Zentrierbuchsen und Endflansche, die speziell für Ihr jeweiliges Modell einer vertikalen Form-, Füll- und Versiegelungsmaschine ausgelegt sind, um die Rollen fest zu halten.
Wenn Sie Ihre vertikale Form-, Füll- und Versiegelungsmaschine schneller betreiben, als es ihre Folientransportkapazität zulässt, steigt das Risiko von Staus unmittelbar an. Jede vertikale Form-, Füll- und Versiegelungsmaschine verfügt über eine maximale Folien-Geschwindigkeitsbewertung, die nicht überschritten werden darf, da andernfalls das Antriebssystem keine konstante Zugspannung mehr aufrechterhalten oder der Folienweg sich nicht mehr stabilisieren kann. Überprüfen Sie die maximale Geschwindigkeit Ihrer Maschine für jede Folienstärke und jeden Materialtyp und überschreiten Sie diesen Wert niemals. Betreiben Sie die Maschine mit 85–90 % der maximal bewerteten Geschwindigkeit, um einen Sicherheitspuffer für Ihre vertikale Form-, Füll- und Versiegelungsmaschine zu gewährleisten und Spielraum für Lastschwankungen zu schaffen.
Gewicht und Konsistenz der Produkte beeinflussen ebenfalls das Verklemmen an einer vertikalen Form-, Füll- und Versiegelungsmaschine. Ungleichmäßige Füllgewichte führen zu unausgeglichenen Beutelformungen, verschieben die Folienspannung und lösen Verklemmungen aus. Stellen Sie sicher, dass Ihr Füllsystem vor Erreichen der Versiegelungsstation der vertikalen Form-, Füll- und Versiegelungsmaschine stets gleichbleibende Portionen abgibt. Wenn sich das Füllgewicht ändert, muss der Folienweg kompensieren, wodurch die Stabilität beeinträchtigt und die Wahrscheinlichkeit von Verklemmungen an Ihrer vertikalen Form-, Füll- und Versiegelungsmaschine steigt.
Mechanische Fehlausrichtung ist die Hauptursache für Folienverklemmungen an einer vertikalen Form-, Füll- und Versiegelungsmaschine. Sobald Folienführer, Rollen oder Antriebssysteme – selbst nur geringfügig – aus ihrer Position geraten, wird der Folienweg instabil, sodass sich die Ränder verhaken oder stauchen. Regelmäßige Ausrichtungsprüfungen und Sensorkalibrierungen verhindern die Mehrzahl der Verklemmungsfälle an modernen vertikalen Form-, Füll- und Versiegelungsmaschinen.
Ein präventiver Wartungsplan für Ihre vertikale Form-, Füll- und Versiegelungsmaschine sollte wöchentliche Reinigung aller Folienkontaktflächen, monatliche Überprüfung der Schmierung sowie vierteljährliche Neukalibrierung der Sensoren umfassen. Tägliche visuelle Inspektionen der Folienspannung und der Laufbahn-Ausrichtung während des Produktionsbetriebs helfen dabei, erste Warnsignale frühzeitig zu erkennen, bevor sie sich zu Staus verschärfen. Diese regelmäßige Wartung reduziert Ausfallzeiten deutlich und verlängert die zuverlässige Betriebslebensdauer Ihrer vertikalen Form-, Füll- und Versiegelungsmaschine.
Ja, die Folienqualität hängt direkt mit Staus an einer vertikalen Form-, Füll- und Versiegelungsmaschine zusammen. Folien mit unregelmäßiger Dicke, Oberflächenfehlern oder Verunreinigungen neigen dazu, zu reißen, sich zu stauchen oder in der vertikalen Form-, Füll- und Versiegelungsmaschine hängen zu bleiben. Beziehen Sie die Folie von zuverlässigen Lieferanten, prüfen Sie eingehende Rollen auf Mängel und lagern Sie das Material unter kontrollierten Bedingungen, um die Maßstabilität zu gewährleisten. Hochwertige Folie läuft reibungslos durch Ihre vertikale Form-, Füll- und Versiegelungsmaschine und reduziert staubedingte Produktionsunterbrechungen erheblich.

2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/09/20
Reduzieren Sie die Wechselzeit der vorgefertigten Beutel-Verpackungsmaschine um 40 % mit bewährten Best Practices

2026/09/20
Vorgefertigte Beutel-Maschinen: Steigern Sie die Durchsatzleistung, senken Sie Abfall und verbessern Sie die Rendite

2026/09/20
Rotationsmaschine versus Inline-Maschine für vorgefertigte Beutel: Geschwindigkeit, Rendite und Skalierbarkeit im Vergleich

2026/09/20
Vorgefertigte Beutel-Maschine: Steigern Sie die Durchsatzleistung, senken Sie die Personalkosten und verbessern Sie die Versiegelungsintegrität

2026/09/21
Fertigbeutel-Maschine: Beuteltypen, Materialien und Füll-Leitfaden

