 EN
Як зменшити відходи плівки за допомогою машини для упаковки в готові пакети?
2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/09/29
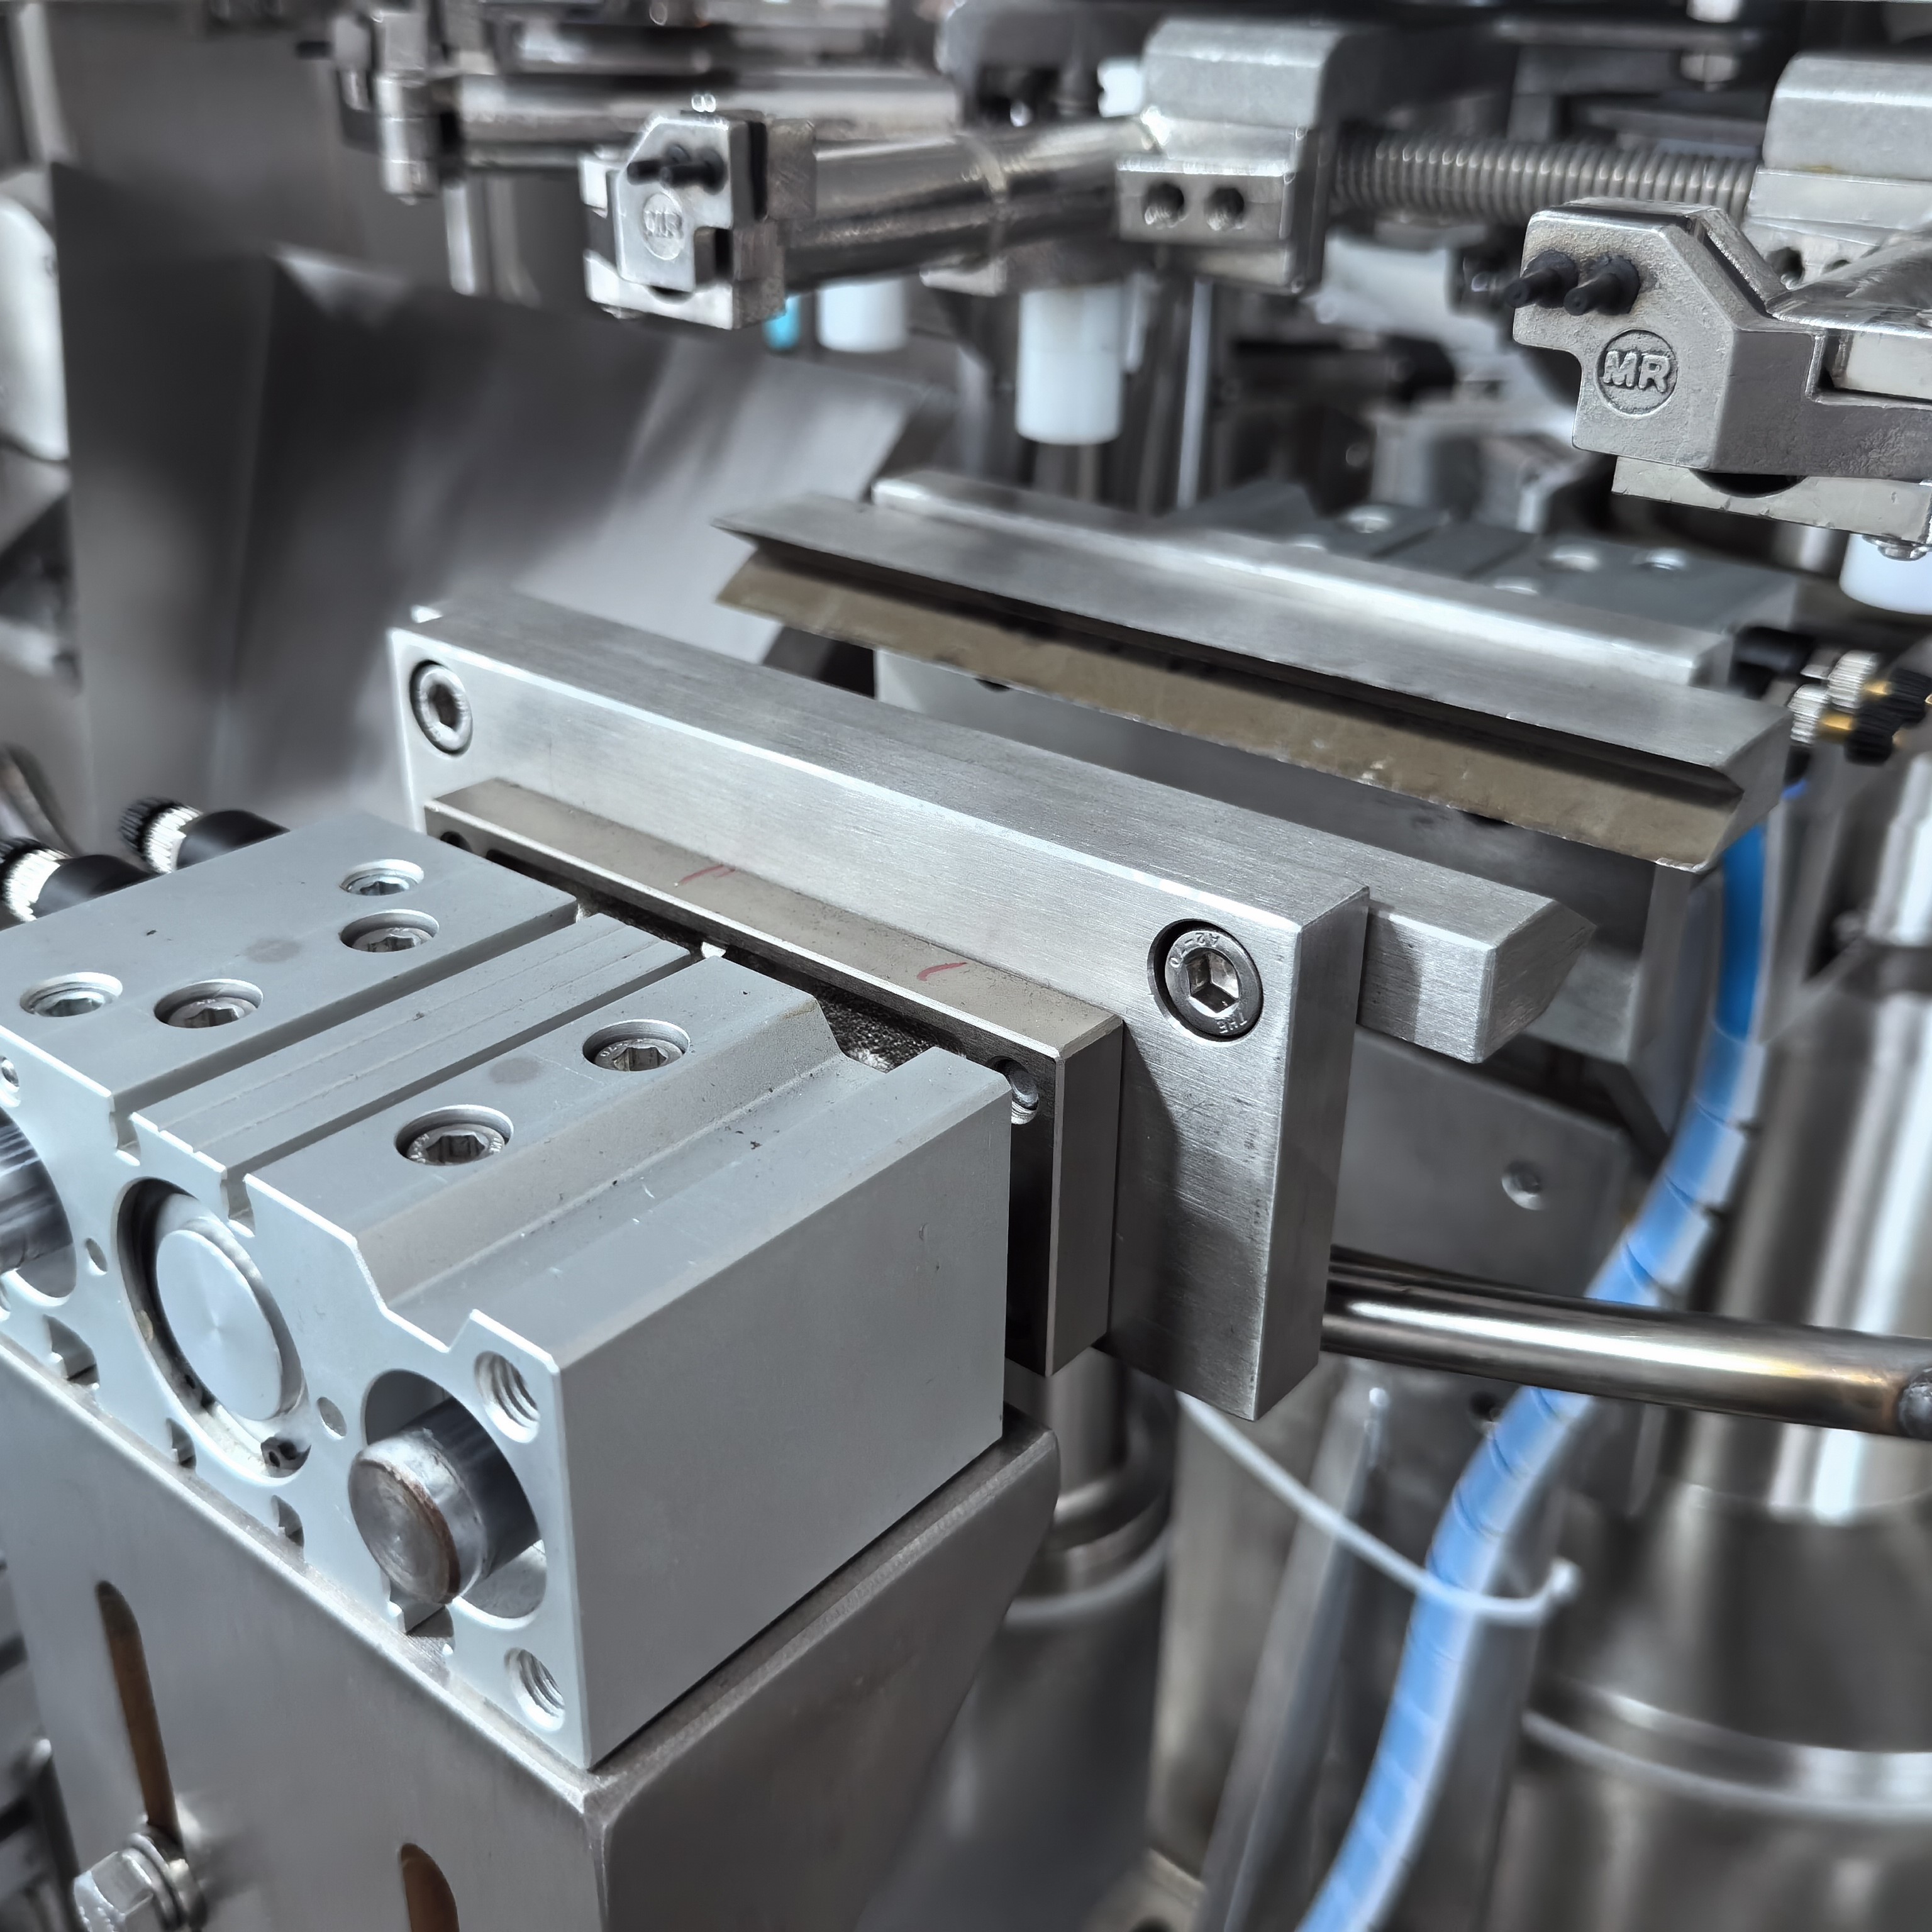
Якість запечатування є основою захисту продукту в сучасних упакувальних процесах. rotary pouch packing machine машина, що забезпечує непостійну якість запечатування, призводить до відходів, скорочує термін придатності та шкодить репутації бренду. Розуміння чинників, що впливають на якість запечатування в обертальних пакувальних машинах для пакетів, є обов’язковим для інженерів-упаковників, керівників виробництва та покупців обладнання, які потребують надійної роботи в масштабі. Цілісність кожного запечатування визначає, чи залишаться продукти свіжими, захищеними та відповідними галузевим стандартам протягом усього їхнього шляху в ланцюзі поставок.
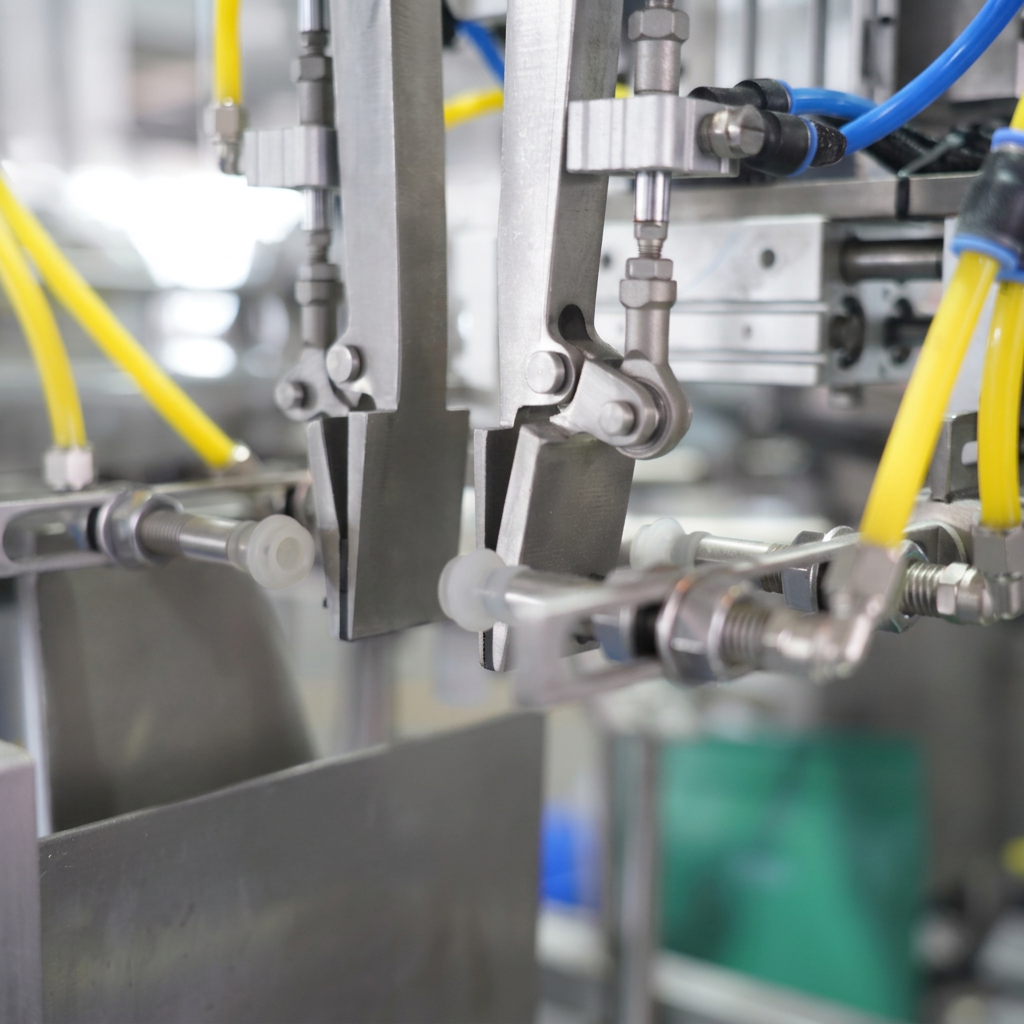
Матеріал плівки, що використовується в роторній машині для упаковки в пакети, безпосередньо визначає міцність та стабільність шва. Різні полімери, покриття та специфікації щодо товщини по-різному реагують на теплове навантаження й тиск. Плівки з несумісними характеристиками герметизації створюють слабкі ділянки, призводять до нерівномірного утворення з’єднання та руйнування шва під час звичайного оброблення чи транспортування. Для роторної машини для упаковки в пакети потрібні плівки, спеціально розроблені з урахуванням температури герметизації, тривалості контакту та тиску, заданих у вашому обладнанні. Використання універсальних або неспеціалізованих плівок погіршує якість шва незалежно від налаштувань машини.
Додатки до плівки, зокрема сполуки, що запобігають ковзанню, агенти, що запобігають злипанню, та агенти, що полегшують ковзання, впливають на ефективність термічного зварювання на роторному упакувальному агрегаті для пакетів. Хоча ці додатки необхідні для забезпечення зручності обробки та технологічних характеристик, вони можуть мігрувати в зони зварювання й перешкоджати злиттю ланцюгів полімерів. Роторний упакувальний агрегат для пакетів із точним контролем чистоти плівки та розподілу додатків забезпечує більш стабільні зварні шви, ніж обладнання, що працює з деградованою або забрудненою основою. Пил, волога та залишки змащувальних матеріалів на поверхні плівки призводять до слабких з’єднань, які руйнуються під час зберігання або транспортування.
Ротаційний упакувальний агрегат для пакетів використовує точне застосування тепла для зварювання полімерних ланцюгів по краю шва. Температура має бути достатньо високою, щоб розм’якшити плівку й забезпечити молекулярну взаємодифузію, але не надто високою, щоб полімер не руйнувався, не змінював колір або не ставав крихким. Діапазон температур, придатних для зварювання, залежить від типу плівки, її товщини та складу покриття. Якщо ротаційний упакувальний агрегат для пакетів працює при температурі нижчій за оптимальну, шви залишаються неповними й слабкими; надмірне нагрівання призводить до руйнування матеріалу й зниження міцності на розрив. Нестабільність температури вздовж довжини зварювального захоплювача або між послідовними циклами порушує однорідність швів.
Тиск ущільнення визначає, наскільки міцно нагріті поверхні стискають шари плівки під час зварювання. Недостатній тиск у роторному упакувальному агрегаті для пакетів призводить до неповного контакту, утворення порожнин у зоні ущільнення та слабкого злиття полімерів. Надмірний тиск може пошкодити плівки, спричинити згини або витік через деформацію ущільнення. Роторний упакувальний агрегат для пакетів має застосовувати достатню силу для повного молекулярного контакту без порушення цілісності плівки. Розподіл тиску по губцях ущільнення має бути рівномірним, щоб запобігти локальним слабким ділянкам.
Час утримання — це тривалість контакту ущільнювальних губок із плівкою під час циклу ущільнення. Для роторної машини для упаковки в пакети необхідний достатній час утримання, щоб забезпечити проникнення тепла, злиття полімерів та вирівнювання молекулярних ланцюгів до початку охолодження. Недостатній час утримання призводить до затримки розплавленого матеріалу на межі ущільнення, що створює слабкі з’єднання, які руйнуються згодом. Надмірний час утримання витрачає час виробництва без покращення якості ущільнення. Оптимальне вікно часу утримання залежить від товщини плівки, типу матеріалу та конкретної моделі роторної машини для упаковки в пакети.
Щелепні ущільнювальні поверхні — це контактні поверхні, які передають тепло й тиск на плівку в роторному пакувальному агрегаті для мішків. Зношені, подряплені або корозійно ушкоджені поверхні щелеп призводять до нерівномірного контакту, локального перегріву та нестабільних ущільнювальних характеристик. Роторний пакувальний агрегат для мішків із пошкодженими щелепами формує ущільнення з видимими дефектами, тонкими ділянками й зниженою міцністю. Деградація поверхонь поступово накопичується з часом через вплив матеріалів, температур та механічних навантажень на стан щелеп. Регулярне оглядання та профілактичне обслуговування щелеп безпосередньо підвищує надійність роторного пакувального агрегату для мішків.
Ротаційний упакувальний агрегат для пакетів використовує датчики температури, щоб підтримувати температуру зварювання в межах заданих параметрів. Зсув показань датчика, втрата калібрування або його відмова призводять до того, що ротаційний упакувальний агрегат для пакетів працює поза оптимальними тепловими межами, про що оператор не підозрює. Погані шви утворюються непомітно, доки контроль якості не виявить дефектів. Регулярна перевірка датчиків і їх повторне калібрування забезпечують точність підтримки температури ротаційним упакувальним агрегатом для пакетів. Цифрові системи керування мають реєструвати дані температури, щоб виявляти тенденції та передбачати потребу в технічному обслуговуванні.
Ротаційний упакувальний агрегат із розширеним контролем процесу може повідомляти операторів про відхилення температури до того, як якість зварних швів погіршиться. Профілактичне обслуговування датчиків подовжує термін експлуатації обладнання й забезпечує сталість якості зварних швів. Застарілі моделі ротаційних упакувальних агрегатів без резервування датчиків мають вищий ризик непоміченого теплового дрейфу. Модернізація систем керування покращує здатність підтримувати оптимальну якість зварних швів протягом усіх виробничих циклів.
Для роторної машини для упаковки в пакети потрібне точне механічне вирівнювання між затискними губками, механізмами подачі плівки та нагрівальними поверхнями. Невирівнювання призводить до бічного зміщення швів, що спричиняє тонкі ділянки або проміжки. Знос приводної системи, зміна натягу ременів або биття валів у роторній машині для упаковки в пакети поступово накопичується й поступово погіршує якість швів. Оператори можуть не помітити цього погіршення, доки частка браку не стрімко не зросте. Профілактичне обслуговування — зокрема перевірка вирівнювання, огляд підшипників та перевірка приводної системи — забезпечує стабільну роботу роторної машини для упаковки в пакети відповідно до проектних специфікацій.
Системи змащення роторних машин для упаковки в пакети потребують уваги, щоб забезпечити плавну й стабільну роботу. Надлишкове змащення привертає пил і забруднення; недостатнє змащення збільшує тертя й генерацію тепла. Роторна машина для упаковки в пакети з деградованими підшипниками або послабленими механічними компонентами вібрацію, що безпосередньо впливає на рівномірність швів. Регулярний механічний огляд та профілактичне обслуговування забезпечують плавну роботу роторної машини для упаковки в пакети й збереження якості швів протягом усього терміну її експлуатації.
Ротаційний упакувальний агрегат для пакетів має забезпечувати баланс між швидкістю виробництва та вимогами до якості зварних швів. Робота на високій швидкості скорочує час утримання, необхідний для проникнення тепла й злиття полімерів. Якщо ротаційний упакувальний агрегат для пакетів працює на максимальній швидкості без достатнього часу утримання, утворюються слабкі зварні шви, які не відповідають ні вимогам щодо міцності, ні вимогам щодо надійності. Оптимізація процесу вимагає визначення точки перетину «швидкість–якість», де ротаційний упакувальний агрегат для пакетів забезпечує прийнятну якість зварних швів, не жертвуючи надмірно продуктивністю.
Різні розміри пакетів, типи плівок і конфігурації швів вимагають різних оптимальних швидкостей. Роторну машину для упаковки в пакети слід протестувати в різних виробничих сценаріях, щоб встановити межі швидкості, які забезпечують цілісність швів. Виробничі графіки мають враховувати те, що повільніші цикли забезпечують міцніші шви; поспішність у роботі роторної машини для упаковки в пакети понад її теплові й механічні можливості створює ризики для якості. Документування перевірених на практиці налаштувань швидкості для кожної роторної машини для упаковки в пакети забезпечує узгодженість і зменшує ймовірність помилок у прийнятті рішень на виробничій дільниці.
Оператор роторної машини для упаковки в пакети повинен періодично проводити випробування міцності швів, щоб переконатися, що шви відповідають специфікаціям. Випробування на відшарування швів, на стійкість до розриву та на герметичність забезпечують об’єктивні показники ефективності. Якщо роторна машина для упаковки в пакети постійно створює шви, які не відповідають цільовим специфікаціям, це свідчить про зміщення параметрів або деградацію обладнання, що вимагає негайного розслідування. Моніторинг у реальному часі за допомогою автоматизованого випробувального обладнання зменшує залежність від ручного відбору зразків і дозволяє вчасно виявити зміщення.
Роторна машина для упаковки в пакети, інтегрована з лінійними камерами огляду та автоматизованими системами тестування, виявляє дефекти до завершення циклів упаковки пакетів. Візуальний огляд визначає ширину шва, колір та поверхневі дефекти; механічне тестування перевіряє міцність без пошкодження продукту. Дані щодо якості, отримані від роторної машини для упаковки в пакети, мають надходити до планування технічного обслуговування та коригування процесів. Постійний моніторинг забезпечує стабільне підтримання якості швів у межах заданих специфікацій, що захищає репутацію бренду та задоволеність клієнтів.
Зміщення калібрування температури є одним із найпоширеніших джерел погіршення якості герметизації на роторній машині для упаковки в пакети. Термодатчики з часом втрачають точність, через що температура герметизації виходить за межі оптимального діапазону зварювання. Оператори можуть не помічати поступове зміщення, доки частка бракованих виробів не почне зростати. Регулярна термічна перевірка та повторна калібрування датчиків забезпечують стабільну якість герметизації на роторній машині для упаковки в пакети протягом усього циклу виробництва.
Щелепи герметизації роторної упакувальної машини для пакетів слід оглядати щодня під час звичайної експлуатації та очищати після кожної зміни виробництва, щоб прибрати залишки полімеру й забруднення. Щотижневий візуальний огляд має виявляти подряпини, знос або корозію, які впливають на якість герметизації. Якщо роторна упакувальна машина для пакетів демонструє знижену міцність шва або видимі дефекти, необхідно негайно оглянути щелепи та, за потреби, відновити їхню поверхню або замінити. Документування дат оглядів і дій з технічного обслуговування сприяє аудиту якості й допомагає передбачати інтервали заміни компонентів.
Ні, ротаційний упакувальний апарат для пакетів не може надійно компенсувати погану якість плівки, забруднення або властивості матеріалу, що виходять за межі специфікації. Навіть оптимальні налаштування температури та тиску не забезпечують міцних зварних швів на деградованій основі. Ефективність роботи ротаційного упакувального апарата для пакетів базується насамперед на тому, що йому надходять чисті, стабільні та правильно сформульовані плівкові матеріали. Перевірка вхідних матеріалів та домовленості щодо якості з постачальниками забезпечують ротаційному упакувальному апарату для пакетів найкращі можливі вхідні дані для збереження цілісності зварних швів та ефективності виробництва.

2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/09/20
Скоротіть час зміни на устаткуванні для упаковки готових пакетів на 40 % за допомогою перевірених найкращих практик

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зменшення відходів та покращення ROI

2026/09/20
Роторне та лінійне устаткування для упаковки готових пакетів: порівняння швидкості, ROI та масштабованості

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зниження витрат на робочу силу та покращення герметичності швів

2026/09/21
Машина для готових пакетів: типи пакетів, матеріали та керівництво щодо наповнення

