Качество герметизации является основой защиты продукции в современных упаковочных операциях. ротационная упаковочная машина для пouch машина, которая формирует непостоянные герметичные соединения, приводит к образованию отходов, сокращению срока хранения и ущербу для репутации бренда. Понимание факторов, определяющих качество герметизации на роторной упаковочной машине для пакетов, имеет решающее значение для инженеров-упаковщиков, менеджеров производства и покупателей оборудования, которым необходима надёжная производительность в масштабах промышленного применения. Целостность каждого герметичного соединения определяет, сохранят ли изделия свежесть, защиту и соответствие отраслевым стандартам на всём протяжении их пути по цепочке поставок.
Выбор материалов и совместимость плёнки
Свойства и эксплуатационные характеристики основной плёнки
Материал пленки, используемый в роторной упаковочной машине для пакетов, напрямую определяет прочность и стабильность герметизации. Различные полимеры, покрытия и параметры толщины по-разному ведут себя при нагреве и давлении. Пленки с несовместимыми характеристиками герметизации создают слабые места, приводят к неравномерному формированию соединения и к разгерметизации при обычных нагрузках при обращении или транспортировке. Для роторной упаковочной машины для пакетов требуются пленки, специально разработанные под температуру герметизации, время выдержки и давление, задаваемые вашим оборудованием. Использование универсальных или несоответствующих техническим требованиям пленок ухудшает качество герметизации независимо от настроек машины.
Химия добавок и контроль загрязнений
Добавки для плёнки, включая противоскользящие соединения, антиблокирующие агенты и агенты скольжения, влияют на эффективность термосварки на роторной упаковочной машине для пакетов. Эти добавки, хотя и необходимы для обеспечения требуемых характеристик при обращении и переработке, могут мигрировать в зоны сварки и препятствовать слиянию полимерных цепей. Роторная упаковочная машина с точным контролем чистоты плёнки и распределения добавок обеспечивает более стабильные сварные швы по сравнению с оборудованием, работающим с деградированным или загрязнённым субстратом. Пыль, влага и остатки смазочных материалов на поверхности плёнки приводят к образованию слабых соединений, которые разрушаются при хранении или транспортировке.
Калибровка температуры, давления и времени выдержки
Контроль температуры и термическая стабильность
Вращающаяся упаковочная машина для пакетов использует точное тепловое воздействие для сплавления полимерных цепей по краю шва. Температура должна быть достаточно высокой, чтобы размягчить плёнку и обеспечить молекулярную взаимодиффузию, но не настолько высокой, чтобы вызвать деградацию полимера, изменение цвета или образование хрупкости. Диапазон рабочих температур для герметизации зависит от типа плёнки, её толщины и состава покрытия. При работе вращающейся упаковочной машины для пакетов при температуре ниже оптимальной швы остаются неполными и слабыми; избыточное тепло приводит к деградации материала и снижению прочности на разрыв. Неравномерность температуры по длине зажима для герметизации или между последовательными циклами нарушает однородность швов.
Приложение давления и оптимизация силы герметизации
Давление запечатывания определяет, насколько прочно нагретые поверхности прижимают слои плёнки друг к другу в процессе герметизации. Недостаточное давление в роторной упаковочной машине для пакетов приводит к неполному контакту, образованию пустот внутри шва и слабому сращиванию полимеров. Избыточное давление может повредить плёнку, вызвать образование складок или привести к утечкам из-за деформации шва. Роторная упаковочная машина для пакетов должна прикладывать достаточное усилие для обеспечения полного молекулярного контакта без нарушения целостности плёнки. Распределение давления по поверхности захватного элемента для герметизации должно быть равномерным, чтобы предотвратить локальные зоны ослабленного шва.
Время выдержки и учёт охлаждения
Время удержания — это продолжительность контакта уплотнительных губок с плёнкой в течение цикла герметизации. Для роторной машины для упаковки в пакеты требуется достаточное время удержания, чтобы обеспечить проникновение тепла, сплавление полимеров и выравнивание молекулярных цепей до начала охлаждения. Недостаточное время удержания приводит к тому, что расплавленный материал остаётся на поверхности герметизации, формируя слабые соединения, которые разрушаются впоследствии. Избыточное время удержания приводит к потере производственного времени без повышения качества герметизации. Оптимальный интервал времени удержания зависит от толщины плёнки, типа материала и конкретной модели роторной машины для упаковки в пакеты.
Техническое обслуживание оборудования и целостность компонентов
Состояние уплотнительных губок и качество их поверхности
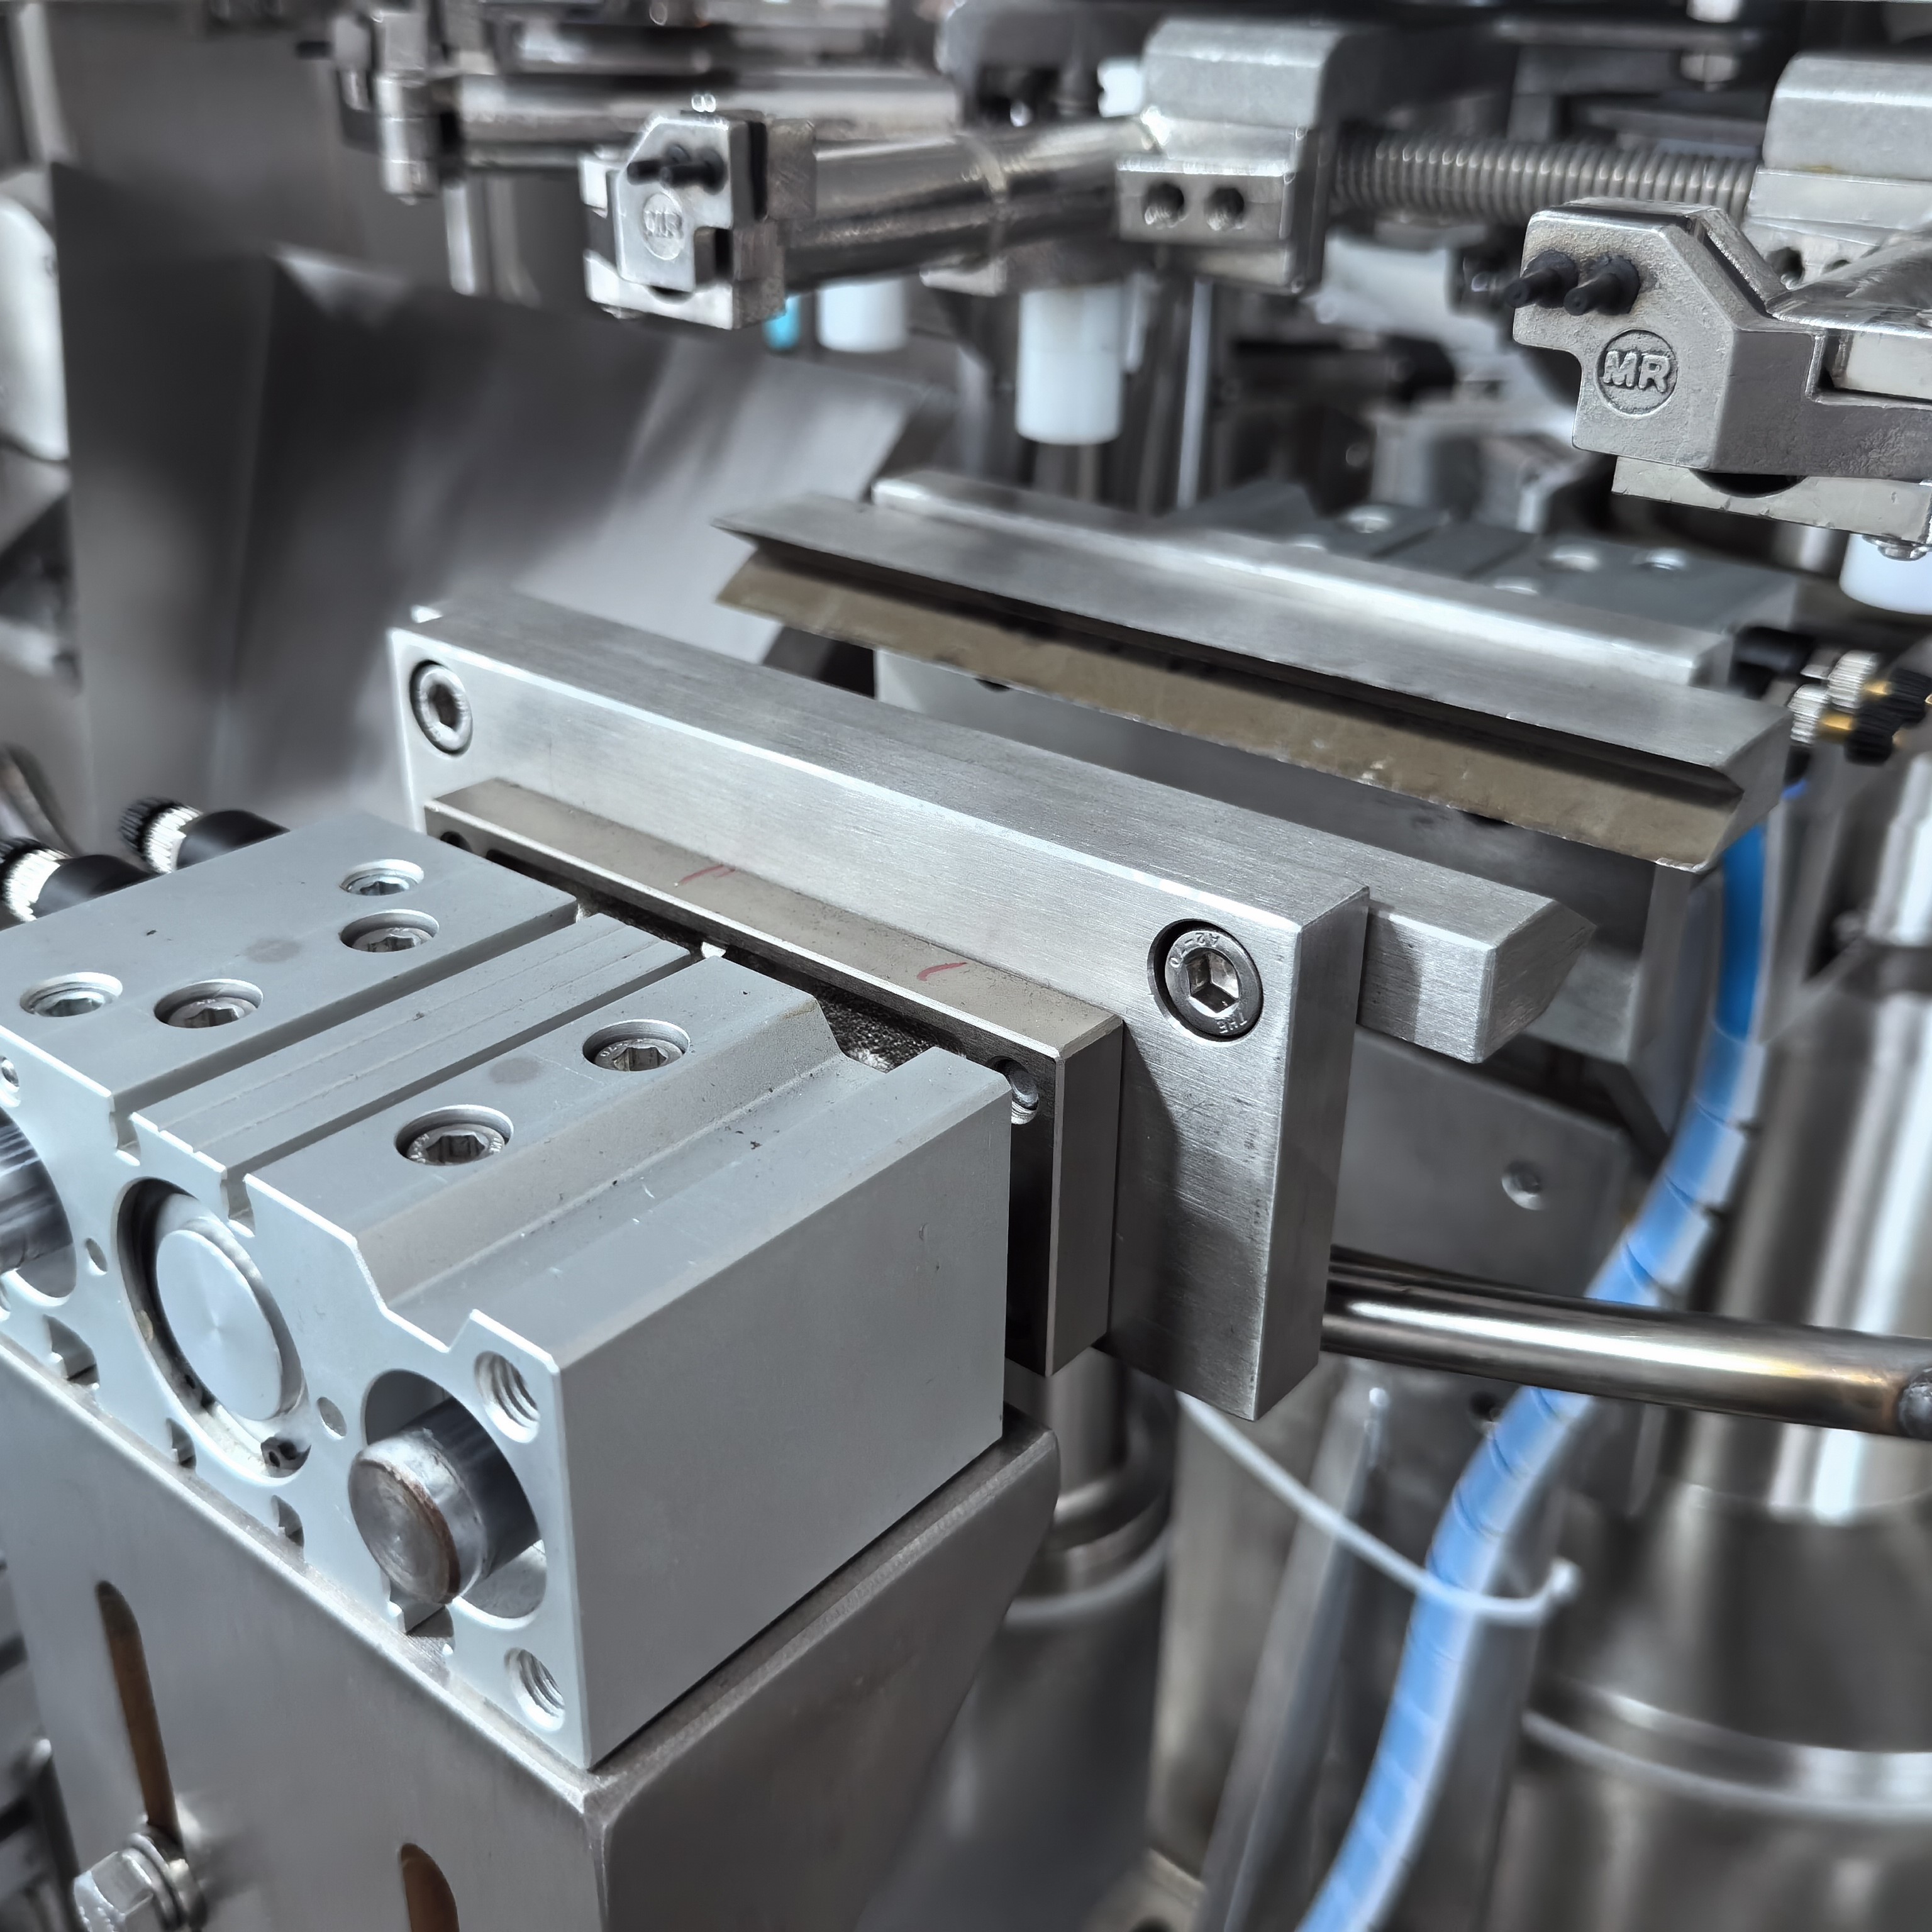
Уплотнительные губки — это контактные поверхности, передающие тепло и давление на плёнку в роторной упаковочной машине для пакетов. Изношенные, поцарапанные или корродированные поверхности губок вызывают неравномерный контакт, локальные перегревы и нестабильность герметизации. Роторная упаковочная машина с повреждёнными губками формирует швы с видимыми дефектами, участками пониженной толщины и сниженной прочностью. Деградация поверхности накапливается со временем под влиянием материалов, температур и механических нагрузок. Регулярный осмотр и профилактическое обслуживание уплотнительных губок напрямую повышают надёжность роторной упаковочной машины для пакетов.
Точность термодатчиков и системы управления
Ротационный упаковочный аппарат для пакетов использует датчики температуры для поддержания температуры герметизации в пределах заданных спецификаций. Дрейф датчиков, потеря калибровки или их отказ приводят к работе ротационного упаковочного аппарата для пакетов за пределами оптимальных тепловых диапазонов без осознания оператором этой проблемы. Некачественные герметичные швы формируются незаметно, пока контроль качества не выявит дефекты. Регулярная проверка и повторная калибровка датчиков обеспечивают точность поддержания температуры ротационным упаковочным аппаратом для пакетов. Цифровые системы управления должны регистрировать данные о температуре для выявления тенденций и прогнозирования потребностей в техническом обслуживании.
Вращающаяся упаковочная машина для пакетов с передовым контролем процесса может оповестить операторов о отклонениях температуры до того, как качество герметизации начнёт ухудшаться. Профилактическое обслуживание датчиков увеличивает срок службы оборудования и обеспечивает стабильное качество герметизации. Устаревшие модели вращающихся упаковочных машин для пакетов без резервирования датчиков подвержены более высокому риску незамеченного теплового дрейфа. Модернизация систем управления повышает способность поддерживать оптимальное качество герметизации в течение всех производственных циклов.
Механическая юстировка и производительность приводной системы
Для ротационной машины для упаковки в пакеты требуется точная механическая юстировка между зажимами для герметизации, механизмами подачи плёнки и нагревательными поверхностями. Несоосность вызывает боковое смещение швов, что приводит к образованию тонких участков или разрывов. Износ приводной системы, изменение натяжения ремней или биение валов в ротационной машине для упаковки в пакеты накапливаются постепенно и последовательно снижают качество герметизации. Операторы могут не замечать это ухудшение до тех пор, пока доля брака резко не возрастёт. Профилактическое обслуживание — включая проверку юстировки, осмотр подшипников и диагностику приводной системы — обеспечивает стабильную работу ротационной машины для упаковки в пакеты в соответствии с проектными характеристиками.
Системы смазки роторных упаковочных машин для пакетов требуют внимания для обеспечения плавной и стабильной работы. Избыточная смазка привлекает пыль и загрязнения; недостаточная смазка повышает трение и выделение тепла. Роторная упаковочная машина для пакетов с изношенными подшипниками или ослабленными механическими компонентами испытывает вибрацию, которая напрямую влияет на равномерность герметизации. Регулярный механический осмотр и профилактическое обслуживание обеспечивают плавную работу роторной упаковочной машины для пакетов и сохранение качества герметизации на протяжении всего срока её эксплуатации.
Оптимизация процесса и контроль качества
Управление скоростью и временем цикла
Ротационный упаковочный аппарат для пакетов должен обеспечивать баланс между скоростью производства и требованиями к качеству герметизации. Работа на высокой скорости сокращает время выдержки, необходимое для проникновения тепла и слияния полимеров. Ротационный упаковочный аппарат для пакетов, работающий на максимальной скорости без достаточного времени выдержки, формирует слабые герметичные соединения, не соответствующие ни требованиям прочности, ни требованиям надёжности. Оптимизация процесса требует определения точки пересечения скорости и качества — при которой ротационный упаковочный аппарат для пакетов обеспечивает приемлемое качество герметизации без чрезмерного снижения производительности.
Различные размеры пакетов, типы пленки и конфигурации герметизации требуют разных оптимальных скоростей. Роторную упаковочную машину для пакетов следует протестировать в различных производственных сценариях, чтобы установить предельные скорости, обеспечивающие целостность герметизации. Производственное расписание должно учитывать тот факт, что более медленные циклы обеспечивают более прочную герметизацию; превышение скорости роторной упаковочной машины для пакетов сверх её тепловых и механических возможностей повышает риски потери качества. Документирование подтвержденных настройки скорости для каждой роторной упаковочной машины для пакетов обеспечивает стабильность процесса и снижает вероятность ошибок при принятии решений на производственной линии.
Текущие испытания и обеспечение качества
Оператор роторной упаковочной машины для пакетов должен периодически проводить испытания на прочность герметичных швов, чтобы убедиться в их соответствии техническим требованиям. Испытания на отрывную прочность шва, сопротивление разрыву и проверка на наличие утечек обеспечивают объективные измерения эксплуатационных характеристик. Если роторная упаковочная машина для пакетов постоянно формирует швы с показателями ниже заданных требований, это указывает на смещение параметров или деградацию оборудования, требующую немедленного расследования. Контроль в реальном времени с помощью автоматизированного испытательного оборудования снижает зависимость от ручного отбора проб и позволяет выявлять отклонения на ранней стадии.
Вращающаяся упаковочная машина для пакетов, интегрированная с линейными камерами визуального контроля и автоматизированными системами испытаний, выявляет дефекты до завершения циклов упаковки пакетов. Визуальный контроль определяет ширину герметичного шва, цвет и поверхностные дефекты; механические испытания подтверждают прочность без повреждения продукта. Данные о качестве, полученные от вращающейся упаковочной машины для пакетов, должны использоваться для планирования технического обслуживания и корректировки технологического процесса. Непрерывный мониторинг обеспечивает стабильное соответствие качества герметичных швов заданным спецификациям, что защищает репутацию бренда и удовлетворённость клиентов.
Часто задаваемые вопросы
Какова наиболее распространённая причина некачественных герметичных швов на вращающейся упаковочной машине для пакетов?
Дрейф калибровки температуры относится к наиболее распространённым причинам ухудшения качества герметизации на роторной упаковочной машине для пакетов. Тепловые датчики со временем теряют точность, из-за чего температура герметизации выходит за пределы оптимального диапазона склеивания. Операторы могут не замечать постепенный дрейф до тех пор, пока доля брака не начнёт расти. Регулярная термическая проверка и повторная калибровка датчиков обеспечивают стабильное качество герметизации на роторной упаковочной машине для пакетов в течение всего производственного цикла.
Как часто следует проводить осмотр зажимов для герметизации на роторной упаковочной машине для пакетов?
Уплотнительные губки роторной упаковочной машины для пакетов следует ежедневно осматривать в ходе обычной эксплуатации и очищать после каждой смены для удаления полимерных остатков и загрязнений. Еженедельные визуальные осмотры должны выявлять царапины, износ или коррозию, влияющие на качество уплотнения. При снижении прочности уплотнения или появлении видимых дефектов на роторной упаковочной машине для пакетов требуется немедленный осмотр губок и, при необходимости, их шлифовка или замена. Фиксация дат осмотров и выполненных мероприятий по техническому обслуживанию поддерживает аудит качества и помогает прогнозировать интервалы замены компонентов.
Может ли роторная упаковочная машина для пакетов компенсировать низкое качество пленки?
Нет, ротационная машина для упаковки в пакеты не может надежно компенсировать низкое качество пленки, загрязнение или отклонения свойств материала от технических требований. Даже оптимальные настройки температуры и давления не обеспечивают прочных герметичных швов на деградировавшей основе. Работа ротационной машины для упаковки в пакеты принципиально зависит от подачи чистого, однородного и правильно сформулированного пленочного материала. Входной контроль материалов и соглашения о качестве с поставщиками гарантируют, что ротационная машина для упаковки в пакеты получает наилучшие возможные исходные материалы для обеспечения целостности швов и эффективности производства.

 EN