Sandarinimo kokybė yra produkto apsaugos pagrindas šiuolaikinėse pakuotės operacijose. rotacinis puodelio pakuotės aparatas mašina, kuri suteikia nestabilų sandarinimą, sukuria atliekų, sumažina prekių tinkamumo laiką ir žeidžia prekės ženklo reputaciją. Supratimas, kas lemia apsukamosios maišelių supakuojamosios mašinos sandarinimo kokybę, yra būtinas pakuotės inžinieriams, gamybos vadovams ir įrangos pirkėjams, kuriems reikia patikimos našumo didelėmis apimtimis. Kiekvieno sandarinimo vientisumas nulemia, ar produktai išlieka švieži, apsaugoti ir atitinka pramonės standartus visą jų tiekimo grandinės kelionę.
Medžiagų pasirinkimas ir plėvelės suderinamumas
Pagrindo plėvelės savybės ir našumas
Plėvelės medžiaga, naudojama sukamajame maišelių supakavimo įrenginyje, tiesiogiai nulemia sandarinimo stiprumą ir nuoseklumą. Skirtingi polimerai, dengiamieji sluoksniai ir storio specifikacijos skirtingai elgiasi esant karščiui ir slėgiui. Plėvelės su nesuderinamomis sandarinimo savybėmis sukuria silpnas vietas, netolygią jungties susidarymą ir sandarinimo versiją esant įprastoms manipuliavimo ar vežimo apkrovoms. Sukamasis maišelių supakavimo įrenginys reikalauja plėvelių, kurios yra specialiai sukurtos atitikti jūsų įrangos sandarinimo temperatūrą, laikymo trukmę ir slėgio nustatymus. Naudojant bendrojo paskirties ar neatitinkančias specifikacijų plėveles sandarinimo kokybė blogėja nepaisant įrenginio nustatymų.
Priedų chemija ir užterštumo kontrolė
Plėvelės priedai, įskaitant antyslydžius junginius, priešužsikimšimo agentus ir slydimo agentus, veikia tai, kaip gerai rotacinė maišelių supakavimo mašina pasiekia šiluminį suvirinimą. Šie priedai, nors ir būtini dėl apdorojimo ir tvarkymo savybių, gali migracijuoti į sandarinimo zonas ir trukdyti polimerų grandinėms susilieti. Rotacinė maišelių supakavimo mašina, kuri tiksliai kontroliuoja plėvelės švarumą ir priedų pasiskirstymą, sukuria nuoseklesnius sandarinimus nei įranga, dirbanti su degraduota ar užteršta medžiaga. Dulkių, drėgmės ir likusių tepalų plėvelės paviršiuje sukuria silpnas jungtis, kurios nutrūksta saugojant ar vežant.
Šilumos, slėgio ir laiko kalibravimas
Temperatūros valdymas ir šiluminė vientisumas
Apsukamoji maišelių supakuotojo mašina remiasi tikslia šilumos panaudojimu, kad sujungtų polimerų grandines sandarinimo krašte. Temperatūra turi būti pakankamai aukšta, kad suminkštintų plėvelę ir leistų molekulinę tarpusavio difuziją, tačiau ne tokia aukšta, kad polimeras suskiltų, pasikeistų spalva ar taptų trapus. Sandarinimo temperatūros intervalas priklauso nuo plėvelės rūšies, storio ir dengiamojo sluoksnio sudėties. Kai apsukamoji maišelių supakuotojo mašina veikia žemiau optimalios temperatūros, sandarinimo siūlės lieka nepilnos ir silpnos; per didelė šiluma sukelia medžiagos suskilimą ir sumažina plyšimo stiprumą. Šiluminės netolygumos viso sandarinimo žnyplių ilgio arba tarp iš eilės einančių ciklų pažeidžia sandarinimo vienodumą.
Slėgio taikymas ir sandarinimo jėgos optimizavimas
Slėgis sandarinant nustato, kaip stipriai įkaitintos paviršiaus dalys suspaudžia plėvelės sluoksnius vieną prie kito sujungimo metu. Nepakankamas slėgis sukamojo maišelių supakuotojoje mašinoje sukelia nepilną kontaktą, tuštumų sandūroje ir silpną polimerų suviršį. Per didelis slėgis gali pažeisti plėveles, sukurti raukšles ar sukelti nutekėjimą dėl sandūros deformacijos. Sukamajame maišelių supakuotojyje turi būti taikomas pakankamas jėgos dydis, kad būtų užtikrintas visiškas molekulinis kontaktas, nepažeidžiant plėvelės vientisumo. Slėgio pasiskirstymas per sandūros žabangą turi būti vienodas, kad būtų išvengta vietinių silpnų vietų.
Laukimo laikas ir aušinimo sąlygos
Dėvėjimo trukmė – tai laikas, kurį sandarinimo žnyplės liečia plėvelę sandarinimo ciklo metu. Sukamajam maišelių supakavimo įrenginiui reikia pakankamos dėvėjimo trukmės, kad šiluma pasiektų medžiagą, polimerai sufuzuotų ir molekulių grandinės susitvarkytų prieš pradedant aušinti. Nepakankama dėvėjimo trukmė palieka lydytą medžiagą sandūros vietoje, todėl susidaro silpni jungiamieji ryšiai, kurie vėliau nutrūksta. Per didelė dėvėjimo trukmė švaistoma gamybos laiko be jokios naudos sandarinimo kokybei. Optimalus dėvėjimo laiko intervalas priklauso nuo plėvelės storio, medžiagos rūšies ir konkrečios sukamojo maišelių supakavimo įrenginio modelio.
Įrangos priežiūra ir komponentų vientisumas
Sandarinimo žnyplių būklė ir paviršiaus kokybė
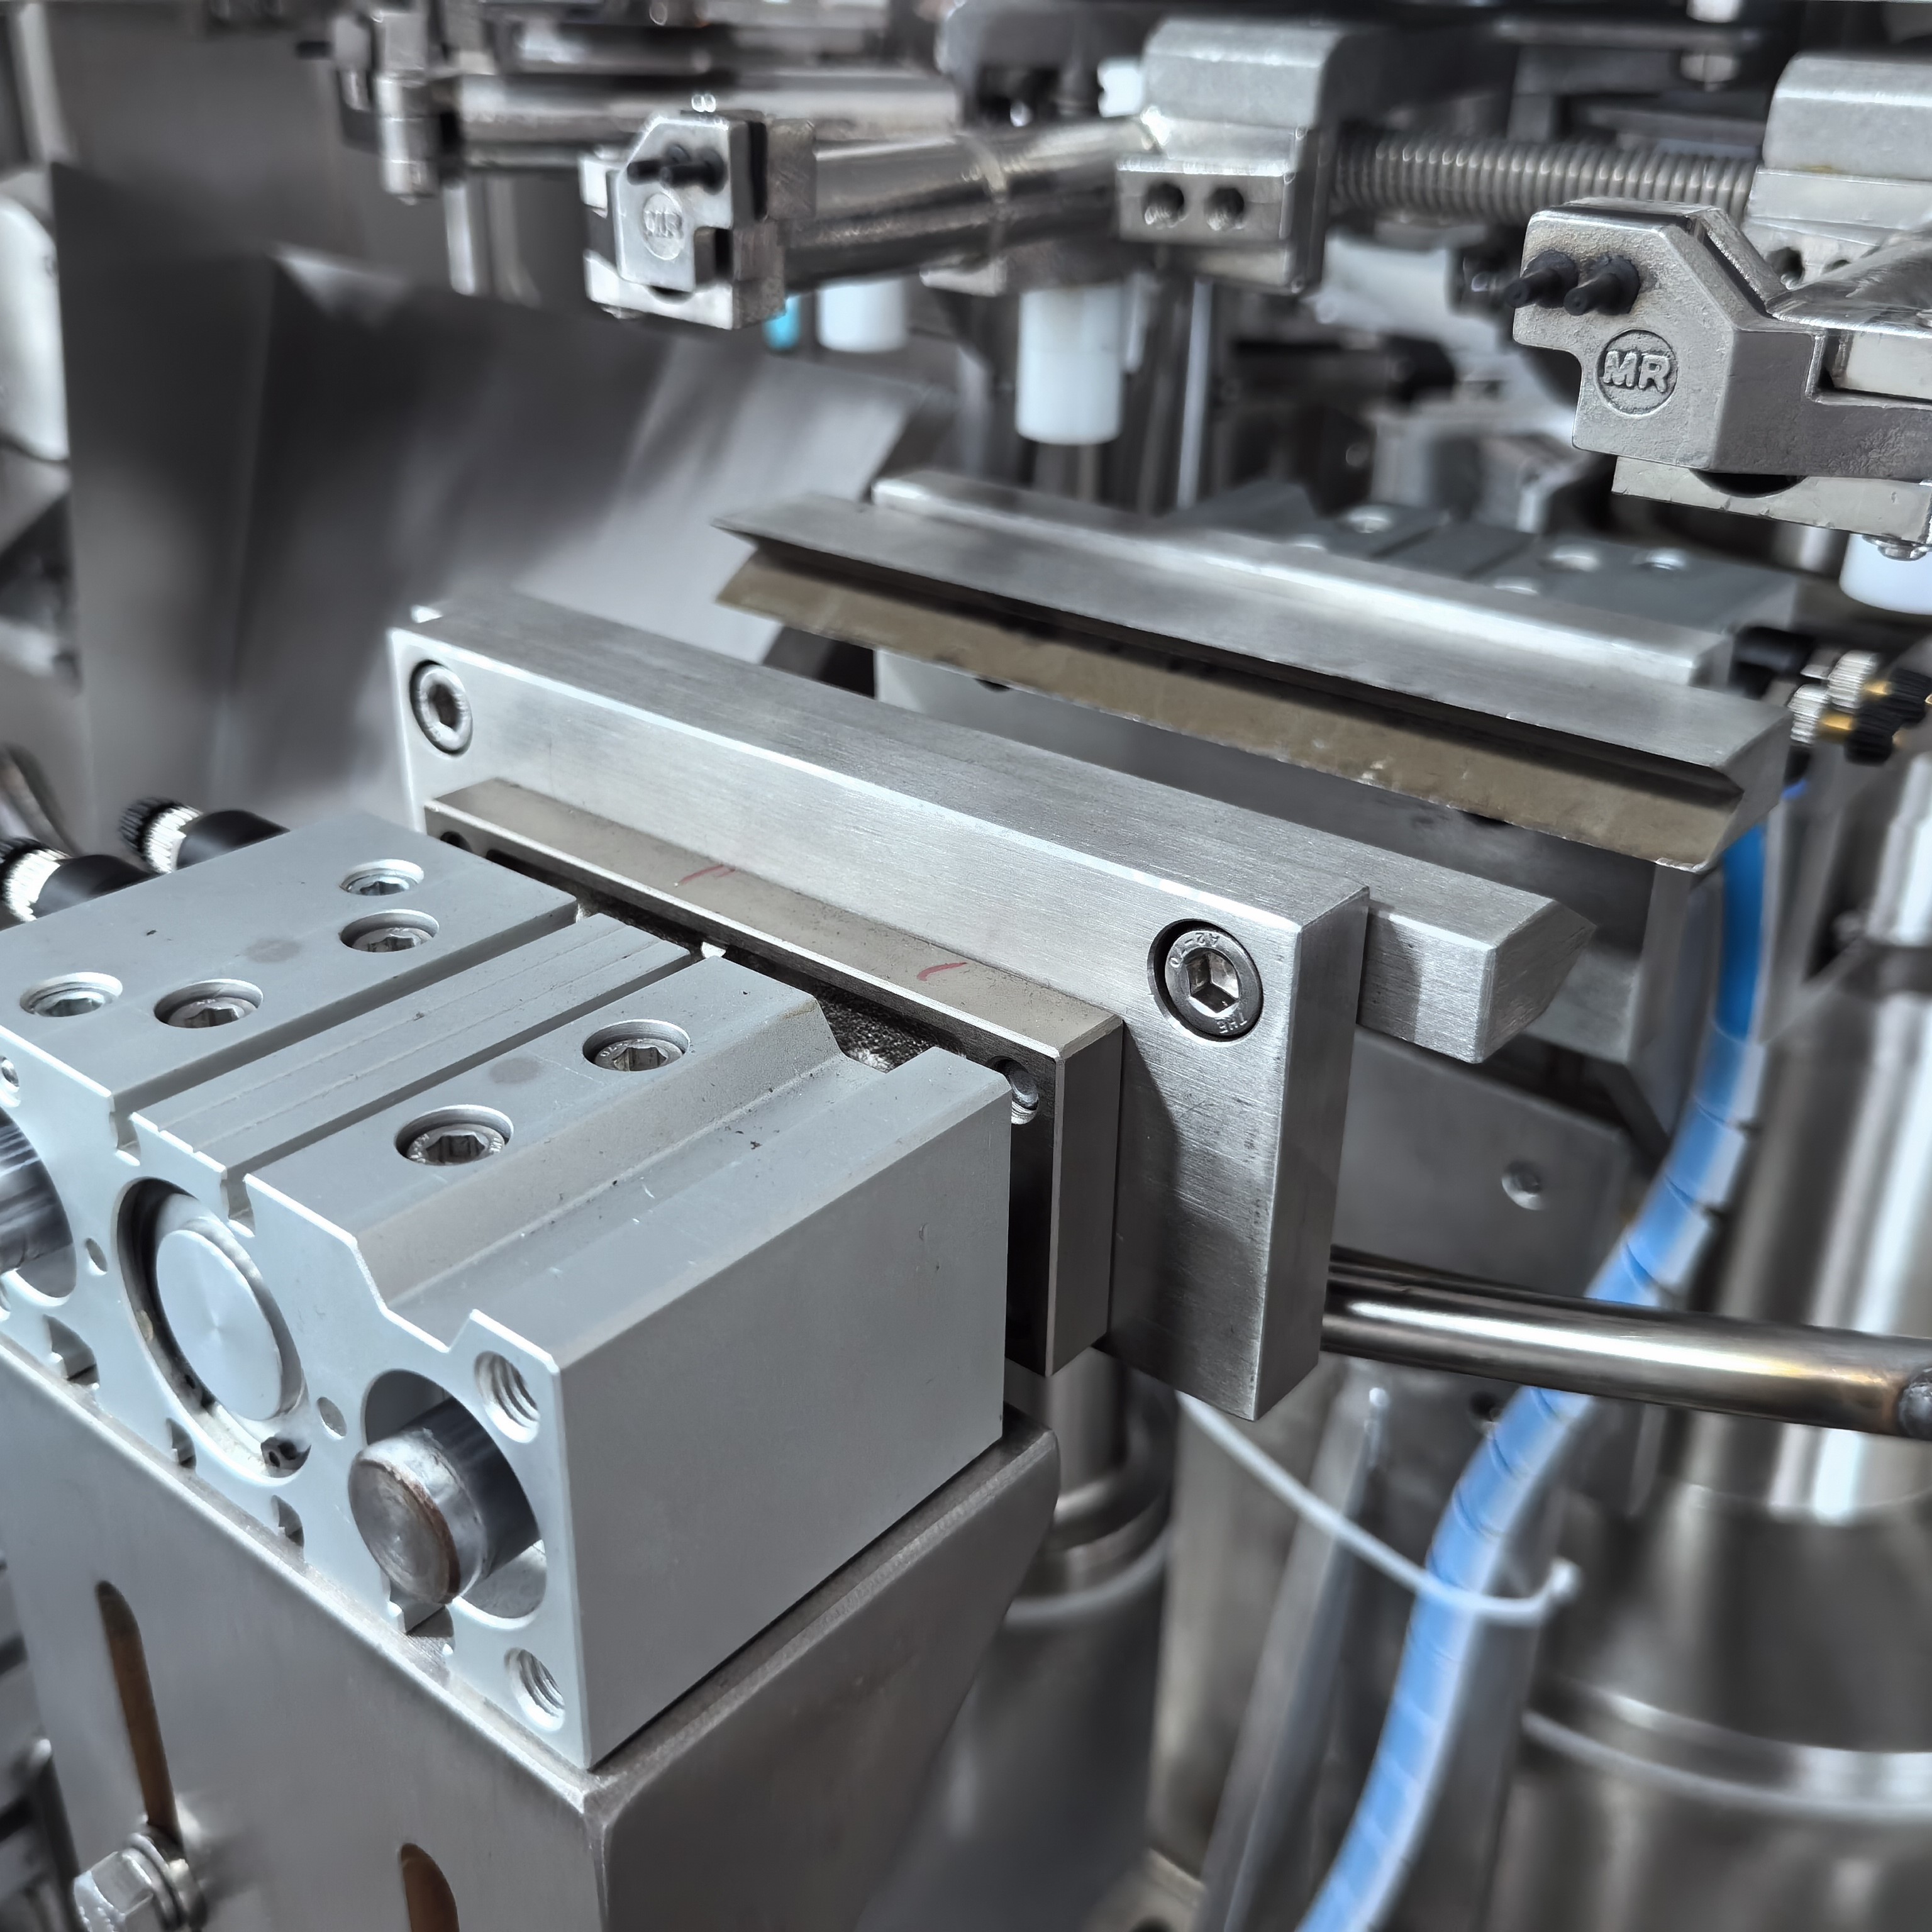
Sandariniai žandai yra kontaktinės paviršiaus sritis, per kurią sukamajame maišelių pakuotės įrenginyje perduodamas šilumos ir slėgio poveikis plėvelėje. Nusidėvėję, išbrėžti ar korozijos pažeisti žandų paviršiai sukelia netolygų kontaktą, šilumos karštuosius taškus ir nestabilų sandarinimo veikimą. Sukamasis maišelių pakuotės įrenginys su pažeistais žandais sukuria sandarinimus su matomais defektais, plonais plotais ir sumažinta stiprybe. Paviršiaus blogėjimas kaupiasi laikui bėgant, kai į žandų būklę veikia medžiagos, temperatūros ir mechaniniai apkrovimai. Reguliarios sandarinio žandų patikros ir profilaktinė priežiūra tiesiogiai padidina sukamojo maišelių pakuotės įrenginio patikimumą.
Šiluminio jutiklio tikslumo ir valdymo sistemos
Apvalusis maišelių supakuotojas priklauso nuo temperatūros jutiklių, kad palaikytų sandarinimo temperatūrą nustatytoje riboje. Jutiklių nuokrypis, kalibravimo praradimas arba gedimas lemia apvaliojo maišelių supakuotojo veikimą už optimalių šiluminės ribos be operatoriaus žinios. Netinkami sandarinimai atsiranda neįprastai tyliu būdu, kol kokybės patikrinimas neatkreipia dėmesio į trūkumus. Reguliari jutiklių patikra ir perkalinibravimas užtikrina, kad apvalusis maišelių supakuotojas išlaikytų temperatūros tikslumą. Skaitmeninės valdymo sistemos turėtų registruoti temperatūros duomenis, kad būtų galima nustatyti tendencijas ir prognozuoti techninės priežiūros poreikius.
Sukamasis maišelių supakuojamasis įrenginys su pažangiu procesų stebėjimu gali įspėti operatorius apie temperatūros nuokrypius dar prieš pradedant blogėti sandarinimo jungtis. Profilaktinė jutiklių priežiūra padeda pratęsti įrangos tarnavimo laiką ir išlaikyti nuoseklią sandarinimo kokybę. Pasenusių sukamųjų maišelių supakuojamųjų įrenginių modelių, neturinčių jutiklių atsarginės funkcijos, rizika nepastebėti šiluminio nukrypimo yra didesnė. Valdymo sistemų modernizavimas pagerina galimybę išlaikyti optimalią sandarinimo kokybę visuose gamybos cikluose.
Mechaninė lygiavimo ir varomųjų sistemų našumas
Sukamasis maišelių supakuojamasis įrenginys reikalauja tikslaus mechaninio pritaikymo tarp sandarinimo žnyplių, plėvelės judėjimo mechanizmų ir šildymo paviršių. Netinkamas pritaikymas sukelia sandarinimo poslinkius į šoną, dėl ko susidaro plonos vietos ar plyšiai. Sukamojo maišelių supakuojamojo įrenginio varomosios sistemos nusidėvėjimas, diržo įtempimo svyravimai ar veleno nuokrypis palaipsniui kaupiasi ir palaipsniui sumažina sandarinimo kokybę. Operatoriai gali nepastebėti šio blogėjimo, kol atmetamų vienetų procentas staigiai išauga. Profilaktinė priežiūra, įskaitant pritaikymo patikrinimą, guolių apžiūrą ir varomosios sistemos tikrinimus, užtikrina, kad sukamasis maišelių supakuojamasis įrenginys veiktų pagal projektuotas specifikacijas.
Sukamųjų maišelių pakuotės mašinų tepimo sistemos reikalauja dėmesio, kad užtikrinti sklandų ir nuolatinį veikimą. Perdaug tepalo traukia dulkes ir teršalus; nepakankamas tepimas padidina trintį ir šilumos susidarymą. Sukamoji maišelių pakuotės mašina su susidėvėjusiais guoliais arba prislėgtomis mechaninėmis dalimis vibruoja, o tai tiesiogiai veikia sandarinimo vientisumą. Reguliarios mechaninės patikros ir profilaktinė priežiūra užtikrina, kad sukamoji maišelių pakuotės mašina veiktų sklandžiai ir išlaikytų sandarinimo kokybę visą jos eksploatacijos laikotarpį.
Proceso optimizavimas ir kokybės stebėjimas
Greičio ir ciklo trukmės valdymas
Apsukamasis maišelių supakuotojas turi subalansuoti gamybos našumą su sandarumo kokybės reikalavimais. Didelis našumas sumažina laiką, kuris reikalingas šilumos įsiskverbimui ir polimerų suvirščiui. Jei apsukamasis maišelių supakuotojas veikia maksimaliu našumu be pakankamo laiko šilumai įsiskverbti ir polimerams suvirščiui, susidaro silpni sandarumai, kurie neatitinka nei stiprumo, nei patikimumo standartų. Proceso optimizavimui reikia rasti našumo ir kokybės susikirtimo tašką, kai apsukamasis maišelių supakuotojas užtikrina priimtinus sandarumus, nežymiai sumažindamas našumą.
Skirtingų dydžių maišeliai, plėvelės rūšys ir sandarinimo konfigūracijos reikalauja skirtingų optimalių greičių. Sukamąjį maišelių pakuojamąjį įrenginį reikia išbandyti įvairiose gamybos situacijose, kad būtų nustatyti greičio ribos, užtikrinančios sandarinimo vientisumą. Gamybos grafikai turėtų atsižvelgti į tai, kad lėtesni ciklai sukuria stipresnius sandarinimus; pernelyg sparčius sukamojo maišelių pakuojamojo įrenginio ciklus, viršijančius jo šiluminius ir mechaninius galimus, kelia kokybės riziką. Kiekvieno sukamojo maišelių pakuojamojo įrenginio patvirtintų greičio nustatymų dokumentavimas užtikrina nuoseklumą ir sumažina sprendimų priėmimo klaidas gamybos aikštėje.
Tarpinės kontrolės ir kokybės užtikrinimo procedūros
Rotacinio maišelių supakuotojo operatorius turėtų periodiškai atlikti sandarumo stiprumo bandymus, kad patikrintų, ar sandarumai atitinka nustatytus reikalavimus. Sandarumo atplėšimo stiprumas, sprogimo atsparumas ir nutekėjimo bandymai suteikia objektyvių veiklos rodiklių. Jei rotacinis maišelių supakuotojas nuolat sukuria sandarumus, kurie neatitinka tikslinių reikalavimų, tai rodo parametrų nukrypimą ar įrangos susidėvėjimą, kurie reikalauja nedelsiant atlikti tyrimą. Realiojo laiko stebėjimas naudojant automatinį bandymų įrenginį sumažina priklausomybę nuo rankomis atliekamo imčių ėmimo ir leidžia anksti aptikti nukrypimus.
Apsukamasis maišelių supakuojamasis įrenginys, integruotas su eilėje esančiomis inspekcinėmis kameromis ir automatinėmis bandymų sistemomis, aptinka defektus dar prieš tai, kai maišeliai baigia supakuojamąjį ciklą. Vaizdinė inspekcija nustato sandarinimo pločio, spalvos ir paviršiaus defektus; mechaniniai bandymai patvirtina stiprumą, nepažeisdami produkto. Kokybės duomenys iš apsukamojo maišelių supakuojamojo įrenginio turėtų būti grąžinami į techninės priežiūros grafikavimą ir procesų reguliavimą. Nuolatinis stebėjimas užtikrina, kad sandarinimo kokybė visada lieka nustatytoje riboje, taip saugant prekės ženklo reputaciją ir klientų patenkinamumą.
DUK
Kas dažniausiai sukelia blogus sandarinimus apsukamajame maišelių supakuojamajame įrenginyje?
Temperatūros kalibravimo nuokrypis yra viena dažniausių hermetiškumo kokybės pablogėjimo priežasčių sukamojo maišelių supakuotojoje mašinoje. Laikui bėgant šiluminiai jutikliai praranda tikslumą, todėl sandarinimo jungtys išeina už optimalaus sujungimo intervalo. Operatoriai gali nepastebėti laipsniško nuokrypio, kol atmetamų gaminių skaičius nepradės augti. Reguliari šiluminė patikra ir jutiklių perkalinibravimas užtikrina, kad sukamasis maišelių supakuotojas išlaikytų nuolatinę sandarinimo kokybę visą gamybos ciklą.
Kaip dažnai reikia tikrinti sukamojo maišelių supakuotojo sandarinimo žnyplių būklę?
Sukamosios maišelių supakuojamosios mašinos sandarinimo žnyplių būklė turi būti tikrinama kasdien normalios veiklos metu, o po kiekvienos gamybos pamainos jie turi būti valomi, kad būtų pašalintos polimerų nuosėdos ir teršalai. Kartą per savaitę reikia atlikti vizualinį patikrinimą, siekiant nustatyti įbrėžimus, dilimą ar koroziją, kurie gali paveikti sandarinimo kokybę. Jei sukamoji maišelių supakuojamoji mašina parodo sumažėjusią sandarinimo stiprumą arba matomus defektus, nedelsiant reikia patikrinti žnyplius ir, jei reikia, atnaujinti jų paviršių arba pakeisti. Patikrinimų datų ir techninės priežiūros veiksmų dokumentavimas padeda kokybės auditams ir leidžia prognozuoti komponentų keitimo intervalus.
Ar sukamoji maišelių supakuojamoji mašina gali kompensuoti prastą plėvelės kokybę?
Ne, sukamasis maišelių supakavimo įrenginys negali patikimai kompensuoti prasto plėvelės kokybės, užterštumo ar medžiagos savybių, neatitinkančių nustatytų reikalavimų. Net optimalūs temperatūros ir slėgio nustatymai negali sukurti stiprių sandarinimų pažeistame pagrindiniame medžiagų sluoksnyje. Sukamojo maišelių supakavimo įrenginio veikimas esminiu būdu priklauso nuo švarios, nuoseklios ir tinkamai suformuluotos plėvelės medžiagos tiekimo. Įeinamosios medžiagos tikrinimas ir tiekėjų kokybės sutartys užtikrina, kad sukamasis maišelių supakavimo įrenginys gautų geriausius galimus įvedamus duomenis, kad būtų išlaikyta sandarinimo vientisumas ir gamybos efektyvumas.

 EN