Kvalita zatvárania je základom ochrany výrobkov v moderných baliacich prevádzkach. Stroj rotáčna pylovacia zbernicová linka ktorý vytvára nekonzistentné zatvárania, spôsobuje odpad, skracuje trvanlivosť výrobkov a poškodzuje renomé značky. Porozumenie faktorom ovplyvňujúcim kvalitu zatvárania vreciek pri rotáciou ovládaných balicích strojoch je nevyhnutné pre balicích inžinierov, manažérov výroby a kupujúcich vybavenia, ktorí potrebujú spoľahlivý výkon v škále. Integrita každého zatvárania rozhoduje o tom, či sa výrobky zachovajú čerstvé, chránené a v súlade so štandardmi priemyslu počas celého ich pohybu v dodávateľskom reťazci.
Výber materiálov a kompatibilita fólií
Vlastnosti a výkon podkladových fólií
Filmový materiál používaný v rotačnom zariadení na balenie do vreciek priamo určuje pevnosť a konzistenciu závesu. Rôzne polyméry, povlaky a špecifikácie hrúbky sa počas zohrievania a pod tlakom správajú odlišne. Fólie s nekompatibilnými vlastnosťami závesu vytvárajú slabé miesta, nekonzistentné vznikanie zväzkov a zlyhanie závesu pri bežnom manipulovaní alebo za zaťaženia počas prepravy. Rotačné zariadenie na balenie do vreciek vyžaduje fólie špeciálne navrhnuté pre teplotu závesu, dobu pôsobenia a nastavenia tlaku vašich zariadení. Použitie všeobecných alebo mimošpecifikovaných fólií kompromituje kvalitu závesu bez ohľadu na nastavenia stroja.
Chemické prísady a kontrola kontaminácie
Prísady do fólia, vrátane protišmykových zložiek, prostriedkov proti zlepeniu a šmykavých prostriedkov, ovplyvňujú, ako dobre sa dosiahne tepelné zvarovanie na rotačnom stroji na balenie v sáčkoch. Tieto prísady, hoci sú potrebné pre manipulačné a spracovateľné vlastnosti, môžu migrovať do oblastí zvarov a narušiť zlúčenie polymérnych reťazcov. Rotačný stroj na balenie v sáčkoch s presnou kontrolou čistoty fólia a rozloženia prísad vytvára konzistentnejšie zvary ako zariadenia, ktoré pracujú s degradovaným alebo kontaminovaným podkladom. Prach, vlhkosť a zvyškové mazivá na povrchu fólia spôsobujú slabé zväzy, ktoré zlyhajú počas skladovania alebo prepravy.
Kalibrácia tepla, tlaku a doby pôsobenia tepla
Regulácia teploty a tepelná konzistencia
Rotačný zariadenie na balenie do vreckov sa spolieha na presné aplikovanie tepla na zosúladenie polymérnych reťazcov na okraji závesu. Teplota musí byť dostatočne vysoká na zmäkčenie fólie a umožnenie molekulárnej medzidifúzie, avšak nie tak vysoká, aby došlo k degradácii polyméru, zmenám farby alebo vzniku krehkosti. Rozsah teplôt vhodných na záves sa líši podľa typu fólie, jej hrúbky a zloženia povlaku. Ak rotačné zariadenie na balenie do vreckov pracuje pri teplote nižšej ako je optimálna, závesy zostávajú neúplné a slabé; nadmerné teplo spôsobuje degradáciu a zníženie odolnosti voči trhaniu. Nerovnomernosť teploty pozdĺž dĺžky závesového čeľusti alebo medzi po sebe nasledujúcimi cyklami narušuje jednotnosť závesu.
Aplikácia tlaku a optimalizácia sily závesu
Tlak pri zápeči určuje, ako pevne sa ohrievané povrchy stlačia vrstvy fólie počas zápeči. Nedostatočný tlak v rotačnom stroji na balenie v sáčkoch spôsobuje neúplný kontakt, dutiny vo vnútri zápeču a slabé zosúladenie polymérov. Nadmerný tlak môže poškodiť fólie, vytvoriť prehyby alebo spôsobiť únik kvôli deformácii zápeču. Rotačný stroj na balenie v sáčkoch musí vyvinúť dostatočnú silu na úplný molekulárny kontakt bez poškodenia celistvosti fólie. Rozloženie tlaku po celej dĺžke zápečového čeľusti musí byť rovnaké, aby sa zabránilo miestnym slabým miestam.
Doba zápeču a zohľadnenie chladenia
Doba zdržania je doba, počas ktorej sa tesniace čeľuste udržiavajú kontakt s fóliou počas cyklu tesnenia. Rotačný stroj na balenie v sáčkoch vyžaduje dostatočnú dobu zdržania na preniknutie tepla, zlúčenie polymérov a zarovnanie molekulárnych reťazcov pred začiatkom chladenia. Nedostatočná doba zdržania zachytí roztavený materiál na rozhraní tesnenia, čo vytvorí slabé spojenia, ktoré neskôr zlyhajú. Nadmerná doba zdržania plýtvá výrobným časom bez zlepšenia kvality tesnenia. Optimálny rozsah doby zdržania závisí od hrúbky fólie, typu materiálu a konkrétneho modelu rotačného stroja na balenie v sáčkoch.
Údržba zariadenia a celistvosť komponentov
Stav a povrchová kvalita tesniacich čeľustí
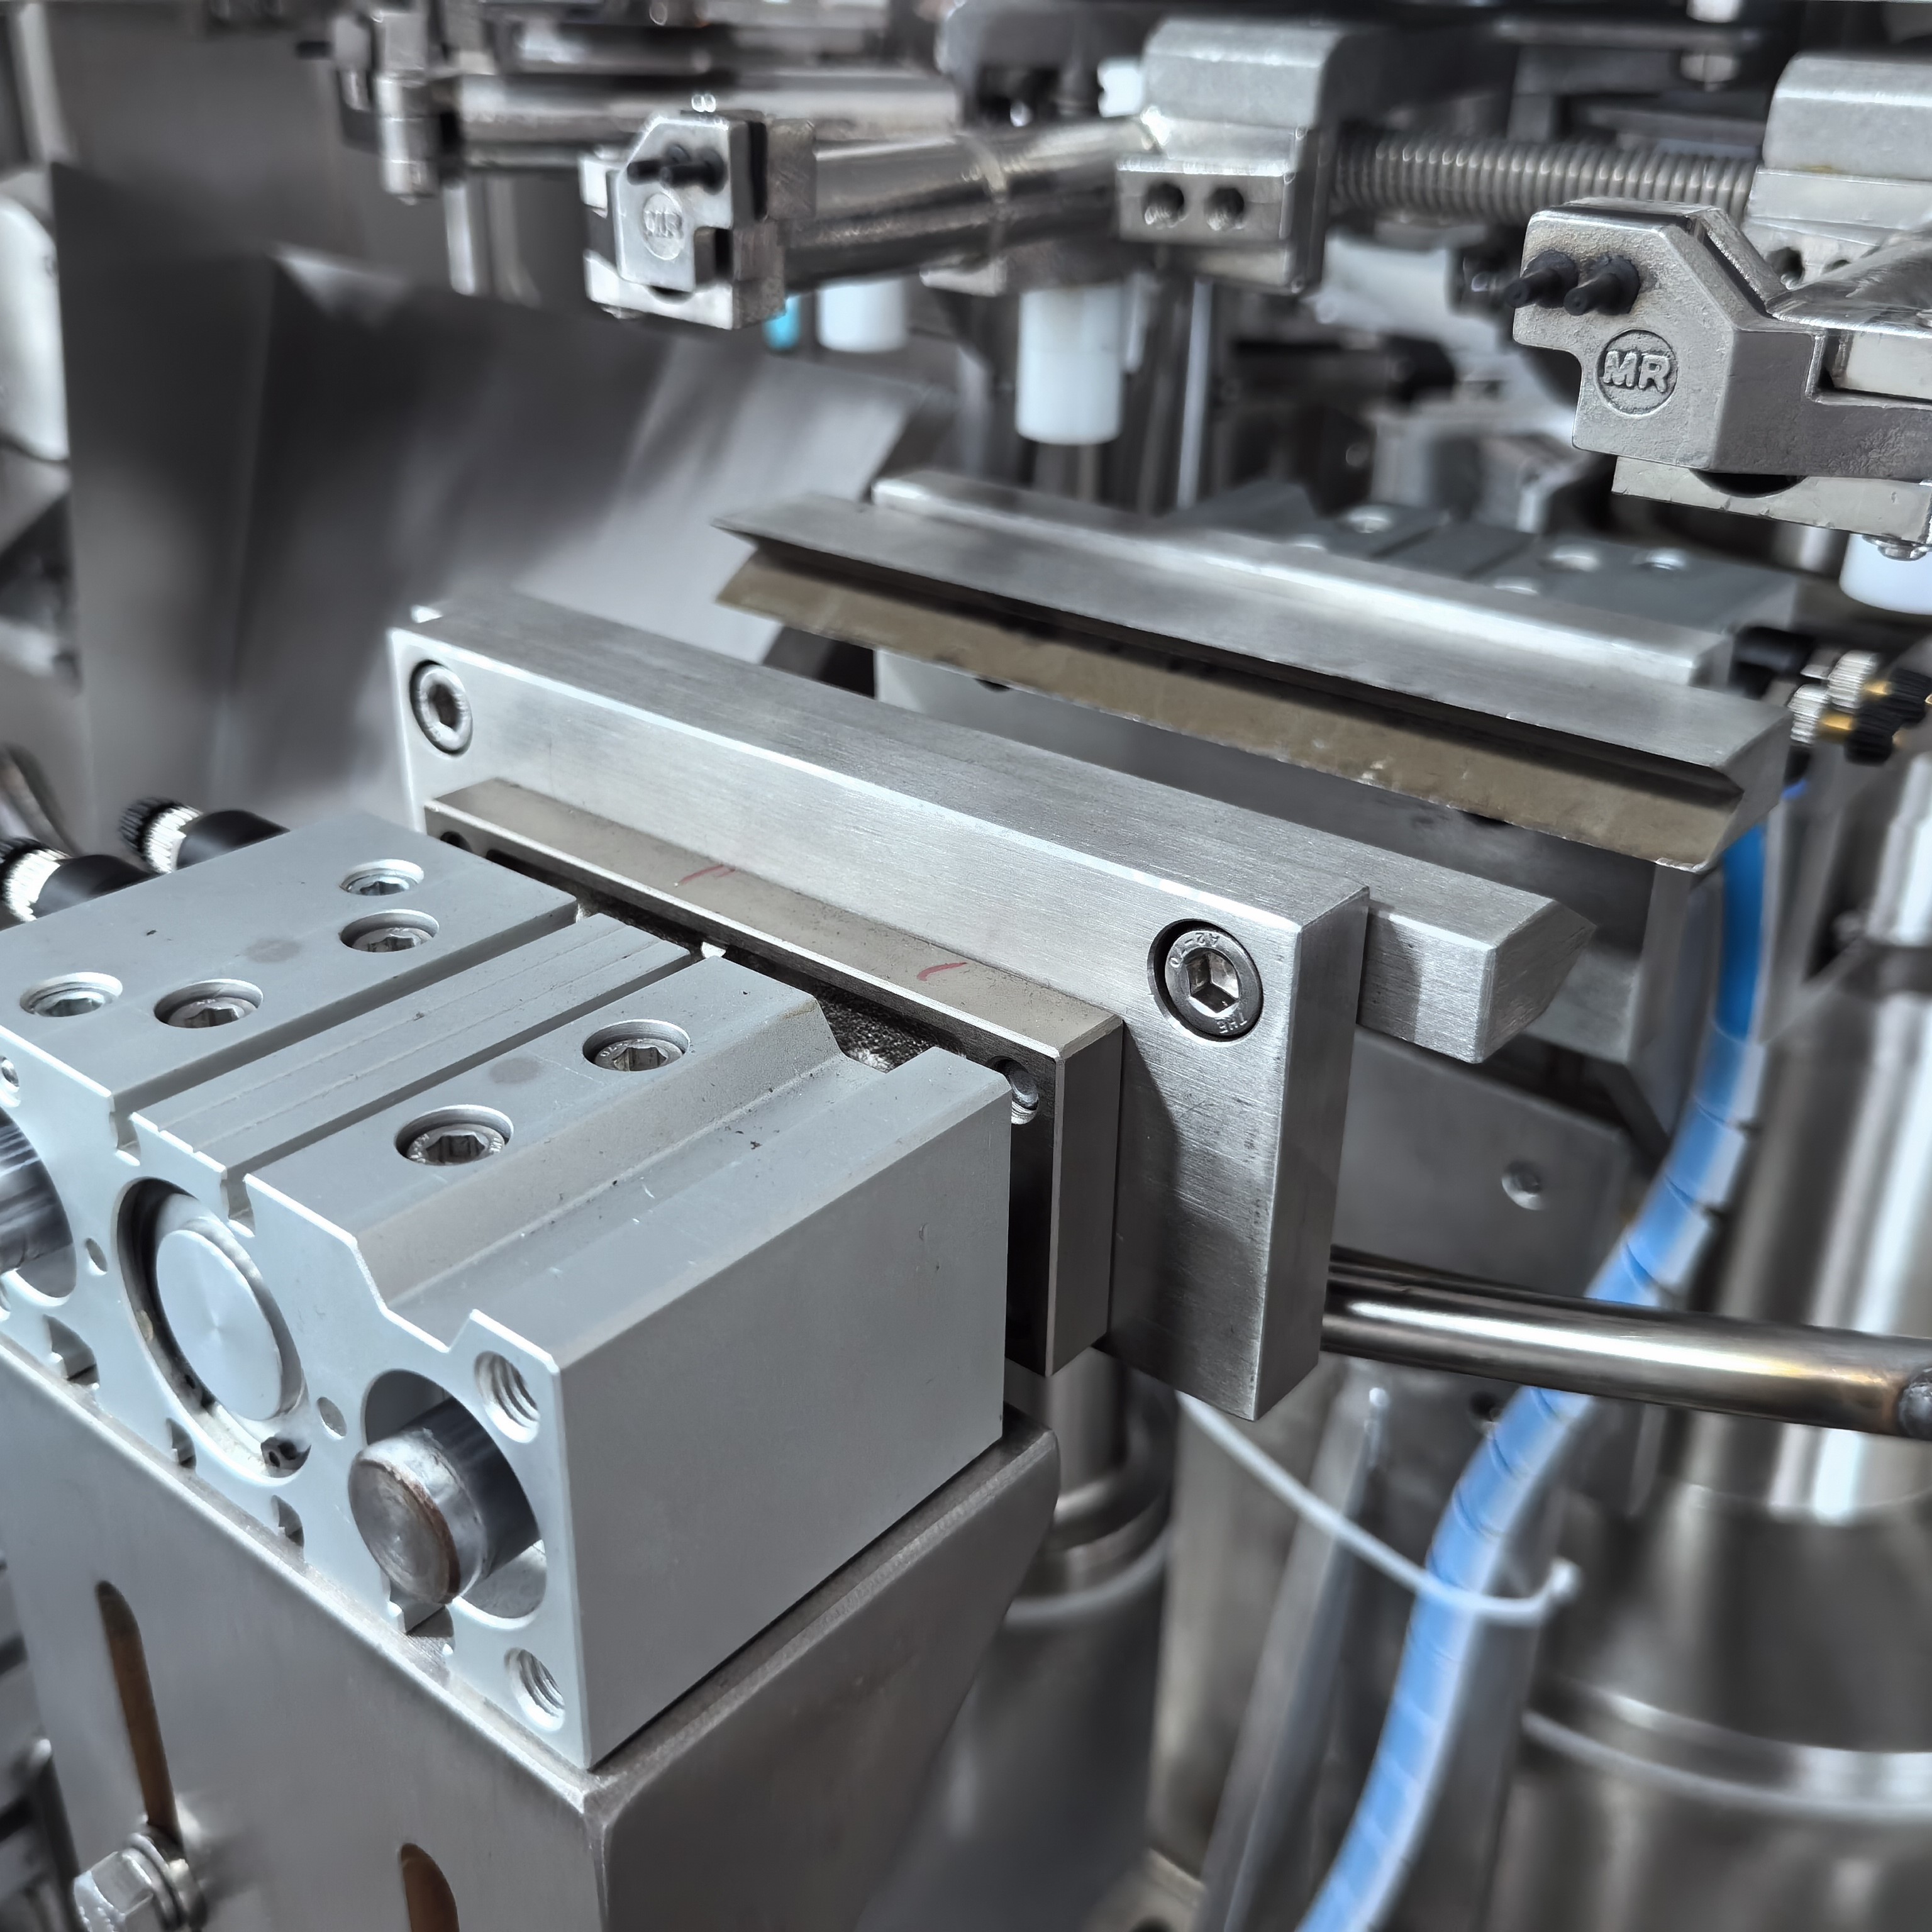
Tesniace čeľuste sú kontaktové povrchy, ktoré prenášajú teplo a tlak na fóliu v rotačnom stroji na balenie v taštičkách. Opotrebované, poškrabané alebo korodované povrchy čeľustí spôsobujú nerovnomerný kontakt, tepelné horúčky a nekonzistentný výkon tesnenia. Rotačný stroj na balenie v taštičkách s poškodenými čeľustami vytvára tesnenia s viditeľnými chybami, tenkými miestami a zníženou pevnosťou. Degradácia povrchu sa postupne hromadí v čase, keď na stav čeľustí pôsobia materiály, teploty a mechanické zaťaženie. Pravidelná kontrola a preventívna údržba tesniacich čeľustí priamo zvyšujú spoľahlivosť rotačného stroja na balenie v taštičkách.
Presnosť teplotných senzorov a riadiace systémy
Rotačný zariadenie na balenie do vreckov závisí od teplotných snímačov, aby udržiavalo teplotu zatvárania v rámci špecifikácie. Drift snímača, straty kalibrácie alebo porucha spôsobia, že rotačné zariadenie na balenie do vreckov bude pracovať mimo optimálnych teplotných rozsahov bez vedomia operátora. Zlé uzatvorenia sa vyskytujú tichy, až kým kontrola kvality neodhalí chyby. Pravidelná verifikácia a opätovná kalibrácia snímačov zabezpečujú presnosť teploty rotačného zariadenia na balenie do vreckov. Digitálne riadiace systémy by mali zaznamenávať teplotné údaje, aby sa identifikovali trendy a predpovedali potreby údržby.
Rotačný zariadenie na balenie do vreckov s pokročilým monitorovaním procesu dokáže upozorniť obsluhu na odchýlky teploty ešte pred tým, ako sa zhorší kvalita zvarov. Preventívna údržba senzorov predĺži životnosť zariadenia a udrží konzistentnú kvalitu zvarov. Zastarané modely rotačných zariadení na balenie do vreckov bez redundancie senzorov sú vystavené vyššiemu riziku nezisteného tepelného posunu. Aktualizácia riadiacich systémov zlepší schopnosť udržiavať optimálnu kvalitu zvarov počas celého výrobného cyklu.
Mechanické zarovnanie a výkon pohonného systému
Rotujúci balicí stroj pre vrecká vyžaduje presné mechanické zarovnanie medzi tesniacimi čeľusťami, mechanizmami posúvania fólie a vyhrievacími povrchmi. Nesprávne zarovnanie spôsobuje bočné posuny tesnení, čo má za následok tenšie miesta alebo medzery. Opotrebovanie pohonného systému, zmeny napätia remeňa alebo výstrednosť hriadeľa v rotujúcom balicom stroji pre vrecká sa postupne hromadia a postupne znížia kvalitu tesnení. Obsluha nemusí pokles všimnúť, kým sa podiel nepoužiteľných výrobkov výrazne nezvýši. Preventívna údržba, vrátane overenia zarovnania, kontroly ložísk a skontrolovania pohonného systému, zabezpečuje, že rotujúci balicí stroj pre vrecká pracuje v súlade so špecifikáciami výrobcu.
Systémy mazania rotačných balicích strojov na vrecká vyžadujú pozornosť, aby sa zabezpečil hladký a konzistentný chod. Nadmerné mazanie pritiahne prach a kontaminanty; nedostatočné mazanie zvyšuje trenie a tvorbu tepla. Rotačný balicí stroj na vrecká s degradovanými ložiskami alebo povolenými mechanickými súčiastkami vykazuje vibrácie, ktoré priamo ovplyvňujú rovnosť tesnenia. Pravidelné mechanické prehliadky a preventívna údržba zabezpečujú hladký chod rotačného balicího stroja na vrecká a udržiavajú kvalitu tesnenia po celú dobu jeho prevádzky.
Optimalizácia procesu a monitorovanie kvality
Správa rýchlosti a času cyklu
Rotačný zariadenie na balenie do vreckov musí vyvážiť rýchlosť výroby s požiadavkami na kvalitu zvarov. Prevádzka pri vysokých rýchlostiach skracuje dobu, počas ktorej je k dispozícii teplo na preniknutie a zosúladenie polymérov. Rotačné zariadenie na balenie do vreckov prevádzkované na maximálnej rýchlosti bez dostatočnej doby zádržu vytvára slabé zvary, ktoré nespĺňajú ani štandardy pevnosti, ani spoľahlivosti. Optimalizácia procesu vyžaduje nájdenie priesečníka rýchlosti a kvality, pri ktorom rotačné zariadenie na balenie do vreckov vytvára akceptovateľné zvary bez nadmerného obetovania výkonu.
Rôzne veľkosti vreckov, typy fólií a konfigurácie závesov vyžadujú rôzne optimálne rýchlosti. Rotačný stroj na balenie do vreckov je potrebné otestovať v rôznych výrobných scenároch, aby sa stanovili rýchlostné limity zabezpečujúce celistvosť závesov. Výrobné plány by mali brať do úvahy skutočnosť, že pomalšie cykly vytvárajú pevnnejšie závesy; preháňanie rotačného stroja na balenie do vreckov nad jeho tepelné a mechanické možnosti predstavuje riziko pre kvalitu. Dokumentovanie overených nastavení rýchlosti pre každý rotačný stroj na balenie do vreckov zaisťuje konzistenciu a znižuje chyby pri rozhodovaní na výrobnej ploche.
Testovanie počas výroby a zabezpečenie kvality
Operátor rotačného zariadenia na balenie do vreckov by mal vykonávať pravidelné testovanie pevnosti zvarov, aby sa overilo, či zvary spĺňajú špecifikácie. Odtrhová pevnosť zvarov, odolnosť voči výbuchu a testovanie únikov poskytujú objektívne merania výkonu. Rotačné zariadenie na balenie do vreckov, ktoré trvalo vyrába zvary pod cieľovými špecifikáciami, naznačuje posun parametrov alebo degradáciu zariadenia, čo vyžaduje okamžité vyšetrenie. Monitorovanie v reálnom čase prostredníctvom automatických testovacích zariadení zníži závislosť od manuálneho odberu vzoriek a umožní včasnú detekciu posunu.
Rotačný zariadenie na balenie do vreckov, ktoré je integrované s inline kontrolnými kamerami a automatizovanými testovacími systémami, detekuje chyby ešte pred dokončením cyklov balenia vreckov. Vizuálna kontrola identifikuje šírku uzáveru, farbu a povrchové chyby; mechanické testovanie overuje pevnosť bez poškodenia výrobku. Kvalitné údaje z rotačného zariadenia na balenie do vreckov by mali byť spätnou väzbou pre plánovanie údržby a úpravy procesu. Nepretržité monitorovanie zabezpečuje, že kvalita uzáverov zostáva stále v rámci špecifikácií, čím sa chráni renomé značky a spokojnosť zákazníkov.
Často kladené otázky
Aká je najčastejšia príčina zlého uzatvorenia na rotačnom zariadení na balenie do vreckov?
Drift kalibrácie teploty patrí medzi najčastejšie príčiny zhoršenia kvality závesov na rotačnom stroji na balenie v sáčkoch. Teplotné snímače postupne strácajú presnosť, čo spôsobuje, že závesy vychádzajú mimo optimálneho okna zvárania. Obsluha nemusí postupný drift všímať, kým sa nezvýši podiel neprijatelných výrobkov. Pravidelná termická verifikácia a prekalibrácia snímačov zabezpečujú, že rotačný stroj na balenie v sáčkoch udržiava počas celého výrobného cyklu konzistentnú kvalitu závesov.
Ako často je potrebné kontrolovať závesové čeľuste rotačného stroja na balenie v sáčkoch?
Závesy na tesnenie rotačného balicího stroja pre vrecká sa počas bežnej prevádzky majú každý deň preverovať a po každej výrobnej zmena sa majú čistiť, aby sa odstránila polymérna zvyšková hmota a nečistoty. Týždenne sa majú vizuálne preverovať na prítomnosť škrabancov, opotrebovania alebo korózie, ktoré ovplyvňujú kvalitu tesnenia. Ak rotačný balicí stroj pre vrecká vykazuje zníženú pevnosť tesnenia alebo viditeľné defekty, je potrebné okamžite preveriť závesy a prípadne ich obnoviť alebo vymeniť. Zaznamenávanie dátumov prehliadok a údržbových opatrení podporuje kontrolu kvality a pomáha predpovedať intervaly výmeny komponentov.
Môže rotačný balicí stroj pre vrecká kompenzovať zlú kvalitu fólia?
Nie, rotačný zariadenie na balenie do vreckov nemôže spoľahlivo kompenzovať zlú kvalitu fólie, kontamináciu alebo materiálové vlastnosti mimo špecifikácie. Dokonca aj optimálne nastavenia teploty a tlaku nedokážu vytvoriť pevné zvary na degradovanom podklade. Výkon rotačného zariadenia na balenie do vreckov závisí zásadne od toho, či dostáva čisté, konzistentné a správne formulované fóliové materiály. Kontrola prichádzajúcich materiálov a dohody o kvalite s dodávateľmi zabezpečujú, aby rotačné zariadenie na balenie do vreckov malo najlepšie možné vstupy na udržanie integrity zvarov a efektívnosti výroby.

 EN