 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/29
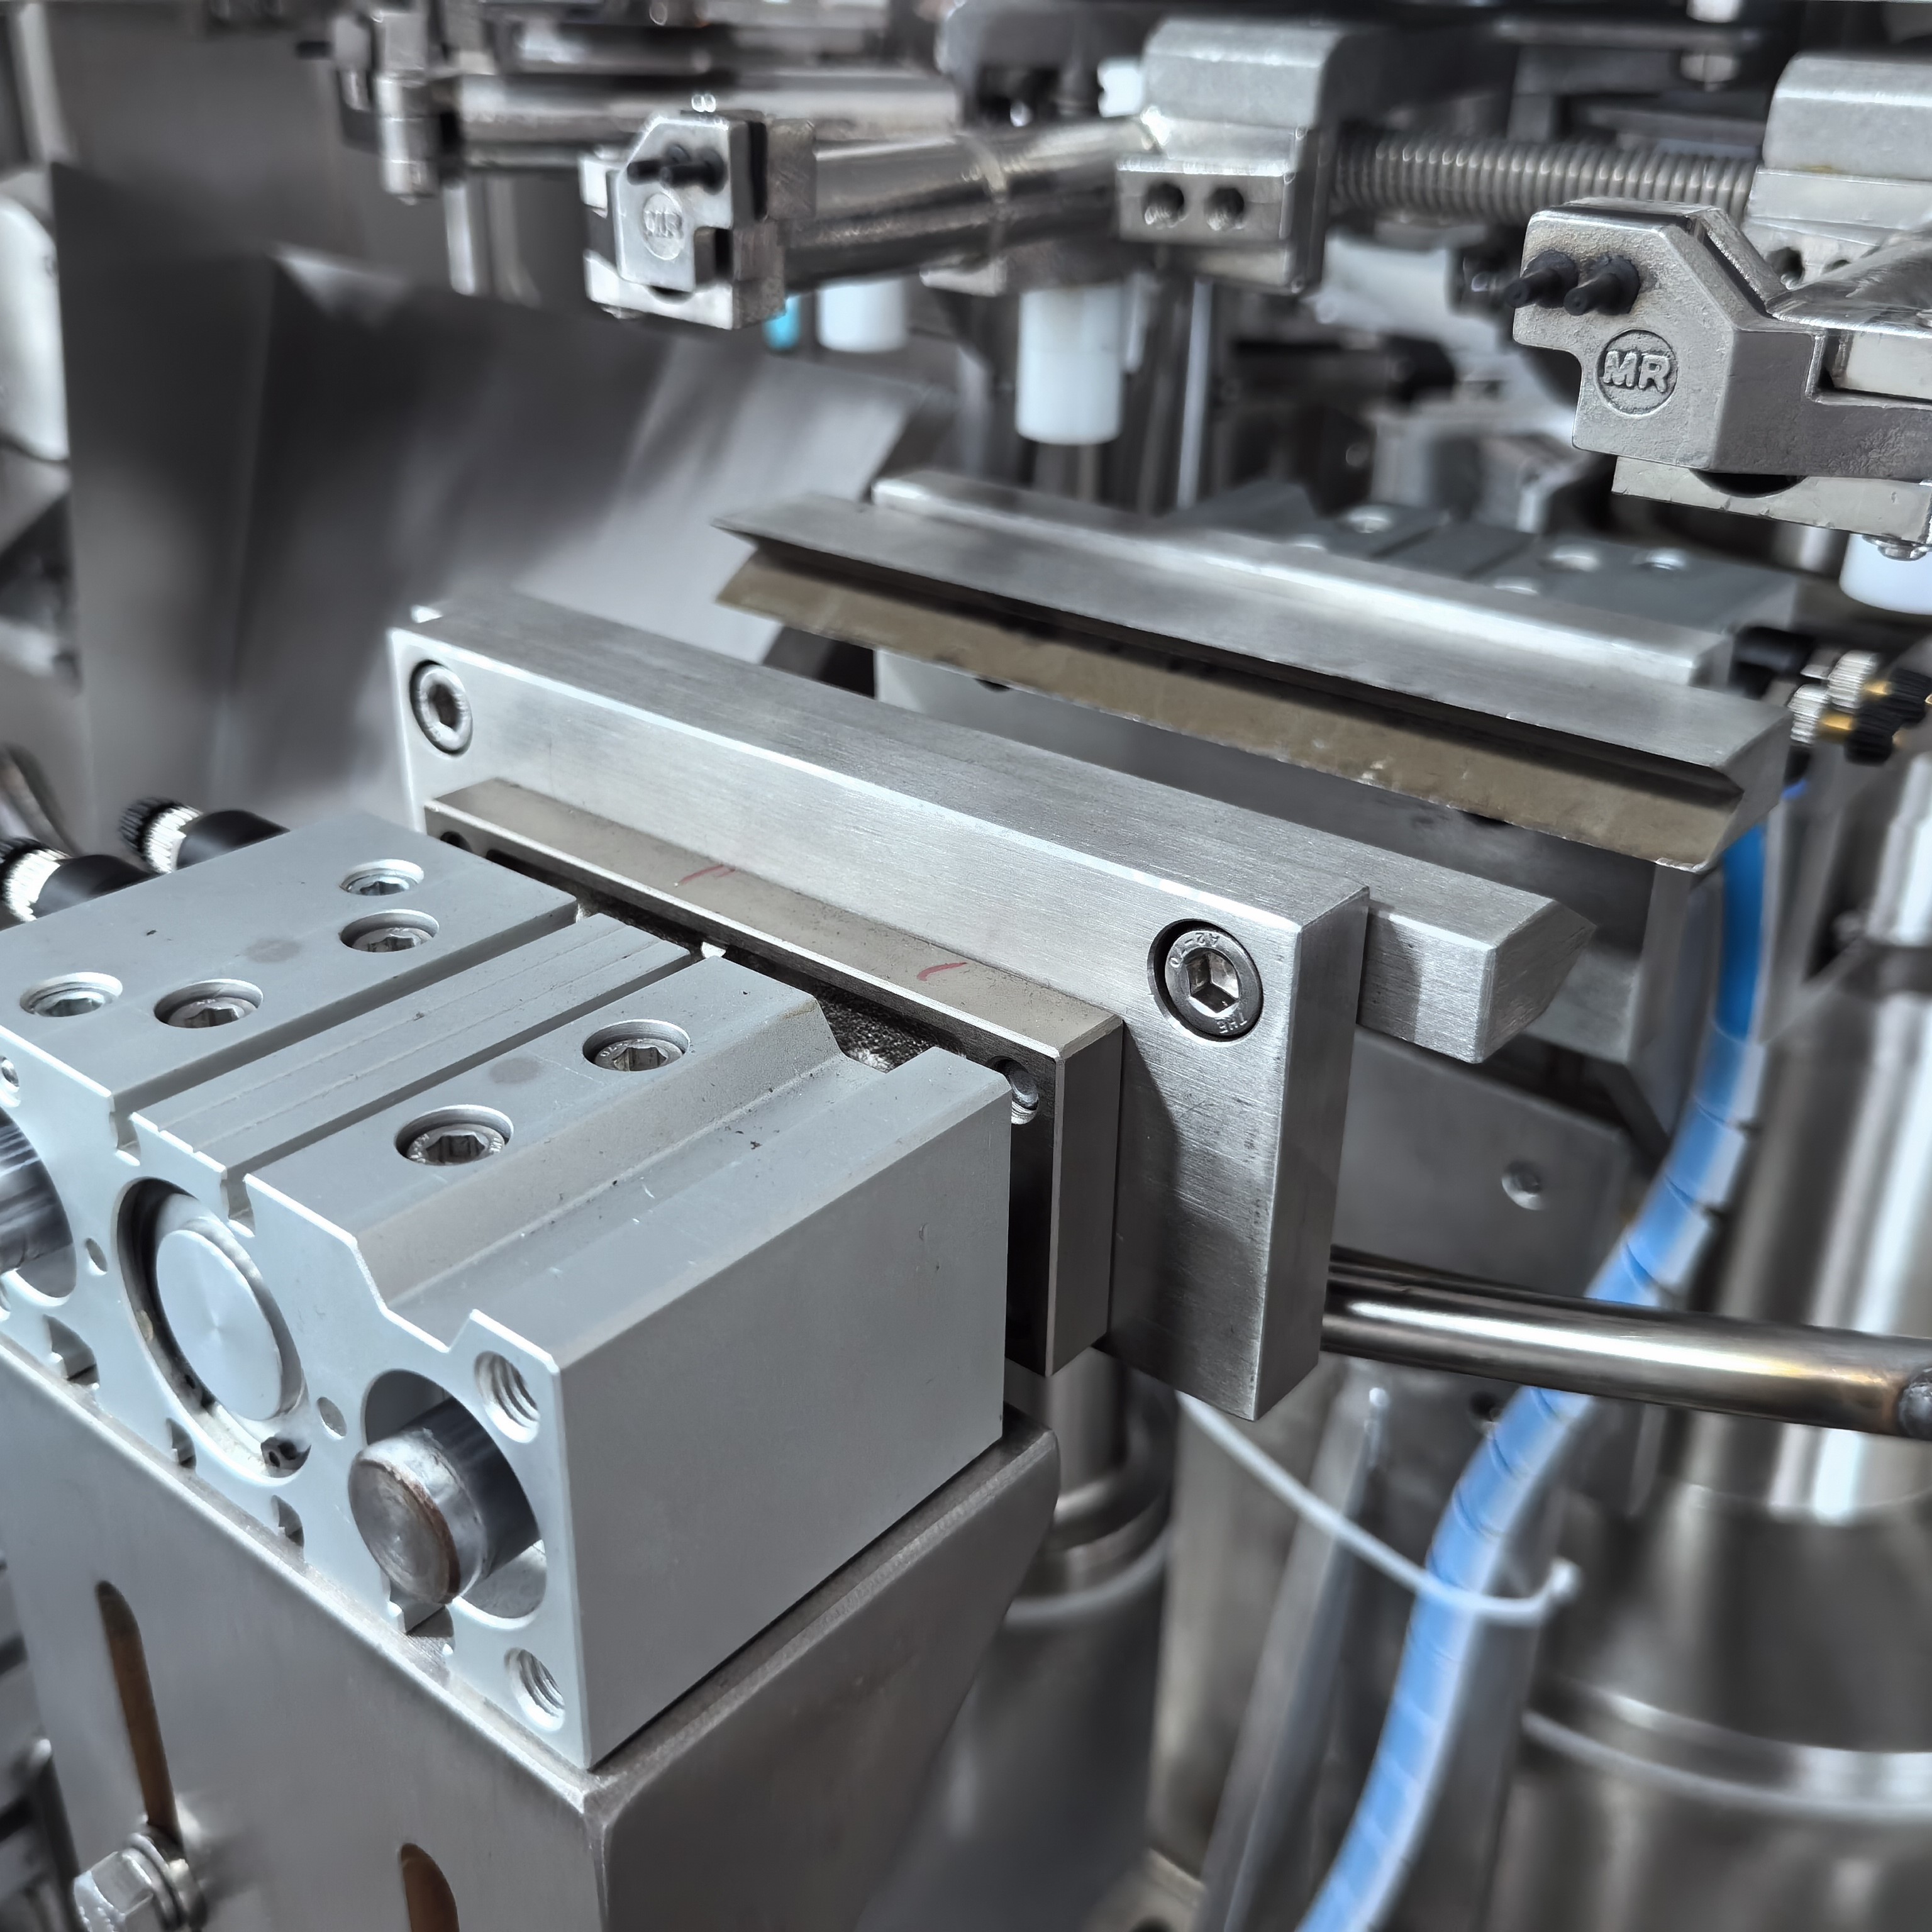
تُعَدُّ جودة الإغلاق أساس حماية المنتج في عمليات التغليف الحديثة. إن آلة تعبئة الأكياس الدوارة الآلة التي تُنتج إغلاقات غير متسقة تؤدي إلى هدر المواد، وتقلل مدة الصلاحية، وتضر بسمعة العلامة التجارية. ولذلك، فإن فهم العوامل المؤثرة في جودة إغلاق أكياس الآلات الدوارة للتغليف يكتسب أهمية بالغة بالنسبة لمهندسي التغليف ومدراء الإنتاج ومشتري المعدات الذين يحتاجون إلى أداءٍ موثوقٍ عند التشغيل على نطاق واسع. فسلامة كل إغلاق تحدد ما إذا كان المنتج سيظل طازجًا ومحميًّا ومتوافقًا مع المعايير الصناعية طوال رحلته في سلسلة التوريد.
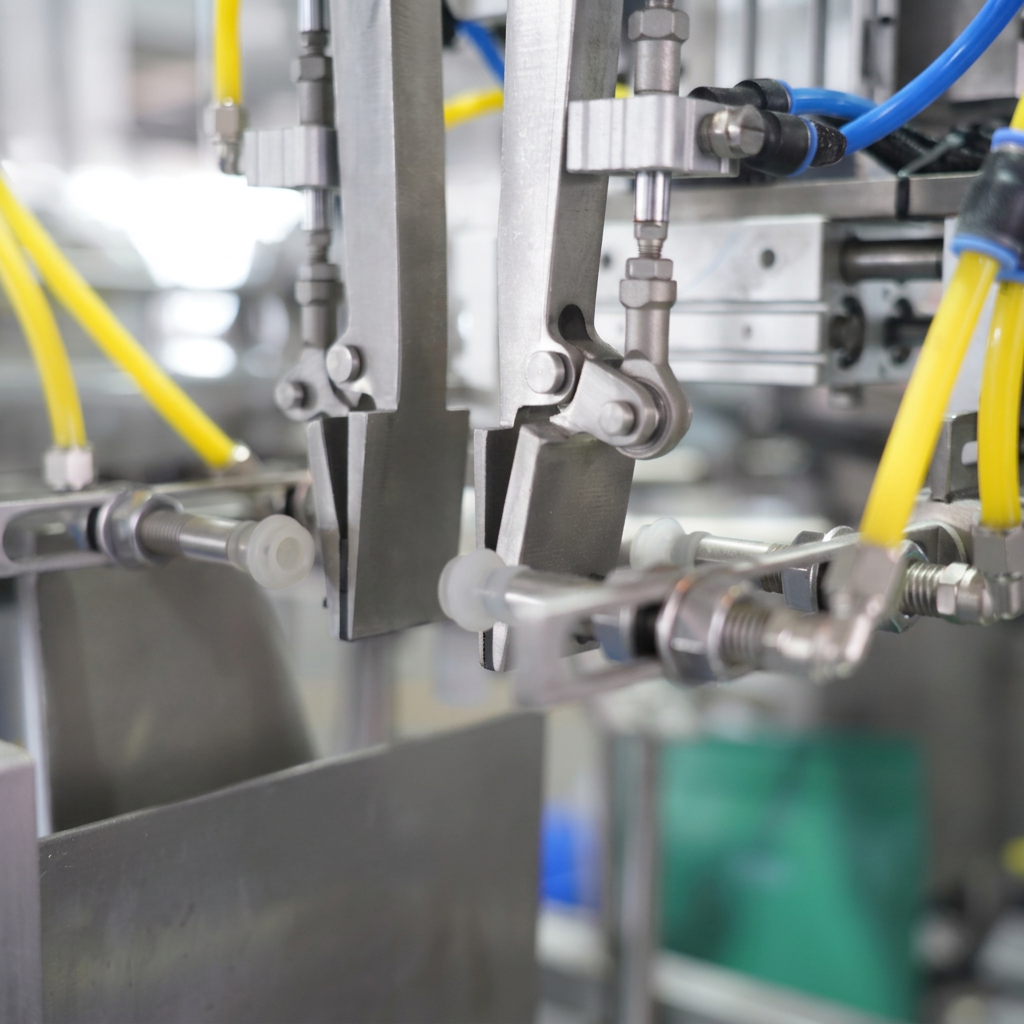
المواد البلاستيكية المستخدمة في آلة تغليف الأكياس الدوارة تُحدِّد بشكل مباشر قوة الإغلاق واتساقه. وتتصرَّف البوليمرات المختلفة والطلاءات ومواصفات السماكة بطرق مختلفة تحت التأثير الحراري والضغط. وتؤدي الأفلام ذات خصائص الإغلاق غير المتوافقة إلى نقاط ضعف، وتكوين روابط غير متسقة، وفشل في الإغلاق عند التعرُّض للإجهادات العادية أثناء المناولة أو النقل. ولذلك تتطلّب آلة تغليف الأكياس الدوارة أفلامًا مُصمَّمة خصيصًا لتناسب درجة حرارة الإغلاق، ومدة التلامس، وإعدادات الضغط الخاصة بمعداتك. وإن استخدام أفلام عامة أو غير مطابقة للمواصفات يُضعف جودة الإغلاق بغض النظر عن إعدادات الآلة.
تؤثر إضافات الأفلام، مثل المركبات المانعة للانزلاق والعوامل المانعة للتلاصق والعوامل المساعدة على الانزلاق، في كفاءة آلة تغليف الأكياس الدوارة في تحقيق الالتصاق الحراري. ورغم ضرورة هذه الإضافات لتحسين خصائص التعامل مع الفيلم ومعالجته، فإنها قد تهاجر إلى مناطق الإغلاق فتعرقل اندماج سلاسل البوليمر. وتُنتج الآلة الدوارة لتغليف الأكياس التي تمتلك تحكّمًا دقيقًا في نظافة الفيلم وتوزيع الإضافات إغلاقاتٍ أكثر اتساقًا مقارنةً بالمعدات التي تعمل على ركائز متدهورة أو ملوثة. كما أن الغبار والرطوبة والمواد التشحيمية المتبقية على أسطح الفيلم تُحدث روابط ضعيفة تفشل أثناء التخزين أو الشحن.
تعتمد آلة تغليف الأكياس الدوارة على تطبيق دقيق للحرارة لدمج سلاسل البوليمر عند حافة الإغلاق. ويجب أن تكون درجة الحرارة مرتفعةً بما يكفي لتليين الفيلم وتمكين الانتشار الجزيئي، لكن دون أن ترتفع إلى حدٍّ يتسبب في تحلل البوليمر أو تغير لونه أو جعله هشًّا. وتتفاوت نافذة درجة حرارة الإغلاق باختلاف نوع الفيلم وسماكته وتركيب طبقة الطلاء عليه. وعند تشغيل آلة تغليف الأكياس الدوارة عند درجة حرارة أقل من المثلى، تبقى الإغلاقات غير مكتملة وضعيفة؛ أما الحرارة الزائدة فتؤدي إلى التحلل وضعف مقاومة التمزق. كما أن عدم انتظام الحرارة على امتداد طول فكّ الإغلاق أو بين الدورات المتتالية يُضعف تجانس الإغلاقات.
تُحدِّد ضغط الختم مدى قوة انضغاط الأسطح المسخَّنة لطبقات الفيلم معًا أثناء الالتصاق. ويؤدي نقص الضغط في آلة تعبئة الأكياس الدوَّارة إلى اتصال غير كامل، وظهور فراغات داخل الختم، وضعف الانصهار البوليمري. أما الضغط الزائد فقد يتسبَّب في تلف الأفلام أو ظهور تجاعيد أو تسربٍ بسبب تشوه الختم. ولذلك يجب أن تُطبِّق آلة تعبئة الأكياس الدوَّارة قوةً كافيةً لتحقيق اتصال جزيئيٍّ تامٍّ دون الإضرار بسلامة الفيلم. كما يجب أن يكون توزيع الضغط عبر فك الختم متجانسًا لمنع ظهور مناطق ضعيفة محلية.
زمن البقاء هو المدة التي تبقى فيها ألسنة الإغلاق على اتصال بالفيلم خلال دورة الإغلاق. وتتطلب آلة تعبئة الأكياس الدوارة زمن بقاء كافياً لاختراق الحرارة وانصهار البوليمر ومحاذاة سلاسل الجزيئات قبل بدء التبريد. وإذا كان زمن البقاء غير كافٍ، فإن المادة المنصهرة تعلق عند واجهة الإغلاق، ما يؤدي إلى روابط ضعيفة تفشل في وقت لاحق. أما إطالة زمن البقاء أكثر من اللازم فتُضيِّع وقت الإنتاج دون تحسين جودة الإغلاق. ويعتمد النطاق الأمثل لزمن البقاء على سماكة الفيلم ونوع المادة والنموذج المحدد لآلة تعبئة الأكياس الدوارة.
أسطح الأجزاء المانعة للتسرب هي الأسطح المتلامسة التي تُنقل منها الحرارة والضغط إلى الفيلم في آلة تغليف الأكياس الدوارة. وتؤدي حالة التآكل أو الخدوش أو التآكل الكيميائي في أسطح هذه الأجزاء إلى اتصال غير متجانس، ونقاط ساخنة حرارية، وأداء غير متسق في عملية الإغلاق. وتنتج آلة تغليف الأكياس الدوارة ذات الأجزاء التالفة إغلاقاتٍ تشوبها عيوب مرئية، ومناطق رقيقة، وضعف في القوة. ويتفاقم تدهور السطح تدريجيًّا مع مرور الوقت نتيجة تأثير المواد ودرجات الحرارة والإجهادات الميكانيكية على حالة الأجزاء. ويؤدي الفحص الدوري والصيانة الوقائية لأسطح الأجزاء المانعة للتسرب إلى تحسين موثوقية آلة تغليف الأكياس الدوارة مباشرةً.
تعتمد آلة تغليف الأكياس الدوارة على أجهزة استشعار درجة الحرارة للحفاظ على درجة حرارة الإغلاق ضمن المواصفات المحددة. ويؤدي انحراف المستشعر أو فقدان المعايرة أو عطله إلى تشغيل آلة تغليف الأكياس الدوارة خارج النطاق الحراري الأمثل دون أن يدرك المشغل ذلك. وينتج عن ذلك إغلاقات رديئة بصمتٍ حتى تكشف فحوص الجودة عن العيوب. وتضمن عملية التحقق المنتظمة من المستشعرات وإعادة معايرتها أن تحافظ آلة تغليف الأكياس الدوارة على دقة درجة الحرارة. كما ينبغي أن تسجّل أنظمة التحكم الرقمية بيانات درجة الحرارة لتحديد الاتجاهات والتنبؤ باحتياجات الصيانة.
آلة تغليف الأكياس الدوارة المزودة برصدٍ متقدمٍ للعمليات قادرة على تنبيه المشغلين إلى الانحرافات في درجة الحرارة قبل أن تتدهور الختمات. ويُطيل إجراء الصيانة الوقائية لأجهزة الاستشعار من عمر المعدات ويضمن ثبات جودة الختم. وتواجه طرازات آلات تغليف الأكياس الدوارة القديمة التي تفتقر إلى ازدواجية أجهزة الاستشعار خطرًا أعلى لحدوث انجراف حراري غير مكتشف. أما تحديث أنظمة التحكم فيحسّن القدرة على الحفاظ على جودة الختم المثلى طوال دورات الإنتاج.
تتطلب آلة تغليف الأكياس الدوارة محاذاة ميكانيكية دقيقة بين فكي الإغلاق، وآليات سحب الفيلم، والأسطح الساخنة. وتؤدي عدم المحاذاة إلى انزياح الإغلاقات جانبيًّا، ما يُسبِّب مناطق رقيقة أو فراغات. ويتفاقم تآكل نظام القيادة، أو تغيُّر شد الحزام، أو عدم استقامة العمود في آلة تغليف الأكياس الدوارة تدريجيًّا، فيقلل جودة الإغلاقات تدريجيًّا. وقد لا يلاحظ المشغلون هذا التراجع إلا عندما ترتفع نسب الرفض فجأة. وتضمن الصيانة الوقائية — التي تشمل التحقق من المحاذاة، وفحص المBearings، والتدقيق في نظام القيادة — أن تظل آلة تغليف الأكياس الدوارة تعمل وفق المواصفات التصميمية.
تتطلب أنظمة تشحيم آلات تغليف الأكياس الدوارة عنايةً خاصةً للحفاظ على سلاسة التشغيل واتساقه. فالتزييت المفرط يجذب الغبار والملوثات، بينما يؤدي التزييت غير الكافي إلى زيادة الاحتكاك وتولُّد الحرارة. وعندما تتدهور محامل آلة تغليف الأكياس الدوارة أو تصبح المكونات الميكانيكية مترخيةً، فإنها تسبب اهتزازاً يؤثر مباشرةً على توحُّد الختم. ويضمن الفحص الميكانيكي الدوري والصيانة الوقائية أن تعمل آلة تغليف الأكياس الدوارة بسلاسةٍ وأن تحافظ على جودة الختم طوال عمرها التشغيلي.
يجب أن توازن آلة تغليف الأكياس الدوارة بين سرعة الإنتاج ومتطلبات جودة الختم. وتؤدي التشغيل عالي السرعة إلى تقليص زمن التلامس المتاح لاختراق الحرارة واندماج البوليمرات. فعند تشغيل آلة تغليف الأكياس الدوارة بأقصى سرعة دون توفر زمن تلامس كافٍ، تنتج أختامًا ضعيفة لا تفي بمعايير القوة ولا الموثوقية. ولتحسين العملية، يلزم إيجاد نقطة التوازن بين السرعة والجودة، حيث تُنتج آلة تغليف الأكياس الدوارة أختامًا مقبولة دون التضحية بشكل مفرط بالإنتاجية.
تتطلب أحجام الأكياس المختلفة وأنواع الأفلام وتكوينات الغلق سرعات مثلى مختلفة. ويجب اختبار آلة تعبئة الأكياس الدوارة في سيناريوهات إنتاج متنوعة لتحديد الحدود القصوى للسرعة التي تحافظ على سلامة الغلق. كما يجب أن تراعي جداول الإنتاج حقيقة أن الدورات الأبطأ تُنتج غلقاً أقوى؛ إذ يؤدي التعجيل بتشغيل آلة تعبئة الأكياس الدوارة بما يتجاوز قدراتها الحرارية والميكانيكية إلى تعريض الجودة للخطر. ويساعد توثيق إعدادات السرعة المُصادَق عليها لكل آلة تعبئة أكياس دوارة في ضمان الاتساق وتقليل الأخطاء في اتخاذ القرارات على خط الإنتاج.
يجب أن يقوم مشغِّل آلة تعبئة الأكياس الدوَّارة باختبار قوة الإغلاق بشكل دوري للتحقق من مطابقته للمواصفات. وتوفِّر اختبارات سحب الإغلاق، ومقاومة الانفجار، واكتشاف التسرب قياسات موضوعية للأداء. وإذا كانت آلة تعبئة الأكياس الدوَّارة تُنتج باستمرار إغلاقات دون المواصفات المستهدفة، فهذا يدل على انحراف في المعايير أو تدهور في حالة المعدَّة، ما يستدعي التحقيق الفوري. ويقلل الرصد الفوري عبر معدات الاختبار الآلية من الاعتماد على أخذ العيِّنات اليدوية، ويكتشف الانحراف مبكِّرًا.
آلة تغليف الجيوب الدوارة المدمجة بكاميرات فحص متصلة مباشرةً وأنظمة اختبار آليةٍ تكشف العيوب قبل اكتمال دورة تغليف الجيوب. ويُحدِّد الفحص البصري عرض الختم واللون والعُيوب السطحية، بينما تتحقق الاختبارات الميكانيكية من قوة الختم دون إتلاف المنتج. وينبغي أن تُغذِّي بيانات الجودة الناتجة عن آلة تغليف الجيوب الدوارة جداول الصيانة والتعديلات العملية. ويضمن الرصد المستمر أن تبقى جودة الختم ضمن المواصفات المطلوبة باستمرار، مما يحمي سمعة العلامة التجارية ورضا العملاء.
يُعَدُّ انحراف معايرة درجة الحرارة من أكثر المصادر شيوعًا لتدهور جودة الختم في آلة تغليف الأكياس الدوارة. وتفقد أجهزة استشعار الحرارة دقتها مع مرور الوقت، ما يؤدي إلى خروج الختم عن النطاق الأمثل للالتصاق. وقد لا يلاحظ المشغلون الانحراف التدريجي إلا بعد ازدياد معدلات الرفض. وتضمن عمليات التحقق الحراري المنتظمة وإعادة معايرة أجهزة الاستشعار أن تحافظ آلة تغليف الأكياس الدوارة على ثبات جودة الختم طوال دورات الإنتاج.
يجب فحص فكّي الإغلاق في آلة تعبئة الأكياس الدوارة يوميًّا أثناء التشغيل العادي، وتنظيفهما بعد كل وردية إنتاج لإزالة بقايا البوليمر والملوثات. ويجب أن تشمل الفحوصات البصرية الأسبوعية التحقق من وجود خدوش أو تآكل أو تآكل تؤثِّر على جودة الإغلاق. وإذا لاحظ المشغل انخفاضًا في قوة الإغلاق أو ظهور عيوب مرئية في آلة تعبئة الأكياس الدوارة، فيجب فحص الفكّين فورًا، وقد يتطلَّب الأمر إعادة تجهيز سطحهما أو استبدالهما تمامًا. ويساعد تسجيل تواريخ الفحوصات وإجراءات الصيانة في دعم عمليات تدقيق الجودة، كما يساعد في التنبؤ بفترات استبدال المكونات.
كلا، لا يمكن لآلة تغليف الأكياس الدوارة تعويض جودة الفيلم الرديئة أو التلوث أو خصائص المادة الخارجة عن المواصفات بشكلٍ موثوق. فحتى إعدادات درجة الحرارة والضغط المثلى لا تستطيع إنشاء ختمٍ قويٍّ على ركيزةٍ متدهورة. ويعتمد أداء آلة تغليف الأكياس الدوارة أساسًا على تزويدها بمواد فيلم نظيفة ومتسقة ومُصنَّفة وفق الصيغة الصحيحة. وتضمن عمليات تفتيش المواد الداخلة واتفاقيات الجودة مع المورِّدين أن تحصل آلة تغليف الأكياس الدوارة على أفضل المدخلات الممكنة للحفاظ على سلامة الختم وكفاءة الإنتاج.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

