 EN
Як зменшити відходи плівки за допомогою машини для упаковки в готові пакети?
2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/10/24
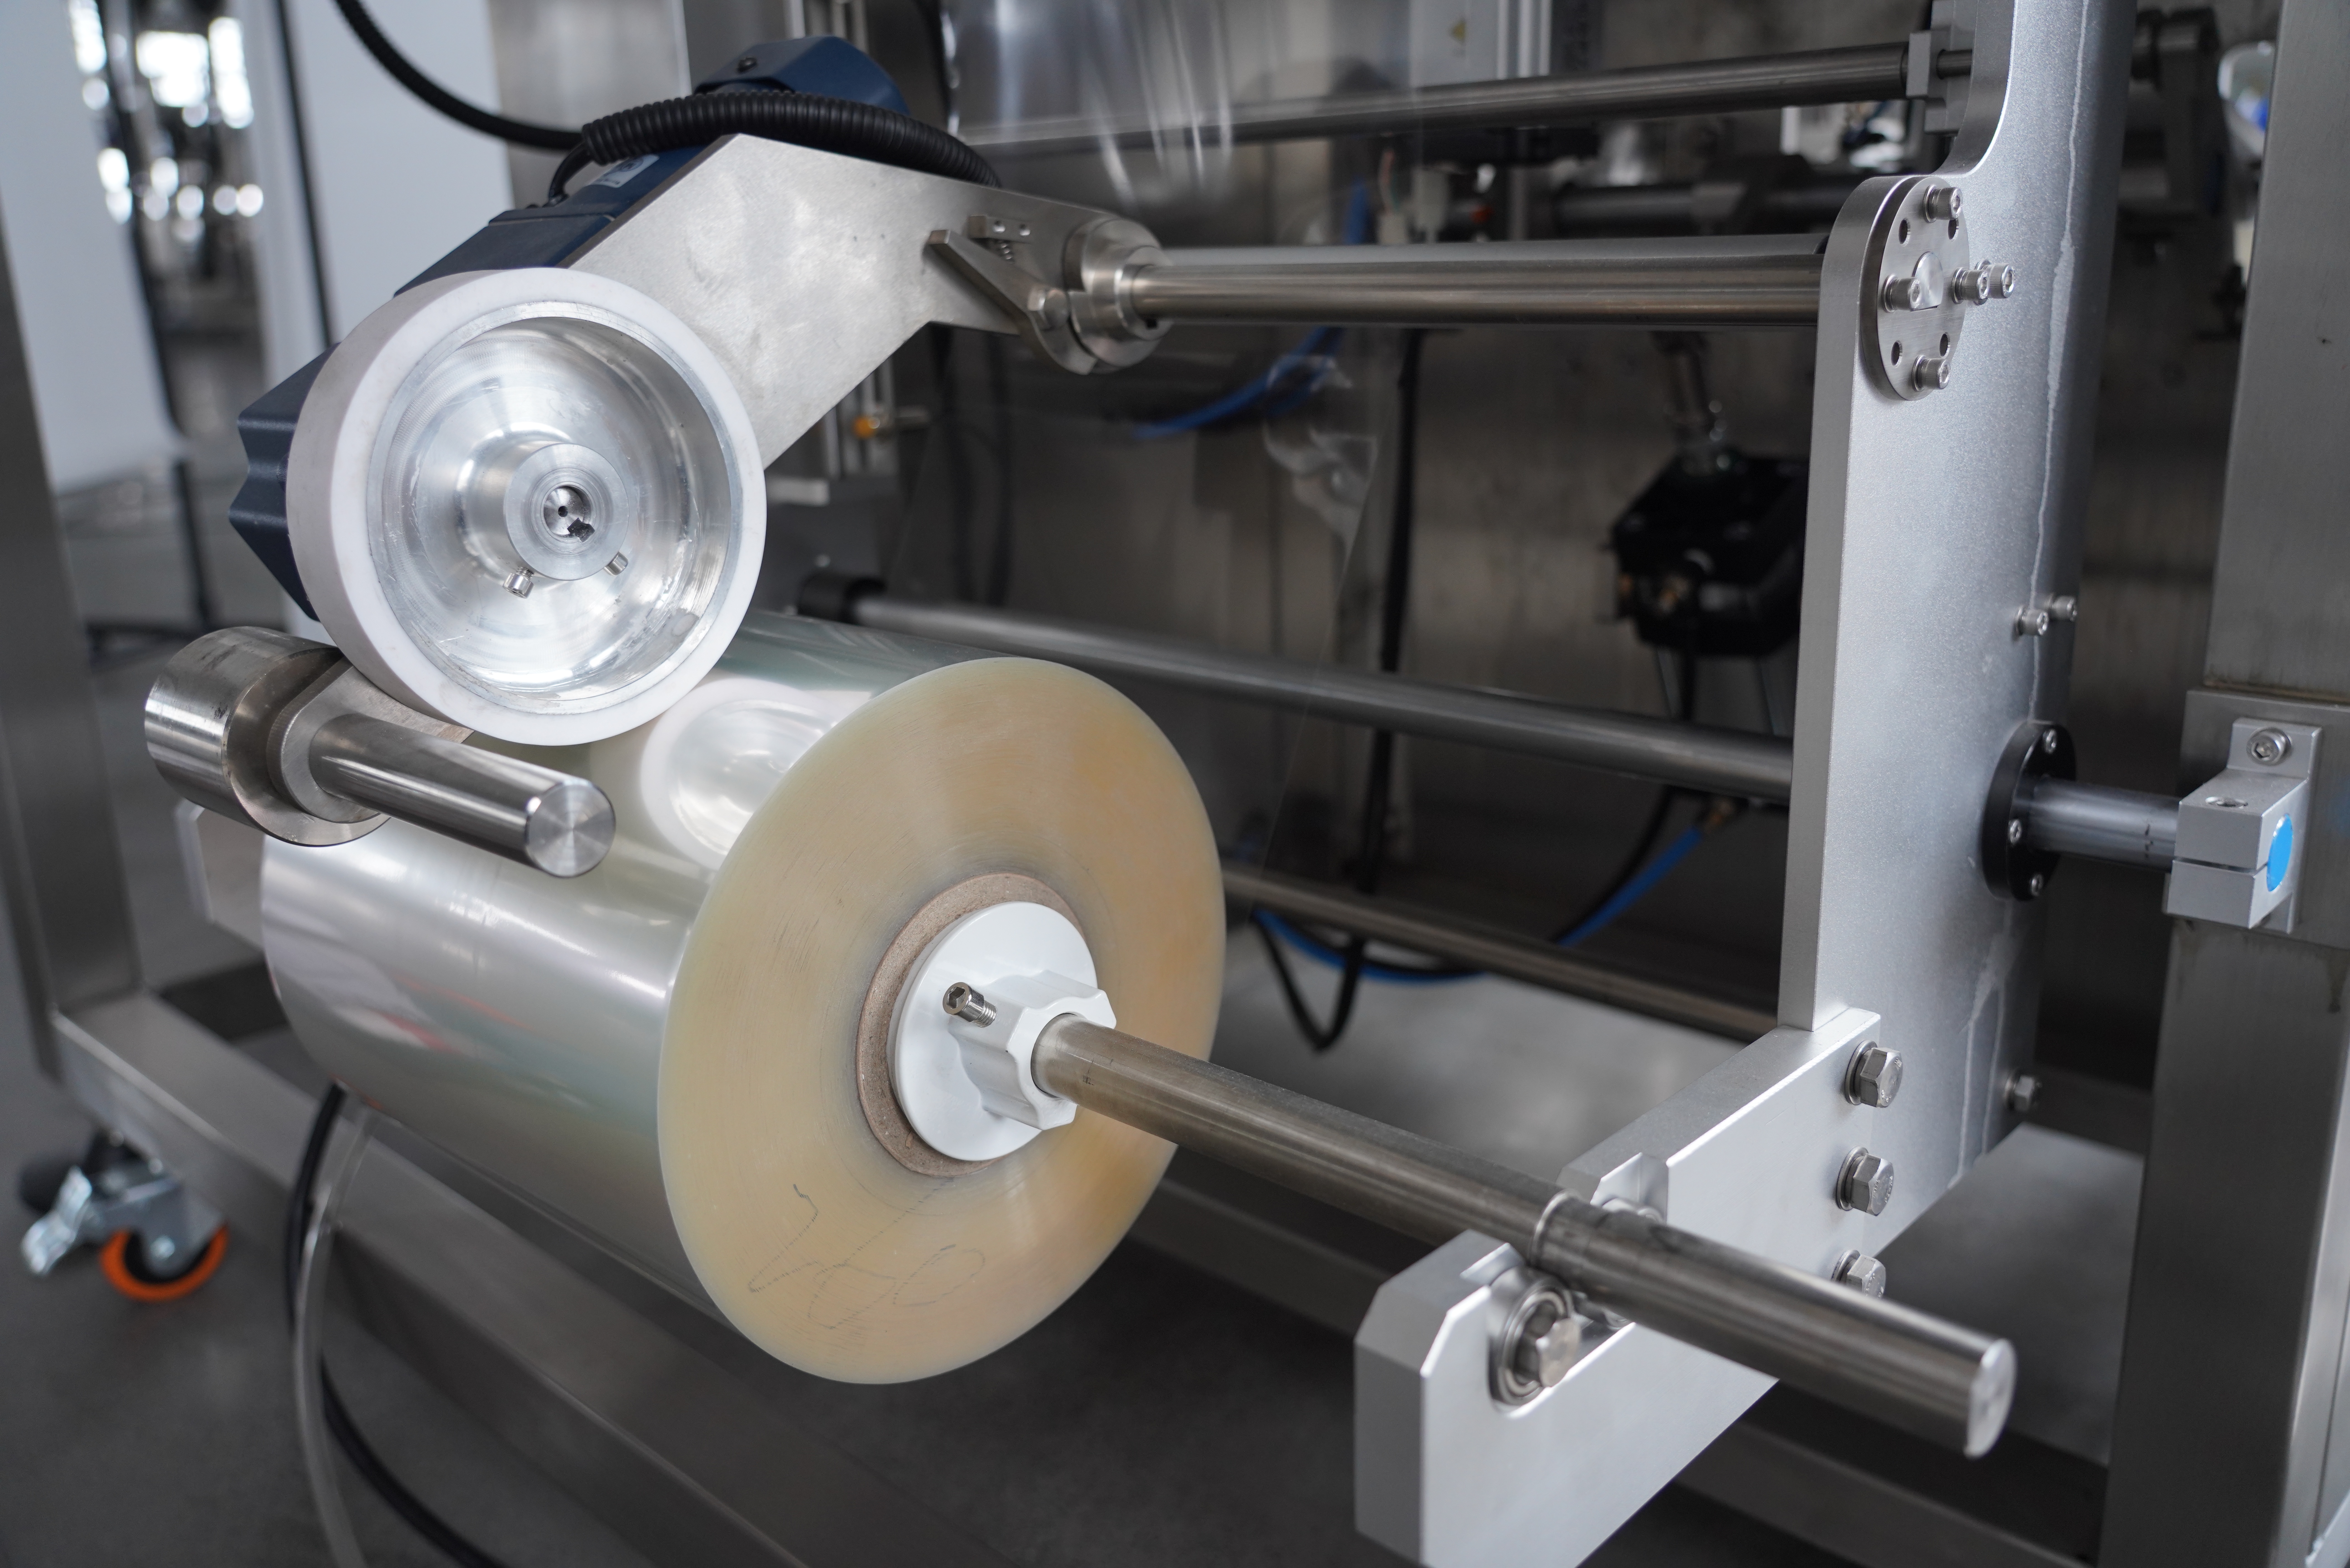
Споживання плівки залишається однією з найбільших змінних витрат у вертикальних упакувальних операціях і безпосередньо впливає на рентабельність та цілі стійкого розвитку. Машина VFFS, що працює неефективно, може призводити до значних втрат матеріалу через неправильну герметизацію, невідповідність натягу плівки та надмірні відходи при обрізці. Розуміння того, як оптимізувати машина vffs для зниження витрат плівки, є обов’язковим для виробників, які прагнуть конкурентної переваги на сучасному ринку, орієнтованому на контроль витрат. У цьому посібнику розглядаються практичні стратегії, що допомагають операторам мінімізувати відходи, зберігаючи при цьому вимоги до якості та швидкості виробництва.
Фінансові та експлуатаційні переваги зменшення споживання плівки виходять далеко за межі економії на матеріалах. Оптимізувавши роботу вашого верстата VFFS, ви можете покращити рентабельність, зменшити потребу в складських приміщеннях для сировини, знизити витрати на утилізацію відходів плівки та поліпшити екологічний слід вашої компанії. Багато пакувальних виробництв досягають зниження використання плівки на 8–15 % шляхом цільових налаштувань без порушення міцності швів або продуктивності. У цій статті наведено практичну схему для системного впровадження таких покращень у роботі ваших верстатів VFFS.
Втрати при обрізанні — один із найбільш контрольованих джерел відходів плівки під час роботи машин VFFS. Кожна машина VFFS створює надлишкову плівку за межами периметра запечатаного пакета — цей обрізок стає відходом, якщо його не зібрати й не переробити. Аналізуючи розміри вашого продукту та вимоги до упаковки, можна зменшити ширину бічного шва й відстань між вертикальними швами, що безпосередньо знижує втрати при обрізанні. Багато операторів виявляють, що навіть зменшення ширини бічного шва на 3–5 мм забезпечує помітну економію плівки на одиницю продукції під час високопродуктивного виробництва.
Співпраця з постачальником вашого обладнання VFFS щодо налаштування конфігурацій герметизації забезпечує відповідність вашого обладнання конкретному асортименту продуктів. Кожна машина VFFS має регульовані параметри, які контролюють кількість плівки, що витрачається на одну упаковку. Аналіз історичних даних виробництва виявляє закономірності щодо розмірів упаковок, які генерують найбільше відходів. Уніфікація форматів продуктів та стандартизація на меншій кількості артикулів (SKU) додатково зменшує кількість тривалих переналаштувань, що порушують оптимізацію використання плівки на вашій машині VFFS.
Вибір правильної ширини плівки для вашої машини VFFS є базовим рішенням, яке впливає на кількість відходів протягом усього виробничого циклу. Занадто велика ширина плівки призводить до непотрібних відходів по обох бічних краях, тоді як занадто мала ширина загрожує порушенням герметичності й витоком продукту. Налаштована з точністю машина VFFS у поєднанні з плівкою, яка точно відповідає специфікаціям вашого дизайн-проекту пакування, мінімізує як відходи, так і проблеми з якістю. Багато підприємств зменшують споживання плівки на 5–8 % лише шляхом переходу на оптимізовані ширини плівки, які раніше вибиралися з міркувань запасу міцності, а не технічної відповідності.
Оператор вашої машини VFFS має регулярно перевіряти, чи завантажені котушки плівки потрібної ширини, і чи лічильник метражу точно відображає її споживання. Навіть незначне відхилення від заданих значень ширини — на кілька міліметрів — протягом місяців безперервного виробництва може призвести до суттєвих втрат. Узгодження між відділом закупівель, плануванням виробництва та командою операторів машини VFFS забезпечує відповідність специфікацій плівки технічним можливостям обладнання й конструкції продукту.
Якість термозварювання безпосередньо впливає на споживання плівки, оскільки неякісні шви часто вимагають повторної обробки або заміни матеріалу. Машина VFFS із неправильно відкаліброваними нагрівними елементами або нерівномірним розподілом температури створює слабкі шви, що змушує операторів компенсувати це збільшенням ширини шва — а отже, й зростанням витрат плівки. Регулярна калібрування температури нагрівних елементів вашої машини VFFS забезпечує, що кожен пакет отримує стабільні й надійні шви з мінімальним надлишковим нагріванням. Перегріті шви також можуть призводити до деградації плівки та зростання кількості браку, тому точне налаштування термосистеми вашої машини VFFS дає відчутні результати вже в найкоротші терміни.
Багато сучасних моделей машин VFFS включають цифровий контроль температури та автоматичні системи зворотного зв’язку, які забезпечують оптимальні умови запечатування. Для ефективного використання цих функцій операторів потрібно навчити інтерпретувати показники та коригувати параметри у разі виявлення відхилень. Зазвичай виробник вашої машини VFFS надає рекомендації щодо калібрування, спеціально розроблені для різних типів плівкових матеріалів та їхньої товщини. Впровадження графіка профілактичного обслуговування, що передбачає регулярну перевірку температури, допомагає машині VFFS підтримувати економне споживання плівки протягом тривалих виробничих циклів.
Тривалість, протягом якої ущільнювальні планки стискають плівку — так званий час утримання — є ще одним критичним параметром, що впливає як на якість ущільнення, так і на витрати плівки на вашому вертикальному формувально-наповнювально-запайних (vffs) агрегаті. Недостатній час утримання призводить до слабких ущільнень; надмірний час утримання споживає зайву енергію й може пошкодити плівку. Визначення оптимального часу утримання для конкретного типу плівки та конструкції пакета дозволяє вашому vffs-агрегату створювати надійні ущільнення, мінімізуючи непотрібне стиснення й механічне навантаження на матеріал. Ця настройка часто забезпечує зниження дефектів і браку, пов’язаних із плівкою, на 3–7%.
Тиск уплотнення має бути збалансованим, щоб досягти повного злиття без надмірного розчавлення плівки. Робота машини VFFS під надмірним тиском призводить до збільшення механічного зносу, пошкодження цілісності плівки й, парадоксальним чином, зростання кількості несправностей уплотнень, оскільки надстиснуті уплотнення стають крихкими. Фіксація оптимальних налаштувань для кожної продукції на вашій машині VFFS дозволяє швидко переналаштовувати обладнання й зменшує витрати, пов’язані з експериментуванням під час заміни продукції.
Реальний час спостереження за показниками споживання плівки на вашій машині VFFS є обов’язковим для раннього виявлення тенденцій до втрат. Сучасні системи відстеження виробництва реєструють витрати плівки (у футах), показники якості швів та рівні браку для кожної виробничої партії. Аналізуючи ці дані з вашої машини VFFS, оператори можуть виявити, коли споживання починає перевищувати базові рівні — що часто є першим сигналом механічного дрейфу або змін у якості плівки. Застосування коригувань, заснованих на даних, до вашої машини VFFS до того, як накопичаться значні втрати, запобігає дорогому витраті матеріалів.
Підключення вашої машини VFFS до централізованої системи управління виробництвом дозволяє порівнювати показники між змінами та проводити аналіз кореневих причин. Коли один оператор витрачає значно менше плівки, ніж інші, використовуючи ту саму машину VFFS, така різниця у продуктивності вказує на можливості оптимізації. Поширення передових практик та стандартизованих процедур забезпечує стабільну й ефективну роботу машини VFFS у всіх змінах та виробничих командах.
Механічне зношення ущільнювальних планок, подавальних роликів та компонентів регулювання натягу плівки на вашій машині VFFS безпосередньо збільшує витрати плівки через погіршення якості ущільнення й зростання кількості браку. Системна профілактична програма технічного обслуговування — з регулярними оглядами, очищенням та заміною компонентів — забезпечує роботу вашої машини VFFS відповідно до проектних специфікацій. Багато підприємств виявили, що інвестиції в квартальне відновлення ущільнювальних планок на їхній машині VFFS зменшують відходи плівки настільки, що витрати на обслуговування окупаються протягом кількох тижнів.
Зношені подавальні ролики призводять до прослизання плівки та нерівномірного її подавання, що викликає нестабільні розміри пакетів і збільшує відходи обрізків. Неправильно відкалібровані напрямні для плівки утворюють зморшки й складки, через що оператори змушені підвищувати тиск у зоні запайки — це призводить до витрат плівки й зростання кількості браку. Виробник вашого vffs-верстата надає детальні графіки технічного обслуговування, у яких вказані інтервали огляду та перелік запасних частин для заміни. Дотримання цих рекомендацій забезпечує надійну й ефективну роботу vffs-верстата протягом усього терміну його експлуатації та мінімізує витрати матеріалів.
Більшість підприємств відчувають зниження споживання плівки на 8–15 % при системному впровадженні оптимізації щодо втрат обрізків, калібрування ущільнень та технічного обслуговування. Конкретний рівень зниження залежить від початкових умов: підприємства з низькою якістю ущільнень або надмірно великими розмірами пакунків, як правило, отримують більші результати. Для забезпечення стабільних результатів необхідне постійне спостереження за роботою вашого верстата VFFS та періодична рекалібрування по мірі старіння обладнання або зміни специфікацій продукту. Деякі передові виробництва досягли зниження на 20 % завдяки комплексній оптимізації, хоча для більшості добре керованих підприємств із використанням типового верстата VFFS реалістичним цільовим показником є зниження на 10–12 %.
Більшість виробників рекомендують перевіряти температуру ущільнювальної планки на вашому агрегаті VFFS на початку кожної зміни виробництва та щоразу, коли змінюється матеріал плівки, її товщина або постачальник. У високопродуктивних операціях щомісячна детальна калібрування за допомогою сертифікованого обладнання для вимірювання температури забезпечує точність по всій ширині ущільнювальної планки. Такі фактори навколишнього середовища, як температура й вологість повітря, можуть з часом впливати на теплові налаштування вашого агрегату VFFS, тому також доцільно проводити сезонну рекалібрування. Встановлення автоматичних систем зворотного зв’язку за температурою на вашому агрегаті VFFS зменшує частоту ручної калібрування й покращує узгодженість між змінами.
Коли оптимізація зосереджена на усуненні відходів, а не на зменшенні ширини шва чи ваги матеріалу, якість та швидкість утворення шва залишаються незмінними або покращуються. Запропоновані стратегії — точна калібрування шва, правильний час утримання та профілактичне обслуговування — підвищують як ефективність, так і надійність вашого вертикального формувально-заповнювально-запайного (vffs) обладнання. Однак надмірне зменшення товщини плівки чи ширини шва без належного інженерного обґрунтування може порушити цілісність шва. Ключовим є оптимізація роботи вашого vffs-обладнання в межах технічних характеристик, розроблених спеціально для вашої комбінації продукту й плівки. Консультація з виробником обладнання забезпечує, що всі коригування залишаються в межах безпечних експлуатаційних параметрів.

2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/09/20
Скоротіть час зміни на устаткуванні для упаковки готових пакетів на 40 % за допомогою перевірених найкращих практик

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зменшення відходів та покращення ROI

2026/09/20
Роторне та лінійне устаткування для упаковки готових пакетів: порівняння швидкості, ROI та масштабованості

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зниження витрат на робочу силу та покращення герметичності швів

2026/09/21
Машина для готових пакетів: типи пакетів, матеріали та керівництво щодо наповнення

