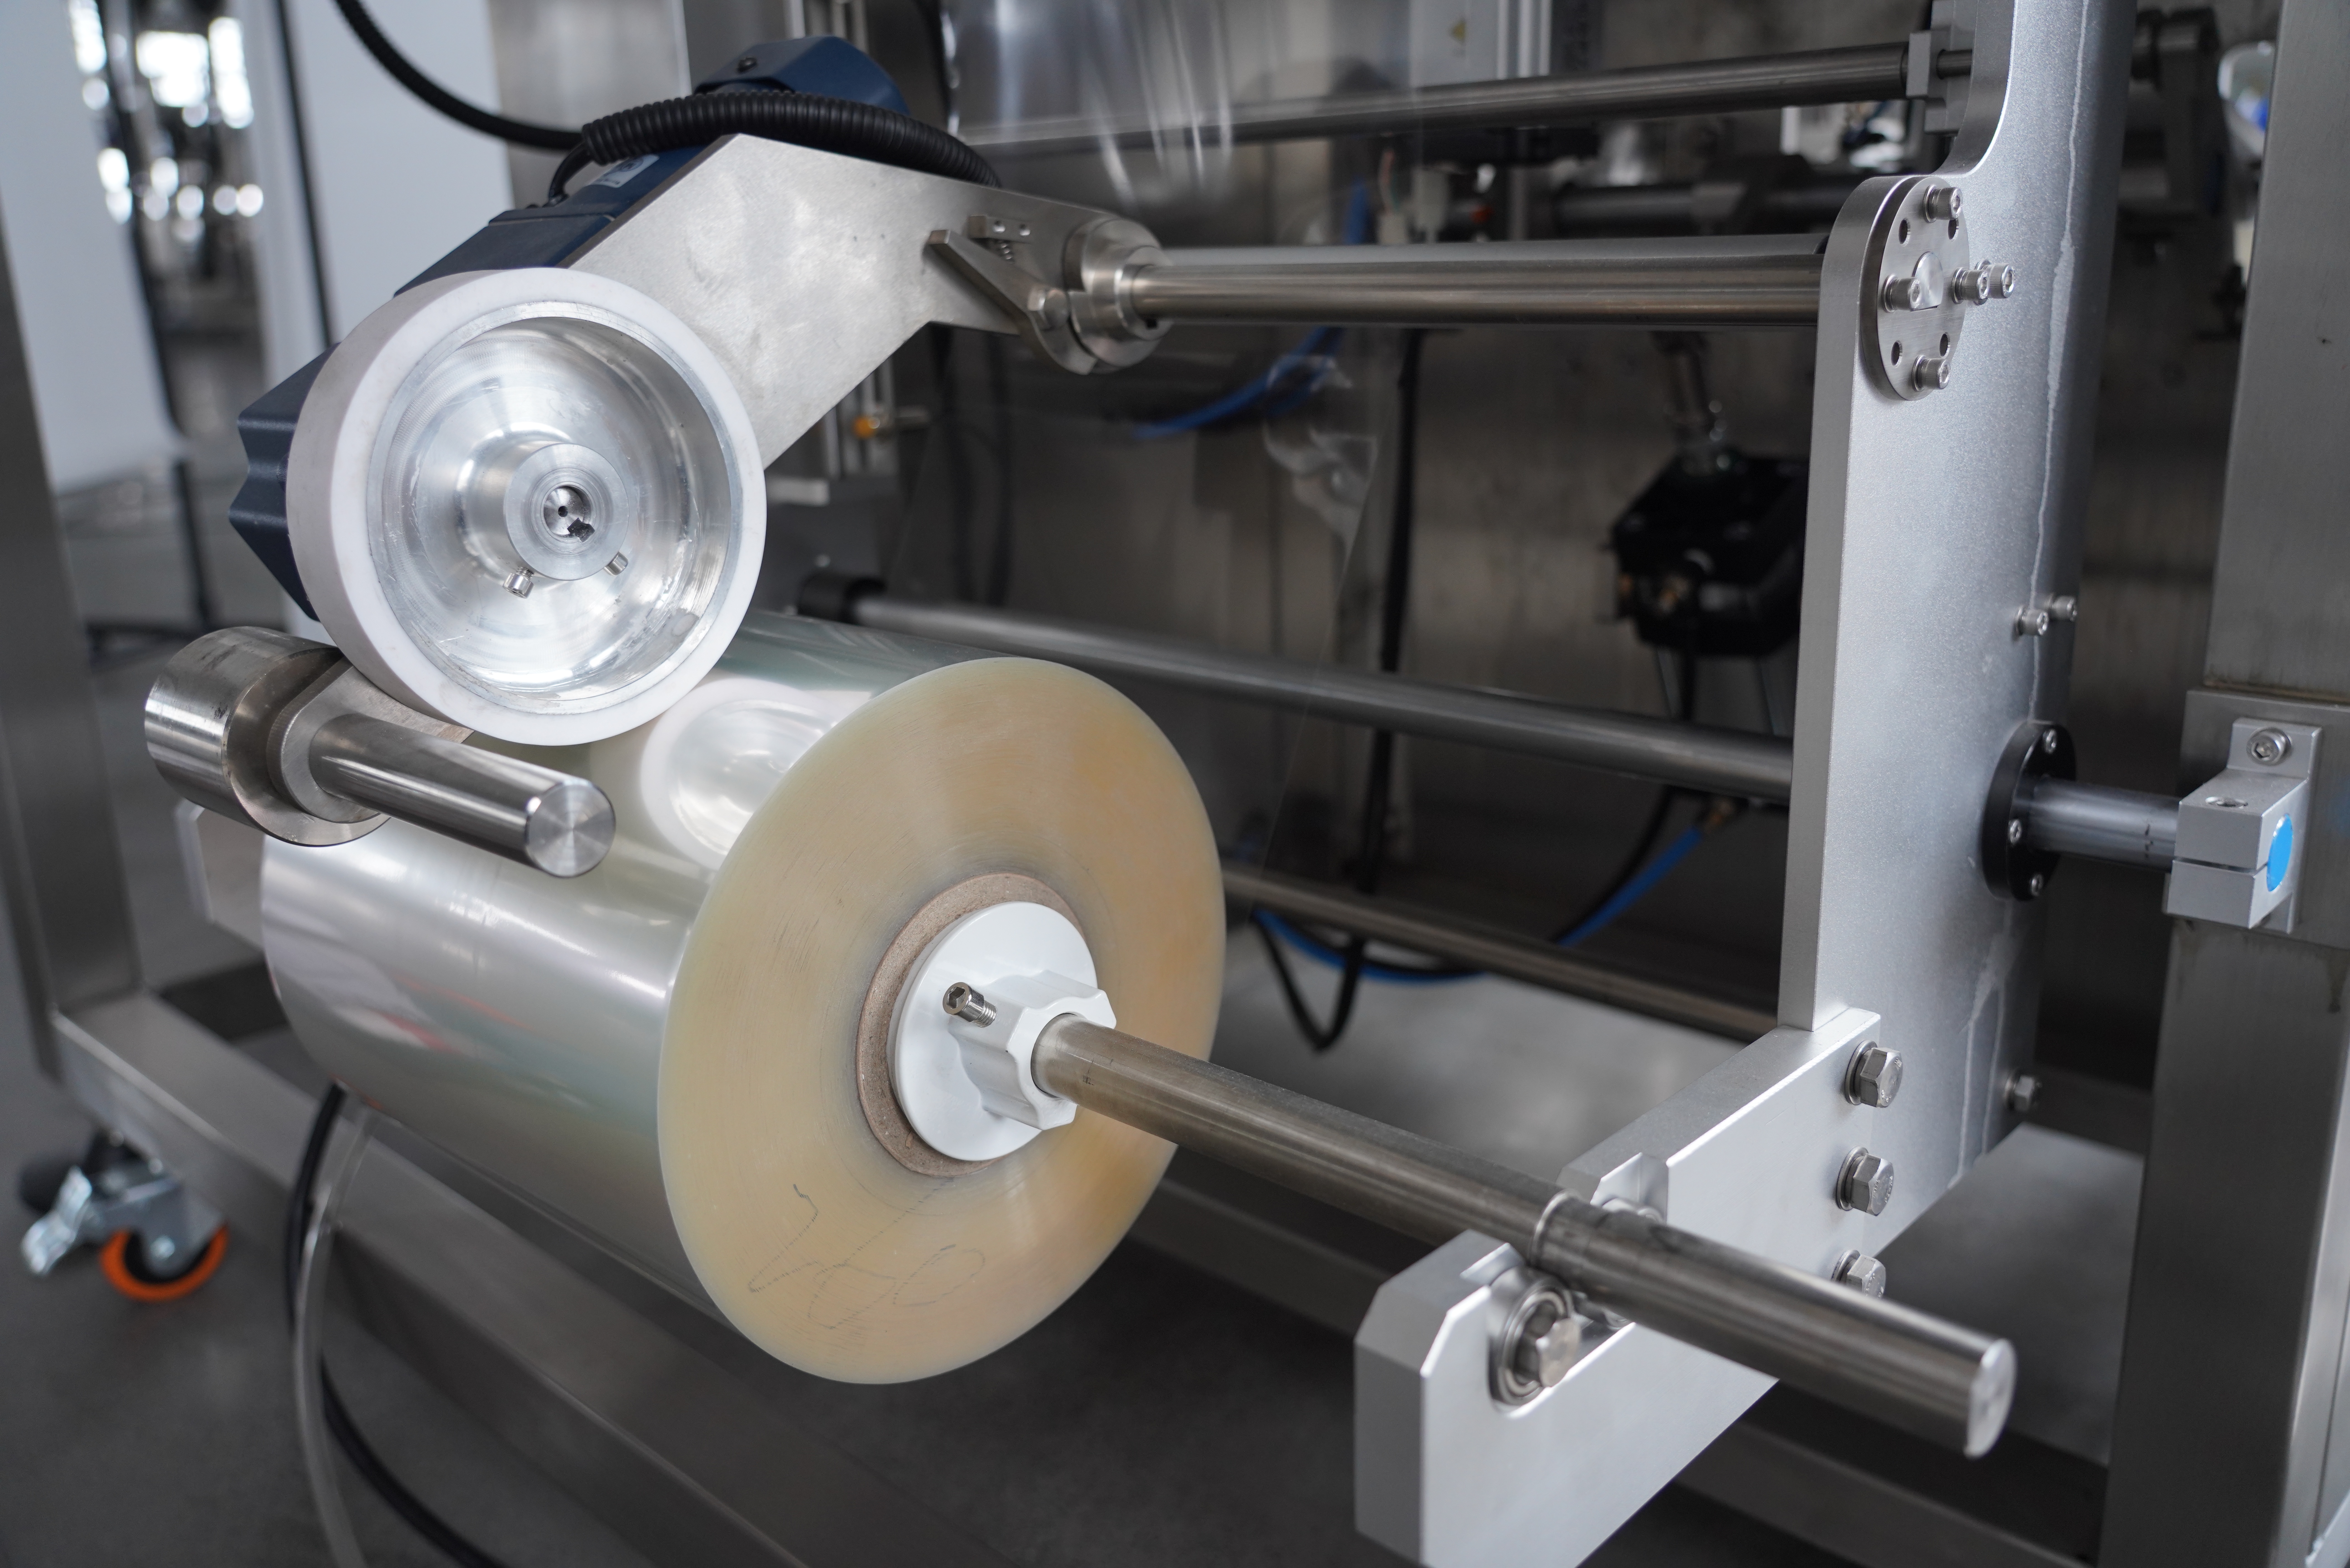
Расход плёнки остаётся одной из крупнейших переменных статей затрат в вертикальных упаковочных операциях и напрямую влияет как на рентабельность, так и на достижение целей в области устойчивого развития. При неэффективной работе машина VFFS может приводить к значительным потерям материала из-за некачественной герметизации, неправильного натяжения плёнки и чрезмерных обрезков. Понимание того, как оптимизировать машина vffs для снижения расхода плёнки, имеет решающее значение для производителей, стремящихся получить конкурентное преимущество на современном рынке, ориентированном на контроль затрат. В этом руководстве представлены практически применимые стратегии, помогающие операторам минимизировать отходы без ущерба для требований к качеству и темпов производства.
Финансовые и операционные преимущества сокращения расхода плёнки выходят далеко за рамки экономии материалов. Оптимизируя работу вашей машины VFFS, вы можете повысить рентабельность, сократить потребность в складских площадях для сырья, уменьшить затраты на утилизацию отходов плёнки и улучшить экологический след вашей компании. Многие упаковочные производства достигают сокращения расхода плёнки на 8–15 % за счёт целенаправленных регулировок без ущерба для герметичности швов или производительности. В этой статье представлен практический план по системному внедрению таких улучшений в работе ваших машин VFFS.
Оптимизация габаритов пакетов и конфигурации швов
Регулировка размеров пакетов для минимизации потерь при обрезке
Потери при обрезке являются одним из наиболее контролируемых источников отходов пленки при работе машин VFFS. Каждая машина VFFS создает избыточную пленку за пределами периметра запечатанного пакета — эта обрезка превращается в отходы, если ее не собрать и не переработать. Тщательно проанализировав габариты вашего продукта и требования к упаковке, вы можете уменьшить ширину боковых швов и расстояние между вертикальными швами, что напрямую снижает объем отходов при обрезке. Многие операторы отмечают, что даже сокращение ширины бокового шва на 3–5 мм обеспечивает ощутимую экономию пленки на единицу продукции при высоких объемах производства.
Совместная работа с поставщиком вашей машины VFFS по тонкой настройке конфигураций герметизации гарантирует, что оборудование соответствует вашему конкретному ассортименту продукции. Каждая машина VFFS оснащена регулируемыми параметрами, управляющими количеством плёнки, потребляемой на один пакет. Анализ исторических данных производства выявляет закономерности в том, какие размеры пакетов генерируют наибольшие отходы. Консолидация форматов продукции и стандартизация на меньшем количестве SKU позволяют дополнительно сократить число трудоёмких переналадок, прерывающих оптимизацию плёнки на вашей машине VFFS.
Точное выбор ширины плёнки
Выбор правильной ширины плёнки для вашей машины VFFS — это базовое решение, влияющее на объём отходов в течение всего производственного цикла. Избыточная ширина плёнки приводит к ненужным потерям при обрезке по обоим боковым краям, тогда как недостаточная ширина повышает риск нарушения герметичности и утечки продукции. Точно настроенная машина VFFS в паре с плёнкой, ширина которой полностью соответствует спецификациям вашего дизайна пакета, минимизирует как отходы, так и проблемы с качеством. Многие предприятия снижают потребление плёнки на 5–8 % просто за счёт перехода на оптимизированные значения ширины плёнки, которые ранее выбирались из соображений запаса прочности, а не технического соответствия.
Оператор вашей машины VFFS должен регулярно проверять, что рулоны плёнки загружены правильной ширины и что счётчик метража точно отражает расход материала. Отклонение от заданной ширины — даже на несколько миллиметров — со временем приводит к значительным потерям при непрерывном производстве в течение месяцев. Согласованность между отделами закупок, производственного планирования и командой операторов машины VFFS гарантирует, что технические характеристики плёнки соответствуют возможностям оборудования и требованиям конструкции продукции.
Поддержание правильной температуры и давления герметизации
Калибровка параметров термосварки
Kachestvo teplovoy zapeski neposredstvenno vliyaet na raskhod plenki, poskol'ku neudovletvoritel'nye zapeski chasto trebuyut povtornoy obrabotki ili zameny materiala. U avtomata VFFS s nepravil'no otkalibrovannymi zapeskami ili neravnomernym raspredeleniem temperatury obrazuyutsya slabyye zapeski, chto vyzyvaet kompensatsiyu so storony operatorov v vide uvelicheniya shiriny zapeski — i, sledovatel'no, uvelicheniya raskhoda plenki. Regulyarnaya kalibrovka temperatury zapesok avtomata VFFS obespechivaet, chto kazhdyy paket poluchayet odinakovyye i nadezhnyye zapeski s minimal'nym izbytochnym teplovym vozdeystviyem. Perekhuzhennyye zapeski takzhe mogut prichinit' degradatsiyu plenki i uvelichit' udel'nyy procent otkhodov, poetomu tochnaya naladka teplovoy sistemy avtomata VFFS daet nemedlennyye rezul'taty.
Многие современные модели машин VFFS оснащены цифровым контролем температуры и автоматическими системами обратной связи, которые поддерживают оптимальные условия герметизации. Для использования этих функций операторов необходимо обучить интерпретации показаний и корректировке параметров при обнаружении отклонений. Производитель вашей машины VFFS обычно предоставляет рекомендации по калибровке, адаптированные под различные типы пленочных материалов и их толщину. Внедрение графика профилактического обслуживания, включающего регулярную проверку температуры, помогает вашей машине VFFS поддерживать низкие нормы расхода пленки в течение длительных циклов производства.
Оптимизация давления и времени выдержки
Продолжительность времени, в течение которого уплотнительные балки оказывают давление на пленку (так называемое время выдержки), — еще один критически важный параметр, влияющий как на качество уплотнения, так и на расход пленки на вашей машине VFFS. Недостаточное время выдержки приводит к слабым уплотнениям; чрезмерное время выдержки приводит к потере энергии и может повредить пленку. Определение оптимального времени выдержки для конкретного типа пленочного материала и конструкции пакета позволяет вашей машине VFFS создавать надежные уплотнения, минимизируя при этом излишнее сжатие и механическое напряжение материала. Эта настройка часто обеспечивает снижение дефектов и отходов, связанных с пленкой, на 3–7%.
Давление уплотнения должно быть сбалансировано для достижения полного сплавления без чрезмерного сжатия пленки. Работа машины VFFS при избыточном давлении повышает механический износ, нарушает целостность пленки и, парадоксальным образом, увеличивает количество отказов уплотнений, поскольку чрезмерно сжатые уплотнения становятся хрупкими. Фиксация оптимальных настроек для каждой линейки продукции на вашей машине VFFS позволяет быстро выполнять переналадку и снижает объем потерь, связанных с пробными настройками при смене продукции.
Внедрение мониторинга в реальном времени и профилактического обслуживания
Установка систем отслеживания производства
Реальное время отслеживания показателей расхода пленки на вашем автомате VFFS необходимо для раннего выявления тенденций к образованию отходов. Современные системы контроля производства регистрируют длину израсходованной пленки, показатели качества герметизации и долю брака для каждой производственной партии. Анализируя эти данные с вашего автомата VFFS, операторы могут обнаружить рост расхода пленки выше базового уровня — зачастую это первый признак механического смещения параметров или изменения качества пленки. Внедрение корректировок, основанных на данных, в работу вашего автомата VFFS до накопления значительных отходов предотвращает дорогостоящую потерю материала.
Подключение вашей машины VFFS к централизованной системе управления производством позволяет проводить сравнение результатов между сменами и выполнять анализ первопричин. Если один оператор расходует значительно меньше плёнки, чем остальные при использовании одной и той же машины VFFS, такая разница в показателях указывает на возможности оптимизации. Обмен передовыми методами работы и стандартизированными процедурами обеспечивает стабильную и эффективную эксплуатацию машины VFFS во всех сменах и производственных бригадах.
Профилактическое обслуживание для стабильной работы
Механический износ нагревательных баров, подающего ролика и компонентов регулировки натяжения плёнки на вашей машине VFFS напрямую увеличивает расход плёнки за счёт снижения качества герметизации и роста количества брака. Системная программа профилактического обслуживания — включающая регулярные осмотры, очистку и замену компонентов — поддерживает работу вашей машины VFFS в соответствии с проектными характеристиками. Многие предприятия отмечают, что инвестиции в ежеквартальную восстановительную обработку нагревательных баров на их машине VFFS позволяют сократить отходы плёнки в такой степени, что затраты на обслуживание окупаются уже через несколько недель.
Изношенные подающие ролики вызывают проскальзывание плёнки и неравномерную подачу, что приводит к нестабильным размерам пакетов и увеличению потерь при обрезке. Неправильно отрегулированные направляющие плёнки образуют морщины и складки, из-за чего операторы вынуждены повышать давление герметизации — это приводит к перерасходу плёнки и росту объёма брака. Производитель вашей машины VFFS предоставляет подробные графики технического обслуживания, в которых указаны интервалы осмотра и перечень запасных частей для замены. Соблюдение этих рекомендаций гарантирует, что ваша машина VFFS останется надёжным и эффективным оборудованием, минимизирующим потери материалов на протяжении всего срока эксплуатации.
Часто задаваемые вопросы
Какого снижения потерь плёнки в типовых условиях можно достичь при внедрении этих стратегий?
Большинство предприятий отмечают сокращение расхода плёнки на 8–15 % при систематической оптимизации потерь при обрезке, калибровки герметизирующих узлов и технического обслуживания. Конкретный объём снижения зависит от исходных условий: предприятия с низким качеством герметизации или чрезмерно крупными габаритами пакетов, как правило, достигают наиболее значительного эффекта. Для сохранения результата требуется постоянный контроль работы вашей машины VFFS и периодическая повторная калибровка по мере износа оборудования или изменения технических требований к продукту. Некоторые передовые производства добились сокращения расхода плёнки на 20 % благодаря комплексной оптимизации, однако для большинства хорошо управляемых предприятий, использующих стандартную машину VFFS, реалистичной целью является снижение на 10–12 %.
Как часто следует выполнять повторную калибровку температуры герметизации на моей машине VFFS?
Большинство производителей рекомендуют проверять температуру уплотнительной планки на вашем автомате VFFS в начале каждой смены и при каждой смене типа плёнки, её толщины или поставщика. При высокой производственной загрузке ежемесячная детальная калибровка с использованием аттестованного оборудования для измерения температуры обеспечивает точность по всей ширине уплотнительной планки. Такие внешние факторы, как температура и влажность окружающей среды, могут со временем вызывать дрейф тепловых настроек вашего автомата VFFS, поэтому также рекомендуется сезонная повторная калибровка. Установка систем автоматической обратной связи по температуре на вашем автомате VFFS снижает частоту ручной калибровки и повышает стабильность результатов между сменами.
Может ли снижение расхода плёнки повлиять на качество уплотнения или скорость производства?
Когда оптимизация направлена на устранение потерь, а не на сокращение ширины герметизирующего шва или массы материала, качество и скорость герметизации остаются неизменными или даже улучшаются. Описанные стратегии — точная калибровка герметизирующего узла, соблюдение правильного времени выдержки и профилактическое обслуживание — повышают как эффективность, так и надёжность вашей машины VFFS. Однако чрезмерное уменьшение толщины плёнки или ширины герметизирующего шва без соответствующего инженерного обоснования может нарушить целостность шва. Ключевой момент — оптимизация работы вашей машины VFFS в рамках технических характеристик, разработанных специально для вашей комбинации продукта и плёнки. Консультация с производителем оборудования гарантирует, что все корректировки останутся в пределах безопасных эксплуатационных параметров.

 EN