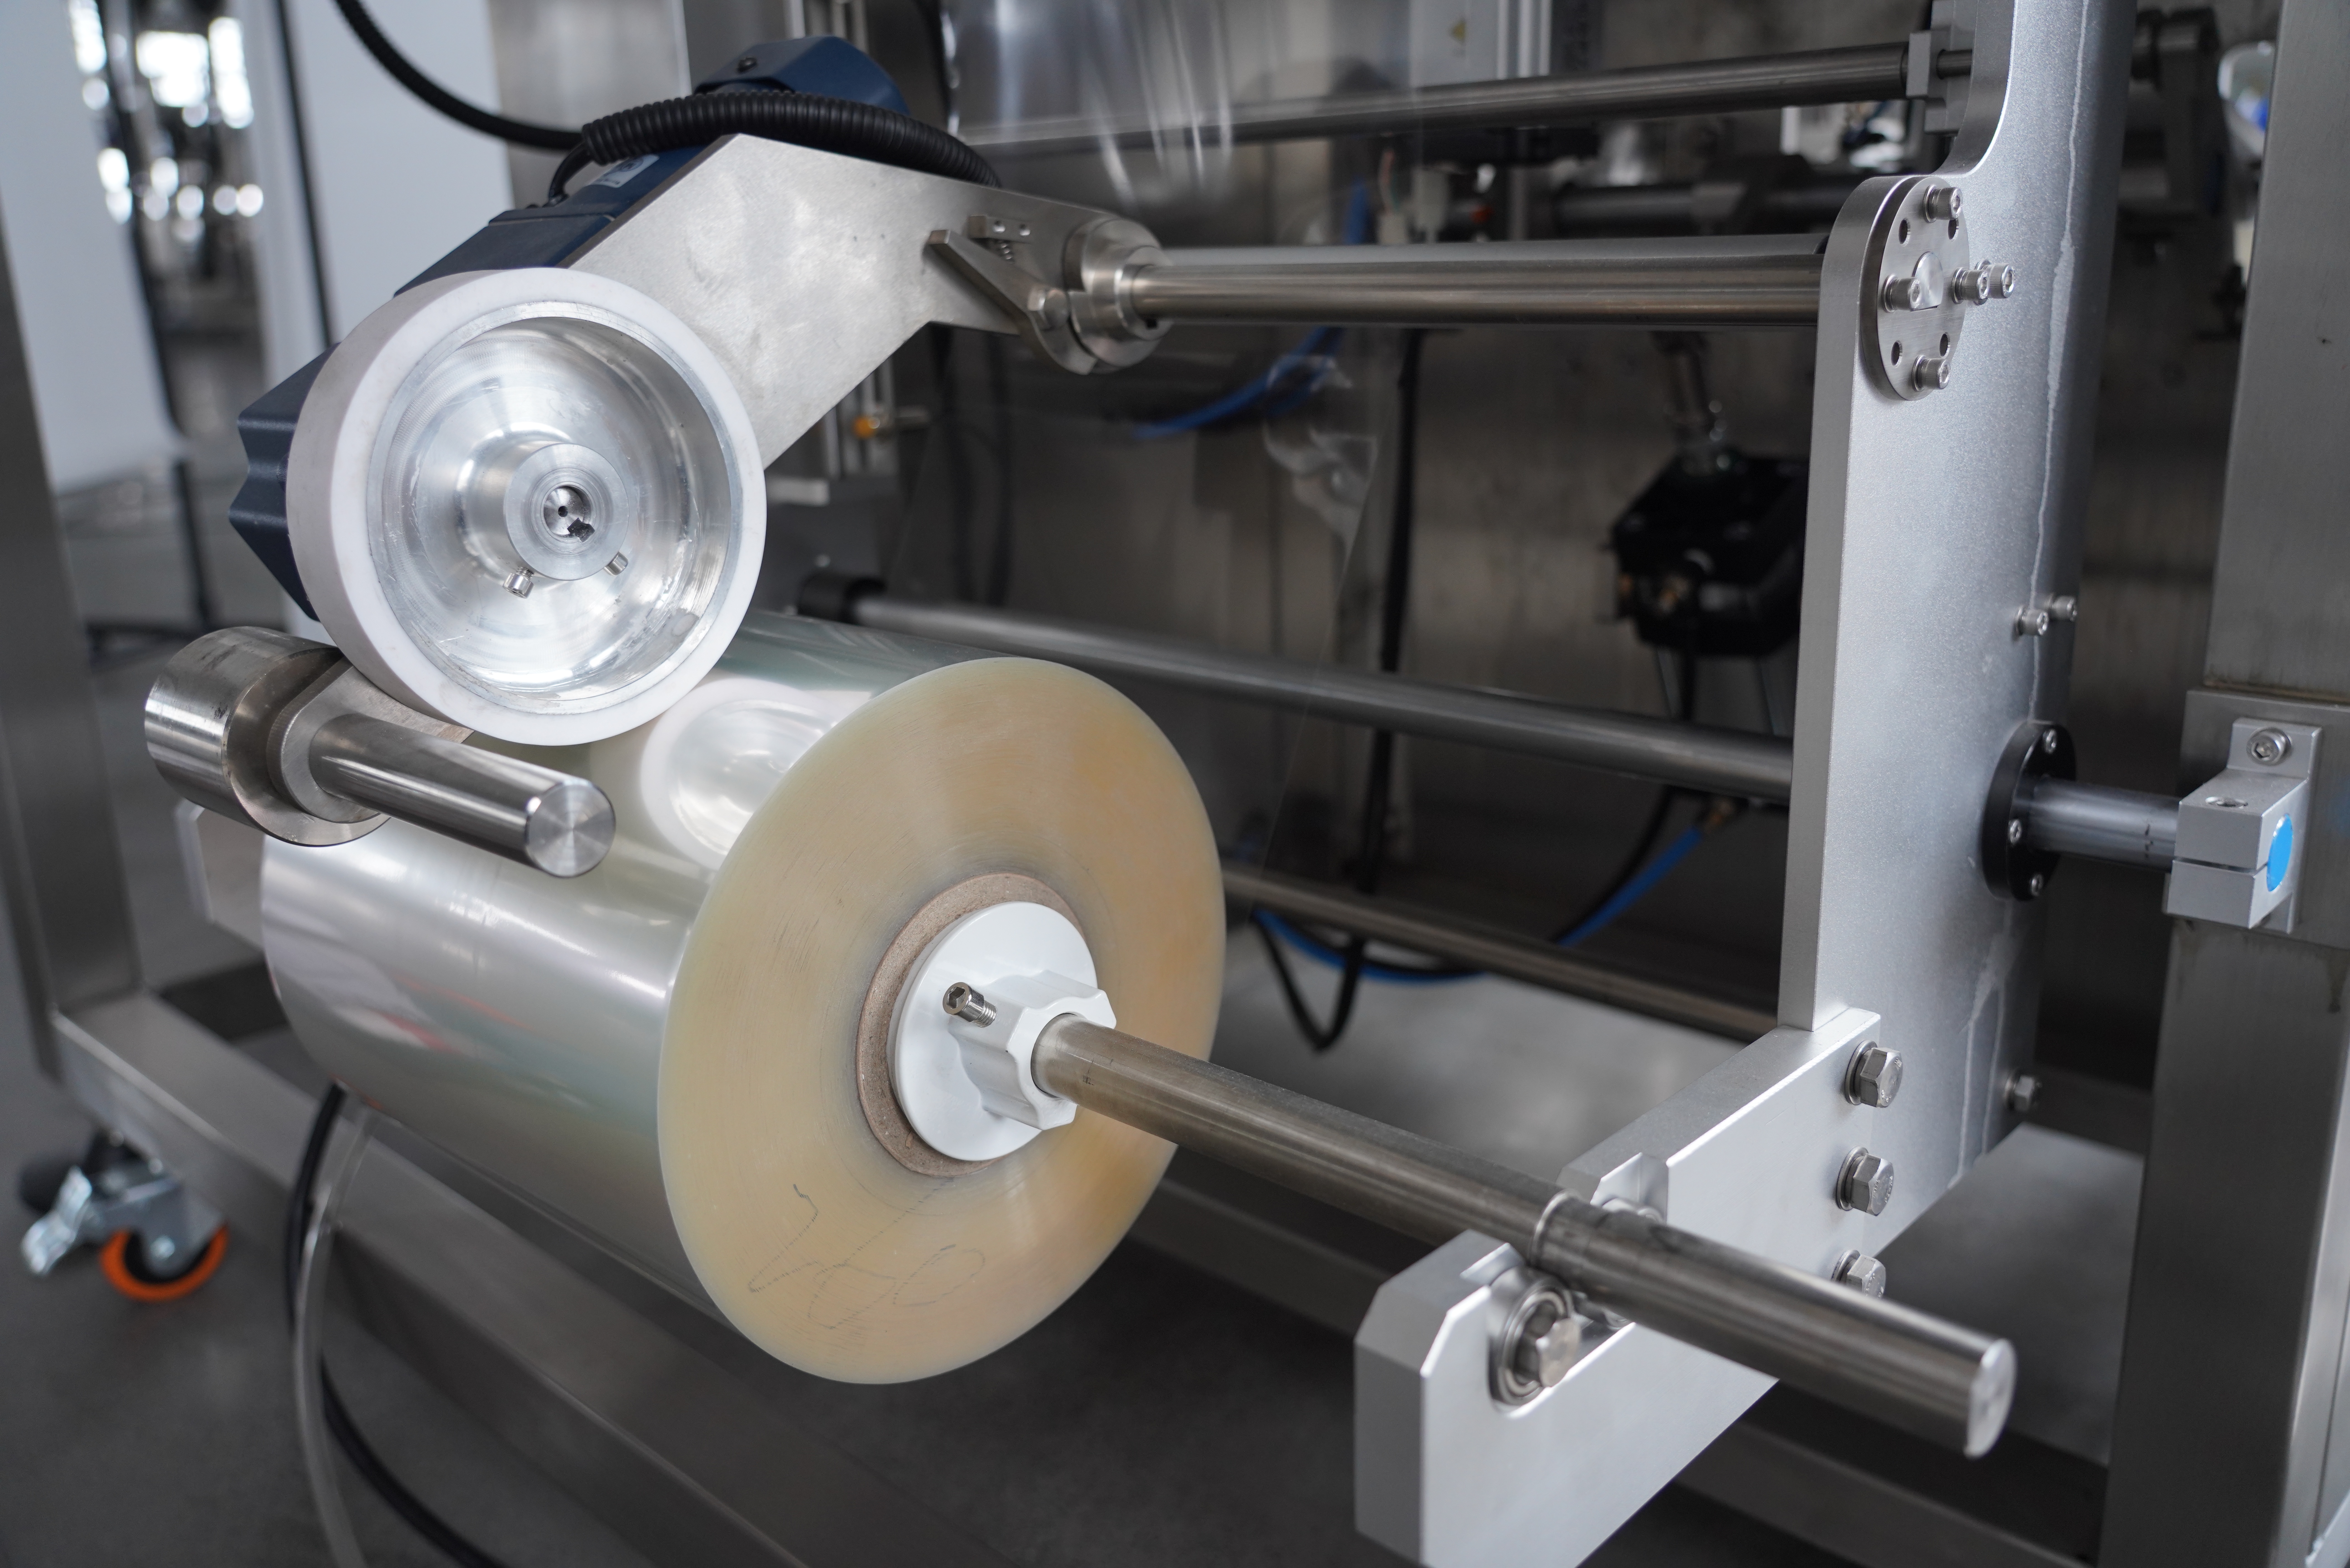
Spotreba fólia patrí stále medzi najväčšie premenné náklady pri zvislých baliacich operáciách a priamo ovplyvňuje ziskovosť aj ciele v oblasti udržateľnosti. Stroj VFFS, ktorý pracuje neefektívne, môže spôsobiť významnú stratu materiálu prostredníctvom nesprávneho tesnenia, nesprávneho nastavenia napätia fólia a nadmerných rezov. Porozumenie tomu, ako optimalizovať vffs stroj za zníženú spotrebu fólia je nevyhnutné pre výrobcov, ktorí hľadajú konkurenčnú výhodu na dnešnom trhu s orientáciou na náklady. Tento sprievodca predstavuje praktické stratégie, ktoré pomáhajú obsluhe minimalizovať odpad bez kompromisu s kvalitou ani rýchlosťou výroby.
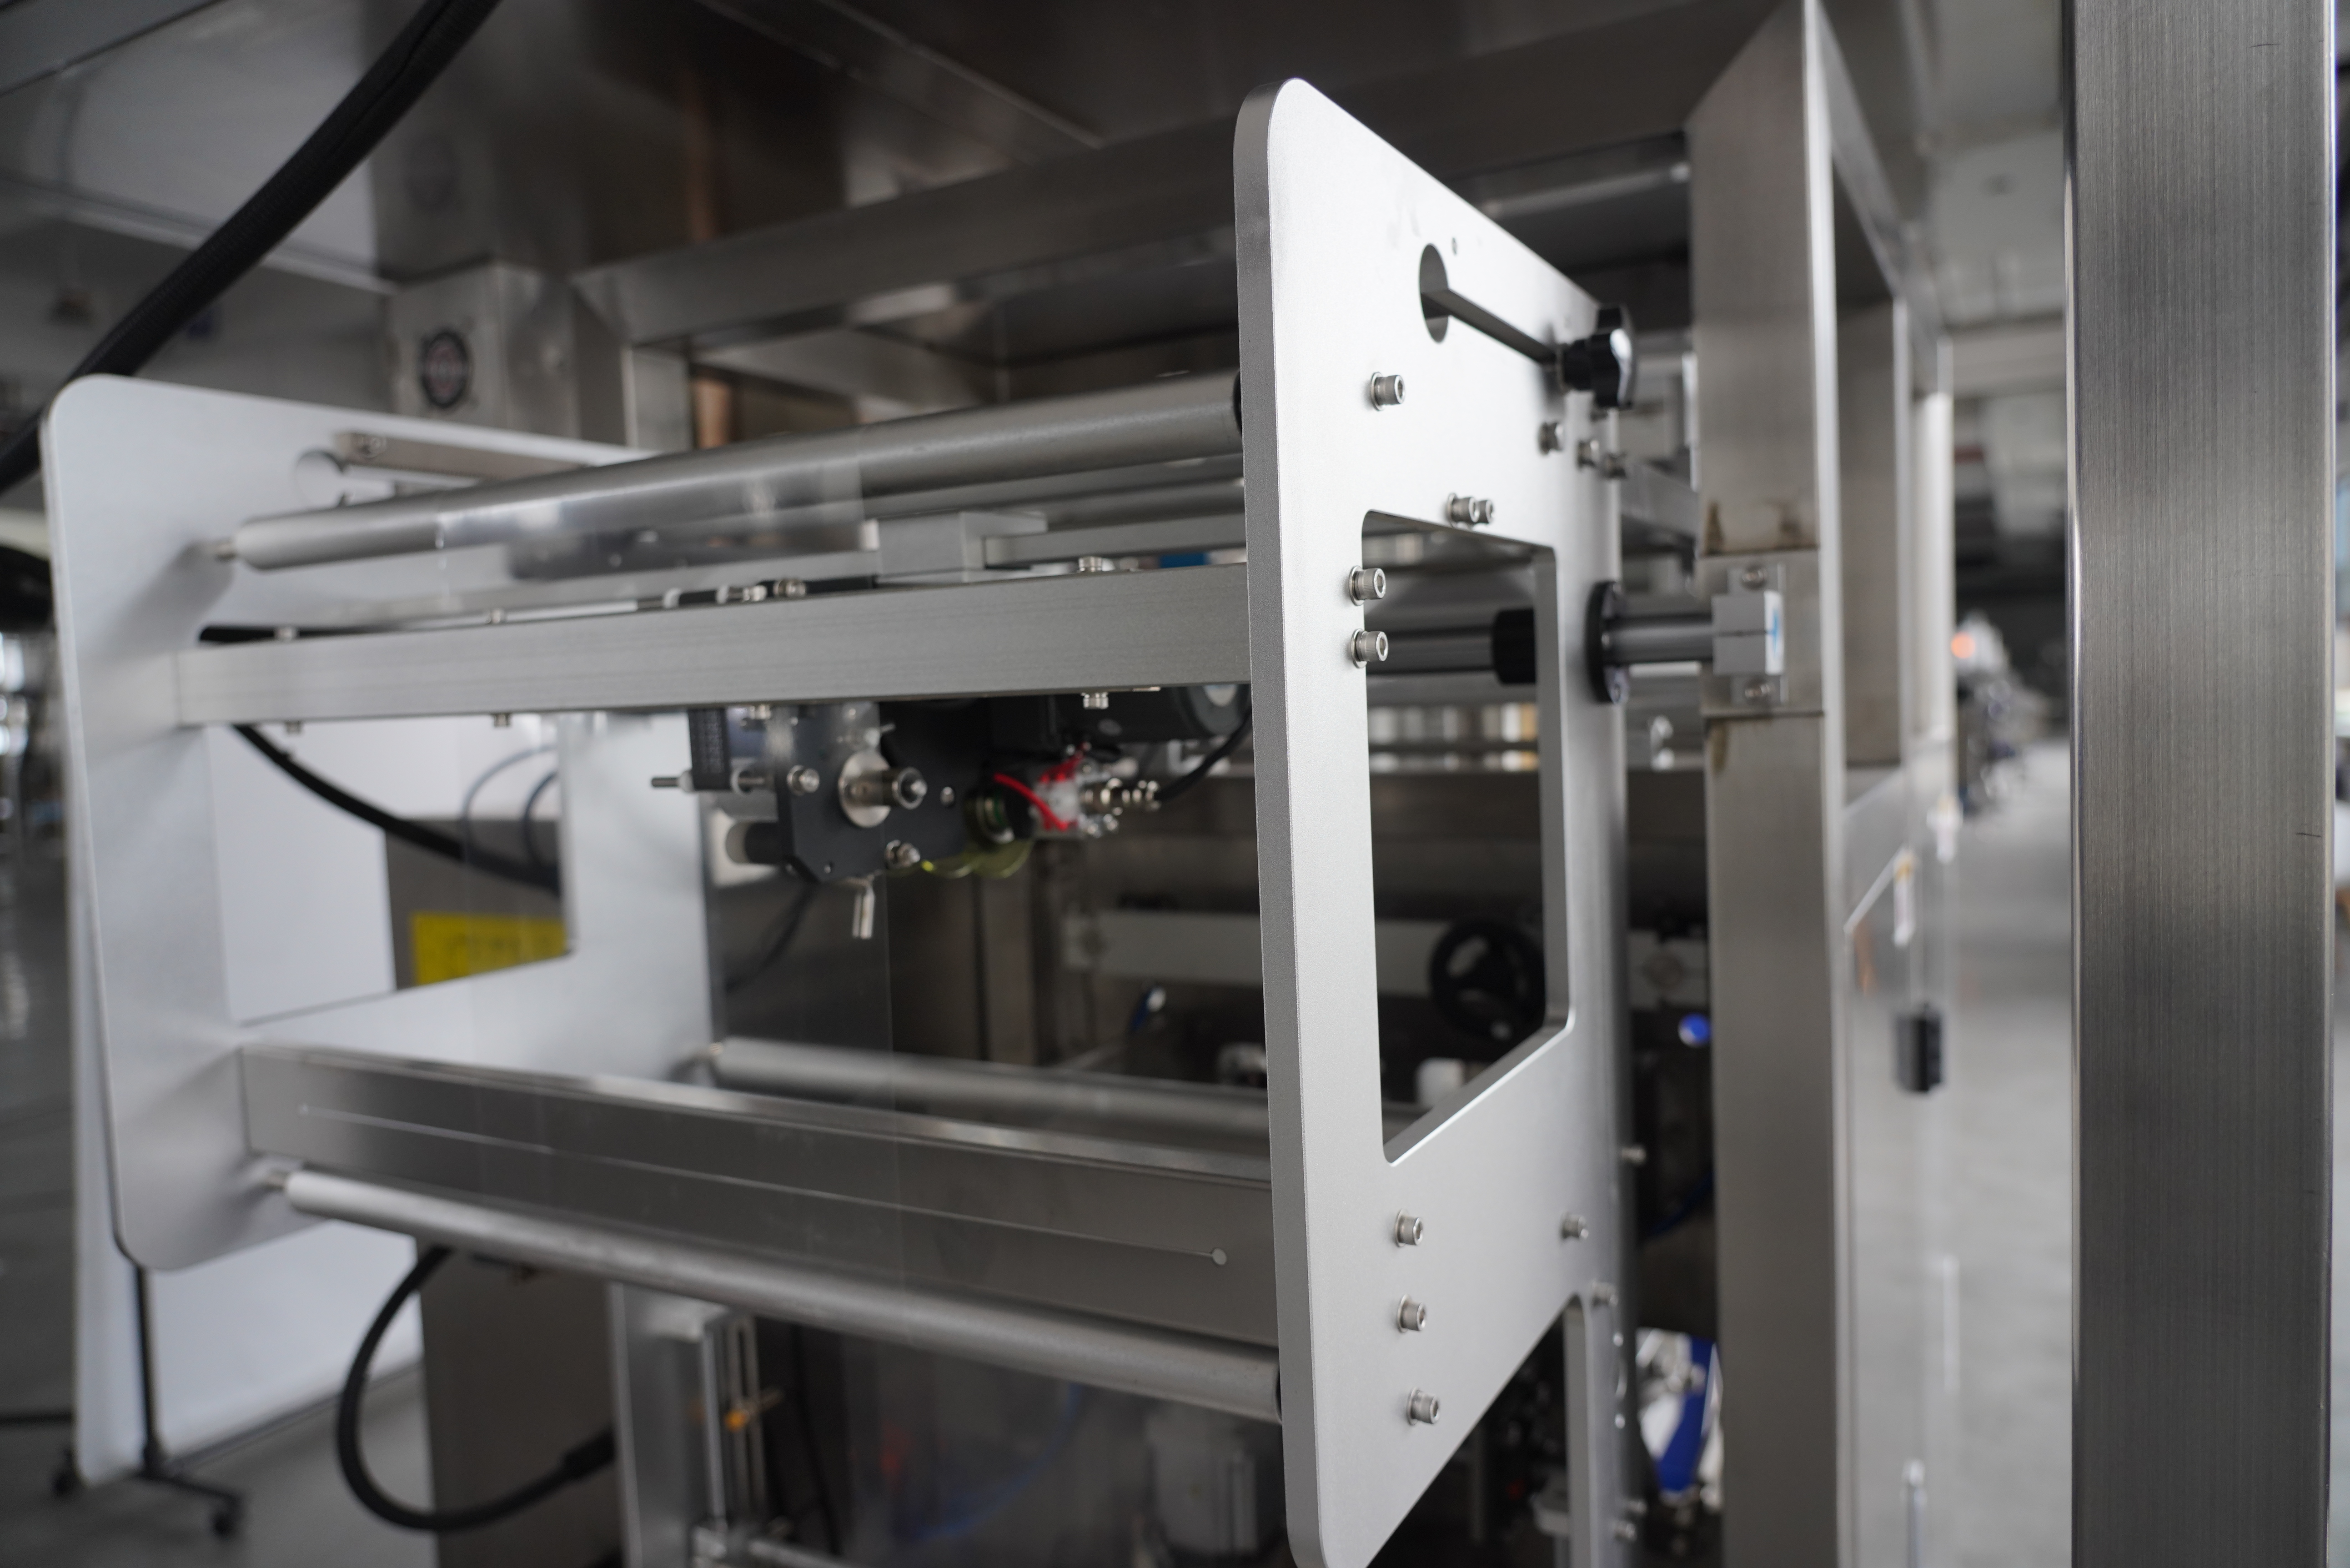
Finančné a prevádzkové výhody zníženia spotreby fólia sa rozširujú ďaleko za úsporu materiálu. Optimalizáciou vašej vffs stroja môžete zlepšiť ziskovosť, znížiť potrebu skladovania surovín, znížiť náklady na likvidáciu odpadového fólia a zlepšiť environmentálny dopad vašej spoločnosti. Mnoho baliacich prevádzok dosahuje zníženie spotreby fólia o 8–15 % prostredníctvom cieľových úprav bez kompromisu s integritou zvarov alebo výkonnosťou. Tento článok poskytuje praktickú cestovnú mapu na systematické implementovanie týchto zlepšení v rámci prevádzky vašich vffs strojov.
Optimalizácia rozmerov vreciek a konfigurácie zvarov
Úprava veľkosti vreciek za účelom minimalizácie odpadu z orezu
Strata strát je jedným z najviac ovládateľných zdrojov odpadu fólie pri prevádzke vffs strojov. Každý vffs stroj vytvára nadbytok fólie nad obvodom uzatvorenej taštičky – táto strata sa stáva odpadom, ak sa nezíska a neprevedie do recyklácie. Dôkladnou analýzou rozmerov vášho výrobku a požiadaviek na balenie môžete znížiť šírku bočného zvaru a vzdialenosť medzi zváranými vertikálnymi čiarami, čím sa priamo zníži množstvo odpadovej fólie. Mnohí prevádzkovatelia zistia, že zníženie šírky bočného zvaru len o 3–5 milimetrov sa prejaví merateľnou úsporou fólie na jednotku pri vysokozdružných výrobných sériách.
Spolupráca s dodávateľom vašej vffs strojovej súpravy pri jemnej úprave uzatváracích konfigurácií zabezpečuje, že vaše zariadenie zodpovedá vašej špecifickej ponuke výrobkov. Každá vffs strojová súprava má nastaviteľné parametre, ktoré ovládajú množstvo fólia spotrebovanej na každý vrecový balík. Prehľad historických výrobných údajov odhaľuje vzory, podľa ktorých sa určité veľkosti vrecov generujú najviac odpadu. Zjednotenie formátov výrobkov a štandardizácia na menší počet SKUs môže ďalej znížiť počet časovo náročných výmen, ktoré rušia optimalizáciu fólia na vašej vffs strojovej súprave.
Presný výber šírky fólia
Výber správnej šírky fólia pre vašu VFFS stroj je základné rozhodnutie, ktoré ovplyvňuje množstvo odpadu počas celej výrobnej série. Použitie fólia väčšej šírky ako je potrebné spôsobuje nadbytočné odpadové úseky na oboch bočných okrajoch, zatiaľ čo použitie fólia menšej šírky než je potrebné ohrozuje tesnosť uzáverov a môže viesť k úniku výrobku. Presne nastavený VFFS stroj v kombinácii s fóliou, ktorej šírka presne zodpovedá špecifikáciám vášho návrhu vrecka, minimalizuje aj odpad, aj problémy s kvalitou. Mnoho výrobných zariadení znížilo spotrebu fólia o 5–8 % jednoducho tým, že prešlo na optimalizované šírky fólia, ktoré boli predtým zvolené z dôvodu bezpečnostného rozpätia namiesto technického prispôsobenia.
Operátor vašej vffs strojovej jednotky by mal pravidelne overovať, či sú fóliové kotúče nainštalované správnou šírkou a či počítadlo spotrebovanej dĺžky presne odráža skutočnú spotrebu. Aj malé odchýlky od špecifikovanej šírky – napríklad o niekoľko milimetrov – sa po mesiacoch nepretržitej výroby môžu hromadiť a spôsobiť významné odpady. Koordinácia medzi oddelením nákupu, plánovaním výroby a tímom obsluhujúcim vašu vffs strojovú jednotku zabezpečuje, že špecifikácie fólie zostanú v súlade s technickými možnosťami zariadenia aj návrhom výrobku.
Udržiavanie správnej teploty a tlaku pri tesnení
Kalibrácia parametrov tepelného tesnenia
Kvalita tepelnej zápečky priamo ovplyvňuje spotrebu fólia, pretože zlé zápečky často vyžadujú opätovné spracovanie alebo výmenu materiálu. VFFS stroj s nesprávne kalibrovanými zápečkovými tyčami alebo nekonzistentným rozložením teploty vytvára slabé zápečky, ktoré obsluha kompenzuje zväčšením šírky zápečky – čím sa zvyšuje spotreba fólia. Pravidelná kalibrácia teploty zápečkových tyčí vášho VFFS stroja zabezpečuje, že každý vrecový obal dostane konzistentné a bezpečné zápečky s minimálnym nadbytočným teplom. Prehriate zápečky môžu tiež spôsobiť degradáciu fólia a zvýšenie množstva odpadu, preto presné ladenie tepelného systému vášho VFFS stroja prináša okamžité výhody.
Mnoho moderných modelov vffs strojov obsahuje digitálne monitorovanie teploty a automatické systémy spätnej väzby, ktoré udržiavajú optimálne podmienky závesu. Využívanie týchto funkcií vyžaduje školenie operátorov na interpretáciu údajov na displeji a úpravu parametrov v prípade zaznamenanej odchýlky. Výrobca vášho vffs stroja zvyčajne poskytuje pokyny na kalibráciu špecifické pre rôzne typy fóliových materiálov a ich hrúbky. Zavedenie plánu preventívnej údržby, ktorý zahŕňa pravidelné overovanie teploty, pomáha vašemu vffs stroju udržiavať nízke množstvá spotrebovanej fólie počas dlhodobých výrobných cyklov.
Optimalizácia tlaku a doby zatvárania
Doba, počas ktorej tesniace tyče pôsobia tlakom na fóliu – tzv. doba stlačenia – je ďalším kritickým parametrom, ktorý ovplyvňuje kvalitu tesnenia aj spotrebu fólie na vašom vffs stroji. Nedostatočná doba stlačenia vedie k slabým tesneniam; nadmerná doba stlačenia plýtvá energiou a môže poškodiť fóliu. Nájdenie optimálnej doby stlačenia pre váš konkrétny typ fóliového materiálu a návrh vreciek umožňuje vašmu vffs stroju vytvárať spoľahlivé tesnenia pri súčasnom minimalizovaní zbytočného stláčania a mechanického namáhania materiálu. Táto úprava často viedie k 3–7 % zníženiu chýb a odpadu súvisiacich s fóliou.
Tlak na tesnenie sa musí vyrovnať tak, aby sa dosiahlo úplné zváranie bez nadmerného stlačenia fólie. VFFS stroj, ktorý pracuje pri nadmernom tlaku, zvyšuje mechanické opotrebovanie, poškodzuje celistvosť fólie a paradoxne zvyšuje počet porúch tesnenia, pretože nadmierne stlačené tesnenia sa stanú krehkými. Dokumentovanie optimálnych nastavení pre každú výrobnú linku na vašom VFFS stroji umožňuje rýchlu prekonfiguráciu a zníži odpad spôsobený skúšaním a omylmi počas výmeny výrobkov.
Zavádzanie monitorovania v reálnom čase a preventívnej údržby
Inštalácia systémov sledovania výroby
Skutočná viditeľnosť spotreby fólia vaším strojom VFFS je nevyhnutná na včasnú identifikáciu trendov odpadu. Moderné systémy sledovania výroby zaznamenávajú dĺžku použitého fólia, ukazovatele kvality zvarov a mieru odpadu pre každú výrobnú dávku. Analyzou týchto údajov zo stroja VFFS môžu operátori zistiť, keď sa spotreba začne zvyšovať nad základnú úroveň – často ide o skoré varovné signály mechanického posunu alebo zmeny kvality fólia. Zavedenie úprav riadených údajmi na stroji VFFS predtým, ako sa nahromadí významné množstvo odpadu, zabráni drahému strateniu materiálu.
Pripojenie vašej vffs strojovej jednotky k centrálnej systémovej správe výroby umožňuje porovnávanie medzi jednotlivými smenami a analýzu príčin. Ak jeden operátor dosiahne výrazne nižšiu spotrebu fólia ako ostatní pri používaní rovnakej vffs strojovej jednotky, tento rozdiel výkonnosti odhaľuje možnosti optimalizácie. Zdieľanie najlepších postupov a štandardizovaných postupov zabezpečuje konzistentný a efektívny prevádzkový režim počas všetkých smien a v rámci všetkých výrobných tímov na vašej vffs strojovej jednotke.
Preventívna údržba pre konzistentný výkon
Mechanické opotrebovanie tesniacich tyčí, privádzacieho valčeka a komponentov pre napínanie fólie na vašom vffs stroji priamo zvyšuje spotrebu fólie prostredníctvom zníženej kvality tesnenia a zvýšeného počtu chýb. Štruktúrovaný program preventívnej údržby – vrátane pravidelných kontrol, čistenia a výmeny komponentov – zabezpečuje prevádzku vášho vffs stroja v súlade so špecifikáciami výrobcu. Mnoho prevádzok zistilo, že investícia do čtvrtletnej obnovy tesniacich tyčí na ich vffs stroji zníži odpad fólie dostatočne na to, aby sa náklady na údržbu vrátili už po niekoľkých týždňoch.
Opotrebované vodidlá na podávanie fólia spôsobujú prešmykávanie fólia a nerovnomerný posun, čo vedie k nekonzistentným veľkostiam vreciek a zvyšovaniu odpadu pri orezávaní. Nesprávne zarovnané vodidlá na fóliu spôsobujú vrásky a záhyby, ktoré nútené operátorov zvyšovať tlak pri zvarovaní – tým sa plýtvá fóliou a zvyšuje sa množstvo odpadu. Výrobca vašej vffs strojovej súpravy poskytuje podrobné plány údržby, ktoré špecifikujú intervaly kontrol a náhradné diely. Dodržiavanie týchto pokynov zabezpečuje, že vaša vffs strojová súprava zostane spoľahlivým a efektívnym prostriedkom, ktorý minimalizuje odpad materiálu počas celej doby jej prevádzky.
Často kladené otázky
Aké je typické zníženie odpadu fólia dosiahnuté implementáciou týchto stratégií?
Väčšina zariadení zaznamenáva 8–15 % zníženie spotreby fólia pri systematickom uplatňovaní optimalizácie v oblastiach strat pri orezávaní, kalibrácie závesov a údržbových postupov. Konkrétne zníženie závisí od východiskových podmienok – zariadenia s nízkou kvalitou závesov alebo príliš veľkými rozmermi vreciek zvyčajne dosahujú väčší pokrok. Udržateľné výsledky vyžadujú neustálu kontrolu vašej VFFS strojovej jednotky a občasnú prekalibráciu, keď sa zariadenie starnie alebo sa zmenia špecifikácie výrobku. Niektoré pokročilé prevádzky dosiahli 20 % zníženie prostredníctvom komplexnej optimalizácie, hoci 10–12 % je realistický cieľ pre väčšinu dobre riadených zariadení využívajúcich štandardnú VFFS strojovú jednotku.
Ako často by som mal prekalibrovať teplotu závesu na mojej VFFS strojovej jednotke?
Väčšina výrobcov odporúča overiť teplotu uzatváracej tyče na vašom VFFS stroji na začiatku každej produkčnej zmeny a vždy, keď sa zmení materiál fólia, jej hrúbka alebo dodávateľ. Pri vysokozdátových prevádzkach zaisťuje mesačná podrobná kalibrácia pomocou certifikovaného teplomerneho zariadenia presnosť po celej šírke uzatváracej tyče. Environmentálne faktory, ako je okolitá teplota a vlhkosť, môžu po týždňoch spôsobiť posun tepelných nastavení vášho VFFS stroja, preto je odporúčaná aj sezónna rekalinbrácia. Inštalácia automatických systémov spätnej väzby teploty na váš VFFS stroj zníži frekvenciu manuálnej kalibrácie a zlepší konzistenciu medzi jednotlivými zmenami.
Môže zníženie spotreby fólia ovplyvniť kvalitu uzatvorenia alebo rýchlosť výroby?
Keď sa optimalizácia zameriava na odstraňovanie odpadu namiesto zníženia šírky tesnenia alebo hmotnosti materiálu, kvalita a rýchlosť tesnenia zostávajú nezmenené alebo sa zlepšia. Stratégie uvedené v texte – presná kalibrácia tesnenia, správna doba zdržania a preventívna údržba – zvyšujú efektivitu aj spoľahlivosť vašej vffs strojovej jednotky. Avšak agresívne zníženie hrúbky fólia alebo šírky tesnenia bez primeranej inžinierskej podpory môže ohroziť celistvosť tesnenia. Kľúčové je optimalizovať vašu vffs strojovú jednotku v rámci špecifikácií navrhnutých pre vašu kombináciu výrobku a fólia. Konzultácia s výrobcom vašej zariadenia zabezpečí, že všetky úpravy zostanú v rámci bezpečných prevádzkových parametrov.

 EN