 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/24
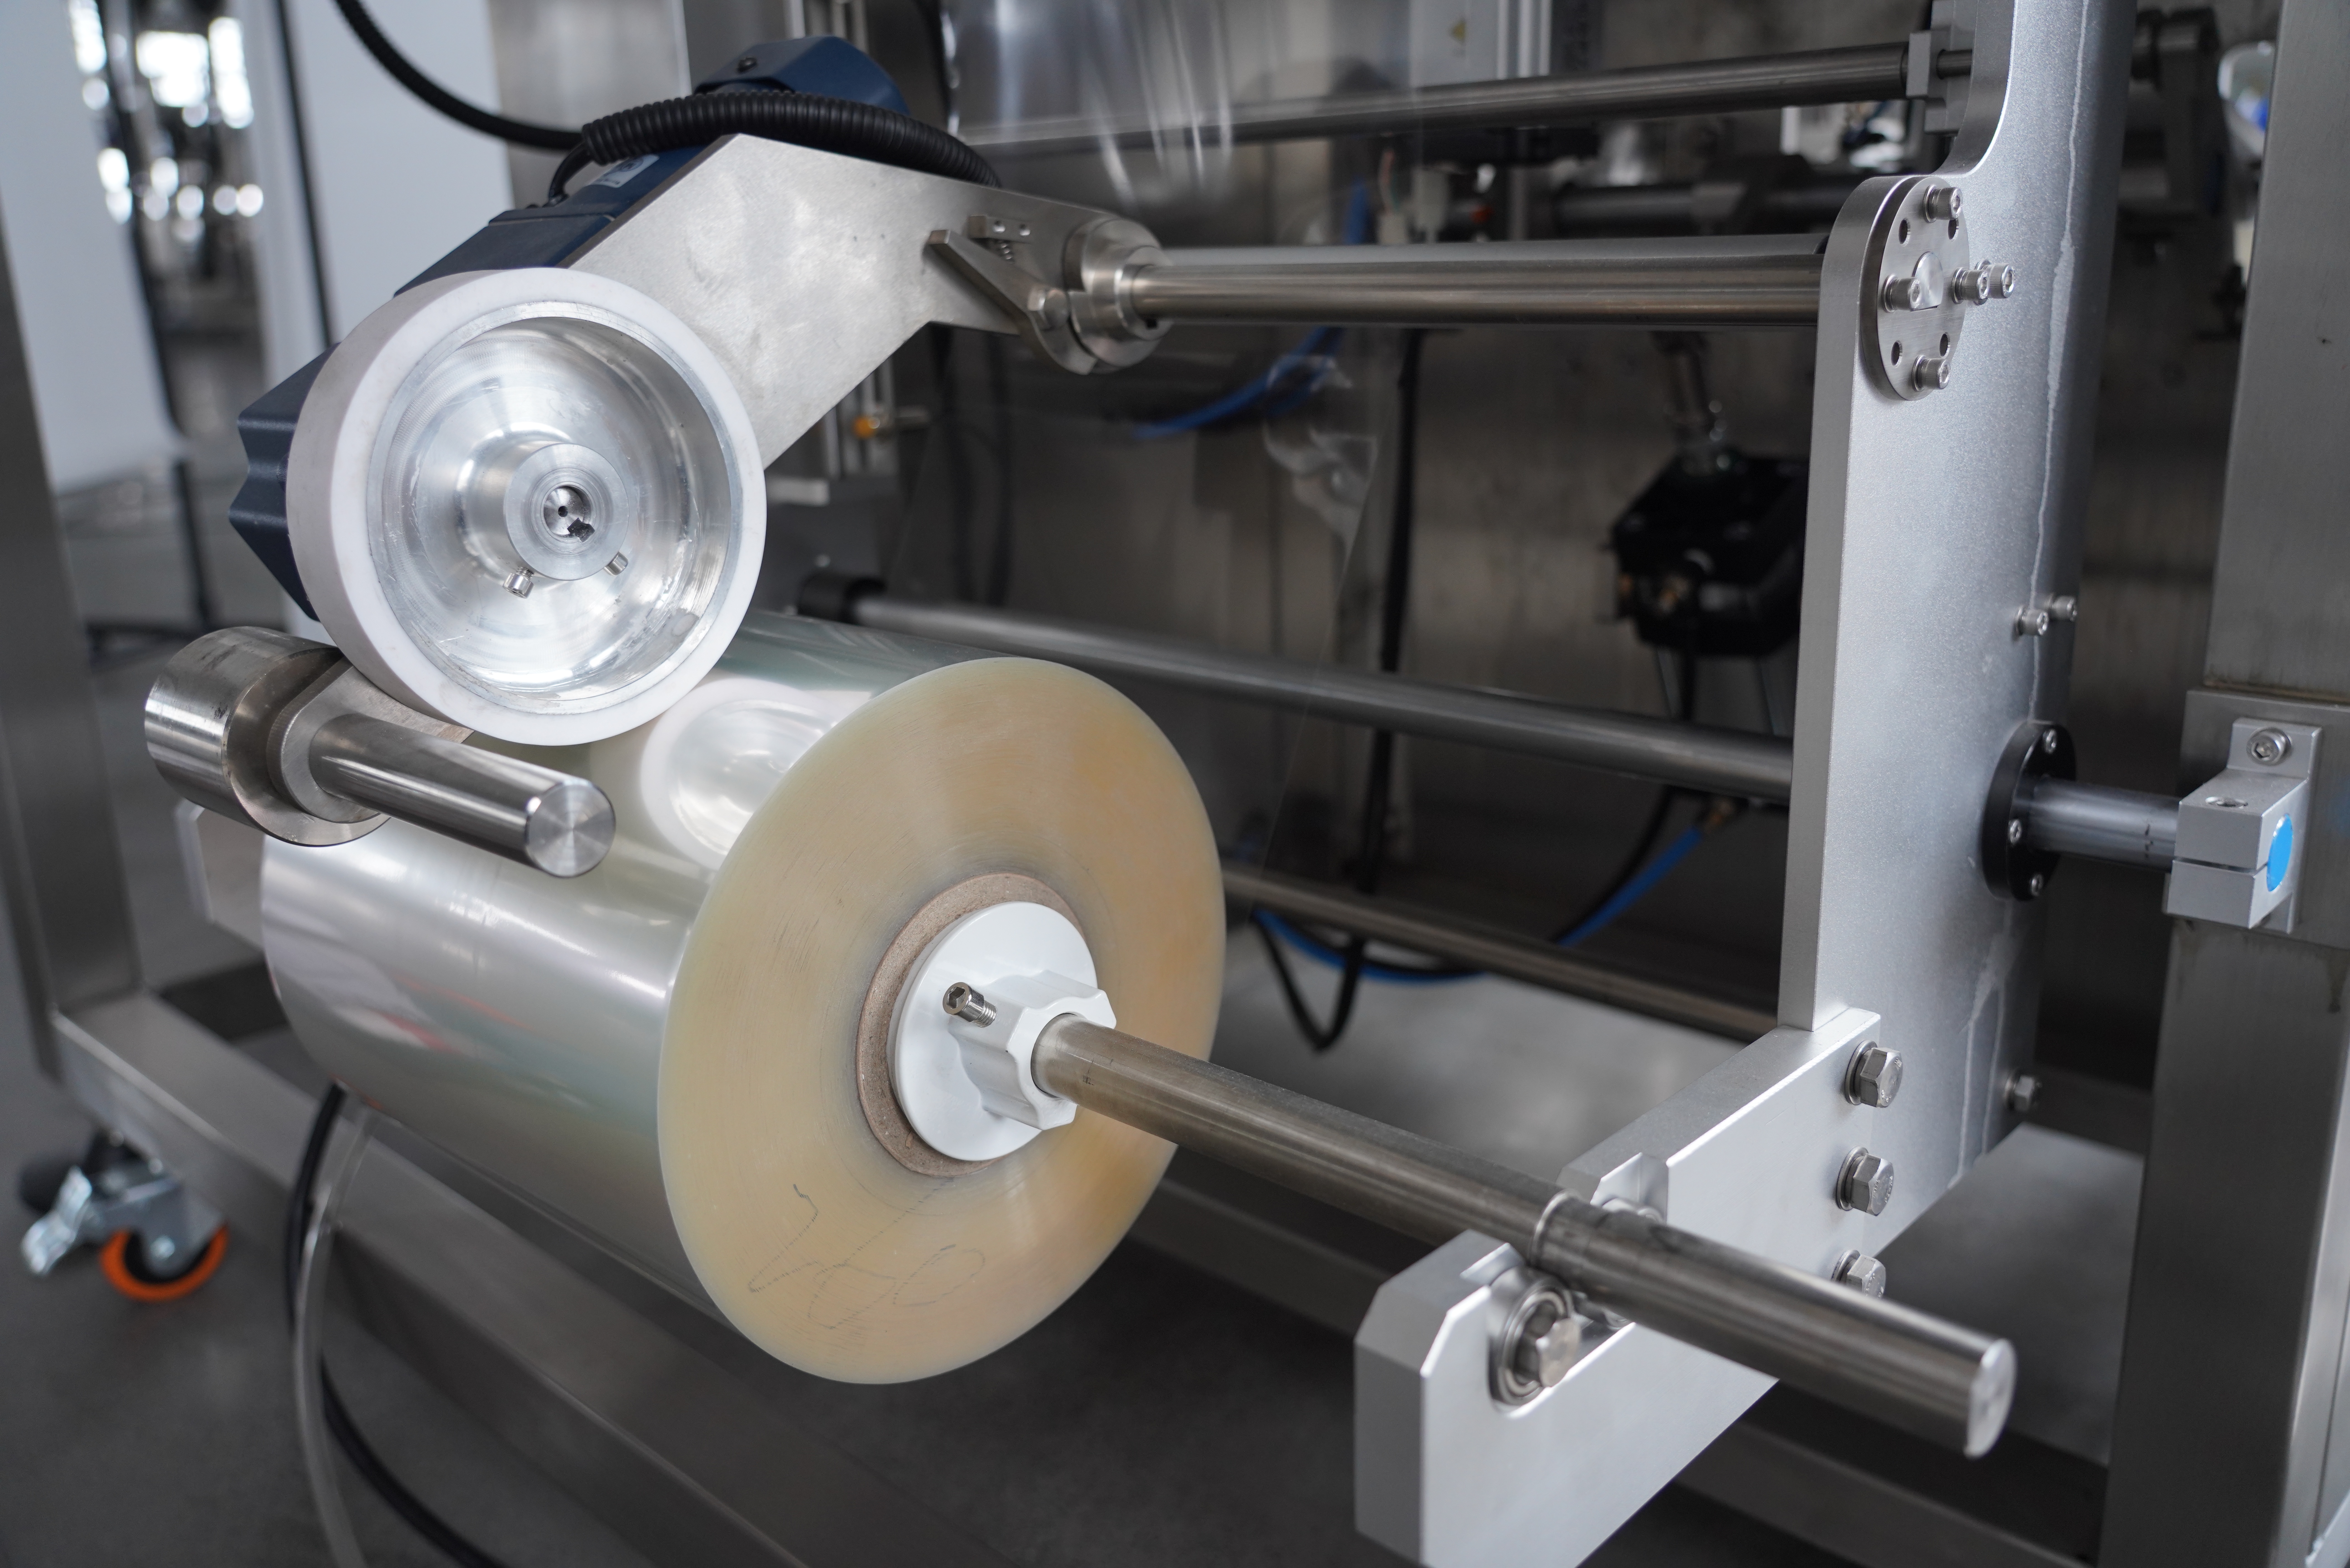
Kalvokulutus on edelleen yksi suurimmista muuttuvista kustannuksista pystysuuntaisissa pakkaustoiminnoissa, mikä vaikuttaa suoraan kannattavuuteen ja kestävyystavoitteisiin. Epätehokkaasti toimiva VFFS-kone voi tuottaa merkittävää materiaalihävikkiä virheellisen tiivistyksen, kalvojännityksen epälinjaantumisen ja liiallisen leikehävikin vuoksi. Tärkeää on ymmärtää, kuinka optimoida vffs machine kalvokulutusta vähentäväksi on tärkeää valmistajille, jotka pyrkivät kilpailuetulyöhön nykypäivän kustannustietoisessa markkinassa. Tässä oppaassa käsitellään toiminnallisesti sovellettavia strategioita, joilla käyttäjät voivat vähentää hävikkiä säilyttäen samalla laatuvaatimukset ja tuotantonopeuden.
Talous- ja toiminnalliset hyödyt kalvon kulutuksen vähentämisestä ulottuvat paljon laajemmalle kuin pelkät materiaalisaatavuudet. Vffs-koneen optimoinnilla voit parantaa voittomarginaalia, vähentää raaka-aineiden varastointitarvetta, alentaa romukalvon hävityskustannuksia ja parantaa yrityksesi ympäristövaikutuksia. Monet pakkausoperaatiot saavuttavat 8–15 %:n vähennyksen kalvon käytössä kohdennettujen säätöjen avulla ilman, että tiivistyksen eheys tai tuotantokapasiteetti kärsivät. Tässä artikkelissa esitetään käytännöllinen reitti näiden parannusten toteuttamiseksi järjestelmällisesti vffs-koneiden toiminnassa.
Leikkuuhävikki on yksi helpoimmin hallittavista kalvohävikin lähteistä VFFS-koneiden käytössä. Jokainen VFFS-kone tuottaa liiallista kalvoa tiivistetyn pussin kehän ulkopuolelle – tämä leikkuuhävikki muodostuu jätteeksi, ellei sitä kerätä ja kierrätetä. Tarkka analyysi tuotteen mitoista ja pakkausvaatimuksista mahdollistaa sivutiivistyksen leveyden ja pystytiivistyksen välimatkan pienentämisen, mikä vähentää suoraan leikkuuhävikkiä. Monet käyttäjät huomaavat, että sivutiivistyksen leveyden pienentäminen vain 3–5 millimetriä johtaa mitattaviin kalvosäästöihin kappalemäisessä tuotannossa suurilla tuotantomäärillä.
Työskentely vffs-koneen toimittajan kanssa tiivistysten säätöjen tarkentamiseksi varmistaa, että laitteistonne vastaa tarkasti tuotevalikoimaanne. Jokaisella vffs-koneella on säädettäviä parametrejä, jotka ohjaavat sitä, kuinka paljon kalvoa kuluu kuhunkin pussiin. Historiallisten tuotantotietojen tarkastelu paljastaa mallit, joissa tietyn kokoiset pussit aiheuttavat eniten jätettä. Tuotteiden muotojen yhdistäminen ja vähemmän SKU:ta käyttävä standardointi voivat lisäksi vähentää aikaa vieviä vaihtoja, jotka keskeyttävät kalvon optimointia vffs-koneellanne.
Oikean kalvon leveyden valitseminen VFFS-koneelle on perustava päätös, joka vaikuttaa jätteiden määrään koko tuotantokierroksen ajan. Liian leveä kalvo aiheuttaa tarpeetonta leikkuuhävikkiä molemmilta sivureunoilta, kun taas liian kapea kalvo lisää tiivistysten epäonnistumisen ja tuotteen vuodon riskiä. Hyvin kalibroitu VFFS-kone yhdessä tarkalleen pussisuunnittelun mukaisen kalvon kanssa vähentää sekä jätteitä että laatuongelmia. Monet teollisuuslaitokset ovat vähentäneet kalvokulutustaan 5–8 % vaihtamalla aiemmin turvallisuusmarginaalin takia valitut kalvonleveydet optimaalisempiin leveyksiin, jotka vastaavat paremmin teknisiä vaatimuksia.
Vffs-koneen käyttäjän tulee säännöllisesti tarkistaa, että kalvopullot on ladattu oikealla leveydellä ja että kierroslukumittari heijastaa tarkasti kulutusta. Poikkeamat määritellyistä leveyksistä – vaikka vain muutamalla millimetrillä – voivat kertyä merkittäväksi jätteeksi kuukausien aikana jatkuvaa tuotantoa. Ostotoiminnon, tuotannon suunnittelun ja vffs-koneen tiimin välinen yhteistyö varmistaa, että kalvomäärittelyt pysyvät linjassa laitteiston ominaisuuksien ja tuotemallien kanssa.
Lämmönsulauksen laatu vaikuttaa suoraan kalvon kulutukseen, koska heikot sulaukset vaativat usein uudelleenpuhdistusta tai materiaalin korvaamista. Virheellisesti kalibroituja sulakappaleita tai epätasaisesti jakautunutta lämpötilaa käyttävä VFFS-kone tuottaa heikkoja sulauksia, joiden vuoksi käyttäjät kompensoivat lisäämällä sulan leveyttä – mikä puolestaan lisää kalvon käyttöä. Säännöllinen lämpötilan kalibrointi VFFS-koneen sulakappaleille varmistaa, että jokaiseen pussiin saadaan yhtenäiset ja luotettavat sulaukset mahdollisimman vähän ylimääräistä lämpöä käyttäen. Liian kuumennetut sulaukset voivat myös aiheuttaa kalvon hajoamista ja lisätä hävikkiä, joten VFFS-koneen lämpöjärjestelmän tarkka säätö tuottaa välittömiä etuja.
Monet nykyaikaiset VFFS-koneiden mallit sisältävät digitaalisen lämpötilanseurannan ja automaattiset takaisinkytkentäjärjestelmät, jotka pitävät tiukat sulkuolosuhteet optimaalisina. Näiden ominaisuuksien hyödyntäminen edellyttää koulutusta, jotta käyttäjät osaavat tulkita näyttöjen lukemia ja säätää parametreja, kun havaitaan poikkeamaa. VFFS-koneen valmistaja antaa yleensä kalibrointiohjeet, jotka ovat erityisesti sopeutettuja eri kulumateriaaleihin ja niiden paksuuteen. Ennaltaehkäisevän huollon toteuttaminen, johon kuuluu säännöllinen lämpötilan tarkistus, auttaa VFFS-konetta säilyttämään tehokkaat kulumateriaalin kulutusnopeudet pitkien tuotantokierrosten ajan.
Tiukentamispalkkien painamisen kesto eli niin sanottu lepöaika on toinen ratkaiseva parametri, joka vaikuttaa sekä tiukennuksen laatuun että kalvon kulutukseen pystysuorassa täyttö- ja sulku (VFFS) -koneessasi. Liian lyhyt lepöaika tuottaa heikkoja tiukennuksia; liian pitkä lepöaika hukkaa energiaa ja voi vahingoittaa kalvoa. Optimaalisen lepöajan määrittäminen tiettyyn kalvomateriaaliisi ja pussisuunnitteluusi mahdollistaa VFFS-koneesi luomaan luotettavia tiukennuksia samalla kun tarpeeton puristus ja materiaalin rasitus minimoituvat. Tämä säätö tuottaa usein 3–7 %:n vähentymän kalvoon liittyvissä vioissa ja hylkäyksissä.
Tiivistyksen paine on tasapainotettava saavuttaaksesi täydellisen sulautumisen ilman, että kalvoa puristetaan liikaa. Liian korkealla paineella toimiva VFFS-kone lisää mekaanista kulumista, vahingoittaa kalvon eheytta ja lisää paradoxisesti tiivistysten epäonnistumisia, koska liikaa puristetut tiivistykset muuttuvat hauraisiksi. Optimaalisten asetusten dokumentointi jokaiselle tuotantolinjalle VFFS-koneessasi mahdollistaa nopean uudelleenkonfiguroinnin ja vähentää kokeilujen ja virheiden aiheuttamaa jäteaineen muodostumista vaihtojen aikana.
Todellisaikaista näkyvyyttä vffs-koneesi kalvojen kulutusmetriikoissa tarvitaan varhaisen hävikkitrendien tunnistamiseen. Nykyaikaiset tuotannon seurantajärjestelmät tallentavat kalvojen käyttömetrit, tiivistysten laatuindikaattorit ja hylkäysprosentit jokaiselle tuotannonerälle. Tämän datan analysoiminen vffs-koneestasi mahdollistaa kulutuksen nousun havaitsemisen perustasoa korkeammalle – mikä usein on varhainen merkki mekaanisesta poikkeamasta tai kalvon laadun muutoksesta. Datapohjaisten säätöjen toteuttaminen vffs-koneeseesi ennen kuin merkittävää materiaalihävikkiä kertyy estää kalliin materiaalin menetyksen.
Vffs-koneen kytkeminen keskitettyyn tuotannonhallintajärjestelmään mahdollistaa vuorojen välisen vertailun ja syynmäisen analyysin. Kun yksi käyttäjä saavuttaa huomattavasti pienemmän kalvokulutuksen kuin muut samalla vffs-koneella, tämä suorituskykyero paljastaa optimointimahdollisuudet. Parhaiden käytäntöjen ja standardoitujen menettelyjen jakaminen varmistaa johdonmukaisen ja tehokkaan toiminnan kaikilla vuoroilla ja tuotantotiimeillä vffs-koneellanne.
Vffs-koneen tiivistystangot, syöttörullat ja kalvon jännityskomponentit kulumalla lisäävät suoraan kalvokulutusta heikentämällä tiivistyksen laatua ja lisäämällä vikoja. Rakennettu ennakoiva huoltosuunnitelma – johon kuuluu säännöllinen tarkastus, puhdistus ja komponenttien vaihto – pitää vffs-koneenne toiminnassa suunnittelun mukaisissa arvoissa. Monet toimintayksiköt havaitsevat, että neljännesvuosittainen tiivistystangon uusiminen vffs-koneellaan vähentää kalvohävikkiä niin paljon, että huollon kustannukset maksautuvat jo viikoissa.
Käytetyt syöttörullat aiheuttavat kalvon liukumista ja epätasaista etenemistä, mikä johtaa epäyhtenäisiin pussikokoihin ja lisääntynyt leikkuuhävikkiin. Virheellisesti sijoitetut kalvohyvänkäytön ohjaimet aiheuttavat rippeitä ja taitteita, joiden vuoksi käyttäjien on lisättävä sinetöintipainetta – tämä tuhlaa kalvoa ja lisää jätettä. VFFS-koneen valmistaja tarjoaa yksityiskohtaiset huoltosuunnitelmat, joissa määritellään tarkastusväli ja vaihto-osat. Näiden ohjeiden noudattaminen varmistaa, että VFFS-koneesi säilyy luotettavana ja tehokkaana varallisuutena, joka minimoi materiaalihävikin koko sen käyttöiän ajan.
Useimmat laitokset saavuttavat 8–15 %:n vähentymän kalvojen kulutuksessa, kun ne toteuttavat järjestelmällisesti optimointia leikkuuhäviöiden, tiivistysten kalibroinnin ja huoltotoimenpiteiden osalta. Tarkka vähentymisprosentti riippuu lähtötilanteesta: laitokset, joissa tiivistysten laatu on heikko tai pussien mitat liian suuria, saavuttavat yleensä suurempia parannuksia. Säilyttääkseen tulokset laitoksen on seurattava jatkuvasti VFFS-konettaan ja suoritettava ajoittaisia uudelleenkalibrointeja, kun laitteisto ikääntyy tai tuotteen määrittelyt muuttuvat. Jotkut edistyneet toimintayksiköt ovat saavuttaneet 20 %:n vähentymän kattavan optimoinnin avulla, vaikka 10–12 %:n vähentymä on realistinen tavoite useimmille hyvin hallituille laitoksille, jotka käyttävät standardia VFFS-konetta.
Useimmat valmistajat suosittelevat tiivistystangon lämpötilan tarkistamista vffs-koneessasi jokaisen tuotantovuoron alussa sekä aina, kun muutat kulumateriaalia, sen paksuutta tai toimittajaa. Suuritehoisissa toiminnoissa kuukausittainen tarkka kalibrointi sertifioitua lämpötilamittauslaitetta käyttäen varmistaa tarkkuuden koko tiivistystangon leveydeltä. Ympäristötekijät, kuten ilman lämpötila ja kosteus, voivat aiheuttaa vffs-koneesi lämpöasetusten poikkeamia viikkojen aikana, joten myös vuodenajan mukainen uudelleenkalibrointi on suositeltavaa. Vffs-koneeseen asennettujen automaattisten lämpötilapalautteiden käyttö vähentää manuaalisen kalibroinnin tarvetta ja parantaa vuorojen välistä yhdenmukaisuutta.
Kun optimointi keskittyy jätteiden poistamiseen eikä tiivistyksen leveyden tai materiaalin painon vähentämiseen, tiivistyksen laatu ja nopeus pysyvät muuttumattomina tai paranevat. Esitetyt strategiat – tarkka tiivistyksen kalibrointi, oikea lepovaihe ja ennakoiva huolto – parantavat sekä vffs-koneesi tehokkuutta että luotettavuutta. Kuitenkin liiallinen kalvojen paksuuden tai tiivistyksen leveyden vähentäminen ilman asianmukaista insinöörityötä voi vaarantaa tiivistyksen eheyden. Tärkeintä on optimoida vffs-koneesi määriteltyjen teknisten vaatimusten mukaisesti tuotteesi ja kalvon yhdistelmälle. Laitteiston valmistajan kanssa neuvottelu varmistaa, että kaikki säädöt pysyvät turvallisissa käyttöparametreissa.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

