 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/10/24
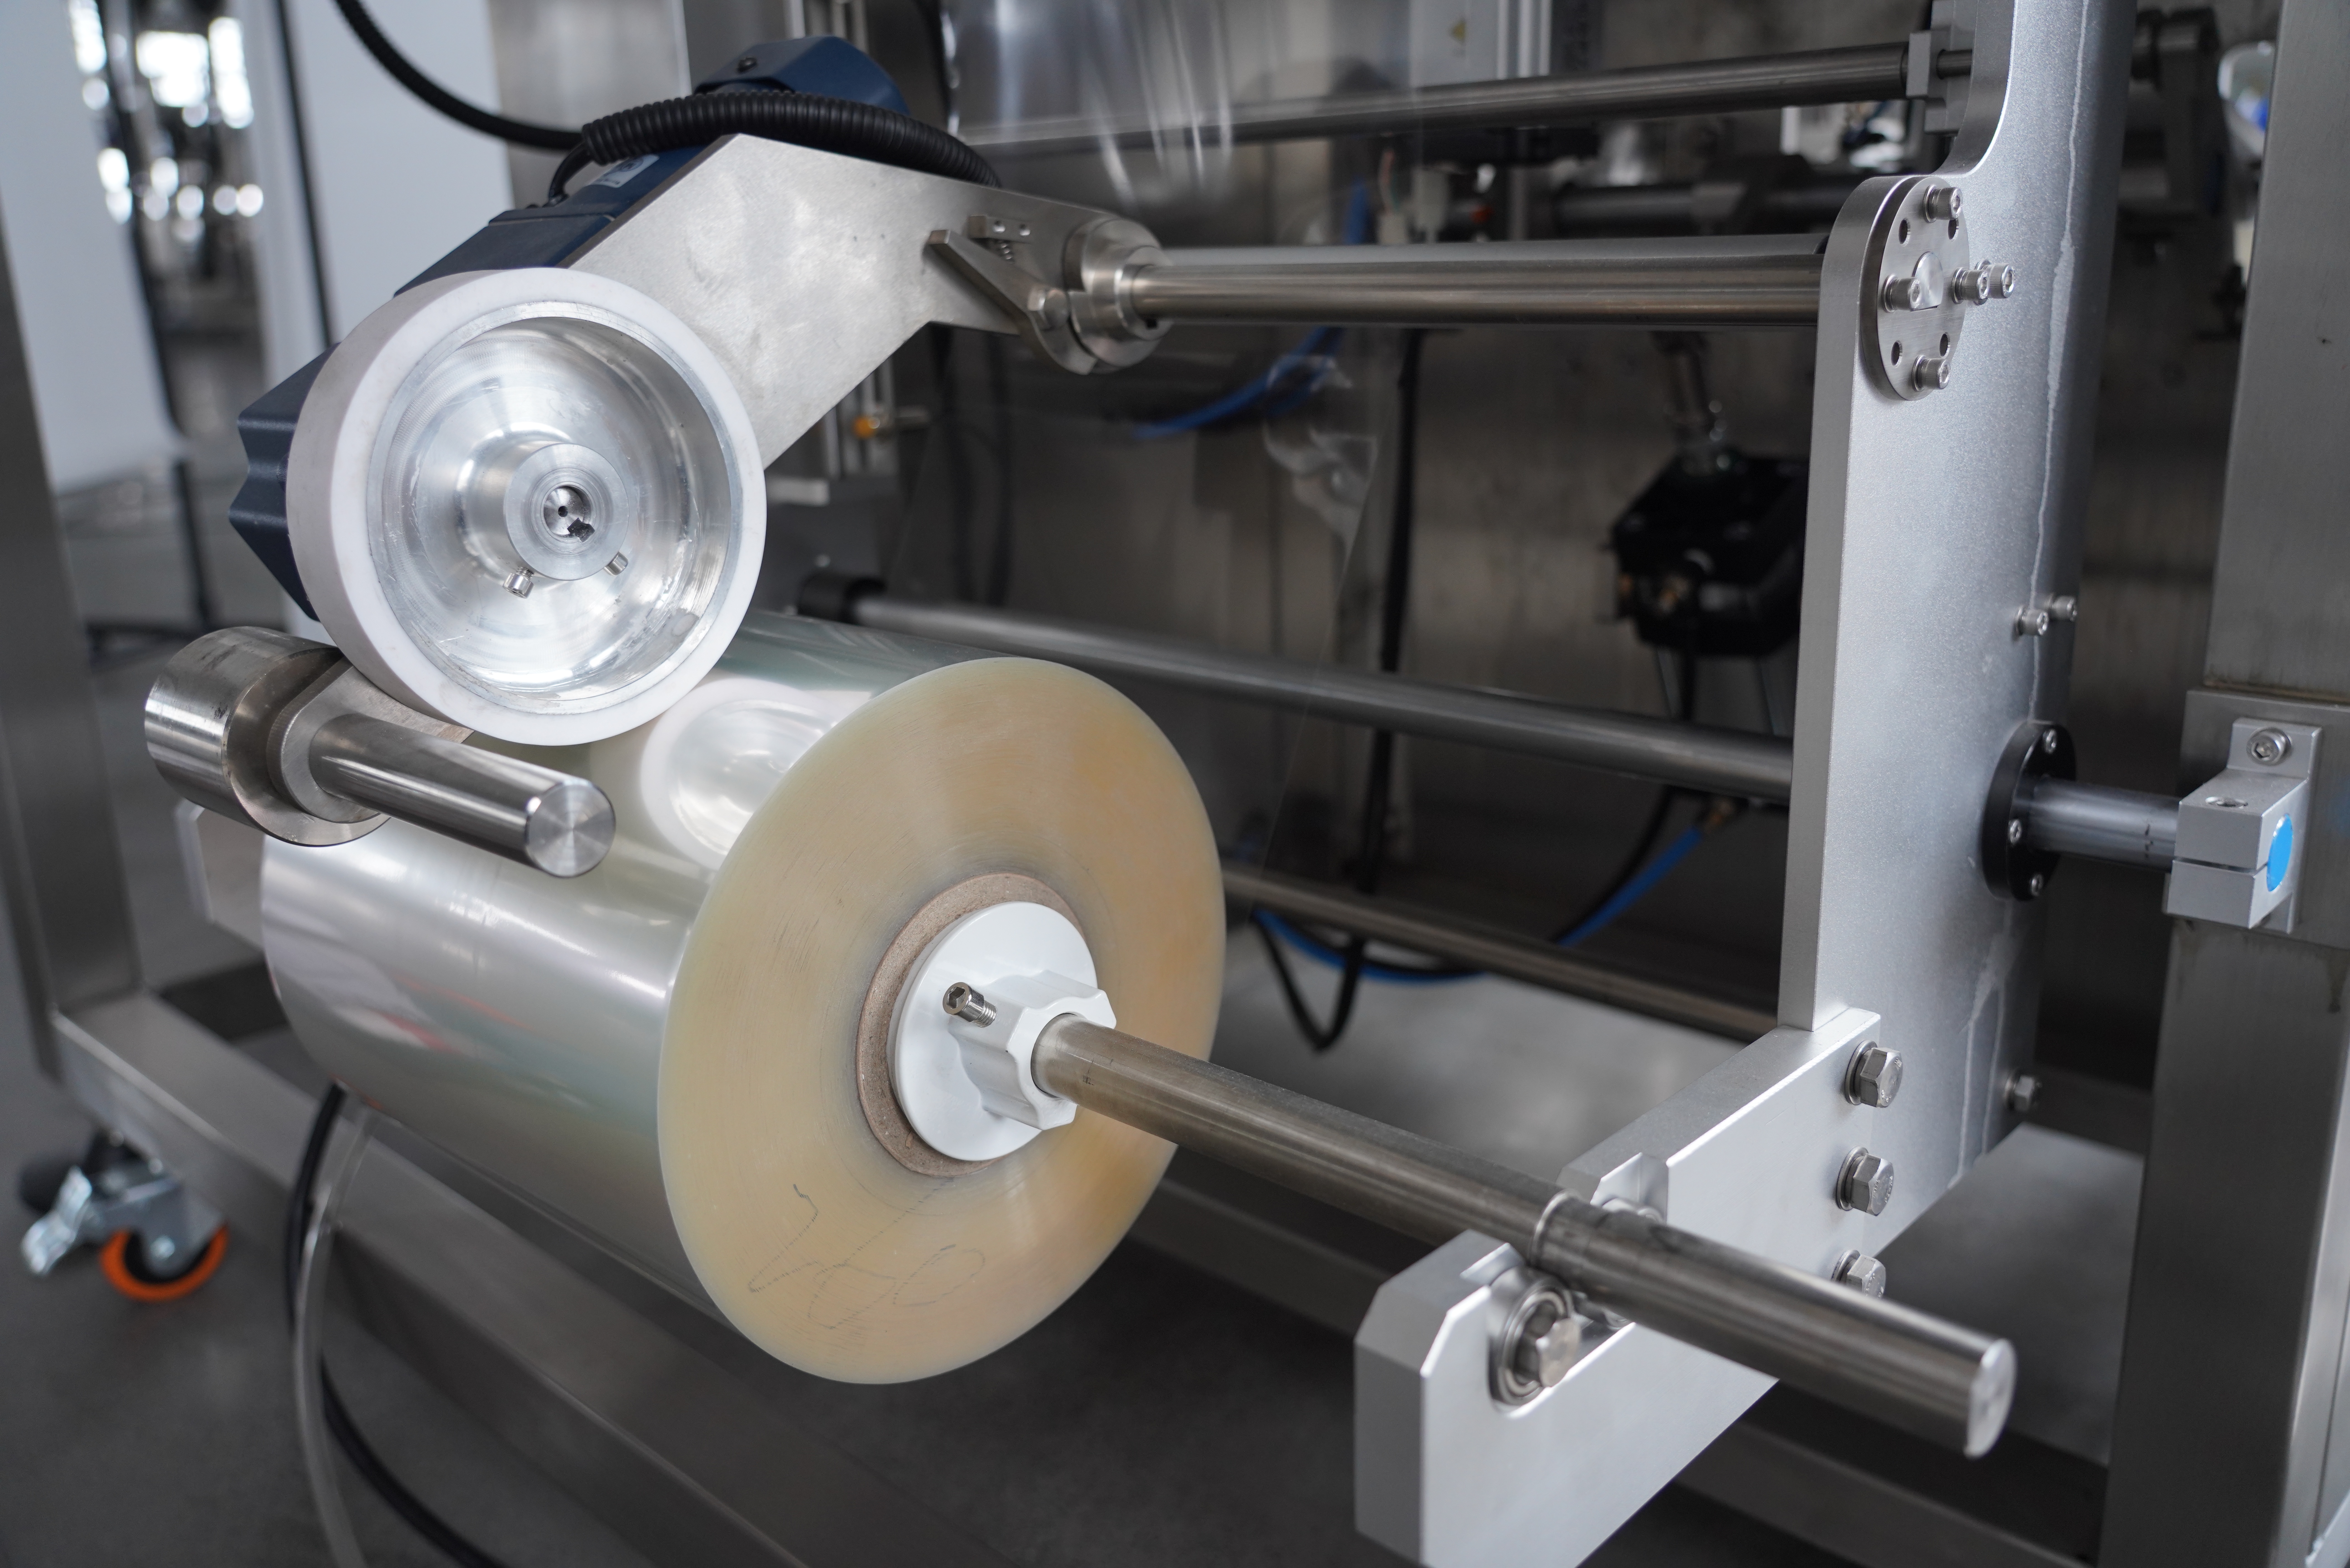
Zużycie folii pozostaje jednym z największych kosztów zmiennych w pionowych operacjach pakowania i ma bezpośredni wpływ na rentowność oraz cele zrównoważonego rozwoju. Maszyna VFFS działająca nieefektywnie może marnować znaczne ilości materiału poprzez niewłaściwe zgrzewanie, niedopasowanie napięcia folii oraz nadmierne odpady z obcinania. Zrozumienie, jak zoptymalizować maszyna vffs w celu zmniejszenia zużycia folii jest kluczowe dla producentów dążących do uzyskania przewagi konkurencyjnej na dzisiejszym rynku skoncentrowanym na kontrolę kosztów. W niniejszym przewodniku przedstawiono praktyczne strategie pomagające operatorom minimalizować odpady bez kompromisów w zakresie jakości ani szybkości produkcji.
Finansowe i operacyjne korzyści wynikające ze zmniejszenia zużycia folii wykraczają daleko poza oszczędności materiałowe. Optymalizując działanie maszyny VFFS, można poprawić marżę zysku, zmniejszyć zapotrzebowanie na magazynowanie surowców, obniżyć koszty utylizacji odpadów z folii oraz poprawić ślad środowiskowy firmy. Wiele operacji opakowaniowych osiąga redukcję zużycia folii w zakresie 8–15% dzięki celowym dostosowaniom, bez kompromisów dotyczących integralności szwów lub wydajności. Niniejszy artykuł zawiera praktyczną drogowskazową instrukcję systemowego wdrażania tych ulepszeń w działaniu maszyn VFFS.
Strata odpadu folii jest jednym z najbardziej kontrolowanych źródeł odpadów folii w działaniu maszyn VFFS. Każda maszyna VFFS tworzy nadmiar folii poza obwodem zapiekanego worka — ta strata staje się odpadem, chyba że zostanie odzyskana i przetworzona ponownie. Poprzez staranne przeanalizowanie wymiarów produktu oraz wymagań związanych z jego opakowaniem można zmniejszyć szerokość szwów bocznych i odstęp między szwami pionowymi, co bezpośrednio redukuje ilość odpadowej folii. Wielu operatorów stwierdza, że zmniejszenie szerokości szwów bocznych nawet o 3–5 mm przekłada się na mierzalne oszczędności folii na jednostkę w przypadku produkcji wysokotomowej.
Współpraca z dostawcą maszyny VFFS w celu dopasowania konfiguracji zgrzewania zapewnia, że urządzenie odpowiada konkretnemu asortymentowi produktów. Każda maszyna VFFS posiada parametry regulowane, które kontrolują ilość folii zużywanej na jedną torebkę. Analiza danych historycznych produkcji ujawnia wzorce dotyczące rozmiarów torebek generujących największe ilości odpadów. Zbliżenie formatów produktów oraz standaryzacja liczby SKU mogą dalszo zmniejszyć liczbę czasochłonnych przeustawień przerywających optymalizację zużycia folii na maszynie VFFS.
Wybór odpowiedniej szerokości folii dla maszyny VFFS jest podstawową decyzją wpływającą na ilość odpadów w trakcie całej serii produkcyjnej. Zbyt duża szerokość folii powoduje niepotrzebne odpady z obu bocznych krawędzi, podczas gdy zbyt mała może prowadzić do uszkodzeń szwów i wycieku produktu. Precyzyjnie skalibrowana maszyna VFFS w połączeniu z folią dokładnie dopasowaną do specyfikacji projektu worka minimalizuje zarówno odpady, jak i problemy jakościowe. Wiele zakładów zmniejsza zużycie folii o 5–8%, po prostu przechodząc na zoptymalizowane szerokości folii, które wcześniej wybierano ze względów zapasu, a nie z uwagi na techniczne dopasowanie.
Operator maszyny VFFS powinien regularnie sprawdzać, czy role folii są załadowane w odpowiedniej szerokości oraz czy licznik zużycia folii dokładnie odzwierciedla rzeczywiste zużycie. Odchylenie od określonych szerokości — nawet o kilka milimetrów — może w ciągu miesięcy ciągłej produkcji skumulować się w znaczne straty. Współpraca między działem zakupów, planowaniem produkcji a zespołem obsługującym maszynę VFFS zapewnia, że specyfikacje folii pozostają zgodne z możliwościami sprzętu i projektami produktów.
Jakość zgrzewania cieplnego ma bezpośredni wpływ na zużycie folii, ponieważ słabe zgrzewy często wymagają ponownej obróbki lub wymiany materiału. Maszyna VFFS z nieprawidłowo skalibrowanymi listewkami zgrzewającymi lub niestabilnym rozkładem temperatury tworzy słabe zgrzewy, które operatorzy kompensują zwiększaniem szerokości zgrzewu – co prowadzi do wyższego zużycia folii. Regularna kalibracja temperatury listewek zgrzewających maszyny VFFS zapewnia, że każdy worek otrzymuje spójne i bezpieczne zgrzewy przy minimalnym nadmiarze ciepła. Przegrzane zgrzewy mogą również powodować degradację folii oraz wzrost liczby odpadów, dlatego precyzyjne dostrojenie systemu termicznego maszyny VFFS przynosi natychmiastowe korzyści.
Wiele nowoczesnych modeli maszyn VFFS zawiera cyfrowe systemy monitoringu temperatury oraz automatyczne systemy sprzężenia zwrotnego, które utrzymują optymalne warunki zgrzewania. Korzystanie z tych funkcji wymaga przeszkolenia operatorów w zakresie interpretacji wskazań i dostosowywania parametrów w przypadku wykrycia odchylenia. Producent maszyny VFFS zwykle udostępnia wytyczne kalibracyjne dostosowane do różnych materiałów folii i jej grubości. Wdrożenie harmonogramu konserwacji zapobiegawczej obejmującego regularną weryfikację temperatury pozwala maszynie VFFS utrzymywać niskie zużycie folii przez długotrwałe cykle produkcji.
Czas, przez który listwy uszczelniające działają na folię – tzw. czas przetrzymania – jest kolejnym kluczowym parametrem wpływającym zarówno na jakość uszczelki, jak i zużycie folii w maszynie VFFS. Zbyt krótki czas przetrzymania powoduje słabe uszczelki; zbyt długi czas przetrzymania marnuje energię i może uszkodzić folię. Wyznaczenie optymalnego czasu przetrzymania dla konkretnej folii oraz projektu worka pozwala maszynie VFFS tworzyć niezawodne uszczelki, minimalizując przy tym nadmierną kompresję i naprężenie materiału. Dostosowanie tego parametru często przynosi redukcję wad i odpadów związanych z folią o 3–7%.
Ciśnienie uszczelnienia musi być zrównoważone, aby osiągnąć pełną fuzję bez nadmiernego zgniatania folii. Maszyna VFFS pracująca przy nadmiernym ciśnieniu zwiększa zużycie mechaniczne, uszkadza integralność folii i — paradoksalnie — zwiększa liczbę awarii uszczelek, ponieważ nadmiernie skompresowane uszczelki stają się kruche. Dokumentowanie optymalnych ustawień dla każdej linii produkcyjnej na maszynie VFFS umożliwia szybką rekonfigurację i zmniejsza marnotrawstwo wynikające z prób i błędów podczas przełączania produkcji.
Rzeczywista, w czasie rzeczywistym widoczność wskaźników zużycia folii przez maszynę VFFS jest kluczowa do wczesnego wykrywania trendów marnotrawstwa. Nowoczesne systemy śledzenia produkcji rejestrują zużycie długości folii, wskaźniki jakości zgrzewania oraz wskaźniki odpadów dla każdej partii produkcyjnej. Analizując te dane pochodzące z maszyny VFFS, operatorzy mogą wykryć moment, w którym zużycie zaczyna przekraczać poziom bazowy — co często stanowi wczesny sygnał dryfu mechanicznego lub zmian jakości folii. Wdrożenie kierowanych danymi korekt w maszynie VFFS przed nagromadzeniem się znacznych ilości odpadów zapobiega kosztownej utracie materiału.
Podłączenie maszyny VFFS do scentralizowanego systemu zarządzania produkcją umożliwia porównania między zmianami oraz analizę przyczyn podstawowych. Gdy jeden operator zużywa znacznie mniej folii niż inni przy użyciu tej samej maszyny VFFS, różnica w osiągnięciach ujawnia możliwości optymalizacji. Wspólne stosowanie najlepszych praktyk i znormalizowanych procedur zapewnia spójną i wydajną pracę maszyny VFFS we wszystkich zmianach oraz zespołach produkcyjnych.
Zużycie mechaniczne listew uszczelniających, wałków podawczych oraz elementów regulujących napięcie folii w maszynie VFFS bezpośrednio zwiększa zużycie folii poprzez obniżenie jakości uszczelnień i wzrost liczby wad. Zorganizowany program konserwacji zapobiegawczej – obejmujący regularne inspekcje, czyszczenie oraz wymianę komponentów – utrzymuje maszynę VFFS w stanie odpowiadającym specyfikacjom projektowym. Wiele zakładów stwierdza, że inwestycja w odnawianie listew uszczelniających co kwartał w maszynie VFFS pozwala zredukować odpady folii w takim stopniu, że koszty konserwacji są zwracane już w ciągu kilku tygodni.
Wytarte wałki podające powodują poślizg folii i nieregularne jej przesuwanie, co prowadzi do niejednorodnych rozmiarów toreb oraz zwiększa straty przy obcinaniu. Niewłaściwie ustawione prowadnice folii powodują powstawanie fałdów i zagięć, przez co operatorzy muszą zwiększać ciśnienie zgrzewania – co marnuje folię i zwiększa ilość odpadów. Producent Twojej maszyny VFFS dostarcza szczegółowych harmonogramów konserwacji określających interwały inspekcyjne oraz części wymienne. Przestrzeganie tych wytycznych zapewnia, że maszyna VFFS pozostaje niezawodnym i wydajnym urządzeniem minimalizującym zużycie materiału przez cały okres eksploatacji.
Większość zakładów odnotowuje redukcję zużycia folii o 8–15%, gdy systematycznie wdraża optymalizację obejmującą straty przy obcinaniu, kalibrację zgrzewania oraz praktyki konserwacyjne. Dokładna wartość redukcji zależy od stanu wyjściowego — zakłady z niską jakością zgrzewania lub nadmiernie dużymi wymiarami torebek zwykle osiągają większe korzyści. Utrzymanie trwałych rezultatów wymaga ciągłego monitorowania maszyny VFFS oraz okresowej rekaliczacji w miarę starzenia się sprzętu lub zmiany specyfikacji produktu. Niektóre zaawansowane operacje osiągnęły redukcję o 20% dzięki kompleksowej optymalizacji, choć realistycznym celem dla większości dobrze zarządzanych zakładów z użyciem standardowej maszyny VFFS jest wartość 10–12%.
Większość producentów zaleca sprawdzanie temperatury listewki zgrzewającej na maszynie VFFS na początku każdej zmiany produkcyjnej oraz za każdym razem, gdy zmienia się materiał folii, jej grubość lub dostawca. W operacjach o wysokim wolumenie miesięczna szczegółowa kalibracja przy użyciu certyfikowanego sprzętu do pomiaru temperatury zapewnia dokładność na całej szerokości listewki zgrzewającej. Czynniki środowiskowe, takie jak temperatura otoczenia i wilgotność powietrza, mogą powodować stopniowe odchylenia ustawień termicznych maszyny VFFS w ciągu tygodni, dlatego zalecana jest również sezonowa rekaliczacja. Zainstalowanie systemów automatycznej zwrotnej informacji o temperaturze na maszynie VFFS zmniejsza częstotliwość kalibracji ręcznej i poprawia spójność między poszczególnymi zmianami.
Gdy optymalizacja koncentruje się na eliminowaniu marnotrawstwa zamiast na zmniejszaniu szerokości uszczelki lub masy materiału, jakość i prędkość uszczelania pozostają bez zmian lub ulegają poprawie. Opisane strategie — precyzyjna kalibracja uszczelki, odpowiedni czas przetrzymywania oraz konserwacja zapobiegawcza — zwiększają zarówno wydajność, jak i niezawodność maszyny VFFS. Jednak nadmiernie agresywne zmniejszanie grubości folii lub szerokości uszczelki bez odpowiedniego inżynierskiego wsparcia może zagrozić integralności uszczelki. Kluczem jest optymalizacja maszyny VFFS w ramach specyfikacji zaprojektowanych dla konkretnej kombinacji produktu i folii. Skonsultowanie się z producentem urządzenia gwarantuje, że wszystkie dostosowania pozostaną w bezpiecznych parametrach pracy.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

