 EN
จะลดของเสียจากฟิล์มได้อย่างไรด้วยเครื่องบรรจุถุงสำเร็จรูป
2026/09/20
เครื่องบรรจุถุงสำเร็จรูป: ลดของเสียจากฟิล์ม ลดต้นทุนรวม (TCO) และเพิ่มอัตราผลตอบแทนจากการลงทุน (ROI) ให้เร็วขึ้น

2026/10/05
สภาพแวดล้อมการผลิตสมัยใหม่ต้องการความยืดหยุ่นและประสิทธิภาพ เครื่องบรรจุสูญญากาศแบบหมุน การดำเนินการบรรจุสินค้าหลายรหัสบนเครื่องเดียวจำเป็นต้องมีการวางแผนเชิงกลยุทธ์ การตั้งค่าอุปกรณ์อย่างเหมาะสม และการปฏิบัติงานอย่างมีวินัย เครื่องบรรจุสูญญากาศแบบหมุนมีมูลค่าการลงทุนสูงมาก และการใช้ประโยชน์จากเครื่องให้สูงสุดกับสินค้าหลายประเภทโดยตรงส่งผลต่อผลกำไรและความสามารถในการตอบสนองต่อตลาด ดังนั้น ผู้ปฏิบัติงานด้านการบรรจุในอุตสาหกรรมแปรรูปอาหาร ยา และอุตสาหกรรมทั่วไปจึงจำเป็นต้องเข้าใจวิธีการเปลี่ยนระหว่างรหัสสินค้าต่าง ๆ ได้อย่างราบรื่น โดยยังคงรักษาคุณภาพของการปิดผนึกและความเร็วในการผลิตไว้
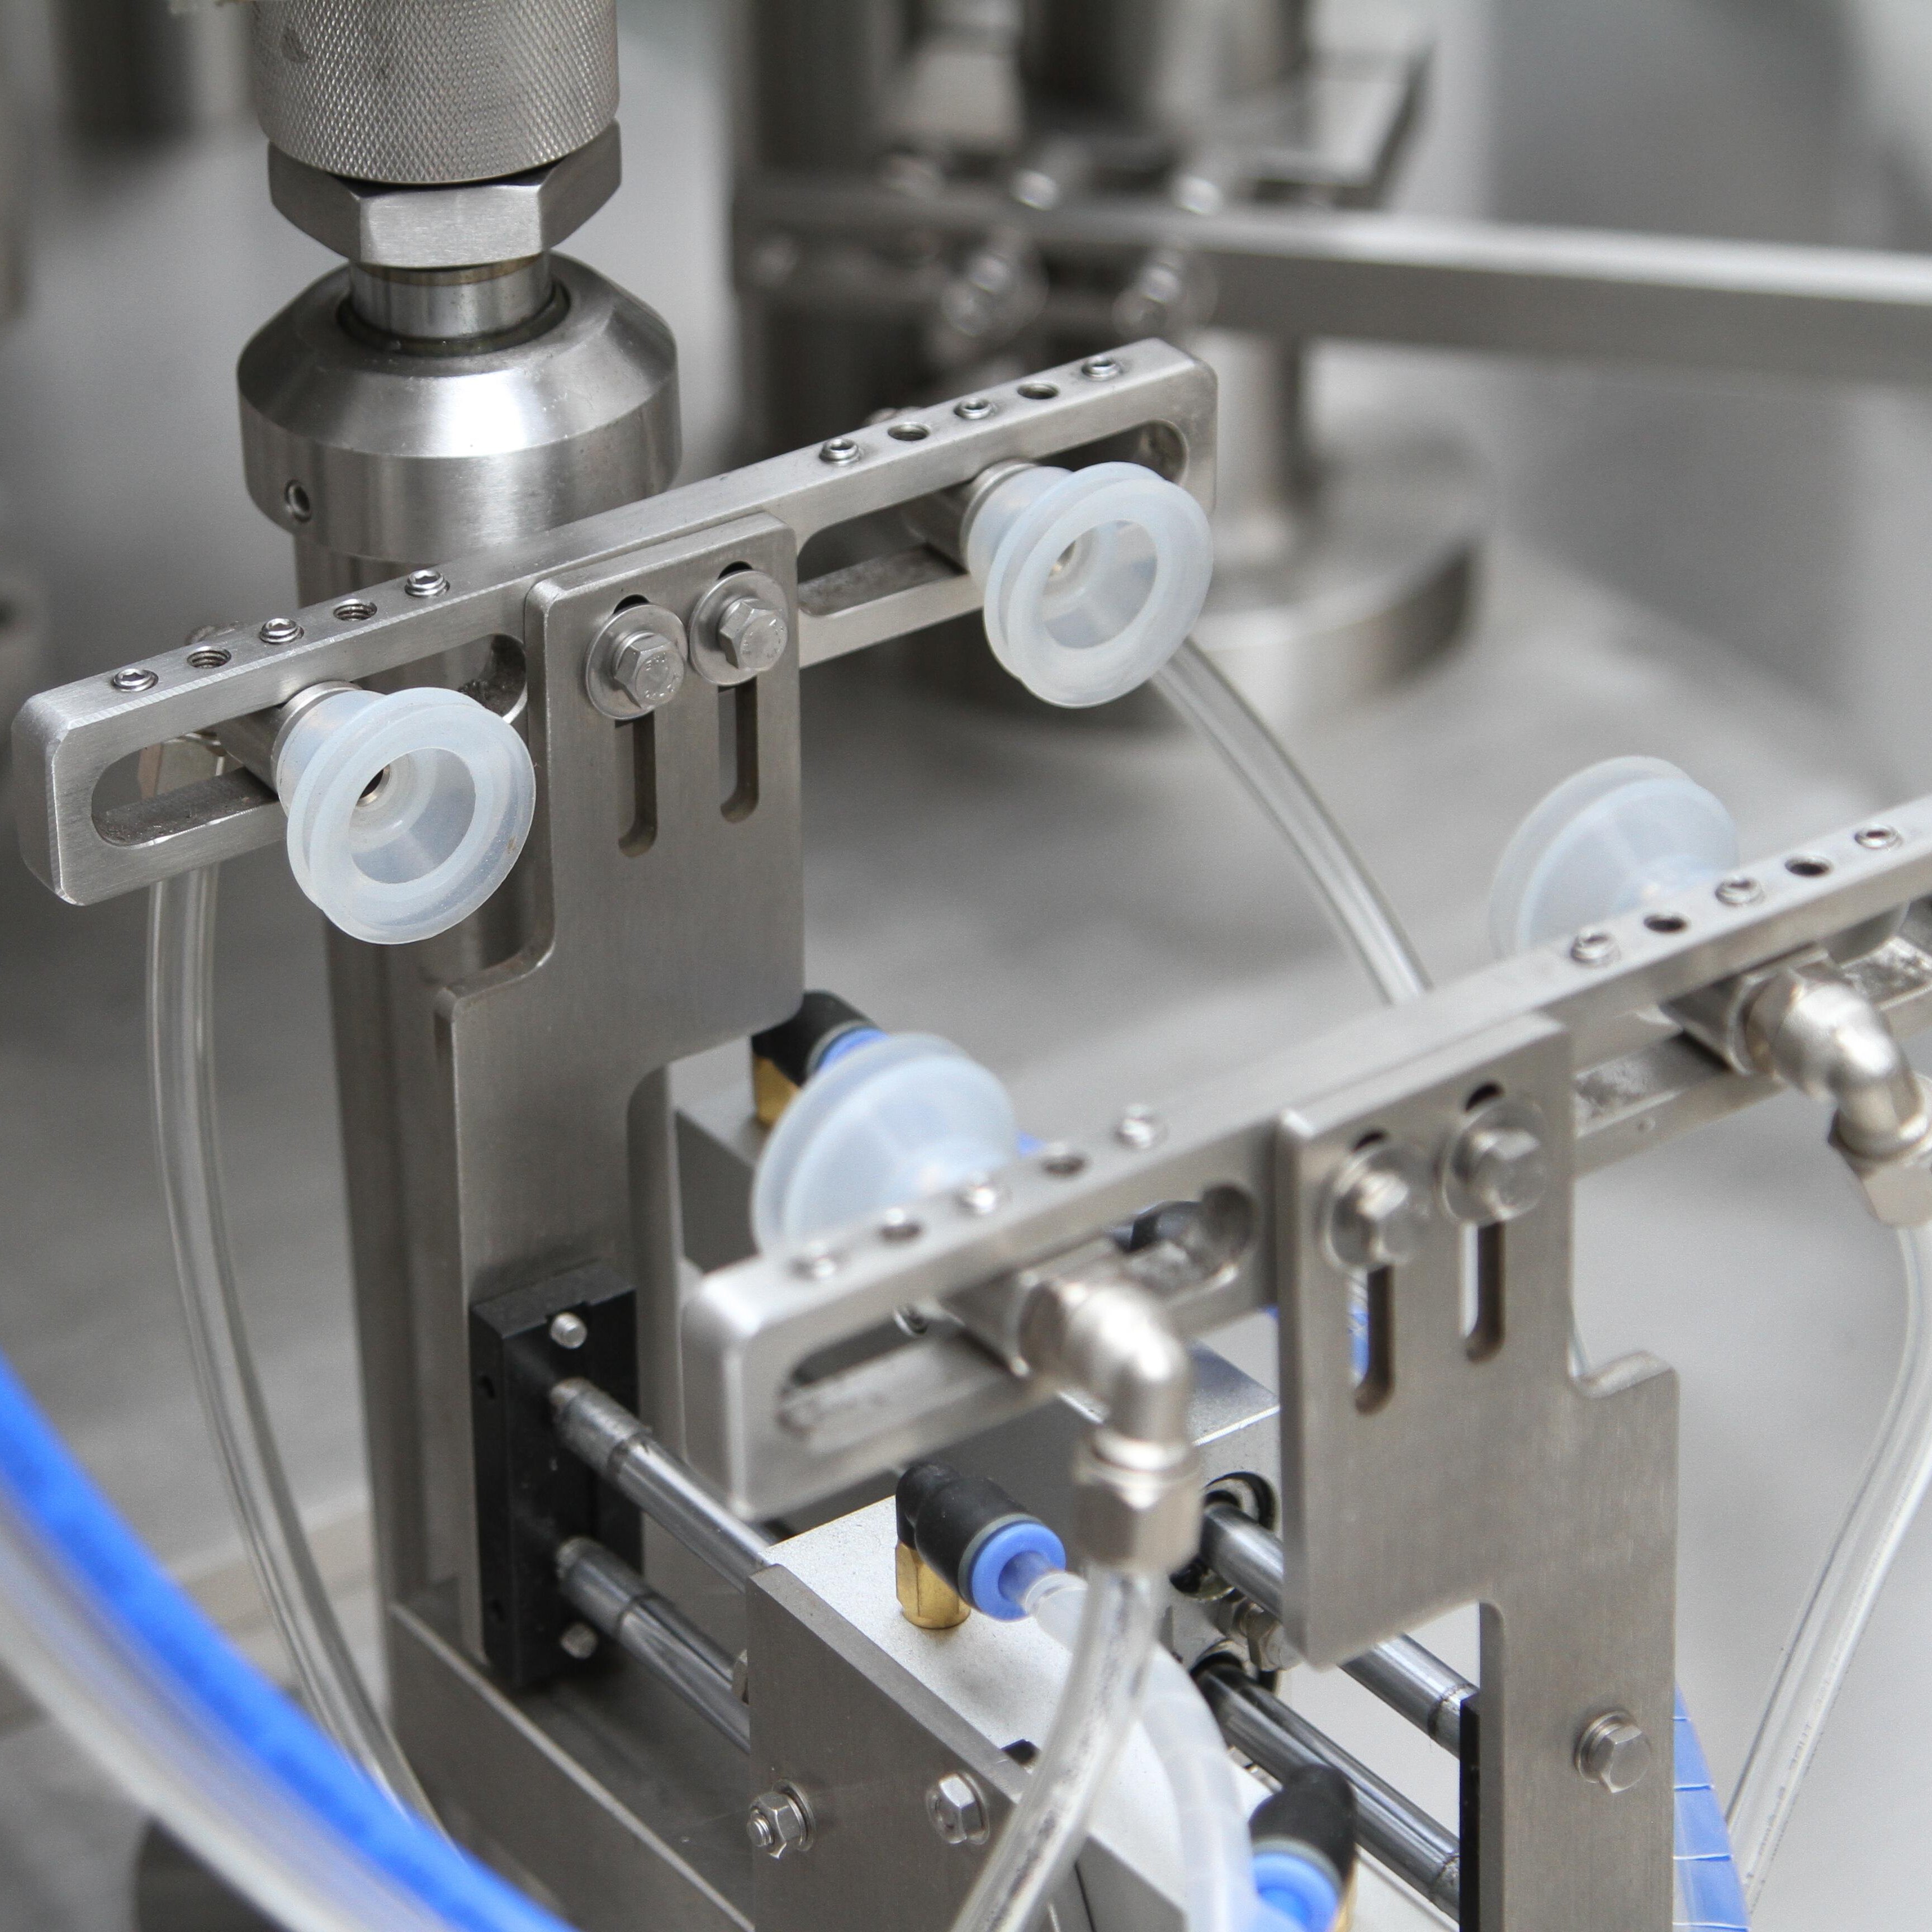
การดำเนินงานเครื่องบรรจุสูญญากาศแบบหมุนที่รองรับสินค้าหลายรหัสสินค้า (SKU) สร้างทั้งโอกาสและความท้าทายไปพร้อมกัน เครื่องดังกล่าวต้องสามารถปรับใช้ได้กับขนาดถุงที่แตกต่างกัน น้ำหนักสินค้า ระดับสุญญากาศ และพารามิเตอร์การปิดผนึกที่ไม่เหมือนกันสำหรับแต่ละรหัสสินค้า ความสำเร็จขึ้นอยู่กับการจัดระบบกระบวนการเปลี่ยนการตั้งค่าเครื่อง การบันทึกการตั้งค่าเครื่องอย่างเป็นทางการ การฝึกอบรมผู้ปฏิบัติงาน และการนำระบบควบคุมคุณภาพมาใช้เพื่อยืนยันประสิทธิภาพของการทำงานสำหรับสินค้าแต่ละชนิด คู่มือฉบับนี้จะนำเสนอแนวทางปฏิบัติที่เป็นรูปธรรมในการจัดการความหลากหลายของรหัสสินค้า โดยไม่ลดทอนทั้งความเร็วและความสม่ำเสมอในการทำงานของเครื่องบรรจุสูญญากาศแบบหมุน
เครื่องบรรจุสูญญากาศแบบหมุนที่ตั้งค่ามาอย่างดี รองรับการเปลี่ยน SKU ได้ผ่านการออกแบบแบบโมดูลาร์และพารามิเตอร์ที่ปรับได้ ซึ่งเครื่องดังกล่าวต้องมีแถบปิดผนึกที่สามารถเปลี่ยนได้ มีตัวหยุดถุงที่ปรับตำแหน่งได้ และมีขนาดห้องสูญญากาศที่ปรับเปลี่ยนได้ เมื่อประเมินเครื่องบรรจุสูญญากาศแบบหมุนสำหรับการผลิตหลาย SKU ควรตรวจสอบให้แน่ใจว่าอุปกรณ์นั้นรองรับการปรับแต่งเชิงกลอย่างรวดเร็ว โดยไม่จำเป็นต้องพึ่งพาช่างเทคนิคเฉพาะทาง แบบใหม่ล่าสุดมักมีการกำหนดสีกำกับค่าตั้งต้น ชุดอุปกรณ์เปลี่ยนเร็ว และหน่วยความจำดิจิทัลสำหรับเก็บค่าตั้งต้นไว้ล่วงหน้า ทำให้ผู้ปฏิบัติงานสามารถเปลี่ยนการตั้งค่าได้ภายในไม่กี่นาที แทนที่จะใช้เวลาหลายชั่วโมง
สินค้าแต่ละรหัส (SKU) ต้องการค่าความดันสุญญากาศและระยะเวลาปิดผนึกที่เฉพาะเจาะจงบนเครื่องบรรจุสุญญากาศแบบหมุน ผลิตภัณฑ์ที่มีน้ำหนักเบาต้องใช้ระดับสุญญากาศต่ำกว่าเพื่อป้องกันไม่ให้ถูกบีบเสียรูป ขณะที่สินค้าที่มีความหนาแน่นสูงอาจต้องการแรงดูดที่มากขึ้นเพื่อขจัดอากาศออกให้หมดสิ้น ให้เริ่มต้นด้วยการบันทึกค่าความดันสุญญากาศที่เหมาะสม เวลาคงสภาพ (dwell time) และระยะเวลาในการระบายความร้อนสำหรับสินค้าแต่ละรหัสไว้อย่างเป็นระบบ จากนั้นจัดเก็บค่าตั้งค่านี้ไว้ในระบบควบคุมของเครื่องบรรจุสุญญากาศแบบหมุน หรือบันทึกลงในสมุดบันทึกจริงที่พนักงานทุกคนสามารถเข้าถึงได้ การมีแหล่งอ้างอิงนี้จะช่วยหลีกเลี่ยงการคาดเดา และรับประกันความสม่ำเสมอทั้งในแต่ละกะและแต่ละล็อตการผลิต
มาตรการเปลี่ยนรุ่นอย่างเป็นระบบช่วยลดระยะเวลาในการเปลี่ยนรุ่นและข้อผิดพลาดจากมนุษย์เมื่อสลับรหัสรุ่นสินค้า (SKU) บนเครื่องบรรจุสูญญากาศแบบหมุน จัดทำรายการตรวจสอบมาตรฐานที่พนักงานปฏิบัติงานต้องดำเนินการทุกครั้งที่เปลี่ยนรุ่น ได้แก่ การทำความสะอาดห้องปิดผนึก การติดตั้งตัวหยุดถุงให้มีความกว้างที่ถูกต้อง การปรับค่าพารามิเตอร์สูญญากาศ การทดลองปิดผนึกถุงตัวอย่างหนึ่งใบ และการตรวจสอบขนาดให้ตรงตามข้อกำหนดก่อนเริ่มการผลิตจริง เครื่องบรรจุสูญญากาศแบบหมุนที่มีพนักงานปฏิบัติงานที่ผ่านการฝึกอบรมมาอย่างดีสามารถเปลี่ยนรุ่นได้ครบถ้วนภายในเวลาห้าถึงสิบห้านาที บันทึกเวลาโดยเฉลี่ยที่ใช้ในการเปลี่ยนรุ่นแต่ละคู่ของรหัสรุ่นสินค้า (SKU) เพื่อนำไปใช้ในการวางแผนการผลิตล่วงหน้า และจัดตารางการผลิตแบบต่อเนื่องเป็นเวลานานในช่วงเวลาที่มีภาระงานต่ำ
การจัดวัสดุและเตรียมชิ้นส่วนไว้ล่วงหน้ารอบเครื่องบรรจุสุญญากาศแบบหมุน จะช่วยขจัดความล่าช้าในระหว่างการเปลี่ยนแปลงการผลิต จัดพื้นที่ทำงานที่อยู่ติดกันให้ใช้เฉพาะถุง วัสดุสำหรับติดฉลาก และเครื่องมือปรับแต่งที่ตรงกับแต่ละรหัสสินค้า (SKU) โดยเฉพาะ ใช้ระบบการจัดการด้วยภาพ เช่น การกำหนดสีหรือป้ายระบุรหัสสินค้า (SKU) บนแผนภูมิการตั้งค่าเครื่องบรรจุสุญญากาศแบบหมุน เมื่อผู้ปฏิบัติงานสามารถหาถุงที่ถูกต้องได้ทันที และตรวจสอบการตั้งค่าเครื่องด้วยสายตาได้อย่างชัดเจน ความเร็วในการเปลี่ยนแปลงการผลิตจะเพิ่มขึ้น และข้อผิดพลาดจะลดลง การเตรียมล่วงหน้ายังช่วยป้องกันปัญหาทั่วไปที่เกิดขึ้นบ่อยครั้ง เช่น การติดตั้งถุงที่มีขนาดไม่เหมาะสมระหว่างการผลิต
การดำเนินการผลิตสินค้าหลายรหัสสินค้า (SKU) บนเครื่องบรรจุสูญญากาศแบบหมุนต้องมีการตรวจสอบคุณภาพอย่างเข้มงวดที่จุดเปลี่ยนแต่ละจุด ให้ใช้แนวทางการสุ่มตัวอย่างโดยนำถุงแรก 5–10 ใบจากแต่ละรอบการผลิตของรหัสสินค้าหนึ่งๆ มาทดสอบแรงดัน ตรวจสอบความแข็งแรงของการปิดผนึก และตรวจด้วยสายตา ผู้ผลิตจำนวนมากใช้เครื่องทดสอบการระเบิด (burst tester) หรือเครื่องวัดแรงลอก (peel-strength device) เพื่อยืนยันว่าการปิดผนึกเป็นไปตามข้อกำหนดก่อนเริ่มการผลิตเต็มรูปแบบอีกครั้ง เครื่องบรรจุสูญญากาศแบบหมุนที่ติดตั้งเซ็นเซอร์ควบคุมคุณภาพในตัวจะให้ข้อมูลย้อนกลับแบบเรียลไทม์ และสามารถแจ้งเตือนอัตโนมัติเมื่อพารามิเตอร์ใดๆ เคลื่อนออกจากช่วงที่ยอมรับได้ ซึ่งจะกระตุ้นให้ผู้ปฏิบัติงานเข้ามาจัดการก่อนที่ข้อบกพร่องจะสะสม
การดำเนินงานแบบหลาย SKU อย่างต่อเนื่องบนเครื่องบรรจุสูญญากาศแบบหมุน ขึ้นอยู่กับผู้ปฏิบัติงานที่ได้รับการฝึกอบรมอย่างเหมาะสมและมีความรับผิดชอบอย่างเต็มที่ จัดการฝึกอบรมอย่างเป็นทางการครอบคลุมหัวข้อต่าง ๆ ได้แก่ การใช้งานเครื่อง การเปลี่ยนแปลงระหว่าง SKU การควบคุมคุณภาพ และการแก้ไขปัญหาเฉพาะแต่ละ SKU จัดทำหลักสูตรรับรองผู้ปฏิบัติงาน โดยบุคลากรต้องแสดงความสามารถจริงก่อนเข้าปฏิบัติงานผลิตโดยไม่มีผู้ควบคุมดูแล การใช้งานเครื่องบรรจุสูญญากาศแบบหมุนให้ผลลัพธ์สูงสุด ก็ต่อเมื่อผู้ปฏิบัติงานเข้าใจไม่เพียงแค่วิธีกดปุ่มเท่านั้น แต่ยังเข้าใจด้วยว่าพารามิเตอร์เฉพาะแต่ละตัวมีความสำคัญอย่างไรต่อความสมบูรณ์ของผลิตภัณฑ์และความพึงพอใจของลูกค้า
วางแผนลำดับการผลิตเพื่อลดเวลาที่ใช้ในการเปลี่ยนแปลงการตั้งค่าเครื่องบรรจุสูญญากาศแบบหมุนให้น้อยที่สุด จัดลำดับ SKU ให้ผลิตภัณฑ์ที่มีขนาดถุงและช่วงสูญญากาศใกล้เคียงกันทำงานต่อเนื่องกัน เพื่อลดจำนวนครั้งที่ต้องปรับแต่งกลไกและพารามิเตอร์ เช่น หากคุณบรรจุ SKU สามชนิด ได้แก่ ของว่างเบา โปรตีนปานกลาง และอาหารสำเร็จรูปที่มีความหนาแน่นสูง ควรจัดให้ผลิตภัณฑ์ที่มีความหนาแน่นใกล้เคียงกันผลิตติดต่อกัน แทนที่จะสลับผลิตแบบสุ่ม แนวทางการจัดลำดับงานบนเครื่องบรรจุสูญญากาศแบบหมุนนี้สามารถลดเวลาที่ใช้ในการเปลี่ยนแปลงการตั้งค่าต่อวันลงได้ร้อยละยี่สิบถึงสี่สิบ ทำให้กู้คืนศักยภาพการผลิตที่มีค่ากลับมาได้อย่างมากตลอดทั้งปี
กำหนดขนาดล็อตการผลิตที่มีเหตุผลทางเศรษฐกิจสำหรับแต่ละ SKU บนเครื่องบรรจุสูญญากาศแบบหมุน โดยพิจารณาจากเวลาเปลี่ยนการตั้งค่า เรื่องต้นทุนการเตรียมการ และความผันผวนของอุปสงค์ การผลิตในล็อตสั้นจะเพิ่มความถี่ในการเปลี่ยนการตั้งค่า ในขณะที่การผลิตในล็อตยาวเกินไปอาจทำให้เกิดสินค้าคงคลังล้นและปัญหาการหมุนเวียนสินค้า ใช้หลักเศรษฐศาสตร์พื้นฐาน: คำนวณต้นทุนการเตรียมการต่อชั่วโมง แล้วนำมาสมดุลกับต้นทุนการเก็บรักษาสินค้าสำเร็จรูป โรงงานหลายแห่งพบว่า การผลิตแต่ละ SKU เป็นล็อตละสองถึงสี่ชั่วโมง สามถึงห้าครั้งต่อสัปดาห์ จะช่วยเพิ่มประสิทธิภาพการใช้งานเครื่องบรรจุสูญญากาศแบบหมุนโดยไม่ก่อให้เกิดภาระสินค้าคงคลัง ปรับขนาดล็อตทุกเดือนตามการคาดการณ์อุปสงค์และข้อมูลผลการผลิตจริง
เมื่อคุณภาพของการปิดผนึกเปลี่ยนแปลงไปตามการเปลี่ยน SKU บนเครื่องบรรจุสูญญากาศแบบหมุน ให้ตรวจสอบสาเหตุทั่วไปสามประการอย่างเป็นระบบ ได้แก่ การตั้งค่าสูญญากาศไม่เหมาะสมสำหรับ SKU ใหม่ ความชื้นหรือสิ่งสกปรกที่ค้างอยู่ในห้องปิดผนึกจากงานก่อนหน้า หรือแถบปิดผนึกเลื่อนออกจากตำแหน่งเล็กน้อย ควรทำความสะอาดห้องสูญญากาศอย่างละเอียดทุกครั้งก่อนเปลี่ยน SKU และตรวจสอบการตั้งค่าเครื่องเทียบกับพารามิเตอร์อ้างอิงที่บันทึกไว้เสมอ ก่อนประกาศว่าการเปลี่ยน SKU เสร็จสมบูรณ์ เครื่องบรรจุสูญญากาศแบบหมุนที่มีความสม่ำเสมอของรอยปิดผนึกต่ำ มักบ่งชี้ถึงการฝึกอบรมผู้ปฏิบัติงานไม่เพียงพอ หรือเอกสารประกอบไม่เพียงพอ มากกว่าจะเป็นปัญหาจากความล้มเหลวของอุปกรณ์
สินค้าแต่ละรหัสอาจต้องใช้เวลาไซเคิลที่ต่างกันบนเครื่องบรรจุสูญญากาศแบบหมุน เนื่องจากขนาดถุง ความหนาแน่นของสินค้า หรือข้อกำหนดด้านสูญญากาศ หากเครื่องบรรจุสูญญากาศแบบหมุนของท่านทำงานเร็วเกินไปสำหรับสินค้ารหัสใหม่ อาจทำให้การสูบสูญญากาศไม่สมบูรณ์ หรือรอยปิดผนึกมีความแข็งแรงต่ำ ตรงกันข้าม การทำงานช้าเกินความจำเป็นจะลดอัตราการผลิต ดังนั้น ควรทดสอบความเร็วไซเคิลสำหรับแต่ละรหัสสินค้าโดยอาศัยข้อมูลจริง: เริ่มต้นด้วยความเร็วที่ต่ำอย่างระมัดระวัง จากนั้นค่อยเพิ่มความเร็วขึ้นทีละน้อย พร้อมตรวจสอบความแข็งแรงของรอยปิดผนึกอย่างต่อเนื่อง เพื่อหาความเร็วไซเคิลสูงสุดที่ยังปลอดภัย บันทึกความเร็วไซเคิลที่เหมาะสมนี้ไว้ และฝึกอบรมผู้ปฏิบัติงานให้สามารถระบุได้ว่าเมื่อใดที่เครื่องบรรจุสูญญากาศแบบหมุนจำเป็นต้องปรับตั้งสำหรับสินค้ารหัสเฉพาะ
การเปลี่ยนแปลงการผลิตบนเครื่องบรรจุสูญญากาศแบบหมุนโดยทั่วไปใช้เวลาห้าถึงสิบห้านาที ขึ้นอยู่กับการปรับแต่งทางกลและระดับความพร้อมของสถานที่ผลิตของคุณ ผู้ปฏิบัติงานที่มีประสบการณ์ซึ่งเตรียมวัสดุไว้ล่วงหน้าและมีเอกสารชัดเจนสามารถเปลี่ยนการผลิตได้อย่างรวดเร็วภายในสิบนาที สำหรับสถานที่ผลิตที่จัดการไม่ดีอาจใช้เวลาเปลี่ยนการผลิตถึงสาม십ถึงหกสิบนาที ส่งผลกระทบอย่างมากต่อปริมาณการผลิตต่อวัน ควรลงทุนในการฝึกอบรมผู้ปฏิบัติงานและการจัดระเบียบวัสดุเพื่อให้การเปลี่ยนการผลิตบนเครื่องบรรจุสูญญากาศแบบหมุนเป็นไปอย่างมีประสิทธิภาพ
การตั้งค่าความดันสุญญากาศบนเครื่องบรรจุสุญญากาศแบบหมุนขึ้นอยู่กับความหนาแน่นและความเปราะบางของผลิตภัณฑ์ ของที่บอบบาง เช่น เบเกอรี่ มักต้องการความดัน 40 ถึง 60 กิโลพาสคาล ในขณะที่โปรตีนที่มีความหนาแน่นสูงอาจต้องการความดัน 80 ถึง 95 กิโลพาสคาล ควรทดลองและบันทึกการตั้งค่าที่เหมาะสมผ่านการทดสอบก่อนใช้งานจริง จากนั้นจัดเก็บพารามิเตอร์เหล่านี้ไว้ในระบบควบคุมเครื่องบรรจุสุญญากาศแบบหมุน หรือคู่มืออ้างอิง ปรึกษาผู้จัดจำหน่ายอุปกรณ์และทีมควบคุมคุณภาพผลิตภัณฑ์เพื่อกำหนดค่าเริ่มต้นสำหรับแต่ละ SKU ก่อนเข้าสู่การผลิตจริง
เครื่องบรรจุสูญญากาศแบบหมุนส่วนใหญ่สามารถรองรับความแปรผันของขนาดถุงในระดับปานกลางได้ผ่านตัวหยุดที่ปรับได้และรางนำทาง อย่างไรก็ตาม ความแตกต่างอย่างมาก—เช่น การใช้งานซองขนาดเล็กควบคู่ไปกับถุงขนาดครอบครัว—อาจจำเป็นต้องปรับแต่งโครงสร้างกลไกอย่างกว้างขวาง หรือต้องใช้เครื่องเฉพาะอีกเครื่องหนึ่ง โปรดตรวจสอบข้อกำหนดของเครื่องบรรจุสูญญากาศแบบหมุนของท่านเพื่อดูช่วงขนาดสูงสุดที่รองรับ การจัดกลุ่มถุงที่มีขนาดใกล้เคียงกันไว้ด้วยกันแล้วผลิตเป็นล็อตจะเหมาะสมกว่าการเปลี่ยนขนาดถุงอย่างรุนแรงบ่อยครั้งบนเครื่องบรรจุสูญญากาศแบบหมุนเครื่องเดียว

2026/09/20
เครื่องบรรจุถุงสำเร็จรูป: ลดของเสียจากฟิล์ม ลดต้นทุนรวม (TCO) และเพิ่มอัตราผลตอบแทนจากการลงทุน (ROI) ให้เร็วขึ้น

2026/09/20
ลดเวลาการเปลี่ยนงานบนเครื่องบรรจุถุงสำเร็จรูปลง 40% ด้วยแนวทางปฏิบัติที่พิสูจน์แล้วว่าได้ผล

2026/09/20
เครื่องบรรจุถุงสำเร็จรูป: เพิ่มปริมาณการผลิต ลดของเสีย และยกระดับอัตราผลตอบแทนจากการลงทุน (ROI)

2026/09/20
เครื่องบรรจุถุงสำเร็จรูปแบบโรตารี กับ แบบอินไลน์: เปรียบเทียบความเร็ว อัตราผลตอบแทนจากการลงทุน (ROI) และความสามารถในการขยายขนาด

2026/09/20
เครื่องบรรจุถุงสำเร็จรูป: เพิ่มปริมาณการผลิต ลดต้นทุนแรงงาน และยกระดับคุณภาพของการปิดผนึก

2026/09/21
เครื่องบรรจุถุงสำเร็จรูป: คู่มือเกี่ยวกับประเภทถุง วัสดุ และการบรรจุ

