 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/05
Moderní výrobní prostředí vyžadují flexibilitu a efektivitu. Provádění více SKU na jednom rotačního stroje pro vakuumové balení vyžaduje strategické plánování, správné nastavení zařízení a důsledné provozní postupy. Rotační vakuový balicí stroj představuje významnou kapitálovou investici a maximalizace jeho využití pro různé typy výrobků má přímý dopad na rentabilitu a reakční schopnost na trhu. Pochopení toho, jak bezproblémově přepínat mezi SKU, aniž by došlo ke ztrátě integrity těsnění nebo poklesu rychlosti výroby, je nezbytné pro balíčníky působící ve zpracování potravin, farmacii a průmyslových aplikacích.
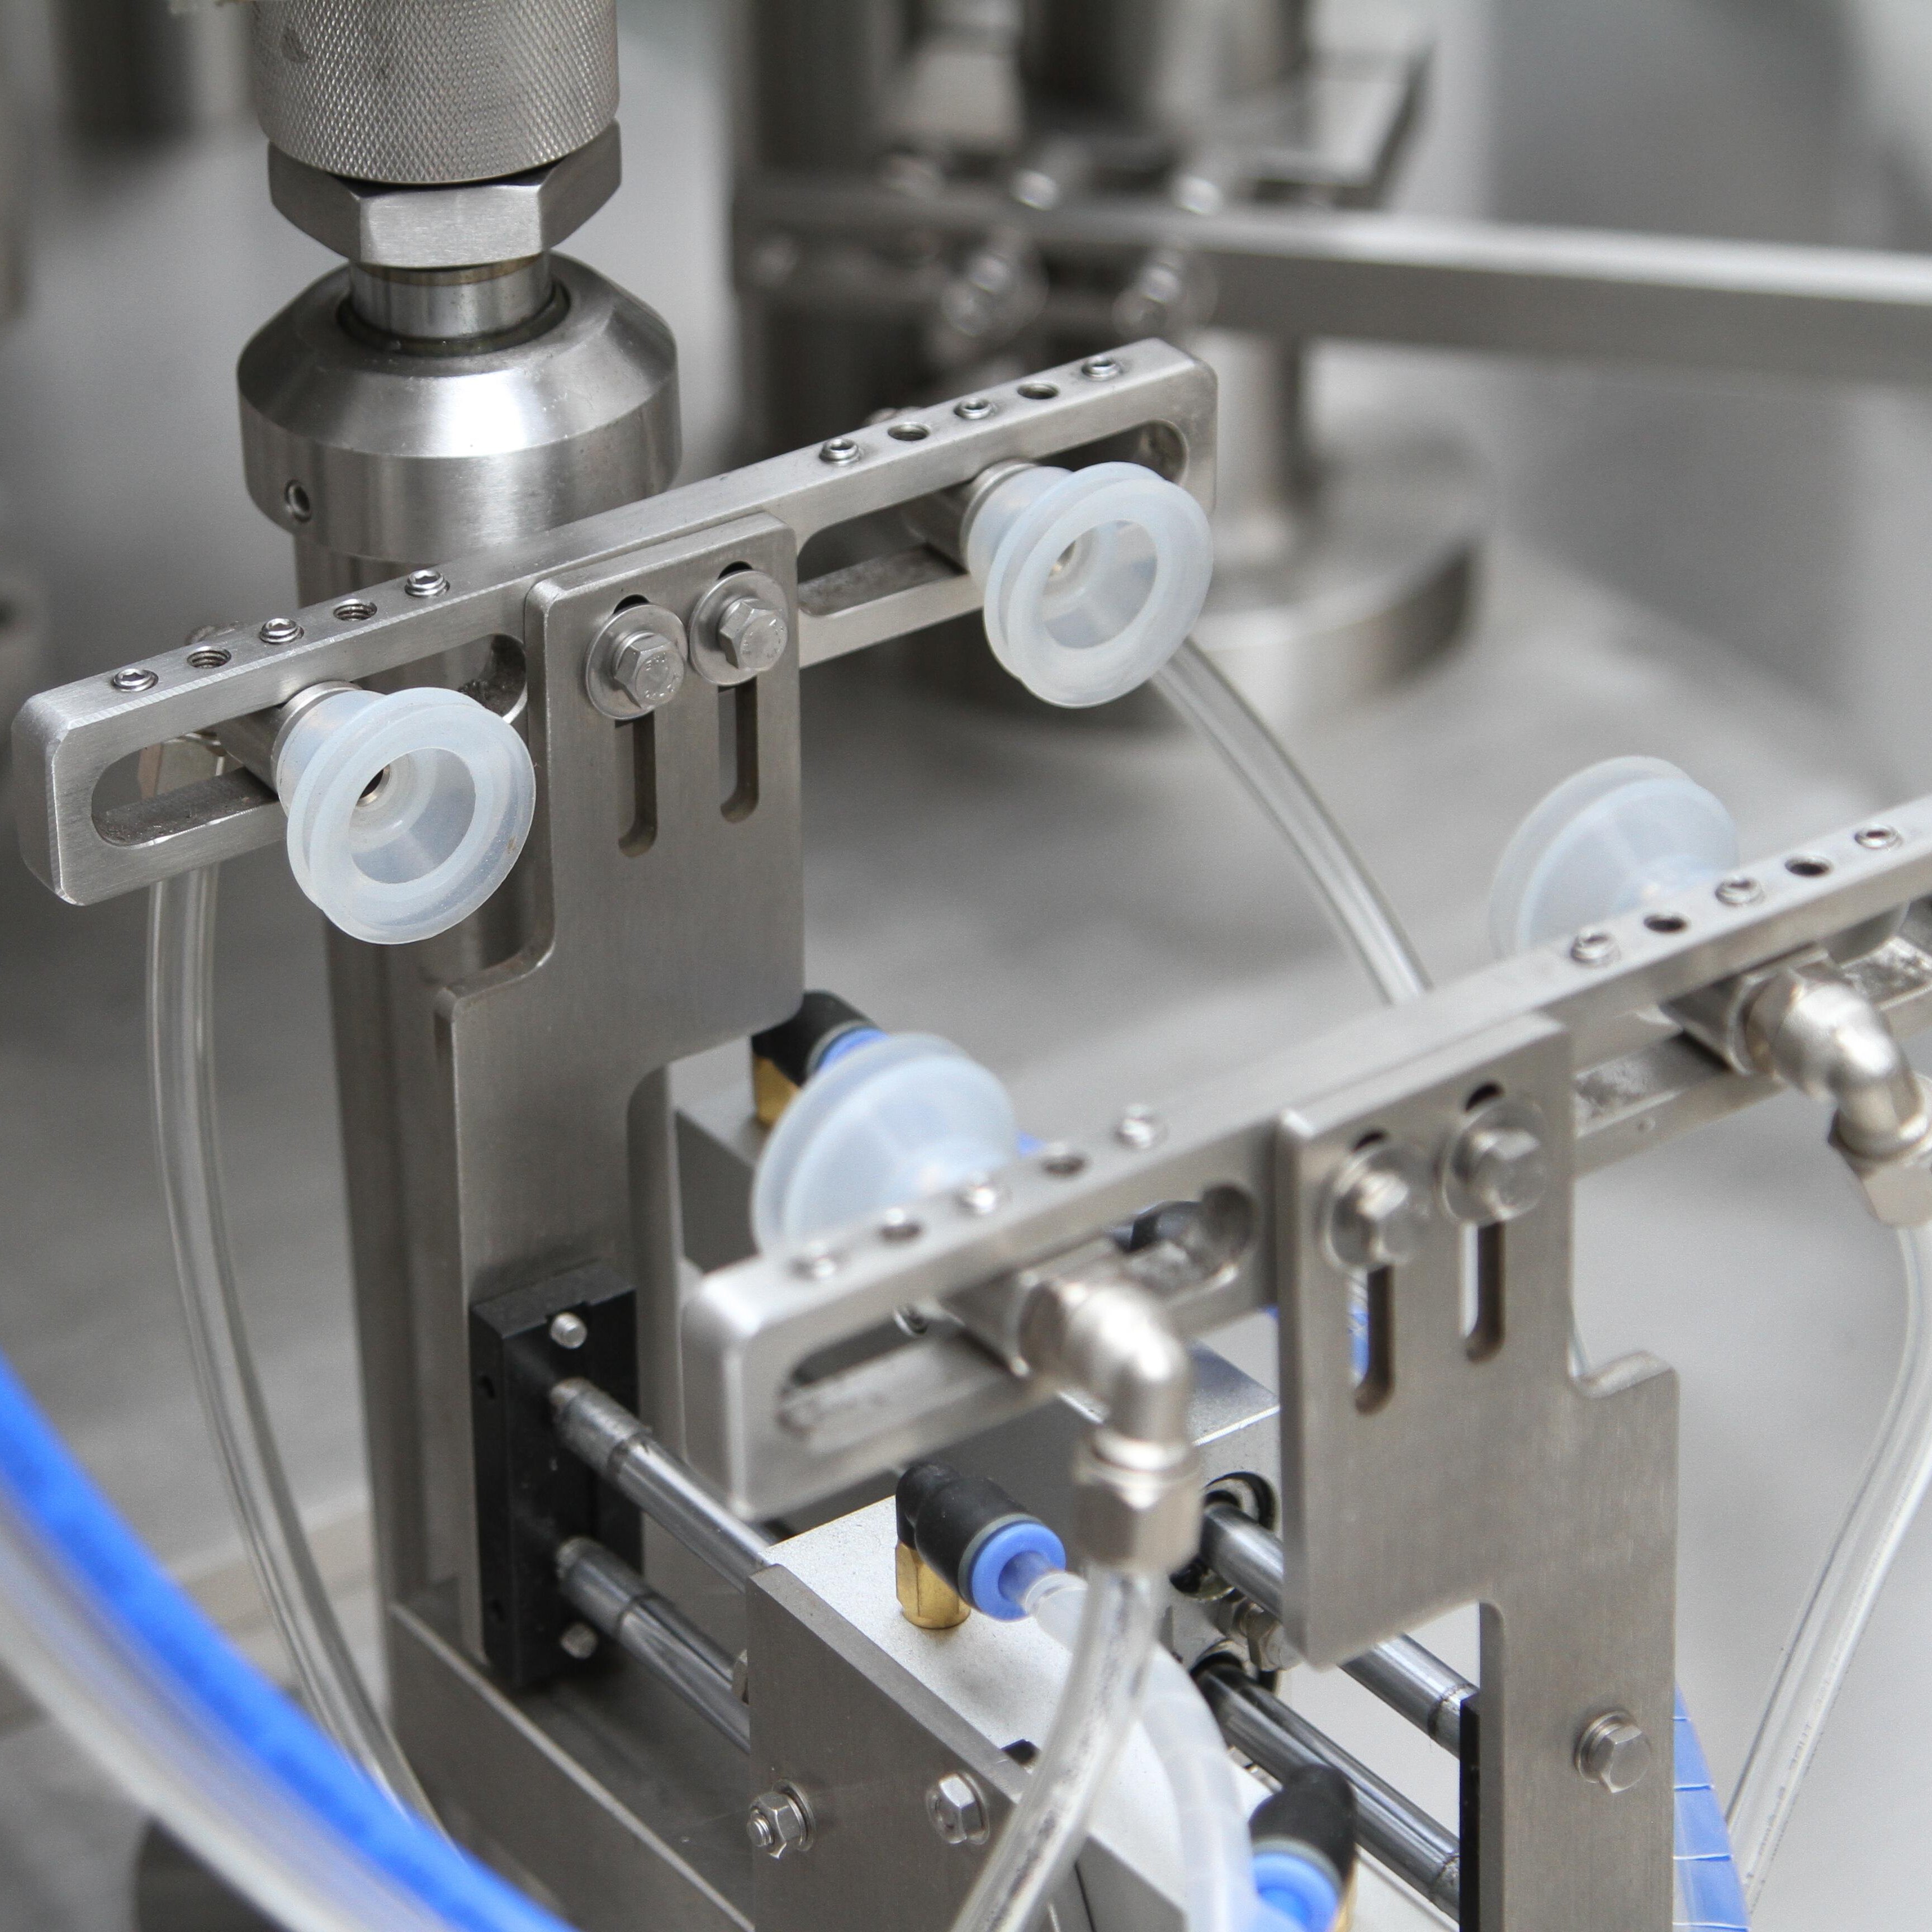
Provoz rotačního zařízení pro vakuumové balení s více SKU přináší jak příležitosti, tak výzvy. Zařízení musí být schopno zpracovat různé rozměry sáčků, hmotnosti produktů, úrovně vakua a parametry těsnění pro každý jednotlivý SKU. Úspěch závisí na systematizaci výměn, dokumentaci nastavení stroje, školení obsluhy a zavedení kontrol kvality, které ověřují výkon pro každou variantu produktu. Tento komplexní průvodce zkoumá praktické strategie pro správu rozmanitosti SKU bez ztráty rychlosti nebo konzistence na vašem rotačním zařízení pro vakuumové balení.
Dobře konfigurovaný rotační vakuumový balicí stroj podporuje přechod mezi SKU díky modulárnímu designu a nastavitelným parametrům. Stroj musí obsahovat vyměnitelné těsnicí lišty, nastavitelné zarážky pro taštičky a variabilní velikost vakuumové komory. Při vyhodnocování rotačního vakuumového balicího stroje pro výrobu více SKU ověřte, zda zařízení umožňuje rychlé mechanické úpravy bez nutnosti podpory specializovaného technika. Moderní konstrukce jsou vybaveny barevně kódovanými nastaveními, nástroji pro rychlou výměnu a digitálním uložením přednastavení, čímž operátorům umožňují přepínat konfigurace během minut místo hodin.
Každý SKU vyžaduje konkrétní nastavení vývěvy a dobu utěsnění na vaší rotační vakuové balicí stroj. Lehčí výrobky vyžadují nižší úroveň vývěvy, aby nedošlo k jejich stlačení, zatímco hustší položky mohou potřebovat silnější sací sílu pro úplné odstranění vzduchu. Začněte tím, že zaznamenáte optimální tlak vývěvy, dobu zadržení a dobu chlazení pro každý SKU. Uložte tato nastavení do řídicího systému rotační vakuové balicí stroje nebo do fyzického deníku, ke kterému mají přístup všichni obsluhovatelé. Tento referenční materiál eliminuje odhadování a zajišťuje konzistenci mezi směnami i mezi jednotlivými výrobními šaržemi.
Systémové protokoly pro přepínání zajišťují snížení doby přepnutí a lidských chyb při výměně SKU na rotačním vakuovém balicím stroji. Vytvořte standardizovanou kontrolní listu, kterou operátoři dodržují při každém přepnutí: vyčistěte těsnicí komoru, nainstalujte správnou šířku zarážky pro sáčky, upravte parametry vakuování, proveďte testovací uzavření vzorového sáčku a ověřte rozměry ještě před zahájením výroby. Rotační vakuový balicí stroj s dobře vyškolenými operátory dokáže dokončit plné přepnutí během pěti až patnácti minut. Zaznamenejte typické doby přepnutí pro každou dvojici SKU, abyste mohli předpovídat výrobní plánování a naplánovat delší výrobní běhy v obdobích mimo špičku.
Uspořádání materiálů a předčasné umístění komponent kolem rotačního stroje pro vakuumové balení eliminuje zpoždění během výměn. Vyhraďte sousední pracovní prostor pro sáčky, štítky a nástroje na nastavení specifické pro každou SKU. Používejte vizuální systémy řízení, například barevné kódování nebo štítky se SKU na tabuli nastavení rotačního stroje pro vakuumové balení. Když operátoři okamžitě najdou správné sáčky a vizuálně ověří nastavení stroje, zrychlí se výměna a sníží se počet chyb. Předčasné umístění také předchází běžnému problému instalace sáčků nesprávné velikosti uprostřed výroby.
Provádění více SKU na rotačním zařízení pro vakuumové balení vyžaduje důkladnou kontrolu kvality v každém přechodovém bodu. Zaveďte vzorkovací protokol, podle kterého se prvních pět až deset sáčků z každého běhu SKU podrobí testování tlaku, ověření pevnosti uzavření a vizuální kontrole. Mnoho výrobců používá burst-testery nebo zařízení pro měření odtrhové pevnosti, aby potvrdilo, že uzavření splňují specifikace, ještě než se plná výroba obnoví. Rotační zařízení pro vakuumové balení vybavené integrovanými senzory kvality poskytuje okamžitou zpětnou vazbu a dokáže automaticky signalizovat odchylku parametrů mimo přijatelné rozmezí, čímž vyvolá zásah operátora ještě před tím, než dojde k hromadění vad.
Konzistentní provoz více SKU na rotačním vakuovém balicím stroji zcela závisí na vyškolených a odpovědných operátorech. Proveďte formální školení, které zahrnuje obsluhu stroje, postupy přepínání mezi SKU, kvalitní standardy a řešení potíží pro každé jednotlivé SKU. Zavedte certifikační programy pro operátory, v rámci nichž musí zaměstnanci prokázat svou odbornou způsobilost ještě před tím, než budou samostatně vést výrobní směny. Rotační vakuový balicí stroj dosahuje optimálních výsledků tehdy, když operátoři rozumí nejen tomu, jak stisknout tlačítka, ale i tomu, proč mají konkrétní parametry význam pro integritu výrobku a spokojenost zákazníků.
Plánujte pořadí výroby tak, aby se celkový čas přestavby na rotačním vakuovém balicím stroji minimalizoval. Seřaďte SKUs tak, aby se podobné velikosti sáčků a rozsahy vakuování zpracovávaly za sebou, čímž se sníží mechanické i parametrické úpravy. Například pokud balíte tři SKUs – lehké svačinky, středně těžké bílkovinné výrobky a husté připravené jídla – zpracovávejte výrobky podobné hustoty bezprostředně za sebou místo náhodného střídání. Tento přístup k plánování zátěže rotačního vakuového balicího stroje může snížit denní čas potřebný na přestavbu o dvacet až čtyřicet procent a tak během celého roku uvolnit významnou výrobní kapacitu.
Určete ekonomicky racionální velikosti šarží pro každý SKU na vašem rotačním vakuovém balicím stroji na základě doby přeřizování, nákladů na nastavení a kolísání poptávky. Kratší šarže zvyšují frekvenci přeřizování, zatímco příliš dlouhé šarže nesou riziko nadměrných zásob a problémů s rotací skladových zásob. Použijte jednoduchou ekonomii: vypočítejte náklady na nastavení za hodinu a vyvážte je proti nákladům na skladování hotových výrobků. Mnoho provozoven zjistí, že běh každého SKU ve šaržích trvajících dvě až čtyři hodiny třikrát až pětkrát týdně optimalizuje využití rotačního vakuového balicího stroje bez vzniku negativního dopadu na zásoby. Velikost šarží upravujte měsíčně na základě prognóz poptávky a skutečných údajů o výkonu výroby.
Když se kvalita těsnění mění při výměně SKU na rotačním vakuovém balicím stroji, systematicky zkontrolujte tři běžné příčiny: nesprávné nastavení vakuu pro nové SKU, zbytkovou vlhkost nebo nečistoty v těsnicí komoře z předchozího běhu nebo mírné nesouososti těsnicího proužku. Vždy důkladně vyčistěte vakuovou komoru mezi jednotlivými SKU a ověřte nastavení stroje proti dokumentovaným referenčním parametrům, než prohlásíte výměnu SKU za dokončenou. Neustálé problémy s kvalitou těsnění na rotačním vakuovém balicím stroji často ukazují spíše na nedostatečnou školení obsluhy nebo nedostatečnou dokumentaci než na poruchu zařízení.
Různé SKUs mohou vyžadovat různé doby cyklu na rotačním vakuovém balicím stroji kvůli velikosti sáčku, hustotě produktu nebo požadavkům na vakuování. Pokud rotační vakuový balicí stroj běží pro nové SKU příliš rychle, výsledkem je neúplné odvzdušnění nebo slabé uzavření. Naopak zbytečně pomalý chod snižuje výkon. Cyklové rychlosti pro každé SKU ověřte empiricky: začněte konzervativně pomalu, postupně zvyšujte rychlost a současně sledujte pevnost uzavření, a tak zjistěte maximální bezpečnou rychlost. Tuto optimální cyklovou rychlost zdokumentujte a operátory naučte rozpoznávat, kdy rotační vakuový balicí stroj vyžaduje úpravu pro konkrétní SKU.
Dobře organizovaná výměna na rotačním vakuovém balicím stroji obvykle trvá pět až patnáct minut, v závislosti na mechanických nastaveních a připravenosti vašeho zařízení. Zkušení obsluhovatelé s předem připravenými materiály a jasnou dokumentací dokončí rychlé přepínání za méně než deset minut. Špatně organizovaná zařízení mohou zažít přepínání trvající třicet minut až jednu hodinu, což výrazně ovlivní denní výrobní výkon. Investujte do školení obsluhovatelů a organizace materiálů, abyste udrželi přepínání na rotačním vakuovém balicím stroji efektivní.
Nastavení sacího tlaku na rotačním vakuovém balicím stroji závisí na hustotě a křehkosti produktu. Křehké položky, jako jsou pečivo, obvykle vyžadují tlak 40 až 60 kPa, zatímco hustší proteiny mohou vyžadovat tlak 80 až 95 kPa. Vždy ověřte a dokumentujte optimální nastavení pomocí zkušebních běhů a poté uložte tyto parametry do řídicího systému rotačního vakuového balicího stroje nebo do referenční příručky. Před zahájením plné výroby se poraďte se svým dodavatelem zařízení a týmem pro kvalitu produktu, abyste stanovili základní nastavení pro každou položku SKU.
Většina rotačních vakuových balicích strojů umožňuje střední rozsah změny velikosti sáčků pomocí nastavitelných zarážek a vodítek. Extrémní rozdíly – například současný běh malých sachetů a velkých rodinných sáčků – však mohou vyžadovat významnou mechanickou přestavbu nebo druhý specializovaný stroj. Zkontrolujte technické údaje vašeho rotačního vakuového balicího stroje, abyste zjistili maximální podporovaný rozsah velikostí. Skupinování podobných velikostí sáčků a jejich zpracování v produkčních dávkách je praktičtější než časté extrémní přepínání velikostí na jednom rotačním vakuovém balicím stroji.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

