 EN
Bagaimana Mengurangkan Sisa Filem dengan Mesin Pembungkus Beg Siap Pakai?
2026/09/20
Mesin Pembungkus Beg Siap Pakai: Kurangkan Sisa Filem, Potong Jumlah Kos Milikan (TCO) & Capai ROI Lebih Pantas

2026/10/05
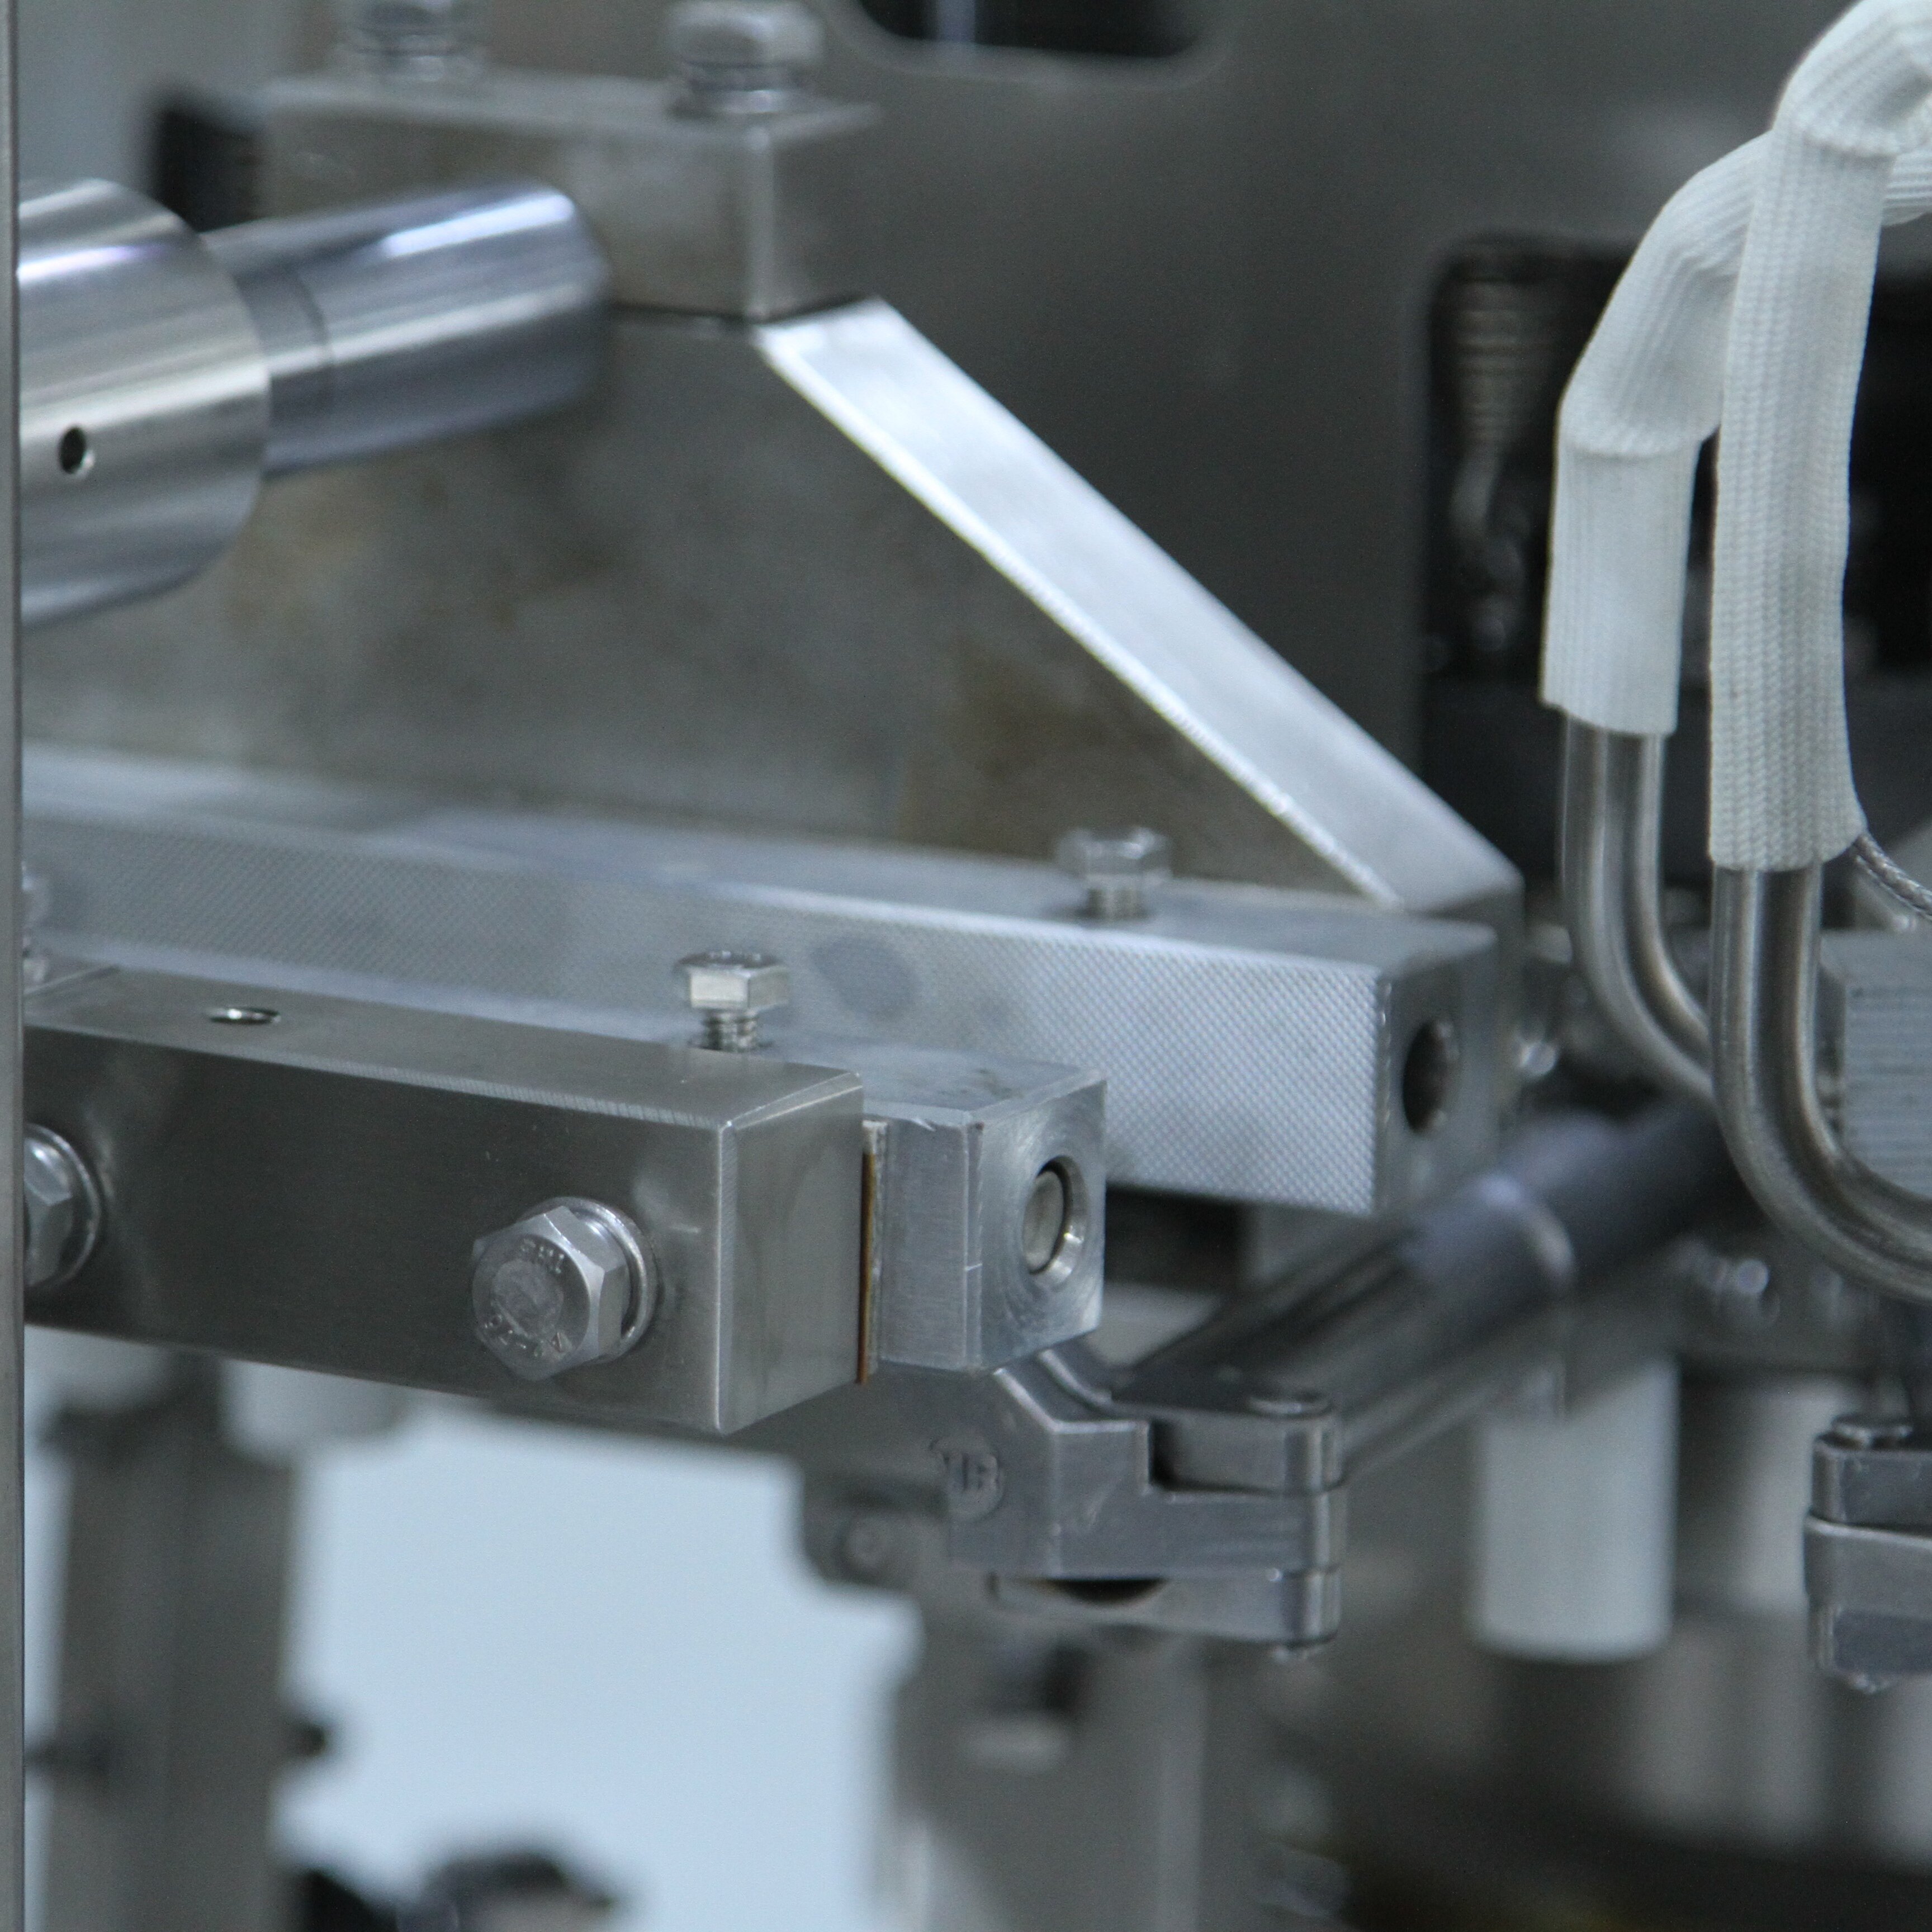
Alam pengeluaran moden menuntut kelenturan dan kecekapan. Menjalankan pelbagai SKU pada satu mesin pembungkusan vakum berputar memerlukan perancangan strategik, penyesuaian peralatan yang betul, dan amalan operasi yang teratur. Mesin pembungkusan vakum berputar merupakan pelaburan modal yang besar, dan memaksimumkan penggunaannya merentas pelbagai jenis produk secara langsung memberi kesan kepada keuntungan dan ketangkasan pasaran. Memahami cara berpindah antara SKU secara lancar sambil mengekalkan integriti pengedapan dan kelajuan pengeluaran adalah penting bagi pakej dalam pemprosesan makanan, farmaseutikal, dan aplikasi industri.
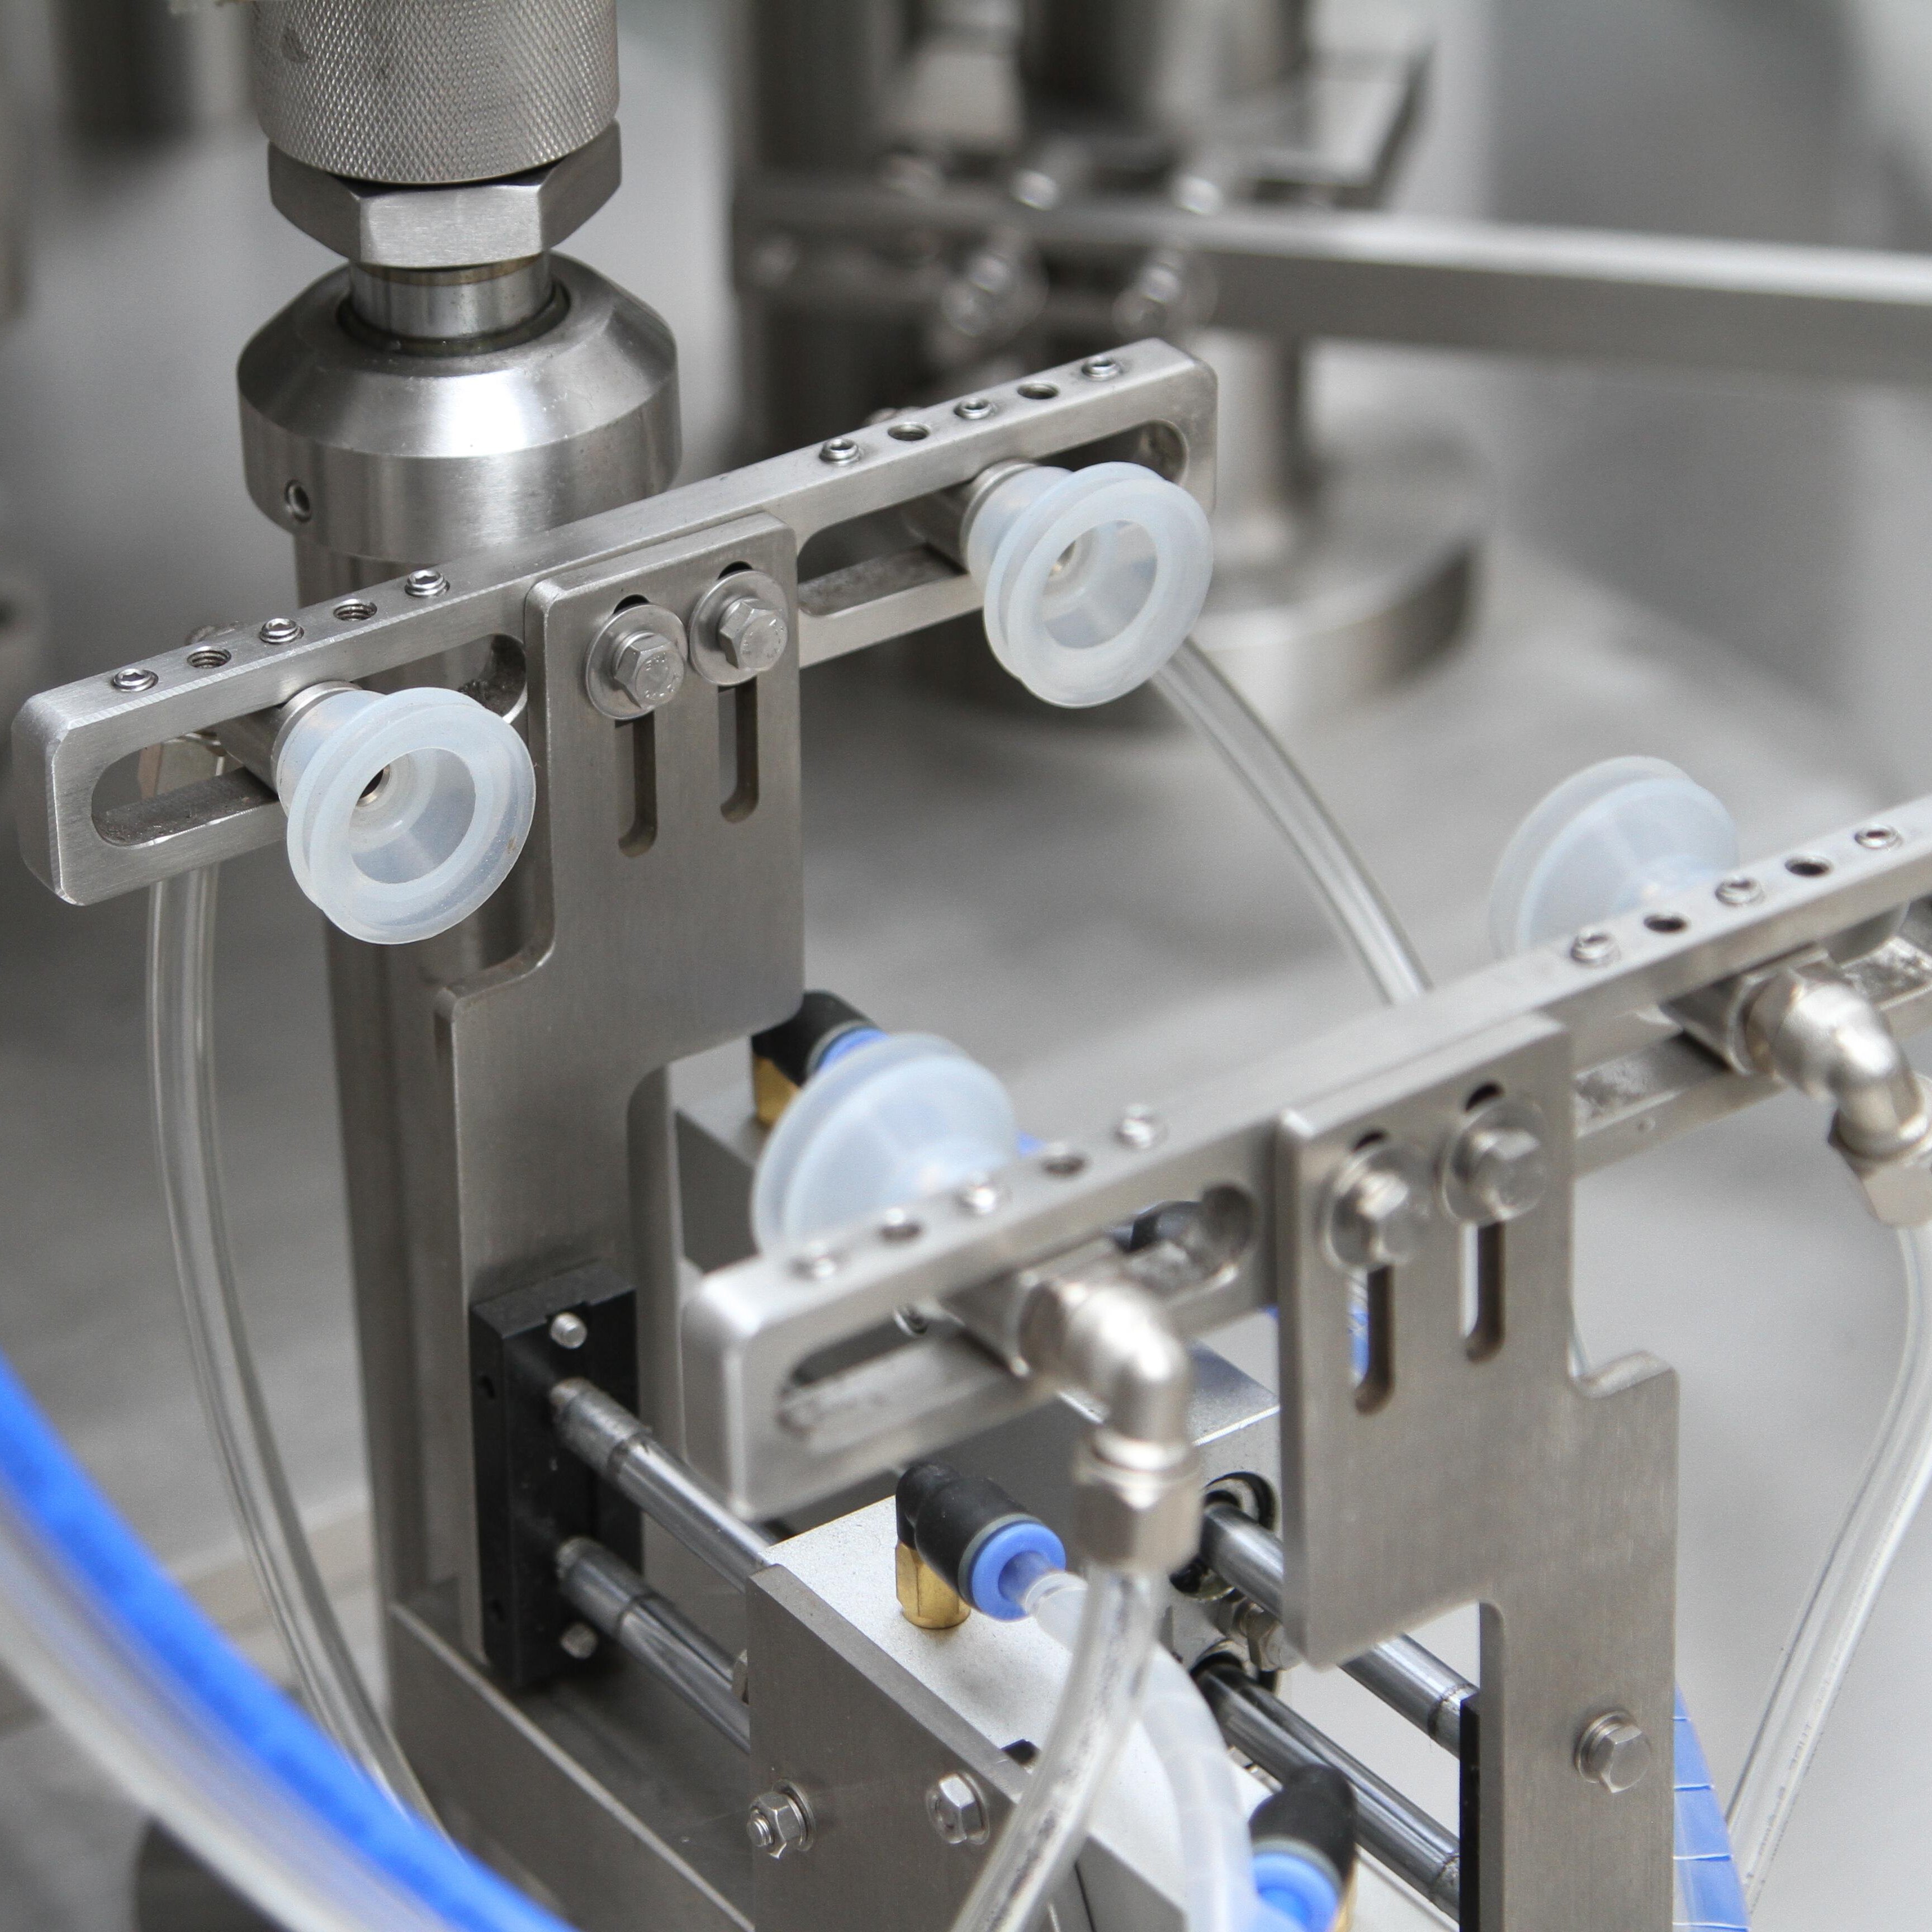
Mengendalikan mesin pengepakan vakum berputar dengan pelbagai SKU membawa kedua-dua peluang dan cabaran. Mesin tersebut mesti mampu menyesuaikan diri dengan dimensi beg yang berbeza, berat produk, tahap vakum, dan parameter pengedap bagi setiap SKU. Kejayaan bergantung kepada pensisteman proses pertukaran, pendokumentasian tetapan mesin, latihan operator, serta pelaksanaan kawalan kualiti yang mengesahkan prestasi bagi setiap variasi produk. Panduan komprehensif ini meneroka strategi praktikal untuk menguruskan kepelbagaian SKU tanpa mengorbankan kelajuan atau konsistensi pada mesin pengepakan vakum berputar anda.
Mesin pengemas vakum berputar yang dikonfigurasikan dengan baik menyokong peralihan SKU melalui rekabentuk modular dan parameter yang boleh laras. Mesin ini mesti mempunyai bar pengedap yang boleh ditukar-tukar, penghenti beg yang boleh laras, serta saiz ruang vakum yang boleh diubahsuai. Apabila menilai mesin pengemas vakum berputar untuk pengeluaran pelbagai SKU, pastikan peralatan tersebut membenarkan penyesuaian mekanikal yang pantas tanpa memerlukan sokongan teknisi eksklusif. Rekabentuk moden menampilkan tetapan berwarna, alat tukar-cepat, dan penyimpanan pratetap digital, membolehkan operator menukar konfigurasi dalam beberapa minit, bukan jam.
Setiap SKU memerlukan tetapan vakum dan masa pengedap khusus pada mesin pengepakan vakum berputar anda. Produk yang lebih ringan memerlukan tahap vakum yang lebih rendah untuk mengelakkan kerosakan akibat remasan, manakala barang yang padat mungkin memerlukan hisapan yang lebih kuat bagi mengekstrak udara sepenuhnya. Mulakan dengan merekod tekanan vakum optimum, masa tahan (dwell time), dan tempoh penyejukan bagi setiap SKU. Simpan tetapan ini dalam sistem kawalan mesin pengepakan vakum berputar atau dalam buku log fizikal yang boleh diakses oleh semua operator. Rujukan ini mengelakkan tekaan dan memastikan keseragaman merentasi semua shift dan kelompok pengeluaran.
Protokol peralihan sistematik mengurangkan masa peralihan dan ralat manusia apabila menukar SKU pada mesin pembungkus vakum berputar. Hasilkan senarai semak piawai yang mesti diikuti oleh operator untuk setiap peralihan: bersihkan ruang pengedap, pasang lebar penghenti beg yang betul, laraskan parameter vakum, uji-edarkan satu sampel beg, dan sahkan dimensi sebelum pengeluaran bermula. Mesin pembungkus vakum berputar dengan operator yang terlatih boleh menyelesaikan keseluruhan peralihan dalam masa lima hingga lima belas minit. Dokumenkan tempoh peralihan lazim bagi setiap pasangan SKU untuk meramal perancangan pengeluaran dan menjadualkan jangka masa pengeluaran yang lebih panjang semasa tempoh luar puncak.
Mengatur bahan dan menyediakan komponen terlebih dahulu di sekitar mesin pengemas vakum putar menghilangkan kelambatan semasa pertukaran. Sediakan ruang kerja bersebelahan khusus untuk beg, bahan pelabelan, dan alat pelarasan yang spesifik kepada setiap SKU. Gunakan sistem pengurusan visual seperti kod warna atau label SKU pada carta tetapan mesin pengemas vakum putar. Apabila operator boleh serta-merta menemui beg yang betul dan mengesahkan tetapan mesin secara visual, kelajuan pertukaran meningkat dan ralat berkurangan. Penyediaan terlebih dahulu juga mengelakkan masalah biasa iaitu pemasangan beg bersaiz salah semasa pengeluaran.
Menjalankan pelbagai SKU pada mesin pembungkusan vakum berputar memerlukan pengesahan kualiti yang teliti di setiap titik peralihan. Laksanakan protokol pensampelan di mana lima hingga sepuluh beg pertama daripada setiap jujukan SKU menjalani ujian tekanan, pengesahan kekuatan kelos, dan pemeriksaan visual. Ramai pengilang menggunakan alat pengujian letupan atau alat kekuatan tarikan untuk mengesahkan bahawa kelos memenuhi spesifikasi sebelum pengeluaran penuh dilanjutkan semula. Mesin pembungkusan vakum berputar yang dilengkapi sensor kualiti terpadu memberikan maklum balas masa nyata dan boleh secara automatik menandakan apabila parameter menyimpang di luar julat yang diterima, seterusnya mencetuskan campur tangan operator sebelum cacat bertambah.
Operasi multi-SKU yang konsisten pada mesin pengepakan vakum berputar bergantung sepenuhnya pada operator yang terlatih dan bertanggung jawab. Jalankan latihan formal yang mencakup pengoperasian mesin, prosedur pergantian SKU, piawaian kualiti, dan penyelesaian masalah bagi setiap SKU. Bentuk program pensijilan operator di mana pekerja menunjukkan kemahiran sebelum menjalankan shift pengeluaran tanpa pengawasan. Mesin pengepakan vakum berputar menghasilkan keputusan terbaik apabila operator memahami bukan sahaja cara menekan butang, tetapi juga mengapa parameter tertentu penting bagi integriti produk dan kepuasan pelanggan.
Rancang urutan pengeluaran anda untuk meminimumkan jumlah masa pertukaran pada mesin pembungkusan vakum berputar. Susun SKU supaya saiz beg dan julat vakum yang serupa dijalankan secara berturut-turut, seterusnya mengurangkan pelarasan mekanikal dan parameter. Sebagai contoh, jika anda membungkus tiga SKU—makanan ringan ringan, protein sederhana, dan hidangan siap padat—jalankan produk dengan ketumpatan yang serupa secara berturut-turut, bukan secara rawak berselang-seli. Pendekatan ini dalam menyusun beban kerja mesin pembungkusan vakum berputar anda boleh mengurangkan jam pertukaran harian sebanyak dua puluh hingga empat puluh peratus, seterusnya memulihkan kapasiti pengeluaran yang signifikan sepanjang tahun.
Tentukan saiz kelompok yang rasional dari segi ekonomi untuk setiap SKU pada mesin pembungkus vakum putar anda berdasarkan masa penukaran, kos persediaan, dan ketidakstabilan permintaan. Kelompok yang lebih pendek meningkatkan kekerapan penukaran, manakala kelompok yang terlalu panjang menimbulkan risiko inventori berlebihan dan masalah pemutaran stok. Gunakan prinsip ekonomi asas: kira kos persediaan sejam dan seimbangkan dengan kos penyimpanan bagi barang siap. Ramai kemudahan mendapati bahawa menjalankan setiap SKU dalam kelompok dua hingga empat jam, tiga hingga lima kali seminggu, mengoptimumkan penggunaan mesin pembungkus vakum putar tanpa menyebabkan beban inventori. Laraskan saiz kelompok setiap bulan berdasarkan ramalan permintaan dan data prestasi pengeluaran sebenar.
Apabila kualiti pengedap berbeza-beza semasa pertukaran SKU pada mesin pengepakan vakum putar, periksa secara sistematik tiga punca biasa: tetapan vakum yang tidak betul untuk SKU baharu, sisa lembapan atau habuk dalam ruang pengedap daripada kelompok sebelumnya, atau sedikit ketidakselarasan bar pengedap. Sentiasa bersihkan ruang vakum secara menyeluruh antara setiap SKU dan sahkan tetapan mesin terhadap parameter rujukan yang didokumentasikan sebelum mengisytiharkan pertukaran SKU selesai. Mesin pengepakan vakum putar dengan ketekalan pengedap yang lemah sering menunjukkan latihan operator yang tidak mencukupi atau dokumentasi yang tidak memadai, bukan kegagalan peralatan.
SKU yang berbeza mungkin memerlukan masa kitaran yang berbeza pada mesin pembungkus vakum putar disebabkan oleh saiz beg, ketumpatan produk, atau keperluan vakum. Jika mesin pembungkus vakum putar anda beroperasi terlalu laju untuk SKU baharu, ekstraksi vakum yang tidak lengkap atau kelongsong yang lemah akan berlaku. Sebaliknya, operasi yang terlalu perlahan secara tidak perlu akan mengurangkan kadar pengeluaran. Uji kelajuan kitaran bagi setiap SKU secara empirikal: mulakan dengan kelajuan yang konservatif dan perlahan, tingkatkan kelajuan secara beransur-ansur sambil memantau kekuatan kelongsong, dan tentukan kelajuan kitaran maksimum yang selamat. Dokumen kelajuan kitaran optimum ini dan latih operator untuk mengenali apabila mesin pembungkus vakum putar memerlukan penyesuaian bagi SKU tertentu.
Pertukaran yang teratur pada mesin pembungkus vakum putar biasanya memerlukan lima hingga lima belas minit, bergantung kepada pelarasan mekanikal dan tahap persiapan kemudahan anda. Operator berpengalaman dengan bahan yang telah disediakan terlebih dahulu dan dokumentasi yang jelas dapat menyelesaikan pertukaran pantas dalam masa kurang daripada sepuluh minit. Kemudahan yang tidak teratur mungkin mengalami pertukaran selama tiga puluh minit hingga satu jam, yang memberi kesan besar terhadap hasil harian. Laburkan dalam latihan operator dan pengaturan bahan untuk mengekalkan kecekapan pertukaran mesin pembungkus vakum putar anda.
Tetapan tekanan vakum pada mesin pengepakan vakum putar bergantung kepada ketumpatan dan kerapuhan produk. Barang-barang halus seperti makanan bersantan biasanya memerlukan empat puluh hingga enam puluh kPa, manakala protein yang tumpat mungkin memerlukan lapan puluh hingga sembilan puluh lima kPa. Sentiasa uji dan rekodkan tetapan optimum melalui ujian percubaan, kemudian simpan parameter ini dalam sistem kawalan mesin pengepakan vakum putar anda atau panduan rujukan. Rujuk pembekal peralatan anda dan pasukan kualiti produk untuk menetapkan tetapan asas bagi setiap SKU sebelum pengeluaran penuh.
Kebanyakan mesin pengemas vakum putar mampu menampung variasi saiz beg yang sederhana melalui penghenti boleh laras dan rel pemandu. Namun, perbezaan yang ketara—seperti menjalankan kedua-dua pek kecil dan beg bersaiz keluarga besar—mungkin memerlukan penyesuaian mekanikal yang ketara atau mesin khusus kedua. Semak spesifikasi mesin pengemas vakum putar anda untuk julat saiz maksimum yang disokong. Mengumpulkan saiz beg yang serupa dan menghasilkannya dalam kelompok pengeluaran adalah lebih praktikal berbanding menukar saiz secara kerap dan ekstrem pada satu mesin pengemas vakum putar.

2026/09/20
Mesin Pembungkus Beg Siap Pakai: Kurangkan Sisa Filem, Potong Jumlah Kos Milikan (TCO) & Capai ROI Lebih Pantas

2026/09/20
Kurangkan Masa Peralihan Mesin Pembungkus Beg Pra-dibuat Sebanyak 40% dengan Amalan Terbaik yang Telah Dibuktikan

2026/09/20
Mesin Pembungkus Beg Pra-dibuat: Tingkatkan Keluaran, Kurangkan Sisa dan Tingkatkan ROI

2026/09/20
Mesin Pembungkus Beg Pra-dibuat Jenis Putar vs Linear: Perbandingan Kelajuan, ROI dan Skalabiliti

2026/09/20
Mesin Pembungkus Beg Pra-dibuat: Tingkatkan Keluaran, Kurangkan Kos Buruh dan Tingkatkan Keteguhan Segel

2026/09/21
Panduan Mesin Beg Siap Pakai: Jenis Beg, Bahan & Pengisian

