 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/05
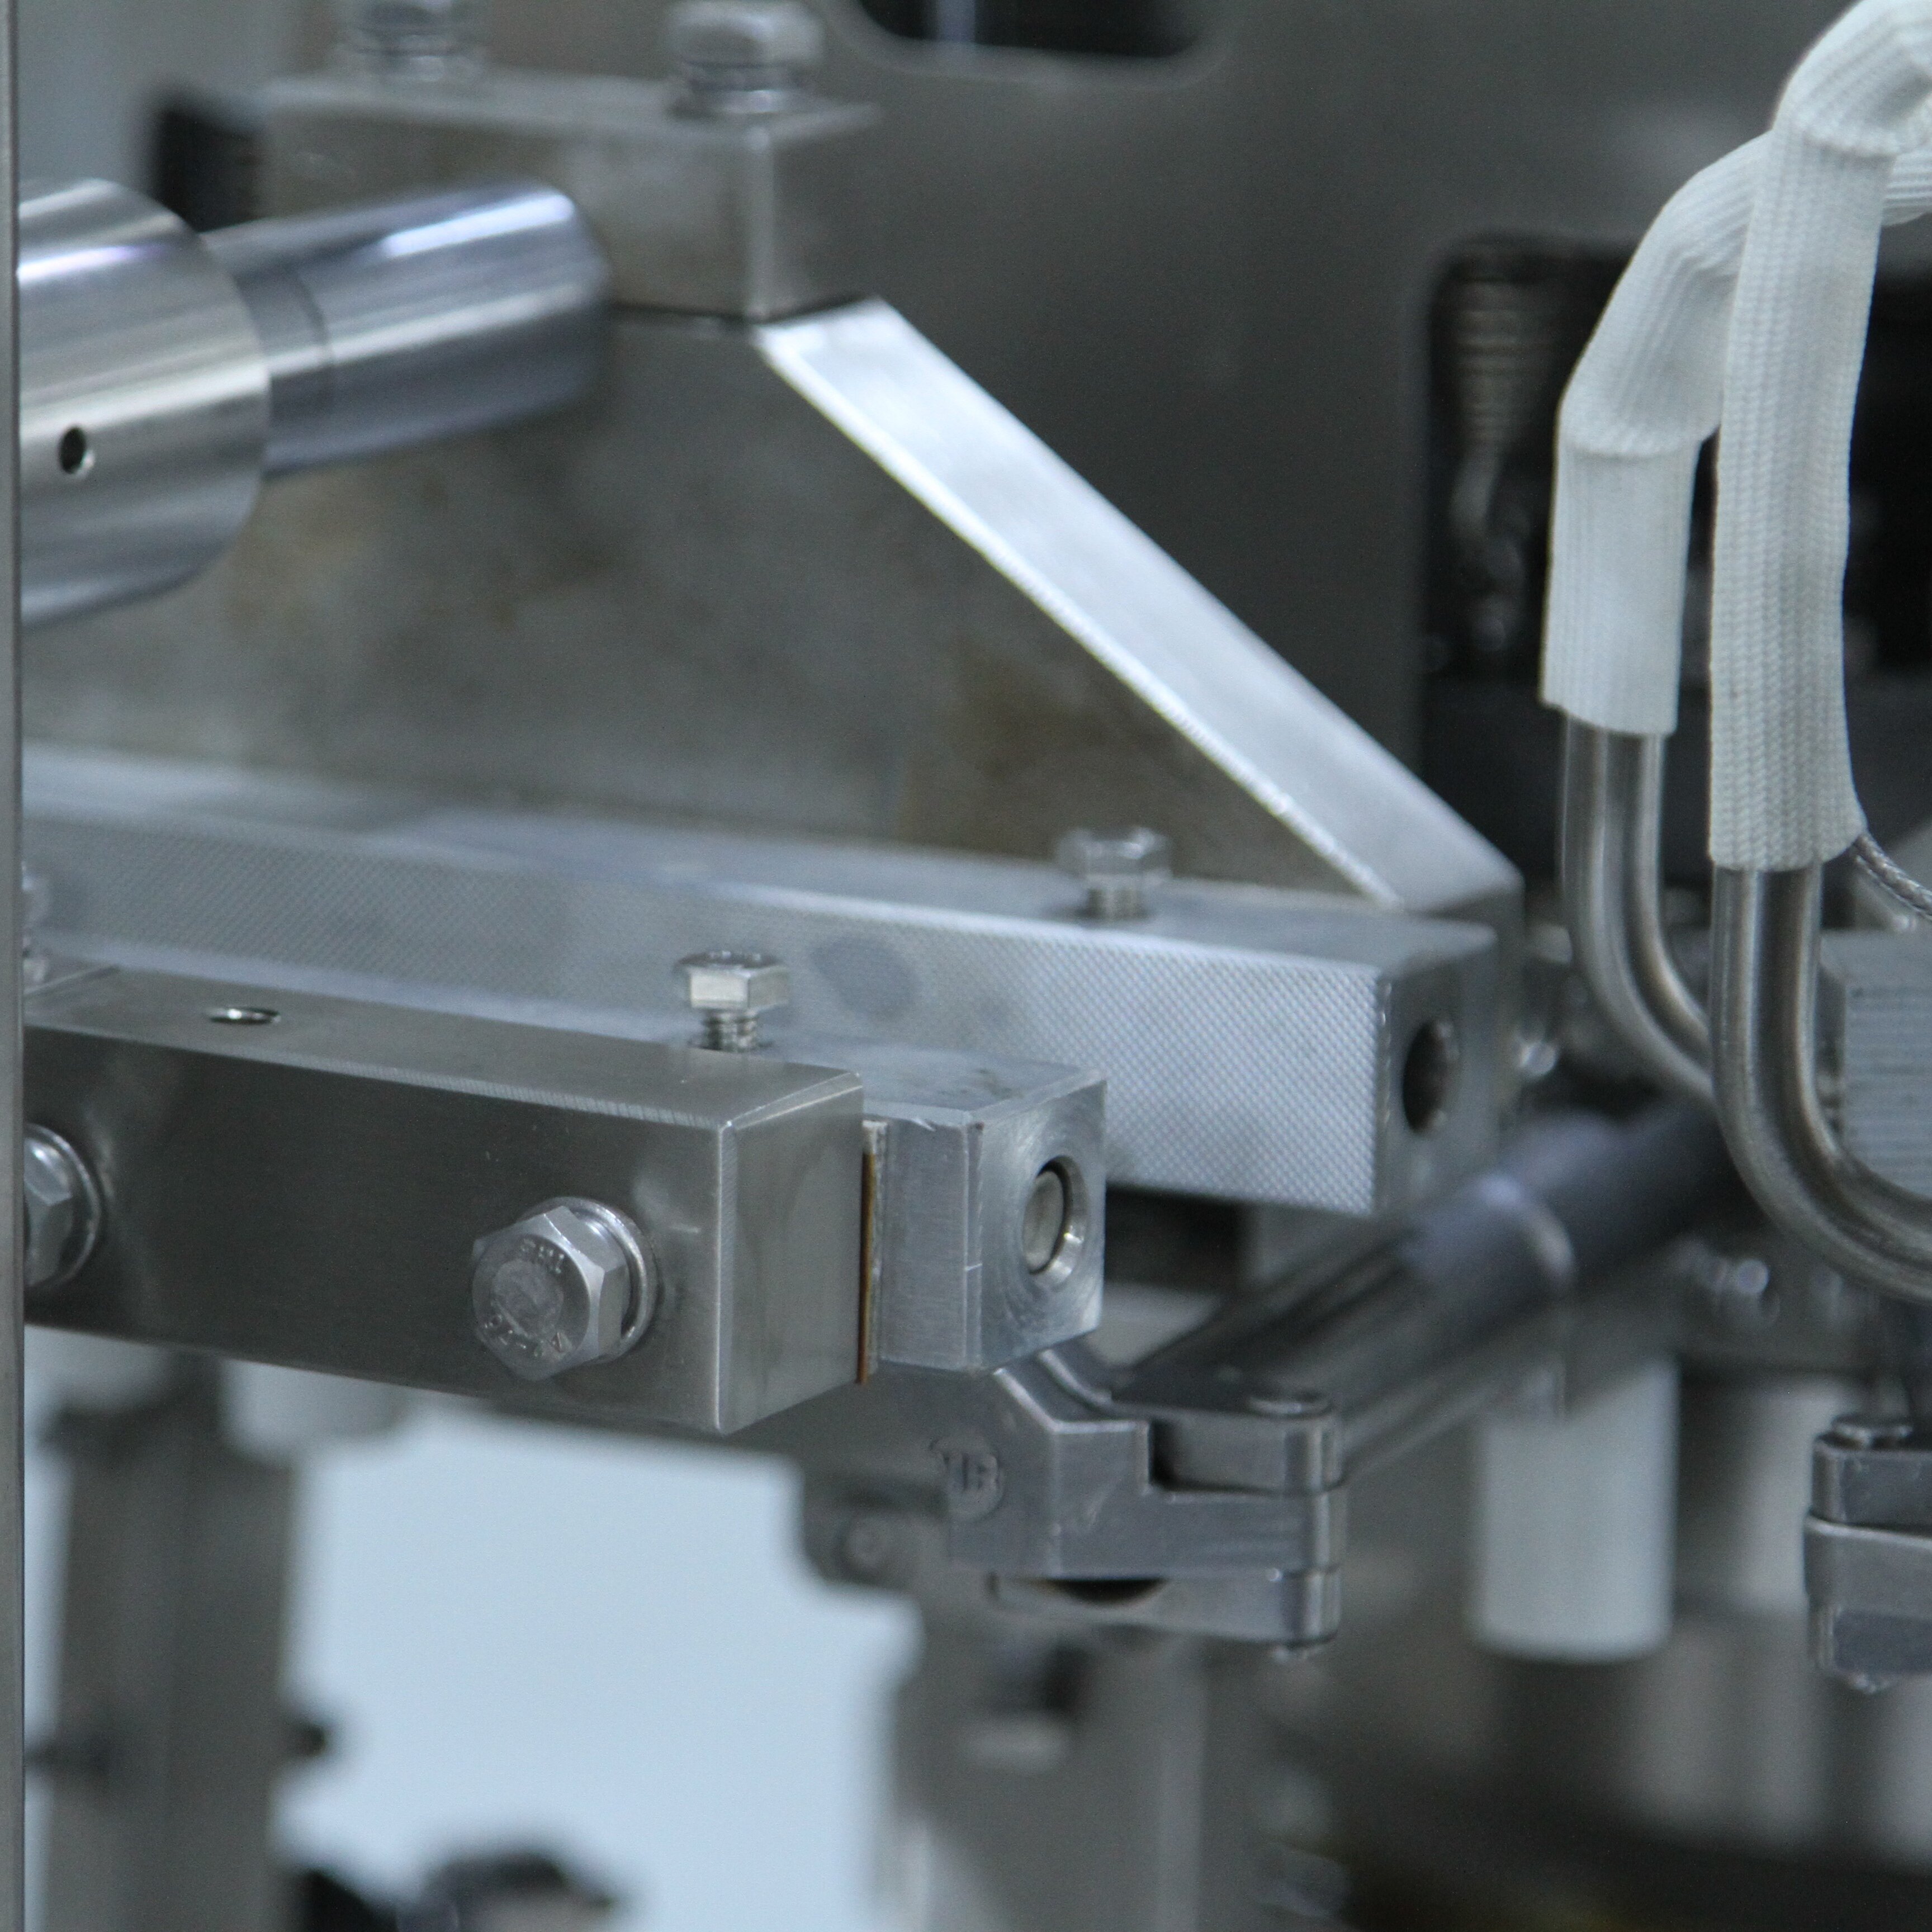
Nykyiset valmistusympäristöt vaativat joustavuutta ja tehokkuutta. Useiden SKU:jen käyttäminen yhdellä pyörivä tyhjiöpakkauskone pyörivällä tyhjiöpakkauskoneella edellyttää strategista suunnittelua, oikeaa laitteiston asennusta ja kurinalaisia toimintakäytäntöjä. Pyörivä tyhjiöpakkauskone edustaa merkittävää pääomasijoitusta, ja sen hyödyntämisen maksimoiminen eri tuotetyypeillä vaikuttaa suoraan kannattavuuteen ja markkinoiden vastaavuuteen. SKU:jen välisen siirtymisen sujuvan hallinnan ymmärtäminen säilyttäen samalla sinetöinnin tiukkuus ja tuotantonopeus on välttämätöntä pakkaajille, jotka työskentelevät elintarviketeollisuudessa, lääketeollisuudessa ja teollisuussovelluksissa.
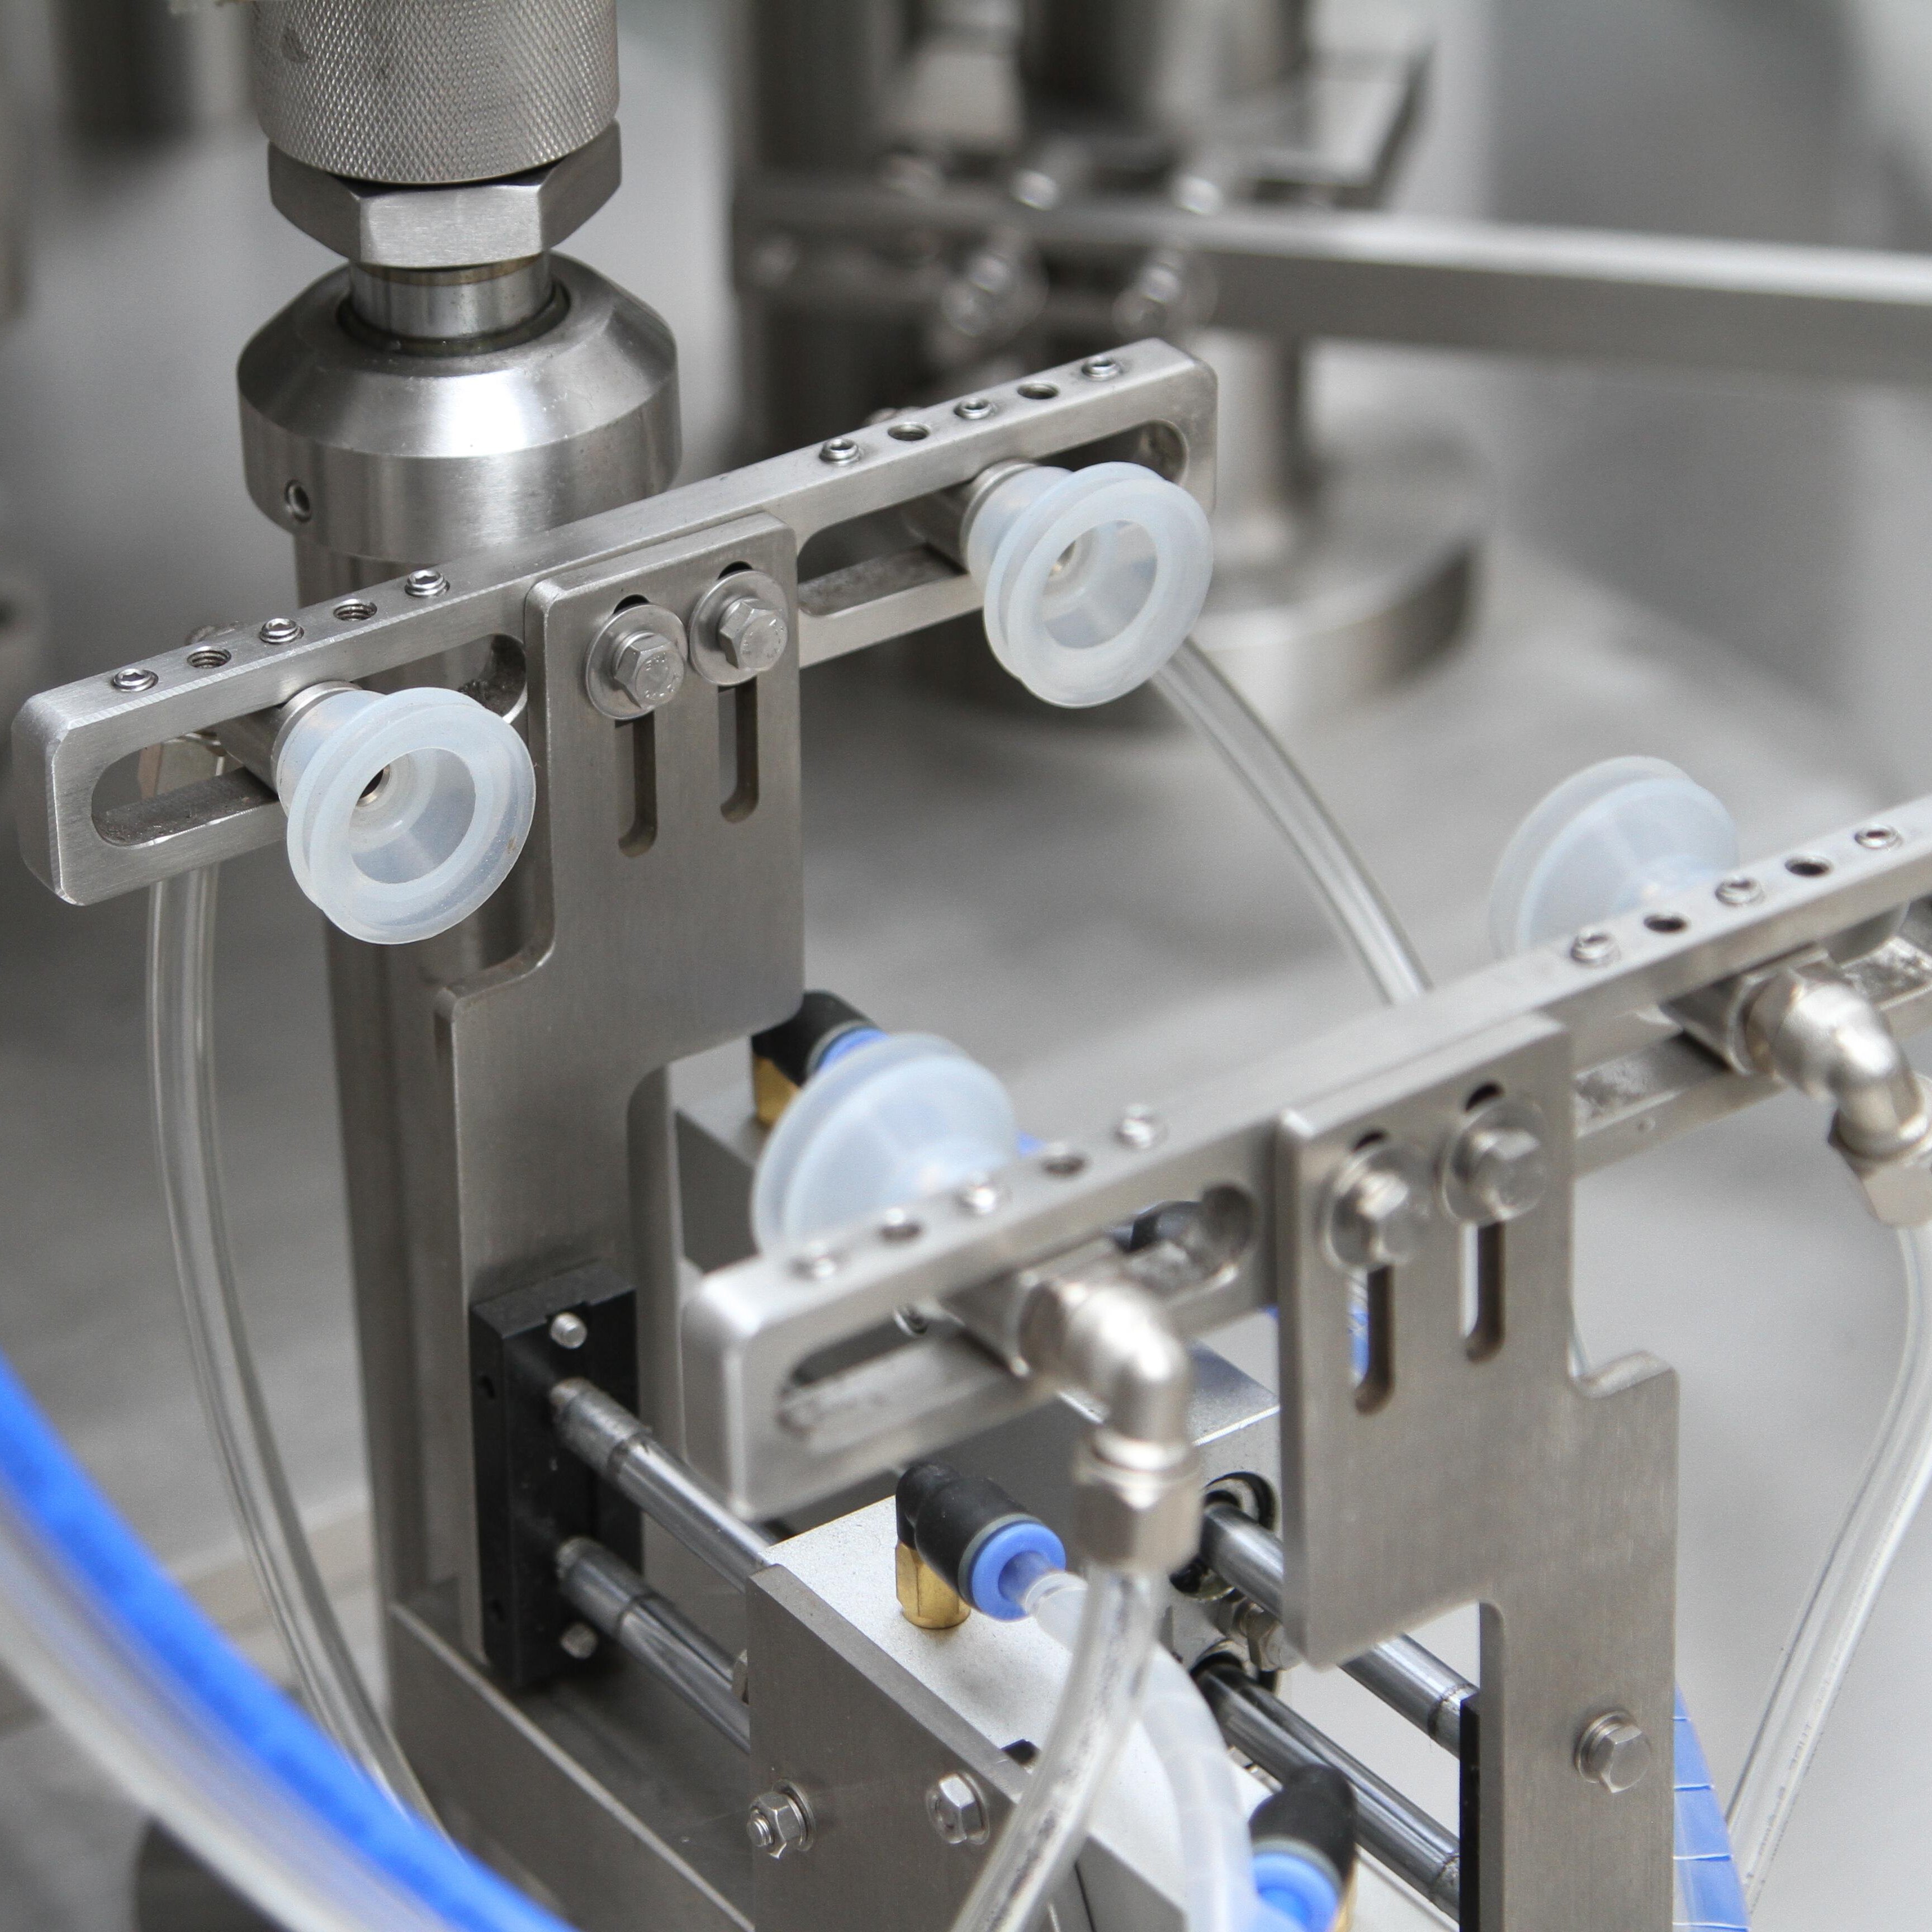
Pyörivän tyhjiöpakkauskoneen käyttö useiden SKU:iden kanssa tarjoaa sekä mahdollisuuksia että haasteita. Koneen on pystyttävä sopeutumaan eri pussien mittoihin, tuotteiden painoihin, tyhjiötasoihin ja sulkuasetuksiin jokaisen SKU:n kohdalla. Onnistuminen riippuu siitä, kuinka hyvin vaihtoja systematisoidaan, koneen asetukset dokumentoidaan, käyttäjät koulutetaan ja laadunvalvontatoimet otetaan käyttöön, jotta jokaisen tuoteversion suorituskyky voidaan varmistaa. Tämä kattava opas käsittelee käytännöllisiä strategioita SKU-monimuotoisuuden hallintaan ilman, että pyörivän tyhjiöpakkauskoneen nopeutta tai tasalaatuisuutta heikennetään.
Hyvin konfiguroitu pyörivä tyhjiöpakkauskone tukee SKU-vaihtoja modulaarisella suunnittelulla ja säädettävillä parametreillä. Koneen on sisällettävä vaihdettavia tiivistyspalkkeja, säädettäviä pussien pysäytyskohtia ja muuttuvakokoisia tyhjiökammioiden mittoja. Kun arvioit pyörivää tyhjiöpakkauskonetta moni-SKU-tuotantoon, varmista, että laitteisto mahdollistaa nopeat mekaaniset säädöt ilman erityistä teknikkoapua. Nykyaikaiset mallit sisältävät värikoodattuja asetuksia, nopeasti vaihdettavia työkaluja ja digitaalisia esiasetuksia, mikä mahdollistaa käyttäjien vaihtaa konfiguraatioita minuutteissa eikä tunteissa.
Jokainen SKU vaatii erityisiä tyhjiöasetuksia ja tiukkumisaikoja pyörivässä tyhjiöpakkauskoneessasi. Keveät tuotteet vaativat alhaisempaa tyhjiötasoa, jotta niitä ei murskata, kun taas tiukat tuotteet voivat vaatia voimakkaampaa imua täydelliseen ilmanpoistoon. Aloita dokumentoimalla jokaisen SKU:n optimaaliset tyhjiöpaine, lepöaika ja jäähdytysaika. Tallenna nämä asetukset pyörivän tyhjiöpakkauskoneen ohjausjärjestelmään tai fyysiseen lokikirjaan, johon kaikki käyttäjät voivat päästä. Tämä viite estää arvaamista ja varmistaa yhtenäisyyden vuorojen ja tuotanteriippujen välillä.
Järjestelmälliset vaihtoprotokollat vähentävät siirtymäaikaa ja ihmisen tekemiä virheitä SKU:jen vaihtamisessa pyörivässä tyhjiöpakkauskoneessa. Laadi standardoitu tarkistuslista, jota käyttäjät noudattavat jokaisessa vaihdossa: puhdista tiivistyskammio, asenna oikean leveyksinen pussin pysäytyslaite, säädä tyhjiöparametrit, testaa näyttepussin tiivistys ja tarkista mitat ennen tuotannon aloittamista. Hyvin koulutettujen käyttäjien kanssa pyörivä tyhjiöpakkauskone voi suorittaa täyden vaihdon viidessä–viidentoista minuutissa. Dokumentoi tyypilliset vaihtoajat jokaiselle SKU-parille tuotannon suunnittelun ennustamiseksi ja pidempien tuotantokierrosten aikatauluttamiseksi hiljaisina aikoina.
Materiaalien järjestäminen ja komponenttien esiasennus pyörivän tyhjiöpakkauskoneen ympärille poistaa viiveet vaihto-ohjelmissa. Varataan viereinen työtila pussien, merkintätarvikkeiden ja tuotekoodikohtaisten säätötyökalujen käyttöä varten. Käytetään visuaalisia hallintajärjestelmiä, kuten värikoodausta tai tuotekoodietikettejä pyörivän tyhjiöpakkauskoneen asetustaulukossa. Kun käyttäjät voivat heti löytää oikeat pussit ja tarkistaa koneen asetukset visuaalisesti, vaihto-ohjelmien nopeus paranee ja virheet vähenevät. Esiasennus estää myös yleisen ongelman, jossa väärän kokoinen pussi asennetaan tuotannon aikana.
Useita SKU:ta pyörivässä tyhjiöpakkauskoneessa vaatii tarkkaa laadunvarmistusta jokaisessa siirtymäkohdassa. Toteuta otantaprotokolla, jossa jokaisen SKU:n tuotantokerran ensimmäiset viisi–kymmenen pussia testataan paineella, tiukkuuden varmistuksella ja visuaalisella tarkastuksella. Monet valmistajat käyttävät rikkoutumistestejä tai irrotuslujuuslaitteita varmistaakseen, että tiukkuudet täyttävät vaaditut ominaisuudet ennen kuin täysi tuotanto jatkuu. Pyörivä tyhjiöpakkauskone, jossa on integroituja laatusensoreita, tarjoaa reaaliaikaista palautetta ja voi automaattisesti merkitä tilanteet, joissa parametrit poikkeavat hyväksyttävistä rajoista, mikä saa operaattorin puuttumaan ennen kuin vikoja kertyy.
Yhtenäinen moni-SKU-toiminta pyörivällä tyhjiöpakkauskoneella riippuu täysin koulutettujen ja vastuullisten käyttäjien osaamisesta. Järjestä virallista koulutusta, joka kattaa koneen käytön, vaihtoprosessit, laatuvaatimukset ja vianetsintämenetelmät jokaiselle SKU:lle. Luo käyttäjäsertifiointiohjelmia, joissa henkilökunta osoittaa osaamisensa ennen itsenäisten tuotantovuorojen suorittamista. Pyörivä tyhjiöpakkauskone tuottaa parhaat tulokset silloin, kun käyttäjät ymmärtävät ei ainoastaan, miten painetaan nappuloita, vaan myös miksi tiettyjä parametrejä on tärkeää säätää tuotteen eheytteen ja asiakastyytyväisyyden varmistamiseksi.
Suunnittele tuotantosarjasi niin, että pyörivän tyhjiöpakkauskoneen kokonaismuutosaika minimoituu. Järjestä SKU:t siten, että samankokoiset pussit ja saman suuruiset tyhjiöalueet ovat peräkkäin, mikä vähentää mekaanisia ja parametriasetusten muutoksia. Esimerkiksi, jos pakataan kolmea SKU:a – kevyitä välipaloja, keskipitkiä proteiinituotteita ja tiukkoja valmiiksi valmistettuja aterioita – pakkaa saman tiukkuusluokan tuotteet peräkkäin eikä vaihtele niitä satunnaisesti. Tämä lähestymistapa pyörivän tyhjiöpakkauskoneen työkuorman järjestelyyn voi vähentää päivittäisiä muutosaikoja kahdestakymmenestä neljäkymmeneen prosenttiin, mikä palauttaa merkittävää tuottavaa kapasiteettia koko vuoden ajan.
Määritä taloudellisesti järkevät eräkoot kullekin SKU:lle pyörivässä tyhjiöpakkauskoneessasi vaihtoaikojen, asennuskustannusten ja kysynnän vaihtelun perusteella. Lyhyempiä eriä lisää vaihtofrekvenssiä, kun taas liian pitkät erät aiheuttavat riskin liiallisesta varastosta ja varaston kiertoprosessien ongelmista. Käytä yksinkertaista taloutta: laske asennuskustannus tunnissa ja tasapainota se valmiiden tuotteiden varastointikustannusten kanssa. Monet teollisuuslaitokset ovat havainneet, että kunkin SKU:n ajaminen kahden–neljän tunnin erissä kolmesta viiteen kertaan viikossa optimoi pyörivän tyhjiöpakkauskoneen hyötykäyttöä ilman, että varastoon kertyy liikaa tavaraa. Säädä eräkokoja kuukausittain kysyntäennusteiden ja todellisen tuotannon suorituskyvyn perusteella.
Kun tiivistystuloksen laatu vaihtelee eri tuotekoodien (SKU) välillä pyörivässä tyhjiöpakkauskoneessa, tarkista järjestelmällisesti kolme yleistä syytä: uudelle tuotekoodille virheellinen tyhjiöasetus, edellisestä tuotantokerrasta jäänyt kosteus tai lika tiivistyskammiossa tai tiivistyspalkin pieni epäsuuntaisuus. Puhdista aina tyhjiökammio huolellisesti tuotekoodien välillä ja varmista, että koneen asetukset vastaavat dokumentoitua viiteparametrien joukkoa ennen kuin tuotekoodinvaihto julistetaan valmiiksi. Pyörivässä tyhjiöpakkauskoneessa heikko tiivistystuloksen tasaisuus viittaa usein riittämättömään käyttäjäkoulutukseen tai puutteelliseen dokumentointiin pikemminkin kuin laitteiston vikaantumiseen.
Eri SKU:t voivat vaatia eri kiertoaikoja pyörivässä tyhjiöpakkauskoneessa riippuen esimerkiksi pussin koosta, tuotteen tiukkuudesta tai tyhjiövaatimuksista. Jos pyörivä tyhjiöpakkauskoneesi käy liian nopeasti uudelle SKU:lle, seurauksena voi olla epätäydellinen tyhjiönto tai heikot sulkeumat. Toisaalta tarpeeton hidastaminen vähentää tuotantokapasiteettia. Testaa kunkin SKU:n kiertonopeutta empiirisesti: aloita varovaisen hitaasti, lisää vähitellen nopeutta seuraten samalla sulkeumien lujuutta ja etsi suurin turvallinen nopeus. Dokumentoi tämä optimaalinen kiertonopeus ja kouluta käyttäjät tunnistamaan, milloin pyörivän tyhjiöpakkauskoneen säätöä on tarpeen muuttaa tietyn SKU:n osalta.
Hyvin järjestetty vaihto pyörivässä tyhjiöpakkauskoneessa vaatii yleensä viisi–viisitoista minuuttia, riippuen mekaanisista säädöistä ja teollisuuslaitoksen valmiustasosta. Kokemukset operaatoot, joilla on materiaalit valmiiksi esiasennettuna ja selkeät ohjeet, saavuttavat nopeat vaihdot alle kymmenessä minuutissa. Huonosti järjestellyissä laitoksissa vaihto voi kestää kolmekymmentä minuuttia–yhden tunnin, mikä vaikuttaa merkittävästi päivittäiseen tuotantoon. Sijoita resursseja operaattoorien koulutukseen ja materiaalien järjestelyyn, jotta pyörivän tyhjiöpakkauskoneen vaihdot pysyvät tehokkaina.
Tyhjiöpaineen asetukset pyörivässä tyhjiöpakkauskoneessa riippuvat tuotteen tiukkuudesta ja hauraudesta. Herkät tuotteet, kuten leivonnaiset, vaativat yleensä 40–60 kPa, kun taas tiukat proteiinit voivat vaatia 80–95 kPa. Testaa ja dokumentoi aina optimaaliset asetukset kokeiluajoilla, ja tallenna nämä parametrit pyörivän tyhjiöpakkauskoneen ohjausjärjestelmään tai viiteopasta. Konsultoi laitteiston toimittajan ja tuotelaatutieteen tiimin kanssa perusasetusten määrittämiseksi jokaiselle SKU:lle ennen täysmittaista tuotantoa.
Useimmat pyörivät tyhjiöpakkauskoneet sallivat kohtalaisen laajan pussikokovaihtelun säädettävien pysäytysten ja ohjausrautojen avulla. Kuitenkin erinomaiset erot – kuten pienien säkkien ja suurten perhekokolaisten pussien samanaikainen käyttö – saattavat vaatia merkittävää mekaanista uudelleenkonfigurointia tai toisen erityiskoneen hankintaa. Tarkista pyörivän tyhjiöpakkauskoneesi tekniset tiedot, jotta saat selville tukematun maksimikokovaihtelun. Samankokoisten pussien ryhmittely ja niiden tuotantoserioiden muodostaminen on käytännöllisempää kuin erinomaisen suurten kokomuutosten tekeminen usein yhdellä pyörivällä tyhjiöpakkauskoneella.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

