 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/05
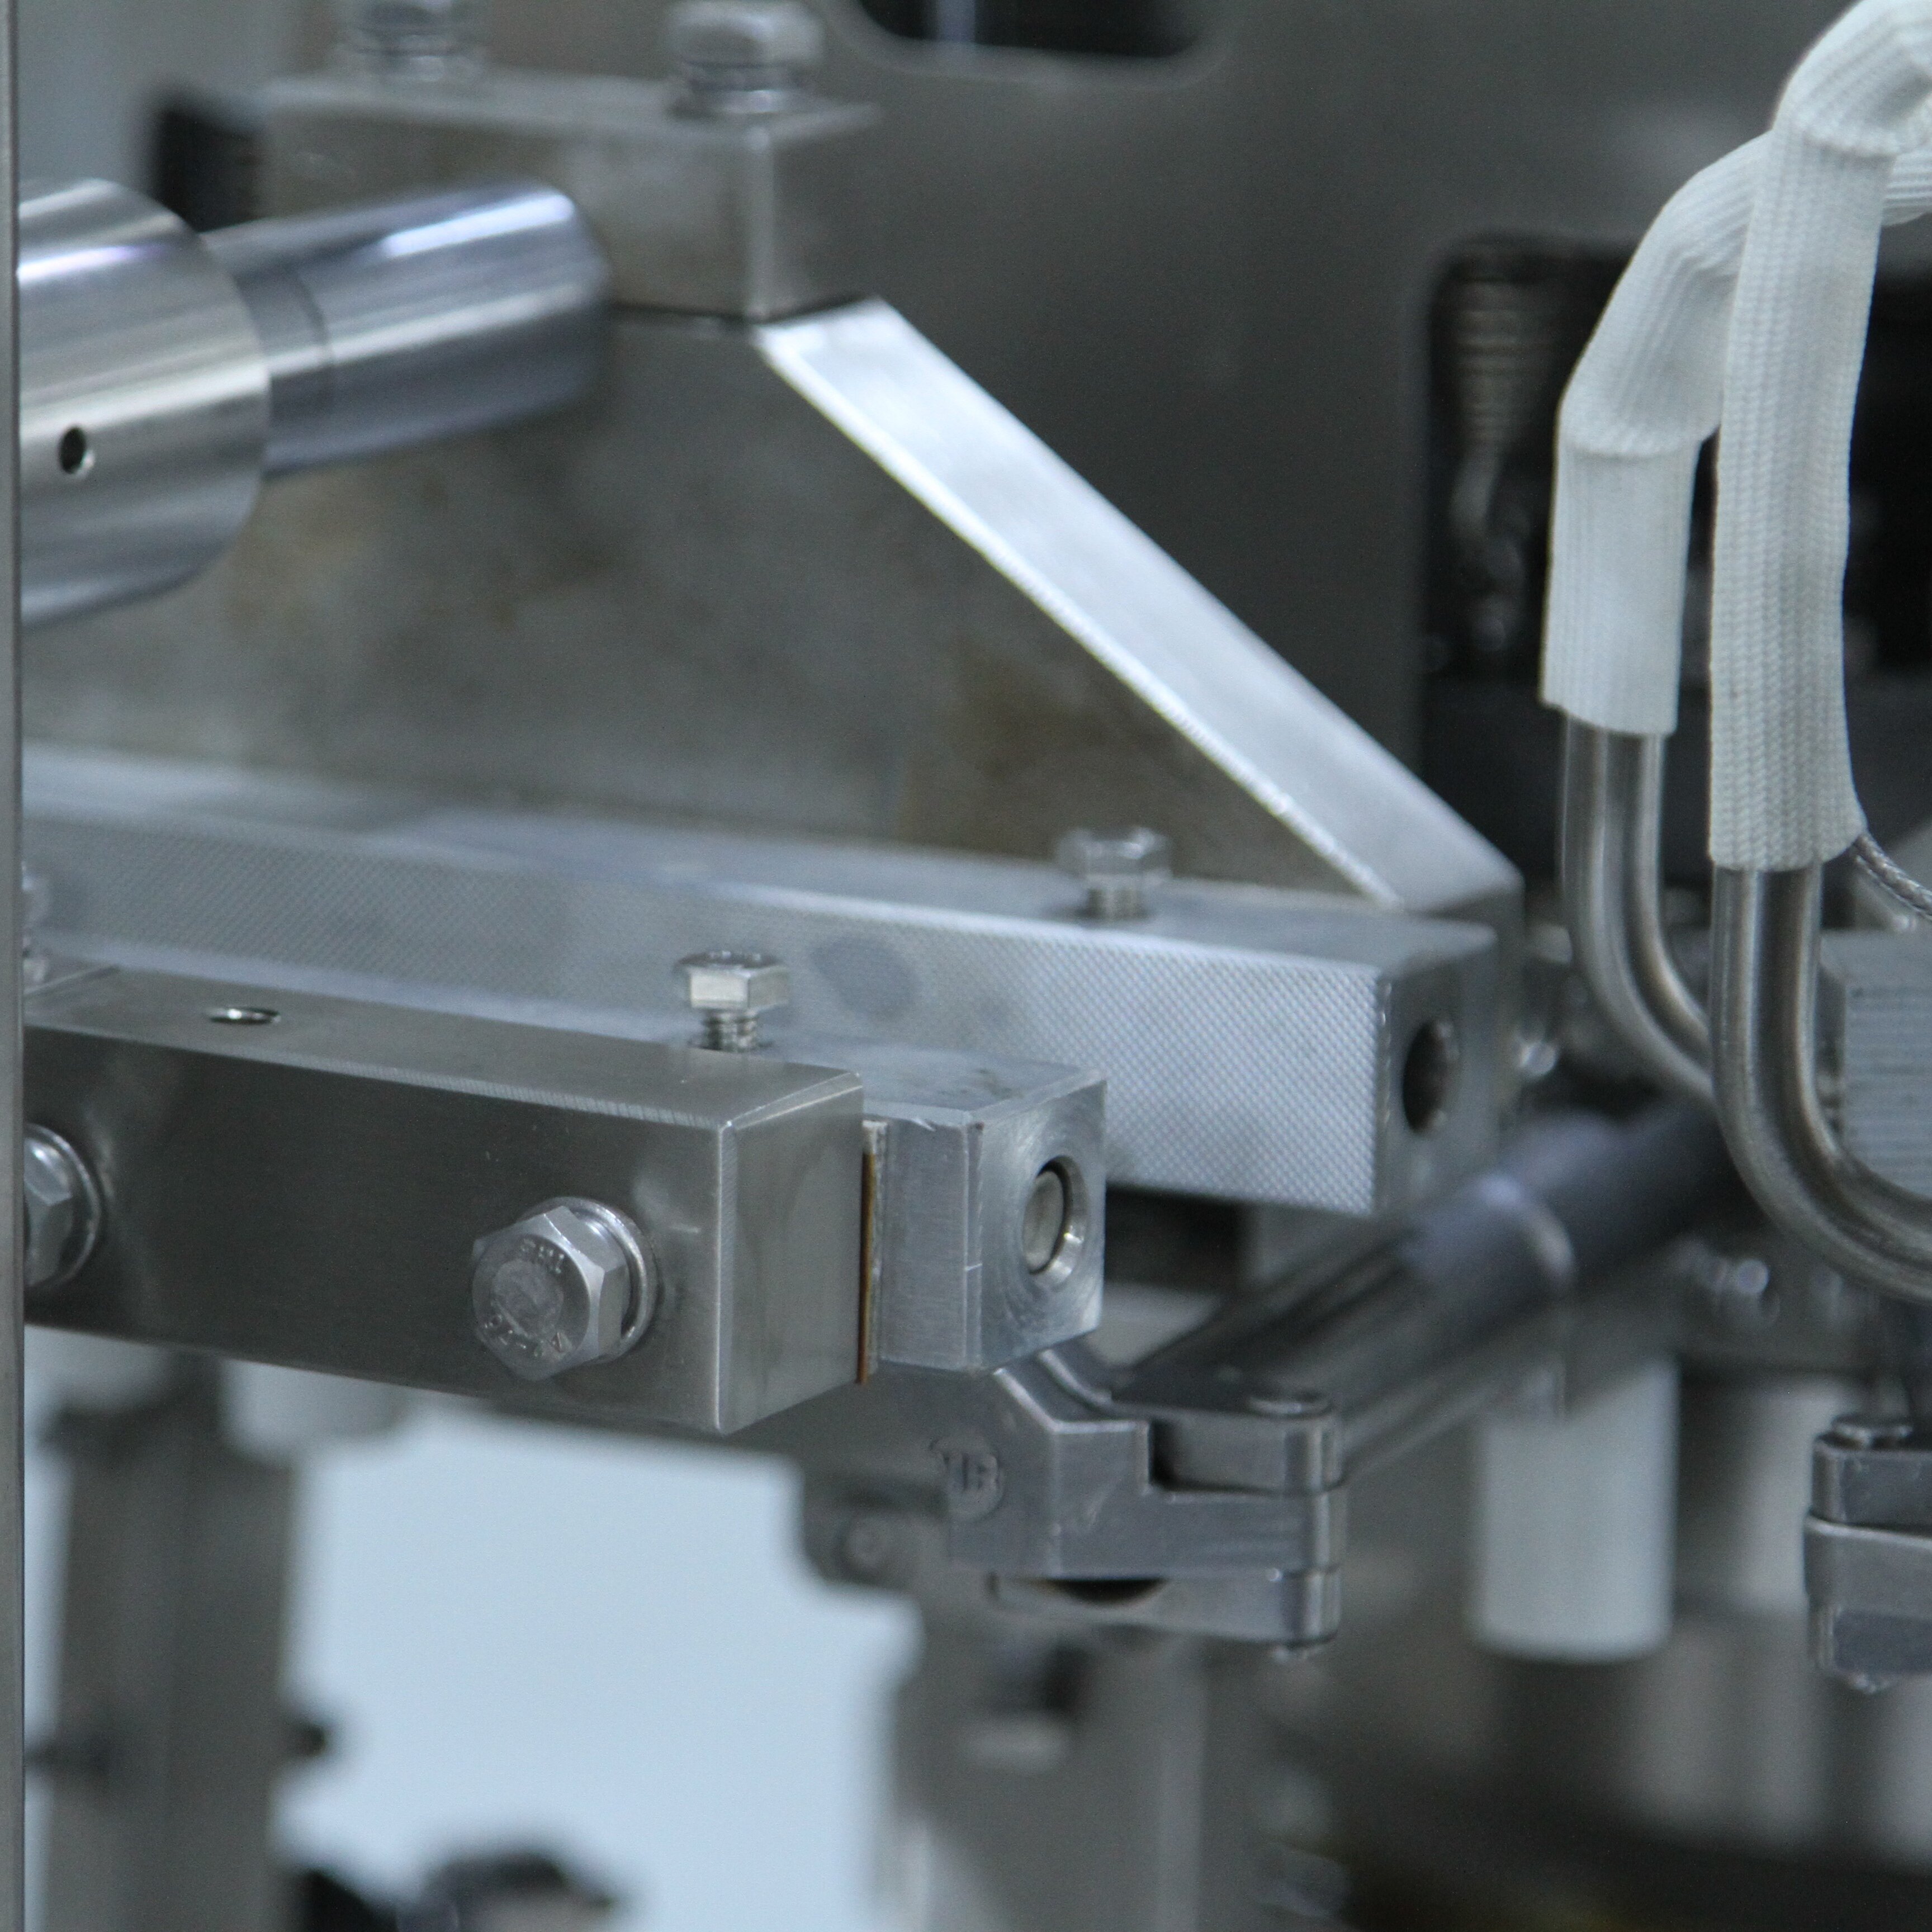
تتطلب بيئات التصنيع الحديثة المرونة والكفاءة. وتشغيل أصناف متعددة على جهاز واحد آلة تغليف فراغية دوارة يتطلب تخطيطاً استراتيجياً، وإعداداً سليماً للمعدات، وممارسات تشغيلية منضبطة. وتُمثل آلة التغليف الفراغي الدوارة استثماراً رأسمالياً كبيراً، ويؤثر الاستخدام الأمثل لها عبر أنواع مختلفة من المنتجات تأثيراً مباشراً في الربحية والاستجابة للسوق. ومن الضروري لمشغِّلي التغليف العاملين في معالجة الأغذية والصناعات الدوائية والتطبيقات الصناعية فهم كيفية الانتقال بين الأصناف بسلاسة مع الحفاظ على سلامة الختم وسرعة الإنتاج.
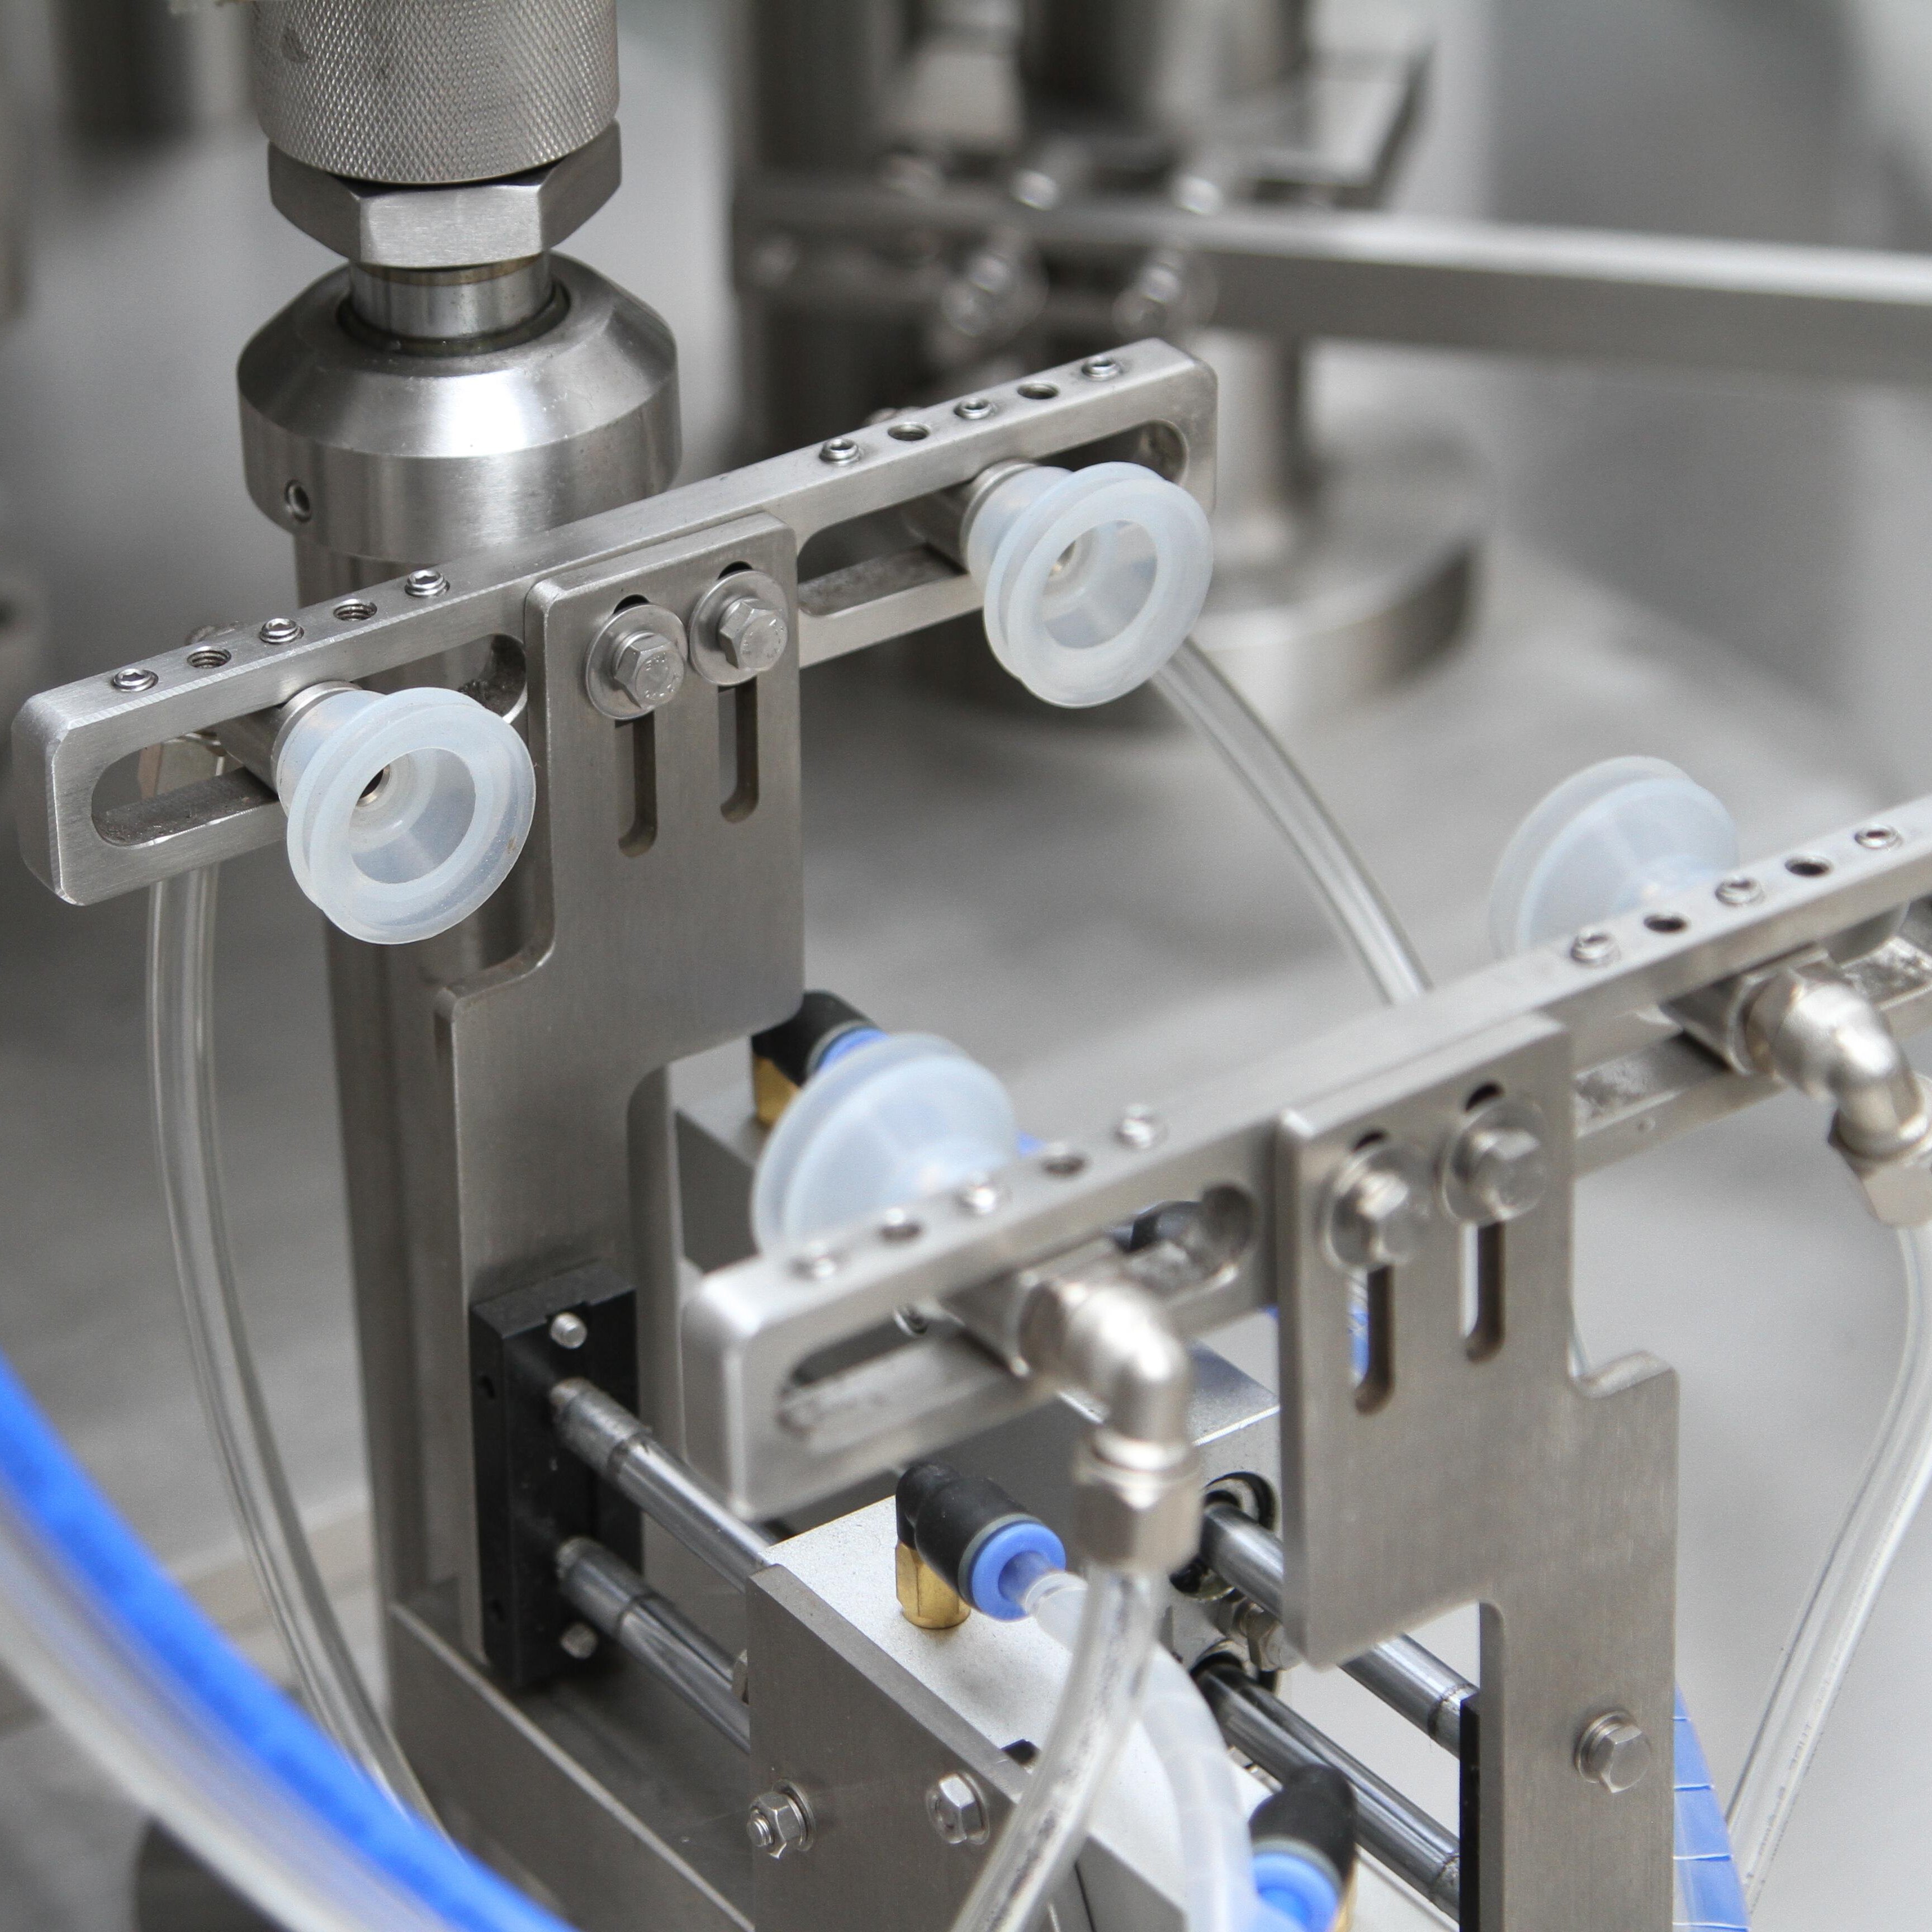
يؤدي تشغيل جهاز تعبئة فراغي دوّار يتعامل مع عدة أنواع من الوحدات التجارية (SKUs) إلى ظهور فرصٍ وتحدياتٍ في آنٍ واحد. ويجب أن يكون الجهاز قادرًا على استيعاب أبعاد أكياس مختلفة، وأوزان المنتجات المتنوعة، ومستويات التفريغ المتباينة، ومعايير الإغلاق الخاصة بكل نوع من هذه الوحدات. ويتوقف النجاح على توحيد إجراءات التبديل بين الأنواع، وتوثيق إعدادات الجهاز، وتدريب المشغلين، وتطبيق ضوابط الجودة التي تتحقق من أداء الجهاز لكل نوع من أنواع المنتجات. ويستعرض هذا الدليل الشامل استراتيجيات عملية لإدارة تنوع الوحدات التجارية دون التأثير سلبًا على السرعة أو الاتساق في جهاز التعبئة الفراغية الدوّار الخاص بك.
تدعم آلة تغليف فراغية دوارة مُجهَّزة جيدًا انتقالات وحدات التخزين المخزنية (SKU) من خلال التصميم الوحدوي والمعايير القابلة للضبط. ويجب أن تتضمَّن الآلة قضبان إغلاق قابلة للتبديل، ومحطات توقف أكياس قابلة للضبط، وأحجام متغيرة لغرفة التفريغ. وعند تقييم آلة تغليف فراغية دوارة لإنتاج وحدات تنوُّع عديدة (multi-SKU)، تأكَّد من أن المعدات تسمح بإجراء تعديلات ميكانيكية سريعة دون الحاجة إلى دعم فني حصري. أما التصاميم الحديثة فهي تتضمَّن إعدادات ملوَّنة، وأدوات قابلة للتغيير السريع، وذاكرة رقمية مُسبقة الضبط، ما يمكِّن المشغلين من تبديل التهيئة في دقائق بدلًا من الساعات.
يتطلب كل رمز من رموز التخزين (SKU) إعدادات شفط مفرغة ومدد إغلاق محددة على جهاز التعبئة المفرغ الدوراني الخاص بك. فالمنتجات الأخف وزنًا تحتاج إلى مستويات شفط أقل لتفادي سحقها، بينما قد تتطلب المواد الكثيفة شفطًا أقوى لاستخراج الهواء بالكامل. ابدأ بتوثيق ضغط الشفط الأمثل، ومدة الانتظار، ومدة التبريد لكل رمز من رموز التخزين (SKU). واحفظ هذه الإعدادات في نظام التحكم الخاص بجهاز التعبئة المفرغ الدوراني أو في دفتر تسجيل مادي يسهل على جميع المشغلين الوصول إليه. ويمنع هذا المرجع الاعتماد على التخمين ويضمن الاتساق عبر النوبات المختلفة ودُفعات الإنتاج.
تقلل بروتوكولات التحويل المنهجية من وقت الانتقال والخطأ البشري عند تغيير وحدات المخزون (SKUs) على آلة التغليف بالفراغ الدوارة. أنشئ قائمة مراجعة قياسية يتبعها العمال في كل عملية تحويل: تنظيف غرفة الإغلاق، وتثبيت عرض مانع الأكياس الصحيح، وضبط معاملات الفراغ، وإجراء إغلاق تجريبي على كيس عينة، والتحقق من الأبعاد قبل بدء الإنتاج. ويمكن لآلة التغليف بالفراغ الدوارة التي يعمل عليها مشغلون مدربون جيدًا أن تُكمل عملية التحويل الكاملة خلال خمس إلى خمس عشرة دقيقة. وثّق مدة التحويل النموذجية لكل زوج من وحدات المخزون (SKUs) لتوقع التخطيط الإنتاجي وجدولة دورات الإنتاج الأطول خلال الفترات غير الذروية.
تنظيم المواد وتوفير المكونات مسبقًا حول آلة التغليف بالفراغ الدوارة يلغي التأخير أثناء عمليات التبديل. وَجِّه مساحة عمل مجاورة خصيصًا لأكياس التغليف ولوازم وضع العلامات وأدوات الضبط الخاصة بكل رمز من رموز الوحدات المخزنية (SKU). واستخدم أنظمة الإدارة البصرية مثل الترميز بالألوان أو تسميات الرموز (SKU) على مخطط إعدادات آلة التغليف بالفراغ الدوارة. وعندما يستطيع المشغلون تحديد الأكياس الصحيحة فورًا والتحقق بصريًّا من إعدادات الآلة، تزداد سرعة التبديل وتقل الأخطاء. كما أن توفير المكونات مسبقًا يمنع أيضًا المشكلة الشائعة المتمثلة في تركيب أكياس ذات مقاس غير صحيح أثناء الإنتاج.
يتطلب تشغيل عدة أصناف (SKUs) على آلة تعبئة فراغية دوارة التحقق الدقيق من الجودة في كل نقطة انتقال. نفّذ بروتوكول عيّنات يشمل إخضاع أول خمس إلى عشر حقائب من كل دفعة صنف لاختبار الضغط، والتحقق من قوة الإغلاق، والفحص البصري. ويستخدم العديد من المصنّعين أجهزة اختبار الانفجار أو أجهزة قياس مقاومة الالتصاق للتأكد من أن الإغلاقات تتوافق مع المواصفات قبل استئناف الإنتاج الكامل. وتوفّر الآلة الفراغية الدوارة المزودة بأجهزة استشعار مدمجة لمراقبة الجودة تغذيةً راجعةً فوريةً، ويمكنها تحديدَ الحالات التي تنحرف فيها المعايير عن النطاقات المقبولة تلقائيًّا، مما يُفعِّل تدخل المشغل قبل تراكم العيوب.
يعتمد التشغيل المتسق لعدة أصناف (SKUs) على آلة تعبئة فراغية دوارة بالكامل على مشغلين مدربين ومسؤولين. ويجب إجراء تدريب رسمي يشمل تشغيل الآلة، وإجراءات التحويل بين الأصناف، ومعايير الجودة، وحل المشكلات لكل صنف. كما يجب إنشاء برامج اعتماد للمشغلين بحيث يُظهر الموظفون كفاءتهم قبل تشغيل نوبات الإنتاج دون إشراف. وتُحقِّق الآلة التعبئة الفراغية الدوارة أفضل النتائج عندما يفهم المشغلون ليس فقط كيفية الضغط على الأزرار، بل أيضًا سبب أهمية المعايير المحددة لسلامة المنتج ولإرضاء العملاء.
خطِّط لتسلسل الإنتاج الخاص بك لتقليل إجمالي وقت التحويل على آلة التغليف بالفراغ الدوارة. رتِّب أصناف المخزون (SKUs) بحيث تُعمَل أحجام الأكياس والمدى الفراغي المتشابهة بشكل متتالٍ، مما يقلل من التعديلات الميكانيكية والمعايرة البارامترية. فعلى سبيل المثال، إذا كنت تُغلف ثلاثة أصناف—وجبات خفيفة خفيفة، وبروتينات متوسطة الكثافة، ووجبات جاهزة كثيفة—فأَجرِ المنتجات ذات الكثافة المتشابهة الواحدة تلو الأخرى بدلًا من التناوب العشوائي بينها. ويمكن أن يؤدي هذا النهج في ترتيب حمولة آلة التغليف بالفراغ الدوارة إلى خفض ساعات التحويل اليومية بنسبة تتراوح بين عشرين وثلاثين في المئة، ما يُعيد قدرة إنتاجية كبيرة على مدار العام.
حدد أحجام الدفعات الاقتصادية المعقولة لكل صنف (SKU) على جهاز التغليف بالفراغ الدوراني الخاص بك استنادًا إلى زمن التحويل، وتكلفة الإعداد، وتقلبات الطلب. فالمدد القصيرة تزيد من تكرار عمليات التحويل، بينما قد تؤدي المدد الطويلة جدًّا إلى تراكم مخزون زائد ومشاكل في تدوير المخزون. واستخدم اقتصاديات بسيطة: احسب تكلفة الإعداد لكل ساعة ووازنها مقابل تكاليف الاحتفاظ بالمنتجات النهائية. ويجد كثير من المنشآت أن تشغيل كل صنف (SKU) في دفعات تتراوح مدتها بين ساعتين وأربع ساعات، ثلاث إلى خمس مرات أسبوعيًّا، يُحسِّن استغلال جهاز التغليف بالفراغ الدوراني دون أن يسبب عبئًا على المخزون. وعَدِّل أحجام الدفعات شهريًّا استنادًا إلى توقعات الطلب وبيانات الأداء الفعلي للإنتاج.
عندما تتفاوت جودة الختم بين التغييرات في وحدات المخزون (SKU) على آلة تغليف فراغية دوّارة، فاحصِ الثلاث أسباب الشائعة منهجيًّا: إعداد شفط الهواء غير الصحيح للوحدة الجديدة، أو وجود رطوبة متبقية أو شوائب في غرفة الختم من التشغيلة السابقة، أو انحراف طفيف في موضع شريط الختم. نظِّف غرفة الشفط تمامًا بين كل وحدتي مخزون، وتحقَّق من إعدادات الآلة مقابل القيم المرجعية الموثَّقة لديك قبل أن تعلن اكتمال عملية التغيير. وغالبًا ما يدلّ تفاوت جودة الختم في الآلة الفراغية الدوّارة على نقصٍ في تدريب المشغلين أو ضعف في الوثائق، لا على عطلٍ في المعدّات.
قد تتطلب أكواد المخزون المختلفة (SKUs) أوقات دورات مختلفة على آلة التغليف بالفراغ الدوارة بسبب حجم الكيس وكثافة المنتج ومتطلبات الفراغ. فإذا كانت سرعة تشغيل آلة التغليف بالفراغ الدوارة عالية جدًّا بالنسبة لكود مخزون جديد، فقد يؤدي ذلك إلى استخراج غير كامل للفراغ أو إغلاقات ضعيفة. وعلى العكس، فإن التشغيل ببطء غير مبرَّر يقلِّل من الإنتاجية. لذا، يجب اختبار سرعات الدورات لكل كود مخزون تجريبيًّا: ابدأ بسرعة بطيئة جدًّا، ثم زِد السرعة تدريجيًّا مع مراقبة قوة الإغلاقات، وابحث عن أقصى سرعة آمنة. وثِّق هذه السرعة المثلى لدورة التشغيل ودرِّب المشغلين على التعرُّف على اللحظة التي تحتاج فيها آلة التغليف بالفراغ الدوارة إلى ضبط خاص لكود مخزون معيَّن.
عادةً ما تتطلب عملية التحويل المنظمة جيدًا على آلة تغليف فراغية دوارة من خمس إلى خمس عشرة دقيقة، ويعتمد ذلك على التعديلات الميكانيكية ومستوى الاستعداد في منشأتك. ويُنفِّذ المشغلون ذوو الخبرة الذين يمتلكون المواد مُهيَّأة مسبقًا والتوثيق الواضح عمليات الانتقال السريعة في أقل من عشر دقائق. أما المنشآت غير المنظمة جيدًا فقد تشهد عمليات تحويل تستغرق من ثلاثين دقيقة إلى ساعة كاملة، مما يؤثر تأثيرًا كبيرًا على الإنتاج اليومي. لذا، استثمر في تدريب المشغلين وتنظيم المواد للحفاظ على كفاءة عمليات الانتقال في آلات التغليف الفراغي الدوارة الخاصة بك.
تعتمد إعدادات ضغط الفراغ في آلة تغليف الفراغ الدوارة على كثافة المنتج وهشاشته. فعادةً ما تحتاج المواد الحساسة مثل المخبوزات إلى ضغط يتراوح بين أربعين وستين كيلوباسكال، بينما قد تتطلب البروتينات الكثيفة ضغطًا يتراوح بين ثمانين وخمسة وتسعين كيلوباسكال. ويجب دائمًا إجراء اختبارات واختبارات تجريبية لتحديد الإعدادات المثلى وتوثيقها، ثم تخزين هذه القيم في نظام التحكم الخاص بآلة تغليف الفراغ الدوارة أو في الدليل المرجعي. واستشر مورِّد المعدات وفريق جودة المنتج لوضع إعدادات أولية لكل رمز من رموز المخزون (SKU) قبل بدء الإنتاج الكامل.
تتضمَّن معظم آلات التغليف بالفراغ الدوَّارة قدرةً على استيعاب تنوُّعٍ معتدلٍ في أحجام الأكياس من خلال وحدات توقف قابلة للضبط ومسارات توجيه. ومع ذلك، فقد تتطلَّب الفروق الشديدة — مثل تشغيل أكياس صغيرة جدًّا (أكياس عيِّنات) وأكياس كبيرة جدًّا (للاستهلاك العائلي) معًا — إعادة تهيئة ميكانيكية كبيرة أو استخدام آلة ثانية مخصَّصة لهذا الغرض. راجع مواصفات آلة التغليف بالفراغ الدوَّارة الخاصة بك لمعرفة مدى الأحجام القصوى التي تدعمها. ومن العملي أكثر تجميع أحجام الأكياس المتشابهة معًا وتشغيلها في دفعات إنتاجية، بدلًا من التبديل المتكرِّر بين أحجام شديدة الاختلاف على آلة تغليف بالفراغ دوَّارة واحدة.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

