 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/10/18
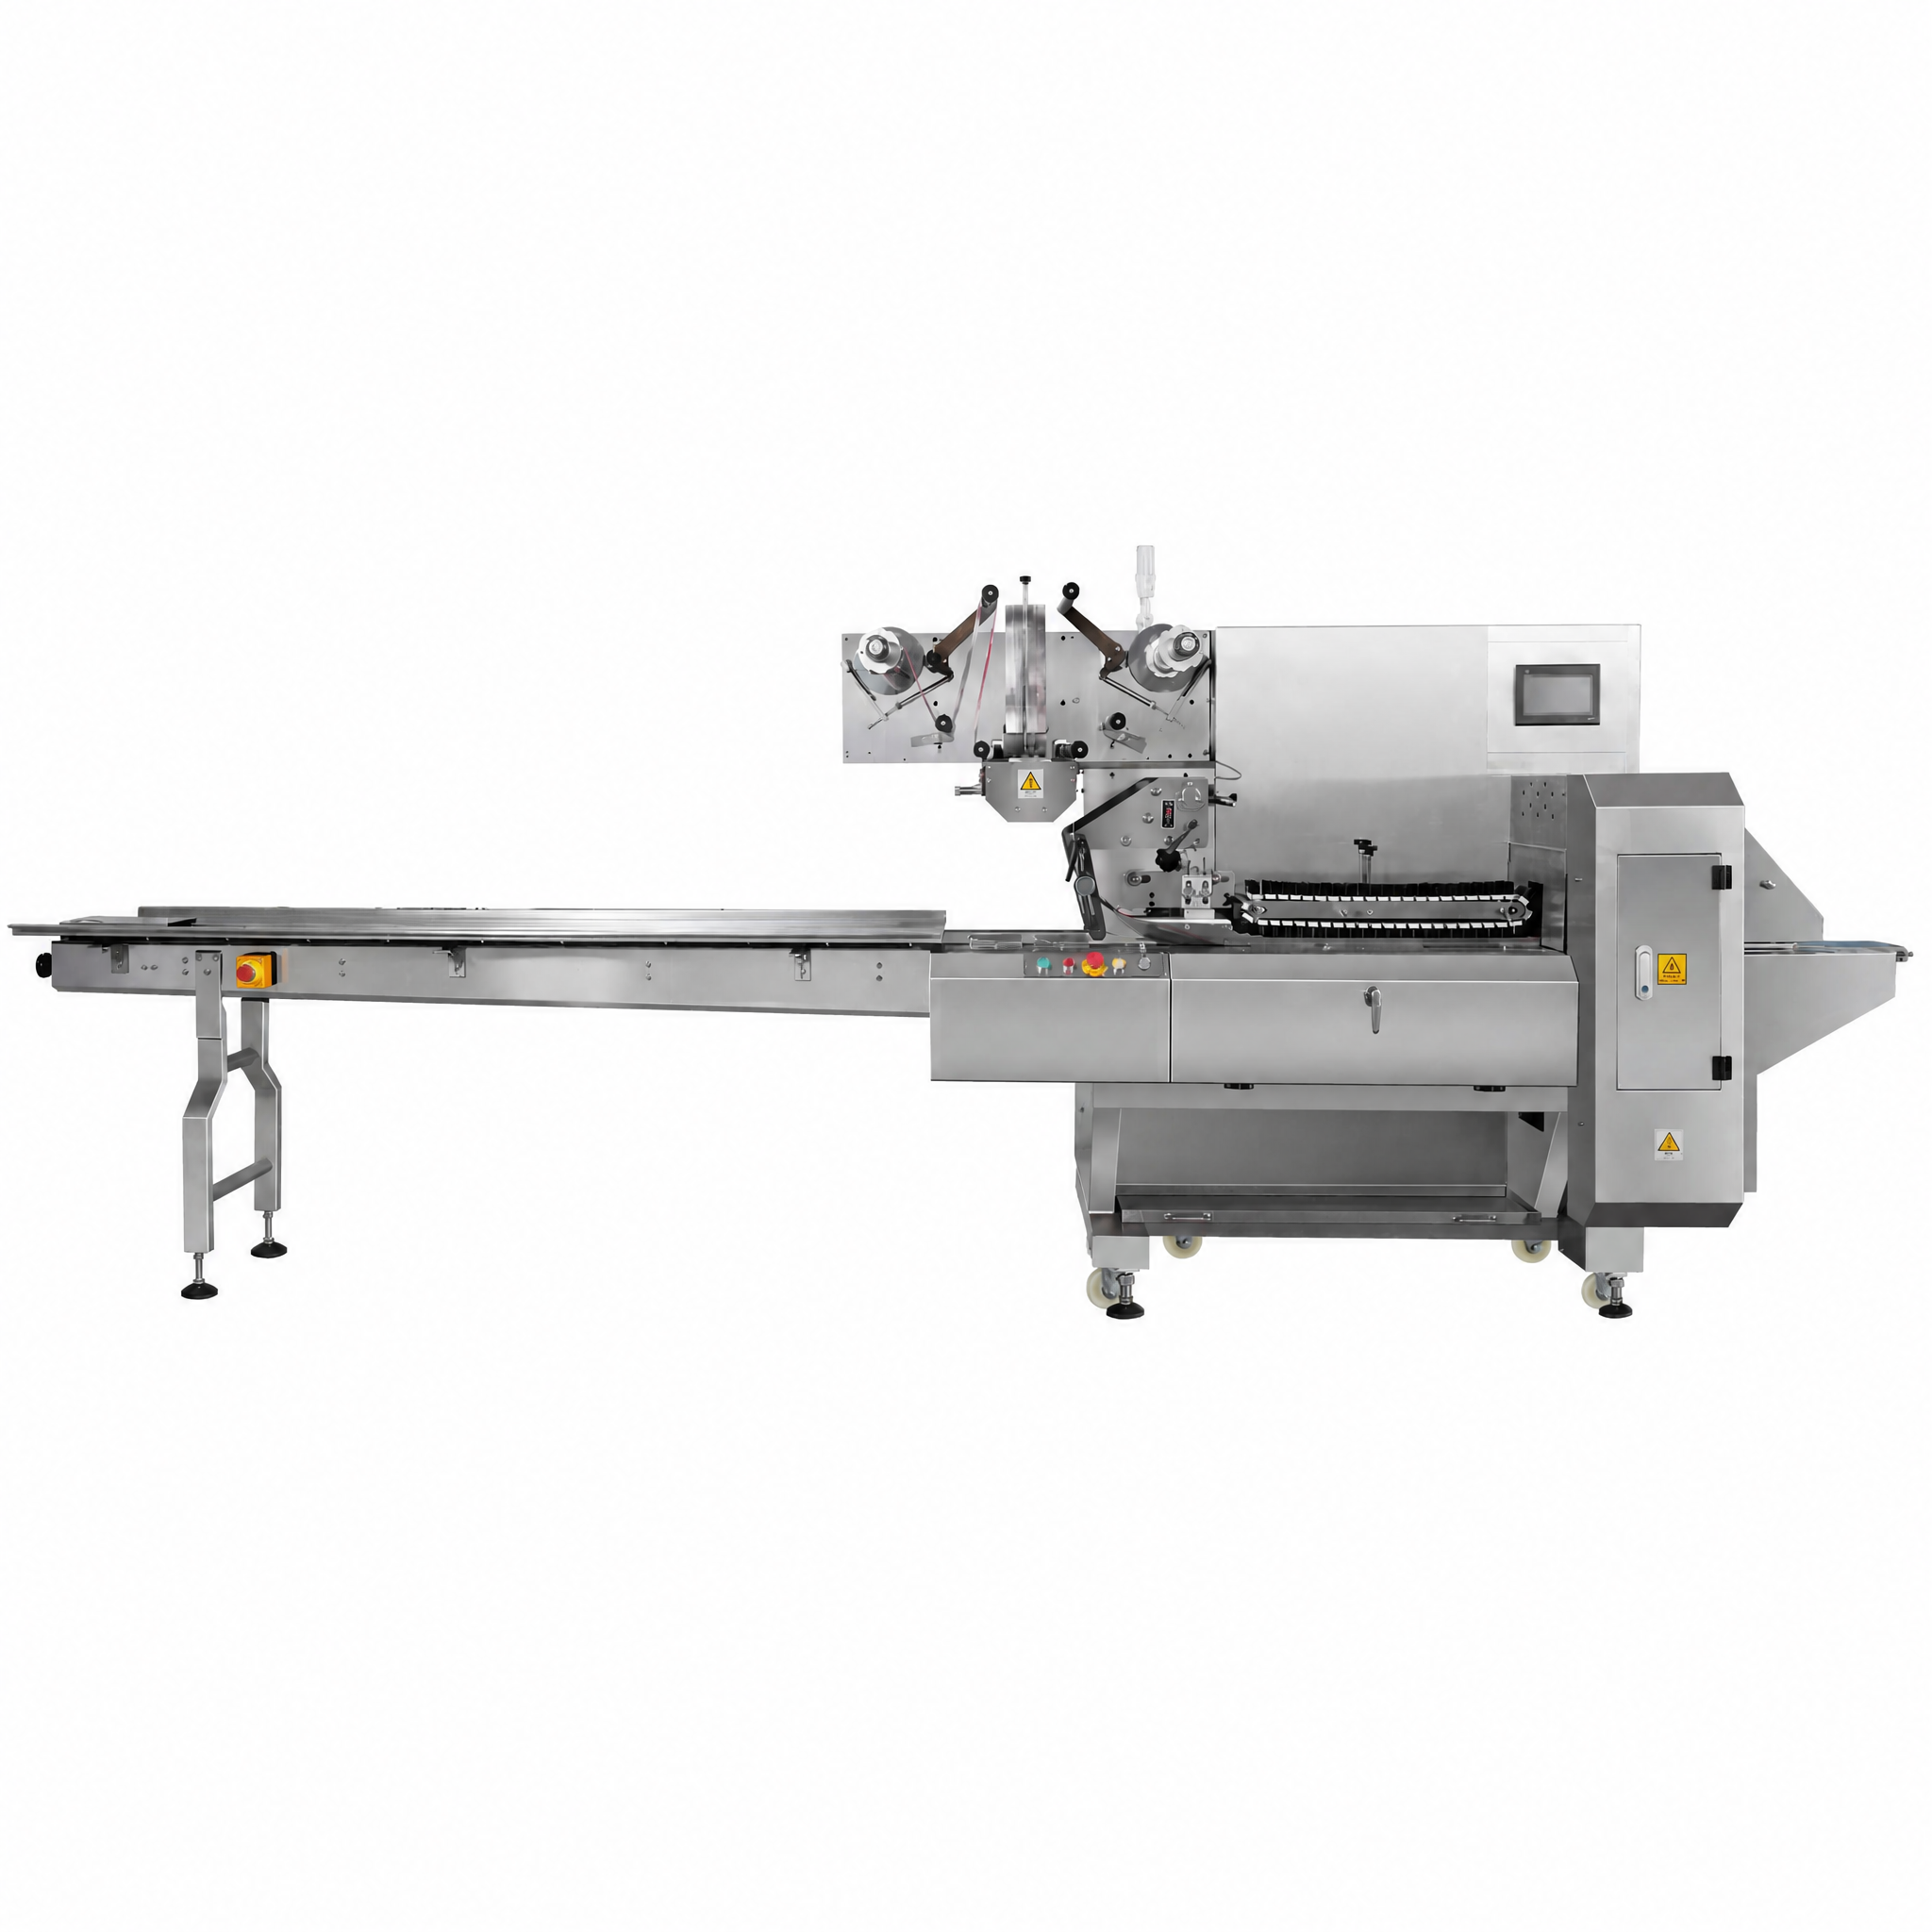
Avodoravnem stroju za oblikovanje in zapiranje v toku je ključna sredstva v sodobnih operacijah pakiranja in je odgovorna za učinkovito ter zanesljivo obvijanje izdelkov. Ne glede na to, ali delujete v proizvodnji hrane, farmacevtskih izdelkov ali potrošniških blaga, vzdrževanje vaše horizontalne naprave za tokovno pakiranje neposredno vpliva na čas delovanja proizvodnje, kakovost izdelkov in obratovne stroške. Brez ustrezne vzdrževalne protokolov se rezalniki obtušijo, tesnila oslabijo in mehanski sestavni deli podlegajo obrabi, kar povzroča dragocen prekid delovanja in neenakomerna rezultata pri pakiranju. Ta priročnik ponuja praktične in izvedljive korake za ohranjanje vaše horizontalne naprave za tokovno pakiranje v najvišjem delovnem stanju.

Učinkovito vzdrževanje podaljša življenjsko dobo opreme, zmanjša nenapovedane okvare in zagotavlja dosledno kakovost pakiranja. Horizontalna naprava za tokovno pakiranje zahteva sistematično pozornost rezalnega sklopa, tesnilnih komponent, pogonskih mehanizmov in varnostnih sistemov. Z uvedbo strukturirane vzdrževalne rutine zaščitite svojo naložbo in optimizirate učinkovitost proizvodnje v vsaki izmeni.
Rezalni nož je srce vaše horizontalne naprave za obvijanje v toku, saj zagotavlja čiste in natančne reze folije med ciklom obvijanja. Z uporabo se robovi noža sčasoma obtušijo zaradi ponovljene stike z embalažnim materialom, kar povzroča neravne robove, zamašitve materiala in izgubo izdelka. Vsak dan preglejte nož za vidne znake obrabe, drobne poškodbe ali luščenje. Če opazite neenakomerni rez ali trgajoči se material med obratovanjem, najverjetneje potrebuje vaš horizontalni rezalnik za napravo za obvijanje v toku ostrenje ali zamenjavo. Strokovne storitve za ostrenje nožev lahko obnovijo ostri rob, vendar mnogi operaterji pri visokozmernem obratovanju ugotovijo, da so nadomestni noži bolj ekonomična rešitev.
Ostanek folije, prah in embalažni material se nabirajo na ohišju rezalnika in okoliških komponentah vaše horizontalne strojne naprave za pretokovno embaliranje. Ta nabiranje omejuje gibanje, povečuje trenje in pospešuje obrabo. Očistite sestavek rezalnika dvakrat tedensko z mehko krtačko in stisnjenim zrakom ter se izogibajte agresivnim kemikalijam, ki bi lahko poškodovali tesnila. Na vrteljive točke in gonilne gredi, povezane z rezalnim mehanizmom, nanesejo majhno količino strojne olja. Proizvajalec vaše horizontalne strojne naprave za pretokovno embaliranje običajno določi odobrena maziva; uporaba napačnih olj lahko razgradi gumijaste komponente in razveljavi garancijo. Odvečno olje izbrišite, da preprečite privlačevanje prahu ter ohranite čisto proizvodno okolje.
Toplotno zapiranje ustvari ključno vez med plastmi folije na zavitiših izdelkih. Toplotni zapiralski element vaše horizontalne naprave za pretokovno embaliranje mora ohranjati natančno nadzorovanje temperature, da doseže enotno trdnost zapečkanja brez poškodovanja materiala ali ustvarjanja šibkih vez. Kakovost zapečkanja preverjajte vsak dan z izkušnjo trdnosti pri trganju na vzorčnih embalažah. Če so zapečkanja šibka ali neenotna, je morda pri vaši horizontalni napravi za pretokovno embaliranje prišlo do odmika temperature zaradi težav z umeritvijo termostata ali zmanjšanja učinkovitosti grelnega elementa. Uporabite temperaturno pištolo, da preverite dejanske temperature zapiralskega traka v primerjavi z vrednostmi, prikazanimi na prikazni enoti naprave. Če se meritve razlikujejo za več kot 5 stopinj Celzija, se obrnite na ponudnika storitev za opremo za strokovno ponovno umeritev vaše horizontalne naprave za pretokovno embaliranje.
Teflonska trakova zaščita površino tesnilne prečke na vaši horizontalni obalilni napravi pred neposrednim stikom z vročim filmom, kar podaljša življenjsko dobo sestavnih delov in zagotavlja gladko dovajanje materiala. Teflonski trak pregledujte vsakih dva tedna za razpoke, odlepljanje ali obrabljene dele. Če opazite poškodbe traku, ga takoj zamenjajte, da preprečite lepljenje materiala in neenakomernost tesnjenja. Vaša horizontalna obalilna naprava običajno zahteva zamenjavo teflonskega traku enkrat letno ali po 500 000 do 1 000 000 ciklih obalevanja, odvisno od intenzivnosti obratovanja in vrste materiala. Vezalni trak za nadomestitev imajte vedno pri roki, da zmanjšate izpad naprave med vzdrževanjem. Pravilno vzdrževanje teflonskega traku na vaši horizontalni obalilni napravi preprečuje drago zamenjavo tesnilne prečke in zagotavlja zanesljivo delovanje tesnjenja.
Pogonski trakovi poganjajo mehanizem za dovajanje folije in rezalne cikle na vaši horizontalni strojni napravi za embaliranje v toku. Trakovi se obrabljajo zaradi trenja, staranja in spremembe napetosti, kar lahko povzroči zdrs ali napačno dovajanje materiala. Mesečno pregledujte vse dostopne trakove za razpoke, odlupljanje ali posvetlitev. Napetost trakov nastavite v skladu z navodili v priročniku za vašo horizontalno strojno napravo za embaliranje v toku, saj prekomerna napetost pospešuje obrabo ležajev, medtem ko premalo napeti trakovi zmanjšujejo natančnost reza. Površine trakov in škripcev očistite z mehko krtačo, da odstranite prah in ostankе folije, ki lahko povzročijo zdrs. Trakove zamenjajte vsakih 12 do 18 mesecev ali takoj, ko opazite vidno poškodbo, tudi če horizontalna strojna naprava za embaliranje v toku še naprej deluje. Preventivna zamenjava trakov prepreči nenadne okvare, ki motijo proizvodni urnik.
Menjalniki in gonilne verige na vaši horizontalni napravi za embaliranje s tokom prenesejo vrtilno silo na rezalne in dovodne mehanizme. Te komponente potrebujejo stalno mazanje, da se prepreči neposredni stik kovin, hrup in mehanska okvara. Preverite raven olja v menjalniku vsak teden in po potrebi dopolnite z določenim mazivom. Menjalnik vaše horizontalne naprave za embaliranje s tokom običajno zahteva zamenjavo olja vsakih 2000 obratovalnih ur ali enkrat letno, kar nastopi prej. Preverite vidne členke verige za korozijo, togost ali ohlapne povezave. Verige mazite vsako izmeno z odobrenim verižnim mazivom, pri čemer mazivo nanesejo na notranji rob, ko je horizontalna naprava za embaliranje s tokom izklopljena. Ustrezno mazanje podaljša življenjsko dobo gonilnega sistema in zagotavlja gladko ter tiho delovanje med proizvodnjo.
Strukturirano vzdrževanje preprečuje težave, preden vplivajo na proizvodnjo. Pripravite koledar vzdrževanja za vašo horizontalno obalno embalažno napravo, ki dokumentira vsakodnevne vizualne preglede, tedensko temeljito čiščenje, mesečne mehanske preglede in četrtletno strokovno servisiranje. Vse dejavnosti vzdrževanja, zamenjave delov in opazovanja zmogljivosti zapišite v dnevnik. Ta dokumentacija pomaga pri prepoznavanju ponavljajočih se težav, spremljanju življenjskih ciklov komponent ter utemeljitvi nadgradnje opreme ali zahtevkov za podporo proizvajalca. Številni operaterji ustvarjajo digitalne dnevniške zapise vzdrževanja s pomočjo mobilnih aplikacij, kar omogoča nadzornikom izmen v realnem času dokumentirati stanje horizontalne obalne embalažne naprave in upravi opozoriti na nastajajoče težave.
Vaša horizontalna naprava za obvijanje deluje varno in zanesljivo le takrat, ko operaterji razumejo zahteve glede vzdrževanja in prepoznajo opozorilne znake. Vse operaterje naprave za obvijanje usposobite za pravilne tehnike čiščenja, prepoznavanje sestavnih delov in varne postopke zaklepanja pred izvajanjem vzdrževalnih nalog. Namestite varnostne medsebojne blokade, ki preprečujejo delovanje horizontalne naprave za obvijanje med vzdrževalnimi dejavnostmi. Redno pregledujte funkcionalnost izrednega zaustavitvenega gumba, sistemov za zaščito in varne protokole za odstranjevanje folije. Operaterji, ki dobro poznajo svojo horizontalno napravo za obvijanje, že zgodaj zaznajo majhne vzorce obrabe in s tem preprečijo okvare, ki ogrožajo varnost ali povzročajo odpadke. Vložite sredstva v usposabljanje operaterjev kot temelj učinkovitega vzdrževanja horizontalne naprave za obvijanje in varnih proizvodnih okolij.
Pogostost zamenjave rezil za rezalnik je odvisna od vrste materiala, debeline folije in količine proizvodnje. Pri večini operacij rezilo za horizontalni obtočni paketni stroj vzdrži med 1 milijonom in 3 milijoni ciklov zapakiranja, preden ga je treba zamenjati. Debelejši ali bolj abrazivni materiali pospešijo obrabo rezila. Kakovost reza nadzorujte vsak dan; če se po čiščenju pojavijo nerodne robove ali trganje materiala, je treba rezilo za horizontalni obtočni paketni stroj zamenjati. Številni proizvajalci priporočajo pregled rezil vsak kvartal in njihovo zamenjavo po potrebi namesto po določenem urniku.
Temperatura toplotnega zapiranja se razlikuje glede na vrsto in debelino folije, običajno pa je med 120 in 180 stopinj Celzija za običajne materiale za fleksibilno embalажo. V navodilih za vašo horizontalno tokovno embalажno napravo so navedene natančne nastavitve temperature za vaš tip izdelka. Če vaša naprava prikazuje druge temperature kot dejanske meritve na zapiralni palici, preverjene z merilnikom temperature, takoj ponastavite termostat vaše horizontalne tokovne embalажne naprave. Odstopanje temperature zmanjša enotnost zapiranja in ogroža celovitost embalaže, kar lahko povzroči kontaminacijo izdelka ali težave s trajnostjo na policah.
Redna čiščenja in pregledi komponent so primerne za usposobljeno notranje osebje, vendar naj bi večje popravke na horizontalni obtočni embalažni napravi izvajali kvalificirani tehnični strokovnjaki. Za zapletene naloge, kot so zamenjava termostata, servisiranje motorja ali popravek menjalnika, so potrebna specializirana orodja in strokovno znanje. Poskus naprednih popravkov na vaši horizontalni obtočni embalažni napravi lahko razveljavi garancijo, ustvari varnostne nevarnosti in povzroči dodatno škodo. Za popravke, ki presegajo osnovno vzdrževanje, se obrnite na proizvajalca opreme ali pooblaščena servisna središča, da zagotovite ustrezno obnovo horizontalne obtočne embalažne naprave in nadaljnjo zanesljivost.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

