 EN
Kako smanjiti otpad od filma pomoću mašine za pakovanje vrećica?
2026/09/20
Prefabrikovane mašine za vrećice: Smanji otpad filmova, smanji TCO i postigni brži ROI

2026/10/18
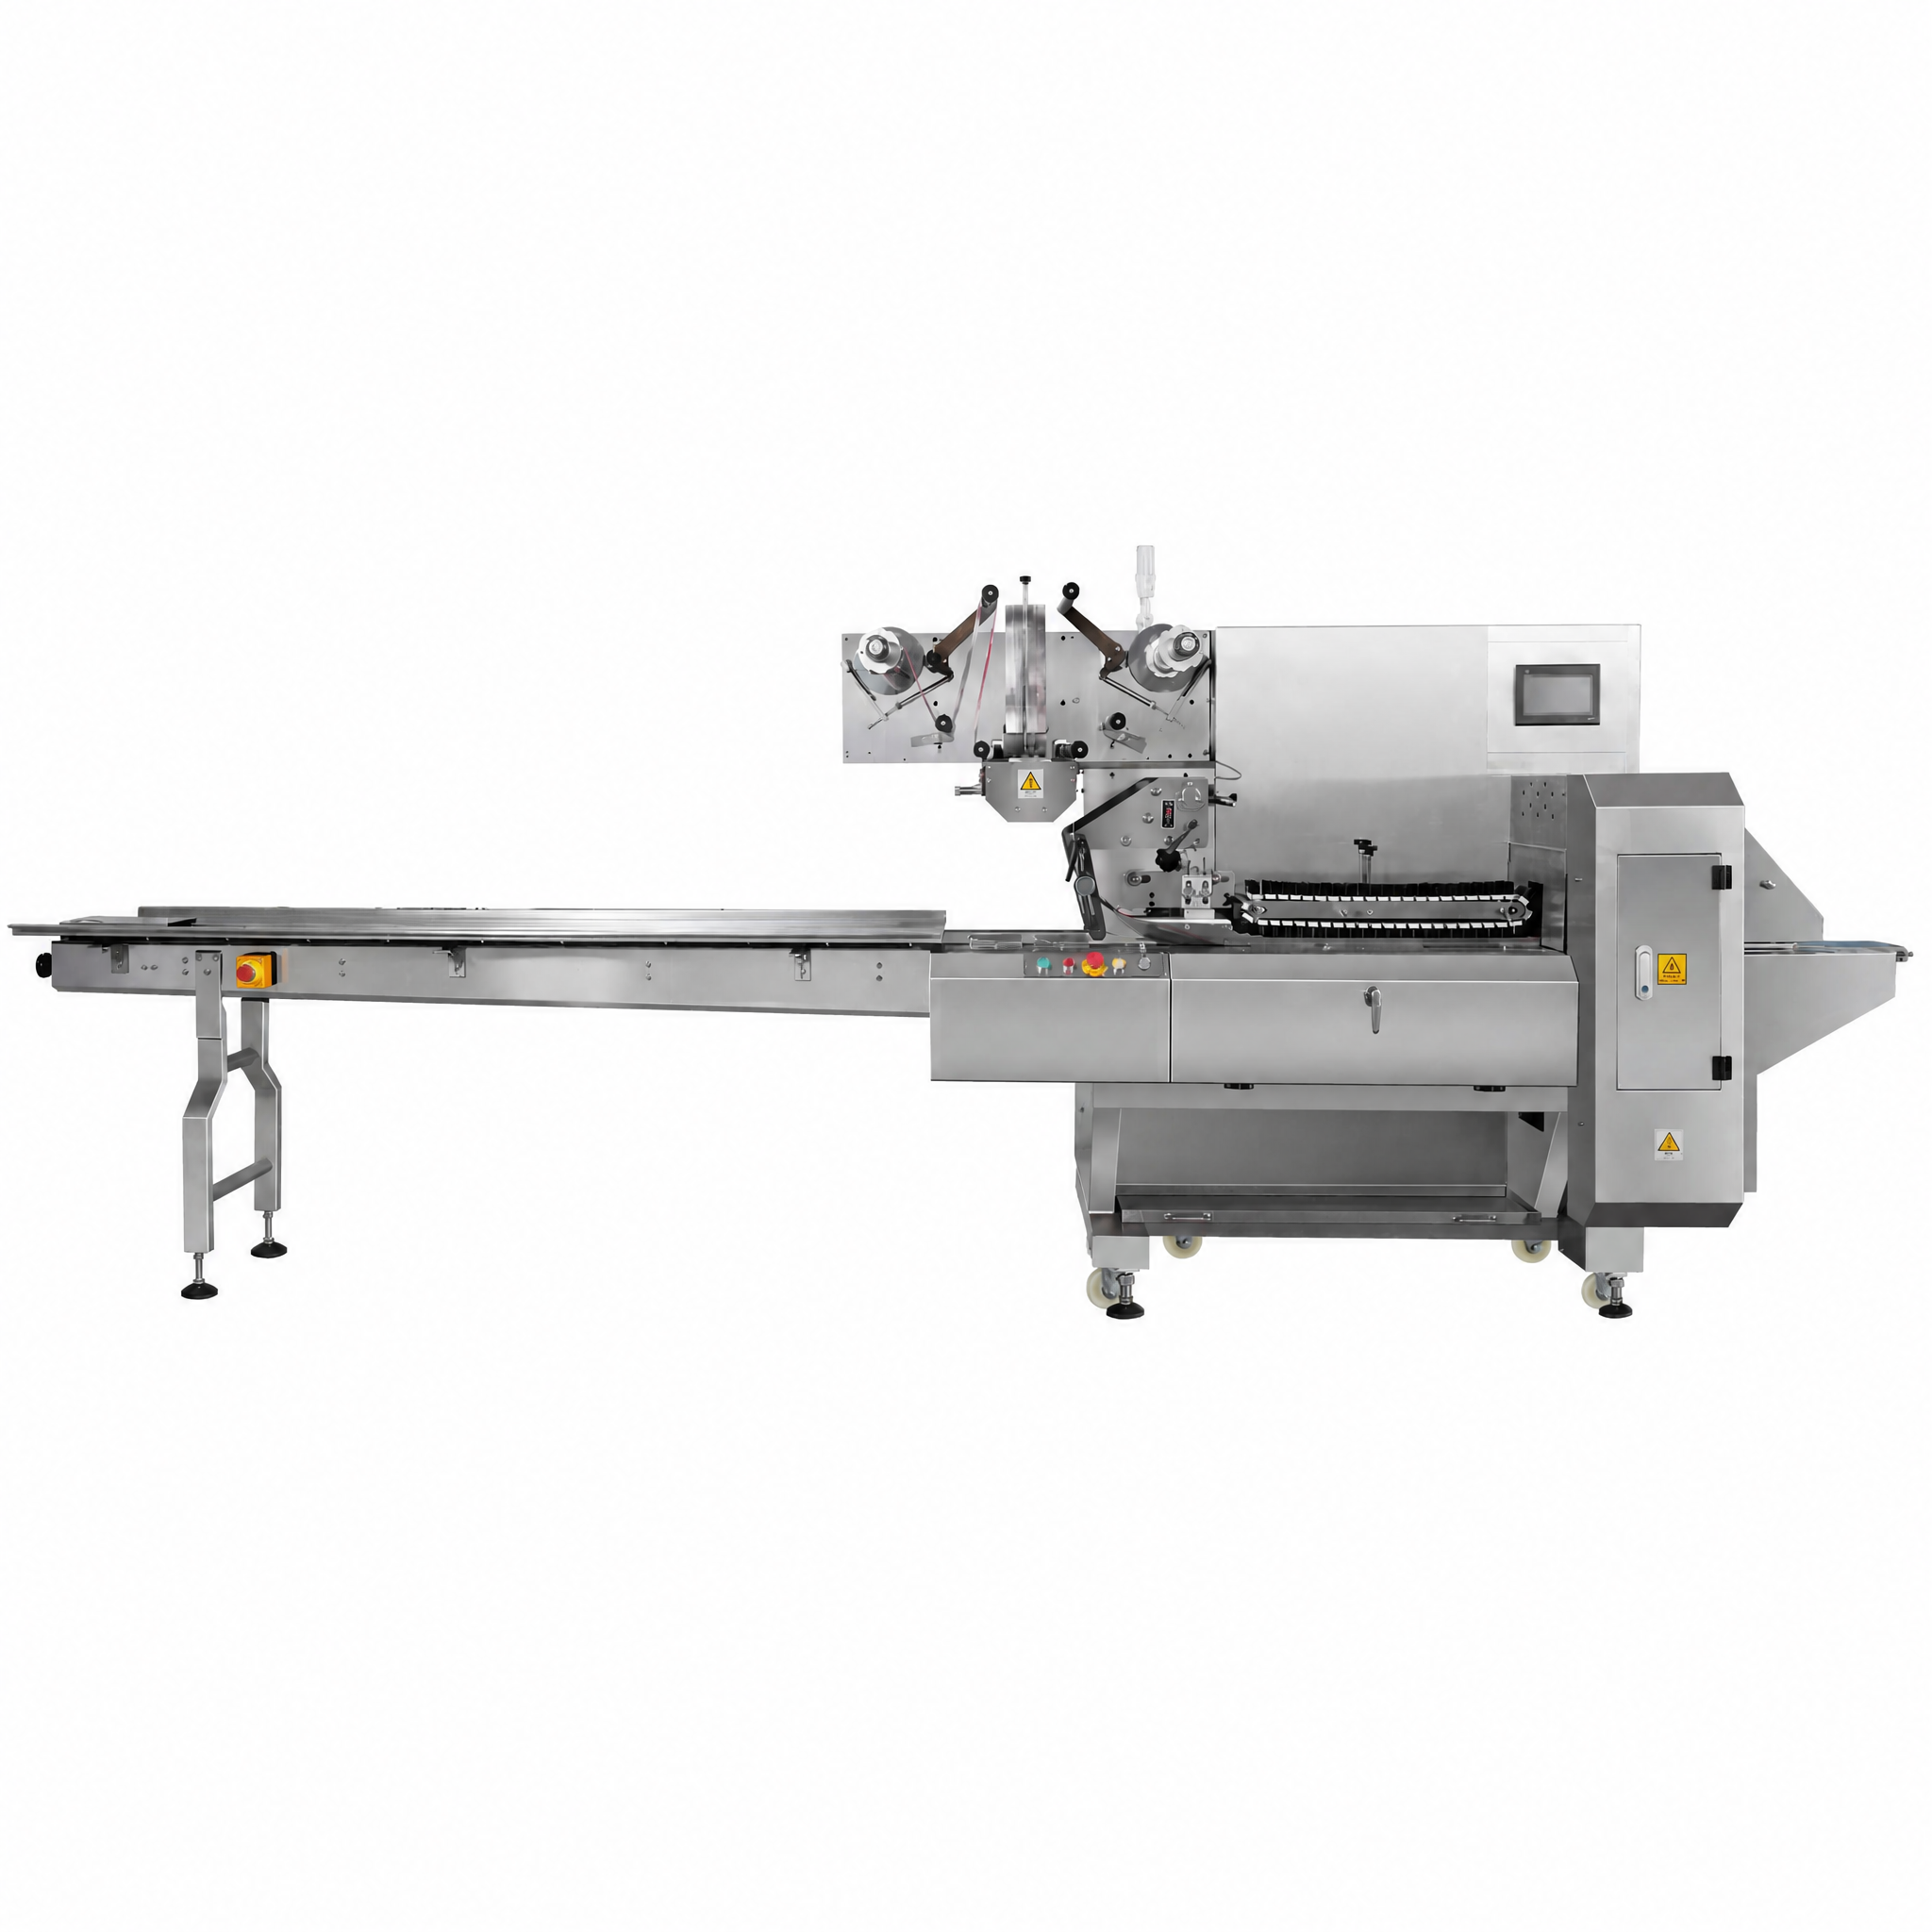
A. Šta je to? horizontalni tokni paketači je ključna prednost u savremenim operacijama pakiranja, odgovorna za efikasno i pouzdano pakovanje proizvoda. Bez obzira da li radite u proizvodnji hrane, farmaceutskih proizvoda ili potrošačkih dobara, održavanje vaše horizontalne mašine za pakovanje toka direktno utiče na vrijeme rada proizvodnje, kvalitet proizvoda i operativne troškove. Bez pravilnih protokola održavanja, rezači su neaktivni, pečatovi slabe i mehaničke komponente se razgrađuju, što dovodi do skupih zastoja i nepristrasnih rezultata pakovanja. Ovaj vodič pruža praktične, praktične korake kako bi vaša horizontalna mašina za punjenje toka radila na vrhuncu performansi.

Efektivno održavanje produžava životni vek opreme, smanjuje neplanirane kvarove i osigurava doslednu kvalitetu ambalaže. Horizontalna mašina za pakovanje protoka zahteva sistematsku pažnju na sastav rezača, komponente za zapečaćivanje, pogonske mehanizme i sigurnosne sisteme. Uspostavljanjem strukturirane rutine održavanja, štitite svoju investiciju i optimizirate proizvodnu efikasnost u svakoj smjeni.
Kljuna je srce vaše horizontalne mašine za pakovanje protoka, koja čisti i precizno reže film tokom ciklusa omotavanja. Vremenom, ivice oštrica postaju tuple zbog ponavljajućeg kontakta sa materijalom za pakovanje, što rezultira razbijenim ivicama, zamaškom materijala i bacanjem proizvoda. Proveravaj oštricu svaki dan da ne vidiš oštećenje, posjekotine ili razbijanje. Ako primetite neravnomerne rezove ili pukotine materijala tokom rada, vaš horizontalni rezač sa rezanjem sa strujnim pakovanjem verovatno treba oštriti ili zamijeniti. Profesionalna ostrijača mogu vratiti oštrinu ivica, ali mnogi operatori smatraju da su zamenske oštrice troškovno efikasnije za velike radove.
Ostaci filma, prašina i materijal za pakovanje se gomilaju na kućištu rezača i okolnim komponentama vaše horizontalne mašine za pakovanje protoka. Ova nakupina ograničava kretanje, povećava trenje i ubrzava habanje. Čisti sastav rezača dva puta nedeljno pomoću mekane četke i komprimovanog vazduha, izbegavajući oštre hemikalije koje mogu oštetiti pečat. U slučaju da se ne primenjuje, testiranje se može provesti na bazi ispitivanja. Proizvođač mašine za horizontalni protok obično određuje odobrene maziva; korišćenje pogrešnih ulja može degradirati gumene komponente i poništiti garancije. Odstranite višak ulja kako biste sprečili privlačenje prašine i održali čisto proizvodno okruženje.
Toplotno zatvaranje stvara kritičnu vezu između slojeva filma na zamotanim proizvodima. Elementi toplotne pečate horizontalnih mašina za pakovanje protoka moraju održavati preciznu kontrolu temperature kako bi se postigla konstantna čvrstoća pečate bez sagorevanja materijala ili stvaranja slabih veza. Svaki dan proveravajte kvalitet pečata testiranjem snage suza na uzorcima. Ako su zatvaranja slaba ili nekonzistentna, vaša horizontalna mašina za pakovanje protoka može imati temperaturno pomaknuti uzrokovano problemima kalibracije termostata ili degradacije grijanja. Koristite toplota za kontrolu temperature u čepovima prema podacima na displeju. Ako se očitavanja odstupe za više od 5 stepeni Celzijusa, obratite se svom serviseru opreme za profesionalnu rekalibraciju horizontalne mašine za pakovanje protoka.
Teflonska traka štiti površine čepova na vašem horizontalnom stroju za pakovanje protoka od direktnog kontakta sa vrućim filmom, produžavajući životni vijek komponente i osigurava glatko unos materijala. Proveravaj teflon traku za pukotine, lupe ili obražene površine svake dvije sedmice. Ako je traka oštećena, odmah je zameni kako bi se sprečilo lepljenje materijala i nepostojanje pečata. Vaša horizontalna mašina za pakovanje protoka obično zahtijeva zamjenu Teflonske trake godišnje ili nakon 500.000 do 1.000.000 ciklusa omotavanja, u zavisnosti od intenziteta rada i vrste materijala. Drži zamjenu za traku pri ruci da bi se smanjio vremenski zastoj kada je potrebno održavanje. Pravo održavanje Teflon trake na vašem horizontalnom stroju za pakovanje protoka sprečava skupu zamjenu čepova i osigurava pouzdanu učinkovitost zapečaćivanja.
Pogonski pojasevi napajaju mehanizam za hranjenje filma i cikluse rezača na vašoj horizontalnoj mašini za punjenje protoka. Poteci se nose zbog trenja, starosti i promjena napetosti, što može uzrokovati klizanje ili pogrešno hranjenje materijala. Svaki mjesec proveravaj sve dostupne pojaseve na pukotine, trljanje ili staklenje. Podesi napetost pojasa prema manualnim specifikacijama horizontalne mašine za pakovanje protoka, jer su previše tesni pojasevi ubrzavaju habanje ležaja, dok los pojasevi smanjuju preciznost rezanja. Čisti površine pojaseva i police nežnom četkom da bi se uklonili prašina i filmski ostaci koji mogu izazvati klizanje. Izmijenite pojaseve svakih 12 do 18 meseci ili ako se pojavi vidljiva oštećenja, čak i ako horizontalna mašina za pakovanje protoka nastavi sa radom. Preventivno zamjena pojaseva sprečava iznenadne kvarove koji ometaju proizvodne rasporede.
Prevodnici i pogonski lanci na vašem horizontalnom stroju za punjenje protok prenose rotacijsku snagu na mehanizme rezanja i hranjenja. Ove komponente zahtijevaju konstantno mazanje kako bi se sprečio kontakt metala sa drugim metalom, buka i mehanički kvar. Ako je potrebno, testiranje se provodi na osnovu podataka o ispitivanju. Vaš prijenosni sistem horizontalnog protoka obično zahtijeva promjene ulja svakih 2.000 radnih sati ili godišnje, što god dođe prvo. Proveri vidljive veze lanca da li su korozije, ukočenost ili labave veze. U svakom smjenu ulječite lance upotrebom odobrenog ulječa za lance, primenjujući proizvod duž unutrašnje ivice dok je horizontalna mašina za punjenje protoka isključena. Pravo mazanje produžava životni vek pogonskog sistema i održava glatko i tiho radovanje tokom proizvodnih trka.
Strukturisano održavanje sprečava probleme pre nego što utiču na proizvodnju. Napravi kalendar održavanja za svoju horizontalnu mašinu za pakovanje struje koji dokumentira dnevne vizuelne inspekcije, nedeljno duboko čišćenje, mesečne mehaničke provjere i kvartalno profesionalno održavanje. U dnevniku se bilježe sve aktivnosti održavanja, zamene delova i promatranja performansi. Ova dokumentacija pomaže u identifikaciji ponavljajućih problema, praćenju životnih ciklusa komponenti i opravdanju nadogradnje opreme ili zahtjeva za podršku proizvođača. Mnogi operateri kreiraju digitalne dnevnice održavanja koristeći mobilne aplikacije, omogućavajući nadzornicima smjena da u realnom vremenu dokumentiraju status horizontalnog protoka paketa mašine i upozoravaju upravljanje na probleme koji se pojavljuju.
Vaša horizontalna mašina za pakovanje struje radi sigurno i pouzdano samo ako operateri razumiju zahteve održavanja i prepoznaju znakove upozorenja. Trenirajte sve operatore mašina o pravilnim tehnikama čišćenja, identifikaciji komponenti i sigurnim procedurama zaključavanja pre obavljanja zadataka održavanja. Uređivanje sigurnosnih blokada koji sprečavaju rad horizontalne mašine za pakovanje protoka tokom održavanja. Redovno pregledajte funkcionalnost hitnog zaustavljanja, zaštitne sisteme i protokole za bezbedno uklanjanje filma. Operatori koji razumiju svoju horizontalnu mašinu za pakovanje protoka, brzo uočavaju manje obrazac habanja, sprečavajući kvarove koji ugrožavaju sigurnost ili stvaraju otpad. Ulaganje u obuku operatora kao kamen temeljac efikasnog održavanja horizontalnih mašina za punjenje protoka i sigurnih proizvodnih okruženja.
Četnost zamene reznice zavisi od vrste materijala, debljine filma i količine proizvodnje. Za većinu operacija, rezalo horizontalne mašine za rezanje tekućine traje između 1 i 3 miliona ciklusa za omotanje prije nego što je potrebno zamijeniti. Deblji ili više abrazivnih materijala ubrzavaju habanje oštrice. Svakodnevno pratite kvalitet rezova; ako se uprkos čišćenju pojave razorene ivice ili suze materijala, čepele horizontalnog stroja za punjenje tekućine moraju biti zamijenjene. Mnogi proizvođači preporučuju četvrtletnu inspekciju i zamjenu čelika po potrebi, a ne fiksni raspored.
Temperatura toplotnog zatvaranja varira u zavisnosti od vrste i debljine folije, obično u rasponu od 120 do 180 stepeni Celzijusa za uobičajene fleksibilne ambalažne materijale. U uputstvu za horizontalnu mašinu za pakovanje protoka navodi se tačna temperatura za tip proizvoda. Ako vaš uređaj prikazuje različite temperature od stvarnih odčitaka čepova, odmah rekalibrirajte termostat horizontalnog uređaja za punjenje protoka. Temperatura smanjuje konzistenciju pečata i ugrožava integritet paketa, što može dovesti do kontaminacije proizvoda ili problema sa rokom trajanja.
Rutinsko čišćenje i inspekcija komponenti pogodno je za obučeno interno osoblje, ali za velike popravke na horizontalnoj mašini za protok treba da budu uključeni kvalifikovani tehničari. Kompleksni zadatci kao što su zamjena termostata, servisiranje motora ili popravak menjača zahtijevaju specijalizovane alate i stručnost. Pokušavanje naprednih popravaka na vašem horizontalnom stroju za pakovanje struje može poništiti garancije, stvoriti opasnosti za bezbednost i uzrokovati dodatnu štetu. Kontaktirajte proizvođača opreme ili ovlašćene servisne centre za popravke izvan osnovnog održavanja kako bi se osigurala pravilna horizontalna obnova i kontinuirana pouzdanost mašine.

2026/09/20
Prefabrikovane mašine za vrećice: Smanji otpad filmova, smanji TCO i postigni brži ROI

2026/09/20
Smanjenje vremena za zamjenu mašine za predrađene vrećice za 40% sa dokazanim najboljim praksama

2026/09/20
Prefabrikovane mašine za vrećice: Povećajte proizvodnju, smanjite otpad i poboljšajte ROI

2026/09/20
Rotary vs. Inline Premade Pouch mašine: Brzina, ROI i skalabilnost u poređenju

2026/09/20
Pre-made Pouch Machine: Povećaj proizvodnju, smanji troškove rada i poboljšaj integritet pečata

2026/09/21
Prefabrikovana mašina za vrećice: vrste vrećica, materijali i vodič za punjenje

