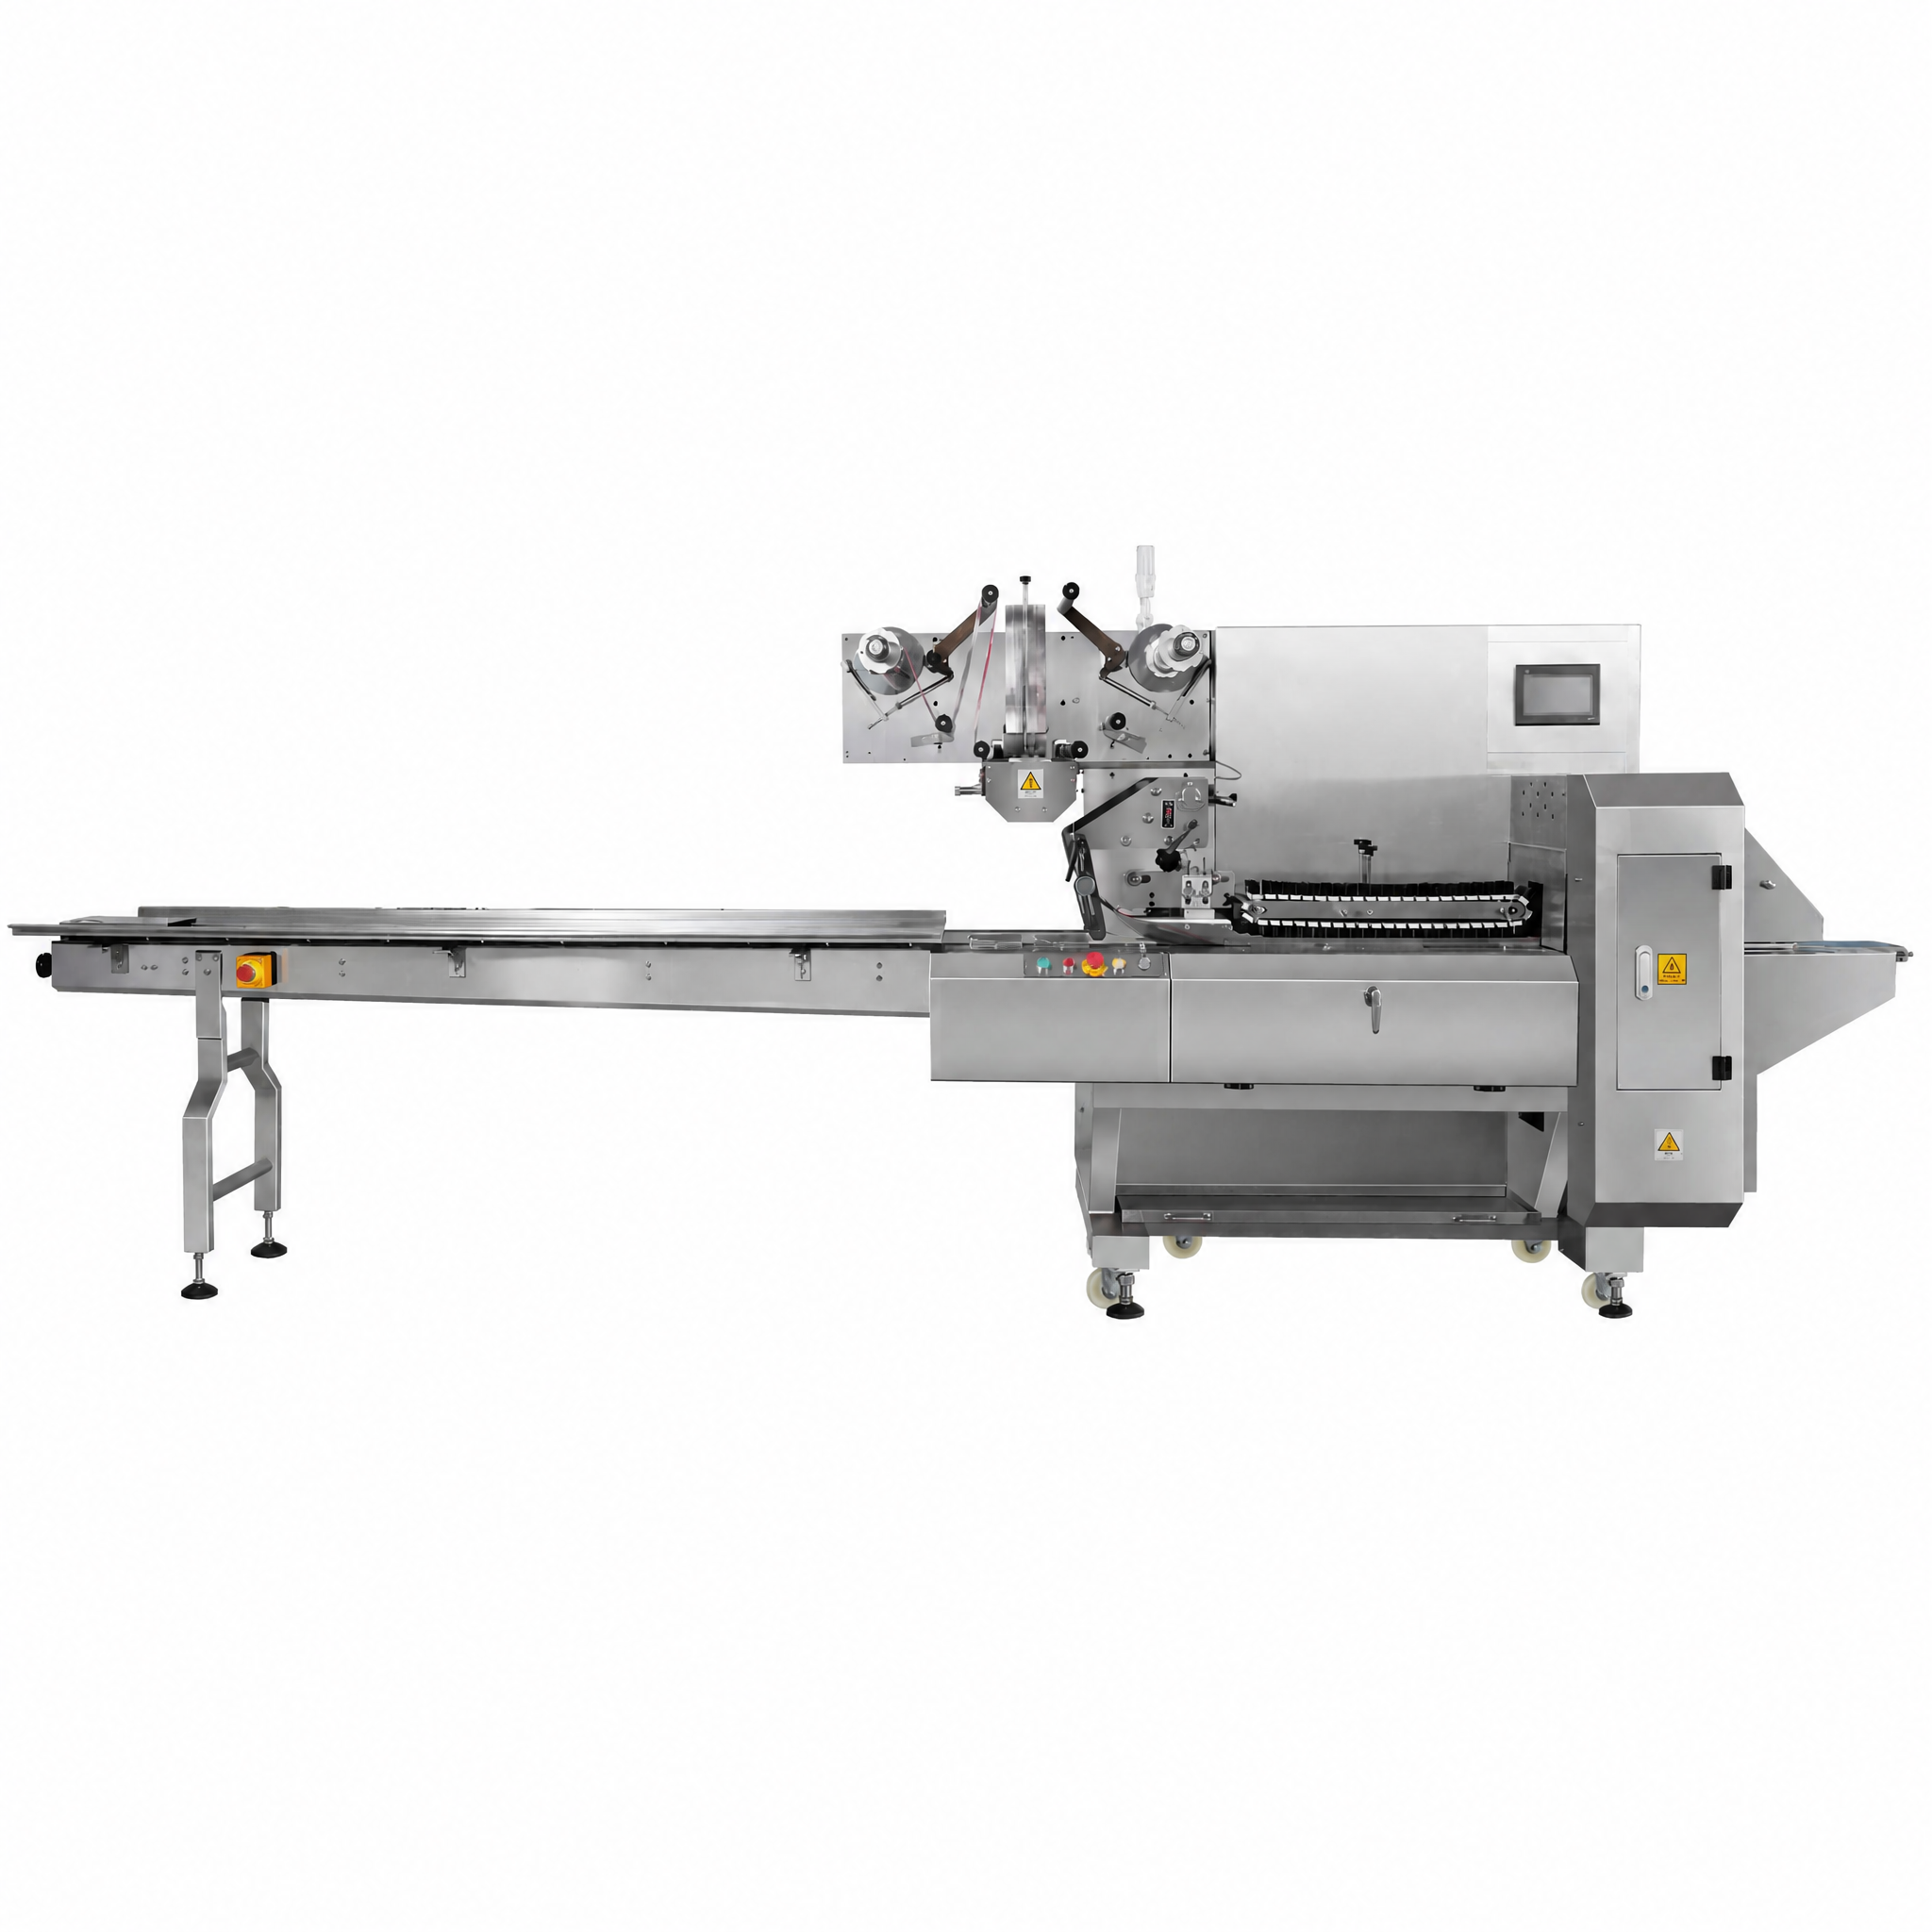
Amáquina de empaquetado en fluxo horizontal é un recurso crítico nas operacións modernas de empaquetado, encargado de envolver os produtos de forma eficiente e fiable. Sexa cal for o seu sector — alimentos, farmacéutico ou bens de consumo — o mantemento da súa máquina horizontal de flow pack afecta directamente o tempo de funcionamento da produción, a calidade dos produtos e os custos operativos. Sen protocolos adecuados de mantemento, as cuchillas perden filo, as soldaduras se debilitan e os compoñentes mecánicos deterióranse, o que provoca paradas dispendiosas e resultados inconsistentes no empaquetado. Esta guía ofrece pasos prácticos e aplicables para manter a súa máquina horizontal de flow pack funcionando ao máximo rendemento.

Un mantemento eficaz alarga a vida útil do equipo, reduce as avarías non planificadas e garante unha calidade constante no empaquetado. Unha máquina horizontal de flow pack require atención sistemática na súa unidade de corte, nos compoñentes de sellado, nos mecanismos de transmisión e nos sistemas de seguridade. Ao establecer unha rutina estruturada de mantemento, protexe a súa inversión e optimiza a eficiencia produtiva en cada turno.
Cuidado do conxunto de corte para a súa máquina horizontal de envasado en fluxo
Inspección e afilado da lama de corte
A lama de corte é o corazón da súa máquina horizontal de envasado en fluxo, realizando cortes limpos e precisos na película durante o ciclo de envoltura. Co tempo, os bordos da lama van perdendo o seu filo debido ao contacto repetido co material de envase, o que provoca bordos irregulares, atascos de material e perda de produto. Inspeccione diariamente a lama en busca de desgaste visible, muescas ou astillas. Se observa cortes desiguais ou desgarros no material durante a operación, é probable que a lama de corte da súa máquina horizontal de envasado en fluxo necesite ser afilada ou substituída. Os servizos profesionais de afilado de lamas poden restaurar a agudeza do filo, pero moitos operarios consideran que a substitución das lamas resulta máis económica nas operacións de alto volume.
Limpieza e lubrificación dos compoñentes de corte
Os residuos de película, o po e o material de empaquetado acumúlanse na carcasa do cortador e nos compoñentes circundantes da máquina horizontal de envasado en fluxo. Esta acumulación restrinxe o movemento, aumenta a fricción e acelera o desgaste. Limpe o conxunto do cortador dúas veces por semana cunha escova branda e aire comprimido, evitando produtos químicos agresivos que poidan danar as guarnicións. Aplique unha capa lixeira de aceite para máquinas nos puntos de xiro e nos eixes de transmisión conectados ao mecanismo do cortador. O fabricante da súa máquina horizontal de envasado en fluxo normalmente especifica os lubrificantes aprobados; o uso de aceites inadecuados pode deteriorar os compoñentes de goma e anular as garantías. Elimine o aceite en exceso para evitar a atracción de po e manter un entorno de produción limpo.
Mantemento do sistema de sellado para a súa máquina horizontal de envasado en fluxo
Calibración do elemento de sellado térmico
O sellado térmico crea a unión crítica entre as capas da película nos produtos envoltos. O elemento de sellado térmico da súa máquina horizontal de flow pack debe manter un control preciso da temperatura para lograr unha resistencia constante do sellado sen queimar o material ou crear unións débiles. Comprobe a calidade do sellado diariamente probando a resistencia ao desgarro en paquetes mostrais. Se os sellados son débiles ou inconsistentes, a súa máquina horizontal de flow pack pode ter unha deriva de temperatura causada por problemas de calibración do termostato ou degradación do elemento calefactor. Use unha pistola termométrica para verificar as temperaturas reais da barra de sellado fronte ás lecturas indicadas na pantalla da máquina. Se as lecturas se desvían máis de 5 graos Celsius, contacte co seu fornecedor de servizos de equipos para a recalibración profesional da súa máquina horizontal de flow pack.
Cinta de teflón e substitución da barra de sellado
A cinta de teflon protexe as superficies da barra de sellado da máquina horizontal de envoltura contra o contacto directo coa película quente, alargando a vida útil dos compoñentes e garantindo unha alimentación suave do material. Inspeccione a cinta de teflon cada dúas semanas en busca de grietas, despegamento ou zonas desgastadas. Se se observa algún dano na cinta, substitúaa inmediatamente para evitar que o material se pegue e para manter a consistencia dos selos. Normalmente, a súa máquina horizontal de envoltura require a substitución da cinta de teflon unha vez ao ano ou tras 500.000 a 1.000.000 de ciclos de envoltura, dependendo da intensidade de funcionamento e do tipo de material. Mantenha cinta de substitución dispoñible para minimizar o tempo de inactividade cando se requira mantemento. Un mantemento adecuado da cinta de teflon na súa máquina horizontal de envoltura evita a cara substitución da barra de sellado e garante un rendemento fiable na selladura.
Mantemento do sistema de transmisión e dos compoñentes mecánicos
Inspección das correas e polias
As correas de transmisión accionan o mecanismo de alimentación da película e os ciclos do cortador na súa máquina horizontal de envasado en fluxo. As correas desgástense pola fricción, a idade e os cambios de tensión, o que pode provocar deslizamento ou alimentación incorrecta do material. Inspeccione todas as correas accesibles cada mes en busca de grietas, desfiamento ou vitrificación. Axuste a tensión das correas segundo as especificacións do manual da súa máquina horizontal de envasado en fluxo, xa que as correas demasiado apretadas aceleran o desgaste dos rodamientos, mentres que as correas frouxas reducen a precisión do corte. Limpe as superficies das correas e das poleas cunha escova suave para eliminar o po e os restos de película que poden causar deslizamento. Substitúa as correas cada 12 a 18 meses ou se aparece algún dano visible, mesmo que a máquina horizontal de envasado en fluxo siga funcionando. A substitución preventiva das correas evita fallos repentinos que interrumpan os horarios de produción.
Lubricación da caixa de engrenaxes e da cadea
As caixas de cambios e as cadeas de transmisión na súa máquina horizontal de envasado en fluxo transmiten forza rotacional aos mecanismos de corte e alimentación. Estes compoñentes requiren unha lubrificación constante para evitar o contacto metal-metal, o ruído e a falla mecánica. Comprobe semanalmente o nivel de aceite da caixa de cambios e reabástase co lubrificante especificado se os niveis baixan. Normalmente, a caixa de cambios da súa máquina horizontal de envasado en fluxo require cambios de aceite cada 2.000 horas de funcionamento ou anualmente, o que ocorra primeiro. Inspeccione visualmente os eslabóns da cadea en busca de corrosión, rigidez ou conexións soltas. Lubrique as cadeas cada turno usando o lubrificante para cadeas aprobado, aplicando o produto ao longo da beira interior mentres a máquina horizontal de envasado en fluxo está apagada. A lubrificación adecuada alarga a vida útil do sistema de transmisión e mantén un funcionamento suave e silencioso durante as series de produción.
Vixilancia e documentación rutinarias
Creación dun programa de mantemento
O mantemento estruturado prevén problemas antes de que afecten á produción. Elabore un calendario de mantemento para a súa máquina horizontal de envasado en fluxo que documente as inspeccións visuais diárias, a limpeza profunda semanal, as comprobacións mecánicas mensuais e o servizo profesional trimestral. Rexistre todas as actividades de mantemento, substitucións de pezas e observacións de rendemento nun libro de rexistro. Esta documentación axuda a identificar problemas recorrentes, a seguir os ciclos de vida dos compoñentes e a xustificar actualizacións do equipo ou solicitudes de soporte ao fabricante. Moitos operarios crean libros de rexistro de mantemento dixitais mediante aplicacións móbeis, o que permite aos supervisores de turno documentar en tempo real o estado da máquina horizontal de envasado en fluxo e alertar á dirección sobre problemas incipientes.
Formación do operador e comprobacións de seguridade
A súa máquina de empaquetado en fluxo horizontal só opera de xeito seguro e fiable cando os operarios comprenden os requisitos de mantemento e recoñecen as señais de aviso. Forme a todos os operarios da máquina nas técnicas adecuadas de limpeza, na identificación dos compoñentes e nos procedementos seguros de bloqueo antes de realizar tarefas de mantemento. Estableza sistemas de interbloqueo de seguridade que impidan o funcionamento da máquina de empaquetado en fluxo horizontal durante as actividades de mantemento. Revise con regularidade a funcionalidade do botón de parada de emerxencia, os sistemas de protección e os protocolos seguros para a retirada da película. Os operarios que coñecen intimamente a súa máquina de empaquetado en fluxo horizontal detectan cedo os patróns menores de desgaste, evitando fallos que comprometan a seguridade ou xeran residuos. Inverta en formación para operarios como pilar fundamental dun mantemento eficaz da máquina de empaquetado en fluxo horizontal e de entornos de produción seguros.
Preguntas frecuentes
Cada cantas veces debo substituír a lama cortante da miña máquina de empaquetado en fluxo horizontal?
A frecuencia de substitución da lama do cortador depende do tipo de material, do grosor da película e do volume de produción. Para a maioría das operacións, unha lama de cortador dunha máquina de empaquetado en fluxo horizontal dura entre 1 millón e 3 millóns de ciclos de envoltura antes de necesitar ser substituída. Os materiais máis graxos ou abrasivos aceleran o desgaste da lama. Supervise diariamente a calidade do corte; se aparecen bordos irregulares ou rasgos no material a pesar da limpeza, é necesario substituír a lama da súa máquina de empaquetado en fluxo horizontal. Moitos fabricantes recoméndanse inspeccións trimestrais das lamas e a súa substitución segundo sexa necesario, en vez de seguir calendarios fixos.
A que temperatura debe manterse o elemento de sellado térmico nunha máquina de empaquetado en fluxo horizontal?
As temperaturas de sellado por calor varían segundo o tipo e a grosor da película, normalmente entre 120 e 180 graos Celsius para os materiais comúns de envase flexible. O manual da súa máquina horizontal de flow pack especifica os axustes exactos de temperatura para o seu tipo de produto. Se a súa máquina amosa temperaturas distintas das lecturas reais da barra de sellado verificadas cun pirómetro, recalcule inmediatamente o termostato da súa máquina horizontal de flow pack. A deriva térmica reduce a consistencia dos selos e compromete a integridade do envase, o que pode permitir a contaminación do produto ou problemas na súa vida útil.
Podo realizar eu mesmo reparacións importantes na miña máquina horizontal de flow pack?
A limpeza rutineira e a inspección dos compoñentes son adecuadas para persoal interno adequadamente formado, pero as reparacións importantes nunha máquina de envasado de fluxo horizontal deben ser realizadas por técnicos cualificados. Tarefas complexas, como a substitución do termostato, o mantemento do motor ou a reparación da caixa de cambios, requiren ferramentas especializadas e coñecementos específicos. Intentar realizar reparacións avanzadas na súa máquina de envasado de fluxo horizontal pode anular a garantía, crear riscos para a seguridade e causar danos adicionais. Póñase en contacto co fabricante do seu equipo ou cos centros de servizo autorizados para reparacións que vayan máis aló do mantemento básico, para asegurar unha restauración axeitada da máquina de envasado de fluxo horizontal e a súa fiabilidade continuada.

 EN