 EN
Kā samazināt plēves atkritumus, izmantojot gatavo maisiņu iepakošanas mašīnu?
2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/10/18
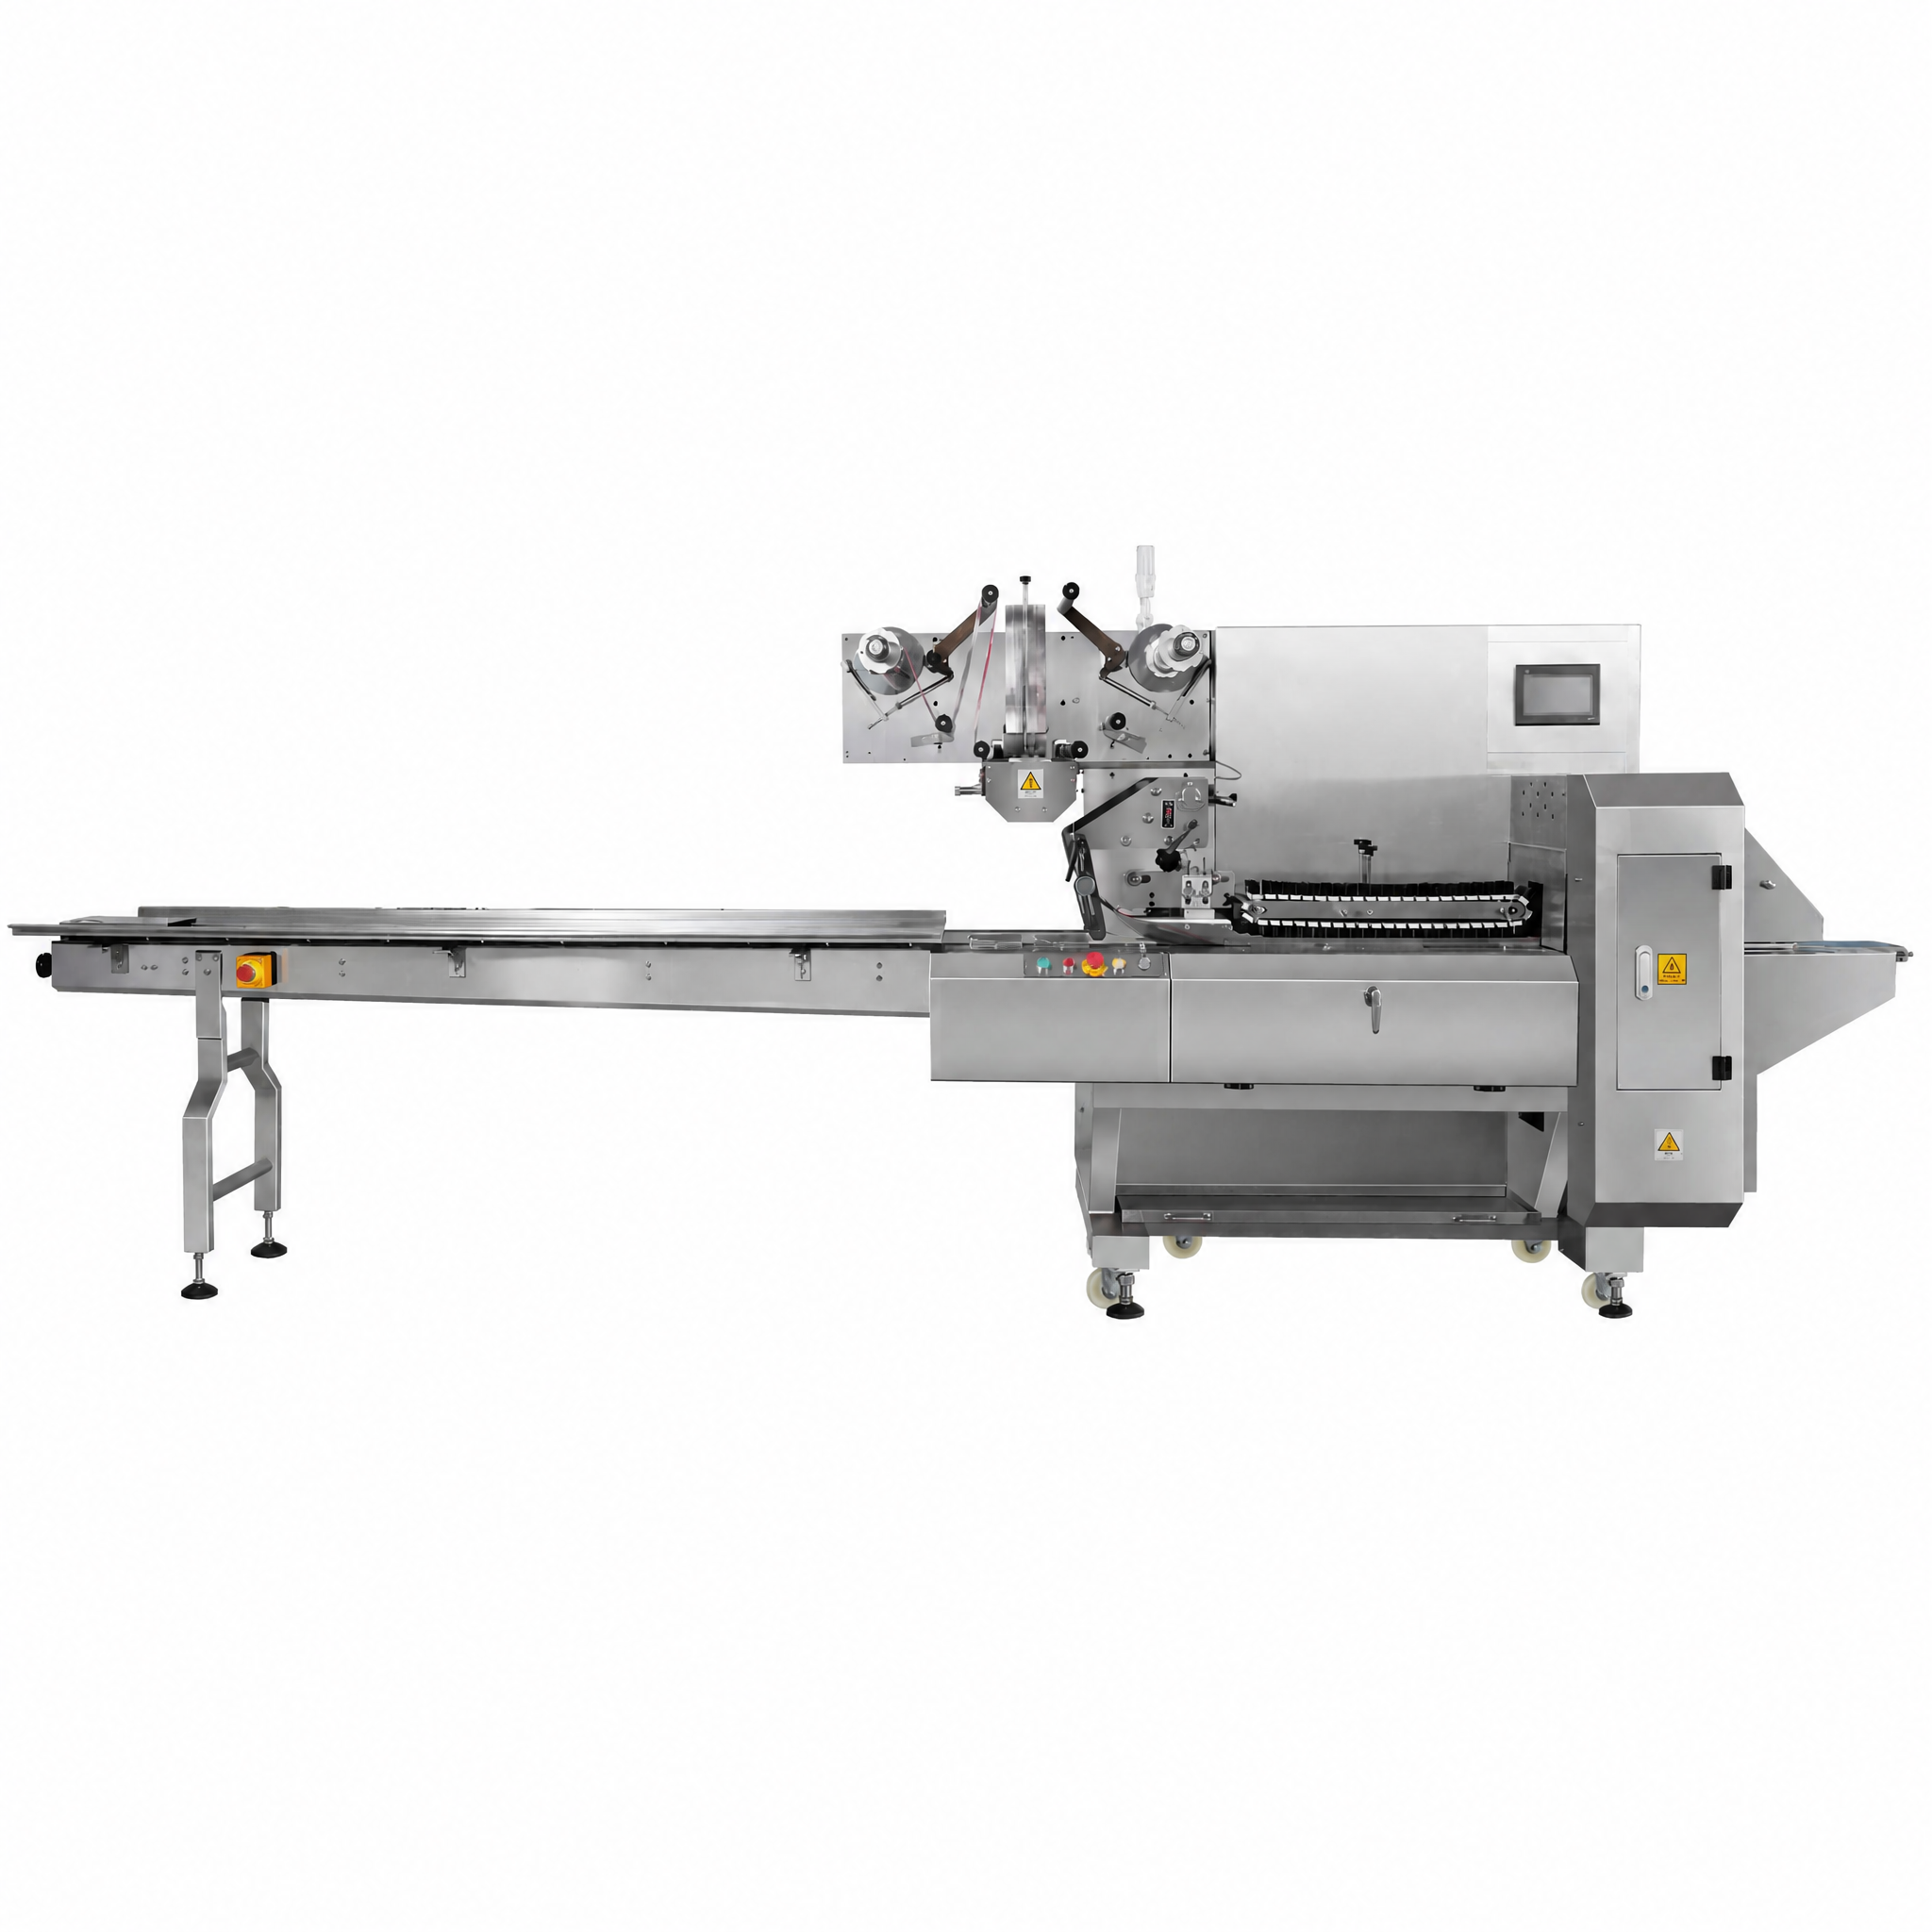
Ahorizontālas plūsmas iepakošanas mašīnas ir būtisks aktīvs modernās iepakojuma ražošanas procesos, kas atbildīgs par produktu efektīvu un uzticamu iepakošanu. Vai nu jūs darbojaties pārtikas, farmaceitiskās vai patēriņa preču ražošanā, jūsu horizontālās plūsmas iepakošanas mašīnas uzturēšana tieši ietekmē ražošanas darbības laiku, produkta kvalitāti un ekspluatācijas izmaksas. Bez pareiziem uzturēšanas protokoliem šķērēji bluntējas, noslēgumi kļūst vājāki un mehāniskās sastāvdaļas degradējas, kas noved pie dārga darbības pārtraukuma un nevienmērīgiem iepakošanas rezultātiem. Šis pamācības dokuments sniedz praktiskus, īstenojamus soļus, lai jūsu horizontālā plūsmas iepakošanas mašīna darbotos maksimālā veiktspējā.

Efektīva uzturēšana pagarinās aprīkojuma kalpošanas laiku, samazinās negaidītus bojājumus un nodrošinās vienmērīgu iepakošanas kvalitāti. Horizontālai plūsmas iepakošanas mašīnai nepieciešama sistēmiska uzmanība tās šķērēju komplektam, noslēguma komponentiem, piedziņas mehānismiem un drošības sistēmām. Ieviešot strukturētu uzturēšanas režīmu, jūs aizsargājat savu ieguldījumu un optimizējat ražošanas efektivitāti katrā darba maiņā.
Griezēja asmens ir jūsu horizontālās plūsmas iepakošanas mašīnas sirds, veicot tīrus un precīzus griezumus plēvē iepakošanas cikla laikā. Laika gaitā asmens malas kļūst bluntas no atkārtotas saskares ar iepakojuma materiālu, kas rada nevienmērīgas malas, materiāla aizstrīdēšanos un izšķiestu produktu. Pārbaudiet asmens ikdienā redzamai nodilumam, iespiedumiem vai lūzumiem. Ja darbības laikā pamanāt nevienmērīgus griezumus vai materiāla saplīšanu, jūsu horizontālās plūsmas iepakošanas mašīnas griezējs, visticamāk, nepieciešama asināšana vai nomainīšana. Profesionālas asmens asināšanas pakalpojumu palīdzībā var atjaunot asmens asumu, taču daudzi operators uzskata, ka augsta apjoma darbībām izdevīgāk ir iegādāties jaunus asmeņus.
Uz griežamās ierīces korpusa un tā apkārtējiem komponentiem uzkrājas plēves atlikums, putekļi un iepakojuma materiāls. Šīs nogulsnes ierobežo kustību, palielina berzi un paātrina nodilumu. Tīriet griežamās ierīces komplektu divas reizes nedēļā, izmantojot mīkstu suku un saspiestu gaisu, izvairoties no agresīviem ķīmiskajiem līdzekļiem, kas var bojāt blīves. Uzklājiet vieglu mašīnu eļļu pagrieziena punktiem un piedziņas vārpstām, kas savienotas ar griežamās ierīces mehānismu. Jūsu horizontālās plūsmas iepakošanas mašīnas ražotājs parasti norāda apstiprinātās eļļas; nepareizu eļļu izmantošana var iznīcināt gumijas komponentus un anulēt garantiju. Nodzēsiet lieko eļļu, lai novērstu putekļu piesaisti un saglabātu tīru ražošanas vidi.
Karstības noslēgšana veido kritiskās saites starp plēves kārtām uz iepakotajiem produktiem. Jūsu horizontālās plūsmas iepakošanas mašīnas karstības noslēgšanas elements ir jāuztur precīzā temperatūras kontrolē, lai sasniegtu vienmērīgu noslēguma stiprumu, nepārkurinot materiālu vai neradot vājus savienojumus. Ik dienā pārbaudiet noslēguma kvalitāti, testējot ripošanas stiprumu uz parauga iepakojumiem. Ja noslēgumi ir vāji vai neatbilstīgi, jūsu horizontālās plūsmas iepakošanas mašīnai var būt temperatūras nobīde, ko izraisa termostata kalibrēšanas problēmas vai sildīšanas elementa degradācija. Izmantojiet temperatūras pistoli, lai pārbaudītu faktiskās noslēguma sviras temperatūras salīdzinājumā ar mašīnas displeja rādījumiem. Ja rādījumi atšķiras vairāk nekā par 5 gradiem Celsija, sazinieties ar savu aprīkojuma servisa sniedzēju, lai profesionāli atkārtoti nokalibrētu jūsu horizontālo plūsmas iepakošanas mašīnu.
Teflona lente aizsargā jūsu horizontālās plūsmas iepakošanas mašīnas noslēgšanas joslas virsmu no karstās plēves tiešās saskares, pagarinot komponenta kalpošanas laiku un nodrošinot vienmērīgu materiāla pievadi. Pārbaudiet Teflona lentu pēc plaisām, norītības vai nodiluma ik pēc divām nedēļām. Ja lente ir bojāta, to nekavējoties nomainiet, lai novērstu materiāla pielipšanu un neprecīzu noslēgšanu. Jūsu horizontālās plūsmas iepakošanas mašīnai parasti ir jānomaina Teflona lente reizi gadā vai pēc 500 000–1 000 000 iepakojuma cikliem, atkarībā no ekspluatācijas intensitātes un materiāla veida. Turiet rezerves lentu uz rokas, lai minimizētu darbības pārtraukumus, kad nepieciešama tehniskā apkope. Pareiza Teflona lentas apkope jūsu horizontālās plūsmas iepakošanas mašīnā novērš dārgu noslēgšanas joslu nomaiņu un nodrošina uzticamu noslēgšanas veiktspēju.
Dzinu josti darbina plēves pievades mehānismu un griezēja ciklus jūsu horizontālajā plūsmas iepakojuma mašīnā. Jostas nodilst no berzes, vecuma un sprieguma izmaiņām, kas var izraisīt slīdēšanu vai materiāla nepareizu pievadi. Ik mēnesi pārbaudiet visas pieejamās jostas plaisām, norupšanu vai stiklošanos. Regulējiet jostu spriegumu saskaņā ar jūsu horizontālās plūsmas iepakojuma mašīnas rokasgrāmatas specifikācijām, jo pārāk stingras jostas paātrina bultskrūvju nodilumu, bet vaļīgas jostas samazina griešanas precizitāti. Notīriet jostu virsmas un ritenīšus ar mīkstu suku, lai noņemtu putekļus un plēves atkritumus, kas var izraisīt slīdēšanu. Nomainiet jostas katru 12–18 mēnesi vai tūlīt, ja redzamas bojājumu pazīmes, pat ja horizontālā plūsmas iepakojuma mašīna turpina darboties. Preventīvā jostu nomaiņa novērš pēkšņus atteices gadījumus, kas traucē ražošanas grafiku.
Pārnesumkārbas un piedziņas ķēdes uz jūsu horizontālās plūsmas iepakošanas mašīnas pārnes rotācijas spēku griešanas un barošanas mehānismiem. Šiem komponentiem nepieciešama regulāra smērvielu piegāde, lai novērstu metāla pret metālu berzi, troksni un mehāniskus bojājumus. Pārbaudiet pārnesumkārbas eļļas līmeni nedēļā un papildiniet ar norādīto smērvielu, ja līmenis samazinās. Jūsu horizontālās plūsmas iepakošanas mašīnas pārnesumkārba parasti prasa eļļas maiņu katrās 2000 darbības stundās vai reizi gadā — atkarībā no tā, kas iestājas agrāk. Pārbaudiet redzamās ķēdes saites uz koroziju, stingrību vai vaļīgiem savienojumiem. Smērjiet ķēdes katrā darba maiņā, izmantojot apstiprinātu ķēžu smērvielu, pielietojot to pa iekšējo malu, kamēr horizontālā plūsmas iepakošanas mašīna ir izslēgta. Pareiza smērvielu piegāde pagarinās piedziņas sistēmas kalpošanas laiku un nodrošinās gludu, klusu darbību ražošanas ciklos.
Strukturēta tehniskā apkope novērš problēmas, pirms tās ietekmē ražošanu. Izstrādājiet apkopes kalendāru savai horizontālajai plūsmas iepakošanas mašīnai, kurā dokumentētas ikdienas vizuālās pārbaudes, nedēļas dziļā tīrīšana, mēneša mehāniskās pārbaudes un ceturkšņa profesionālā tehniskā apkope. Visas apkopes darbības, detaļu nomaiņas un veiktos snieguma novērojumus reģistrējiet žurnālā. Šī dokumentācija palīdz identificēt atkārtoti parādīšanās problēmas, sekot komponentu ekspluatācijas cikliem un pamatot aprīkojuma modernizāciju vai ražotāja atbalsta pieprasījumus. Daži operatori izveido digitālus apkopes žurnālus, izmantojot mobilās lietotnes, kas ļauj maiņu vadītājiem reāllaikā dokumentēt horizontālās plūsmas iepakošanas mašīnas stāvokli un brīdināt vadību par iespējamām problēmām.
Jūsu horizontālā plūsmas iepakošanas mašīna darbojas droši un uzticami tikai tad, ja operators saprot apkopēs nepieciešamības un prot atpazīt brīdinājuma signālus. Visus mašīnas operatorus apmāciet pareizajām tīrīšanas metodēm, komponentu identifikācijai un drošām izslēgšanas procedūrām pirms veicat apkopēs darbus. Ieviesiet drošības savienojumus, kas novērš horizontālās plūsmas iepakošanas mašīnas darbību apkopēs laikā. Regulāri pārbaudiet avārijas apturēšanas funkcionalitāti, aizsardzības sistēmas un drošas plēves noņemšanas protokolus. Operatori, kuri dziļi saprot savu horizontālo plūsmas iepakošanas mašīnu, agrīnā stadijā pamanā nelielus nodiluma raksturus, novēršot bojājumus, kas apdraud drošību vai rada atkritumu atkritumus. Ieguldiet operatoru apmācībā kā efektīvas horizontālās plūsmas iepakošanas mašīnas apkopes un drošas ražošanas vides pamatu.
Griezēja asmeņa nomainīšanas biežums ir atkarīgs no materiāla veida, plēves biezuma un ražošanas apjoma. Vairumam darbību horizontālās plūsmas iepakojuma mašīnas griezēja asmens kalpo no 1 miljona līdz 3 miljoniem iepakojuma ciklu pirms nepieciešamas nomainīšanas. Biezāki vai abrazīvāki materiāli paātrina asmens nodilumu. Katru dienu jāuzrauga griezuma kvalitāte; ja, pat pēc tīrīšanas, parādās nevienmērīgi griezuma malas vai materiāla saplīsums, jūsu horizontālās plūsmas iepakojuma mašīnas asmens jānomaina. Daži ražotāji ieteic izpildīt kvartāla asmens pārbaudes un nomainīt to pēc vajadzības, nevis ievērot stingrus grafikus.
Karstības noslēgšanas temperatūras atkarīgas no plēves veida un biezuma, parasti svārstoties no 120 līdz 180 grādiem pēc Celsija kopējiem elastīgajiem iepakojuma materiāliem. Jūsu horizontālās plūsmas iepakošanas mašīnas rokasgrāmata norāda precīzās temperatūras iestatījumus jūsu produkta tipam. Ja jūsu mašīna rāda citādas temperatūras nekā faktiskie hermētiskās joslas rādījumi, ko pārbaudījāt ar temperatūras pistoli, nekavējoties pārregulējiet horizontālās plūsmas iepakošanas mašīnas termostatu. Temperatūras nobīde samazina noslēguma vienmērību un apdraud iepakojuma integritāti, iespējami izraisot produkta piesārņojumu vai uzglabāšanas ilguma problēmas.
Ikšķīgas tīrīšanas un komponentu pārbaudes var veikt apmācīts iekšējais personāls, taču lielākas remontdarbības horizontālajā plūsmas iepakošanas mašīnā jāveic kvalificēti tehniskie speciālisti. Sarežģītas darbības, piemēram, termostata nomaiņa, dzinēja apkope vai ātrumkārba remonts, prasa specializētus rīkus un ekspertīzi. Mēģinājumi veikt sarežģītus remontus pašam uz horizontālās plūsmas iepakošanas mašīnas var nulles garantiju, radīt drošības riskus un izraisīt papildu bojājumus. Lai nodrošinātu pareizu horizontālās plūsmas iepakošanas mašīnas atjaunošanu un turpmāku uzticamību, remontdarbībām, kas pārsniedz pamata apkopi, jāvēršas pie iekārtas ražotāja vai autorizētajiem servisa centriem.

2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/09/20
Samaziniet iepakojuma maisītāja mašīnas pārslēgšanās laiku par 40 %, izmantojot pierādītas labākās prakses

2026/09/20
Iepakojuma maisītāja mašīnas: palieliniet ražību, samaziniet atkritumus un uzlabojiet ROI

2026/09/20
Rotācijas un lineārās iepakojuma maisītāja mašīnas: salīdzinājums ātrumam, ROI un mērogojamībai

2026/09/20
Iepakojuma maisītāja mašīna: palieliniet ražību, samaziniet darbaspēka izmaksas un uzlabojiet noslēguma integritāti

2026/09/21
Iepriekšizgatavotas maisiņu mašīna: maisiņu veidi, materiāli un piepildīšanas pamācība

