 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/10/14
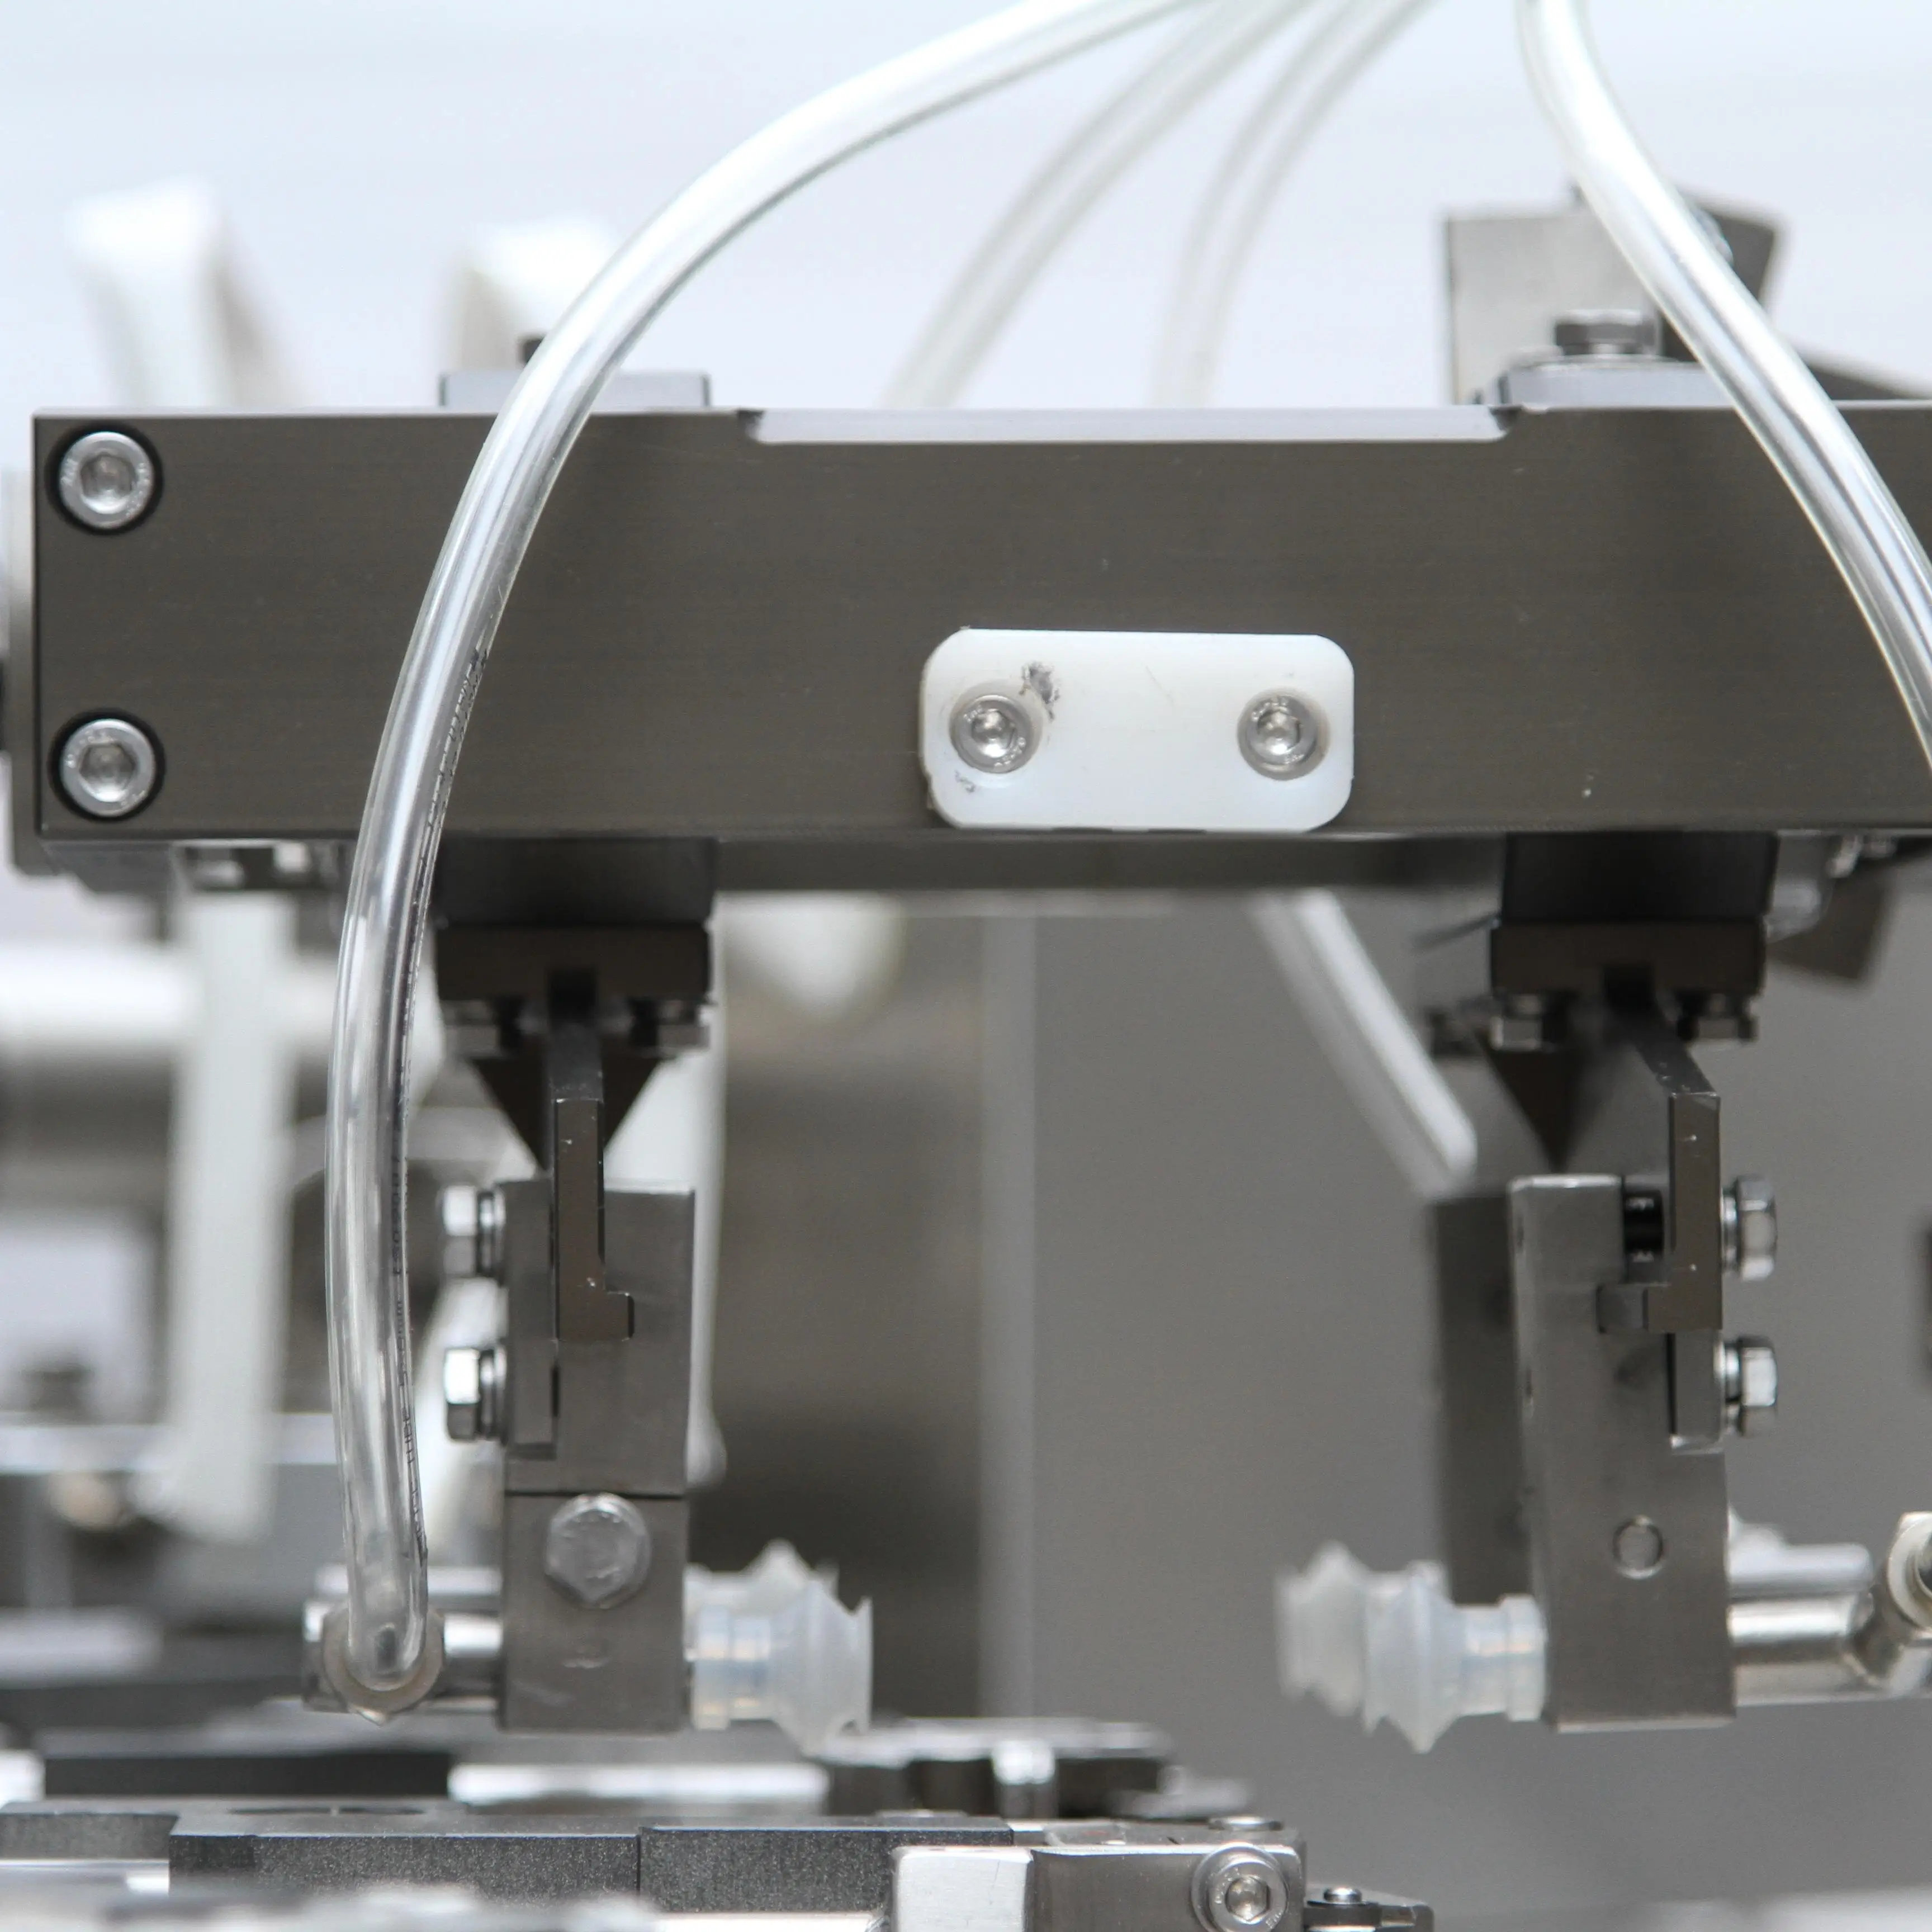
Astroja za pakiranje v blazine ustvarja popolna zapiranja z natančno usklajeno kombinacijo toplote, tlaka in časovnega usklajevanja, ki surovo folijo pretvori v varne, hermetične embalaže. Postopek zapiranja je ključna končna faza pri operacijah pakiranja, kjer pomeni uspeh zaščito izdelka, podaljšanje roka trajnosti in zaupanje potrošnikov. Ne glede na to, ali delujete v živilski industriji, farmaciji, tekstilu ali pri potrošniških izdelkih, razumevanje načina, kako stroj za vrečkasto pakiranje dosega dosledno kakovost zapiranja, neposredno vpliva na vašo proizvodno učinkovitost in celovitost izdelka. Tehnologija sodobnih strojev za vrečkasto pakiranje se je razvila daleč izven preproste mehanskega tlaka in vključuje napredno regulacijo temperature, natančno pozicioniranje ter spremljanje kakovosti v realnem času, da se zagotovi, da vsaka embalaža izpolnjuje strogih zahtev.
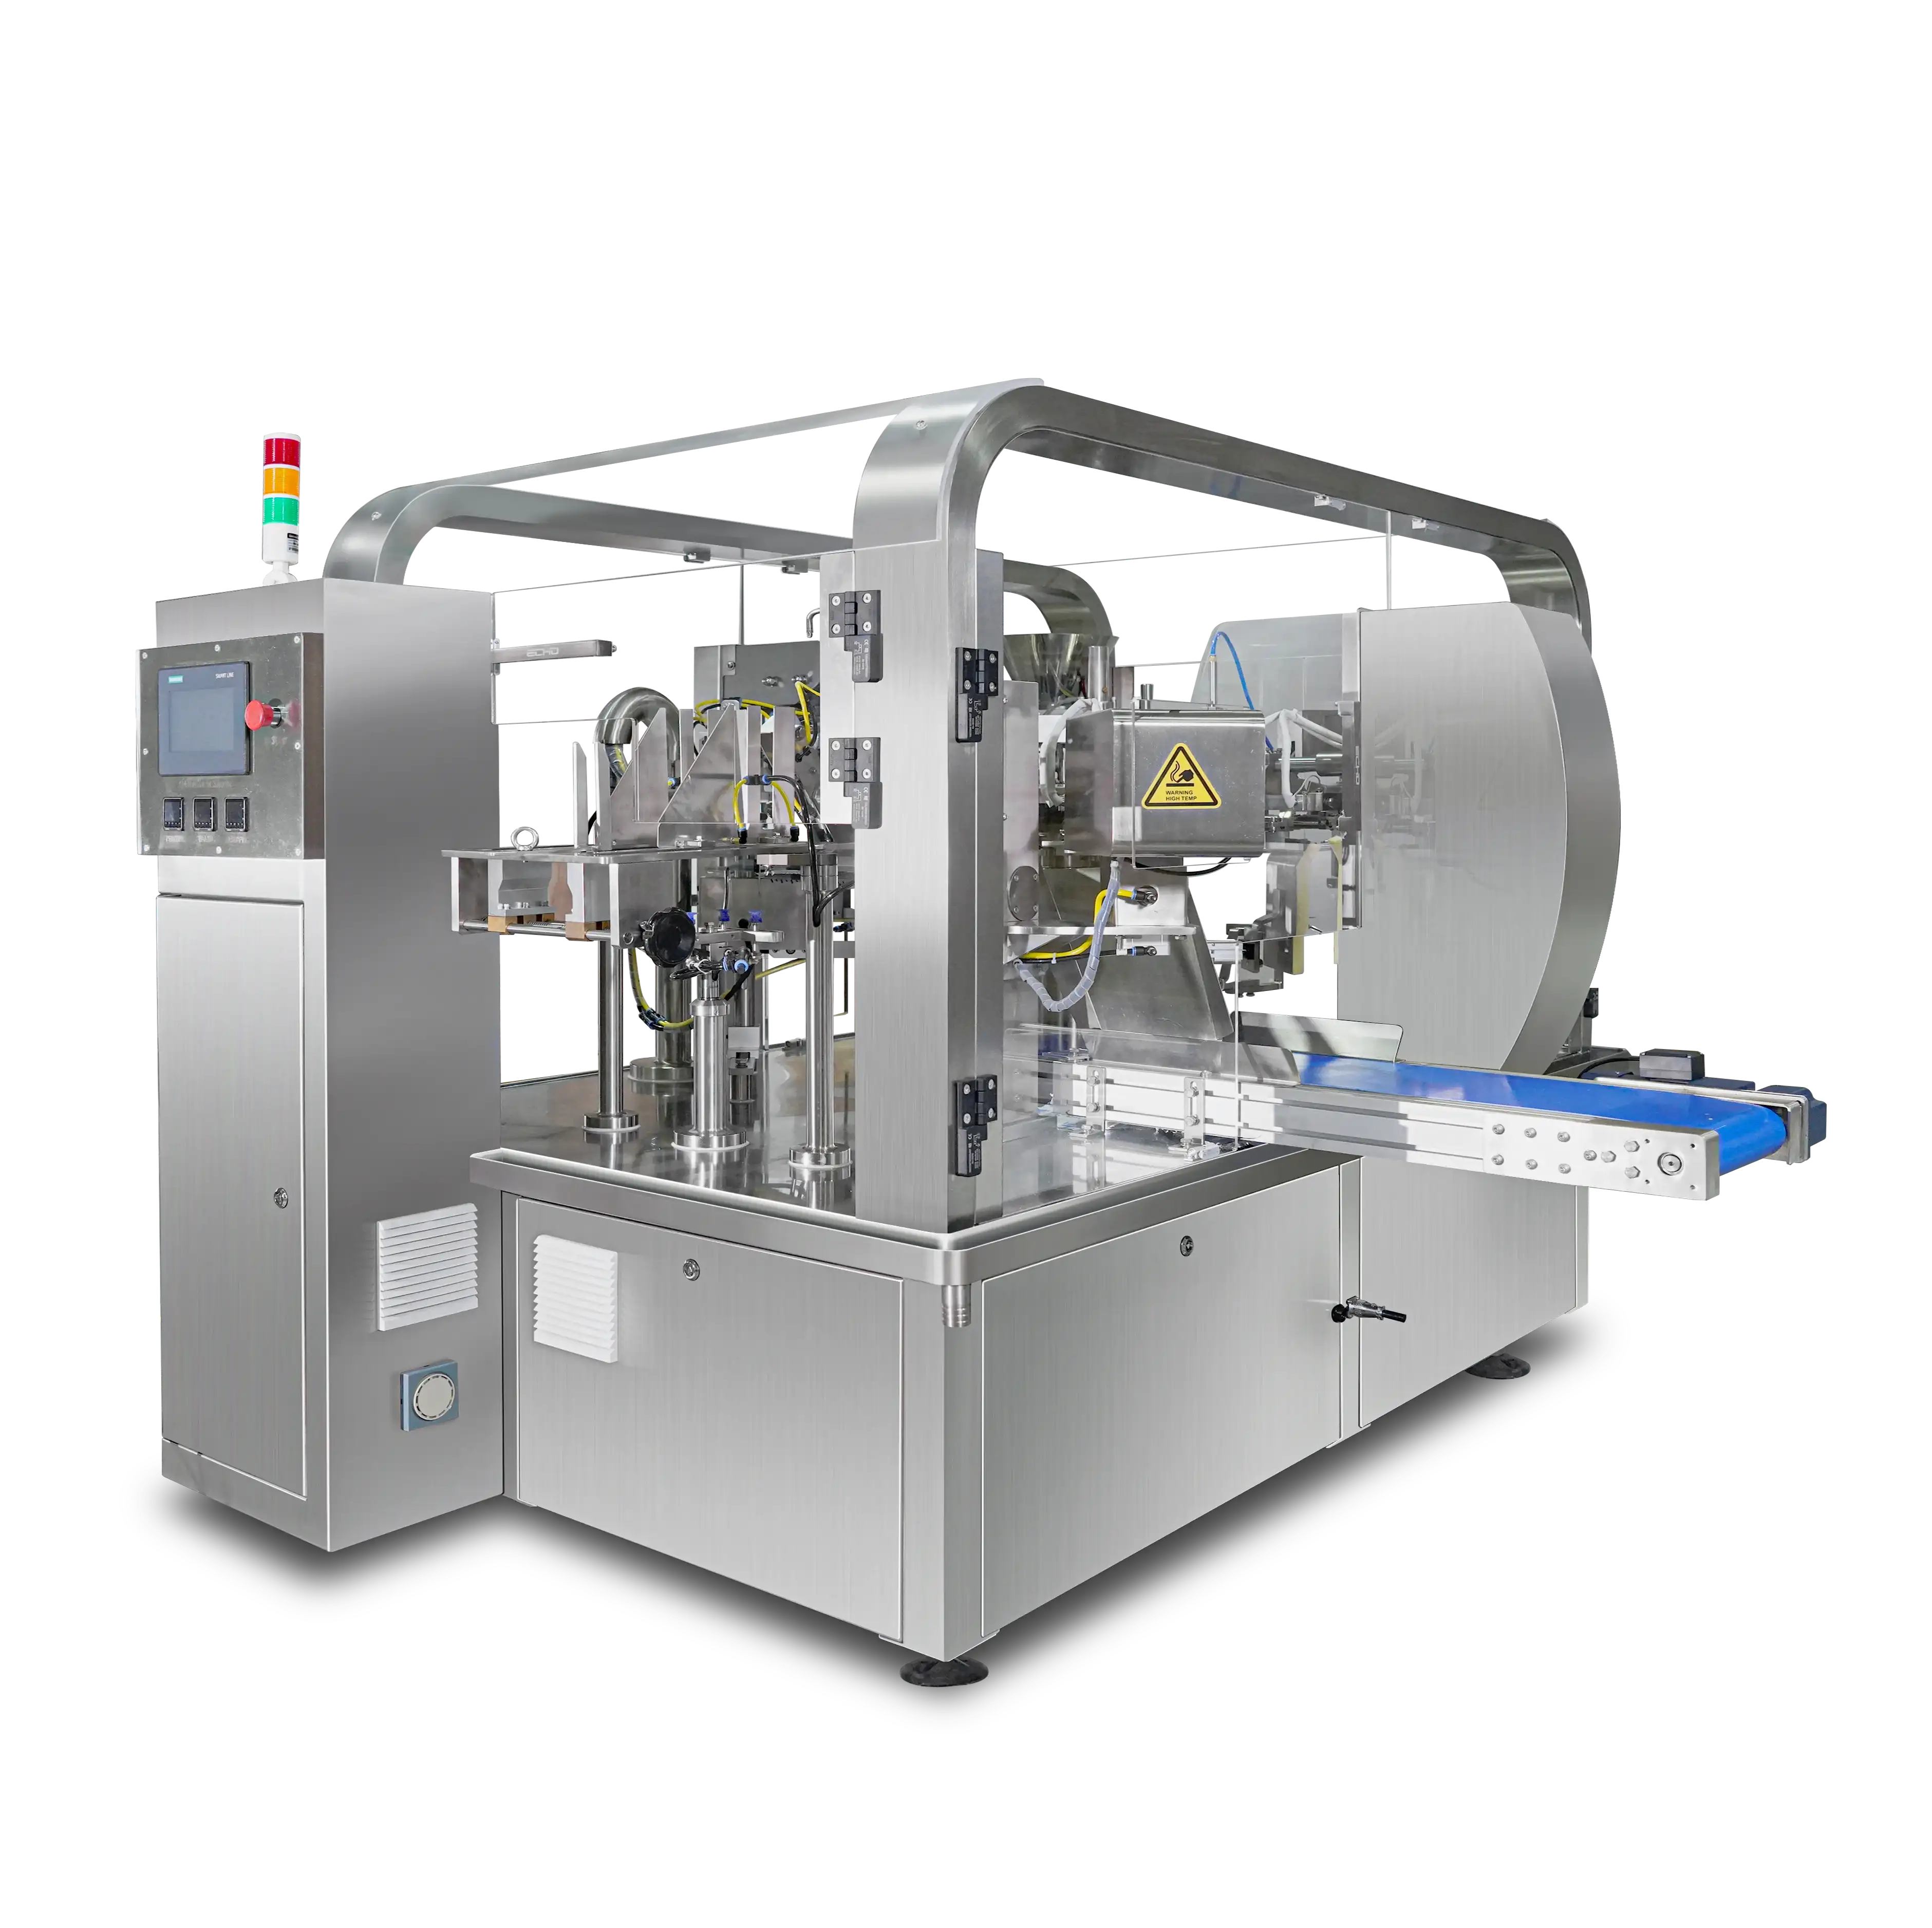
Temeljno načelo, na katerem temelji zanesljivo zapiranje z voharsko zapiralnico, je toplotna zlitja prekrivajočih se robov folije pod nadzorovanimi pogoji. Ko material potuje skozi napravo, ga voharska zapiralnica vodi v oblikovalno cev, kjer se ovije okoli izdelka in ustvari dva prekrivajoča se roba. Ti robovi se nato staknejo z ogretimi zapiralnimi palicami ali čeljustmi, ki hkrati uporabijo natančno umerjeno temperaturo in tlak. Ta dvosmerni pristop zagotavlja, da se molekularna struktura folije stopi in spoji na molekularni ravni, kar ustvari tesen in mehansko trdno zaprtje. Nenavadna doslednost tega procesa v tisočih ciklov na uro loči visokokakovostno voharsko zapiralnico od osnovne opreme.
Sodobne enote za oblikovanje vohov z uporabo vohovih embalažnih strojev uporabljajo električne grelne elemente, običajno keramične ali infrardeče palice, ki dosežejo temperature med 150 in 350 stopinj Celzija, odvisno od vrste folije, ki se zapira. Operator vohovega embalažnega stroja ali krmilni sistem mora natančno nastaviti temperaturo, saj že odstopanje za 10 stopinj lahko pomeni razliko med šibkim in pretrganim zvarom. Različne vrste folije – polietilen, polipropilen, aluminijaste laminati in specializirani materiali – zahtevajo različne temperaturne profile. Vohov embalažni stroj z digitalnimi temperaturnimi regulatorji bere povratne informacije s termopar, vgrajenih blizu tesnilnih klešč, kar omogoča stabilen toplotni izhod med celotnim proizvodnim ciklom. Grelni palici v vohovem embalažnem stroju se morata tudi hitro ohladiti po končanem zvaru, da se prepreči nadaljnji prenos toplote, ki bi lahko povzročil deformacijo folije ali poškodbo izdelka znotraj.
Zapiralni mehanizem v napravi za pakiranje z vzglavnimi vrečkami uporabi silo, da pritiska robove folije na segreta trakova za določen čas, imenovan čas zadrževanja. Ta tlak običajno znaša od 2 do 8 barov, odvisno od debeline in sestave folije; naprava za pakiranje z vzglavnimi vrečkami mora med celotnim ciklom zapiranja ohranjati enakomeren tlak. Čas zadrževanja – torej čas, v katerem delujeta toplota in tlak – je enako pomemben in običajno znaša od 0,5 do 2 sekunde za večino uporab. Naprava za pakiranje z vzglavnimi vrečkami z prekratkim časom zadrževanja ustvari nepopolna zaprtja, pri katerih se robovi folije začnejo ločevati med prevozom ali shranjevanjem; pre dolg čas zadrževanja pa lahko povzroči prekomerno segrevanje območja zaprtja in ogrozi strukturno trdnost. Sodobne konstrukcije naprav za pakiranje z vzglavnimi vrečkami vključujejo pnevmatske ali servo-pogonjene sisteme, ki zagotavljajo gladko in enakomerno uporabo tlaka po celotni širini zaprtja ter tako preprečujejo oslabitev robov.
Napredni modeli naprav za oblikovanje vodek so zdaj opremljeni z integriranimi sistemi za preizkušanje trdnosti zapiranja, ki takoj po izdelavi vsakega zapiranja preverjajo celovitost vezave. Ti senzorji v napravi za oblikovanje vodek zaznajo kakršno koli odstopanje širine zapiranja, temperaturnega profila ali porazdelitve tlaka ter sprožijo samodejne prilagoditve, preden napake v pakirkih nadaljujejo po proizvodni liniji. Nekateri sistemi naprav za oblikovanje vodek uporabljajo ultrazvočne ali laserske meritve za potrditev globine prodora zapiranja, kar zagotavlja, da se vezava popolnoma raztegne skozi vse plasti folije brez preseganja optimalne debeline. Zanka povratne informacije v napravi za oblikovanje vodek omogoča neprekinjene mikroprilagoditve moči ogrevanja, ravni tlaka in časa zadrževanja, s čimer ohranja konstantno kakovost tudi pri daljših proizvodnih serijah. Ta inteligentnost v realnem času spremeni napravo za oblikovanje vodek iz statičnega mehanskega orodja v prilagodljiv sistem, ki reagira na spremembe materiala in odmike opreme.
Delovanje naprave za pakiranje v blazinice je močno odvisno od okolijske temperature in vlažnosti, saj ti dejavniki vplivajo na togost folije, toplotno prevodnost in molekularno strukturo. Naprava za pakiranje v blazinice, ki deluje v objektu z reguliranim podnebjem, običajno zagotavlja bolj enotne zapečatve kot naprava v spremenljivem okolju. Različne sestave folije zahtevajo tudi različne strategije zapečatve znotraj naprave za pakiranje v blazinice; laminirane folije z aluminijem potrebujejo višjo temperaturo kot enoslojna polietilenska folija, zato je treba napravo za pakiranje v blazinice ponovno nastaviti ob spremembi materiala. Razumevanje teh medsebojnih vplivov med materialom in napravo omogoča obratovalcem, da optimizirajo napravo za pakiranje v blazinice za določene proizvodne linije ter določijo osnovne parametre, ki služijo kot izhodiščne točke za nove serije proizvodnje. Dokumentacija teh nastavitev postane neprecenljiva pri odpravljanju težav z zapečatvami med različnimi serijami.
Zasnovi visokoproduktivnih strojev za embaliranje v blazinice pogosto vključujejo več zapiralnih prečk, ki so nameščene zaporedno v smeri potovanja, kar omogoča zapiranje glavnega in enega ali več dodatnih tesnil v zaporedju. Ta stopnjevani pristop, uporabljen pri strojih za embaliranje v blazinice, zagotavlja, da tudi če je glavno tesnilo nekoliko šibko, dodatna tesnila zagotavljajo rezervne funkcije in preprečujejo uhajanje. Razdalja med postajami za zapiranje pri strojih za embaliranje v blazinice je izdelana tako, da omogoča dovolj časa za ohlajanje med posameznimi stopnjami, zato se že zaprta materiala ne oslabita zaradi nadaljnje toplotne obdelave. Nekatere konfiguracije strojev za embaliranje v blazinice dodajo ultrazvočno zapiranje kot sekundarni postopek, pri katerem visokofrekvenčne vibracije talijo folijo s fizičnim razburkanjem namesto z neposredno toploto, kar omogoča izjemno kakovost tesnil pri občutljivih ali temperaturno občutljivih izdelkih. Ta večplastni pristop kaže, kako sodobna inženirsko-tehnična rešitev strojev za embaliranje v blazinice zagotavlja zanesljivost prek rezervnih funkcij in raznolikosti metod.
Natančno pozicioniranje folije je temelj doslednega zapiranja pri napravi za vrečkasto embaliranje; če se prekrivajoči robovi folije ne poravnajo pravilno ob stiku z grelnimi palicami, bo nastala zapečatitev šibka ali nepopolna. Sodobni sistemi naprav za vrečkasto embaliranje uporabljajo servomotorje in optične senzorje za spremljanje položaja folije v realnem času ter izvajajo mikroprilagoditve oblikovalne cevi in vodilnih tirnic. Naprava za vrečkasto embaliranje ohranja poravnavo robov z natančnostjo 1–2 milimetra tudi pri visokih hitrostih, kar zagotavlja simetričen stik grelnih palic z obema plasti folije. Folijasta trak mora pri napravi za vrečkasto embaliranje teči brez zasuka ali stranskega odmika, kar zahteva natančne valje, sisteme za nadzor napetosti in krmilne elemente za usmerjanje po celotni napravi. Te funkcije za poravnavo ločujejo industrijske naprave za vrečkasto embaliranje od cenejših alternativ in neposredno vplivajo na delež zapečatenih vrečk, ki izpolnjujejo zahteve že ob prvem poskusu.
Odpovedi tesnjenja na napravi za vrečkasto pakiranje običajno izvirajo iz napačnih nastavitev temperature, nezadostnega časa zadrževanja, nepravilne poravnave robov folije, onesnaženih površin folije ali spremembe sestave materiala, ki ni odražena v nastavitvah naprave. Naprava za vrečkasto pakiranje lahko prav tako ustvari šibka tesnjenja, če imajo grelne palice neenakomerno razporeditev temperature zaradi obrabe ali toplotnega odmika. Redna vzdrževalna nega grelnih elementov, senzorjev in tlakovnih sistemov na napravi za vrečkasto pakiranje prepreči večino najpogostejših napak pri tesnjenju.
Večina modelov strojev za vrečkasto embaliranje ima digitalno nadzorno ploščo, na kateri obratovalci vnašajo ciljne vrednosti temperature v stopinjah Celzija. Krmilnik stroja za vrečkasto embaliranje nato uravnava električni tok do grelnih trakov, da doseže in ohrani nastavljeno temperaturo, pri čemer uporablja povratne informacije s vgrajenih termoelementov. Pri menjavi vrst folije začnite stroj za vrečkasto embaliranje z osogledno oceno temperature, nato pa jo postopoma povečujte v korakih po 5–10 stopinj, medtem ko izvajate preskusne zapečatve in pregledujete rezultate, dokler ne najdete optimalnih parametrov.
Ne, stroj za oblikovanje vrečk zahteva ponastavitev pri prehodu med različnimi filmskimi materiali, saj imajo različni polimeri različne točke taljenja in toplotne lastnosti. Operator stroja za oblikovanje vrečk mora za vsak tip filma prilagoditi parametre temperature, tlaka in časa zadrževanja, da zagotovi enotno kakovost zatesnitve. Nekateri sodobni sistemi strojev za oblikovanje vrečk omogočajo shranjevanje več profilov filmov v pomnilniku, kar omogoča hitro preklop med izdelki z obnovitvijo že preverjenih nastavitev.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

