 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/14
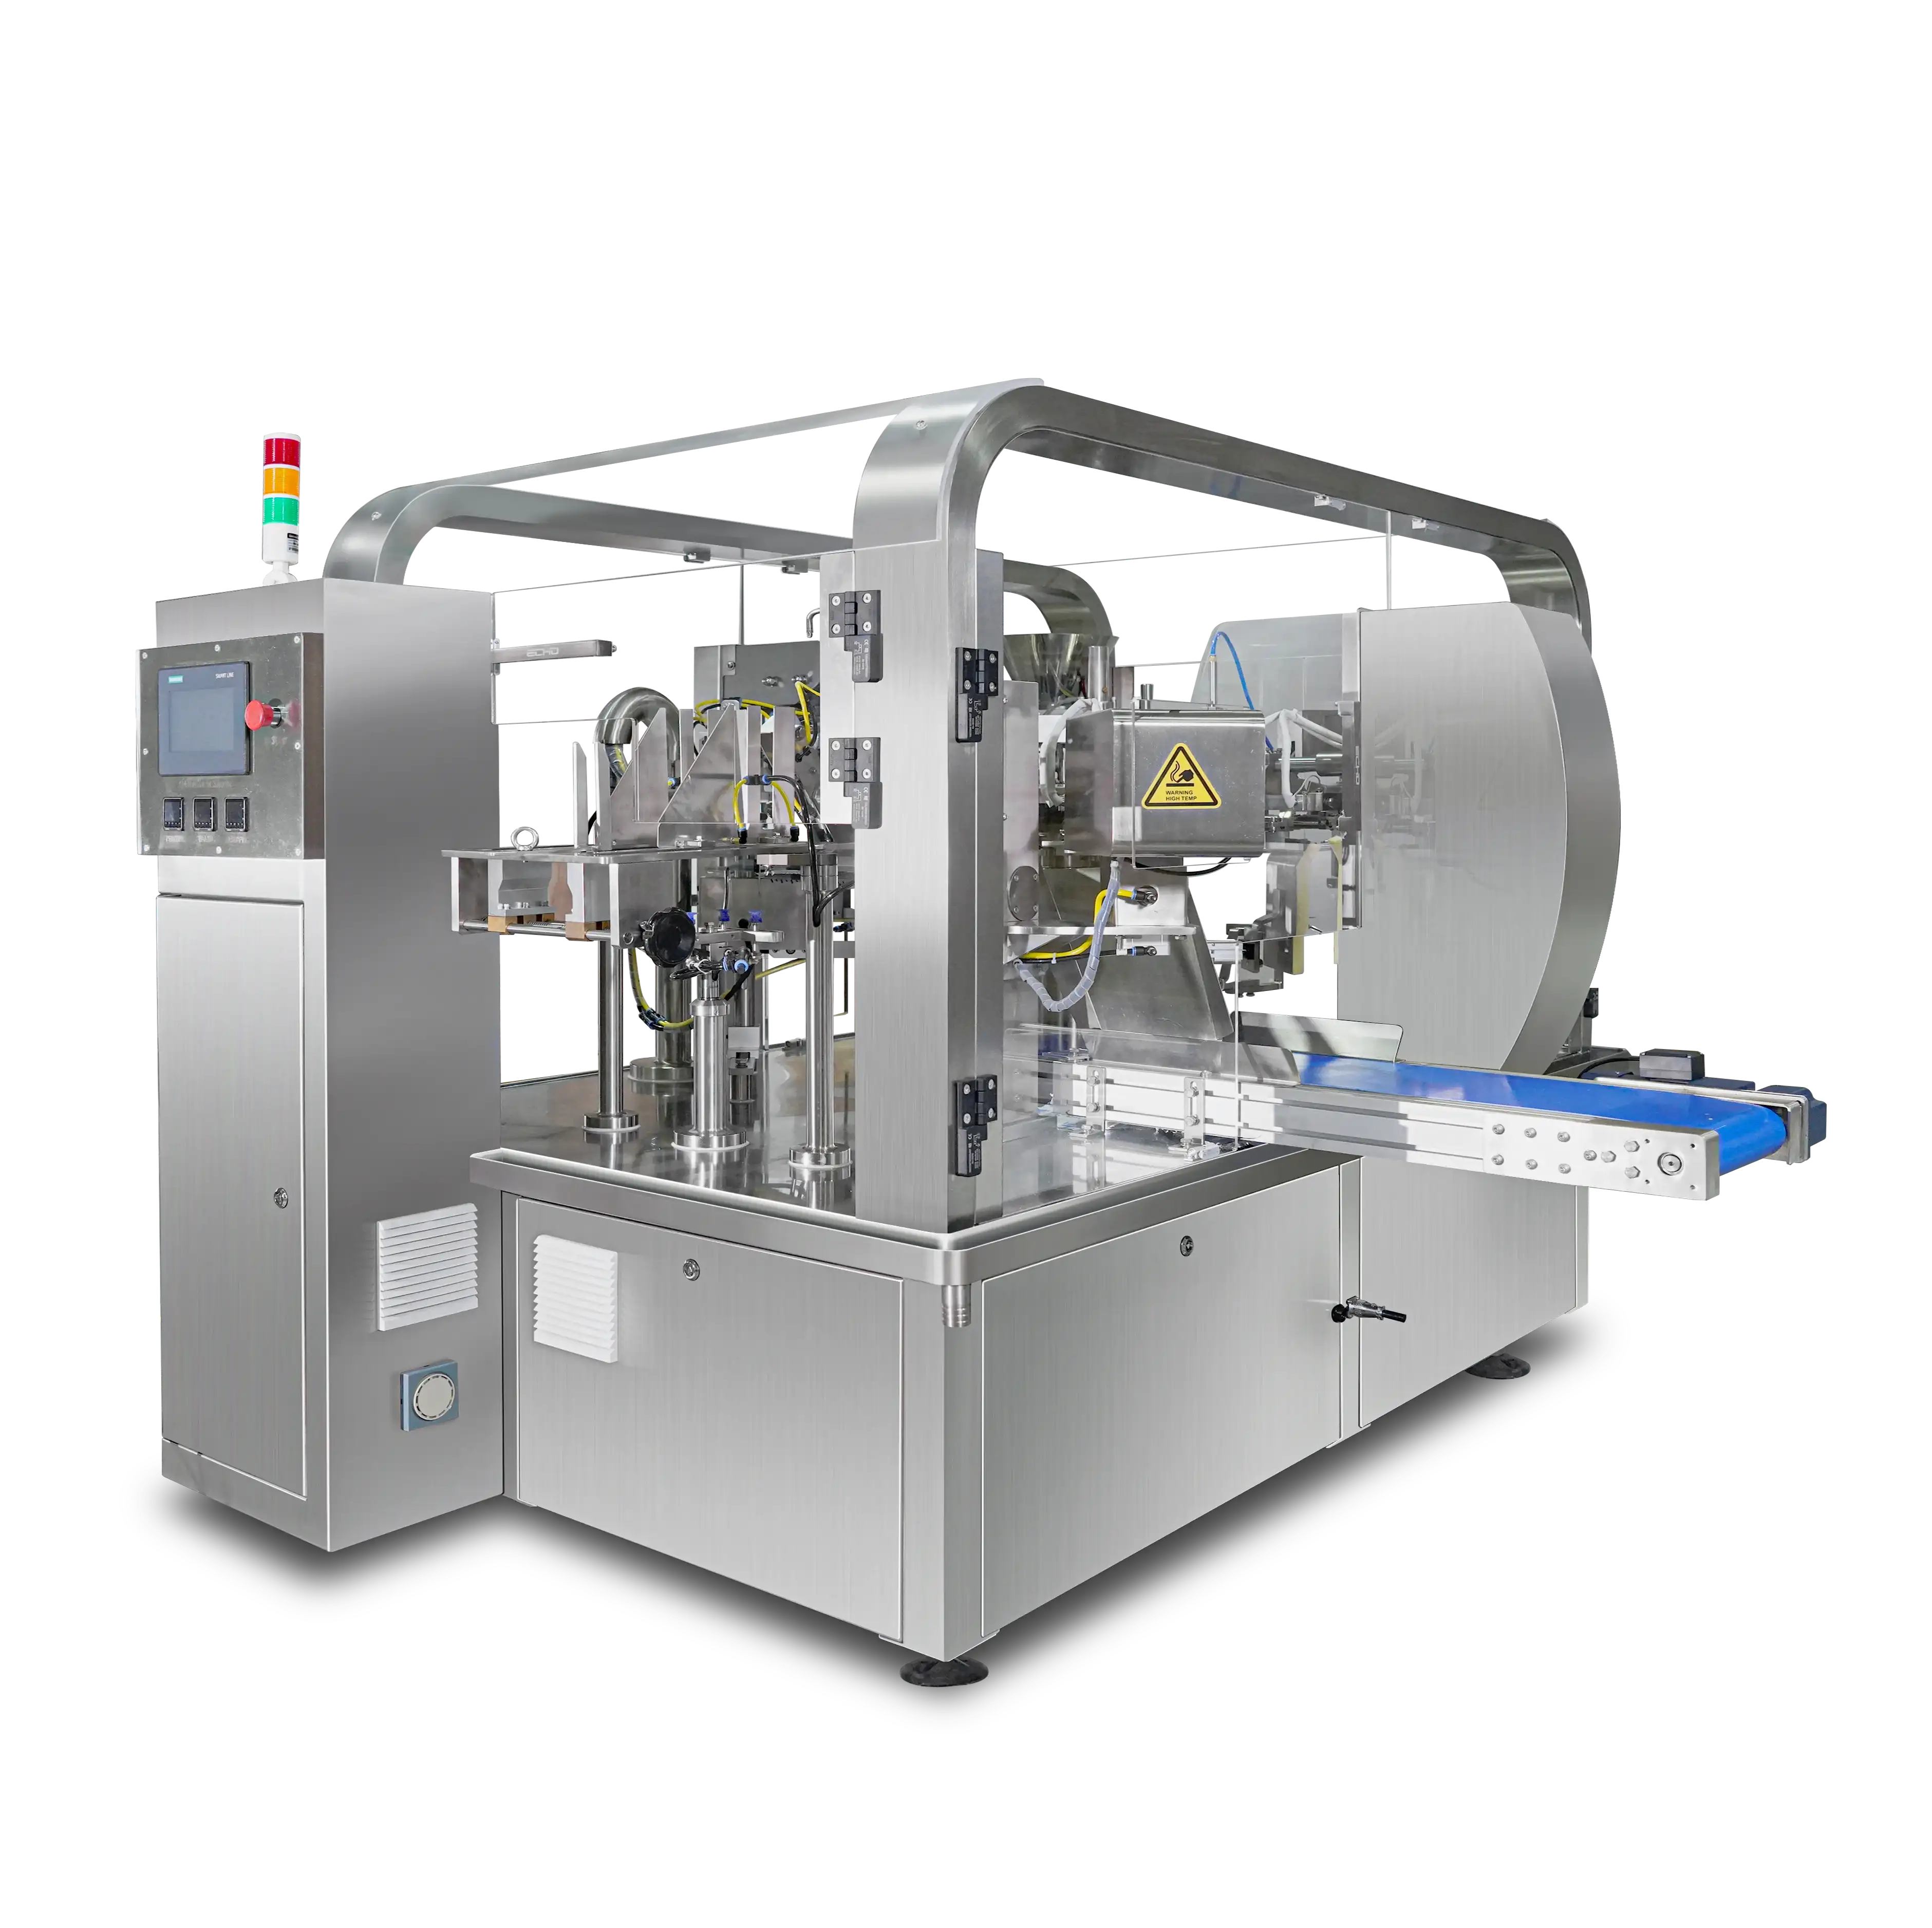
Azabaličovací stroj na polštáře vytváří dokonalá uzavření prostřednictvím pečlivě koordinované kombinace tepla, tlaku a časování, která přeměňuje surový fóliový materiál na bezpečné, hermeticky uzavřené obaly. Proces uzavírání je rozhodujícím závěrečným krokem v balicích operacích, kde úspěch znamená ochranu produktu, prodloužení trvanlivosti a důvěru spotřebitelů. Ať již působíte v potravinářském průmyslu, farmacii, textilním průmyslu nebo v odvětví spotřebního zboží, pochopení toho, jak polštářový balicí stroj dosahuje konzistentní kvality uzavření, má přímý dopad na vaši výrobní efektivitu a integritu produktu. Technologie moderních polštářových balicích strojů se vyvinula daleko za jednoduchý mechanický tlak a nyní zahrnuje pokročilou regulaci teploty, přesné nastavení polohy a monitorování kvality v reálném čase, aby bylo zajištěno, že každý obal splňuje přísné požadavky.
Základní princip, na němž spočívá spolehlivé uzavírání u balicích strojů typu pillow, je tepelné sloučení překrývajících se okrajů fólie za kontrolovaných podmínek. Když materiál prochází strojem, balicí stroj typu pillow jej vede do tvarovací trubice, kde se obaluje kolem výrobku a vytváří dva překrývající se okraje. Tyto okraje jsou poté přivedeny do kontaktu s ohřívanými uzavíracími tyčemi nebo čelistmi, které současně aplikují přesně kalibrovanou teplotu a tlak. Tento dvoukomponentní přístup zajišťuje, že molekulární struktura fólie roztaje a spojí se na molekulární úrovni, čímž vznikne uzavření, které je jak dokonale utěsněné, tak mechanicky odolné. Právě konzistence tohoto procesu po tisíce cyklů za hodinu odlišuje vysoce kvalitní balicí stroj typu pillow od základního zařízení.
Moderní jednotky pro balení do polštářových obalů využívají elektrické topné prvky, obvykle keramické nebo infračervené tyče, které dosahují teplot mezi 150 a 350 stupňů Celsia v závislosti na typu fólie, která se těsní. Obsluha nebo řídicí systém stroje pro balení do polštářových obalů musí nastavit teplotu přesně, protože i odchylka o 10 stupňů může znamenat rozdíl mezi slabým a roztrženým těsněním. Různé typy fólií – polyethylen, polypropylen, hliníkové lamináty a speciální materiály – vyžadují různé teplotní profily. Stroj pro balení do polštářových obalů vybavený digitálními teplotními regulátory čte zpětnou vazbu od termočlánků umístěných v blízkosti těsnicích čelistí a udržuje tak během celé výrobní série stabilní tepelný výkon. Topné tyče ve stroji pro balení do polštářových obalů musí také po dokončení těsnění rychle ochladit, aby se zabránilo dalšímu přenosu tepla, který by mohl způsobit deformaci fólie nebo poškození vnitřního obsahu.
Těsnicí mechanismus stroje pro balení do polštářových obalů působí silou, která přitiskne okraje fólie k ohřívaným tyčím po určitou dobu, tzv. době setrvání. Tento tlak se obvykle pohybuje v rozmezí 2 až 8 barů v závislosti na tloušťce a složení fólie; stroj pro balení do polštářových obalů musí udržovat stálý tlak po celou dobu těsnicího cyklu. Doba setrvání – tedy doba, po kterou jsou aplikovány teplo a tlak – je stejně důležitá a pro většinu aplikací se obvykle pohybuje mezi 0,5 a 2 sekundami. Stroj pro balení do polštářových obalů s nedostatečnou dobou setrvání vytváří neúplná těsnění, u nichž se okraje fólie začínají oddělovat během dopravy nebo skladování, zatímco nadměrná doba setrvání může vést k přehřátí těsnicí oblasti a narušení její strukturální integrity. Moderní konstrukce strojů pro balení do polštářových obalů zahrnují pneumatické nebo servopoháněné systémy, které zajišťují hladké a rovnoměrné působení tlaku po celé šířce těsnění a tak brání oslabení okrajů.
Pokročilé modely strojů pro balení do polštářových obalů nyní zahrnují integrované systémy pro testování pevnosti uzavření, které okamžitě po vytvoření každého uzavření ověřují celistvost spoje. Tyto senzory ve stroji pro balení do polštářových obalů detekují jakoukoli odchylku šířky uzavření, teplotního profilu nebo rozložení tlaku a spouštějí automatické úpravy ještě předtím, než se vadné balení dostanou dále do výrobní linky. Některé systémy strojů pro balení do polštářových obalů používají ultrazvukové nebo laserové měření k potvrzení hloubky proniknutí uzavření, čímž zajišťují, že spoj úplně prochází všemi vrstvami fólie, aniž by přesáhl optimální tloušťku. Zpětná vazba ve stroji pro balení do polštářových obalů umožňuje nepřetržité mikroúpravy výkonu ohřevu, úrovní tlaku a doby působení, čímž se udržuje stálá kvalita během dlouhodobých výrobních cyklů. Tato inteligence v reálném čase přeměňuje stroj pro balení do polštářových obalů z pasivního mechanického nástroje na adaptivní systém, který reaguje na změny materiálu i postupné posuny zařízení.
Výkon stroje pro balení do polštářových obalů závisí výrazně na teplotě a vlhkosti okolního prostředí, protože tyto faktory ovlivňují tuhost fólie, tepelnou vodivost a molekulární strukturu. Stroj pro balení do polštářových obalů provozovaný ve vyklimatizovaném zařízení obvykle dosahuje konzistentnějších uzavření než stroj v prostředí s proměnlivými podmínkami. Různé složení fólií také vyžadují různé strategie uzavírání uvnitř stroje pro balení do polštářových obalů; laminované fólie s hliníkem vyžadují vyšší teplotu než jednovrstvé polyethylénové fólie a stroj pro balení do polštářových obalů je nutné překonfigurovat při výměně materiálu. Porozumění těmto interakcím mezi materiálem a strojem umožňuje obsluze optimalizovat stroj pro balení do polštářových obalů pro konkrétní výrobní linky a stanovit základní parametry, které slouží jako výchozí body pro nové výrobní šarže. Dokumentace těchto nastavení se stává neocenitelnou při řešení problémů s uzavřením mezi různými šaržemi.
Návrhy vysokovýkonných balicích strojů pro poduškové balení často zahrnují několik těsnících lišt umístěných postupně podél dráhy pohybu, což umožňuje aplikovat hlavní těsnění a jedno nebo více posílených těsnění za sebou. Tento postupný přístup používaný u balicích strojů pro poduškové balení zajišťuje, že i v případě mírné slabiny hlavního těsnění poskytují záložní těsnění redundanci a zabrání úniku. Vzdálenost mezi jednotlivými těsnícími stanicemi u balicího stroje pro poduškové balení je navržena tak, aby mezi jednotlivými fázemi bylo dostatečné chlazení, čímž se zabrání oslabení již těsněného materiálu následným tepelným působením. Některé konfigurace balicích strojů pro poduškové balení doplňují ultrazvukové těsnění jako sekundární proces, který využívá vibrací vysoké frekvence k roztavení fólie prostřednictvím fyzického rozhýbání místo přímého tepla, čímž nabízí vyšší kvalitu těsnění u citlivých nebo teplotně citlivých produktů. Tento vícevrstvý přístup ukazuje, jak moderní inženýrský návrh balicích strojů pro poduškové balení zvyšuje spolehlivost pomocí redundance a rozmanitosti metod.
Přesné umístění fólie je základem konzistentního těsnění u strojů pro výrobu poduškových obalů; pokud se překrývající okraje fólie nesrovnají při kontaktu s tepelnými tyčemi, vzniklé těsnění bude slabé nebo neúplné. Moderní systémy strojů pro výrobu poduškových obalů využívají servomotory a optické senzory k detekci polohy fólie v reálném čase a provádějí mikroúpravy polohy tvárné trubky a vodítek. Stroj pro výrobu poduškových obalů udržuje zarovnání okrajů v toleranci 1–2 mm i při vysokých rychlostech, čímž zajišťuje symetrický kontakt tepelných tyčí s oběma vrstvami fólie. Pás fólie ve stroji pro výrobu poduškových obalů musí také postupovat bez zkosení nebo bočního posunu, což vyžaduje přesné válce, systémy napínání a řídicí prvky pro nastavení směru pohybu po celé délce stroje. Právě tyto funkce zarovnání oddělují průmyslové stroje pro výrobu poduškových obalů od levnějších alternativ a přímo korelují s procentem těsnění přijatelných při prvním průchodu.
Poruchy těsnění u stroje pro balení do polštářových obalů obvykle vznikají nesprávným nastavením teploty, nedostatečnou dobou tlaku, nesouhlasem okrajů fólie, kontaminací povrchu fólie nebo změnami složení materiálu, které nejsou zohledněny v parametrech stroje. Stroj pro balení do polštářových obalů může také vytvářet slabá těsnění, pokud mají tepelné tyče nerovnoměrné rozložení teploty způsobené opotřebením nebo teplotním posunem. Pravidelná údržba tepelných prvků, senzorů a tlakových systémů u stroje pro balení do polštářových obalů předchází většině běžných defektů těsnění.
Většina modelů strojů pro balení do poduškových obalů je vybavena digitálním ovládacím panelem, na kterém obsluha zadává požadované teplotní hodnoty ve stupních Celsia. Řídicí jednotka stroje pro balení do poduškových obalů pak reguluje elektrický proud přiváděný do tepelných tyčí tak, aby dosáhla a udržela nastavenou teplotu s využitím zpětné vazby od vestavěných termočlánků. Při výměně typů fólií spusťte stroj pro balení do poduškových obalů s opatrným odhadem teploty a poté postupně zvyšujte teplotu po krocích 5–10 stupňů Celsia, přičemž provádíte testovací uzavírání a vyhodnocujete jejich výsledky, dokud nenajdete optimální parametry.
Ne, stroj pro balení do polštářových obalů vyžaduje přeconfiguraci při přechodu mezi různými typy fólií, protože různé polymery mají odlišné teploty tání a tepelné vlastnosti. Obsluha stroje pro balení do polštářových obalů musí upravit parametry teploty, tlaku a doby působení pro každý typ fólie, aby zajistila stálou kvalitu utěsnění. Některé moderní systémy strojů pro balení do polštářových obalů umožňují ukládat do paměti více profilů fólií, čímž se zjednodušuje rychlé přepínání mezi výrobky prostřednictvím vyvolání dříve ověřených nastavení.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

