 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/14
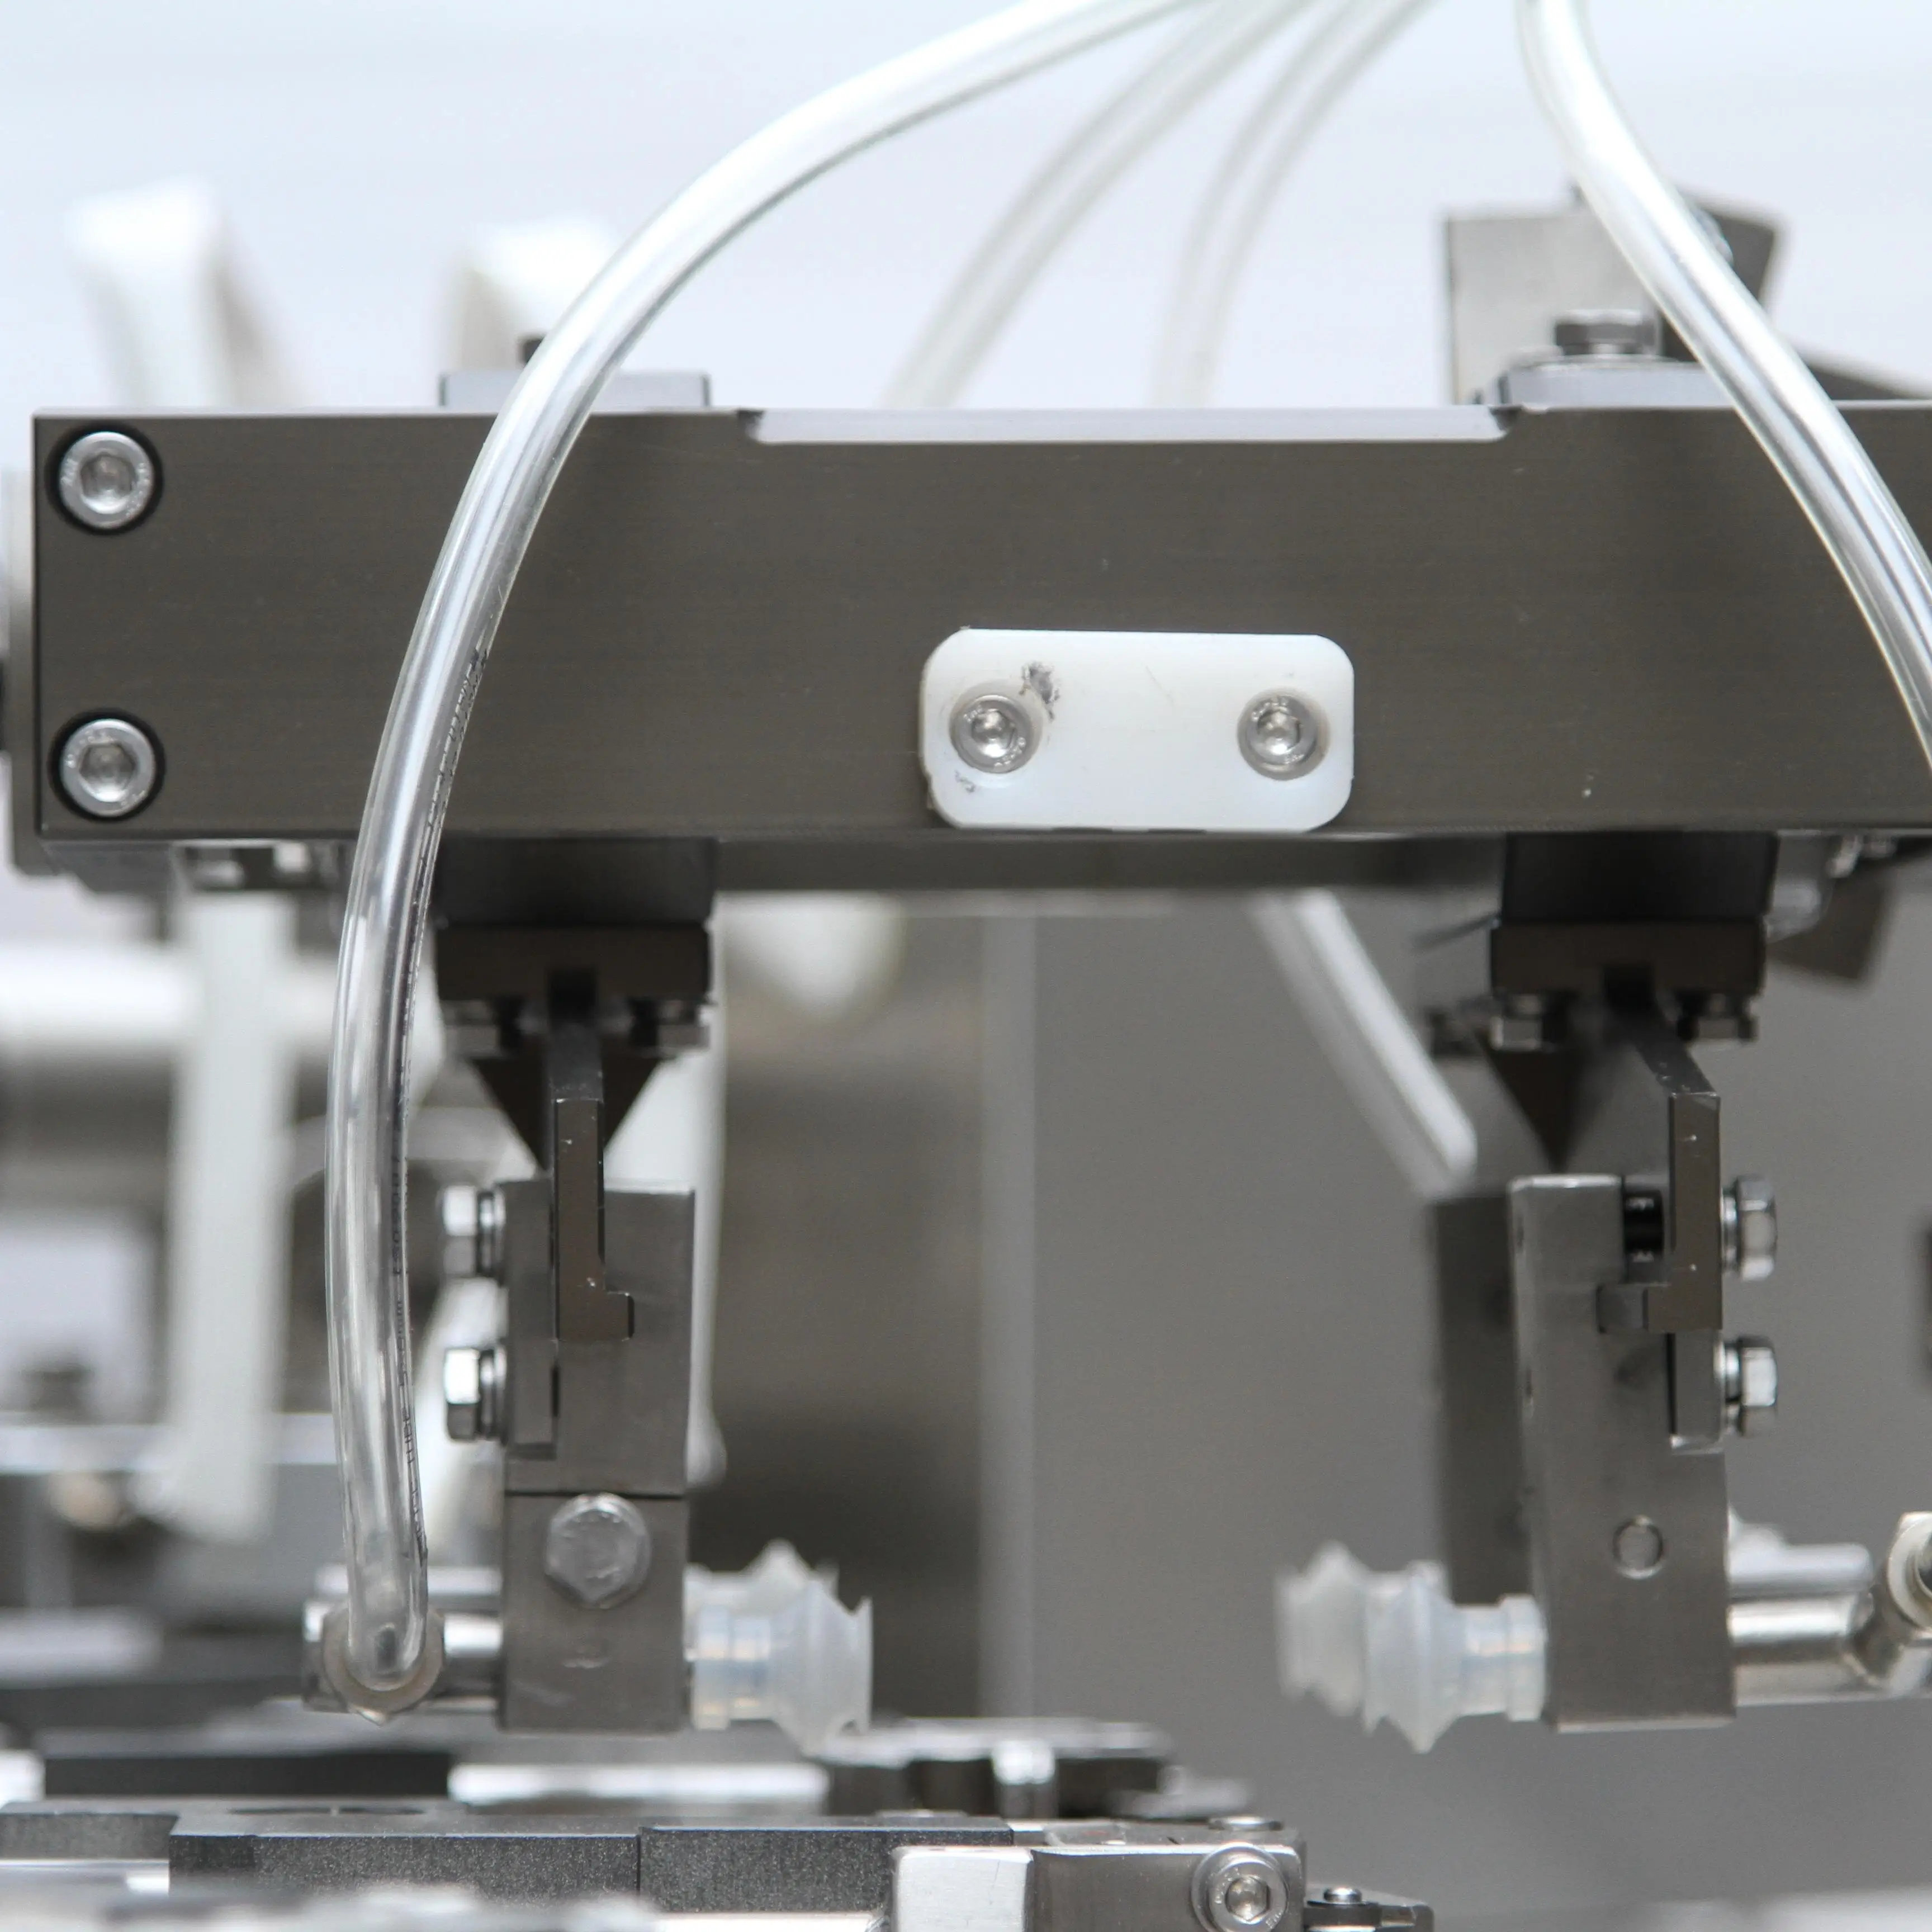
ا جهاز تغليف الوسائد تُنشئ إغلاقاتٍ مثاليةً من خلال مزيجٍ مدروسٍ بدقةٍ من الحرارة والضغط والتوقيت، يحوّل مادة الفيلم الأولية إلى عبواتٍ محكمةٍ وآمنة. وتُعَدُّ عملية الإغلاق الخطوة النهائية الحاسمة في عمليات التغليف، حيث يمثل النجاح فيها حماية المنتج وتمديد فترة صلاحيته وتعزيز ثقة المستهلك. سواء كنت تعمل في قطاع الأغذية أو الصناعات الدوائية أو النسيج أو السلع الاستهلاكية، فإن فهم كيفية تحقيق آلة تغليف الوسائد لجودة إغلاقٍ متسقةٍ يؤثر مباشرةً في كفاءة إنتاجك وسلامة منتجاتك. وقد تطورت التقنية الكامنة وراء آلات تغليف الوسائد الحديثة تطوراً بعيداً عن مجرد الضغط الميكانيكي البسيط، إذ تشمل حالياً أنظمة تحكم متقدمة في درجة الحرارة، وموضع دقيق للغاية، ورصدًا فوريًّا لجودة الإغلاق لضمان توافق كل عبوة مع المعايير الصارمة.
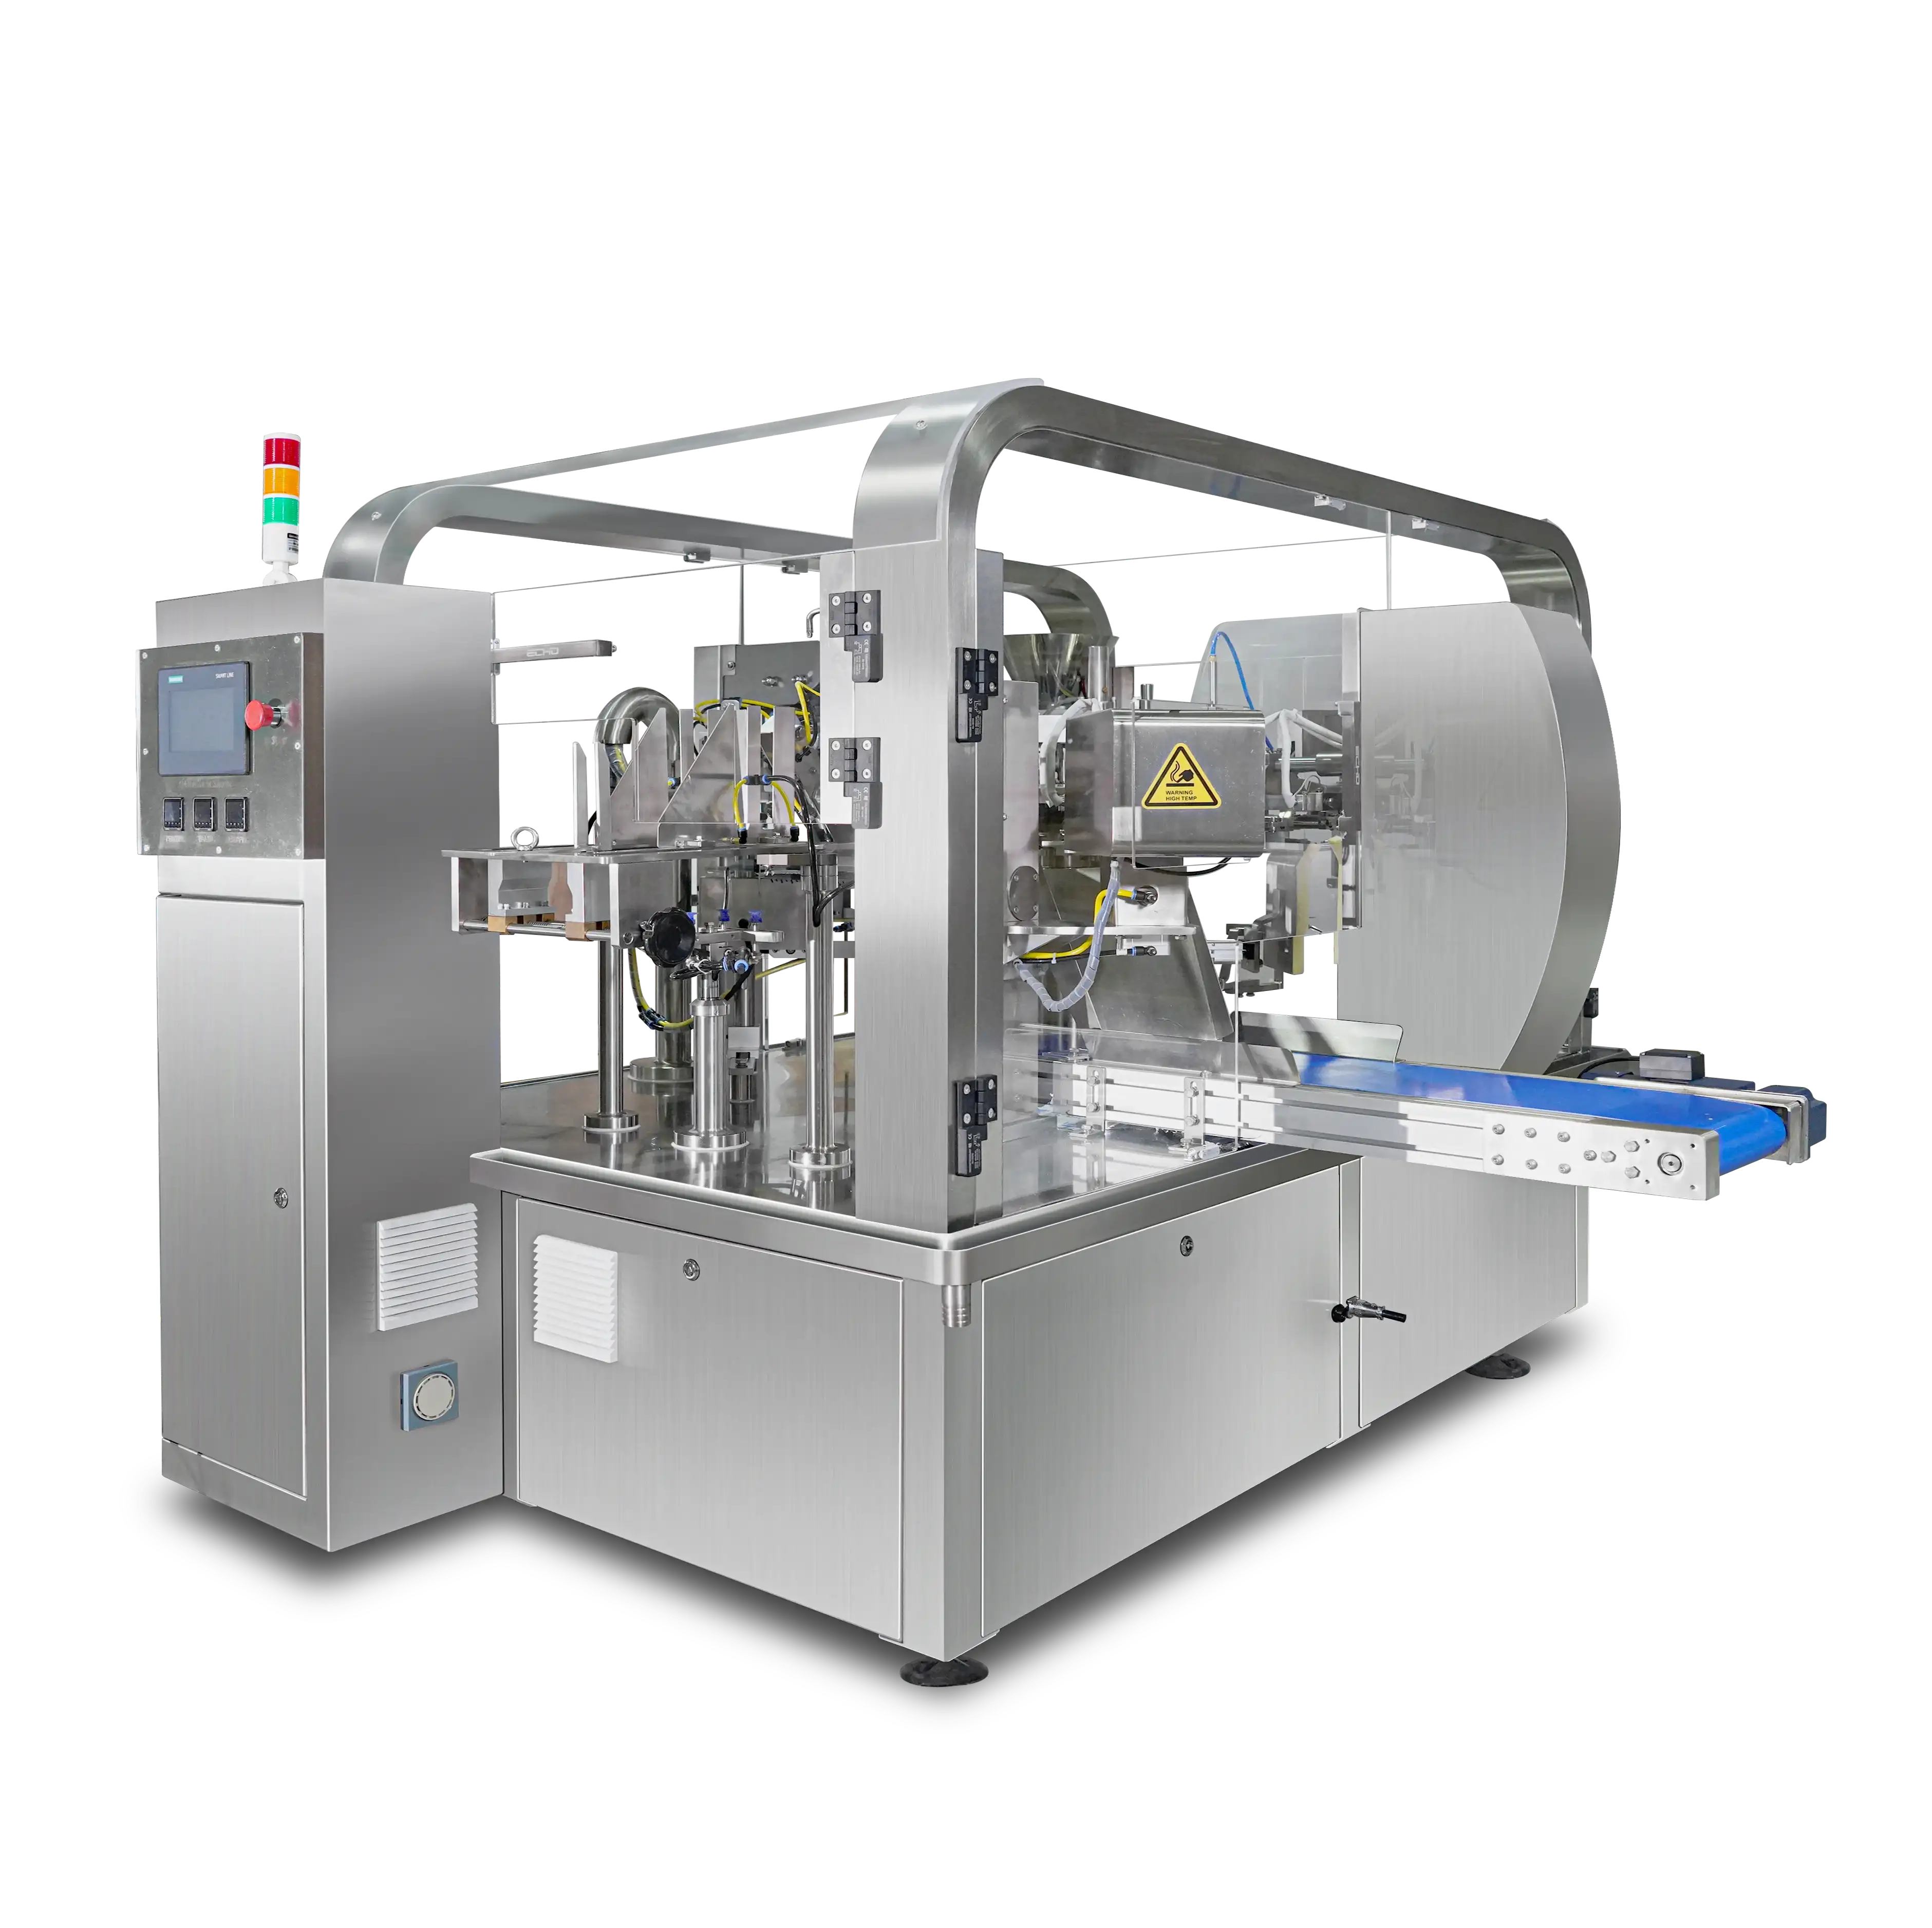
المبدأ الأساسي الذي يعتمد عليه جهاز تغليف الوسائد لإنتاج ختمٍ موثوقٍ هو الانصهار الحراري لحواف الفيلم المتداخلة في ظروف مضبوطة. وعند مرور المادة عبر الجهاز، يقوم جهاز تغليف الوسائد بتوجيهها إلى أنبوب التشكيل حيث تلتف حول المنتج، مُشكِّلةً حافتين متداخلتين. ثم تُلامس هاتان الحافتان قضيبَي الختم أو الفكَّين المسخَّنين، اللذين يطبّقان درجة حرارة وضغطًا مُضبوطَيْن بدقة في آنٍ واحد. ويؤدي هذا النهج المزدوج إلى انصهار البنية الجزيئية للفيلم وارتباطها على المستوى الجزيئي، ما يُكوِّن ختمًا محكم الإغلاق وميكانيكيًّا قويًّا. وإن انتظام هذه العملية عبر آلاف الدورات في الساعة هو ما يميّز جهاز تغليف وسائد عالي الجودة عن المعدات الأساسية.
تعتمد وحدات آلات تغليف الوسائد الحديثة على عناصر تسخين كهربائية، وعادةً ما تكون قضبان سيراميكية أو تحت حمراء، تصل درجات حرارتها إلى ما بين ١٥٠ و٣٥٠ درجة مئوية، وذلك حسب نوع الفيلم المستخدم في الإغلاق. ويجب على مشغل آلة تغليف الوسائد أو النظام التحكّمي ضبط درجة الحرارة بدقة، إذ قد تُحدث اختلافات بسيطة بقيمة ١٠ درجات فرقًا جوهريًّا بين إغلاق ضعيف وإغلاق ممزَّق. وتتطلّب أنواع الأفلام المختلفة — مثل البولي إيثيلين والبولي بروبيلين والركيبات المعدنية من الألومنيوم والمواد الخاصة — ملفات حرارية مختلفة. وتقرأ آلة تغليف الوسائد المزوَّدة بوحدات رقمية للتحكم في درجة الحرارة الإشارات المرتدة من أجهزة قياس الحرارة (الثيرموكوبلز) المدمجة بالقرب من فكي الإغلاق، للحفاظ على استقرار الناتج الحراري طوال دورة الإنتاج. كما يجب أن تبرد قضبان التسخين في آلة تغليف الوسائد بسرعة بعد اكتمال الإغلاق، لتفادي انتقال الحرارة المستمر الذي قد يشوِّه الفيلم أو يضرّ بالمنتج الموجود داخل العبوة.
تُطبِّق آلية الإغلاق في آلة تغليف الوسائد قوةً للإمساك بحواف الفيلم مقابل القضبان المسخَّنة لمدَّة محدَّدة تُسمَّى زمن البقاء. وعادةً ما يتراوح هذا الضغط بين ٢ و٨ بار، حسب سماكة الفيلم وتركيبه، ويجب أن تحافظ آلة تغليف الوسائد على ضغطٍ ثابتٍ طوال دورة الإغلاق. أما زمن البقاء — أي المدَّة التي تُطبَّق فيها الحرارة والضغط — فهو عاملٌ بالغ الأهمية أيضًا، ويتراوح عادةً بين ٠٫٥ و٢ ثانية في معظم التطبيقات. فآلة تغليف الوسائد التي لا توفِّر زمن بقاء كافيًا تُنتج إغلاقاتٍ ناقصةً، حيث تبدأ حواف الفيلم بالانفصال أثناء النقل أو التخزين، بينما قد يؤدي زمن البقاء المفرط إلى ارتفاع حرارة منطقة الإغلاق بشكلٍ مفرطٍ، مما يُضعف سلامتها البنيوية. وتضمّ التصاميم الحديثة لآلات تغليف الوسائد أنظمةً تعمل بالهواء المضغوط أو المحركات المؤازرة التي تضمن تطبيق الضغط بسلاسةٍ وتوحُّدٍ عبر كامل عرض منطقة الإغلاق، ومنع ضعف الحواف.
طُرُزُ آلاتِ تغليفِ الوسائدِ المتقدمةِ تشملُ الآنَ أنظمةً مدمجةً لاختبارِ قوةِ الختمِ، والتي تتحققُ من سلامةِ الالتصاقِ فورَ إنشاءِ كلِّ ختمٍ. وتكتشفُ هذه المجساتُ في آلةِ تغليفِ الوسائدِ أيَّ انحرافٍ في عرضِ الختمِ أو ملفِّ درجةِ الحرارةِ أو توزيعِ الضغطِ، وتنشّطُ تعديلاتٍ تلقائيةً قبل أن تستمرَّ العبواتُ المعيبةُ في التحركِ على طولِ خطِّ الإنتاجِ. وبعضُ أنظمةِ آلاتِ تغليفِ الوسائدِ تستخدمُ القياسَ فوقَ الصوتيَّ أو الليزريَّ للتأكدِ من عمقِ اختراقِ الختمِ، مما يضمنُ أن يمتدَّ الالتصاقُ بالكاملِ عبرَ طبقاتِ الفيلمِ دون أن يتجاوزَ السماكةَ المثلى. ويسمحُ حلقةُ التغذيةِ الراجعةِ في آلةِ تغليفِ الوسائدِ بتعديلاتٍ دقيقةٍ مستمرةٍ على قوةِ التسخينِ ومستوياتِ الضغطِ وزمنِ التوقفِ، ما يحافظُ على اتساقِ الجودةِ خلالَ دوراتِ الإنتاجِ الطويلةِ. وهذه الذكاءُ الفوريُّ يحوّلُ آلةَ تغليفِ الوسائدِ من أداةٍ ميكانيكيةٍ ثابتةٍ إلى نظامٍ تكيّفيٍّ يستجيبُ لتغيراتِ الموادِ وانجرافِ المعداتِ.
أداء آلة تغليف الوسائد يعتمد بشكل كبير على درجة حرارة الجو والرطوبة المحيطة، لأن هذه العوامل تؤثر في صلابة الفيلم والتوصيل الحراري وبُنية الجزيئات. وعادةً ما تحقِّق آلة تغليف الوسائد العاملة في منشأة خاضعة للتحكم المناخي إغلاقاتٍ أكثر اتساقًا مقارنةً بتلك العاملة في بيئة متغيرة. كما أن تركيبات الأفلام المختلفة تتطلب استراتيجيات إغلاق مختلفة داخل آلة تغليف الوسائد؛ فعلى سبيل المثال، تتطلب الأفلام المركَّبة المحتوية على الألومنيوم حرارةً أعلى من تلك المطلوبة للأفلام أحادية الطبقة المصنوعة من البولي إيثيلين، ويجب إعادة ضبط آلة تغليف الوسائد عند تغيير المادة المستخدمة. ويساعد فهم هذه التفاعلات بين المادة والآلة المشغلين على تحسين أداء آلة تغليف الوسائد لخطوط إنتاج محددة، وإنشاء معايير أساسية تُستخدم كنقاط انطلاق لإنتاج دفعات جديدة. ويكتسب توثيق هذه الإعدادات أهميةً بالغة عند تشخيص أسباب فشل الإغلاقات عبر دفعات مختلفة.
تضمّ تصاميم آلات تغليف الوسائد عالية الأداء غالبًا عدة قضبان ختم مُرتبة تسلسليًّا على طول مسار الحركة، ما يسمح بتطبيق الختم الرئيسي وختم أو أكثر تدعيميًّا بشكل متتابع. ويضمن هذا النهج المتدرّج المستخدم في آلة تغليف الوسائد أن تُوفِّر الختمات الاحتياطية هامش أمانٍ وتمنع التسرب حتى لو أظهر الختم الرئيسي ضعفًا طفيفًا. وتحسَّن المسافات بين محطات الختم في آلة تغليف الوسائد بحيث تتيح تبريدًا كافيًا بين المراحل، لكي لا تتأثر المواد المختومة سابقًا بالحرارة المطبَّقة لاحقًا. وبعض تشكيلات آلة تغليف الوسائد تضيف ختمًا فوق صوتيًّا كعملية ثانوية، حيث تستخدم اهتزازات تردُّد عالٍ لإذابة الفيلم عبر التحريك البدني بدلًا من الحرارة المباشرة، ما يوفِّر جودة ختم فائقة للمنتجات الحساسة أو التي تتأثر بالحرارة. ويبيِّن هذا النهج متعدد الطبقات كيف تعالج هندسة آلات تغليف الوسائد الحديثة مسألة الموثوقية عبر التكرار واختلاف الأساليب.
يُعَدُّ تحديد موقع الفيلم بدقة أساسياً لتحقيق إغلاقات متسقة في آلة تغليف الوسائد؛ فإذا كانت حواف الفيلم المتداخلة غير محاذية عند ملامستها لقضبان التسخين، فإن الإغلاق الناتج سيكون ضعيفاً أو ناقصاً. وتستخدم أنظمة آلات تغليف الوسائد الحديثة محركات مؤازرة وأجهزة استشعار بصرية لكشف موقع الفيلم في الزمن الحقيقي وإجراء تعديلات دقيقة على أنبوب التشكيل وقضبان التوجيه. وبذلك تحافظ آلة تغليف الوسائد على محاذاة الحواف ضمن مدى ١–٢ ملليمتر حتى عند السرعات العالية، مما يضمن اتصال قضبان التسخين بكلا طبقتي الفيلم بشكل متناظر. كما يجب أن يتحرك شريط الفيلم في آلة تغليف الوسائد دون انحراف جانبي أو دوران، وهو ما يتطلب استخدام بكرات دقيقة وأنظمة ضبط الشد وأجهزة التحكم في التوجيه في مختلف أجزاء الآلة. وهذه الميزات المتعلقة بالمحاذاة هي ما يميِّز معدات آلات تغليف الوسائد الصناعية عن البدائل الأقل تكلفة، وهي مرتبطة ارتباطاً مباشراً بنسبة الإغلاقات المقبولة من المحاولة الأولى.
ينجم فشل الإغلاقات في آلة تغليف الوسائد عادةً عن إعدادات درجة الحرارة غير الصحيحة، أو زمن التلامس غير الكافي، أو عدم انتظام حواف الفيلم، أو تلوث أسطح الفيلم، أو تغيّرات في تركيب المادة لم تُراعَ في معايير تشغيل الآلة. وقد تُنتج آلة تغليف الوسائد إغلاقات ضعيفةً أيضًا إذا كانت قضبان التسخين تعاني من توزيع غير متجانس لدرجة الحرارة بسبب البلى أو الانحراف الحراري. ويمنع الصيانة الدورية لعناصر التسخين وأجهزة الاستشعار وأنظمة الضغط في آلة تغليف الوسائد معظم عيوب الإغلاق الشائعة.
تتميز معظم طرازات آلات تغليف الوسائد بشاشة تحكم رقمية يُدخل منها المشغلون قيم درجة الحرارة المستهدفة بالدرجة المئوية. ثم يقوم جهاز التحكم في آلة تغليف الوسائد بتعديل التيار الكهربائي المُرسل إلى قضبان التسخين للوصول إلى درجة الحرارة المُحددة والحفاظ عليها، مستنداً في ذلك إلى الإشارات المرتدة من أجهزة القياس الحراري المدمجة. وعند تغيير أنواع الأفلام، ابدأ تشغيل آلة تغليف الوسائد بتقدير حذر لدرجة الحرارة، ثم زِدْها تدريجياً بمقدار ٥–١٠ درجات في كل مرة أثناء إجراء اختبارات الختم التشغيلية وفحص النتائج، حتى تصل إلى المعايير المثلى.
كلا، تتطلب آلة تغليف الوسائد إعادة تهيئة عند التحول بين مواد الفيلم، لأن البوليمرات المختلفة تمتلك نقاط انصهار وخصائص حرارية مختلفة. ويجب على مشغل آلة تغليف الوسائد ضبط معايير درجة الحرارة والضغط وزمن التثبيت لكل نوع من أنواع الفيلم لضمان جودة الختم باستمرار. وبعض أنظمة آلات تغليف الوسائد الحديثة تتيح تخزين عدة ملفات تعريفية للفيلم في الذاكرة، ما يسمح بالتبديل السريع بين المنتجات عبر استرجاع الإعدادات التي سبق التحقق من صحتها.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

