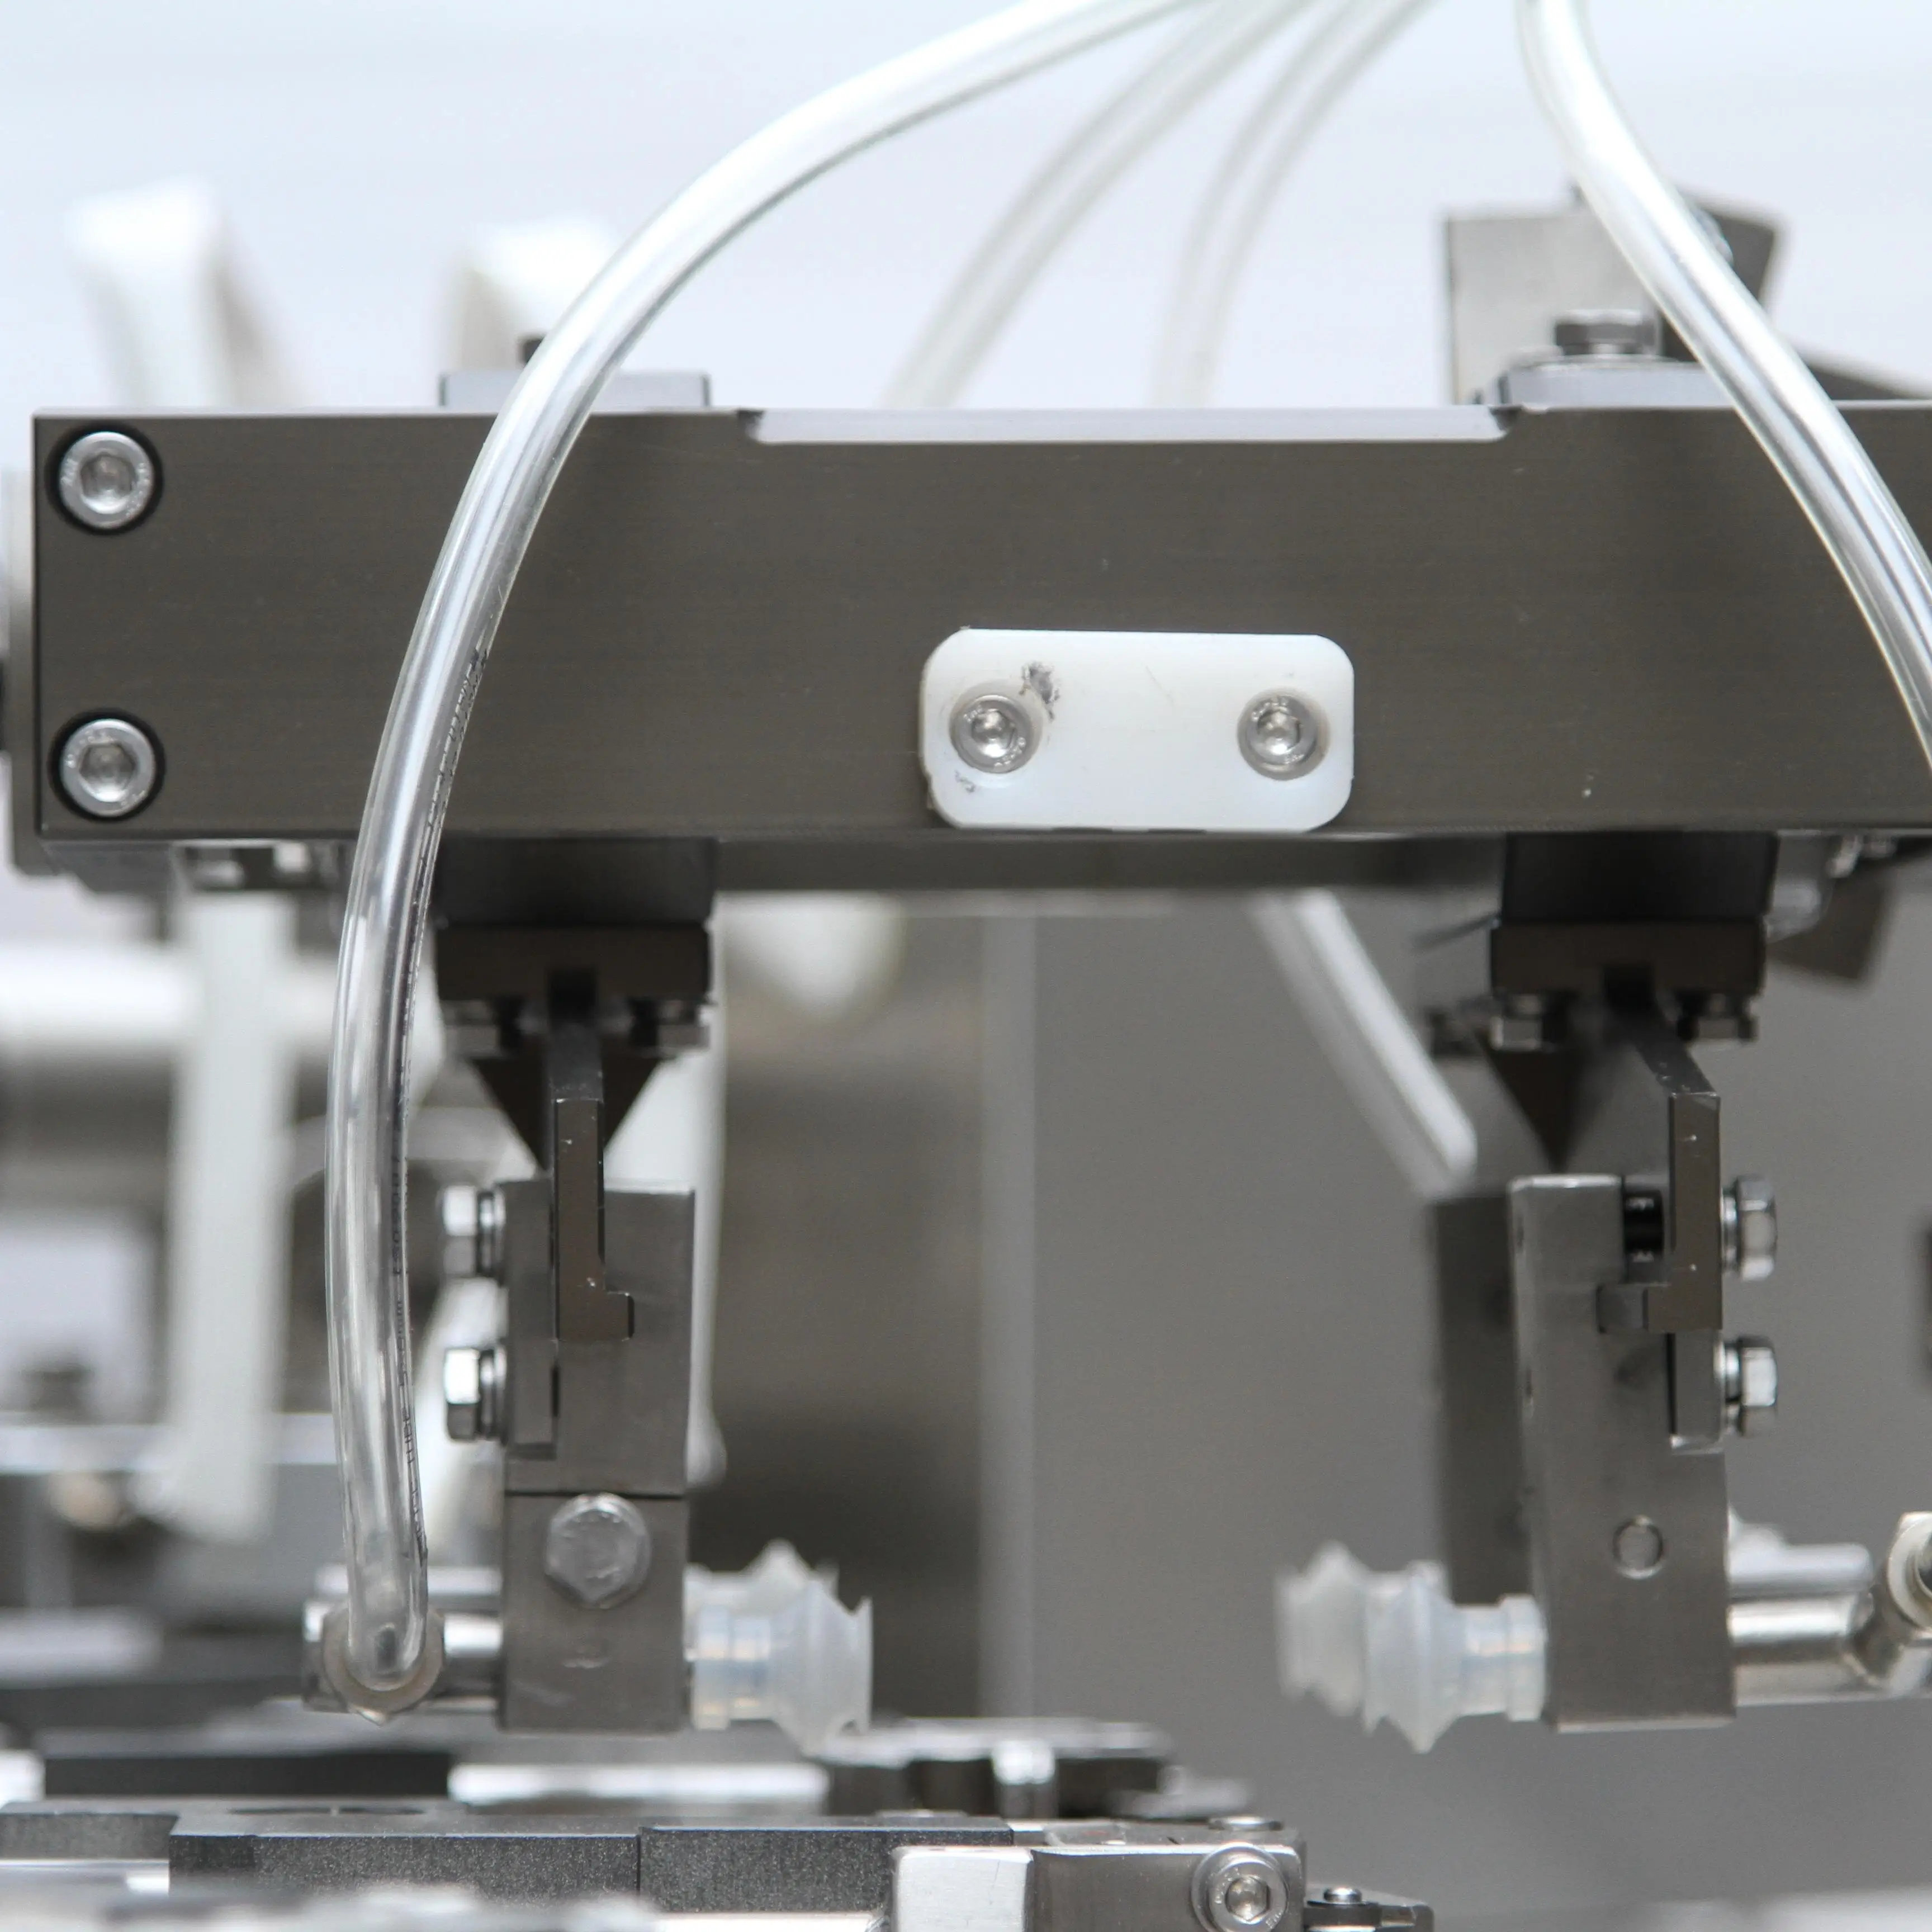
Astroja na balenie v podobe vankúšikov vytvára dokonalé zápečatenia prostredníctvom starostlivo premyslenej kombinácie tepla, tlaku a časovania, ktorá premení surový fóliový materiál na bezpečné, hermeticky uzavreté balenie. Proces zápečatenia je kritickým záverečným krokom v baliacich operáciách, pri ktorom úspech znamená ochranu výrobku, predĺženie trvanlivosti a dôveru spotrebiteľov. Či už pôsobíte v potravinárskom priemysle, farmaceutickom priemysle, textilnom priemysle alebo v odvetví spotrebného tovaru, pochopenie toho, ako stroj na balenie v podobe vankúšikov dosahuje konzistentnú kvalitu zápečatenia, má priamy vplyv na vašu výrobnú efektívnosť a celistvosť výrobku. Technológia moderných strojov na balenie v podobe vankúšikov sa vyvinula ďaleko za jednoduchý mechanický tlak a zahŕňa pokročilé riadenie teploty, presné umiestnenie a monitorovanie kvality v reálnom čase, aby sa zabezpečilo, že každé balenie spĺňa prísne štandardy.
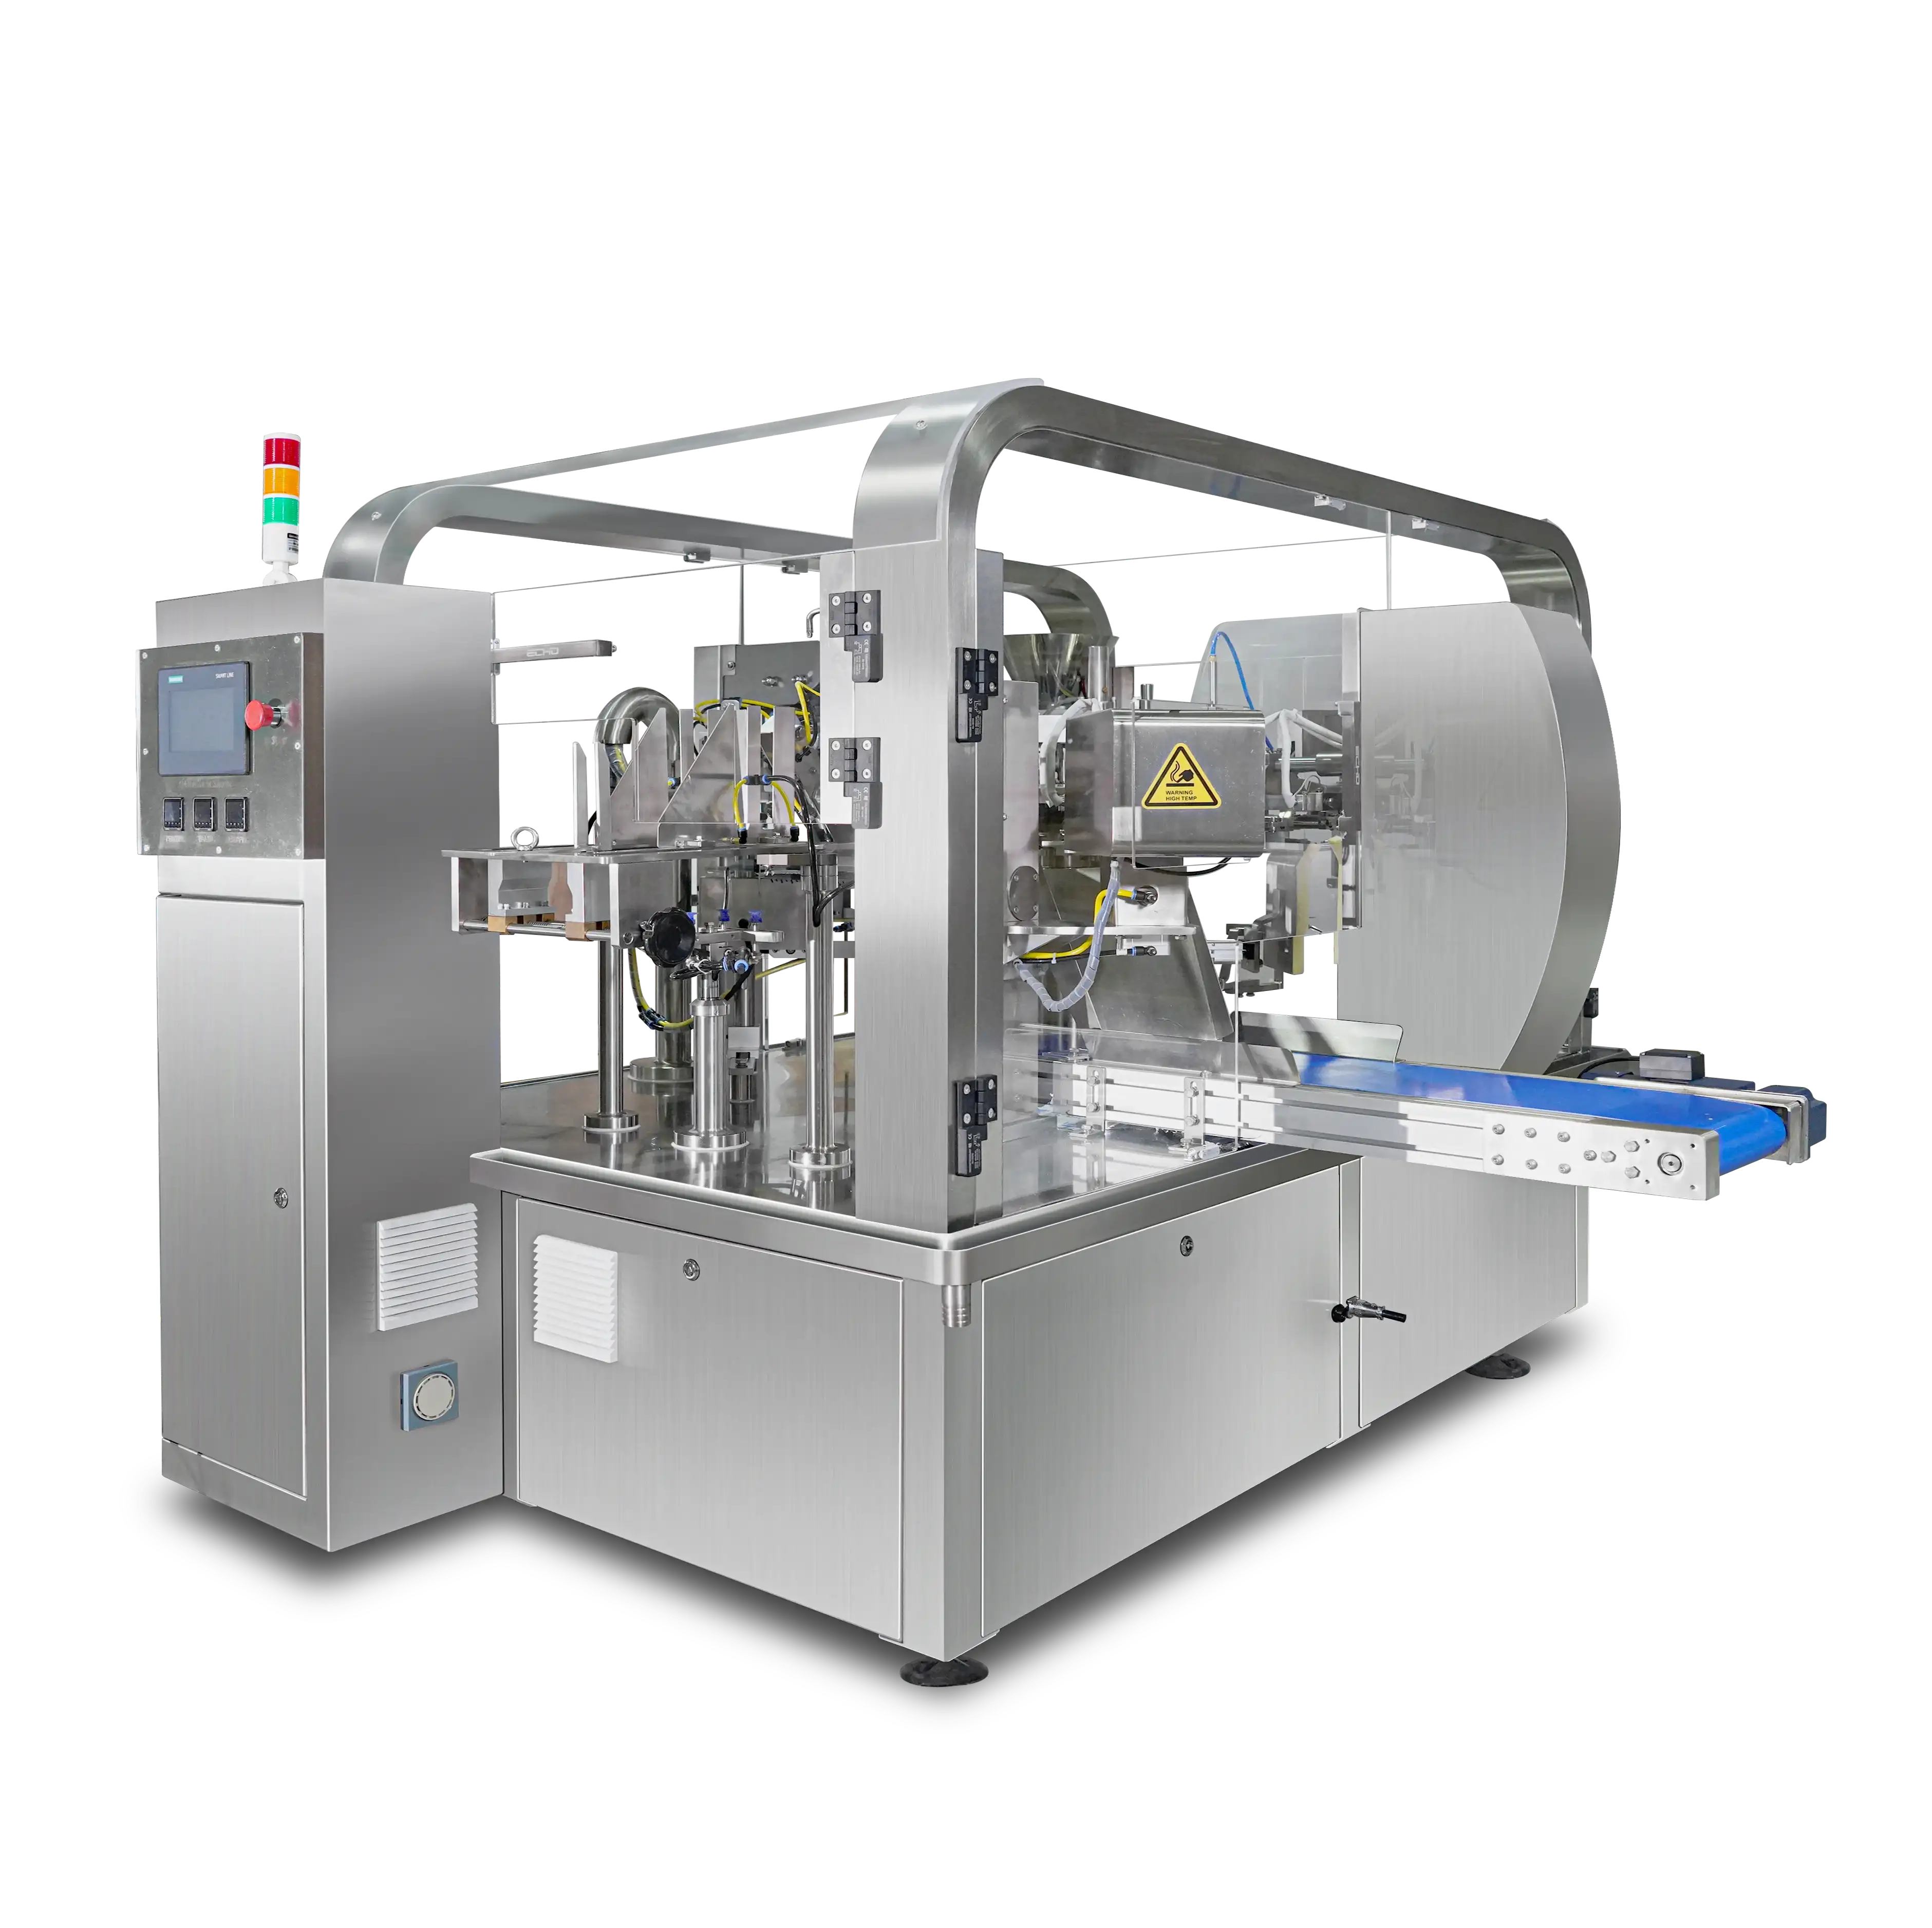
Základný princíp, na ktorom spoľahlivé uzatváranie pri vakuovom balení podľa vankúšovej metódy stojí, spočíva v tepelnej fúzii prekrývajúcich sa okrajov fólie za kontrolovateľných podmienok. Keď materiál prechádza strojom, vankúšový baliaci stroj ho vedie do tvarovacej rúrky, kde sa obaluje okolo výrobku a vytvára dva prekrývajúce sa okraje. Tieto okraje sa potom pritlačia na zohrievané uzatváracie tyče alebo čeľuste, ktoré aplikujú presne kalibrovanú teplotu a tlak súčasne. Tento dvojzložkový prístup zabezpečuje, že sa molekulárna štruktúra fólie roztaví a spojí na molekulárnej úrovni, čím vznikne tesný a mechanicky pevný uzáver. Práve konzistencia tohto procesu počas tisícov cyklov za hodinu odlišuje vysokokvalitný vankúšový baliaci stroj od základného vybavenia.
Technológia tepelneho uzatvárania
Zdroj tepla a presnosť teploty
Moderné jednotky na balenie v tvare vankúšikov využívajú elektrické vyhrievacie prvky, zvyčajne keramické alebo infračervené tyče, ktoré dosahujú teploty medzi 150 a 350 stupňov Celzia v závislosti od typu fólie, ktorá sa zaisťuje. Prevádzkovateľ alebo riadiaci systém stroja na balenie v tvare vankúšikov musí nastaviť teplotu presne, pretože už odchýlka o 10 stupňov môže rozhodnúť medzi slabým a roztrhnutým zaisťovaním. Rôzne typy fólií – polyetylén, polypropylén, hliníkové lamináty a špeciálne materiály – vyžadujú rôzne teplotné profily. Stroj na balenie v tvare vankúšikov vybavený digitálnymi teplotnými regulátormi číta spätnú väzbu od termočlánkov zabudovaných v blízkosti uzatváracích čeľustí a tak udržiava počas celého výrobného cyklu stabilný tepelný výkon. Vyhevné tyče v stroji na balenie v tvare vankúšikov sa tiež musia po dokončení zaisťovania rýchlo ochladiť, aby sa predišlo ďalšej tepelnej výmene, ktorá by mohla deformovať fóliu alebo poškodiť výrobok vo vnútri.
Súradnica tlaku a doby stlačenia
Uzatvárací mechanizmus vankúšového balicího stroja pôsobí silou, ktorá pritláča okraje fólie na zahrievané tyče po určitú dobu, tzv. dobu uzatvárania. Táto tlaková sila sa zvyčajne pohybuje v rozmedzí od 2 do 8 barov v závislosti od hrúbky a zloženia fólie; vankúšový balicí stroj musí počas celého cyklu uzatvárania udržiavať stály tlak. Doba uzatvárania – teda doba, počas ktorej sa aplikujú teplo a tlak – je rovnako dôležitá a pre väčšinu aplikácií sa zvyčajne pohybuje medzi 0,5 a 2 sekundami. Vankúšový balicí stroj s nedostatočnou dobou uzatvárania vytvára neúplné uzávery, pri ktorých sa okraje fólie začínajú počas prepravy alebo skladovania oddelovať, zatiaľ čo nadmerná doba uzatvárania môže spôsobiť prehriatie uzáverovej zóny a ohroziť štrukturálnu pevnosť. Moderné návrhy vankúšových balicích strojov obsahujú pneumatické alebo servoové systémy, ktoré zabezpečujú hladké a rovnomerné pôsobenie tlaku po celej šírke uzáveru a tak bránia vzniku slabých okrajov.
Kontrola kvality uzáverov a ich konzistencia
Monitorovanie pevnosti uzáverov v reálnom čase
Pokročilé modely strojov na balenie do vankúšikov teraz zahŕňajú integrované systémy na testovanie pevnosti závesov, ktoré overujú celistvosť spoja ihneď po vytvorení každého závesu. Tieto snímače v stroji na balenie do vankúšikov detekujú akékoľvek odchýlky v šírke závesu, teplotnom profile alebo rozložení tlaku a spustia automatické úpravy ešte predtým, než sa chybné balenia posunú ďalej po výrobnej linke. Niektoré systémy strojov na balenie do vankúšikov používajú ultrazvukové alebo laserové meranie na potvrdenie hĺbky prieniku závesu, čím sa zabezpečí, že spoj prechádza úplne cez všetky vrstvy fólie bez prekročenia optimálnej hrúbky. Spätná väzba v stroji na balenie do vankúšikov umožňuje nepretržité mikroúpravy výkonu vyhrievania, úrovne tlaku a doby pôsobenia, čím sa udržiava konzistentná kvalita počas dlhých výrobných cyklov. Táto inteligencia v reálnom čase mení stroj na balenie do vankúšikov z statického mechanického nástroja na adaptívny systém, ktorý reaguje na zmeny materiálu a postupné posuny výbavou.
Vplyv vonkajších faktorov a kompatibilita fólií
Výkon stroja na balenie v podobe vankúšikov závisí výrazne od teploty a vlhkosti okolia, pretože tieto faktory ovplyvňujú tuhosť fólie, tepelnú vodivosť a molekulárnu štruktúru. Stroj na balenie v podobe vankúšikov, ktorý pracuje v priestore s regulovaným podnebím, zvyčajne dosahuje konzistentnejšie zvary ako stroj v prostredí s premennými podmienkami. Rôzne zloženia fólií tiež vyžadujú rôzne stratégie zvarovania v rámci stroja na balenie v podobe vankúšikov; laminované fólie s obsahom hliníka vyžadujú vyššiu teplotu ako jednovrstvný polyetylén a stroj na balenie v podobe vankúšikov sa musí prekonfigurovať pri výmene materiálu. Porozumenie týchto interakcií medzi materiálom a strojom umožňuje prevádzkovateľom optimalizovať stroj na balenie v podobe vankúšikov pre konkrétne výrobné linky a stanoviť základné parametre, ktoré slúžia ako východiskové body pre nové výrobné série. Dokumentovanie týchto nastavení sa stáva neoceniteľným pri riešení problémov so zvarami v rámci rôznych šarží.
Pokročilé funkcie a konštrukčné prvky zvarovania
Viackrokové tesnenie a posilnenie
Návrhy vysokovýkonných strojov na balenie do vankúšikov často zahŕňajú viacero tesniacich tyčí umiestnených postupne pozdĺž cesty pohybu, čo umožňuje aplikovať hlavné tesnenie a jedno alebo viac posilnených tesnení za sebou. Tento postupný prístup používaný v strojoch na balenie do vankúšikov zabezpečuje, že aj v prípade miernej slabiny hlavného tesnenia zabezpečujú záložné tesnenia redundanciu a zabránia úniku. Vzdialenosť medzi jednotlivými tesniacimi stanicami v stroji na balenie do vankúšikov je technicky navrhnutá tak, aby sa medzi jednotlivými fázami poskytlo dostatočné ochladenie, čím sa zabráni oslabeniu už predtým utlmeného materiálu následným pôsobením tepla. Niektoré konfigurácie strojov na balenie do vankúšikov dopĺňajú ultrazvukové tesnenie ako sekundárny proces, ktorý využíva vibrácie vysokých frekvencií na roztavenie fólie prostredníctvom fyzickej agitácie namiesto priameho tepla, čo ponúka vyššiu kvalitu tesnenia pre jemné alebo teplotne citlivé výrobky. Tento viacvrstvový prístup ilustruje, ako moderné inžinierske riešenia strojov na balenie do vankúšikov zvyšujú spoľahlivosť prostredníctvom redundancie a rozmanitosti metód.
Zarovnanie okrajov a presnosť polohy fólie
Presná poloha fólie je základom pre konzistentné zatáčanie pri použití stroja na výrobu vankúšových obalov; ak sa prekrývajúce sa okraje fólie nezarovnajú pri kontakte s vyhrievacími tyčami, výsledné zatáčanie bude slabé alebo neúplné. Moderné systémy strojov na výrobu vankúšových obalov využívajú servomotory a optické senzory na reálny čas detekcie polohy fólie a vykonávajú mikroúpravy tvarovacej rúrky a vodiacich lišt. Stroj na výrobu vankúšových obalov udržiava zarovnanie okrajov s presnosťou 1–2 mm aj pri vysokých rýchlostiach, čím sa zabezpečuje, že vyhrievacie tyče kontaktujú obe vrstvy fólie symetricky. Fóliový pás v stroji na výrobu vankúšových obalov musí tiež prechádzať bez skosenia alebo bočného posunu, čo vyžaduje presné valčeky, systémy nastavovania napätia a riadiace prvky na nastavenie smeru pohybu po celom stroji. Práve tieto funkcie zarovnania rozdeľujú priemyselné stroje na výrobu vankúšových obalov od lacnejších alternatív a priamo korelujú s percentuálnym podielom prijateľných zatáčaní v prvej pokuse.
Často kladené otázky
Čo spôsobuje poruchy tesnenia na stroji na balenie v poduškových vreciach?
Poruchy tesnenia na stroji na balenie v poduškových vreciach sa zvyčajne vyskytujú v dôsledku nesprávnych nastavení teploty, nedostatočného času pôsobenia tlaku, nesprávneho zarovnania okrajov fólie, kontaminácie povrchu fólie alebo zmien v zložení materiálu, ktoré sa neprejavili v nastaveniach stroja. Stroj na balenie v poduškových vreciach môže tiež vytvárať slabé tesnenia, ak majú vyhrievacie tyče nerovnomerné rozloženie teploty spôsobené opotrebovaním alebo tepelným posunom. Pravidelná údržba vyhrievacích prvkov, senzorov a tlakových systémov na stroji na balenie v poduškových vreciach predchádza väčšine bežných chýb pri tesnení.
Ako upravíte teplotu tesnenia na stroji na balenie v poduškových vreciach?
Väčšina modelov strojov na balenie do vankúšikov je vybavená digitálnym ovládacím panelom, na ktorom operátori zadávajú cieľové teplotné hodnoty v stupňoch Celzia. Regulátor stroja na balenie do vankúšikov potom moduluje elektrický prúd pre vyhrievacie tyče, aby sa dosiahla a udržala nastavená teplota, pričom využíva spätnú väzbu od zabudovaných termočlánkov. Pri výmene typov fólie spustite stroj na balenie do vankúšikov s konzervatívnym odhadom teploty a potom postupne zvyšujte teplotu po 5–10 stupňov, pričom vykonávate skúšobné závesy a preskúmavate výsledky, kým nenájdete optimálne parametre.
Môže stroj na balenie do vankúšikov uzatvárať rôzne typy fólie bez úpravy?
Nie, stroj na balenie do vankúšikov vyžaduje prekonfiguráciu pri prechode medzi rôznymi fóliovými materiálmi, pretože rôzne polyméry majú odlišné teploty topenia a tepelné vlastnosti. Operátor stroja na balenie do vankúšikov musí upraviť parametre teploty, tlaku a doby pôsobenia pre každý typ fólie, aby sa zabezpečila konzistentná kvalita zvarov. Niektoré moderné systémy strojov na balenie do vankúšikov umožňujú ukladať do pamäte viacero profilov fólií, čo umožňuje rýchlu výmenu medzi výrobkami prostredníctvom spomenutia predtým overených nastavení.

 EN