 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/29
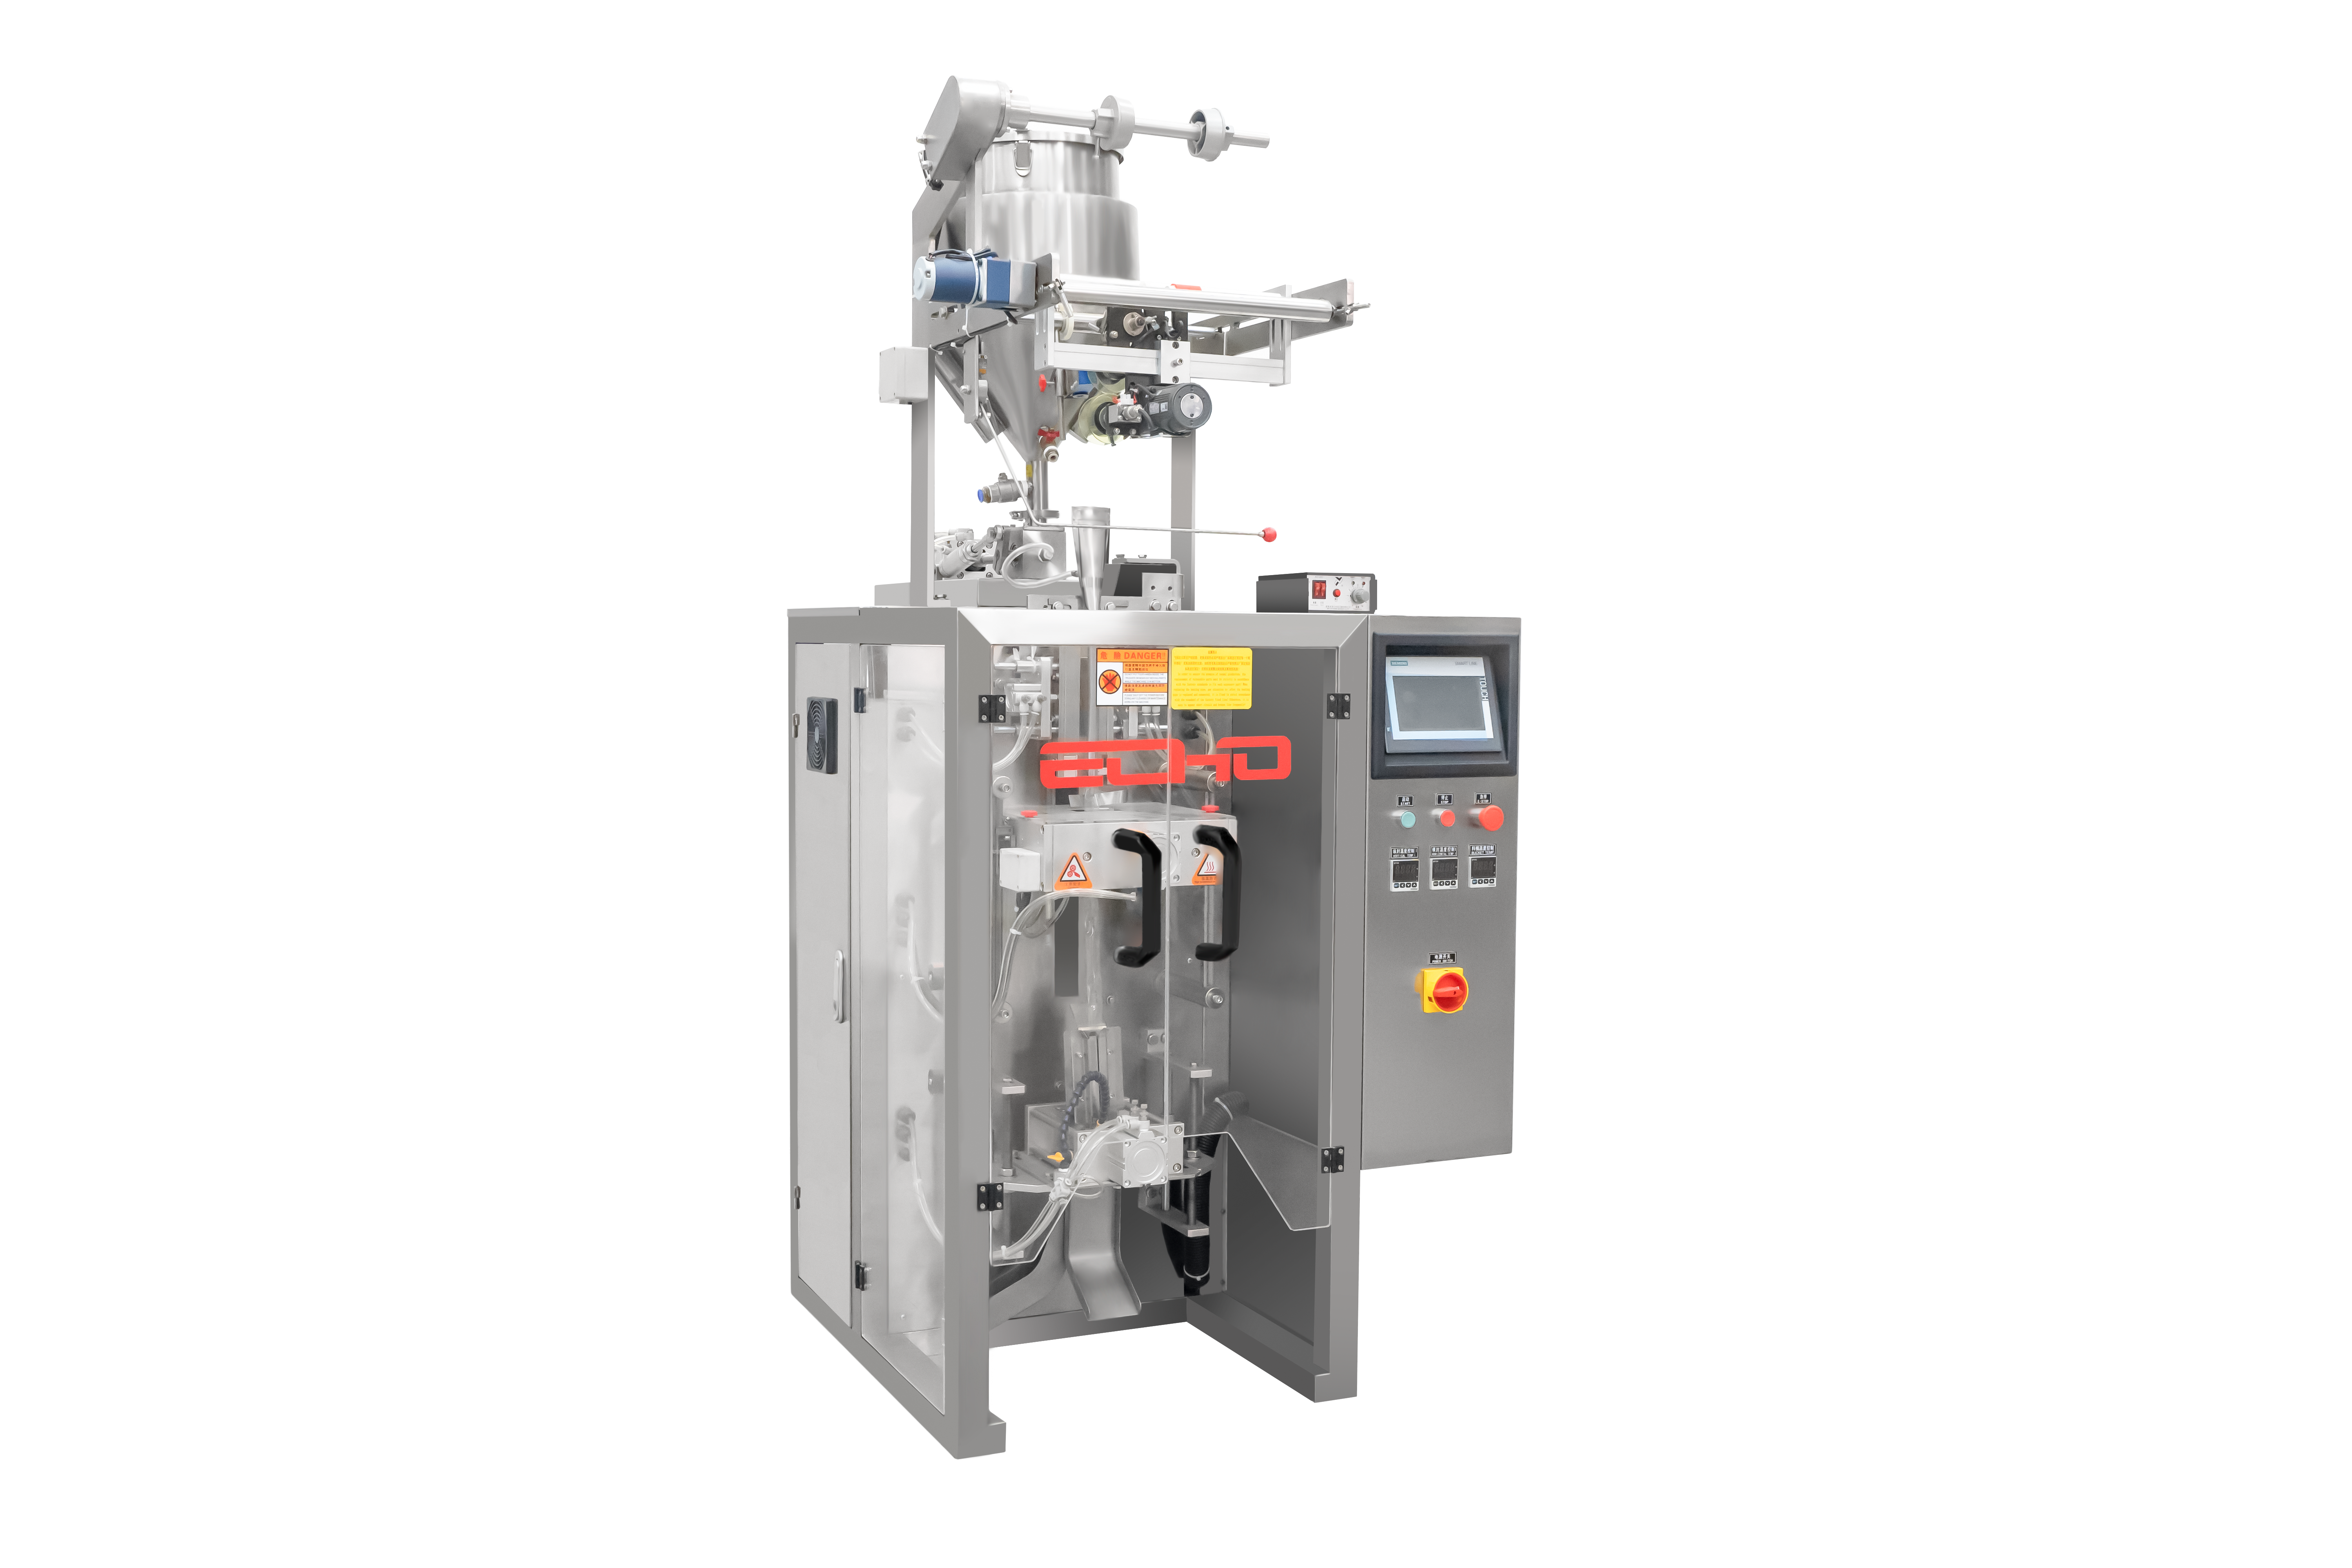
The maszyna do pionowego formowania, wypełniania i hermetyzacji to jedno z najbardziej wydajnych rozwiązań opakowaniowych dostępnych obecnie w sektorze przemysłowym. Optymalizacja wydajności maszyny do pionowego formowania, napełniania i zamykania ma bezpośredni wpływ na rentowność, szybkość produkcji oraz pozycję konkurencyjną na rynku. Każde przedsiębiorstwo eksploatujące maszynę do pionowego formowania, napełniania i zamykania dąży do tego samego celu: maksymalizacji przepustowości przy jednoczesnym zachowaniu jakości i spójności produktu. Różnica między wystarczającą a wyjątkową wydajnością często zależy od zrozumienia konkretnych czynników operacyjnych wpływających na działanie maszyny VFFS w różnych warunkach.
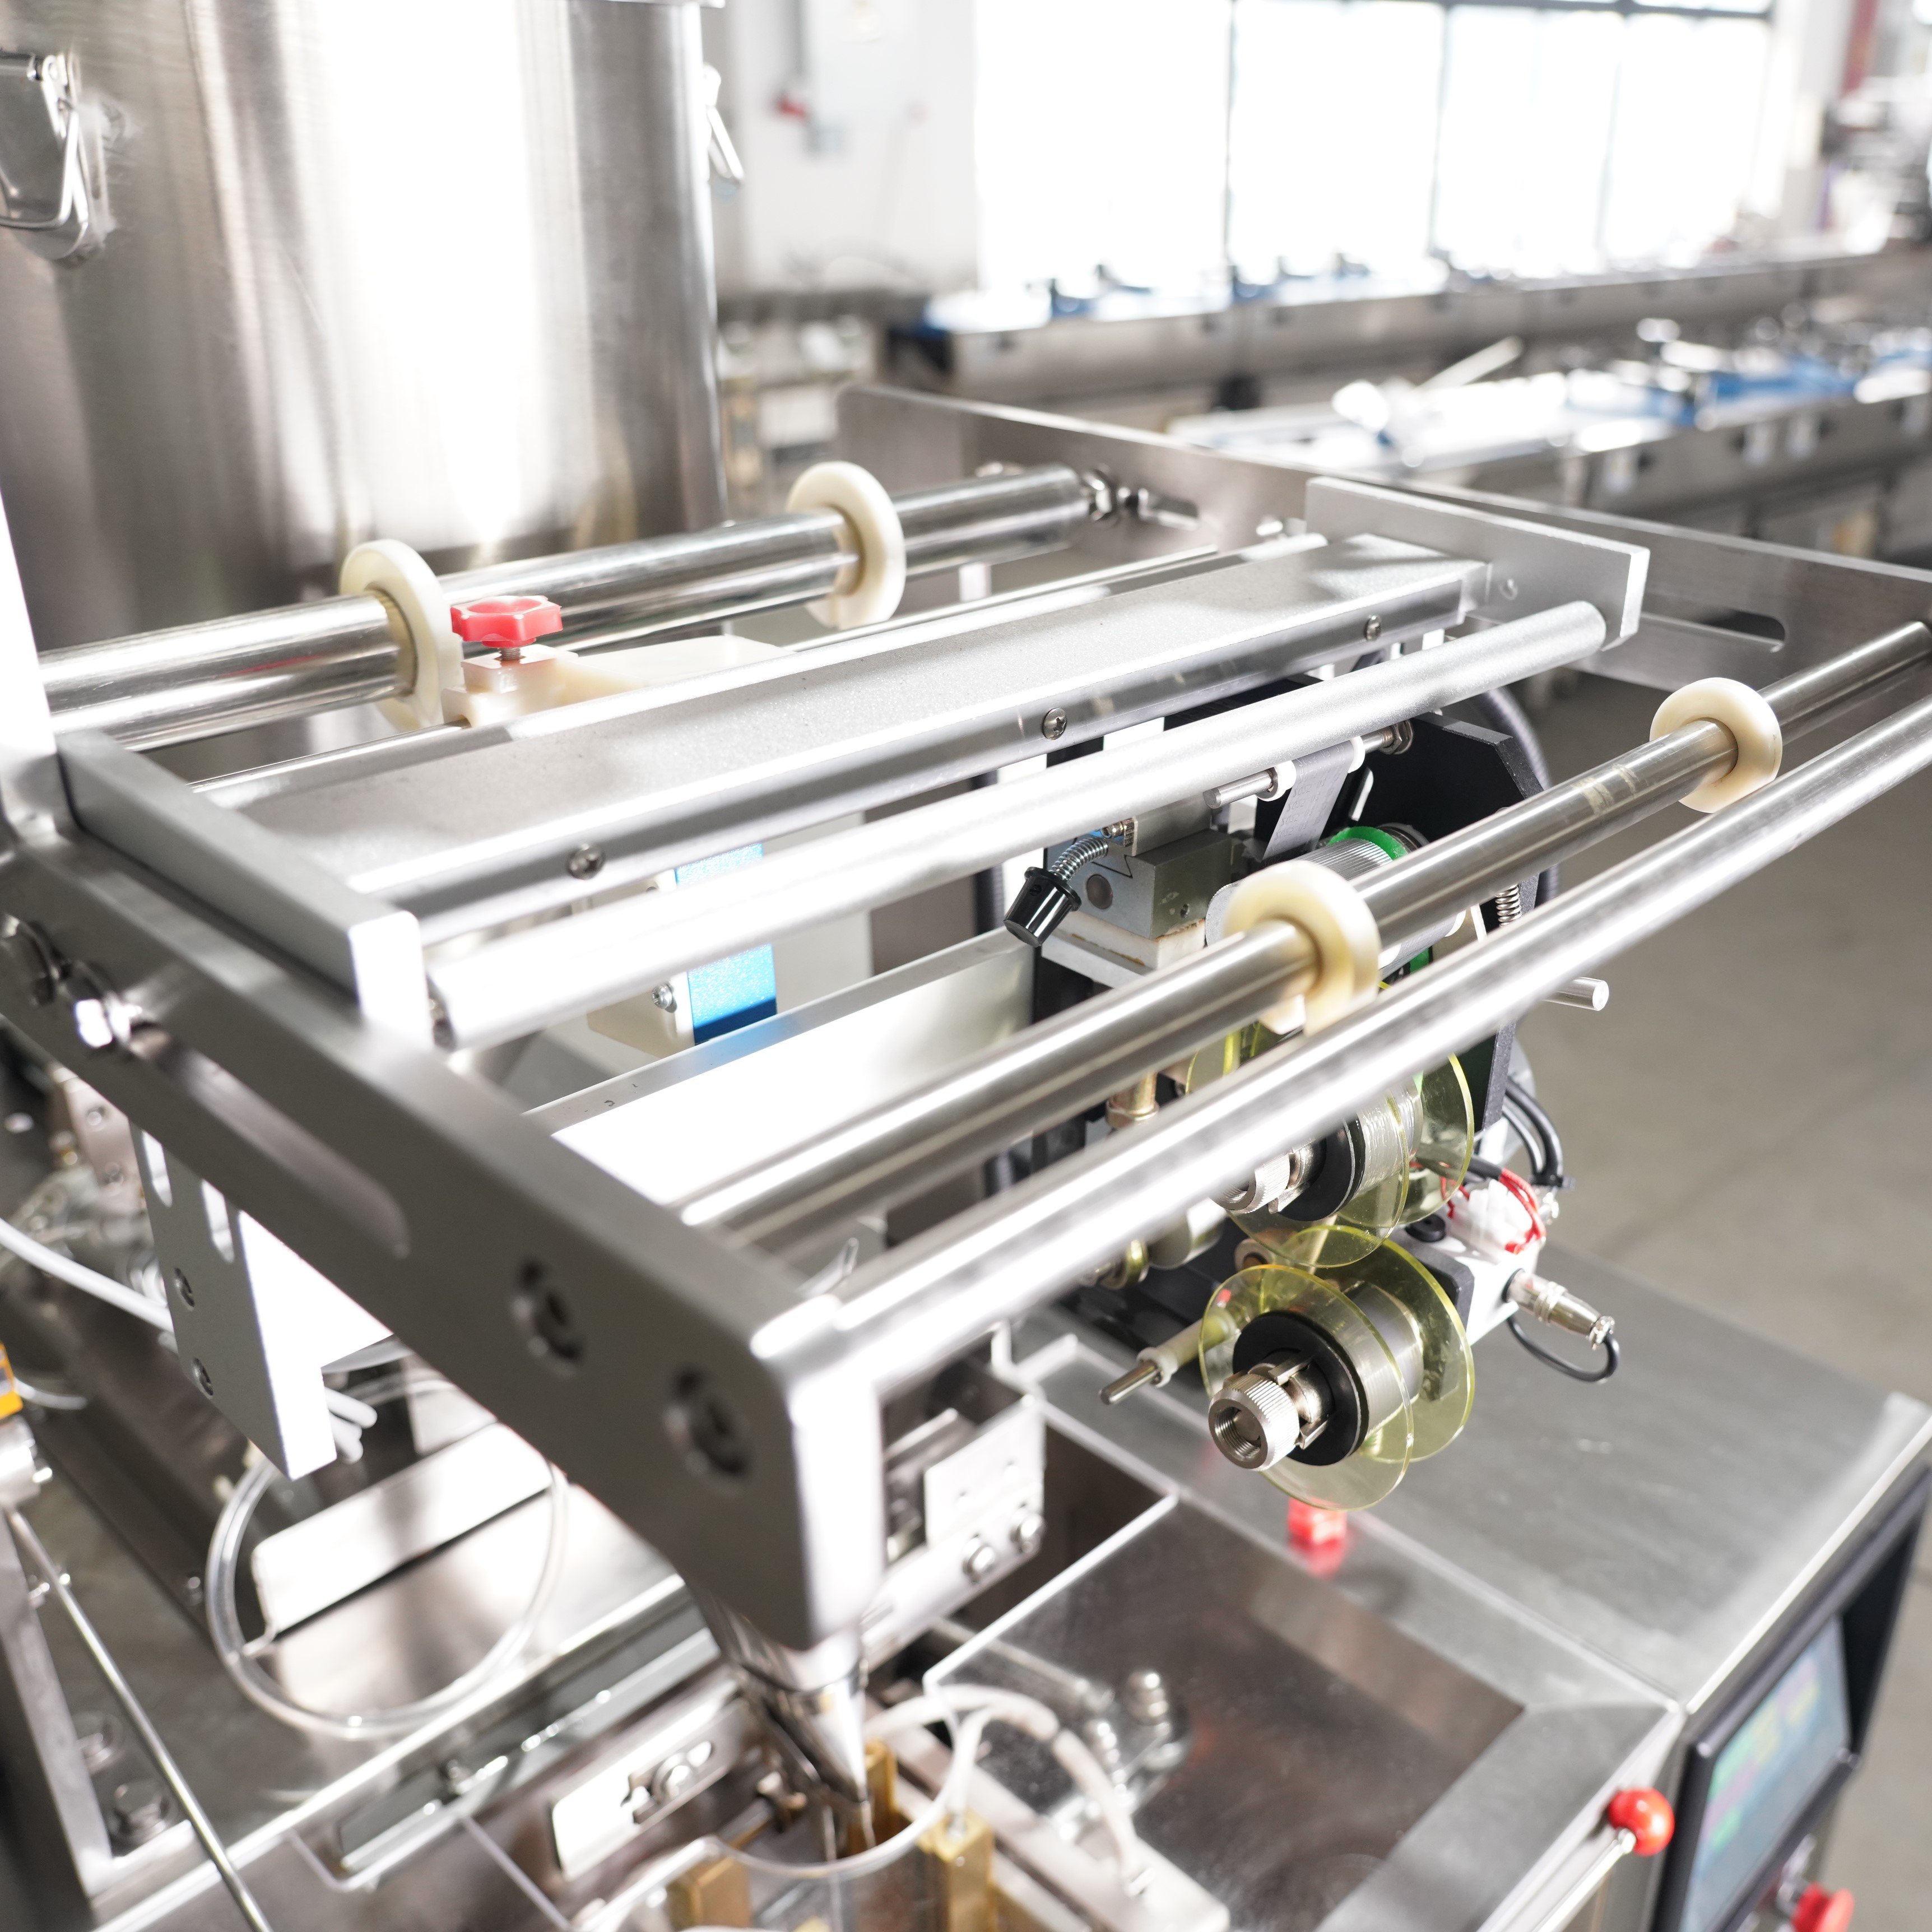
Operatorzy i kierownicy produkcji muszą zdawać sobie sprawę z tego, że maszyna do pionowego formowania, napełniania i zamykania wymaga celowego dostrajania i monitorowania, aby osiągnąć swój maksymalny potencjał. Czynniki wpływające na wydajność obejmują podstawowe regulacje mechaniczne, praktyki obsługi materiałów oraz protokoły konserwacji. Zrozumienie wkładu każdego z tych elementów w ogólną wydajność pozwala zespołom wprowadzać skierowane ulepszenia przynoszące mierzalne rezultaty w trakcie poszczególnych zmian i cykli produkcyjnych.
Mechanizm uszczelniania odgrywa kluczową rolę w działaniu każdej maszyny do pionowego formowania, napełniania i zamykania. Nieodpowiednia temperatura lub ciśnienie uszczelniania powoduje wady, spowalnia produkcję i zwiększa odpad. Każda maszyna do pionowego formowania, napełniania i zamykania wymaga precyzyjnej kalibracji temperatury uszczelniania dostosowanej do konkretnego materiału folii używanego w danym procesie. Zbyt niska temperatura skutkuje słabymi połączeniami, które nie przechodzą kontroli jakości, podczas gdy nadmierna temperatura uszkadza folię lub czyni ją kruchą. Podobnie ciśnienie uszczelniania musi zapewniać odpowiedni balans: wystarczająco duże, by utworzyć wytrzymałą spoinę, ale nie tak duże, aby generować nadmierną ilość ciepła lub uszkadzać strukturę folii.
Testowanie jakości uszczelki podczas uruchamiania oraz w trakcie całej produkcji zapewnia stałą wydajność maszyny do pionowego formowania, napełniania i zgrzewania. Regularne testy wytrzymałości uszczelki przy użyciu standaryzowanych metod dostarczają obiektywnych danych na temat optymalności aktualnych ustawień. Wielu operatorów dostosowuje te parametry w zależności od sezonowych zmian wilgotności lub przy zmianie dostawców folii, co bezpośrednio poprawia efektywność pracy maszyny do pionowego formowania, napełniania i zgrzewania. Dokumentowanie udanych ustawień dla każdego typu materiału skraca czas przygotowania maszyny podczas zmiany produktów.
Dokładne zsynchronizowanie czasu pomiędzy stacją formowania a głowicą napełniania określa, jak szybko maszyna do pionowego formowania, napełniania i zgrzewania może wykonać jeden cykl. Jeśli głowica napełniania podaje produkt zanim nożyk formujący całkowicie ukształtuje torebkę, dochodzi do wylewania się zawartości i spowolnienia produkcji. Jeśli synchronizacja jest zbyt ostrożna, maszyna do pionowego formowania, napełniania i zgrzewania marnuje cenny czas cyklu, niepotrzebnie czekając. Nowoczesne układy sterowania maszyn do pionowego formowania, napełniania i zgrzewania pozwalają na regulację z dokładnością do milisekund – odpowiednie skonfigurowanie takich ustawień może znacząco wpłynąć na wydajność.
Zależność między położeniem noża formującego, objętością napełnienia oraz momentem zgrzewania tworzy wzajemnie powiązany system. Przy regulacji dowolnego z tych parametrów na maszynie pionowej do formowania, napełniania i zgrzewania konieczne jest zweryfikowanie pozostałych. Maszyna pionowa do formowania, napełniania i zgrzewania pracująca w optymalnym czasie zgrzewania może obsługiwać wyższą prędkość taśmy foliowej bez utraty jakości lub spójności torebek. Testowanie stopniowych korekt czasu zgrzewania oraz pomiar zarówno prędkości, jak i wskaźników jakości ujawnia rzeczywistą wydajność maksymalną dla każdej kombinacji materiału i produktu.
Napięcie folii bezpośrednio wpływa na skuteczność działania maszyny do pionowego formowania, napełniania i zamykania. Niestabilne napięcie powoduje niedośrodkowanie, zmarszczki oraz wady zgrzewania, które przerywają produkcję. Maszyna do pionowego formowania, napełniania i zamykania z prawidłowo utrzymywanym napięciem folii pozwala na wyższe prędkości pracy i mniejszą liczbę odrzutów. Ustawienia napięcia muszą uwzględniać szerokość, grubość oraz skład materiału folii. Wysokiej jakości folia od sprawdzonych dostawców zmniejsza zmienność, która w przeciwnym razie spowalniałaby maszynę do pionowego formowania, napełniania i zamykania podczas procesu weryfikacji jakości.
Stacja odwijania dostarczająca folię do pionowej maszyny formującej, napełniającej i zamykającej wymaga regularnej inspekcji i regulacji. Zużyte wałki lub nieprawidłowo ustawione prowadnice powodują niestabilne naprężenie, co generuje problemy w całym procesie formowania i zamykania. Regularna konserwacja tych elementów zapewnia gładkie przesuwanie się folii przez pionową maszynę formującą, napełniającą i zamykającą bez poślizgu ani dryfowania. Niektóre zakłady stwierdzają, że modernizacja do precyzyjnie zaprojektowanych prowadnic folii znacznie poprawia maksymalną prędkość, przy której ich pionowa maszyna formująca, napełniająca i zamykająca może działać niezawodnie.
Zasobnik i mechanizm podawania muszą dostarczać produkt do maszyny do formowania, napełniania i zamykania w pionie z precyzyjnie kontrolowaną prędkością. Jeśli produkt dociera zbyt wolno, maszyna do formowania, napełniania i zamykania w pionie zawiesza pracę i czeka, co zmniejsza ogólną wydajność. Jeśli przepływ produktu nie jest kontrolowany, głowica napełniająca maszyny do formowania, napełniania i zamykania w pionie przepycha woreczki, powodując marnotrawstwo i błędy jakościowe. Dopasowanie prędkości podawania produktu do prędkości cyklu zamykania maszyny do formowania, napełniania i zamykania w pionie eliminuje wąskie gardła, które sztucznie ograniczają zdolność produkcyjną.
Kontrola wibracji w zasobniku ma bezpośredni wpływ na spójność napełniania każdej torebki przez maszynę do pionowego formowania, napełniania i zgrzewania. Nadmierna wibracja powoduje tworzenie się „mostków”, przez które produkt zapycha się w zasobniku, co prowadzi do niedoboru materiału dla maszyny do pionowego formowania, napełniania i zgrzewania. Zbyt słaba wibracja powoduje nieregularny przepływ produktu. Znalezienie optymalnego ustawienia wibracji dla każdego typu produktu umożliwia maszynie do pionowego formowania, napełniania i zgrzewania utrzymanie stałego stanu pracy przy minimalnej zmienności napełniania. Ta spójność jest kluczowym czynnikiem zwiększającym wydajność i obniżającym wskaźnik odrzutów.
Maszyna do pionowego formowania, napełniania i zamykania opakowań działająca z optymalną wydajnością wymaga konserwacji zapobiegawczej zgodnej ze specyfikacjami producenta oraz najlepszymi praktykami branżowymi. Elementy takie jak taśmy uszczelniające, noże formujące i wałki ulegają zużyciu wraz z upływem czasu, co stopniowo pogarsza ich wydajność. Monitorowanie wskaźników zużycia oraz wymiana komponentów przed ich awarią zapobiega nieplanowanym przestojom, które drastycznie ograniczają produkcję. Zakłady wprowadzające zaplanowane programy konserwacji osiągają wyższą średnią prędkość pracy maszyn do pionowego formowania, napełniania i zamykania opakowań oraz mniejszą liczbę przerw w porównaniu do tych, które polegają wyłącznie na naprawach po awarii.
Wprowadzanie szczegółowych dzienników konserwacji dla każdej maszyny do formowania, napełniania i zamykania w pionie tworzy historyczny zapis, który pozwala zidentyfikować powtarzające się wzorce. Jeśli określony element ulega awarii cyklicznie w ustalonych odstępach czasu, taki wzorzec wpływa na harmonogramy zakupów i konserwacji. Używanie oryginalnych części zamiennych zapewnia, że maszyna do formowania, napełniania i zamykania w pionie działa zgodnie z założeniami projektowymi. Niektóre przedsiębiorstwa optymalizują działanie swojej maszyny do formowania, napełniania i zamykania w pionie, utrzymując zapasy gotowych podzespołów, które można szybko wymienić, minimalizując tym samym czas przełączania oraz okresy konserwacji.
Poprawne smarowanie zmniejsza tarcie i zużycie, które spowalniają działanie maszyny do pionowego formowania, napełniania i zamykania opakowań w trakcie długotrwałej eksploatacji. W zależności od wymagań dotyczących kontaktu z produktem należy stosować smary spożywcze lub farmaceutyczne. Maszyna do pionowego formowania, napełniania i zamykania opakowań z niewystarczającym smarowaniem wykazuje zwiększone opory ruchu, wyższe zużycie energii oraz ograniczoną zdolność osiągania wysokich prędkości. Ustalenie regularnych interwałów smarowania zapewnia gładką pracę maszyny do pionowego formowania, napełniania i zamykania opakowań podczas długotrwałych cykli produkcyjnych. Suchy lub zdegradowany smar zwiększa obciążenie mechaniczne silników i układów napędowych, co ostatecznie ogranicza maksymalną prędkość pracy maszyny.
Resztki produktu, kurz oraz fragmenty materiału opakowaniowego gromadzą się wewnątrz pionowej maszyny do formowania, napełniania i zamykania, co pogarsza jej wydajność. Regularne czyszczenie usuwa zatory ograniczające przepływ powietrza lub blokujące ruchome części. Czysta pionowa maszyna do formowania, napełniania i zamykania działa chłodniej, podlega mniejszemu obciążeniu mechanicznemu i osiąga krótsze czasy cyklu. Ustalenie częstotliwości czyszczenia na podstawie rodzaju produktu oraz objętości produkcji zapewnia, że czystość nie stanie się ukrytą barierą dla wydajności.
Ulepszenia czasu cyklu pochodzące z optymalizacji maszyny do pionowego formowania, napełniania i zgrzewania zależą od punktu wyjścia. Zakłady, które nie dokonały niedawno przeglądu ustawień, często osiągają poprawę o 10–25% wyłącznie dzięki kalibracji zgrzewania i dostosowaniu czasowania. Maszyna do pionowego formowania, napełniania i zgrzewania działająca przy słabej napinaniu folii lub niesynchronizowanym dopływie produktu może osiągnąć wzrost wydajności o 20–30%, jeśli usunięte zostaną te konkretne czynniki. Najlepsze rezultaty daje kompleksowa optymalizacja maszyny do pionowego formowania, napełniania i zgrzewania, w ramach której systematycznie ulepszane są czynniki mechaniczne, materiałowe oraz związane z konserwacją, co czasem przekłada się na wzrost przepustowości o 30–40%.
Ustawienia uszczelki na maszynie do pionowego formowania, napełniania i zamykania powinny być weryfikowane na początku każdej zmiany produkcyjnej oraz za każdym razem, gdy zmienia się dostawca materiałów lub specyfikacje produktu. Maszyna do pionowego formowania, napełniania i zamykania często wymaga dostosowań sezonowych ze względu na wahania wilgotności lub temperatury. Wielu operatorów przeprowadza testy jakości uszczelki co 4–8 godzin podczas ciągłej pracy, aby wykryć odchylenia zanim spowodują one odrzucenie produktów. Regularna weryfikacja zapewnia, że maszyna do pionowego formowania, napełniania i zamykania utrzymuje stałą wydajność i jakość przez cały okres jej eksploatacji.
Wiele modeli maszyn do formowania, napełniania i zamykania w pionie obsługuje ulepszenia komponentów, które poprawiają wydajność. Wymiana zużytych taśm uszczelniających, modernizacja do precyzyjnych prowadnic folii lub instalacja główek napełniających o szybszej reakcji mogą zwiększyć prędkość, z jaką maszyna do formowania, napełniania i zamykania w pionie działa w sposób niezawodny. Jednak wszystkie ulepszone komponenty muszą być zgodne z systemem sterowania i konstrukcją maszyny. Przed inwestycją w ulepszenia należy sprawdzić u producenta, czy maszyna do formowania, napełniania i zamykania w pionie może mechanicznie i elektrycznie obsługiwać szybszą pracę bez utraty jakości uszczelnień lub zagrożenia bezpieczeństwa.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

