 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/29
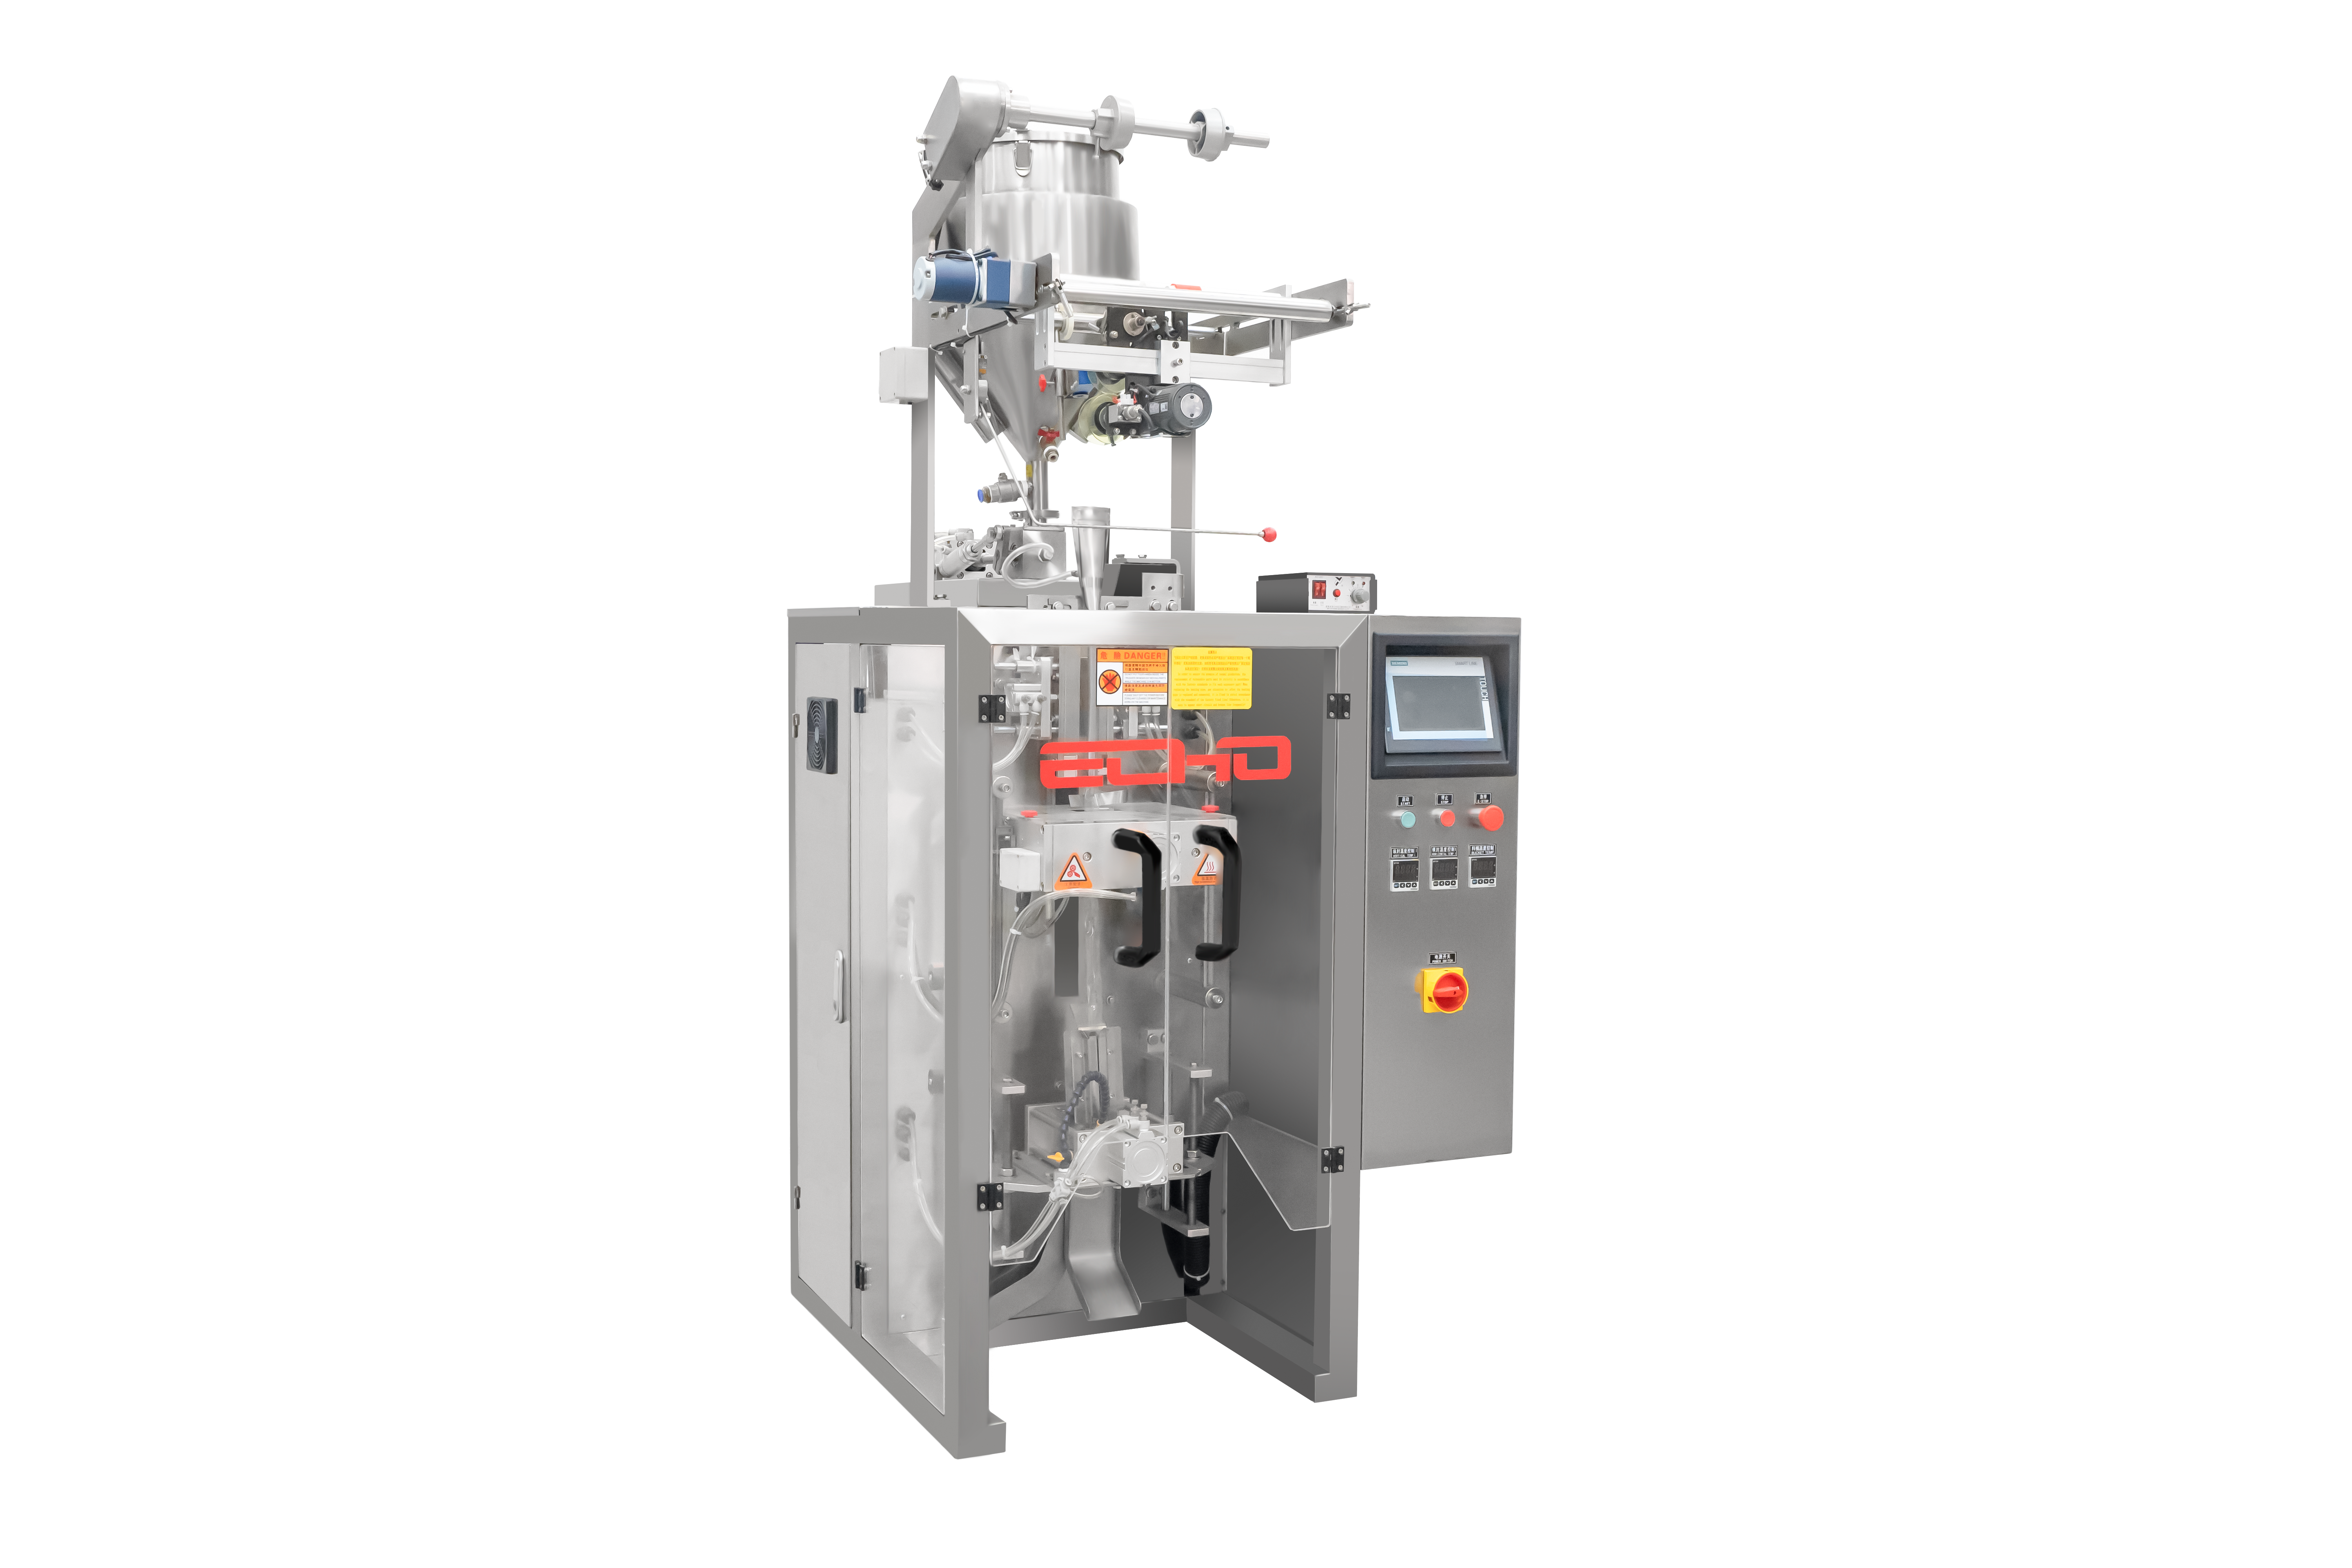
Markkina pystysuuntainen muotoilu täyttö murtaminen kone on tällä hetkellä teollisuuden alalla yksi tehokkaimmista pakkausratkaisuista. Pystysuuntaisen muovipussien täyttö- ja sulkuautomaatin tuottavuuden optimointi vaikuttaa suoraan kannattavuuteen, tuotantonopeuteen ja kilpailukykyyn markkinoilla. Jokaisella laitoksella, jossa käytetään pystysuuntaista muovipussien täyttö- ja sulkuautomaattia, on sama tavoite: saavuttaa mahdollisimman suuri tuottavuus säilyttäen samalla tuotteen laatu ja yhdenmukaisuus. Riittävän ja erinomaisen suorituskyvyn välinen ero johtuu usein siitä, kuinka hyvin ymmärretään ne tiettyjä toiminnallisia tekijöitä, jotka vaikuttavat pystysuuntaisen muovipussien täyttö- ja sulkuautomaatin suorituskykyyn eri olosuhteissa.
Käyttäjien ja tuotannon johtajien on ymmärrettävä, että pystysuora täyttö- ja sulkuautomaatti vaatii tarkoituksellista säätöä ja valvontaa, jotta se saavuttaa parhaan mahdollisen suorituskykynsä. Tuotantotulokseen vaikuttavat tekijät vaihtelevat perusmekaanisista säädöistä materiaalin käsittelyyn ja huoltoprotokolliin. Kun ymmärretään, miten kukin tekijä vaikuttaa kokonaissuorituskykyyn, tiimit voivat toteuttaa kohdennettuja parannuksia, jotka tuottavat mitattavia tuloksia kaikilla vuoroilla ja tuotantokierroksilla.
Tiivistysmekanismi on keskitetty jokaisen pystysuuntaisen muovipussinmuodostus-täyttö-tiivistyskoneen toimintaan. Virheellinen tiivistystermi tai -paine aiheuttaa vikoja, hidastaa tuotantoa ja lisää jätettä. Jokainen pystysuuntainen muovipussinmuodostus-täyttö-tiivistyskone vaatii tarkan tiivistystermi-kalibroinnin, joka vastaa käytettävän kalvomateriaalin ominaisuuksia. Liian alhainen lämpötila johtaa heikoihin tiukkuuksiin, jotka eivät läpäise laadunvalvontaa, kun taas liian korkea lämpötila vahingoittaa kalvoa tai tekee siitä haurasta. Samoin tiivistyspaineen on tasapainotettava vahvan liitoksen muodostaminen ilman liiallista lämmönmuodostusta tai kalvorakenteen vahingoittamista.
Tiivistyksen laadun testaaminen käynnistysvaiheessa ja koko tuotantokierroksen ajan varmistaa, että pystysuora muovipussikone tuottaa johdonmukaisesti. Säännöllinen tiivistyksen lujuuden testaus standardoiduilla menetelmillä antaa objektiivista tietoa siitä, ovatko nykyiset asetukset optimaalisia. Monet käyttäjät säätävät näitä parametrejä vuodenajan mukaisten kosteusmuutosten perusteella tai kun vaihdetaan eri kalvoja toimittavien välillä, mikä parantaa suoraan pystysuoran muovipussikoneen toimintatehokkuutta. Onnistuneiden asetusten dokumentointi jokaista materiaalityyppiä varten nopeuttaa asennusaikoja tuotteen vaihtoissa.
Täsmällinen ajoitus muovausaseman ja täyttöpään välillä määrittää, kuinka nopeasti pystysuora muovaus-täyttö-sulku-kone voi suorittaa yhden kierroksen. Jos täyttöpää jakaa tuotetta ennen kuin muovausveitsi on muovannut pussin täysin, tapahtuu vuotoa ja tuotanto hidastuu. Jos ajoitus on liian varovainen, pystysuora muovaus-täyttö-sulku-kone hukkaa arvokasta kierrosaikaa odottamalla tarpeettomasti. Nykyaikaiset pystysuorien muovaus-täyttö-sulku-koneiden ohjaukset mahdollistavat millisekuntitason säädöt, jotka voivat merkittävästi vaikuttaa tuotantotehokkuuteen, kun ne on asennettu oikein.
Muotoiluterän sijainnin, täyttötilavuuden ja sulkuajan suhde muodostaa keskenään riippuvaisen järjestelmän. Kun säädät mitä tahansa yksittäistä parametria pystysuorassa muotoilu-, täyttö- ja sulku-koneessa, muiden parametrien toimivuus on varmistettava. Pystysuora muotoilu-, täyttö- ja sulku-kone, joka toimii optimaalisella ajastuksella, pystyy käsittelemään nopeampaa kalvovauhtia ilman, että pussien laatu tai yhdenmukaisuus kärsivät. Vaiheittaisia ajastussäätöjä testaamalla ja sekä nopeutta että laatumittareita mittaamalla voidaan selvittää todellinen suorituskyvyn katto jokaiselle materiaali- ja tuoteyhdistelmälle.
Kalvon jännitys vaikuttaa suoraan pystysuuntaisen muovipakkauksen täyttö- ja sulkuautomaatin toimintatehokkuuteen. Epävakaat jännitysasetukset aiheuttavat sijoitusvirheitä, rippeitä ja sulkuviasteita, jotka keskeyttävät tuotantoprosessia. Pystysuuntainen muovipakkauksen täyttö- ja sulkuautomaatti, jonka kalvon jännitys on kunnossa, mahdollistaa nopeamman käyttön ja vähemmän hylättyjä tuotteita. Jännitysasetusten on otettava huomioon kalvon leveys, paksuus ja materiaalin koostumus. Korkealaatuinen kalvo luotettavilta toimittajilta vähentää vaihtelua, joka muuten hidastaisi pystysuuntaisen muovipakkauksen täyttö- ja sulkuautomaatin laadunvarmistusprosessia.
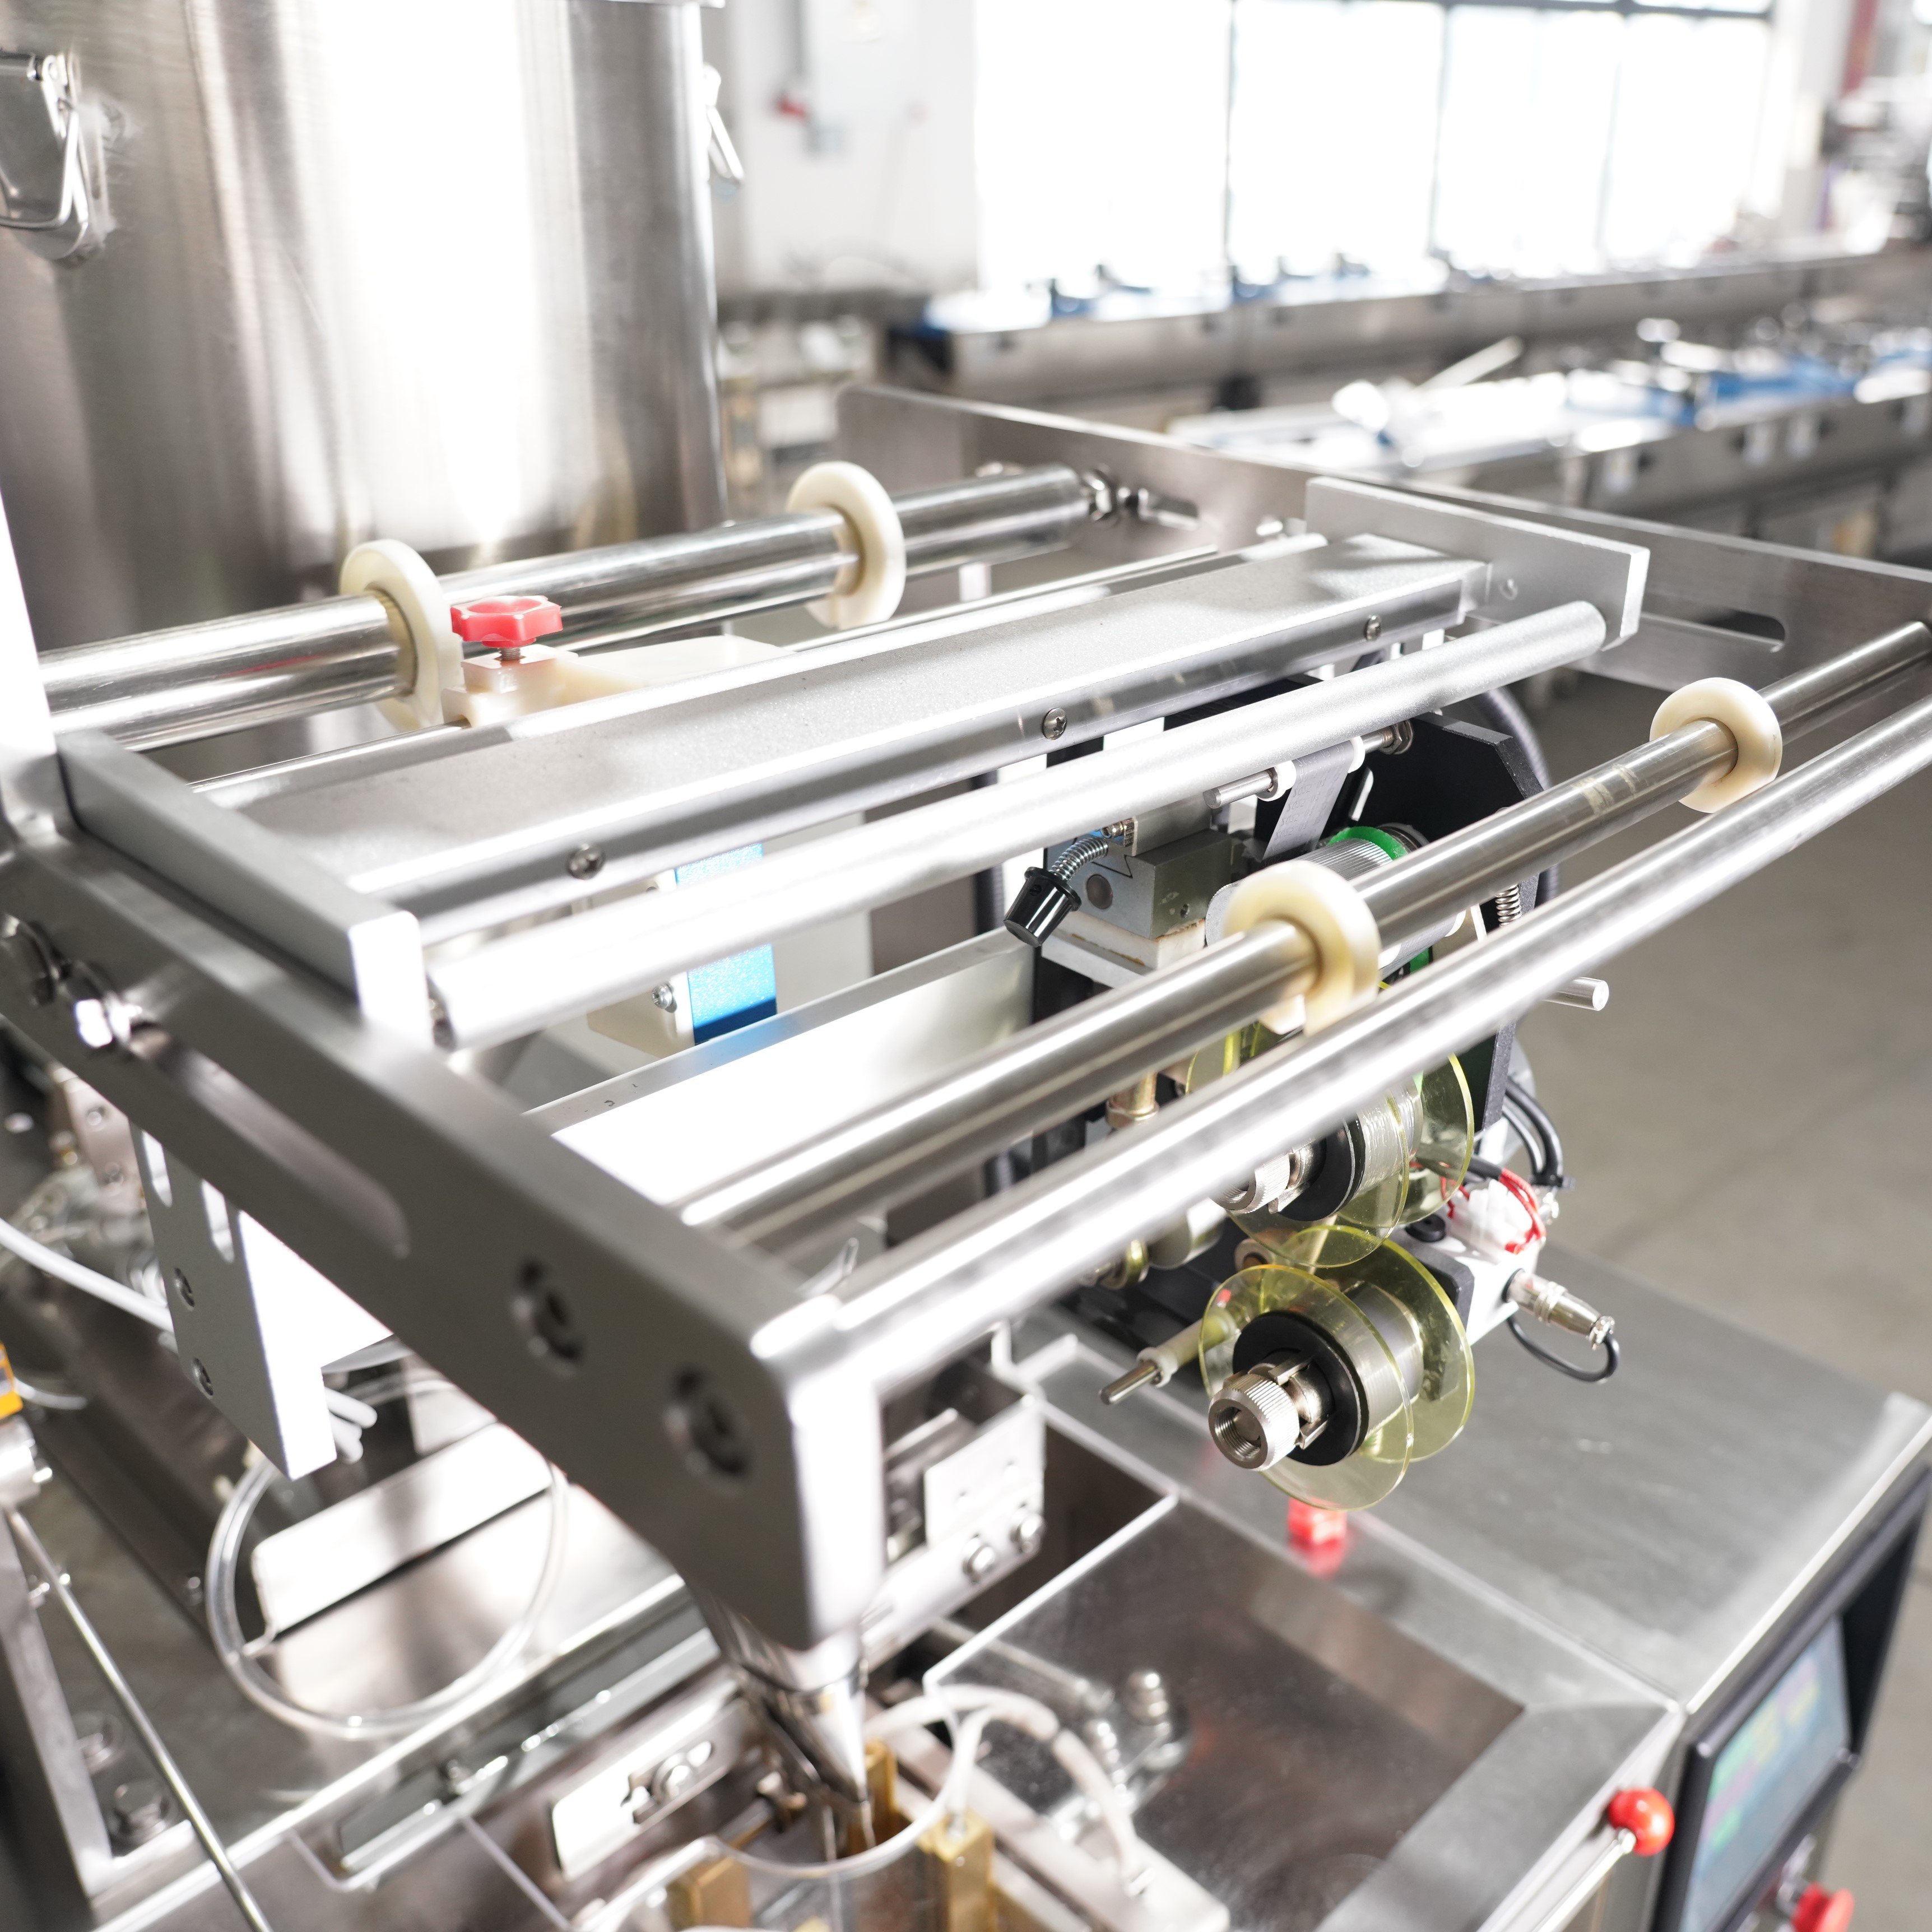
Kehän avausta varten tarkoitettu asema, joka syöttää kalvoa pystysuuntaiseen muotoilu- ja sulkuunnevaan koneeseen, vaatii säännöllistä tarkastusta ja säätöä. Kulumalla vaivatut rullat tai epäkohdassa olevat ohjaimet aiheuttavat epätasaisen jännityksen, mikä levittäytyy ongelmaksi koko muotoilu- ja sulkuunnevaan prosessiin. Näiden komponenttien säännöllinen huolto varmistaa, että kalvo liikkuu sujuvasti pystysuuntaisessa muotoilu- ja sulkuunnevassa koneessa ilman liukumista tai poikkeamaa. Joissakin laitoksissa on havaittu, että tarkkuusmuotoiltujen kalvo-ohjausten käyttöönotto parantaa huomattavasti pystysuuntaisen muotoilu- ja sulkuunnevan koneen luotettavaa käyttönopeutta.
Kuljetuslaitteen ja syöttömekanismin on toimitettava tuotetta pystysuuntaiseen muotoilu- ja sulkuun tarkoitettuun koneeseen tarkasti säädetyillä nopeuksilla. Jos tuote saapuu liian hitaasti, pystysuuntainen muotoilu- ja sulkuun tarkoitettu kone pysähtyy odottamaan, mikä vähentää kokonaistuotantoa. Jos tuotteen virtaus ei ole hallittu, pystysuuntaisen muotoilu- ja sulkuun tarkoitetun koneen täyttöpää täyttää pussit liikaa, mikä aiheuttaa jätettä ja laatuongelmia. Tuotteen syöttönopeuden sovittaminen pystysuuntaisen muotoilu- ja sulkuun tarkoitetun koneen sulkujaksoon poistaa pullonkaulat, jotka tekevät tuotantokapasiteetista keinotekoisesti rajoitetun.
Värähtelyn säätö kohdassa hopper vaikuttaa suoraan siihen, kuinka tasaisesti pystysuuntainen muovipussien täyttö- ja sulkuautomaatti täyttää jokaisen pussin. Liiallinen värähtely aiheuttaa ns. siltautumista, jolloin tuote tukkii hopperia ja pystysuuntainen muovipussien täyttö- ja sulkuautomaatti jää ilman materiaalia. Riittämätön värähtely taas mahdollistaa epätasaisen tuotteen virtauksen. Optimaalisen värähtelyasetuksen löytäminen jokaiselle tuotetyypille mahdollistaa pystysuuntaisen muovipussien täyttö- ja sulkuautomaatin vakaa toiminnan vähimmäisellä täyttövaihtelulla. Tämä tasaisuus on keskeinen tekijä tuotannon lisäämisessä ja hylkäysasteen alentamisessa.
Pystysuuntaisen muovipussin täyttö- ja sulkuautomaatin optimaalisen tuotannon varmistamiseksi vaaditaan ennakoivaa huoltoa valmistajan määrittelemien ohjeiden ja alan parhaiden käytäntöjen mukaisesti. Komponentit, kuten sulkuaukot, muovausveitset ja rullat, kuluvat ajan myötä, mikä heikentää vähitellen laitteen suorituskykyä. Kuluman indikaattorien tarkkaileminen ja komponenttien vaihtaminen ennen vioittumista estää odottamatonta pysähdystä, joka leikkaa tuotantoa merkittävästi. Teollisuustiloissa, joissa käytetään säännöllistä huoltosuunnitelmaa, pystysuuntaiset muovipussin täyttö- ja sulkuautomaat toimivat korkeammalla keskinopeudella ja harvemmin keskeytyksien kanssa kuin tiloissa, jotka luottavat vain vioittumisen jälkeiseen korjaushuoltoon.
Yksityiskohtaisten huoltolokien pitäminen jokaiselle pystysuoralle täyttö- ja sulkuautomaatille luo historiallisen tiedon, joka auttaa tunnistamaan säännönmukaisuuksia. Jos tietty komponentti epäonnistuu toistuvasti tietyin väliajoin, tämä säännönmukaisuus vaikuttaa hankinta- ja huoltosuunnitelmiin. Alkuperäisten varaosien käyttö varmistaa, että pystysuora täyttö- ja sulkuautomaatti toimii suunnitellulla tavalla. Jotkut toiminnot optimoivat pystysuoraa täyttö- ja sulkuautomaattiaan pitämällä varassa vaihdettavia osakokonaisuuksia, joita voidaan vaihtaa nopeasti, mikä vähentää vaihtoaikaa ja huoltokatkoksia.
Oikea voitelu vähentää kitkaa ja kulumista, jotka hidastavat pystysuuntaista muovipussinmuodostus-, täyttö- ja sulku-konetta pitkän käytön aikana. Ruokatuotteiden tai lääkkeiden valmistukseen käytettävissä olevien koneiden kohdalla on käytettävä ruokatuotteisiin tai lääkkeisiin soveltuvia voiteluaineita riippuen tuotteen kosketusvaatimuksista. Riittämätön voitelu aiheuttaa pystysuuntaisessa muovipussinmuodostus-, täyttö- ja sulku-koneessa lisääntynyttä vetovoimaa, korkeampaa tehonkulutusta ja alentunutta nopeuskapasiteettia. Säännöllisten voitelu väliaikojen noudattaminen varmistaa pystysuuntaisen muovipussinmuodostus-, täyttö- ja sulku-koneen sujuvan toiminnan pitkien tuotantokausien ajan. Kuiva tai rapistunut voiteluaine lisää mekaanista rasitusta moottoreissa ja voiman siirtojärjestelmissä, mikä lopulta rajoittaa koneen mahdollista toimintanopeutta.
Tuotteen jäämät, pöly ja pakkausmateriaalin sirpaleet kertyvät pystysuoran muovaus-täyttö-sulku-koneen sisälle ja heikentävät sen suorituskykyä. Säännöllinen puhdistus poistaa ilmavirran rajoittavia tukoksia tai liikkuvien osien lukkiutumisia. Puhdasta pystysuoraa muovaus-täyttö-sulku-konetta käytettäessä kone toimii viileämpänä, mekaaninen rasitus vähenee ja syklausaika lyhenee. Puhdistusten taajuuden määrittäminen tuotetyypin ja tuotantomäärän perusteella varmistaa, ettei puhdistus tule piilokäyttörajoitteeksi.
Kiertoaikaparannukset pystytyypin täyttö- ja sulkuautomaatin optimoinnista riippuvat lähtötilanteesta. Teollisuustiloissa, joissa asetuksia ei ole tarkistettu äskettäin, usein saavutetaan 10–25 %:n parannus pelkästään sulun kalibroinnilla ja ajoituksen säädöillä. Pystytyypin täyttö- ja sulkuautomaatti, joka toimii huonolla kalvovännillä tai epäsynkronoidulla tuotteen syöttöllä, voi saavuttaa 20–30 %:n tuotantoparannuksen näiden tiettyjen tekijöiden korjaamalla. Parhaat tulokset saadaan pystytyypin täyttö- ja sulkuautomaatin kattavasta optimoinnista, jossa mekaaniset, materiaali- ja huoltotekijät parannetaan systemaattisesti, mikä voi joskus tuoda 30–40 %:n tuottavuuden kasvun.
Tiukkumisasetukset pystysuorassa muovaus-täyttö-tiukkumiskoneessa tulee tarkistaa jokaisen tuotantovuoron alussa sekä aina, kun materiaalitoimittajia tai tuotespesifikaatioita vaihdetaan. Pystysuoraa muovaus-täyttö-tiukkumiskonetta joudutaan usein säätämään kausittain kosteuden tai lämpötilan vaihtelujen vuoksi. Monet käyttäjät suorittavat laadun tiukkumistestejä jatkuvan toiminnan aikana 4–8 tunnin välein, jotta mahdollinen poikkeama voidaan havaita ennen kuin se aiheuttaa hylättyjä tuotteita. Säännöllinen tarkistus varmistaa, että pystysuora muovaus-täyttö-tiukkumiskone tuottaa yhtenäistä tulostetta ja pitää laadun tasaisena koko sen käyttöiän ajan.
Monet pystysuorien muovipussien täyttö- ja sulkuautomaattien mallit tukevat komponenttien päivityksiä, joilla parannetaan suorituskykyä. Käytettyjen tiivistysnauhojen vaihto, tarkempien kalvo-ohjainten asennus tai nopeammin reagoivien täyttöpäiden asentaminen voivat lisätä pystysuorien muovipussien täyttö- ja sulkuautomaattien luotettavaa käyttönopeutta. Kaikkien päivitettyjen komponenttien on kuitenkin oltava yhteensopivia koneen ohjausjärjestelmän ja rungon kanssa. Ennen päivitysten hankintaa varmista valmistajan kanssa, että pystysuora muovipussien täyttö- ja sulkuautomaatti voi tukea mekaanisesti ja sähköisesti nopeampaa toimintaa ilman, että tiivistyksen laatu tai turvallisuus kärsii.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

