 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/29
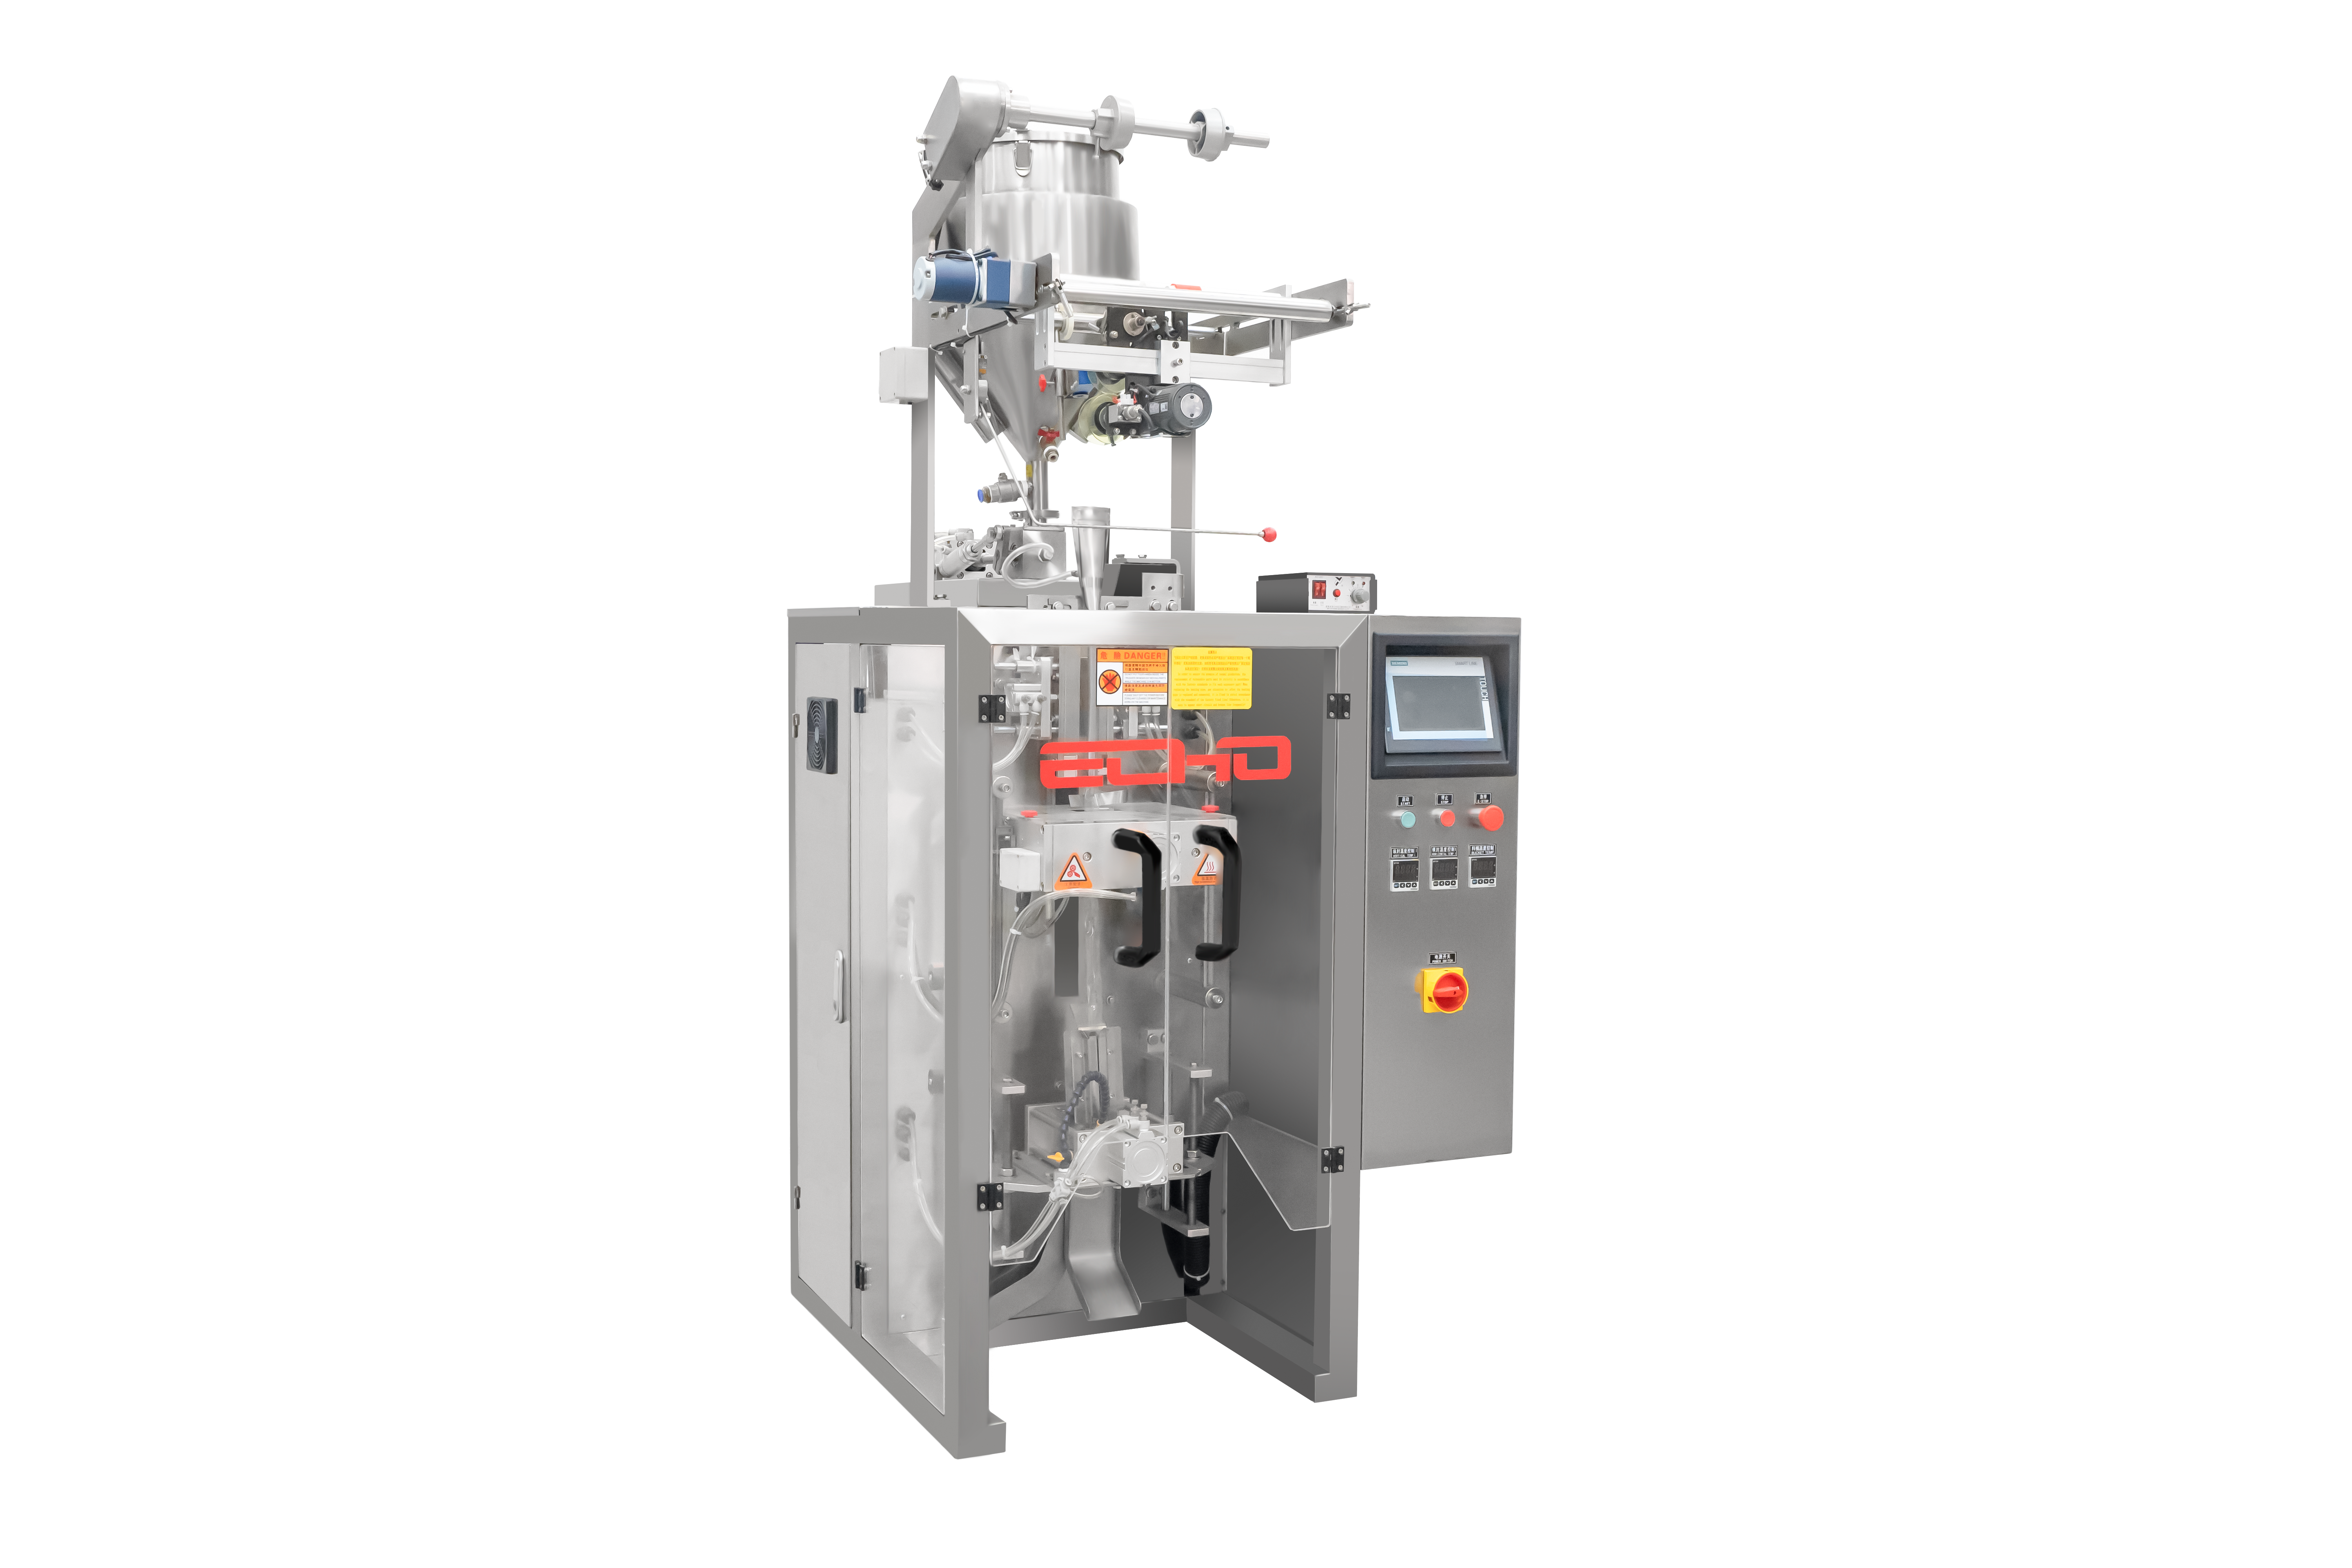
السوق آلة سد الشكل الرأسي تُعَدُّ واحدةً من أكثر حلول التعبئة كفاءةً متاحةً حاليًّا في القطاع الصناعي. ويؤثِّر تحسين الإنتاج الناتج عن آلة التعبئة العمودية ذات الشكل والملء والختم تأثيرًا مباشرًا على الربحية، وسرعة الإنتاج، والموقع التنافسي في السوق. فلكل منشأةٍ تستخدم آلة التعبئة العمودية ذات الشكل والملء والختم هدفٌ واحدٌ مشتركٌ: تحقيق أقصى قدرٍ ممكنٍ من الإنتاج مع الحفاظ على جودة المنتج وثباته. وغالبًا ما يكمن الفرق بين الأداء الكافي والأداء الاستثنائي في فهم العوامل التشغيلية المحددة التي تؤثر في أداء آلة التعبئة العمودية ذات الشكل والملء والختم تحت ظروف مختلفة.
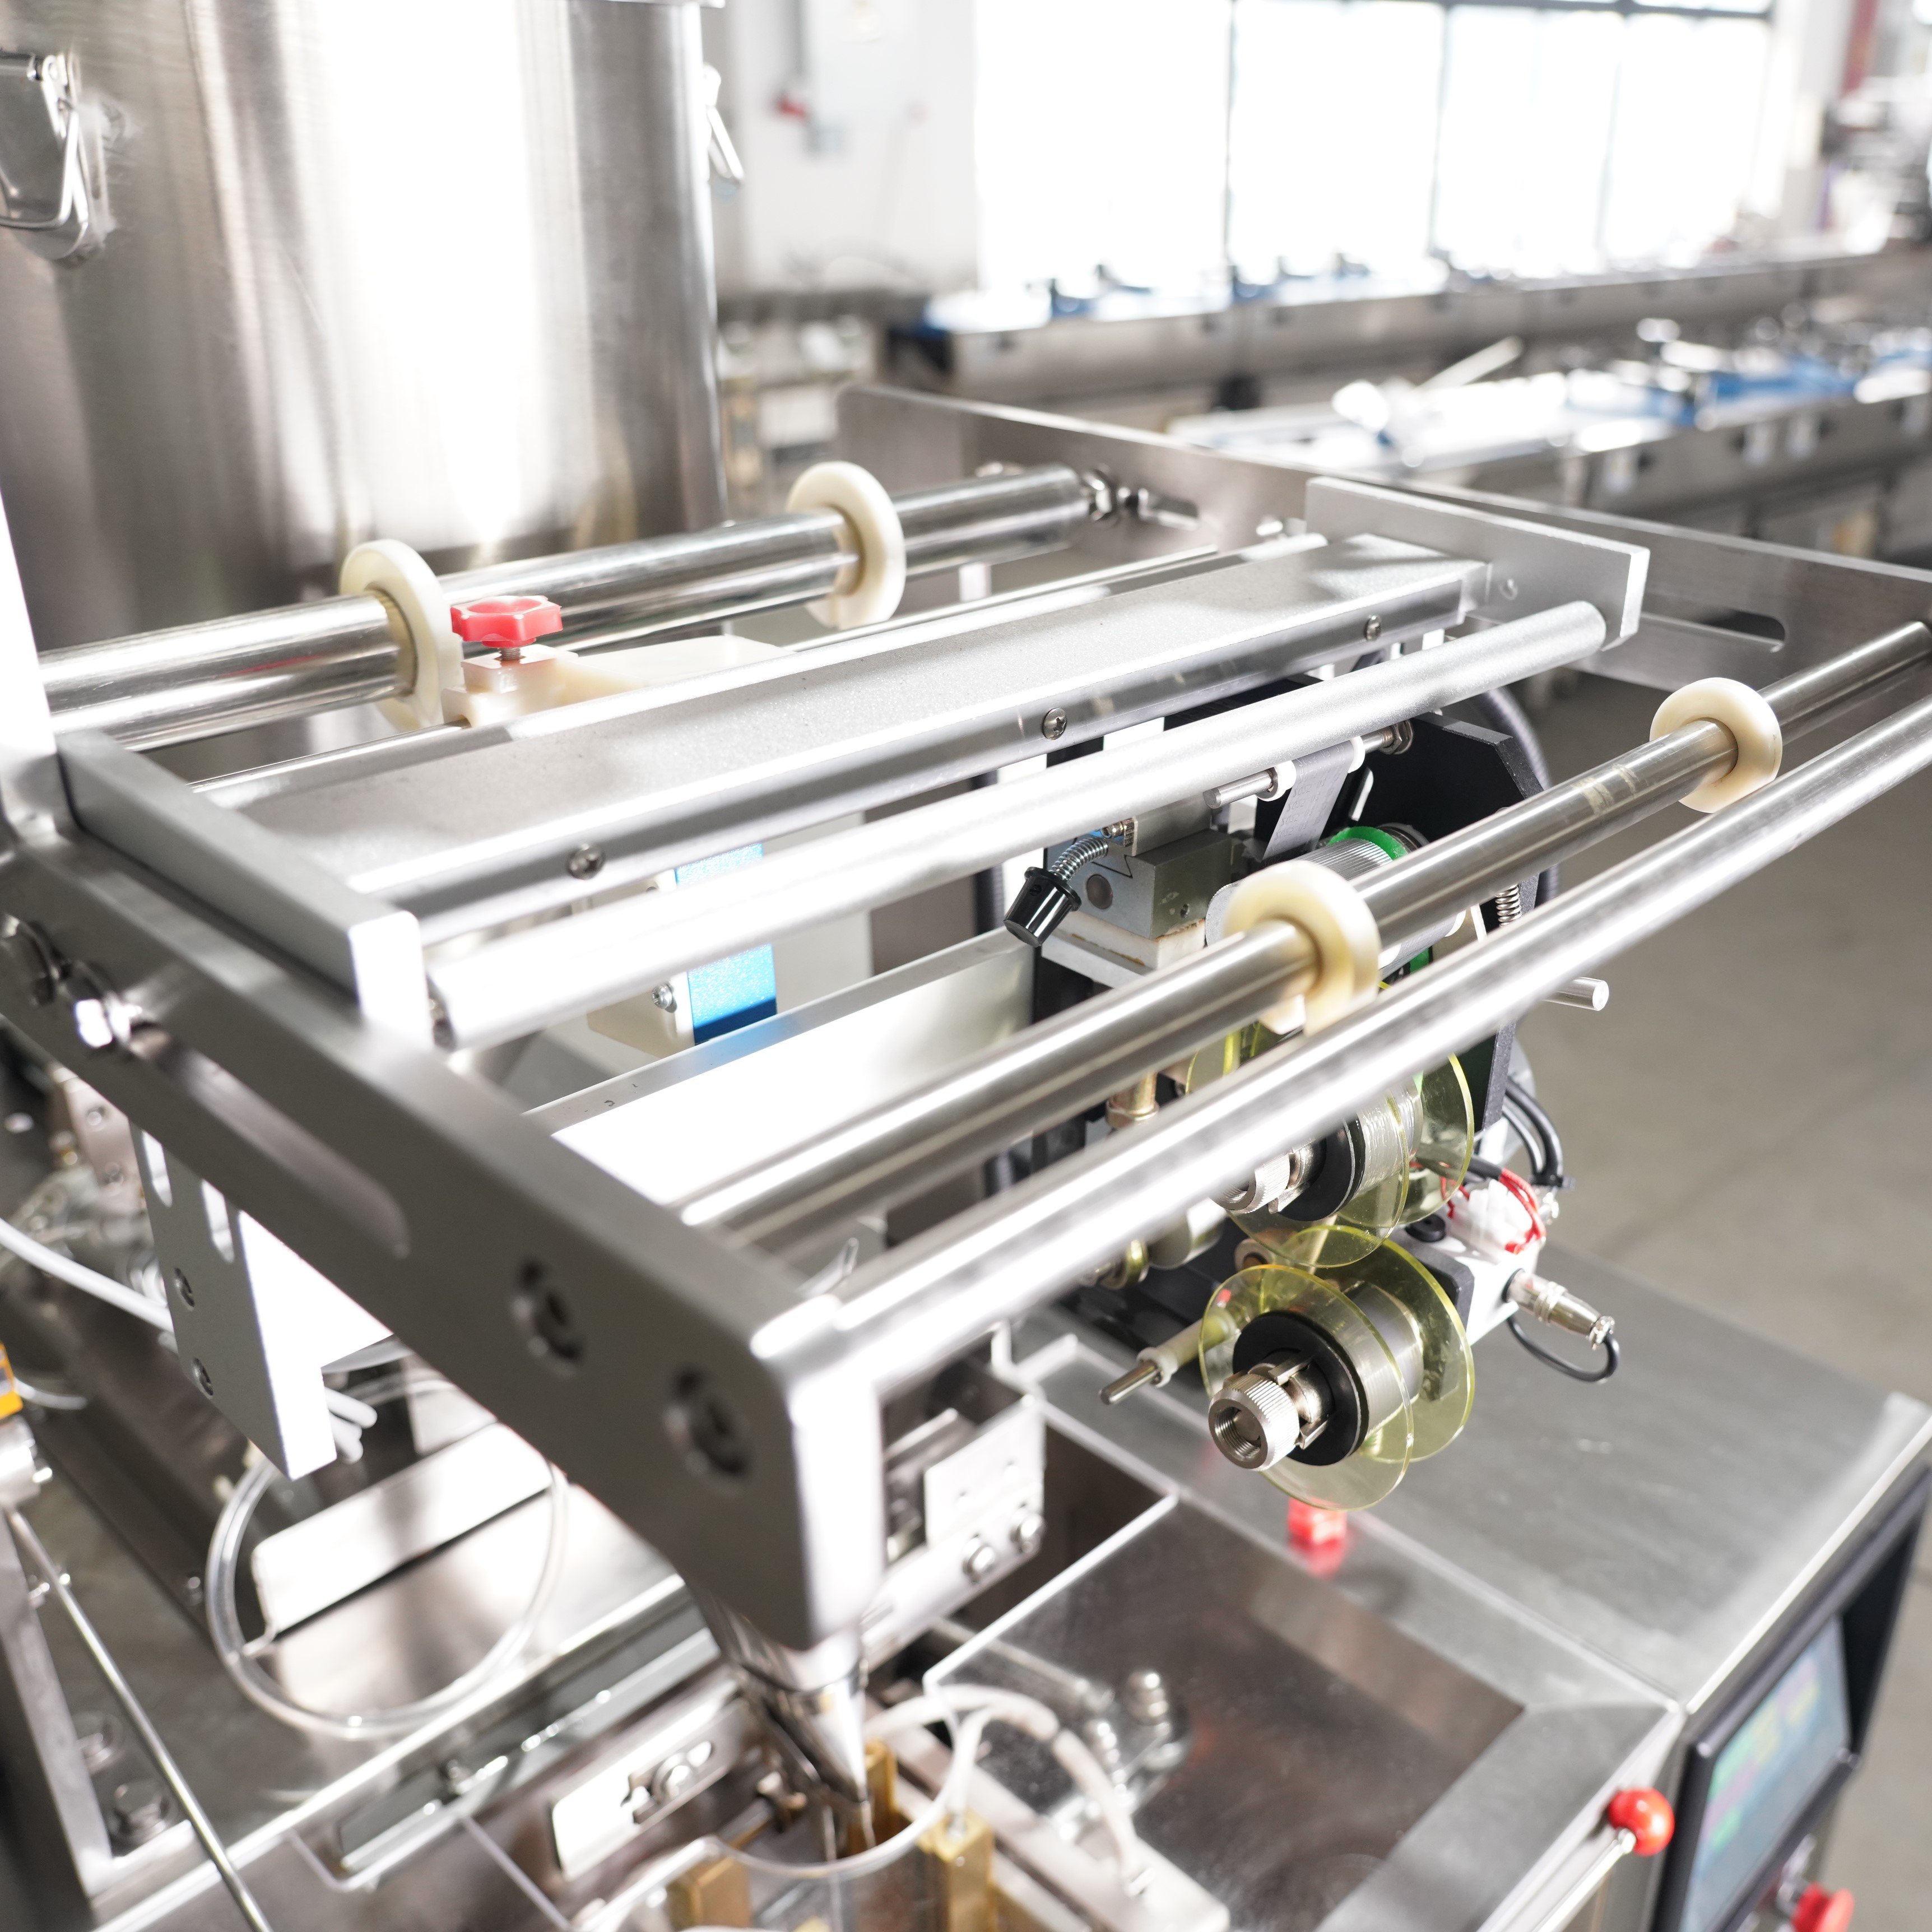
يجب على المشغلين ومديري الإنتاج أن يدركوا أن جهاز التعبئة والختم العمودي يتطلب ضبطًا ورصدًا متعمَّدين لتحقيق أقصى إمكاناته. وتتراوح العوامل المؤثرة في الإنتاج من التعديلات الميكانيكية الأساسية إلى ممارسات التعامل مع المواد وبروتوكولات الصيانة. وبفهم كيفية مساهمة كل عنصر في الأداء العام، يمكن للفرق تنفيذ تحسينات مُستهدفة تُحقِّق نتائج قابلة للقياس خلال الورديات ودورات الإنتاج.
تُعَدُّ آلية الإغلاق محورَ كلِّ عمليةٍ تتمُّ بواسطة آلة التشكيل والتعبئة والإغلاق الرأسية. ويؤدي انخفاض أو ارتفاع درجة حرارة الإغلاق أو الضغط المُطبَّق عليه بشكلٍ غير مناسبٍ إلى ظهور عيوب، وتباطؤ سرعة الإنتاج، وازدياد الهدر. ولذلك، فإن كلَّ آلةٍ للتشكيل والتعبئة والإغلاق الرأسية تتطلّب معايرةً دقيقةً لدرجة حرارة الإغلاق بحيث تتوافق تمامًا مع نوع فيلم التغليف المُستخدَم تحديدًا. ففي حال كانت الحرارة منخفضةً جدًّا، تنتج إغلاقاتٌ ضعيفةٌ لا تجتاز فحوصات الجودة؛ أما إن كانت مرتفعةً جدًّا، فإنها تُتلف الفيلم أو تجعله هشًّا. وبالمثل، يجب أن يحقِّق ضغط الإغلاق توازنًا دقيقًا بين تكوين رابطةٍ قويةٍ من جهة، وتجنُّب التوليد المفرط للحرارة أو إلحاق الضرر بهيكل الفيلم من جهةٍ أخرى.
يؤمِنُ إجراءُ اختبارٍ لجودة الختم عند بدء التشغيل وطوال دورات الإنتاج أنَّ آلة التعبئة والختم ذات الشكل الرأسي تحافظ على إنتاجٍ متسق. وتوفِّرُ الاختبارات المنتظمة لقوة الختم باستخدام طرائق قياسية بياناتٍ موضوعيةً حول ما إذا كانت الإعدادات الحالية مثلى أم لا. ويقوم العديد من المشغلين بضبط هذه المعايير استنادًا إلى تغيُّرات الرطوبة الموسمية أو عند التحوُّل بين مورِّدي الأفلام، مما يحسِّن مباشرةً كفاءة تشغيل آلة التعبئة والختم ذات الشكل الرأسي. ويساعد توثيق الإعدادات الناجحة لكل نوع من المواد في تسريع أوقات الإعداد أثناء تبديل المنتجات.
يُحدِّد التوقيت الدقيق بين محطة التشكيل ورأس الملء سرعة دورة آلة تشكيل-ملء-إغلاق العمودية. فإذا أفرغ رأس الملء المنتج قبل أن يكمل شفرة التشكيل تشكيل الكيس تمامًا، حدث انسكابٌ وأدى ذلك إلى إبطاء الإنتاج. أما إذا كان التوقيت متحفِّظًا جدًّا، فإن آلة تشكيل-ملء-إغلاق العمودية تهدر وقت الدورة القيِّم في انتظار غير ضروري. وتسمح أنظمة التحكم الحديثة في هذه الآلات بإجراء تعديلات على مستوى الملي ثانية، ما قد يؤثِّر تأثيرًا كبيرًا في معدل الإنتاج عند ضبطها بشكلٍ صحيح.
تتكوَّن نظامٌ مترابطٌ بين موقع شفرة التشكيل وحجم الملء وتوقيت الإغلاق. وعند تعديل أيِّ معاملٍ واحدٍ على آلة التشكيل-الملء-الإغلاق الرأسية، يلزم التحقُّق من صحة المعاملات الأخرى. ويمكن لآلة التشكيل-الملء-الإغلاق الرأسية التي تعمل عند التوقيت الأمثل أن تتعامل مع سرعة فيلم أعلى دون المساس بجودة الكيس أو اتساقه. ويُظهر اختبار التعديلات التدريجية في التوقيت وقياس كلٍّ من مؤشرات السرعة والجودة السقف الفعلي للأداء لكل تركيبة من المواد والمنتجات.
يؤثر توتّر الفيلم مباشرةً على كفاءة تشغيل آلة التشكيل والتعبئة والختم الرأسية. ويؤدي التوتّر غير المتسق إلى عدم انتظام في وضع الفيلم، وظهور تجعّدات، وعيوب في عملية الختم، ما يُعطّل الإنتاج. وبفضل الحفاظ على توتّر الفيلم ضمن الحدود المناسبة، تحقّق آلة التشكيل والتعبئة والختم الرأسية سرعات تشغيل أعلى وعددًا أقل من القطع المرفوضة. ويجب أن تراعي إعدادات التوتّر عرض الفيلم وسماكته وتركيبته المادية. كما أن استخدام فيلم عالي الجودة من مورّدين موثوقين يقلّل التباين الذي قد يبطئ تشغيل آلة التشكيل والتعبئة والختم الرأسية أثناء عملية التحقق من الجودة.
تتطلب محطة فك اللفة التي تزود آلة التشكيل والتعبئة والختم الرأسية بالفيلم فحصًا وضبطًا دوريين. وتؤدي الأسطوانات البالية أو المرشدين غير المحاذين إلى توتر غير منتظم، ما يُسبّب مشاكل تمتد طوال عملية التشكيل والختم. ويضمن الصيانة الدورية لهذه المكونات أن يمر الفيلم بسلاسة عبر آلة التشكيل والتعبئة والختم الرأسية دون انزلاق أو انحراف. وتجد بعض المنشآت أن ترقية المرشدين إلى مرشدات فيلم مصنَّعة بدقة تحسّن بشكل ملحوظ السرعة التي يمكن أن تعمل بها آلة التشكيل والتعبئة والختم الرأسية بموثوقية.
يجب أن تزود وحدة التغذية والمخزن المنتج إلى آلة التشكيل العمودي والتعبئة والختم بمعدلات مضبوطة بدقة. فإذا وصل المنتج ببطءٍ شديد، تتوقف آلة التشكيل العمودي والتعبئة والختم مؤقتًا في انتظاره، ما يقلل الإنتاج الكلي. أما إذا كان تدفق المنتج غير مضبوط، فإن رأس التعبئة في آلة التشكيل العمودي والتعبئة والختم يملأ الأكياس بشكل مفرط، مما يؤدي إلى الهدر وفشل الجودة. وعند مواءمة معدل تغذية المنتج مع سرعة دورة الختم في آلة التشكيل العمودي والتعبئة والختم، فإن ذلك يزيل الاختناقات التي تحد من سعة الإنتاج بشكل اصطناعي.
يؤثر التحكم في الاهتزاز داخل المخزن مباشرةً على مدى انتظام ملء كل كيس بواسطة آلة التشكيل-الملء-الإغلاق الرأسية. ويؤدي الاهتزاز المفرط إلى تكوّن جسورٍ يتعثّر فيها المنتج داخل المخزن، ما يحرم الآلة من المادة اللازمة للعمل. أما الاهتزاز غير الكافي فيسمح بتدفُّق المنتج بشكل غير منتظم. وبتحديد إعداد الاهتزاز الأمثل لكل نوع من المنتجات، يمكن للآلة أن تحافظ على إنتاجٍ ثابتٍ دون تقلبات كبيرة في عملية الملء. وهذه الانتظامية تُعَدُّ عاملاً رئيسياً في رفع الإنتاج وتقليل نسبة المرفوضات.
آلة تعبئة وختم ذات شكل عمودي، عند تشغيلها بمستوى إنتاجٍ مثالي، تتطلب صيانة وقائية وفقًا لمواصفات الشركة المصنِّعة وأفضل الممارسات الصناعية. فالمكونات مثل شرائط الختم، وشفرات التشكيل، والأسطوانات تتآكل مع مرور الوقت، ما يؤدي تدريجيًّا إلى انخفاض الأداء. ومراقبة مؤشرات التآكل واستبدال المكونات قبل حدوث العطل يمنع توقُّف التشغيل المفاجئ غير المخطط له، الذي يقلِّل الإنتاج بشكلٍ حادٍّ. أما المنشآت التي تنفِّذ برامج صيانة مجدولة، فإن آلات التعبئة والختم العمودية لديها تعمل بسرعات متوسطة أعلى وبانقطاعات أقل مقارنةً بتلك التي تعتمد على الإصلاح بعد حدوث العطل.
يؤدي الاحتفاظ بسجلات صيانة مفصلة لكل جهاز رأسي لملء وختم العلب إلى إنشاء سجل تاريخي يُظهر الأنماط. فإذا فشل عنصرٌ معينٌ بشكل متكرر عند فترات زمنية محددة، فإن هذا النمط يُرشد عمليات الشراء وجدول الصيانة. ويضمن استخدام قطع الغيار الأصلية أن يعمل جهاز الملء والختم الرأسي وفق التصميم المطلوب. وبعض العمليات تحسّن أداء هذا الجهاز عبر الاحتفاظ بمجموعات فرعية احتياطية يمكن استبدالها بسرعة، مما يقلل من وقت التحويل وفترات الصيانة.
التزييت المناسب يقلل الاحتكاك والتآكل اللذين يؤديان إلى إبطاء آلة التعبئة والتغليف العمودية (VFFS) أثناء التشغيل المطوّل. ويجب استخدام مواد تزييت صالحة للاستهلاك البشري أو مواد تزييت صيدلانية، وفقًا لمتطلبات ملامسة المنتج. وتظهر آلة التعبئة والتغليف العمودية (VFFS) التي تعاني من نقص في التزييت مقاومةً أعلى، واستهلاكًا أكبر للطاقة، وقدرةً أقل على التشغيل بسرعات مرتفعة. ويساعد تحديد فترات تزييت منتظمة في الحفاظ على أداء آلة التعبئة والتغليف العمودية (VFFS) بسلاسة طوال دورات الإنتاج الممتدة. أما الجفاف أو تدهور مادة التزييت فيزيدان من الإجهاد الميكانيكي الواقع على المحركات وأنظمة الدفع، ما يحد في النهاية من أقصى سرعة تشغيل ممكنة للآلة.
تتراكَم بقايا المنتج والغبار وشظايا مواد التغليف داخل آلة التشكيل-التعبئة-الإغلاق الرأسية، ما يُضعف الأداء. ويُزيل التنظيف الدوري العوائق التي تقيّد تدفق الهواء أو تُعطل الأجزاء المتحركة. وتعمل آلة التشكيل-التعبئة-الإغلاق الرأسية النظيفة عند درجة حرارة أقل، وتتعرّض لإجهاد ميكانيكي أقل، وت logِّح دورة أسرع. وتحديد تكرار التنظيف استناداً إلى نوع المنتج وحجم الإنتاج يضمن ألا يصبح النظافة قيداً خفياً على الإنتاج.
تحسّنات زمن الدورة الناتجة عن تحسين آلة التعبئة والتغليف العمودية تعتمد على النقطة الابتدائية. وغالبًا ما تحقق المنشآت التي لم تُجرِ مراجعةً حديثةً لإعداداتها تحسّناتٍ تتراوح بين ١٠٪ و٢٥٪ من خلال معايرة الختم وضبط التوقيت فقط. وقد تحقّق آلة التعبئة والتغليف العمودية التي تعمل بتوصيل غير متزامن للمنتج أو بشدّ غير كافٍ للفيلم تحسّناتٍ في الإنتاج تصل إلى ٢٠–٣٠٪ عند معالجة تلك العوامل المحددة. وأفضل النتائج تأتي من التحسين الشامل لآلة التعبئة والتغليف العمودية، حيث تُحسَّن العوامل الميكانيكية والمادية وعوامل الصيانة بشكل منهجي، مما قد يُحقّق أحيانًا زياداتٍ في معدل الإنتاج تصل إلى ٣٠–٤٠٪.
يجب التحقق من إعدادات الختم على آلة تشكيل-تعبئة-ختم رأسية في بداية كل وردية إنتاج، وكذلك عند تغيُّر مورِّدي المواد أو مواصفات المنتج. وغالبًا ما تتطلب آلة التشكيل-التعبئة-الختم الرأسية تعديلات موسمية بسبب تقلبات الرطوبة أو درجة الحرارة. ويقوم العديد من المشغِّلين بإجراء اختبارات جودة الختم كل ٤–٨ ساعات أثناء التشغيل المستمر لاكتشاف أي انحراف قبل أن يؤدي إلى رفض القطع المصنَّعة. ويضمن التحقق الدوري أن تحافظ آلة التشكيل-التعبئة-الختم الرأسية على اتساق الإنتاج وجودته طوال عمرها التشغيلي.
تدعم العديد من طرازات آلات التعبئة والختم ذات الشكل الرأسي ترقية المكونات لتحسين الأداء. فاستبدال شرائط الختم البالية، أو الترقية إلى أدلة فيلم دقيقة، أو تركيب رؤوس تعبئة ذات استجابة أسرع، يمكن أن يزيد من سرعة تشغيل آلة التعبئة والختم ذات الشكل الرأسي بشكل موثوق. ومع ذلك، يجب أن تكون جميع المكونات المُرقَّاة متوافقة مع نظام التحكم وإطار العمل الخاص بالآلة. وقبل الاستثمار في هذه الترقيات، تأكَّد من الشركة المصنِّعة أن آلة التعبئة والختم ذات الشكل الرأسي قادرةٌ ميكانيكيًّا وكهربائيًّا على دعم عملية التشغيل الأسرع دون المساس بجودة الختم أو السلامة.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

