 EN
Hoe kun je folieafval verminderen met een machine voor het verpakken van voorgevormde zakjes?
2026/09/20
Machines voor voorgevormde zakjes: verminder folieafval, verlaag de totale eigendomskosten en realiseer een sneller rendement op uw investering.

2026/10/04
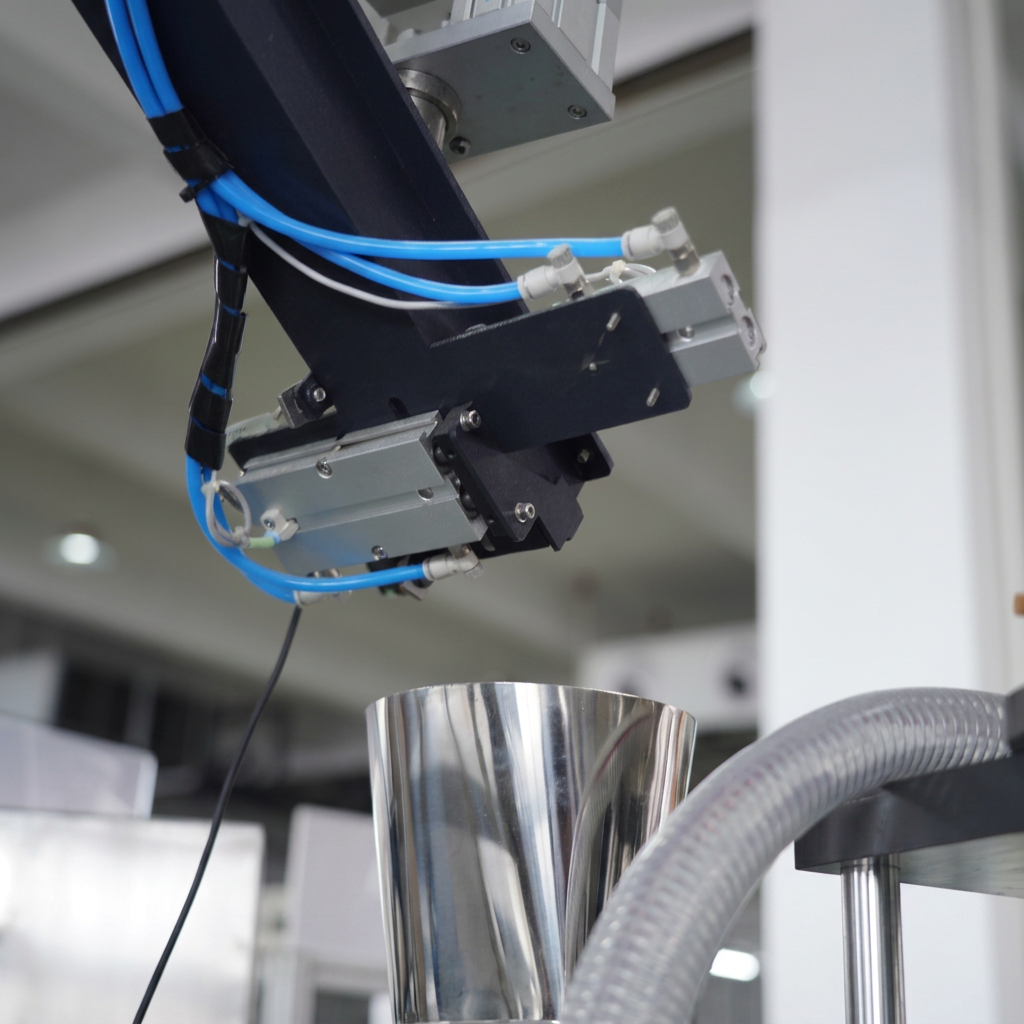
Rimpels op verpakte producten vormen een van de hardnekkigste kwaliteitsuitdagingen in voedsel- en industriële verpakkingsprocessen. Wanneer een rotary vacuum packing machine rimpelige verpakkingen produceert, gaan de gevolgen verder dan esthetiek — ze verminderen de aantrekkelijkheid op de schappen, ondermijnen het consumentenvertrouwen en wijzen mogelijk op problemen met de dichtheid van de verzegeling. Het begrijpen van manieren om rimpels te voorkomen bij de uitvoer van uw roterende vacuümverpakkingsmachine is essentieel voor het behouden van consistente productkwaliteit en het beschermen van uw merkreputatie op concurrerende markten.
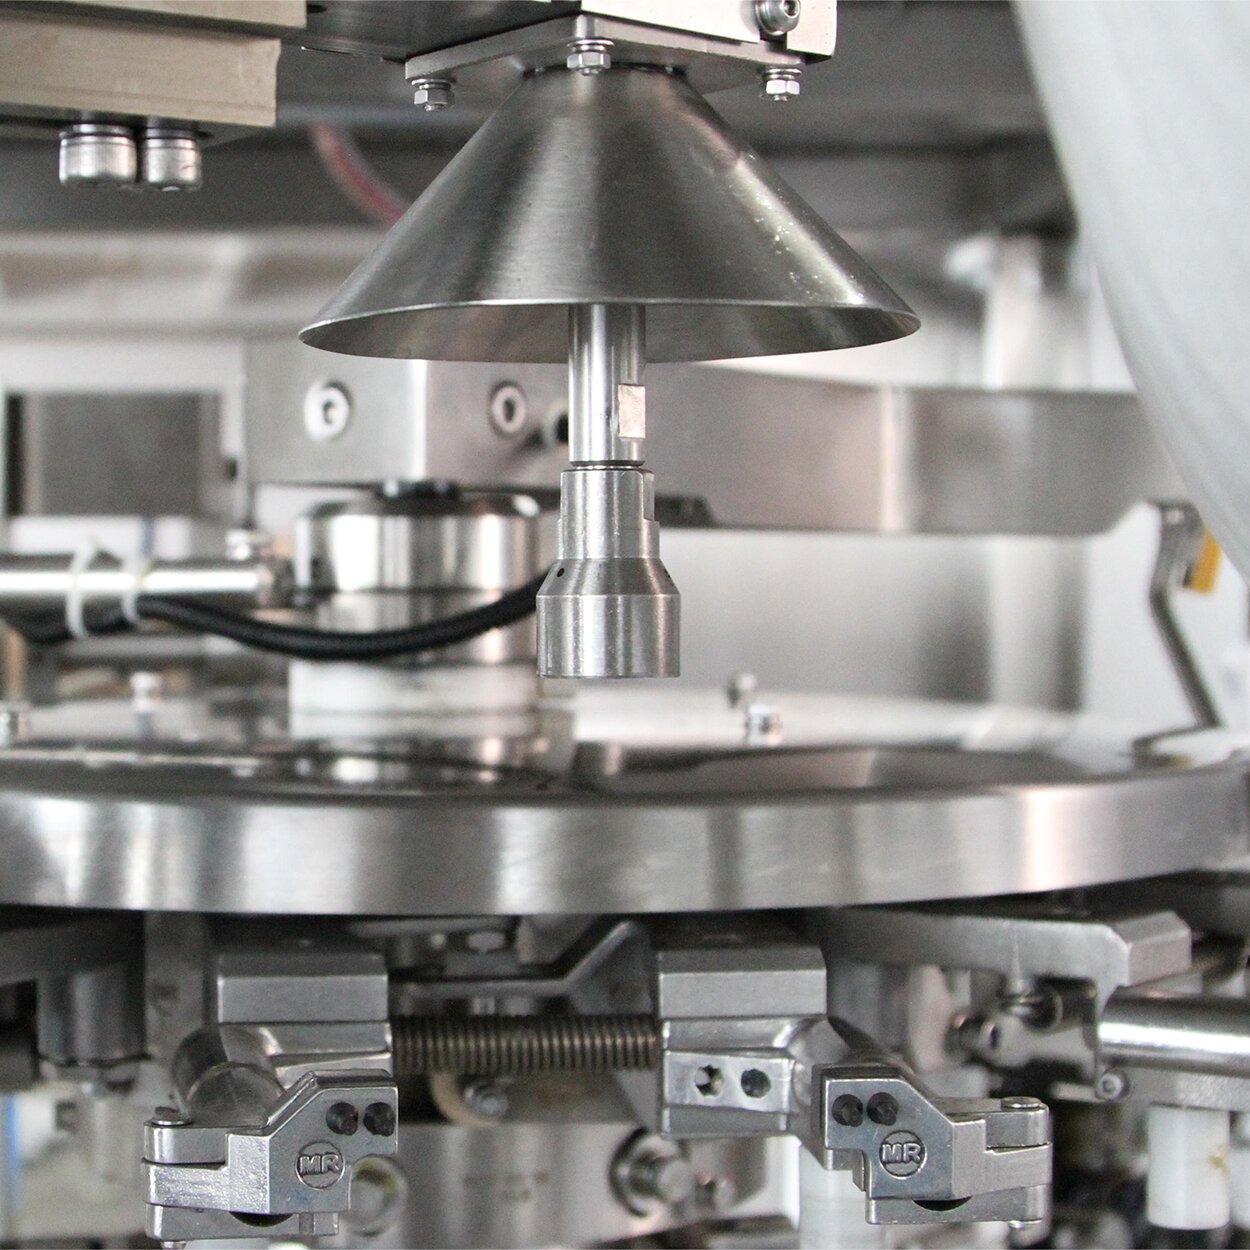
Een goed functionerende roterende vacuümverpakkingsmachine moet soepele, uniforme afdichtingen leveren zonder zichtbare plooien of vervorming van het materiaal. Veel operators ondervinden echter gegolfde verpakkingen door fouten bij het hanteren van materialen, afwijkingen in de machine-instelling of onjuiste uitlijning van de afdichtcomponenten. Het goede nieuws is dat de meeste plooi-problemen voortkomen uit bestuurbare operationele factoren. Door systematische preventiestrategieën toe te passen, kunt u de prestaties van uw roterende vacuümverpakkingsmachine optimaliseren en consequent professionele verpakkingsresultaten behalen.
De vacuümkracht en het afdichtmoment beïnvloeden direct hoe soepel uw roterende vacuümverpakkingsmachine de folie laat inkrimpen en vastlegt. Wanneer de vacuümdruk te krachtig is of ongelijkmatig wordt toegepast, kan de folie rimpelen tijdens het inkrimpen rond de randen van het product. Evenzo ontstaan door luchtbellen die blijven zitten permanente kreukels als de afdichtwarmte wordt geactiveerd voordat de zak volledig is ingekrompen door de vacuümwerking. Uw roterende vacuümverpakkingsmachine moet gecoördineerde vacuüm- en warmtepulsen leveren: eerst trekt de vacuümwerking de folie strak, daarna zorgt de afdichtwarmte ervoor dat deze op zijn plaats blijft. Elke vertraging in de timing of ongelijkmatigheid in de druk leidt tot zichtbare rimpels die het uiterlijk van de verpakking verstoren.
Niet alle verpakkingsfolies presteren even goed op een roterende vacuümverpakkingsmachine. Dunne folies zijn weliswaar kosteneffectief, maar gevoeliger voor kreukels vanwege het gebrek aan structurele stijfheid tijdens de vacuümcyclus. Folies met ongelijke dikte ontwikkelen spanningspunten waar kreukels zich concentreren. Bovendien beïnvloedt de samenstelling van het foliemateriaal hoe het reageert op vacuümkrachten: sommige materialen rekken soepel uit en herstellen weer, terwijl andere blijvend kreukelen. Bij het kiezen van folie voor uw roterende vacuümverpakkingsmachine dient u prioriteit te geven aan consistente dikte (gaugedikte) en materiaalsamenstellingen die specifiek zijn ontworpen voor vacuümverpakkingsapplicaties, om de vorming van kreukels tot een minimum te beperken.
Een misuitgelijnde roterende vacuümverpakkingsmachine veroorzaakt ongelijke druk over de verzegelingszone, wat lokale rimpels veroorzaakt waar de verzegelingssterkte varieert. Regelmatige kalibratie zorgt ervoor dat vacuümkamers, verzegelstaven en foliegidsen perfect parallel zijn en volgens de specificaties van de fabrikant zijn gepositioneerd. Versleten verzegelpakkingen of beschadigde vacuümkamers laten luchtlekken toe, waardoor de vacuümconsistentie afneemt en rimpelvorming wordt bevorderd. Controleer vóór elke productierun de verzegelingsoppervlakken van uw roterende vacuümverpakkingsmachine op slijtage, reinig de vacuümpaden van vuil en controleer of alle bevestigingsmiddelen stevig aangedaan zijn. Deze preventieve discipline duurt doorgaans 15–20 minuten, maar voorkomt urenlang verspilde productie.
Na verloop van tijd hopen zich restvocht, voedseldeeltjes en stukjes verpakkingsfolie op in de vacuümkamer van uw roterende vacuümverpakkingsmachine, waardoor de pomp minder efficiënt werkt en een ongelijkmatige vacuümdruk ontstaat. Wanneer het vacuüm onder de optimale drempel daalt, kan de folie niet gelijkmatig inkrimpen, wat rimpels over de gehele verpakking veroorzaakt. Stel een wekelijks schoonmaakschema op dat spoelen van de vacuümkamer, vervanging van de pompolie volgens de door de fabrikant aangegeven intervallen en inspectie van de vacuümklep omvat. Houd de aflezingen van de vacuümmeter tijdens bedrijf in de gaten—elke onverwachte schommeling duidt erop dat uw roterende vacuümverpakkingsmachine onmiddellijk onderhoud nodig heeft. Een consistente vacuümdruk is essentieel om rimpels te voorkomen.
Hoe u het product direct in de folietas laadt, beïnvloedt rechtstreeks de vorming van kreukels tijdens de vacuümcyclus. Plaats producten centraal in de tas om een evenwichtige druk te creëren tijdens het evacueren — een excentrische belading zorgt ervoor dat de folie ongelijkmatig instort, waardoor spanningspunten ontstaan waar kreukels zich vormen. Zorg ervoor dat de oppervlakken van het product glad zijn en vrij van scherpe randen die de folie tijdens de vacuümtoepassing kunnen doorboren of belasten. Bij een roterende vacuümverpakkingsmachine met continue of roterende werking dient u een consistente afstand tussen de producten over de cycli heen aan te houden, zodat de machine een ritme kan opbouwen en uniforme vacuüm- en verzegelparameters kan leveren. Koel producten vooraf indien mogelijk — koelere items geven minder stoomafgifte tijdens het evacueren, waardoor drukpieken die kreukels veroorzaken, worden verminderd.
De vaardigheid van de operator heeft direct invloed op de kwaliteit van de output van uw draaivacuümverpakkingsmachine. Train operators om de subtiele signalen van onjuiste instellingen te herkennen — lichte rimpels verschijnen vaak al voordat ernstige afdichtingsproblemen optreden. Leer hen de vacuümtijd, afdichttemperatuur en afdrukdruk stapsgewijs aan te passen en de resultaten te documenteren, zodat de optimale instellingen voor elk producttype kunnen worden vastgesteld. Verschillende materialen, diktes en productvormen vereisen nauwkeurig afgestemde parametersets voor uw draaivacuümverpakkingsmachine. Stel een logboeksysteem op waarin operators de machine-instellingen, productiebatchgegevens en eventuele kwaliteitsobservaties vastleggen. Deze gegevens zijn onbetaalbaar bij het oplossen van toekomstige problemen en bij het opleiden van nieuwe teamleden in het gebruik van uw draaivacuümverpakkingsmachine.
Hardnekkige rimpels, ook na onderhoud, duiden vaak op problemen met de foliekwaliteit of op een onjuiste afstelling van de bedieningsparameters, en niet op een mechanische storing. Controleer of uw folie voldoet aan de specificaties voor dikte en materiaal die gelden voor uw model rotatievacuümverpakkingsmachine. Bestudeer de recente productie-instellingen — kleine wijzigingen in de vacuümtijd of de verzegeltemperatuur kunnen rimpelvorming veroorzaken. Raadpleeg de gebruiksaanwijzing van uw apparaat voor probleemoplossing specifiek voor het ontwerp van uw rotatievacuümverpakkingsmachine, aangezien verschillende modellen anders reageren op parameteraanpassingen.
Het verhogen van de vacuumdruk boven het optimale niveau veroorzaakt vaak meer rimpels in plaats van dat het ze voorkomt. Te veel vacuümkracht kan de folie belasten, vooral rond de hoeken van het product, waardoor permanente plooien ontstaan. De fabrikant van uw roterende vacuümverpakkingsmachine geeft een optimale vacuümdruk op—volg deze richtlijnen daarom nauwkeurig. In plaats van de druk te verhogen, richt u zich op het verbeteren van de gelijkmatigheid van het vacuüm door de kamer schoon te maken en de timing te synchroniseren met de besturing van uw roterende vacuümverpakkingsmachine.
Afdichtingspakkingen en vacuümkamerafdichtingen moeten doorgaans elke 6–12 maanden worden vervangen, afhankelijk van het productievolume en het type materiaal dat u gebruikt met uw roterende vacuümverpakkingsmachine. Bij intensief gebruik is mogelijk vaker vervanging nodig. Houd de trends op de vacuümmeter in de gaten: als de vacuümkracht geleidelijk afneemt, ondanks regelmatige reiniging, dient u de pakkingen te vervangen. Preventief vervangen van onderdelen op uw roterende vacuümverpakkingsmachine is aanzienlijk goedkoper dan kwaliteitsproblemen oplossen die ontstaan door versleten afdichtingen tijdens een volledige productierun.

2026/09/20
Machines voor voorgevormde zakjes: verminder folieafval, verlaag de totale eigendomskosten en realiseer een sneller rendement op uw investering.

2026/09/20
Verkort de omsteltijd van machines voor voorgevormde zakjes met 40% dankzij bewezen beste werkwijzen.

2026/09/20
Machines voor voorgevormde zakjes: verhoog de doorvoer, verminder afval en verbeter het rendement op uw investering.

2026/09/20
Rotatiemachines versus inline machines voor voorgevormde zakjes: snelheid, rendement op investering en schaalbaarheid vergeleken.

2026/09/20
Machine voor voorgevormde zakjes: verhoog de doorvoer, verlaag de arbeidskosten en verbeter de integriteit van de sluiting.

2026/09/21
Machine voor het maken van voorgevormde zakjes: soorten zakjes, materialen en vulhandleiding

