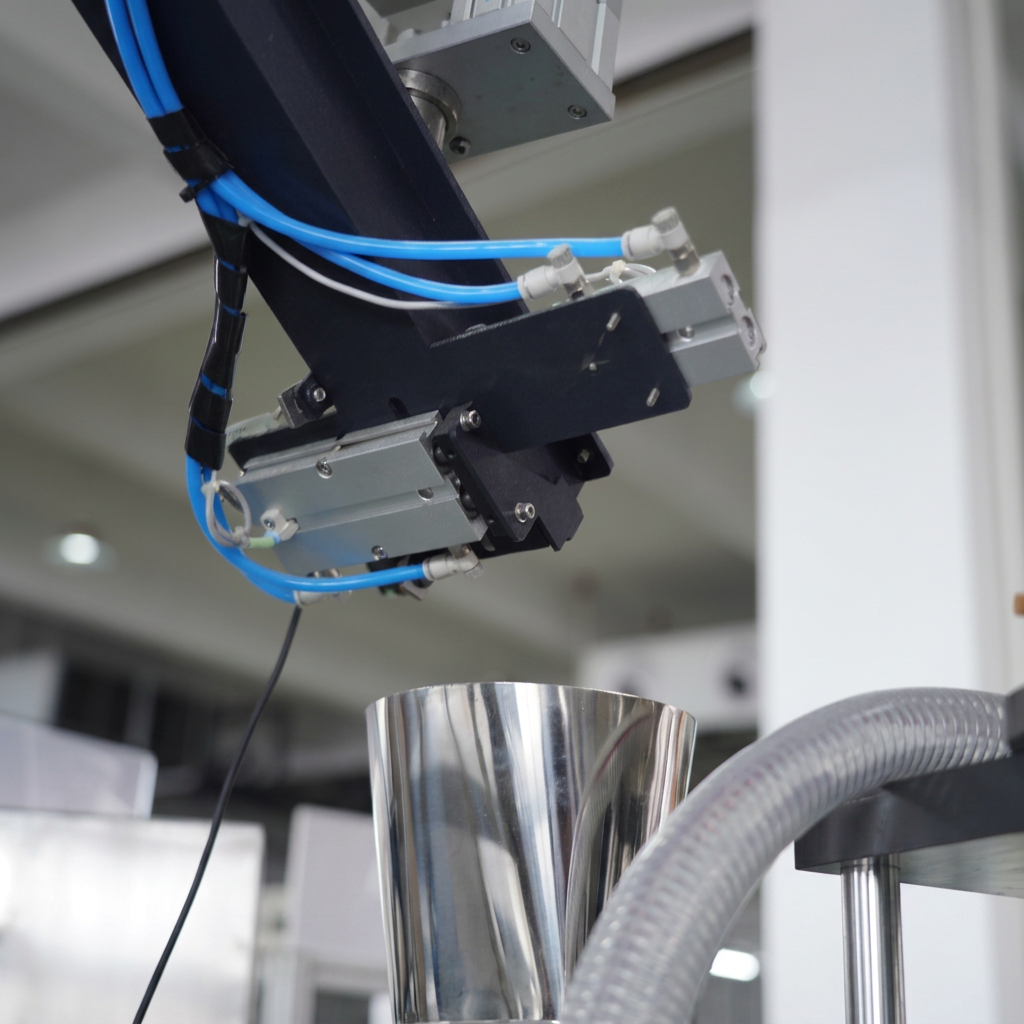
As arrugas nos produtos empaquetados representan un dos retos de calidade máis persistentes nas operacións de empaquetado alimentario e industrial. Cando un máquina de empaquetado ao baleiro rotativa produce paquetes arrugados, as consecuencias van máis aló da estética: comprometen a atracción nas prateleiras, reducen a confianza do consumidor e indican posibles problemas na integridade das soldaduras. Comprender como previr as arrugas na saída da súa máquina rotativa de empaquetado ao baleiro é esencial para manter unha calidade de produto consistente e protexer a reputación da súa marca en mercados competitivos.
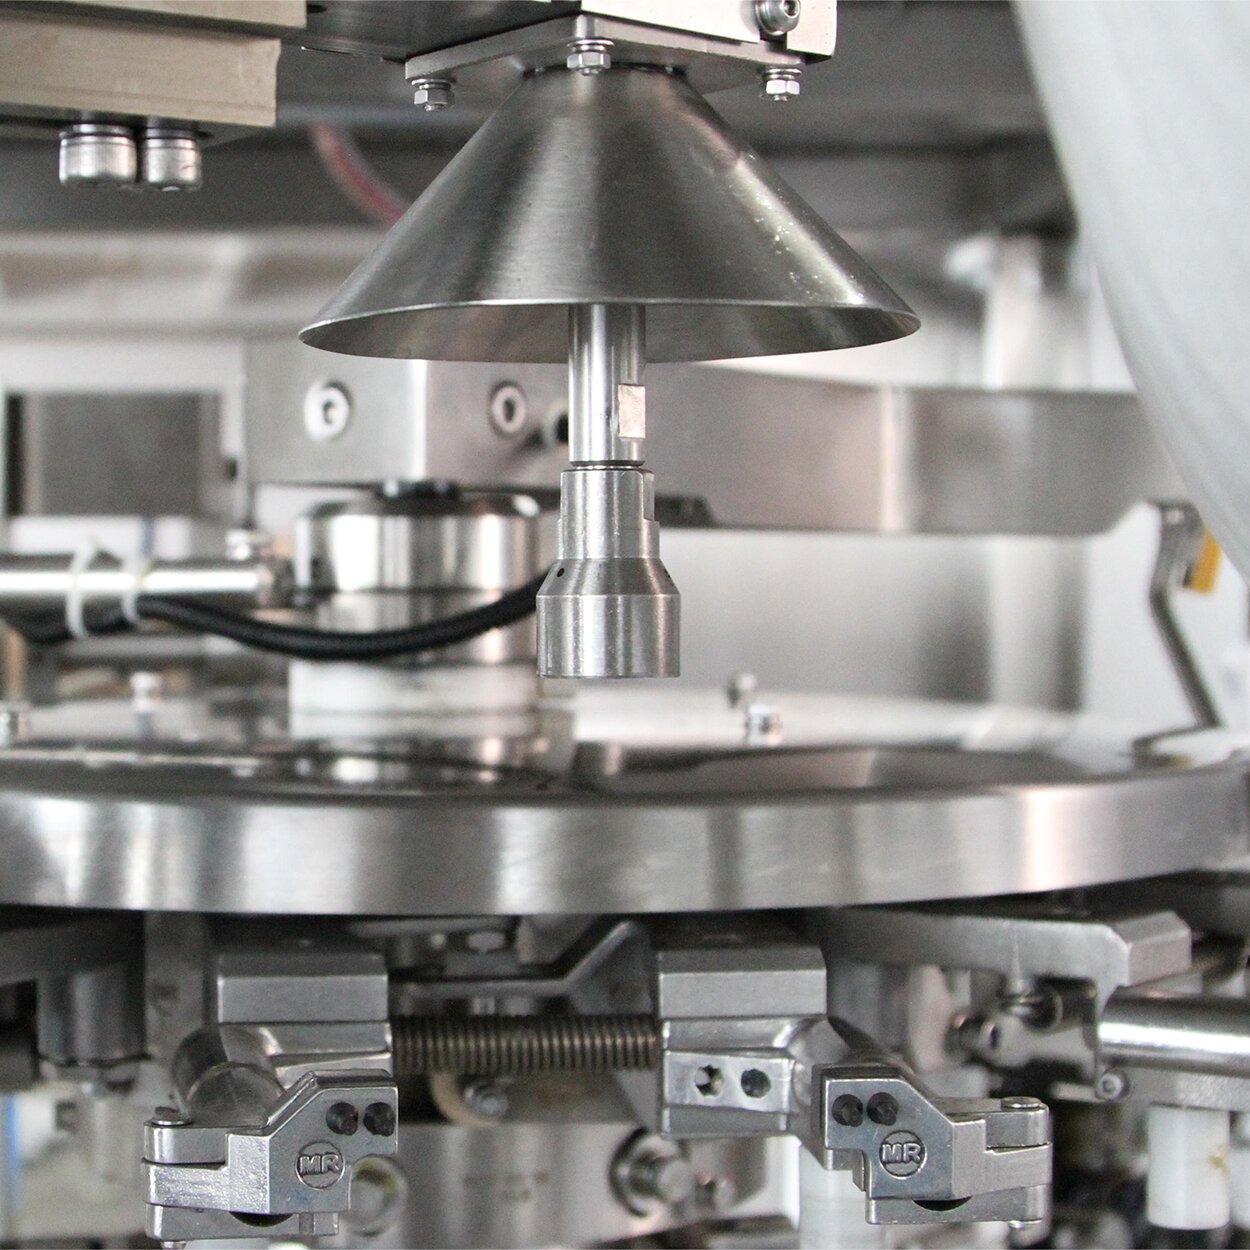
Unha máquina rotativa de empaquetado ao baleiro que funcione correctamente debe ofrecer selos lisos e uniformes sen pregas visibles nin deformación do tecido. Con todo, moitos operarios atopan paquetes arrugados debido a erros no manexo do material, desvío na calibración da máquina ou desalineación dos compoñentes de sellado. A boa nova é que a maioría dos problemas de arrugas proceden de factores operativos controlables. Ao aplicar estratexias sistemáticas de prevención, pódese optimizar o rendemento da máquina rotativa de empaquetado ao baleiro e obter resultados de empaquetado de calidade profesional de forma constante.
Comprensión das causas fundamentais das arrugas nos paquetes
Desequilibrios entre a presión do baleiro e o tempo de sellado
A forza do baleiro e o tempo de sellado inflúen directamente na suavidade coa que a súa máquina de empaquetado baleiro rotativa colapsa e asegura a película. Cando a presión do baleiro é demasiado intensa ou se aplica de forma desigual, a película pode arrugarse ao contraerse arredor das bordas do produto. De maneira semellante, se o calor do sellado se activa antes de que o baleiro colapse por completo a bolsa, as bolsas de aire atrapadas crean pregas permanentes. A súa máquina de empaquetado baleiro rotativa debe proporcionar pulsos coordinados de baleiro e calor: primeiro o baleiro estira a película e logo o calor do sellado fixa a posición. Calquera atraso no tempo ou inconsistencia na presión dará lugar a arrugas visibles que afectan á aparencia do empaquetado.
Especificacións do material e grosor da película
Non todos os films de empaquetado teñen o mesmo rendemento nunha máquina de empaquetado ao baleiro rotativa. Os films máis finos, aínda que son máis económicos, tenden máis a arrugar porque carecen de rigidez estrutural durante o ciclo ao baleiro. Os films cun grosor inconsistente desenvolven puntos de tensión onde se concentran as arrugas. Ademais, a composición do material do film afecta á súa resposta ás forzas ao baleiro: algúns materiais estíranse e recupéranse suavemente, mentres que outros quedan permanentemente arrugados. Ao escoller o film para a súa máquina de empaquetado ao baleiro rotativa, priorice un grosor uniforme e formulacións de material especialmente deseñadas para aplicacións de empaquetado ao baleiro para minimizar a formación de arrugas.
Mantemento preventivo e configuración da máquina
Calibración e aliñamento dos compoñentes
Unha máquina rotativa de empaquetado ao baleiro mal aliñada xera unha presión desigual na zona de sellado, provocando pregas localizadas onde a resistencia do sellado varía. A calibración periódica garante que as cámaras de baleiro, as barras de sellado e as guías de película estean perfectamente paralelas e colocadas segundo as especificacións do fabricante. As guarnicións de sellado desgastadas ou as cámaras de baleiro danadas permiten a fuga de aire, o que deteriora a consistencia do baleiro e favorece a formación de pregas. Antes de cada ciclo de produción, inspeccione as superficies de sellado da súa máquina rotativa de empaquetado ao baleiro para detectar desgaste, limpe os camiños de baleiro de restos e verifique que todos os elementos de fixación estean ben apretados. Esta disciplina preventiva adoita levar entre 15 e 20 minutos, pero evita horas de produción defectuosa.
Protocolos de mantemento da cámara de baleiro
Co tempo, a humidade residual, partículas de alimentos e fragmentos de película de embalaxe acumúlanse no interior da cámara de baleirado da súa máquina rotativa de empaquetado ao baleiro, reducindo a eficiencia da bomba e provocando un baleirado non uniforme. Cando os niveis de baleirado caen por debaixo dos umbrais óptimos, a película non pode contraerse de maneira uniforme, deixando arrugas en toda a envoltura. Estableza unha programación semanal de limpeza que inclúa o lavado da cámara de baleirado, a substitución do aceite da bomba segundo os intervalos indicados polo fabricante e a inspección da válvula de baleirado. Supervise as lecturas do manómetro de baleirado durante a operación: calquera fluctuación inesperada indica que a súa máquina rotativa de empaquetado ao baleiro necesita servizo inmediato. A forza constante do baleirado é fundamental para prevenir as arrugas.
Técnicas operativas para obter resultados sen arrugas
Posicionamento do produto e disposición da película
A forma na que cargue o produto na bolsa de película afecta directamente a formación de pregas durante o ciclo de baleirado. Coloque os produtos centralmente dentro da bolsa para crear unha presión equilibrada durante a evacuación: cargar descentrado fai que a película se colapse de maneira desigual, creando puntos de tensión onde se forman as pregas. Asegúrese de que as superficies dos produtos sexan lisas e estean libres de bordos afiados que poidan atravesar ou tensionar a película durante a aplicación do baleirado. Para unha máquina rotativa de envasado ao baleirado con operación continua ou rotativa, mantén un espazamento consistente entre os produtos entre ciclos para permitir que a máquina estableza un ritmo e forneza parámetros uniformes de baleirado e sellado. Refrixere previamente os produtos cando sexa posible: os obxectos máis fríos xeran menos vapor durante a evacuación, reducindo os picos de presión que causan pregas.
Formación do operador e axuste do ciclo
A competencia do operador afecta directamente a calidade da saída da súa máquina de empaquetado ao baleiro rotativa. Forme aos operadores para que recoñezan os sinais subtils dunha configuración inadecuada: as liñas lixeiras aparecen moitas veces antes de que se produzan fallas graves nas soldaduras. Ensíñeles a axustar o tempo de permanencia ao baleiro, a temperatura de soldadura e a presión de soldadura de forma gradual e a rexistrar os resultados para identificar os axustes óptimos para cada tipo de produto. Diferentes materiais, grosores e formas de produto requiren conxuntos de parámetros afinados coa precisión necesaria para a súa máquina de empaquetado ao baleiro rotativa. Estableza un sistema de libro de rexistro no que os operadores anoten as configuracións da máquina, os datos do lote de produción e calquera observación sobre a calidade. Estes datos resultan inestimables para solucionar problemas futuros e para formar novos membros do equipo na operación da súa máquina de empaquetado ao baleiro rotativa.
Preguntas frecuentes
Por que a miña máquina de empaquetado ao baleiro rotativa produce liñas incluso despois do mantemento?
As rugas persistentes a pesar do mantemento adoitan indicar problemas de calidade da película ou un desalinhamento dos parámetros do operador, máis que unha falla mecánica. Verifique que a súa película cumpra as especificacións de grosor e material para o seu modelo de máquina de empaquetado ao baleiro rotativa. Revise os axustes de produción recentes: pequenos cambios no tempo de baleiro ou na temperatura de sellado poden provocar a formación de rugas. Consulte o manual do seu equipo para a resolución de problemas específica do deseño da súa máquina de empaquetado ao baleiro rotativa, xa que distintos modelos responden de forma diferente aos axustes dos parámetros.
Podo eliminar as rugas aumentando a presión de baleiro na miña máquina de empaquetado ao baleiro rotativa?
Aumentar a presión do baleiro por riba dos niveis óptimos adoita agravar as arrugas en vez de previnelas. Unha forza de baleiro excesiva pode estresar a película, especialmente arredor das esquinas do produto, creando pregas permanentes. O fabricante da súa máquina rotativa de empaquetado ao baleiro especifica a forza óptima de baleiro por unha razón: siga esas directrices con precisión. En vez de aumentar a presión, concéntrese en mellorar a uniformidade do baleiro mediante a limpeza da cámara e a sincronización temporal cos controles da súa máquina rotativa de empaquetado ao baleiro.
Cada canto tempo debo substituír os compoñentes de sellado na miña máquina rotativa de empaquetado ao baleiro?
As guarnicións de estanqueidade e as vedacións da cámara de baleiro normalmente requiren ser substituídas cada 6–12 meses, dependendo do volume de produción e do tipo de material empregado coa súa máquina rotativa de empaquetado ao baleiro. As operacións de alto volume poden necesitar substitucións máis frecuentes. Supervise as tendencias do manómetro de baleiro: se a forza do baleiro diminúe gradualmente a pesar da limpeza, programe a substitución das guarnicións. A substitución preventiva de compoñentes na súa máquina rotativa de empaquetado ao baleiro é moito menos cara que xestionar problemas de calidade derivados de vedacións degradadas durante toda unha liña de produción.

 EN