 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/04
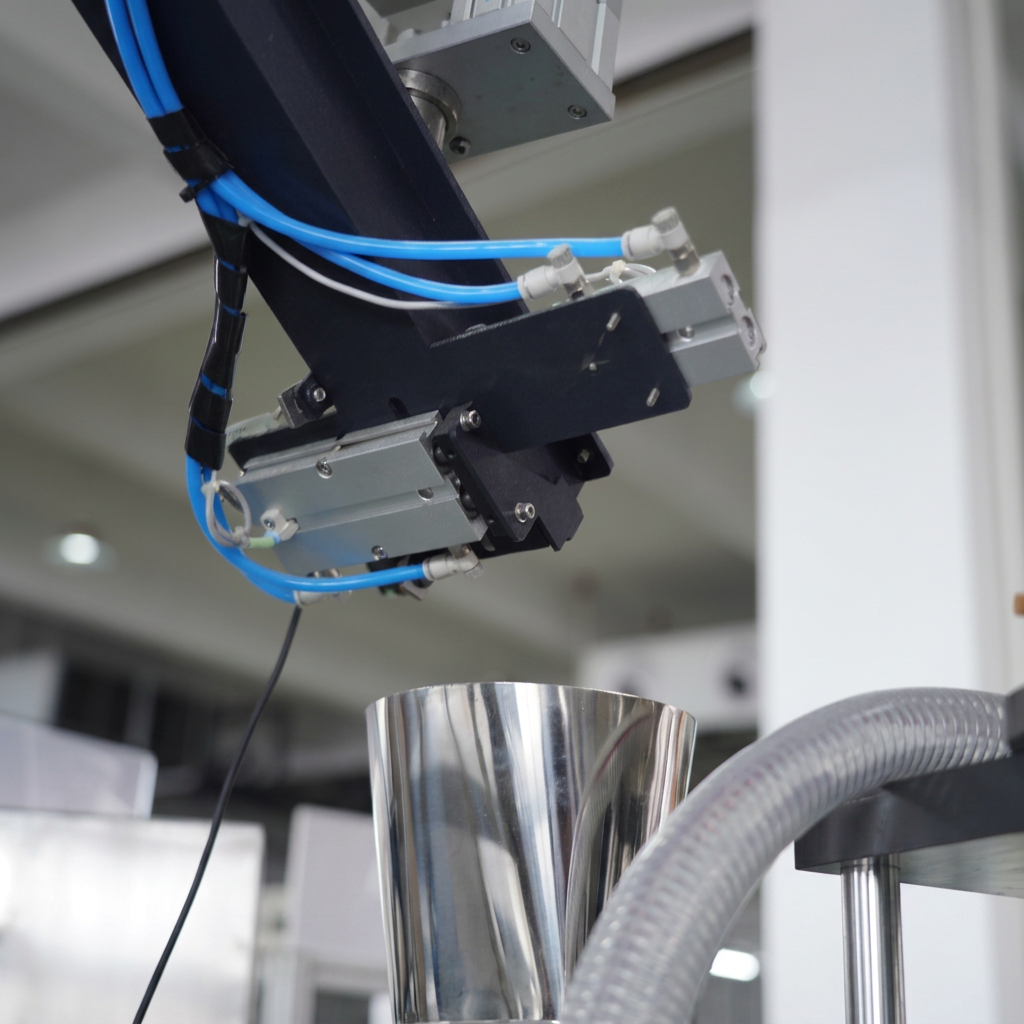
Vrásky na zabalených výrobcích představují jednu z nejtrvalejších kvalitních výzev v potravinářském a průmyslovém balení. Když rotačního stroje pro vakuumové balení vytváří zvrásněné obaly, důsledky sahají dál než jen estetika – narušují atraktivitu zboží na regálech, snižují důvěru zákazníků a naznačují možné problémy s těsností uzavření. Pochopení toho, jak zabránit vzniku vrásek u výstupu vašeho rotačního vakuového balicího stroje, je klíčové pro udržení konzistentní kvality výrobků a ochranu pověsti vaší značky na konkurenčních trzích.
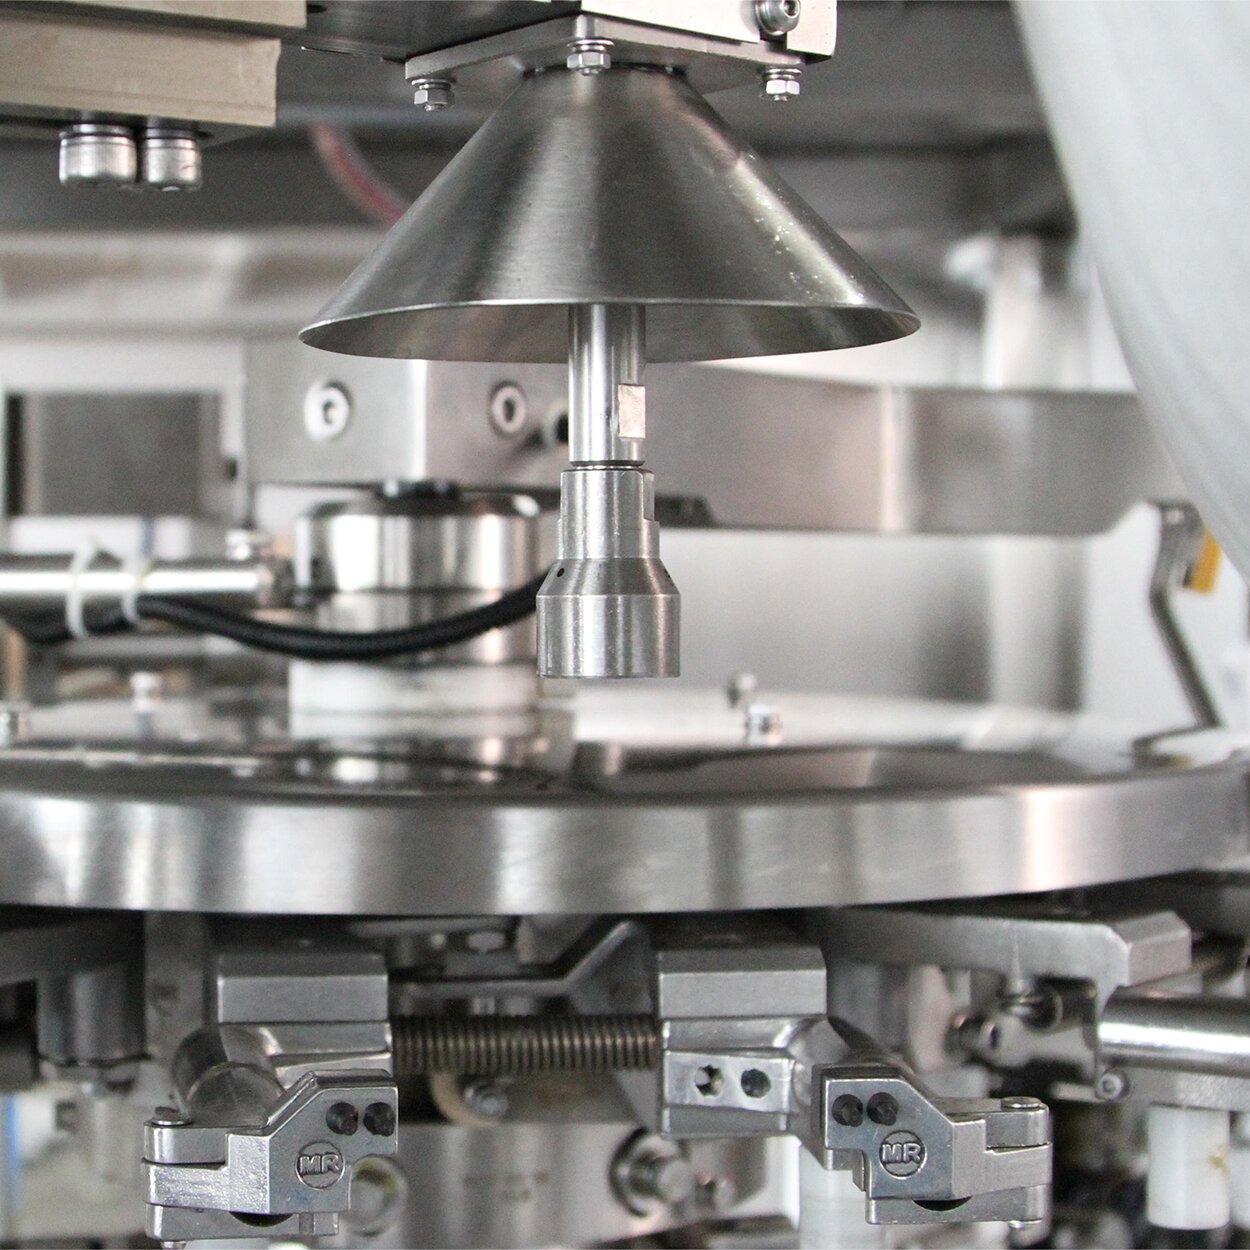
Správně fungující rotační vakuový balicí stroj by měl vytvářet hladká a rovnoměrná těsnění bez viditelných záhybů nebo deformací materiálu. Mnoho obsluhujících však narazí na zmačkané balení kvůli chybám při manipulaci s materiálem, posunu kalibrace stroje nebo nesouososti těsnicích komponent. Dobrou zprávou je, že většina problémů se záhyby má za příčinu faktory, které lze ovládat. Systémovým uplatněním preventivních opatření můžete optimalizovat výkon svého rotačního vakuového balicího stroje a dosahovat profesionální úrovně balení konzistentně.
Síla vývěvy a časování utěsnění přímo ovlivňují, jak hladce se váš rotační vakuumový balicí stroj smršťuje a zajišťuje fólii. Pokud je tlak vývěvy příliš silný nebo se aplikuje nerovnoměrně, může se fólie při smršťování kolem okrajů výrobku vrástit. Podobně pokud se teplo pro utěsnění aktivuje dříve, než je pytel úplně stažen vývěvou, způsobí uvězněné bubliny vzduchu trvalé záhyby. Váš rotační vakuumový balicí stroj musí dodávat koordinované pulzy vývěvy a tepla – nejprve vývěva fólii napne, poté teplo utěsní. Jakékoli zpoždění v časování nebo nekonzistence tlaku povedou k viditelným vráskám, které zhoršují vzhled balení.
Ne všechny obalové fólie se na rotačním vakuovém balicím stroji chovají stejně. Tenčí fólie jsou sice cenově výhodnější, ale snáze se jim tvoří vrásky, protože během vakuového cyklu nemají dostatečnou strukturální tuhost. Fólie s nepravidelnou tloušťkou vyvíjejí napěťové body, ve kterých se vrásky soustřeďují. Kromě toho složení materiálu fólie ovlivňuje její reakci na vakuové síly – některé materiály se hladce protahují a vracejí do původního tvaru, jiné se trvale zvrásní. Při výběru fólie pro váš rotační vakuový balicí stroj dávejte přednost stálé tloušťce (gauge) a složením materiálu speciálně navrženým pro vakuové balení, abyste minimalizovali vznik vrásek.
Nesrovnání rotačního zařízení pro vakuumové balení způsobuje nerovnoměrný tlak v uzavírací zóně, čímž vznikají lokální vrásky, kde se pevnost uzavření mění. Pravidelná kalibrace zajistí, že vakuumové komory, uzavírací tyče a vodící prvky fólie jsou dokonale rovnoběžné a umístěné přesně podle specifikací výrobce. Opotřebované uzavírací těsnění nebo poškozené vakuumové komory umožňují únik vzduchu, čímž se zhoršuje konzistence vakua a podporuje se vznik vrásek. Před každým výrobním cyklem zkontrolujte uzavírací plochy rotačního zařízení pro vakuumové balení na opotřebení, vyčistěte vakuumové dráhy od nečistot a ověřte, zda jsou všechny upevňovací prvky utažené. Tato preventivní praxe obvykle trvá 15–20 minut, ale zabrání hodinám výroby odpadu.
Postupně se v vakuové komoře vaší rotační vakuové balicí strojní jednotky hromadí zbytková vlhkost, částečky potravin a úlomky obalové fólie, čímž klesá účinnost vývěvy a vzniká nerovnoměrné vytváření vakua. Pokud klesne úroveň vakua pod optimální prahy, nemůže se fólie rovnoměrně smršťovat a balení zůstává zmačkané. Zavedte týdenní grafik čištění, který zahrnuje proplachování vakuové komory, výměnu oleje ve vývěvě podle intervalů stanovených výrobcem a kontrolu vakuového ventilu. Během provozu sledujte údaje na vakuometru – jakékoli neočekávané kolísání signalizuje, že vaše rotační vakuová balicí strojní jednotka vyžaduje okamžitou údržbu. Stálá síla vakua je základem pro zabránění vzniku zmačkání.
Způsob, jakým vkládáte výrobek přímo do fóliového sáčku, má přímý vliv na vznik vrásek během vakuového cyklu. Umístěte výrobky do středu sáčku, aby se během vyčerpávání vytvořil vyvážený tlak – nesprávné (mimo střed) umístění způsobuje nerovnoměrné smrštění fólie a vznik napěťových bodů, ve kterých se vráska vytváří. Ujistěte se, že povrchy výrobků jsou hladké a bez ostrých hran, které by mohly během aplikace vakuu propíchnout nebo přetížit fólii. U rotačního vakuového balicího stroje s nepřetržitým nebo rotačním provozem udržujte mezi jednotlivými cykly stálé rozestupy mezi výrobky, aby stroj mohl získat pravidelný rytmus a dosáhnout stejných parametrů vakuu a uzavření. Pokud je to možné, výrobky předem ochlaďte – chladnější položky uvolňují méně páry během vyčerpávání, čímž se snižují tlakové špičky způsobující vrásy.
Kompetence obsluhy přímo ovlivňuje kvalitu výstupu vaší rotační vakuové balicí strojní jednotky. Školte obsluhu, aby rozpoznávala jemné známky nesprávných nastavení – mírné vrásky se často objeví ještě před tím, než dojde k vážným poruchám utěsnění. Učte je postupně upravovat dobu vývěvy, teplotu utěsnění a tlak utěsnění a výsledky zaznamenávat, abyste identifikovali optimální nastavení pro každý typ výrobku. Různé materiály, jejich tloušťka i tvar výrobků vyžadují jemnou úpravu parametrů vaší rotační vakuové balicí strojní jednotky. Zavedte systém záznamníku, ve kterém bude obsluha zaznamenávat nastavení stroje, údaje o výrobní dávce a jakékoli pozorování týkající se kvality. Tato data jsou neocenitelná pro odstraňování budoucích problémů a pro školení nových členů týmu v provozu vaší rotační vakuové balicí strojní jednotky.
Trvalé vrásky i přes pravidelnou údržbu často signalizují problémy s kvalitou fólie nebo nesprávné nastavení parametrů operátorem, nikoli mechanický závadu. Ověřte, zda vaše fólie splňuje požadavky na tloušťku a materiál pro váš model rotačního vakuového balicího stroje. Zkontrolujte nedávná nastavení výroby – i malé změny doby vytváření vakua nebo teploty těsnění mohou způsobit vznik vrásek. Pro řešení potíží specifických pro konkrétní konstrukci vašeho rotačního vakuového balicího stroje se poraďte s návodem k obsluze zařízení, protože různé modely reagují na úpravy parametrů odlišně.
Zvyšování tlaku vývěvy nad optimální úroveň často zhoršuje vrásky místo toho, aby je zabránilo. Nadměrná síla vývěvy může zatěžovat fólii, zejména v oblasti rohů baleného zboží, a způsobit trvalé záhyby. Výrobce vaší rotační vakuové balicí strojní jednotky stanovil optimální sílu vývěvy z důvodu – dodržujte tyto pokyny přesně. Místo zvyšování tlaku se zaměřte na zlepšení rovnoměrnosti vývěvy čistěním komory a synchronizací časování s řídicími prvky vaší rotační vakuové balicí strojní jednotky.
Těsnicí kroužky a těsnění vakuové komory obvykle vyžadují výměnu každých 6 až 12 měsíců, v závislosti na objemu výroby a typu materiálu použitého ve vaší rotační vakuové balicí strojní jednotce. U provozů s vysokým výstupem může být nutná častější výměna. Sledujte průběh údajů na vakuometru – pokud se vakuová síla postupně snižuje i přes pravidelné čištění, naplánujte výměnu těsnicích kroužků. Preventivní výměna komponentů ve vaší rotační vakuové balicí strojní jednotce je mnohem levnější než řešení kvalitních problémů způsobených opotřebenými těsněními během celé výrobní šarže.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

