 EN
Wie lässt sich Folienabfall mit einer Fertigbeutel-Verpackungsmaschine reduzieren?
2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/10/04
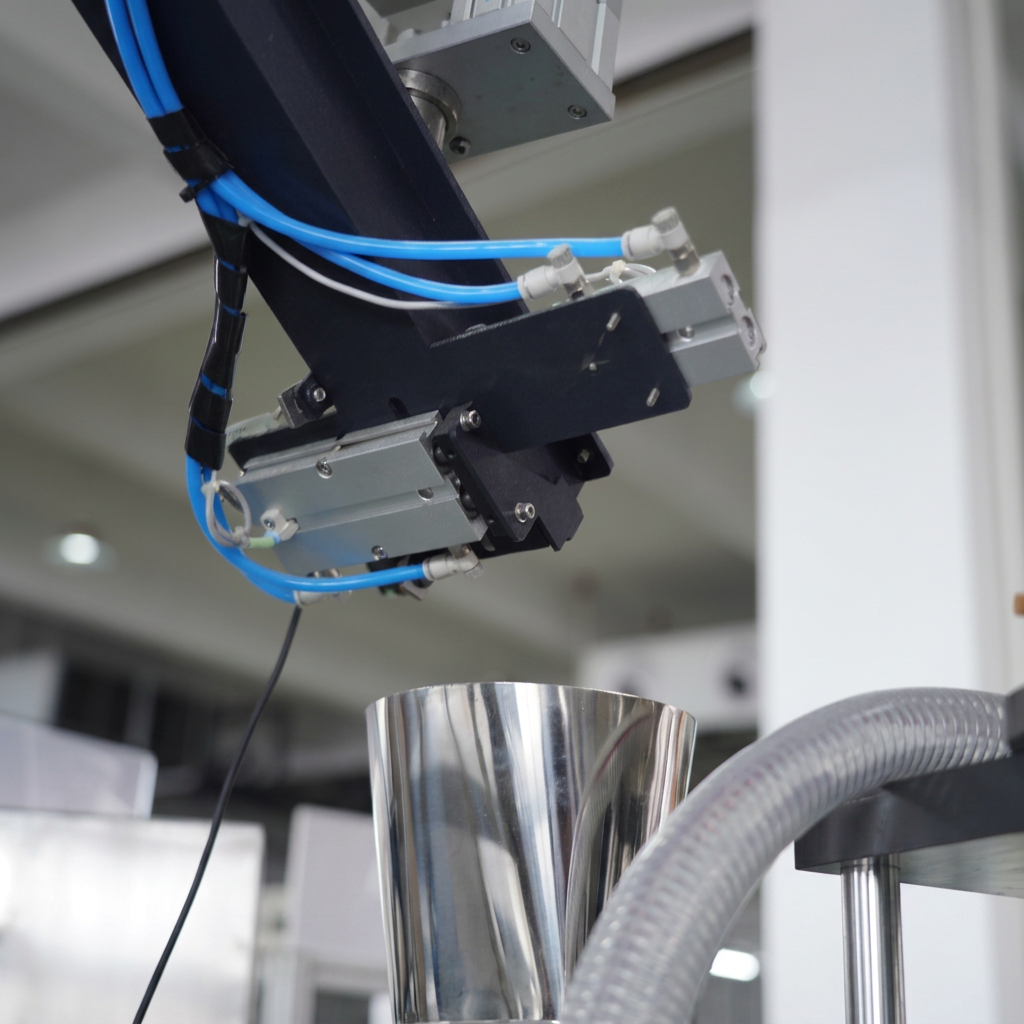
Falten auf verpackten Produkten stellen eine der hartnäckigsten Qualitäts-Herausforderungen in der Lebensmittel- und Industrieverpackung dar. Wenn eine drehtrommel-Vakuumverpackungsmaschine dreh-Vakuumverpackungsmaschine faltenbehaftete Verpackungen erzeugt, reichen die Folgen über rein ästhetische Aspekte hinaus – sie beeinträchtigen die Präsentation im Regal, mindern das Verbrauchervertrauen und deuten mögliche Probleme mit der Versiegelungsintegrität an. Zu verstehen, wie Faltenbildung bei der Ausgabe Ihrer Dreh-Vakuumverpackungsmaschine vermieden werden kann, ist entscheidend, um eine konsistente Produktqualität sicherzustellen und Ihren Markennamen in wettbewerbsintensiven Märkten zu schützen.
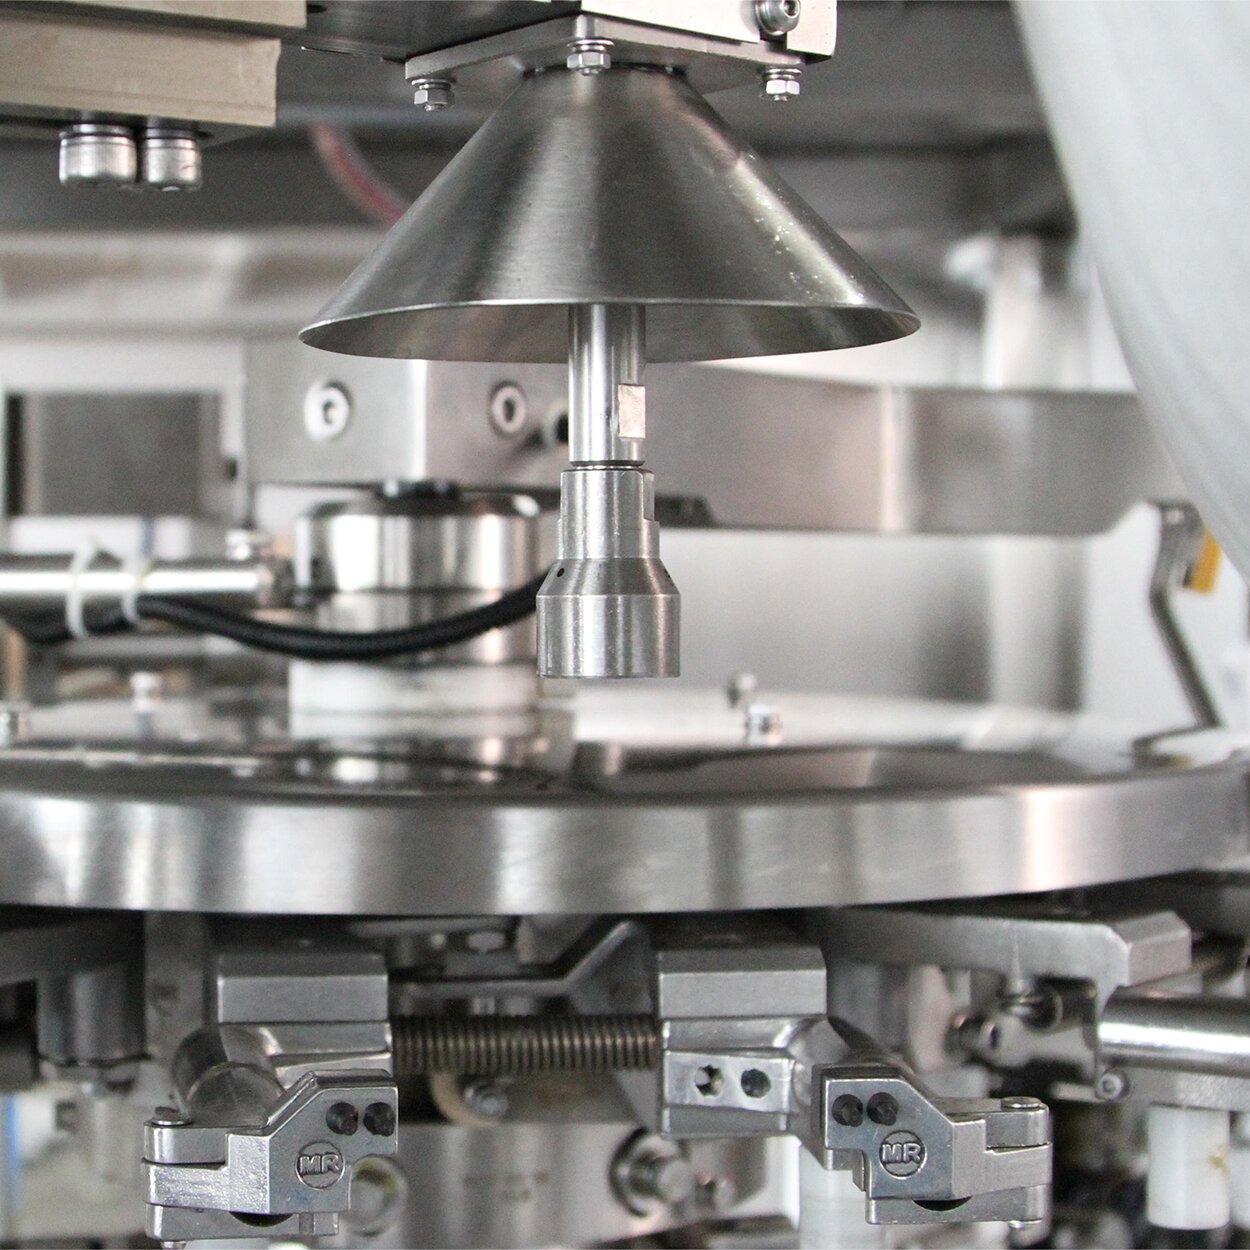
Eine ordnungsgemäß funktionierende rotierende Vakuumverpackungsmaschine sollte glatte, gleichmäßige Versiegelungen ohne sichtbare Faltenbildung oder Stoffverzerrung erzeugen. Viele Bediener beobachten jedoch faltige Verpackungen aufgrund von Materialhandhabungsfehlern, Kalibrierungsabweichungen der Maschine oder einer Fehlausrichtung der Versiegelungskomponenten. Die gute Nachricht ist, dass die meisten Faltenprobleme auf kontrollierbare betriebliche Faktoren zurückzuführen sind. Durch die Implementierung systematischer Präventionsstrategien können Sie die Leistung Ihrer rotierenden Vakuumverpackungsmaschine optimieren und konsistent professionelle Verpackungsergebnisse erzielen.
Die Vakuumstärke und der Versiegelungszeitpunkt beeinflussen direkt, wie glatt Ihre rotierende Vakuumverpackungsmaschine die Folie zusammenzieht und fixiert. Wenn der Vakuumdruck zu stark oder ungleichmäßig wirkt, kann die Folie beim Zusammenziehen um die Kanten des Produkts herum wellenförmig verlaufen. Ebenso entstehen bei Aktivierung der Versiegelungswärme vor Abschluss des Vakuumvorgangs eingeschlossene Lufttaschen, die dauerhafte Falten verursachen. Ihre rotierende Vakuumverpackungsmaschine muss koordinierte Vakuum- und Wärmepulse liefern: Zunächst zieht das Vakuum die Folie straff, anschließend fixiert die Versiegelungswärme sie in dieser Position. Jede zeitliche Verzögerung oder Druckinkonsistenz führt zu sichtbaren Falten, die das Erscheinungsbild der Verpackung beeinträchtigen.
Nicht alle Verpackungsfolien verhalten sich bei einer rotierenden Vakuumverpackungsmaschine gleich gut. Dünnere Folien sind zwar kostengünstig, neigen aber stärker zur Faltenbildung, weil ihnen während des Vakuumzyklus die strukturelle Steifigkeit fehlt. Folien mit ungleichmäßiger Dicke entwickeln Spannungspunkte, an denen sich Falten konzentrieren. Außerdem beeinflusst die Zusammensetzung des Folienmaterials, wie sie auf Vakuumkräfte reagiert: Manche Materialien dehnen sich glatt und erholen sich wieder, andere bleiben dauerhaft geknittert. Bei der Auswahl der Folie für Ihre rotierende Vakuumverpackungsmaschine sollten Sie daher eine gleichmäßige Dicke (Gauge) und Materialformulierungen priorisieren, die speziell für Vakuumverpackungsanwendungen entwickelt wurden, um die Faltenbildung zu minimieren.
Eine fehlausgerichtete rotierende Vakuumverpackungsmaschine erzeugt einen ungleichmäßigen Druck im Versiegelungsbereich und verursacht dadurch lokale Falten, wo die Versiegelungsstärke variiert. Regelmäßige Kalibrierung stellt sicher, dass Vakuumkammern, Versiegelungsstäbe und Folienführer exakt parallel zueinander ausgerichtet und gemäß den Herstellerangaben positioniert sind. Abgenutzte Versiegelungsdichtungen oder beschädigte Vakuumkammern führen zu Luftleckagen, was die Vakuumkonsistenz beeinträchtigt und die Bildung von Falten begünstigt. Vor jedem Produktionslauf prüfen Sie die Versiegelungsflächen Ihrer rotierenden Vakuumverpackungsmaschine auf Abnutzung, reinigen Sie die Vakuumwege von Fremdkörpern und stellen Sie sicher, dass alle Befestigungselemente fest angezogen sind. Diese vorbeugende Maßnahme dauert in der Regel 15–20 Minuten, verhindert jedoch stundenlange Ausschussproduktion.
Im Laufe der Zeit sammeln sich Feuchtigkeitsreste, Speisereste und Fragmente von Verpackungsfolie in der Vakuumkammer Ihrer rotierenden Vakuumverpackungsmaschine an, was die Pumpeneffizienz verringert und zu einem ungleichmäßigen Vakuumzug führt. Sobald der Vakuumdruck unter die optimalen Schwellenwerte fällt, kann die Folie nicht mehr gleichmäßig zusammenfallen, wodurch Falten über die gesamte Verpackung entstehen. Legen Sie einen wöchentlichen Reinigungsplan fest, der das Spülen der Vakuumkammer, den Ölwechsel der Pumpe gemäß den vom Hersteller angegebenen Intervallen sowie die Inspektion der Vakuumventile umfasst. Überwachen Sie während des Betriebs die Anzeige des Vakuummanometers – jede unerwartete Schwankung weist darauf hin, dass Ihre rotierende Vakuumverpackungsmaschine unverzüglich gewartet werden muss. Eine konstante Vakuumstärke ist die Grundvoraussetzung zur Vermeidung von Falten.
Die Art und Weise, wie Sie das Produkt direkt in den Folienbeutel füllen, beeinflusst die Faltenbildung während des Vakuumzyklus maßgeblich. Positionieren Sie die Produkte zentral im Beutel, um beim Evakuieren einen ausgewogenen Druck zu erzeugen – eine exzentrische Beladung führt dazu, dass die Folie ungleichmäßig zusammenfällt und Spannungspunkte entstehen, an denen sich Falten bilden. Stellen Sie sicher, dass die Produkt-Oberflächen glatt sind und keine scharfen Kanten aufweisen, die die Folie während der Vakuum-Anwendung durchstechen oder überbeanspruchen könnten. Bei einer rotierenden Vakuumverpackungsmaschine mit kontinuierlichem oder rotierendem Betrieb halten Sie einen konstanten Abstand zwischen den Produkten von Zyklus zu Zyklus ein, damit die Maschine einen gleichmäßigen Rhythmus entwickeln und einheitliche Vakuum- und Versiegelungsparameter liefern kann. Kühlen Sie die Produkte vor, wenn möglich – kühlere Artikel setzen beim Evakuieren weniger Dampf frei, wodurch Druckspitzen reduziert werden, die Falten verursachen.
Die Kompetenz der Bediener wirkt sich unmittelbar auf die Qualität der Ausgabe Ihrer rotierenden Vakuumverpackungsmaschine aus. Schulen Sie die Bediener darin, die subtilen Anzeichen falscher Einstellungen zu erkennen – leichte Falten treten oft auf, bevor es zu schwerwiegenden Versiegelungsfehlern kommt. Lehren Sie sie, die Vakuumhaltezeit, die Versiegelungstemperatur und den Versiegelungsdruck schrittweise anzupassen und die Ergebnisse zu dokumentieren, um die optimalen Einstellungen für jeden Produkttyp zu ermitteln. Unterschiedliche Materialien, Dicken und Produktformen erfordern fein abgestimmte Parametersätze für Ihre rotierende Vakuumverpackungsmaschine. Führen Sie ein Logbuchsystem ein, in dem die Bediener die Maschineneinstellungen, Chargendaten und alle Qualitätsbeobachtungen festhalten. Diese Daten sind unschätzbar wertvoll, um zukünftige Probleme zu diagnostizieren und neue Teammitglieder in den Betrieb Ihrer rotierenden Vakuumverpackungsmaschine einzuarbeiten.
Anhaltende Falten trotz Wartung deuten häufig auf Probleme mit der Folienqualität oder eine fehlerhafte Einstellung der Betriebsparameter hin – nicht auf einen mechanischen Defekt. Prüfen Sie, ob Ihre Folie den vorgeschriebenen Dicken- und Materialanforderungen für Ihr Modell einer rotierenden Vakuumverpackungsmaschine entspricht. Überprüfen Sie kürzlich verwendete Produktionsparameter: Selbst geringfügige Änderungen der Vakuumdauer oder der Versiegelungstemperatur können Faltenbildung auslösen. Konsultieren Sie das Handbuch Ihrer Maschine für modellspezifische Fehlersuche, da verschiedene Modelle unterschiedlich auf Parameteranpassungen reagieren.
Eine Steigerung des Vakuumdrucks über das optimale Niveau hinaus verschlechtert Falten in der Regel eher, statt sie zu verhindern. Eine zu hohe Vakuumkraft belastet die Folie besonders an den Ecken des Produkts und kann dauerhafte Knitterstellen verursachen. Der Hersteller Ihrer Dreh-Vakuumverpackungsmaschine gibt die optimale Vakuumstärke aus gutem Grund vor – halten Sie sich daher genau an diese Richtwerte. Statt den Druck zu erhöhen, konzentrieren Sie sich darauf, die Gleichmäßigkeit des Vakuums durch Reinigung der Kammer und Synchronisation der Zeitsteuerung mit den Steuerungen Ihrer Dreh-Vakuumverpackungsmaschine zu verbessern.
Dichtungsdichtungen und Dichtungen für Vakuumkammern müssen typischerweise alle 6 bis 12 Monate ausgetauscht werden, abhängig vom Produktionsvolumen und vom verwendeten Material Ihrer rotierenden Vakuumverpackungsmaschine. Bei Hochvolumenbetrieb kann ein häufigerer Austausch erforderlich sein. Überwachen Sie die Trends des Vakuummanometers – falls die Vakuumstärke trotz Reinigung allmählich nachlässt, planen Sie den Austausch der Dichtungen ein. Ein vorbeugender Austausch von Komponenten an Ihrer rotierenden Vakuumverpackungsmaschine ist deutlich kostengünstiger als die Bewältigung von Qualitätsproblemen infolge verschlechterter Dichtungen während einer gesamten Produktionslaufzeit.

2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/09/20
Reduzieren Sie die Wechselzeit der vorgefertigten Beutel-Verpackungsmaschine um 40 % mit bewährten Best Practices

2026/09/20
Vorgefertigte Beutel-Maschinen: Steigern Sie die Durchsatzleistung, senken Sie Abfall und verbessern Sie die Rendite

2026/09/20
Rotationsmaschine versus Inline-Maschine für vorgefertigte Beutel: Geschwindigkeit, Rendite und Skalierbarkeit im Vergleich

2026/09/20
Vorgefertigte Beutel-Maschine: Steigern Sie die Durchsatzleistung, senken Sie die Personalkosten und verbessern Sie die Versiegelungsintegrität

2026/09/21
Fertigbeutel-Maschine: Beuteltypen, Materialien und Füll-Leitfaden

