 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/01
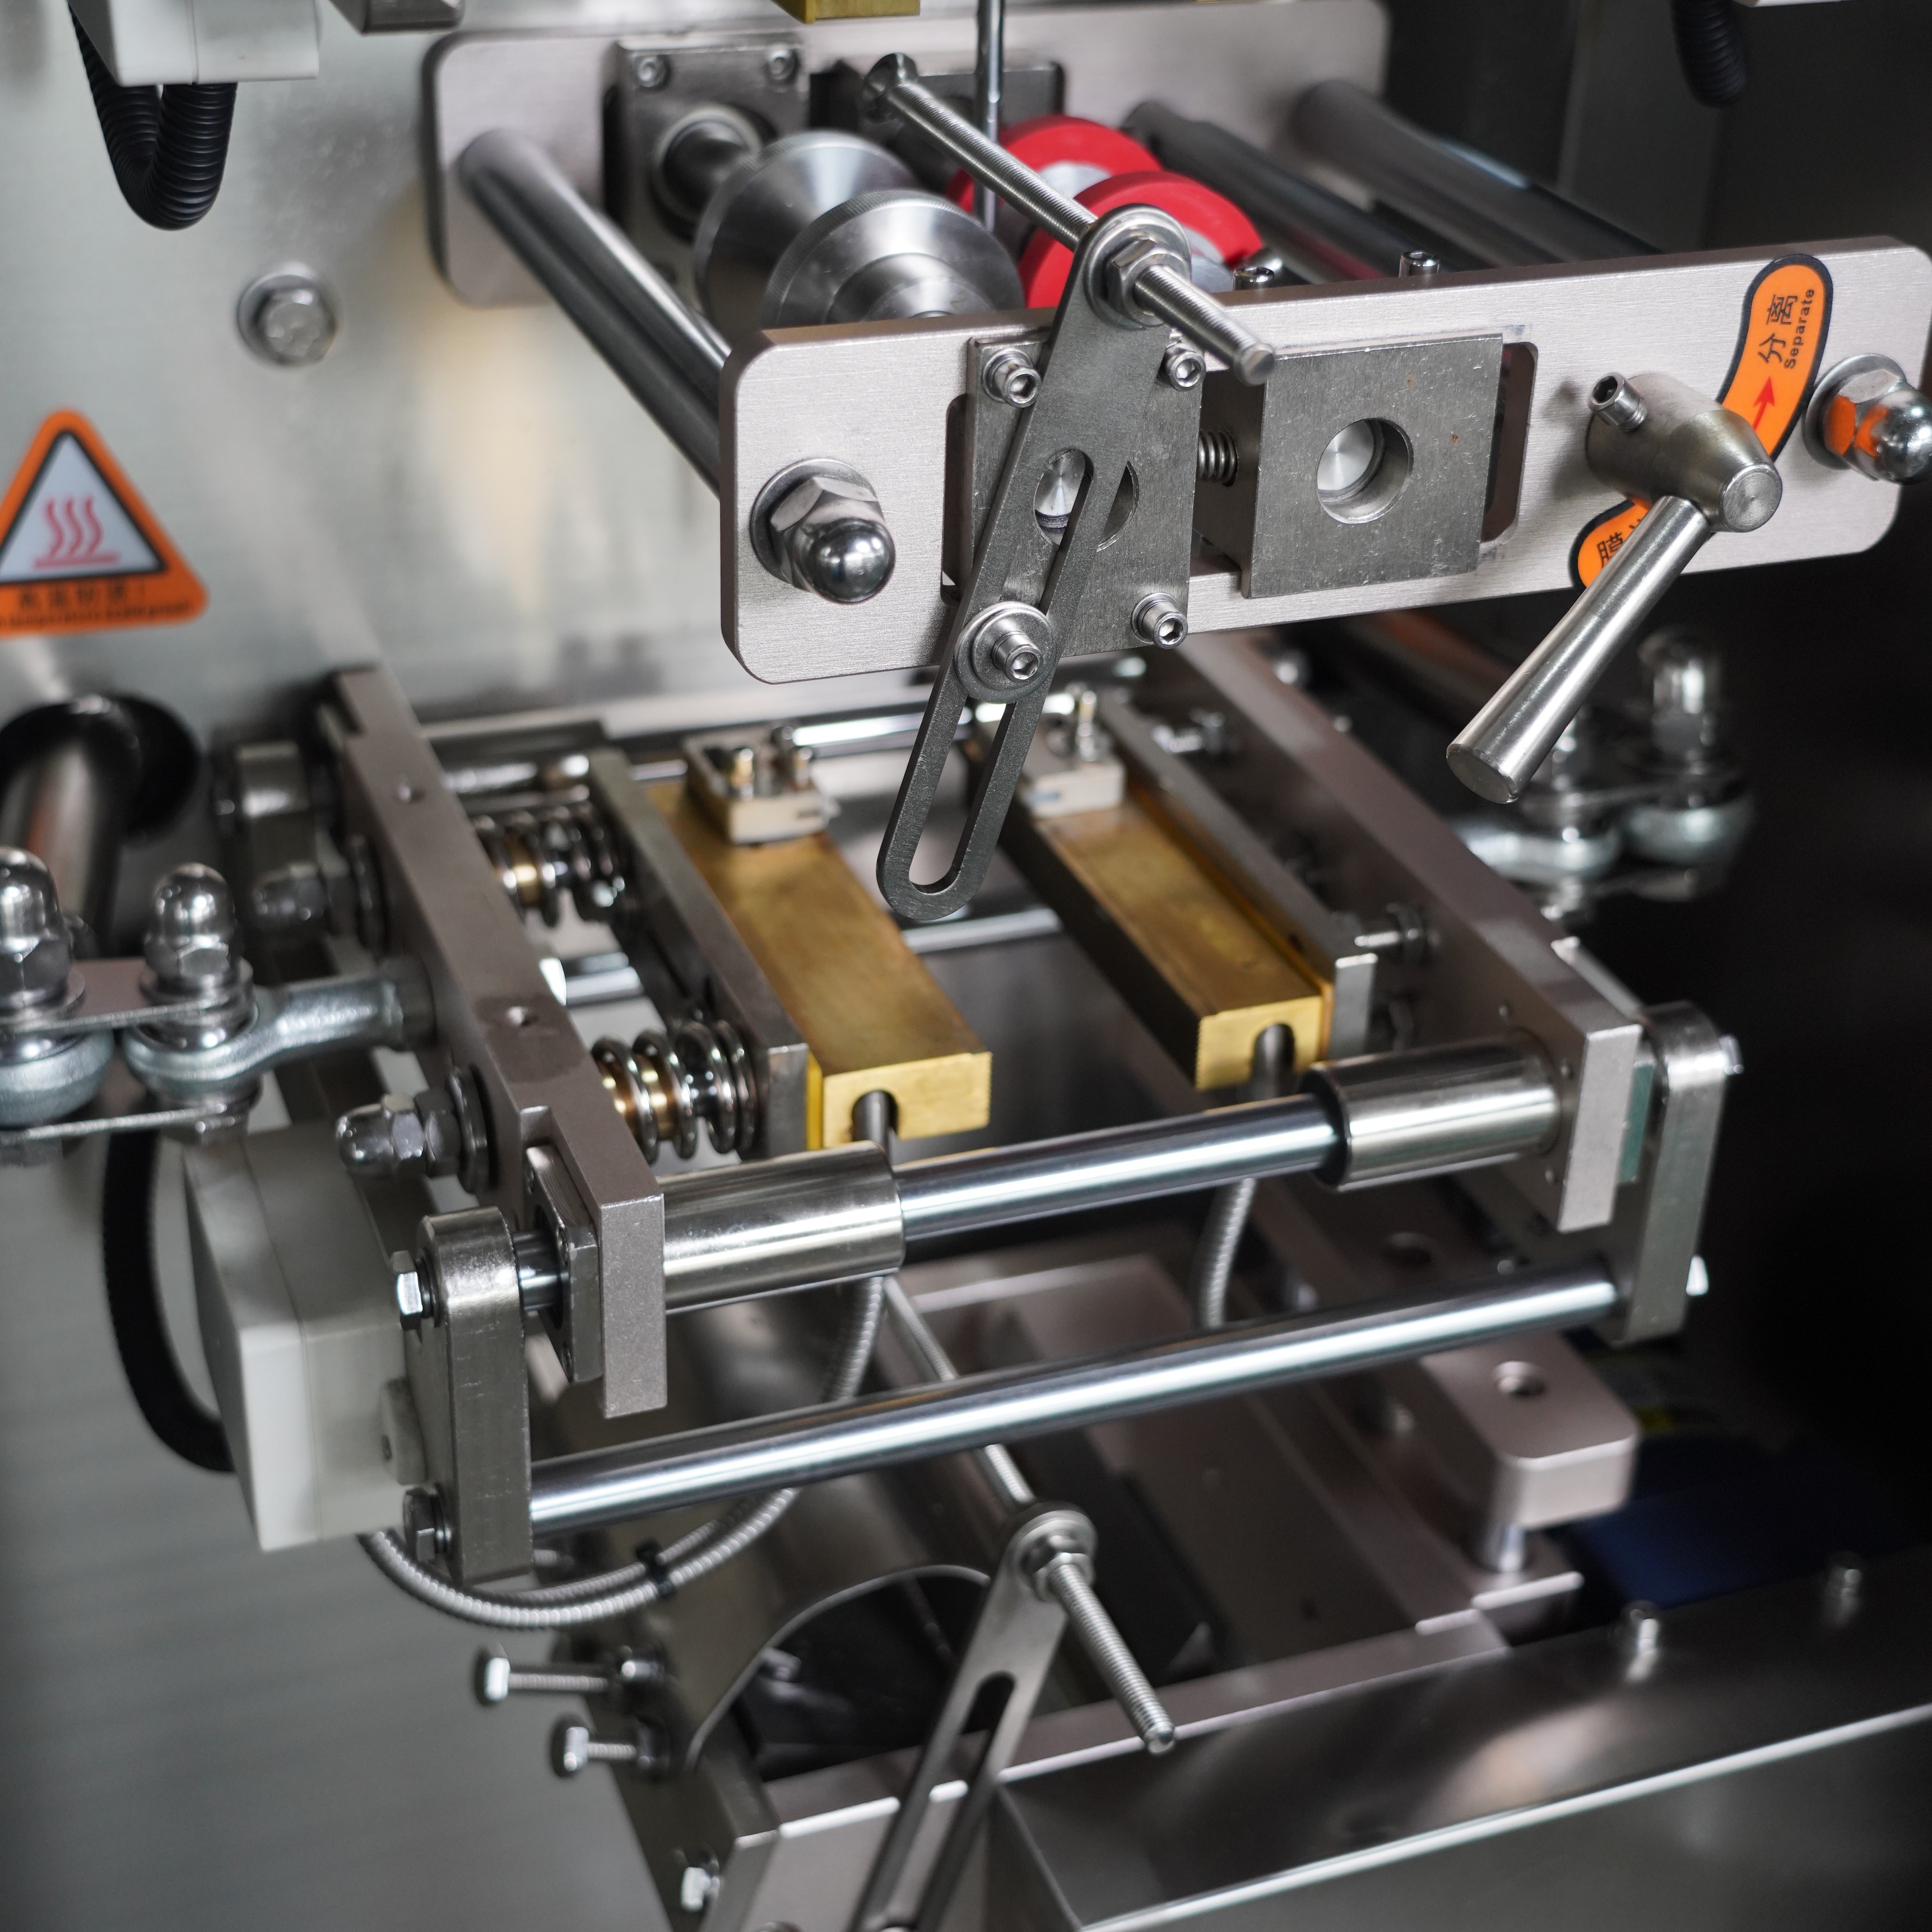
フィルムのドリフトは、縦型包装機の性能および製品品質に影響を与える最も一般的な運用上の課題の一つです。縦型包装機でフィルムのドリフトが発生すると、シールおよびカット工程中にフィルムが正しい位置からずれてしまい、パッケージの位置ずれ、フィルムの無駄遣い、生産効率の低下を招きます。この問題を的確にトラブルシューティングする方法を理解することは、縦型包装機に依存するあらゆる包装作業において、シールの信頼性を維持し、ダウンタイムを最小限に抑えるために不可欠です。
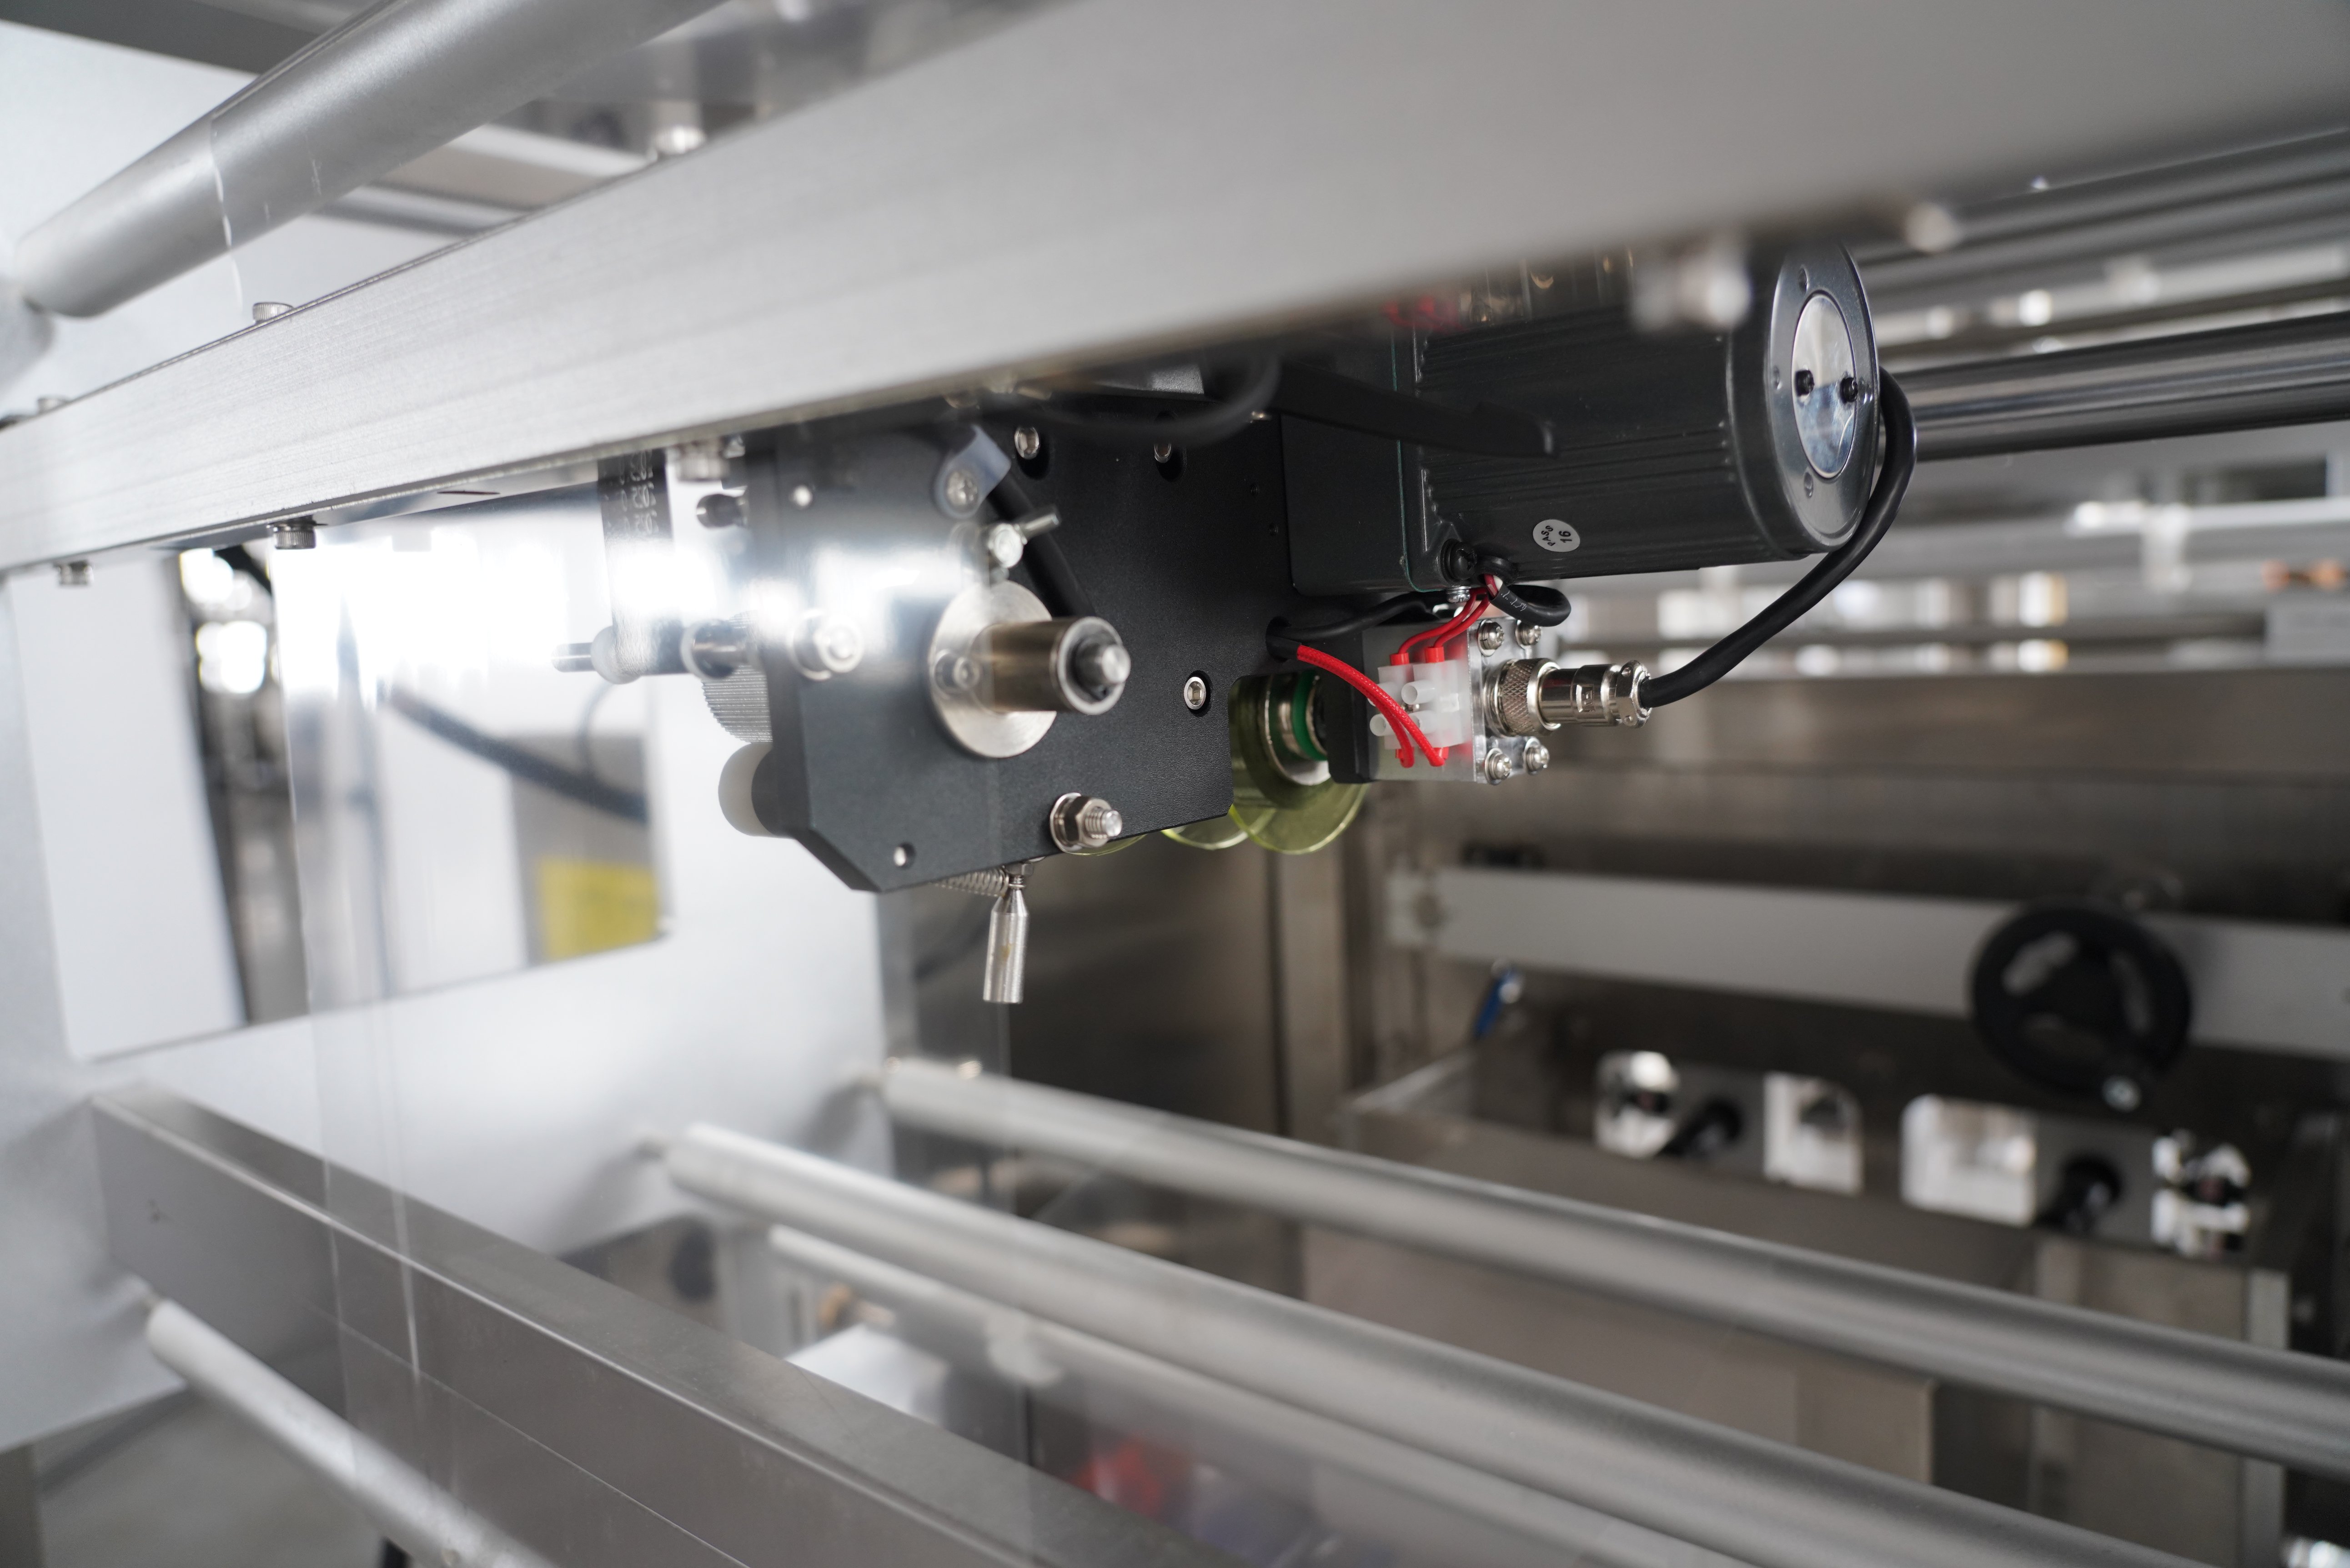
フィルムドリフトとは、連続フィルムロールが縦型包装機のシール用クランプおよびカット機構と完全に同期して送り出されない現象です。このずれにより、サイドシールが不均一になり、包装の密閉性が損なわれ、外観上の欠陥が生じ、結果としてブランドイメージが損なわれる可能性があります。原因は、機械部品の摩耗や張力のばらつきなど多岐にわたり、縦型包装機を最適な状態で再稼働させるためには、体系的なトラブルシューティングが不可欠です。
縦型包装機のトラブルシューティングにおいて最初に行うべきことは、フィルムのズレという特定の症状を正確に把握することです。具体的には、シール幅が左右で不均一になる(片側のシールが他方より狭くなったり広くなったりする)、あるいは包装袋の印刷パターンが袋の端からずれて見えるといった、目視で確認できる異常が現れます。また、縦型包装機では、カットラインがフィルム上を徐々に横滑りし、本来あるべき垂直な直線ではなく斜めの切り口になる場合もあります。こうした視覚的なサインは、フィルムが縦型包装機の機構内を均一に送られていないことを示しています。
もう一つの重要な兆候は、縦型包装機のスプロケットや駆動機構がフィルムと不均一に噛み合っている場合です。フィルムが引き下げ動作中に滑ったり、動きが一時的に滞ったりする場合は、縦型包装機の駆動システムが一定の張力および前進運動を維持できていない可能性があります。こうした症状を早期に観察・監視することで、フィルムの位置ずれを、生産全体が停止するような重大な障害や、機器部品への損傷が発生する前に未然に検知できます。
縦型包装機におけるフィルムのズレの深刻度を評価するには、不良品発生率とダウンタイムの継続時間を記録・分析する必要があります。軽微なズレであれば、外観上のシール不良にとどまる場合もありますが、重度のズレになると、包装全体の破損や内容物の漏れといった重大な問題を引き起こす可能性があります。不良品発生率と機械の各種パラメーターを関連付けることで、当該縦型包装機の通常時の性能基準(ベースライン)を確立でき、ズレが介入が必要なレベルに達したかどうかを早期に検知しやすくなります。
縦型包装機におけるフィルムのズレ(ドリフト)が最も頻繁に発生する原因は、フィルムの unwinding(展開)および送り工程全体で張力が一定でないことです。縦型包装機は、シール工程ごとにフィルムを正確に所定の距離だけ送り出すために、きめ細かな張力制御に依存しています。ローラーの摩耗、ガイドレールのずれ、またはドライブベルトの劣化などにより張力が変動すると、フィルムが均一に送り出されなくなります。その結果、連続する製品パッケージが段階的に斜め方向にずれていく特徴的なドリフトパターンが生じます。
ドライブ機構のスリップは、縦型包装機におけるもう一つの主要な懸念事項です。フィルムを送り出す役割を担うスプロケット、摩擦ローラー、またはグリッパー・バーは、一定の接触圧力を維持する必要があります。これらの部品が摩耗したり、位置がずれたりすると、縦型包装機がフィルムを確実に把持できなくなり、正確な送り量ではなく滑ってしまうことがあります。このスリップはしばしば断続的であり、診断を困難にする不規則なドリフト現象を引き起こします。
縦型包装機のガイドレールは、フィルムの走行パスを制御し、横方向への移動を防ぎます。長期間使用していると、これらのレールに摩耗痕や湾曲、位置ずれが生じ、フィルムが縦型包装機内を通過する際に横滑りを起こすことがあります。同様に、縦型包装機のシールジョー部品は、フィルムの走行方向に対して完全に直角でなければなりません。ジョーがわずかでも傾いていると、フィルム幅全体に均一でない圧力が加わり、シール工程中に縦型包装機がフィルムを斜めに引き込む原因となります。
垂直包装機におけるフィルムの送りには、スプロケットホイールの歯とフィルムの穴の噛み合いが極めて重要です。スプロケットの歯が摩耗したり欠けたり、あるいはスプロケット自体がずれてしまうと、フィルムの穴を確実に捉えて送り出すことができなくなり、結果としてフィルムのズレ(ドリフト)が発生します。垂直包装機でフィルムのズレが見られる場合、まずスプロケットの状態を点検することが不可欠です。スプロケットの交換は比較的簡単な対策であり、多くの場合、ズレを完全に解消できます。
縦型包装機におけるフィルムのズレのトラブルシューティングを開始するには、フィルムが縦型包装機に入る直前の位置で、フィルムの端に垂直になるように目立つマーカー線を引きます。数回の包装サイクルを実行し、そのマーカー線が各パッケージの中央に保たれるか、あるいは徐々にずれていくかを観察します。この視覚的なテストにより、縦型包装機でフィルムのズレが発生しているかどうかを素早く確認でき、問題の程度も把握できます。さらに、縦型包装機では、高さの異なる複数の位置にマーカーを付けて、左右方向および角度方向のズレのパターンを検出してください。
次に、加熱部をオフの状態で、手動ハンドルまたはモーターをゆっくりと回転させ、フィルムを縦型包装機を通して送り込んでください。抵抗感、動きの滞り、あるいはカクつきなどの異常を感じ取ることで、機械の詰まり、位置ずれ、あるいは摩耗の有無を確認できます。こうした触覚的なフィードバックは、問題の発生箇所を特定する上で非常に有効です。また、ギーギー音やガリガリ音など、異常な音がしないかも注意深く耳を澄ませてください。これらの音は、部品の損傷を示唆しています。
ご使用の縦型包装機のガイドレールを点検し、 垂直包装機 目視で損傷、腐食、あるいは摩耗の不均一なパターンがないか確認してください。直定規または高精度レベルゲージを用いて、ガイドレールが縦型包装機のシールジョー装置に対して平行かつ垂直であることを検証します。わずか1ミリメートルのずれでも、縦型包装機で明確な位置ずれ(ドリフト)が生じる可能性があります。また、ガイドレールの固定具がしっかりと締め付けられており、レールが縦型包装機のフレームに確実に取り付けられていることも確認してください。
垂直包装機のスプロケット・ホイールの歯に破損や摩耗がないか、懐中電灯と拡大鏡を用いて点検してください。連続して2本以上の歯が欠けている、あるいは著しく摩耗している場合は、スプロケットを交換してください。手動で垂直包装機を進めてフィルムの穴とスプロケットの歯がスムーズに噛み合うことを確認し、スプロケットのアライメントを検証してください。垂直包装機の張力調整機構を点検し、メーカー指定の設定範囲内であるとともに、円滑に作動することを確認してください。
縦型包装機のシールジャウアセンブリを点検し、フィルムの走行方向に対して直角かつ平行になっていることを確認してください。高精度の測定器具を用いてジャウの位置合わせを検証し、必要に応じて調整を行ってください。また、シール面全体でジャウの加熱部の温度が均一であることも確認してください。温度むらがあると、縦型包装機では圧力のばらつきが生じ、これがドリフトの原因となります。さらに、ジャウ表面に付着したゴミやフィルムの残渣を彻底的に除去してください。
縦型包装機におけるフィルムのズレは、シール幅の不均一、印刷グラフィックの位置ずれ、パッケージ強度を弱める斜めの切断ラインなど、複数の品質不良を引き起こします。このズレにより、パッケージの一側面でのシール接触圧力が低下し、気密性が損なわれ、製品の汚染につながる可能性があります。さらに、フィルムのズレが発生している縦型包装機では、カッターブレードがフィルムをきれいに切断する代わりに製品に引っかかり、内容物を損傷させるおそれがあります。
フィルムの張力が不安定であることが、縦型包装機におけるドリフト(ズレ)の最も一般的な原因です。これは、摩擦ホイールの摩耗、ドライブベルトの滑り、またはガイドレールのずれなどによって引き起こされることが多いです。また、縦型包装機におけるスプロケットの摩耗は、2番目に多い原因で、歯が鈍くなったり欠けたりしてフィルムの穴へのグリップを維持できなくなる場合に発生します。これらの問題はいずれも、部品の交換または調整によって解決する必要があります。
縦型包装機の多くのドリフト問題は、張力の最適化、スプロケットの点検、および簡易な手工具を用いたアライメント確認といった基本的なメンテナンスと調整で解消可能です。ただし、こうした対応を行った後も 垂直包装機 ドリフトが継続する場合は、内部部品の摩耗や専門的な機器・知識を要する複雑な機械的トラブルを正確に診断・修理するために、専門のサービスによる対応をおすすめします。







