 EN
Wie lässt sich Folienabfall mit einer Fertigbeutel-Verpackungsmaschine reduzieren?
2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/10/01
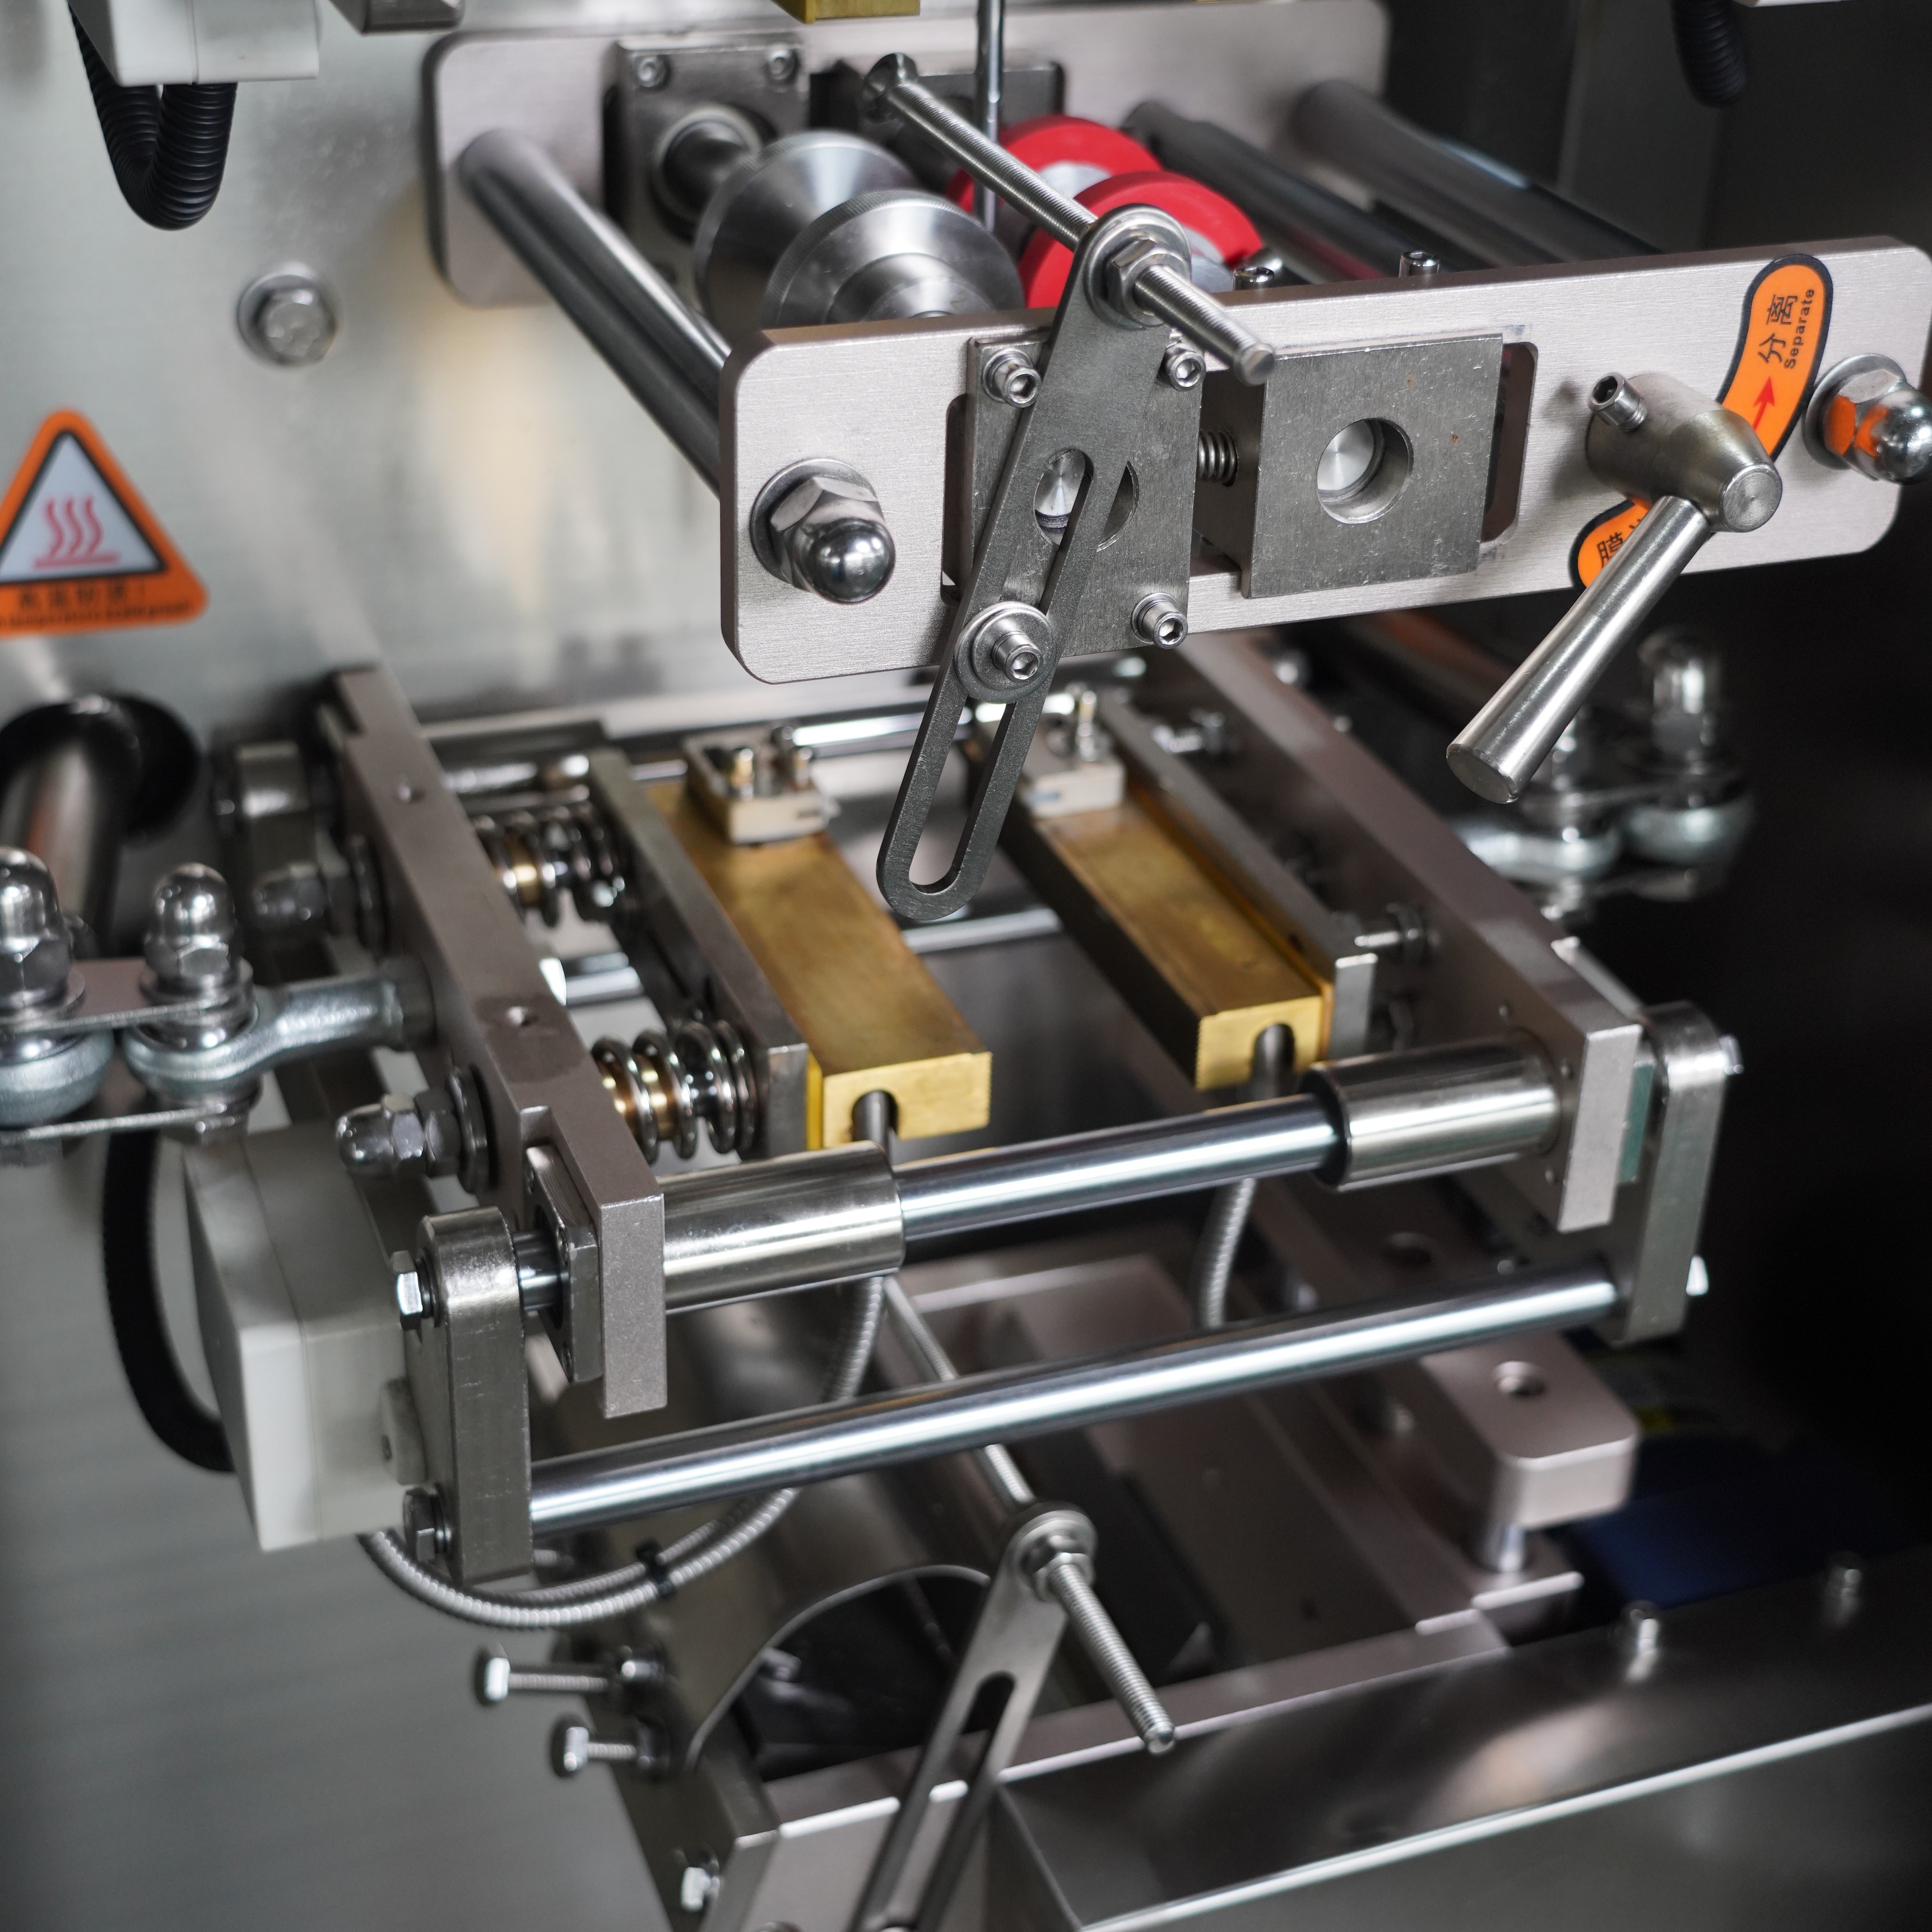
Folienabdrift ist eine der häufigsten betrieblichen Herausforderungen, die die Leistung einer vertikalen Verpackungsmaschine sowie die Produktqualität beeinträchtigen. Tritt bei Ihrer vertikalen Verpackungsmaschine Folienabdrift auf, verschiebt sich das Material während des Versiegelungs- und Schneideprozesses aus der korrekten Ausrichtung – mit der Folge fehlausgerichteter Verpackungen, verschwendeter Folie und reduzierter Ausbringungseffizienz. Das Verständnis, wie dieser Fehler behoben werden kann, ist für jeden Verpackungsbetrieb unerlässlich, der auf eine vertikale Verpackungsmaschine angewiesen ist, um eine konsistente Versiegelungsintegrität sicherzustellen und Ausfallzeiten zu minimieren.
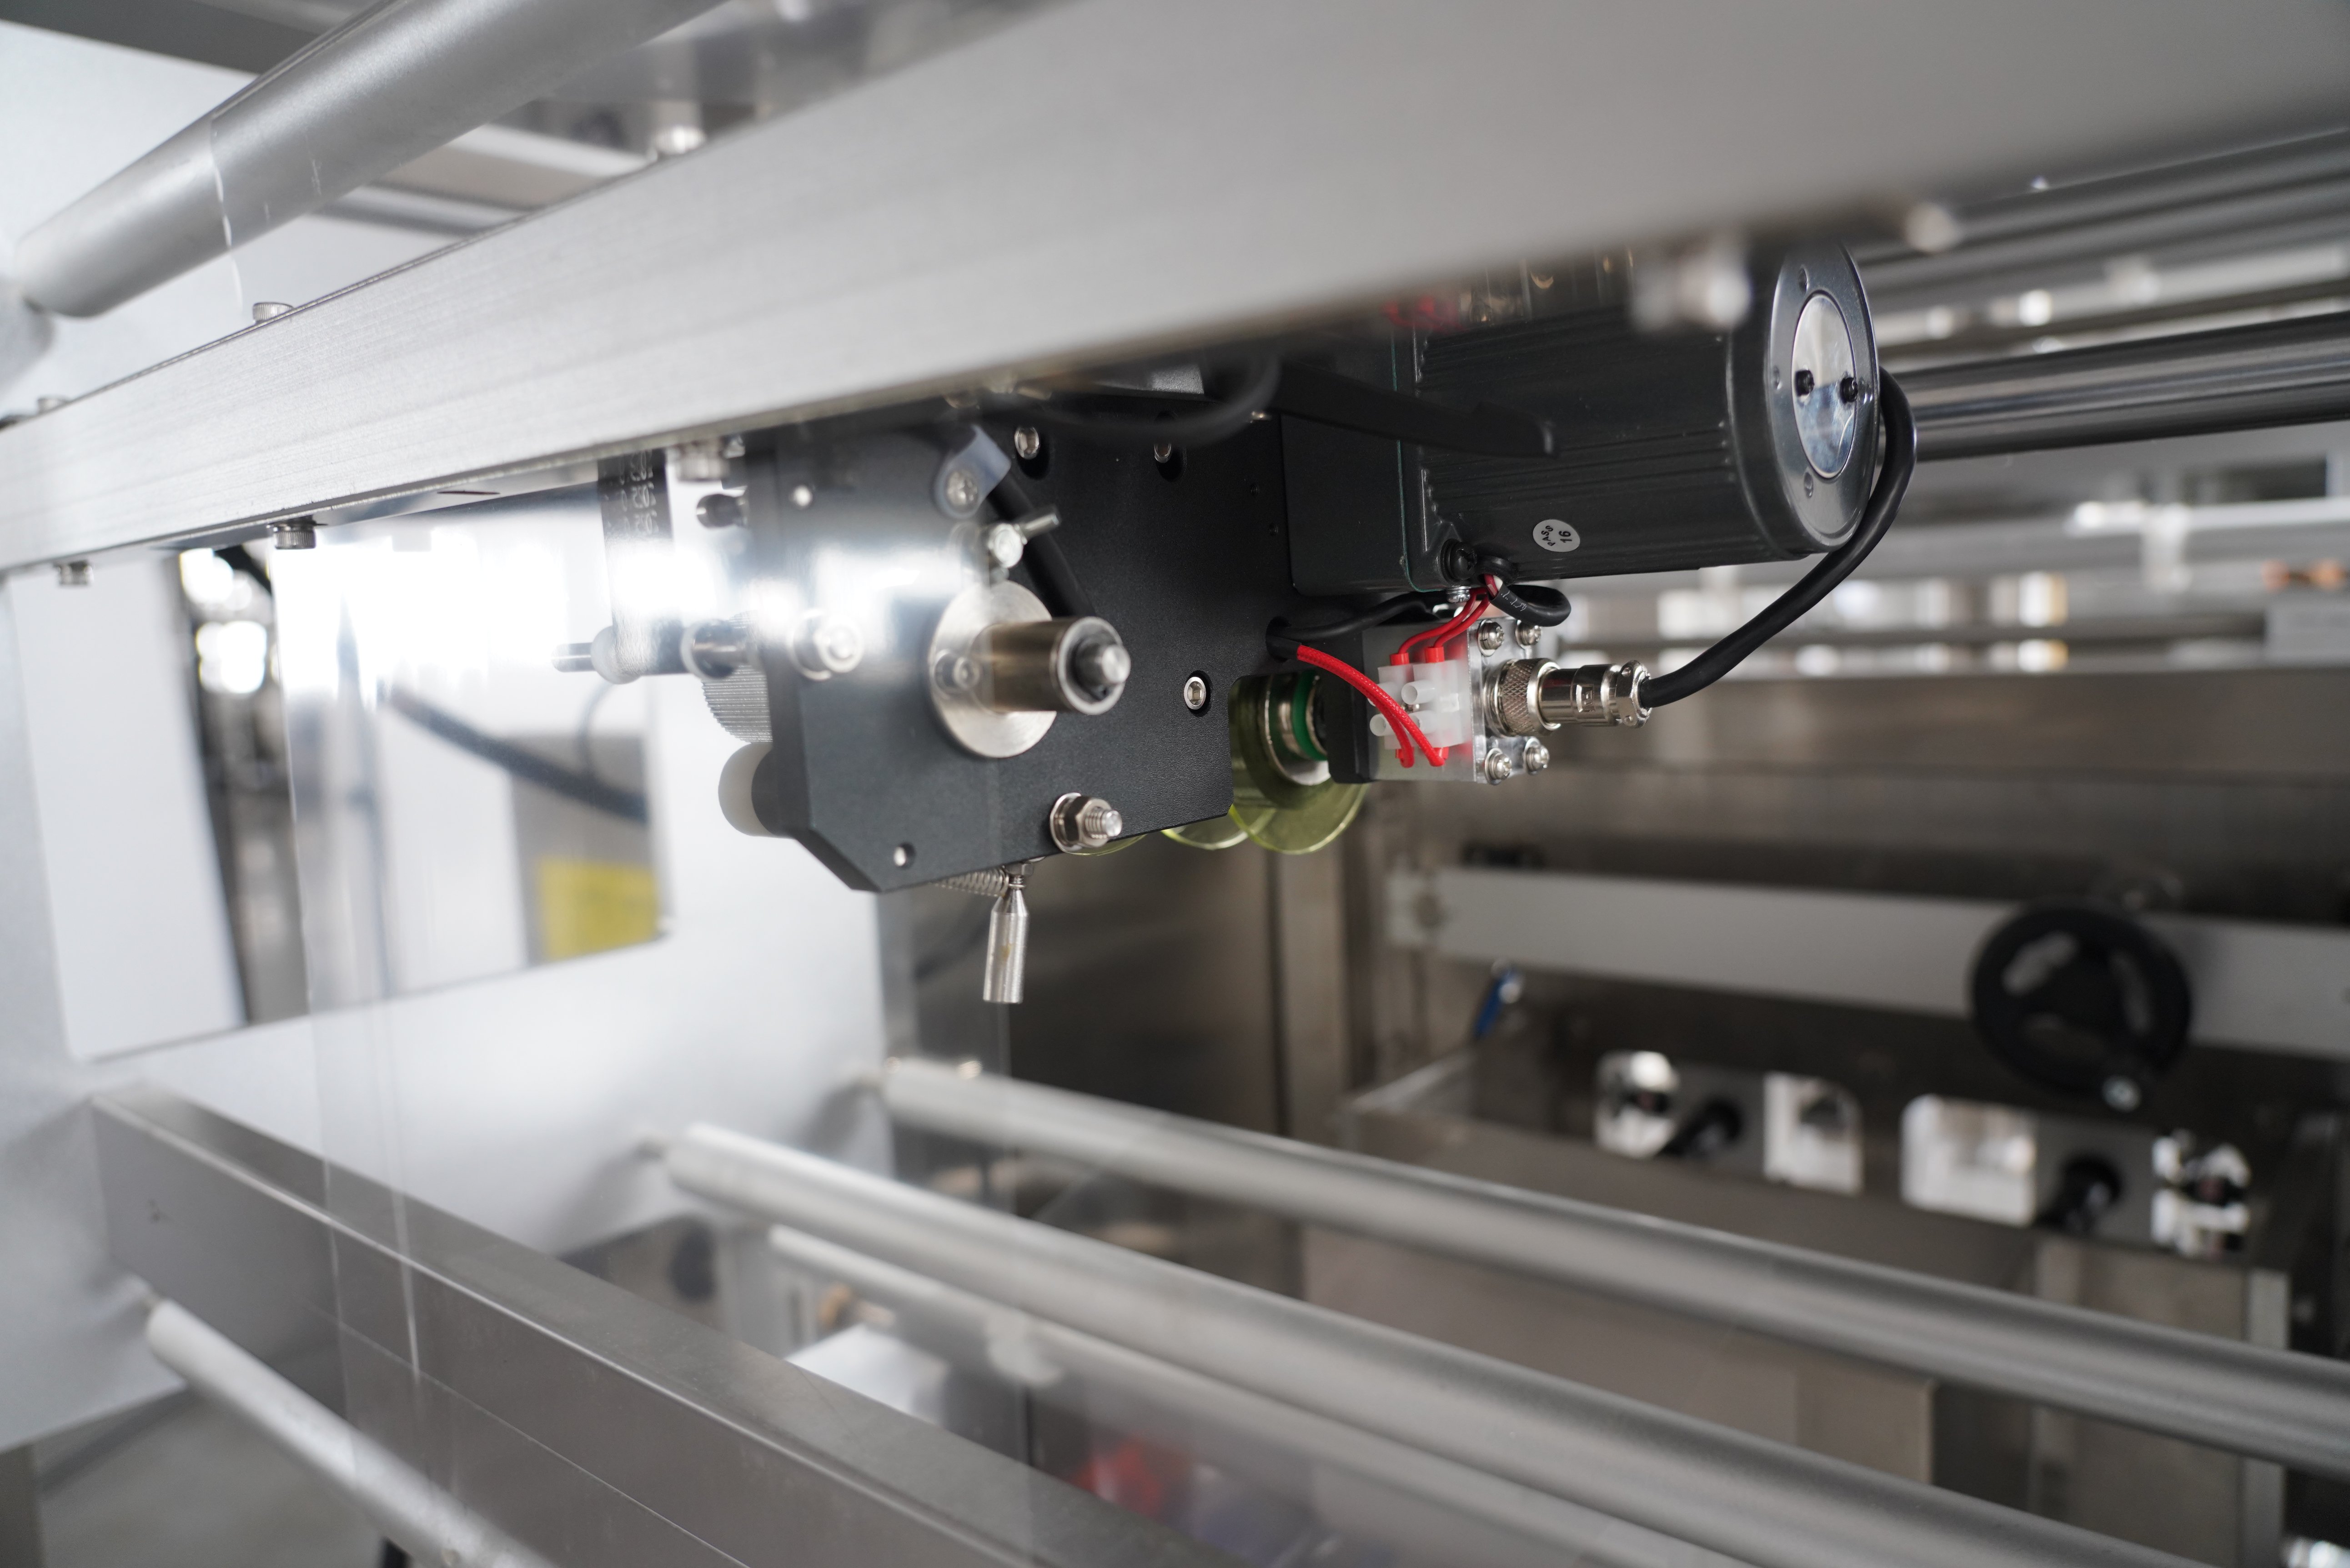
Filmdrift tritt auf, wenn die kontinuierliche Folienrolle nicht exakt synchron mit den Versiegelungsklammern und Schneidemechanismen Ihrer vertikalen Verpackungsmaschine voranschreitet. Diese Fehlausrichtung führt zu ungleichmäßigen Seitennähten, beeinträchtigter Verpackungsintegrität und optischen Mängeln, die den Markenruf schädigen können. Die Ursachen sind vielfältig – von mechanischem Verschleiß bis hin zu Zugkraftschwankungen – weshalb eine systematische Fehlersuche entscheidend ist, um den optimalen Betrieb Ihrer vertikalen Verpackungsmaschine wiederherzustellen.
Der erste Schritt bei der Fehlersuche an Ihrer Vertikalverpackungsmaschine besteht darin, die spezifischen Symptome einer Folienverschiebung zu erkennen. Beobachtbare Anzeichen sind Verpackungen mit ungleichmäßigen Siegelbreiten, wobei eine Siegelseite schmaler oder breiter als die andere erscheint, sowie ein verschobenes oder nicht ausgerichtetes Druckmuster auf den Verpackungen im Verhältnis zu den Verpackungskanten. An Ihrer Vertikalverpackungsmaschine können Sie zudem feststellen, dass sich die Schnittlinie allmählich über die Folie bewegt und dadurch einen diagonalen statt eines geraden vertikalen Schnitts erzeugt. Diese visuellen Hinweise deuten darauf hin, dass die Folie nicht gleichmäßig durch den Mechanismus der Vertikalverpackungsmaschine transportiert wird.
Ein weiterer kritischer Indikator ist eine unregelmäßige Eingriffsbewegung des Kettenrads oder Antriebsmechanismus Ihrer vertikalen Verpackungsmaschine mit der Folie. Wenn die Folie während der Abwärtsbewegung zu rutschen oder zu zögern scheint, deutet dies darauf hin, dass das Antriebssystem der vertikalen Verpackungsmaschine keine konstante Zugspannung und Vorwärtsbewegung aufrechterhält. Die Beobachtung dieser Symptome hilft Ihnen, ein Abweichen der Folie frühzeitig zu erkennen, bevor es zu vollständigen Produktionsausfällen führt oder Komponenten der vertikalen Verpackungsmaschine beschädigt werden.
Die Bewertung der Schwere des Folienabdrifts an Ihrer vertikalen Verpackungsmaschine erfordert die Erfassung der Ausschussraten und der Ausfallzeiten. Eine geringfügige Abdrift an Ihrer vertikalen Verpackungsmaschine kann lediglich kosmetische Versiegelungsfehler verursachen, während eine schwere Abdrift zu einem vollständigen Verpackungsversagen und Leckagen führen kann. Durch die Korrelation der Ausschussraten mit den Maschinenparametern legen Sie eine Referenzbasis für die normale Leistung Ihrer vertikalen Verpackungsmaschine fest, wodurch es einfacher wird, zu erkennen, wann die Abdrift so problematisch wird, dass ein Eingreifen erforderlich ist.
Die häufigste Ursache für Folienversatz bei einer vertikalen Verpackungsmaschine ist eine inkonsistente Folienspannung während des Abwickel- und Vorschubzyklus. Ihre vertikale Verpackungsmaschine ist auf eine präzise Spannungsregelung angewiesen, um sicherzustellen, dass die Folie bei jedem Siegelzyklus exakt die richtige Strecke vorrückt. Wenn die Spannung aufgrund abgenutzter Rollen, falsch ausgerichteter Führungsschienen oder abgenutzter Antriebsriemen an Ihrer vertikalen Verpackungsmaschine schwankt, kann die Folie nicht gleichmäßig nach vorne gezogen werden. Dies verursacht das charakteristische diagonale Versatzmuster, bei dem aufeinanderfolgende Packungen an Ihrer vertikalen Verpackungsmaschine zunehmend stärker fehlausgerichtet werden.
Rutschen im Antriebsmechanismus stellt eine weitere wesentliche Sorge für Ihre Vertikalverpackungsmaschine dar. Das Kettenrad, die Reibräder oder die Greiferleisten, die für das Vorwärtsschieben der Folie an Ihrer Vertikalverpackungsmaschine verantwortlich sind, müssen einen konstanten Kontaktdruck aufrechterhalten. Wenn diese Komponenten verschleißen oder aus der Ausrichtung geraten, verliert die Vertikalverpackungsmaschine ihren Halt auf der Folie, sodass diese rutscht, anstatt sich um eine präzise Strecke vorwärts zu bewegen. Dieses Rutschen erfolgt oft intermittierend und führt zu unregelmäßigen Driftmustern, was die Diagnose an Ihrer Vertikalverpackungsmaschine erschwert.
Führungsschienen an Ihrer Vertikalverpackungsmaschine steuern den Folienweg und verhindern eine seitliche Bewegung. Im Laufe der Zeit können diese Schienen Abnutzungsspuren, Verbiegungen oder eine Fehlausrichtung entwickeln, wodurch die Folie beim Durchlauf durch Ihre Vertikalverpackungsmaschine seitlich abdriftet. Ebenso muss die Siegelbacken-Anordnung an Ihrer Vertikalverpackungsmaschine exakt senkrecht zum Folienweg ausgerichtet sein. Falls die Backen auch nur geringfügig geneigt sind, entsteht ein ungleichmäßiger Druck über die gesamte Folienbreite, wodurch die Vertikalverpackungsmaschine die Folie während des Versiegelns schräg zieht.
Der Eingriff des Zahnradrades ist entscheidend für die Folienfortbewegung Ihrer vertikalen Verpackungsmaschine. Abgenutzte Zahnradzähne, fehlende Zähne oder eine Fehlausrichtung des Zahnrades führen unmittelbar zu einer Folienverschiebung an Ihrer vertikalen Verpackungsmaschine, da die Zähne die Lochungen der Folie nicht zuverlässig greifen und vorwärts bewegen können. Die Überprüfung des Zustands des Zahnrades ist unerlässlich bei der Diagnose von Verschiebungsproblemen an Ihrer vertikalen Verpackungsmaschine, da der Austausch des Zahnrades eine einfache Abhilfemaßnahme darstellt, die die Verschiebung häufig vollständig beseitigt.
Beginnen Sie mit der Fehlersuche bei Filmverschiebungen an Ihrer vertikalen Verpackungsmaschine, indem Sie den Film vor dem Eintritt in die Maschine mit einer sichtbaren Markierungslinie senkrecht zur Filmbegrenzung kennzeichnen. Führen Sie mehrere Zyklen durch und beobachten Sie, ob die Markierung in jeder Verpackung zentriert bleibt oder sich schrittweise verschiebt. Dieser visuelle Test zeigt schnell, ob eine Verschiebung an Ihrer vertikalen Verpackungsmaschine auftritt, und hilft dabei, das Ausmaß des Problems zu quantifizieren. Markieren Sie an Ihrer vertikalen Verpackungsmaschine Positionen in verschiedenen Höhen, um sowohl laterale als auch winklige Verschiebungsmuster zu erkennen.
Als Nächstes führen Sie den Film manuell durch Ihre Vertikalverpackungsmaschine, indem Sie das Handrad oder den Motor langsam drehen, ohne dass die Heizelemente aktiv sind. Achten Sie auf Widerstandspunkte, Zögern oder ruckartige Bewegungen, die auf Blockierungen, Fehlausrichtungen oder Verschleiß an Ihrer Vertikalverpackungsmaschine hindeuten. Dieses taktile Feedback enthüllt oft genau die Stelle des Problems an Ihrer Vertikalverpackungsmaschine. Lauschen Sie sorgfältig auf Mahlgeräusche, Quietschen oder ungewöhnliche Geräusche, die auf Komponentenschäden an Ihrer Vertikalverpackungsmaschine hindeuten.
Überprüfen Sie die Führungsschienen an Ihrer vertikale Verpackungsmaschine auf sichtbare Beschädigungen, Korrosion oder ungleichmäßige Verschleißmuster. Verwenden Sie einen Lineal oder eine Präzisionswasserwaage, um zu überprüfen, ob die Führungsschienen parallel und senkrecht zur Dichtbackenbaugruppe Ihrer vertikalen Verpackungsmaschine verlaufen. Bereits eine Abweichung von einem Millimeter kann bei Ihrer vertikalen Verpackungsmaschine zu einer spürbaren Abweichung führen. Stellen Sie sicher, dass die Befestigungselemente der Führungsschienen fest angezogen sind und dass die Schienen sicher am Rahmen Ihrer vertikalen Verpackungsmaschine befestigt sind.
Überprüfen Sie die Zahnradräder Ihrer vertikalen Verpackungsmaschine mit einer Taschenlampe und einer Lupe auf gebrochene oder abgenutzte Zähne. Ersetzen Sie das Zahnrad, wenn mehr als zwei benachbarte Zähne fehlen oder deutlich abgenutzt sind. Überprüfen Sie die Ausrichtung des Zahnrads, indem Sie sicherstellen, dass die Perforationen der Folie beim manuellen Vorschub der vertikalen Verpackungsmaschine problemlos mit den Zähnen des Zahnrads greifen. Prüfen Sie die Spanneinstellmechanismen der vertikalen Verpackungsmaschine, um zu bestätigen, dass sie innerhalb der Herstellerangaben eingestellt sind und reibungslos funktionieren.
Überprüfen Sie die Dichtungsbacken-Anordnung an Ihrer vertikalen Verpackungsmaschine, um sicherzustellen, dass sie rechtwinklig und parallel zur Folienbahn ist. Verwenden Sie Präzisions-Messwerkzeuge, um die Ausrichtung der Backen zu überprüfen, und stellen Sie diese bei Bedarf an Ihrer vertikalen Verpackungsmaschine ein. Stellen Sie sicher, dass die Heizelemente der Backen über die gesamte Dichtfläche hinweg eine gleichmäßige Temperatur aufweisen, da eine ungleichmäßige Erwärmung an Ihrer vertikalen Verpackungsmaschine Druckunterschiede verursachen kann, die zu einer Abweichung beitragen. Reinigen Sie sämtlichen angesammelten Schmutz oder Folienrückstand von den Backenflächen an Ihrer vertikalen Verpackungsmaschine.
Filmverschiebung an einer vertikalen Verpackungsmaschine verursacht mehrere Qualitätsmängel, darunter ungleichmäßige Siegelbreiten, falsch ausgerichtete Druckgrafiken und diagonale Schnittlinien, die die Verpackungsintegrität beeinträchtigen. Die Verschiebung verringert den Siegeldruck auf einer Seite der Verpackung und kann dadurch die hermetische Dichtung beeinträchtigen sowie eine Kontamination des Produkts zulassen. Außerdem kann eine vertikale Verpackungsmaschine mit Filmverschiebung den Produktinhalt beschädigen, wenn die Schneidklinge das Produkt erfasst, anstatt sauber durch die Folie zu schneiden.
Unbeständige Folienspannung ist die Hauptursache für Abweichungen bei einer vertikalen Verpackungsmaschine und resultiert häufig aus abgenutzten Reibrollen, rutschenden Antriebsriemen oder falsch ausgerichteten Führungsschienen. Der Verschleiß der Zahnräder (Sprockets) an einer vertikalen Verpackungsmaschine ist die zweithäufigste Ursache: Dabei werden die Zähne stumpf oder brechen ab und können den Halt an den Lochungen der Folie nicht mehr gewährleisten. Beide Probleme erfordern den Austausch oder die Justierung betroffener Komponenten, um Abweichungen an Ihrer vertikalen Verpackungsmaschine zu beheben.
Viele Abweichungsprobleme an einer vertikalen Verpackungsmaschine lassen sich durch einfache Wartung und Justierung beheben – etwa durch Optimierung der Spannung, Inspektion der Sprockets und Überprüfung der Ausrichtung mithilfe gängiger Handwerkzeuge. Falls jedoch die vertikale Verpackungsmaschine maschine nach diesen Schritten weiterhin abweicht, wird ein professioneller Service empfohlen, um internen Verschleiß oder komplexe mechanische Probleme zu diagnostizieren, die spezielle Geräte oder Fachkenntnisse für eine ordnungsgemäße Reparatur erfordern.

2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/09/20
Reduzieren Sie die Wechselzeit der vorgefertigten Beutel-Verpackungsmaschine um 40 % mit bewährten Best Practices

2026/09/20
Vorgefertigte Beutel-Maschinen: Steigern Sie die Durchsatzleistung, senken Sie Abfall und verbessern Sie die Rendite

2026/09/20
Rotationsmaschine versus Inline-Maschine für vorgefertigte Beutel: Geschwindigkeit, Rendite und Skalierbarkeit im Vergleich

2026/09/20
Vorgefertigte Beutel-Maschine: Steigern Sie die Durchsatzleistung, senken Sie die Personalkosten und verbessern Sie die Versiegelungsintegrität

2026/09/21
Fertigbeutel-Maschine: Beuteltypen, Materialien und Füll-Leitfaden

